
تفاوت جوشکاری AC و DC؛ راز انتخاب جریان مناسب

دسترسی سریع به محتوای این مطلب
تفاوت جوشکاری AC و DC یکی از موضوعات مهم در انتخاب روش جوشکاری، تنظیم تجهیزات و دستیابی به اتصال باکیفیت است. جریان الکتریکی مورد استفاده در جوشکاری تأثیر مستقیمی بر رفتار قوس، میزان نفوذ، پایداری فرایند و سازگاری تجهیزات با فلزات مختلف دارد. در جریان متناوب (AC)، جهت جریان به صورت دوره ای تغییر می کند، اما در جریان مستقیم (DC)، جریان در یک جهت ثابت برقرار می ماند. این تفاوت باعث می شود هر یک از جریان ها در شرایط مشخصی عملکرد مناسب تری داشته باشند. برای مثال، جریان DC در بسیاری از عملیات جوشکاری فولاد به دلیل کنترل مناسب قوس کاربرد گسترده ای دارد، در حالی که جریان AC در جوشکاری TIG آلومینیوم اهمیت ویژه ای پیدا می کند. مقایسه جوشکاری AC و DC به جوشکاران کمک می کند تا با توجه به جنس قطعه، ضخامت، نوع الکترود و شرایط اجرایی، جریان مناسبی انتخاب کنند. در ادامه مقاله مرکزآهن، تفاوت این دو جریان از نظر ویژگی های فنی، تجهیزات، کیفیت جوش و کاربردهای صنعتی بررسی می شود.
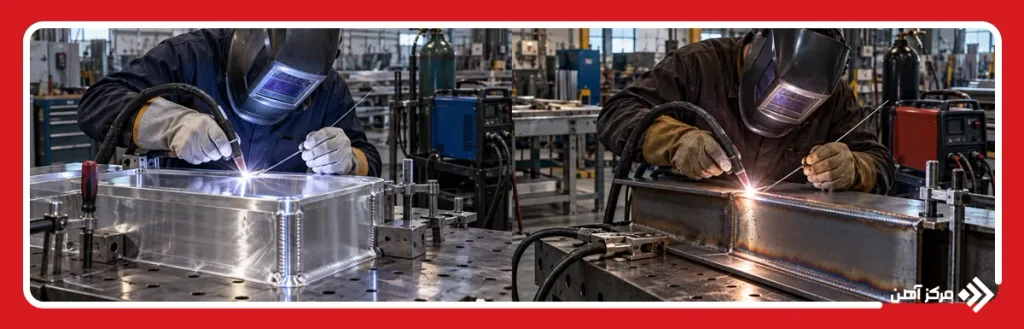
تفاوت جوشکاری AC و DC
مهم ترین تفاوت میان جریان متناوب و مستقیم در جوشکاری، نحوه حرکت جریان الکتریکی و تأثیر آن بر رفتار قوس است. در جوشکاری AC و DC نوع جریان بر توزیع حرارت، انتخاب الکترود، پایداری قوس و شرایط تشکیل حوضچه مذاب تأثیر می گذارد. با این حال، نمی توان بدون در نظر گرفتن روش جوشکاری، یکی از این جریان ها را در تمام شرایط برتر دانست. برای مثال، رفتار قطبیت در جوشکاری با الکترود دستی با جوشکاری TIG تفاوت دارد و این موضوع بر میزان نفوذ تأثیر می گذارد. در فرایند جوشکاری با قوس الکتریکی، انتخاب جریان مناسب باید براساس مشخصات منبع تغذیه، نوع فلز پایه، ضخامت قطعه و الزامات اتصال انجام شود. همچنین بررسی شدت جریان، نوع پوشش الکترود و میزان کنترل حرارت اهمیت زیادی دارد. جدول زیر مهم ترین تفاوت های جریان AC و DC را نشان می دهد.
| معیار مقایسه | جوشکاری AC | جوشکاری DC |
|---|---|---|
| نوع جریان | متناوب با تغییر دوره ای جهت | مستقیم با جهت ثابت |
| قطبیت | مثبت و منفی به صورت متناوب | مثبت یا منفی به صورت انتخابی |
| پایداری قوس | وابسته به شکل موج و تجهیزات | معمولاً پایدارتر در شرایط مشابه |
| میزان نفوذ | وابسته به فرایند و تنظیمات | قابل کنترل با انتخاب قطبیت |
| پاشش جوش | در برخی شرایط بیشتر | معمولاً کنترل پذیرتر |
| انحراف مغناطیسی قوس | احتمال کمتر | احتمال بیشتر |
| انتخاب الکترود | نیازمند الکترود سازگار با AC | تنوع زیاد الکترودهای سازگار |
| جوشکاری TIG آلومینیوم | انتخاب متداول | کاربردهای خاص و محدود |
| تجهیزات | ترانسفورماتوری یا اینورتری | رکتیفایری یا اینورتری |
| کاربرد متداول | TIG آلومینیوم و برخی جوشکاری های دستی | جوشکاری فولاد، استنلس استیل و بسیاری از فرایندهای صنعتی |
تفاوت در نوع جریان الکتریکی
اصلی ترین تفاوت جریان AC و DC به جهت عبور جریان الکتریکی مربوط می شود. در جوشکاری AC، جهت جریان و قطبیت به صورت دوره ای تغییر می کند و تعداد این تغییرات به فرکانس خروجی دستگاه بستگی دارد. در مقابل، جریان DC دارای قطبیت ثابت است و در طول جوشکاری جهت آن تغییر نمی کند. جریان مستقیم به جوشکار اجازه می دهد رفتار قوس را با انتخاب قطبیت مناسب کنترل کند. این ویژگی برای اجرای اتصال های دقیق و حفظ پایداری فرایند اهمیت دارد. هنگام انتخاب جریان، توجه به آمپر مناسب برای جوشکاری نیز ضروری است؛ زیرا شدت جریان نامناسب می تواند موجب نفوذ ناکافی، افزایش حرارت یا آسیب به قطعه شود. بنابراین، انتخاب نوع جریان باید همراه با تنظیم صحیح آمپر انجام گیرد.
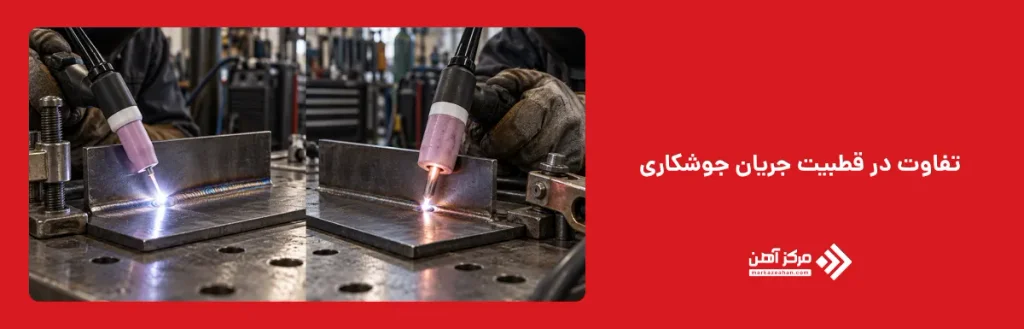
تفاوت در قطبیت جریان جوشکاری
قطبیت یکی از عوامل مهم در تعیین رفتار حرارتی قوس و نحوه ذوب فلز است. در جوشکاری DC می توان از قطبیت مستقیم (DCEN) یا قطبیت معکوس (DCEP) استفاده کرد. در حالت DCEN، الکترود به قطب منفی و قطعه کار به قطب مثبت متصل می شود، اما در DCEP این وضعیت برعکس است. اثر قطبیت بر نفوذ به نوع فرایند بستگی دارد؛ برای مثال، در جوشکاری TIG معمولاً قطبیت DCEN باعث تمرکز حرارت بیشتری روی قطعه می شود. در جریان AC، قطبیت به صورت متناوب تغییر می کند و در دستگاه های پیشرفته می توان نسبت زمانی دو نیم چرخه را تنظیم کرد. این قابلیت در جوشکاری آلومینیوم اهمیت دارد. هنگام بررسی قیمت آهن و هزینه ساخت سازه های فولادی نیز انتخاب فرایند و قطبیت مناسب می تواند بر مقدار مصرف مواد و هزینه دوباره کاری تأثیر بگذارد.
تفاوت در میزان نفوذ جوش
میزان نفوذ جوش به عمق ذوب فلز پایه در ناحیه اتصال گفته می شود و یکی از عوامل مؤثر بر استحکام اتصال است. در مقایسه جریان های AC و DC نباید تصور کرد که جریان مستقیم همیشه نفوذ بیشتری ایجاد می کند. میزان نفوذ به نوع جوشکاری، قطبیت، شدت جریان، سرعت حرکت و طراحی اتصال وابسته است. برای مثال، در جوشکاری TIG فولاد، جریان DCEN معمولاً نفوذ مناسبی فراهم می کند، اما در جوشکاری الکترود دستی، قطبیت DCEP برای بسیاری از الکترودها نفوذ بیشتری ایجاد می کند. جریان AC نیز با انتخاب تنظیمات صحیح می تواند نفوذ کافی داشته باشد. استفاده از اینورتر جوشکاری با قابلیت تنظیم دقیق پارامترها، کنترل حوضچه مذاب و دستیابی به نفوذ مورد نیاز را آسان تر می کند.
تفاوت در پایداری قوس الکتریکی
پایداری قوس الکتریکی نقش مهمی در یکنواختی جوش و کنترل حوضچه مذاب دارد. در شرایط مشابه، جریان DC معمولاً قوس پایدارتر و کنترل پذیرتری ایجاد می کند؛ زیرا قطبیت ثابت است و عبور دوره ای جریان از صفر اتفاق نمی افتد. در مقابل، جریان AC در هر چرخه از مقدار صفر عبور می کند و در دستگاه های قدیمی ممکن است روشن ماندن یا برقراری مجدد قوس دشوارتر باشد. البته این محدودیت در دستگاه های مدرن AC با فناوری اینورتر، کنترل شکل موج و سیستم های تثبیت قوس تا حد زیادی کاهش یافته است. پایداری نامناسب قوس می تواند احتمال بروز عیوب جوشکاری مانند عدم ذوب کافی، ناپیوستگی گرده و پاشش اضافی را افزایش دهد. به همین دلیل، انتخاب منبع تغذیه مناسب و تنظیم صحیح پارامترها برای حفظ کیفیت اتصال ضروری است.
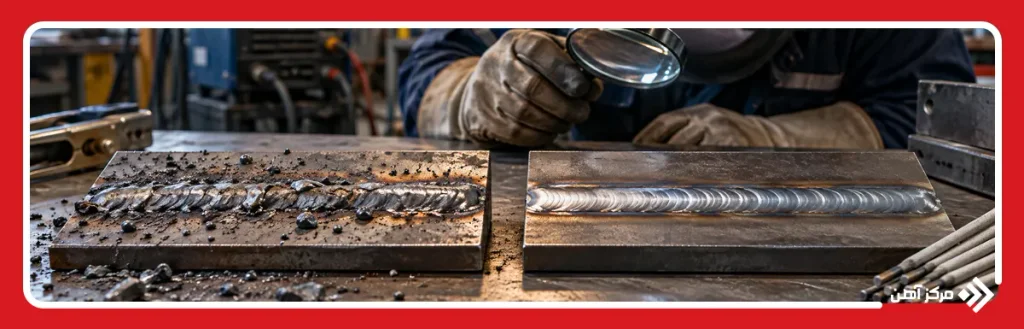
تفاوت در میزان پاشش و کیفیت جوش
میزان پاشش فلز مذاب یکی از شاخص های مهم در ارزیابی کیفیت ظاهری جوش و کارایی فرایند است. در بسیاری از شرایط، جریان DC به دلیل پایداری مناسب قوس و امکان کنترل دقیق تر پارامترها، پاشش کمتری ایجاد می کند. این ویژگی به ویژه در جوشکاری الکترود دستی و برخی فرایندهای سیم جوش اهمیت دارد. در مقابل، جریان AC در صورت استفاده از تجهیزات نامناسب یا تنظیمات غیراستاندارد ممکن است با نوسان قوس و افزایش پاشش همراه باشد. با این حال، مقدار پاشش تنها به نوع جریان بستگی ندارد و عواملی مانند نوع الکترود، طول قوس، شدت جریان و کیفیت سطح قطعه نیز مؤثر هستند. استفاده از تجهیزات پیشرفته و رعایت پارامترهای استاندارد می تواند کیفیت جوش را در هر دو جریان بهبود دهد. بررسی تفاوت جوشکاری AC و DC از نظر میزان پاشش نشان می دهد که پایداری قوس و تنظیم صحیح پارامترهای دستگاه، نقش مهمی در کاهش پاشش و افزایش یکنواختی گرده جوش دارند.
تفاوت در انحراف مغناطیسی قوس
انحراف مغناطیسی قوس یا Arc Blow زمانی اتفاق می افتد که میدان های مغناطیسی باعث تغییر مسیر قوس الکتریکی شوند. این پدیده بیشتر در جوشکاری DC مشاهده می شود؛ زیرا جریان مستقیم می تواند میدان مغناطیسی نسبتاً پایداری در اطراف مسیر جریان ایجاد کند. انحراف قوس ممکن است باعث کاهش کنترل حوضچه مذاب، ایجاد بریدگی کناره جوش و نفوذ نامتقارن شود. در مقابل، جریان AC به دلیل تغییر دوره ای جهت جریان و میدان مغناطیسی، معمولاً احتمال بروز این مشکل را کاهش می دهد. به همین دلیل، در برخی اتصالات فولادی که با انحراف شدید قوس مواجه هستند، استفاده از جریان متناوب می تواند راهکار مناسبی باشد. تغییر محل اتصال کابل برگشت جریان، کاهش طول قوس و اصلاح ترتیب جوشکاری نیز به کنترل این پدیده کمک می کند. در مقایسه جوشکاری AC و DC از نظر انحراف مغناطیسی قوس، جریان AC معمولاً احتمال کمتری برای بروز این مشکل دارد و در شرایط مستعد انحراف قوس می تواند انتخاب مناسب تری باشد.
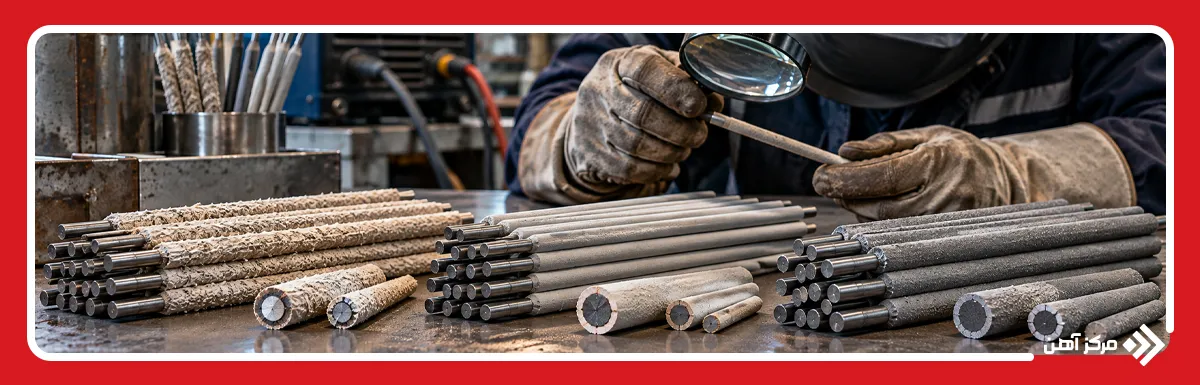
تفاوت در نوع الکترود مصرفی
نوع الکترود مصرفی یکی از معیارهای تعیین کننده در انتخاب جریان AC یا DC محسوب می شود. برخی الکترودهای روکش دار برای کار با جریان مستقیم طراحی شده اند، در حالی که گروه دیگری قابلیت استفاده با هر دو جریان را دارند. برای مثال، الکترود E6010 معمولاً با جریان DCEP استفاده می شود، اما E6011 قابلیت کار با جریان AC و DCEP را دارد. الکترودهای E6013 و بسیاری از الکترودهای E7018 نیز با هر دو نوع جریان سازگار هستند؛ البته باید مشخصات درج شده توسط سازنده بررسی شود. ترکیب شیمیایی پوشش الکترود، ویژگی های سرباره و مواد پایدارکننده قوس در این سازگاری نقش دارند. استفاده از الکترود نامناسب ممکن است باعث دشواری در روشن شدن قوس، افزایش پاشش و کاهش کیفیت اتصال شود. بنابراین، انتخاب الکترود باید متناسب با نوع دستگاه و جریان خروجی آن انجام گیرد.
تفاوت در عملکرد تنگستن
در جوشکاری TIG، الکترود تنگستن نقش ایجاد و حفظ قوس الکتریکی را بر عهده دارد و برخلاف الکترودهای مصرفی، به طور معمول وارد حوضچه مذاب نمی شود. در جریان DCEN، بخش بیشتری از حرارت قوس به قطعه کار منتقل می شود و الکترود تنگستن ظرفیت تحمل جریان مناسبی دارد. این حالت برای جوشکاری فولاد و فولاد زنگ نزن کاربرد گسترده ای دارد. در جریان AC، الکترود تنگستن به صورت متناوب تحت تأثیر قطبیت مثبت و منفی قرار می گیرد. بخش مثبت چرخه به حذف لایه اکسیدی کمک می کند، اما افزایش بیش از حد سهم این بخش می تواند موجب داغ شدن و فرسایش تنگستن شود. انتخاب نوع تنگستن، قطر الکترود و تنظیم بالانس AC اهمیت زیادی دارد. تنگستن های سریم دار و لانتان دار از گزینه های پرکاربرد در دستگاه های مدرن هستند.
تفاوت در دستگاه ها و تجهیزات جوشکاری
دستگاههای جوشکاری AC و DC از نظر ساختار منبع تغذیه، قابلیت تنظیم و فناوری کنترل جریان تفاوت دارند. دستگاههای ترانسفورماتوری قدیمی میتوانند خروجی AC ارائه دهند و برخی مدلهای رکتیفایری نیز جریان متناوب را به جریان مستقیم تبدیل میکنند. در مقابل، دستگاههای اینورتری با استفاده از مدارهای الکترونیکی، کنترل دقیقتری بر جریان خروجی، پایداری قوس و برخی ویژگیهای حفاظتی فراهم میکنند. بسیاری از اینورترهای جوشکاری الکترود دستی فقط خروجی DC دارند، در حالی که مدلهای تخصصی AC/DC میتوانند هر دو نوع جریان را ارائه دهند. این دستگاهها به ویژه در جوشکاری TIG آلومینیوم کاربرد دارند. هنگام انتخاب تجهیزات باید مواردی مانند محدوده آمپر، چرخه کاری، ولتاژ ورودی، قابلیت تنظیم قطبیت و نوع فرایند قابل پشتیبانی بررسی شوند. مصرف برق نیز به راندمان دستگاه و توان خروجی وابسته است و نمیتوان صرفاً براساس AC یا DC بودن درباره آن قضاوت کرد. شناخت تفاوت جوشکاری AC و DC از نظر تجهیزات به خریداران کمک می کند تا دستگاهی متناسب با نوع فعالیت، قابلیت های موردنیاز و شرایط کاری انتخاب کنند.
تفاوت در کاربردها و فلزات قابل جوشکاری
کاربرد جریان AC و DC به نوع فلز پایه، روش جوشکاری و الزامات فنی اتصال بستگی دارد. جریان DC در بسیاری از فرایندهای جوشکاری فولاد کربنی، فولاد زنگ نزن و برخی آلیاژهای صنعتی استفاده می شود. این جریان در جوشکاری TIG فولاد و بیشتر کاربردهای متداول MIG/MAG نیز نقش اصلی دارد. در مقابل، جریان AC به ویژه در جوشکاری TIG آلومینیوم و منیزیم کاربرد گسترده ای دارد؛ زیرا تغییر قطبیت به حذف لایه های اکسیدی مقاوم کمک می کند. البته آلومینیوم را می توان با روش هایی مانند MIG و جریان DC نیز جوشکاری کرد. در جوشکاری الکترود دستی، انتخاب جریان بیشتر به مشخصات الکترود و شرایط اتصال بستگی دارد. برای قطعات نازک، کنترل دقیق حرارت و برای مقاطع ضخیم، تأمین نفوذ کافی اهمیت بیشتری دارد. مقایسه جوشکاری AC و DC در فلزات مختلف نشان می دهد که انتخاب جریان مناسب باید براساس جنس قطعه، ویژگی های متالورژیکی و روش جوشکاری انجام شود تا کیفیت اتصال حفظ شود. جدول زیر کاربردهای رایج هر جریان را نشان می دهد.
جوشکاری AC بهتر است یا DC؟
انتخاب میان جوشکاری AC و DC به شرایط اجرایی، جنس فلز، روش جوشکاری و مشخصات اتصال بستگی دارد. برای بسیاری از عملیات جوشکاری فولاد، جریان DC به دلیل پایداری مناسب قوس، قابلیت تنظیم قطبیت و کنترل آسان تر حوضچه مذاب، انتخاب مطلوبی محسوب می شود. این جریان در جوشکاری TIG فولاد و بخش بزرگی از عملیات جوشکاری الکترود دستی کاربرد دارد. در مقابل، جریان AC برای جوشکاری TIG آلومینیوم و منیزیم مزیت مهمی دارد؛ زیرا امکان پاک سازی اکسید سطحی را همراه با ذوب فلز پایه فراهم می کند. بنابراین، شناخت تفاوت جوشکاری AC و DC به جوشکاران کمک می کند تا متناسب با نوع فلز و شرایط پروژه، جریان مناسب را انتخاب کرده و احتمال بروز مشکلات اجرایی را کاهش دهند.
برای تصمیم گیری بهتر می توان معیارهای زیر را در نظر گرفت:
- نوع فلز: برای TIG فولاد معمولاً DC و برای TIG آلومینیوم AC انتخاب می شود.
- ضخامت قطعه: میزان نفوذ و کنترل حرارت باید متناسب با ضخامت تنظیم شود.
- نوع الکترود: جریان انتخابی باید با مشخصات الکترود سازگار باشد.
- کیفیت مورد نیاز: پایداری قوس، ظاهر گرده و احتمال ایجاد عیب اهمیت دارند.
- تجهیزات موجود: قابلیت های دستگاه و محدوده تنظیم جریان باید بررسی شوند.
در نهایت، هیچ یک از این جریان ها برای تمام کاربردها برتری مطلق ندارند. بهترین نتیجه زمانی حاصل می شود که جریان، قطبیت، تجهیزات و مواد مصرفی براساس دستورالعمل جوشکاری انتخاب شوند.
انتخاب جریان مناسب در جوشکاری تأثیر مستقیمی بر کیفیت اتصال، پایداری قوس، میزان نفوذ و کنترل حرارت دارد. بررسی تفاوت جوشکاری AC و DC نشان می دهد که هر دو جریان ویژگی ها و کاربردهای مشخصی دارند و نمی توان یکی را در تمام شرایط برتر دانست. جریان DC به دلیل قطبیت ثابت، پایداری مناسب قوس و کنترل آسان تر حوضچه مذاب، در بسیاری از عملیات جوشکاری فولاد و آلیاژهای صنعتی استفاده می شود. در مقابل، جریان AC به ویژه در جوشکاری TIG آلومینیوم و منیزیم اهمیت دارد و به حذف لایه اکسیدی سطح فلز کمک می کند. در انتخاب جریان باید عواملی مانند جنس فلز، ضخامت قطعه، نوع الکترود، تجهیزات موجود و کیفیت مورد نیاز اتصال بررسی شوند. همچنین تنظیم صحیح شدت جریان، قطبیت و سرعت جوشکاری می تواند احتمال ایجاد عیوب را کاهش دهد. در نهایت، مقایسه جوشکاری AC و DC به جوشکاران و فعالان صنایع فلزی کمک می کند تا متناسب با شرایط پروژه، روشی اقتصادی، ایمن و کارآمد انتخاب کنند.
سوالات متداول
میزان نفوذ به نوع فرایند، قطبیت و تنظیمات جوشکاری بستگی دارد. در TIG فولاد، جریان DCEN معمولاً نفوذ مناسبی ایجاد می کند، اما نمی توان DC را در تمام فرایندها عمیق تر دانست.
در جوشکاری TIG آلومینیوم، جریان AC معمولاً مناسب تر است؛ زیرا علاوه بر ذوب فلز پایه، به حذف لایه اکسیدی کمک می کند. در جوشکاری MIG آلومینیوم، معمولاً از جریان DC با قطبیت DCEP استفاده می شود.
بله، ممکن است متفاوت باشد، اما نوع جریان به تنهایی تعیین کننده مصرف برق نیست. توان خروجی، راندمان منبع تغذیه، ضریب توان و چرخه کاری دستگاه نیز مؤثر هستند.
بله، برخی الکترودها مانند E6013 و بسیاری از انواع E7018 با هر دو جریان سازگار هستند. با این حال، مشخصات فنی سازنده باید بررسی شود.
جریان مستقیم میدان مغناطیسی نسبتاً پایداری ایجاد می کند که ممکن است مسیر قوس را منحرف کند. تغییر دوره ای جهت جریان در AC معمولاً این اثر را کاهش می دهد.
برای ورق های نازک فولادی در فرایند TIG، جریان DCEN معمولاً انتخاب مناسبی است. با این حال، کنترل آمپر، سرعت حرکت و میزان حرارت ورودی اهمیت بیشتری دارد.
بله، اما فقط اینورترهایی که خروجی AC/DC دارند، امکان انتخاب هر دو جریان را فراهم می کنند. بسیاری از اینورترهای معمولی الکترود دستی صرفاً خروجی DC دارند.

