
آبکاری مس چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
آبکاری مس یکی از فرایندهای مهم مهندسی سطح است که در آن یک لایه کنترل شده از فلز مس روی سطح قطعه ایجاد می شود تا ویژگی هایی مانند رسانایی الکتریکی، قابلیت لحیم کاری، یکنواختی سطح، چسبندگی پوشش های بعدی و در برخی کاربردها ظاهر قطعه بهبود پیدا کند. اهمیت این فرایند فقط به ایجاد یک سطح مسی محدود نمی شود؛ زیرا در بسیاری از سامانه های پوشش چندلایه، مس به عنوان لایه میانی میان فلز پایه و پوشش هایی مانند نیکل و کروم عمل می کند. کیفیت آبکاری مس به جنس زیرلایه، وضعیت سطح، ترکیب حمام، چگالی جریان، دما، هم زدن الکترولیت و زمان رسوب گذاری وابسته است. حتی شرایط اقتصادی بازار فلزات و شاخص هایی مانند قیمت آهن نیز می توانند بر هزینه نهایی قطعات فولادی دارای پوشش تاثیر بگذارند. در ادامه، آبکاری مس، روش انجام آن، ترکیب محلول، رفتار پوشش روی آهن، آلومینیوم و پلاستیک و عوامل تعیین کننده کیفیت آن را بررسی می کنیم.
آبکاری مس چیست؟
آبکاری مس یا Copper Electroplating فرایندی الکتروشیمیایی است که طی آن یون های مس موجود در یک الکترولیت با دریافت الکترون در سطح کاتد کاهش پیدا کرده و به مس فلزی تبدیل می شوند. قطعه ای که باید پوشش داده شود معمولا به قطب منفی منبع جریان مستقیم متصل می شود و در بسیاری از حمام ها، آند از مس ساخته می شود. هنگام عبور جریان، یون Cu²⁺ در نزدیکی سطح کاتد الکترون دریافت کرده و به Cu تبدیل می شود. همزمان انحلال کنترل شده آند مسی می تواند بخشی از یون های مصرف شده در حمام را جایگزین کند. این فرایند در ظاهر ساده است، اما مورفولوژی رسوب، اندازه دانه ها، تنش داخلی و میزان تخلخل به مجموعه ای از پارامترهای الکتروشیمیایی وابسته است.
رفتار مس روی تمام فلزات یکسان نیست. برای مثال در آبکاری آلومینیوم، وجود لایه بسیار پایدار اکسید آلومینیوم مانع اتصال مستقیم پوشش به فلز پایه می شود و به همین علت سطح باید پیش تصفیه شود. در خطوط صنعتی معمولا از فرایندهایی مانند Zincate برای ایجاد یک سطح واسط مناسب استفاده می شود. در آبکاری مسی روی فولاد، روی، آلیاژهای مس و مواد پلیمری نیز مسیر آماده سازی متفاوتی وجود دارد. بنابراین کیفیت نهایی پوشش بیش از آنکه تنها تابع نام محلول باشد، نتیجه هماهنگی میان شیمی سطح، انتقال جرم، شرایط الکتریکی و طراحی فرایند است.
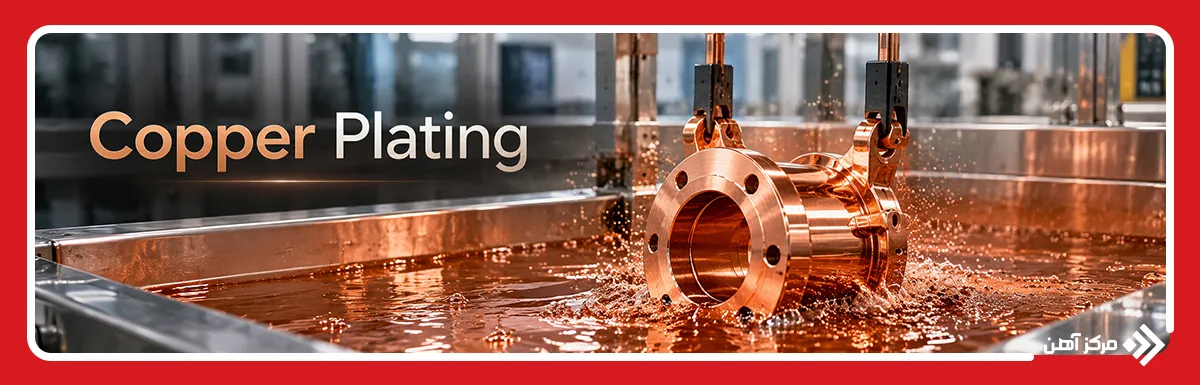
آبکاری مس چگونه انجام می شود؟
در میان انواع آبکاری فلزات، آبکاری مس یکی از فرایندهایی است که نسبت به وضعیت اولیه سطح حساسیت زیادی دارد. مراحل صنعتی آن معمولا از حذف آلودگی آغاز می شود و پس از فعال سازی سطح، قطعه وارد حمام مناسب می شود. نوع حمام نیز بر اساس جنس قطعه، هندسه، ضخامت مورد نیاز و پوشش های بعدی انتخاب می شود. به همین دلیل نمی توان یک توالی ثابت را برای تمام قطعات در نظر گرفت.
آماده سازی و تمیزکاری سطح
نخستین مرحله، حذف روغن، گریس، ترکیبات پولیش، اکسیدها، زنگ زدگی و ذرات جامد است. چربی باقی مانده می تواند مانع تماس الکترولیت با سطح شود و نقاط بدون پوشش یا Blister ایجاد کند. آماده سازی ممکن است شامل چربی زدایی قلیایی، تمیزکاری الکتریکی، شستشو، اسیدشویی و فعال سازی باشد. نوع عملیات باید با جنس فلز پایه هماهنگ باشد، زیرا یک محلول فعال کننده مناسب فولاد ممکن است برای آلومینیوم یا آلیاژ روی مناسب نباشد.
قرار دادن قطعه در محلول الکترولیت
پس از فعال سازی، قطعه بدون ایجاد آلودگی مجدد وارد محلول آبکاری مس می شود. در این مرحله موقعیت قطعه نسبت به آند، فاصله الکترودها و نحوه آویزان کردن اهمیت دارد. توزیع نامناسب میدان الکتریکی می تواند باعث افزایش ضخامت در لبه ها و کاهش رسوب در شیارها و حفره ها شود. ویژگی Throwing Power حمام نشان می دهد الکترولیت تا چه اندازه قادر است پوشش را در نقاطی با چگالی جریان پایین توزیع کند.
اعمال جریان الکتریکی
پس از غوطه ور شدن قطعه، جریان مستقیم اعمال می شود. پارامتر مهندسی مهم در این مرحله فقط ولتاژ نیست، بلکه Current Density یا چگالی جریان است. افزایش بیش از حد آن ممکن است باعث تشکیل رسوب زبر، سوخته یا دندریتی شود، در حالی که چگالی جریان بسیار پایین می تواند سرعت تولید را کاهش دهد. سطح واقعی قطعه، ترکیب حمام، دما و شدت هم زدن باید هنگام انتخاب جریان در نظر گرفته شوند.
تشکیل پوشش مس روی سطح
یون های مس در سطح کاتد کاهش پیدا می کنند و هسته های اولیه مس را تشکیل می دهند. این هسته ها به تدریج رشد کرده و یک لایه پیوسته ایجاد می کنند. ساختار این رسوب به Overpotential، سرعت انتقال یون ها، مواد افزودنی و چگالی جریان وابسته است. در کوتینگ فلزات، هدف فقط افزایش ضخامت نیست؛ بلکه تشکیل پوششی با تخلخل پایین، تنش کنترل شده، دانه بندی مناسب و چسبندگی بالا اهمیت بیشتری دارد. Brightener و Leveler نیز در حمام های صنعتی برای کنترل ساختار و یکنواختی سطح استفاده می شوند.
شستشو و پرداخت نهایی
پس از رسیدن پوشش به ضخامت مورد نظر، قطعه از حمام خارج و به طور کامل شسته می شود تا باقی مانده الکترولیت از سطح و شیارها حذف شود. در برخی کاربردها، سطح مستقیما وارد مرحله آبکاری نیکل یا کروم می شود و در برخی دیگر پرداخت مکانیکی، پولیش یا عملیات محافظتی انجام می گیرد. فاصله زمانی زیاد میان مراحل می تواند باعث تشکیل اکسید سطحی مس و کاهش چسبندگی لایه بعدی شود.
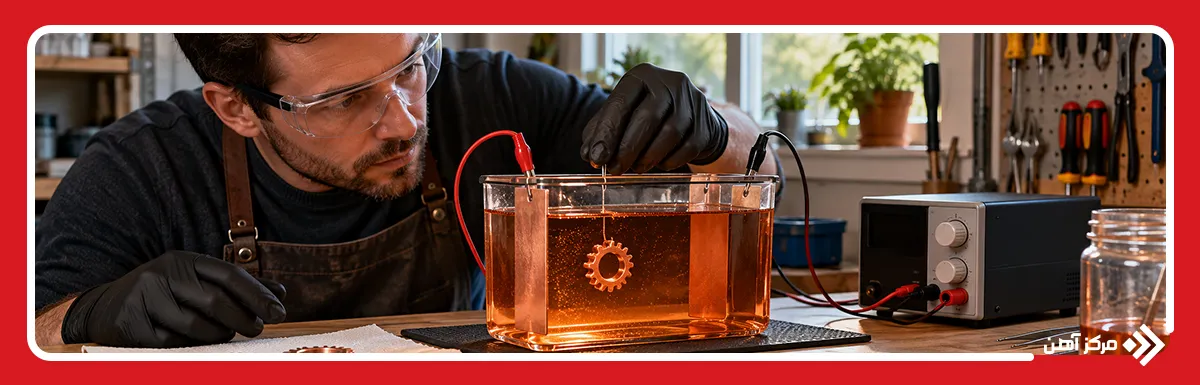
آبکاری مس در خانه چگونه انجام می شود؟
آبکاری مس در خانه معمولا برای پروژه های آموزشی، قطعات تزئینی کوچک یا آشنایی با اصول Electrochemistry انجام می شود. در ساده ترین حالت به یک الکترولیت حاوی یون مس، منبع جریان مستقیم قابل کنترل، آند مسی و قطعه رسانا نیاز است. با این حال نسخه خانگی نباید با فرایند صنعتی یکسان در نظر گرفته شود، زیرا کنترل دقیق چگالی جریان، ترکیب شیمیایی، ناخالصی ها و مواد افزودنی در محیط صنعتی بسیار بیشتر است. استفاده از ظرف مناسب، تهویه، دستکش و عینک ایمنی نیز ضروری است.
در بحث ساخت محلول آبکاری مس باید توجه داشت که ترکیب حمام مستقیما به نوع فرایند بستگی دارد و استفاده تصادفی از مواد شیمیایی می تواند خطرناک باشد. به خصوص آبکاری مس سیانوری فرایندی مناسب محیط خانگی نیست، زیرا ترکیبات سیانیدی سمیت بسیار بالایی دارند و در شرایط نامناسب امکان تولید گازهای بسیار خطرناک وجود دارد. برای پروژه های ساده معمولا سامانه های تجاری آماده یا حمام های غیرسیانیدی مناسب تر هستند. نتیجه آبکاری خانگی نیز زمانی بهتر می شود که سطح کاملا تمیز باشد و جریان به صورت کنترل شده افزایش پیدا کند.
محلول آبکاری مس
محلول آبکاری مس یا Copper Plating Bath محیطی است که یون های مس و اجزای لازم برای انتقال جریان الکتریکی را فراهم می کند. یکی از شناخته شده ترین سامانه ها، آبکاری مس اسیدی بر پایه سولفات مس و اسید سولفوریک است. در حمام های صنعتی ممکن است مقدار کنترل شده یون کلرید و مجموعه ای از افزودنی های آلی مانند Brightener، Carrier و Leveler نیز وجود داشته باشد. این ترکیبات سرعت رشد بلورها را در نقاط مختلف سطح تنظیم می کنند و می توانند بر براقیت، قدرت پرتاب، تنش داخلی و همواری رسوب اثر بگذارند.
در مقابل، آبکاری مس سیانوری یک سیستم قلیایی است که از نظر رفتار الکتروشیمیایی با حمام سولفاتی تفاوت دارد. این نوع حمام در برخی کاربردهای صنعتی قدیمی برای ایجاد Strike اولیه روی بعضی فلزات استفاده شده است. Nickel Institute نیز اشاره می کند که روی آهن و فولاد معمولا یک لایه اولیه مناسب قبل از مس اسیدی برای جلوگیری از Immersion Deposit ضعیف مورد نیاز است. امروزه به دلیل مخاطرات جدی سیانید، فرایندهای قلیایی بدون سیانید نیز توسعه یافته اند. بنابراین انتخاب الکترولیت باید بر مبنای زیرلایه و هدف پوشش انجام شود، نه صرفا سرعت رسوب.
آبکاری مس روی سطوح مختلف
امکان تشکیل پوشش مس روی مواد مختلف وجود دارد، اما مکانیزم اتصال آن به سطح همیشه یکسان نیست. فولاد یک زیرلایه رساناست ولی از نظر واکنش جابجایی با یون های مس باید کنترل شود؛ آلومینیوم رسانا است اما اکسید سطحی بسیار مقاومی تشکیل می دهد؛ پلاستیک نیز ذاتا عایق است و ابتدا باید یک مسیر رسانا روی آن ایجاد شود. تفاوت میان این مواد نشان می دهد که پیش تصفیه در بسیاری از مواقع مهم تر از خود مرحله رسوب گذاری است.
انتخاب نادرست فرایند آماده سازی می تواند حتی در صورت تشکیل ظاهری پوشش، باعث جداشدگی آن هنگام خم کاری، تغییر دما یا اعمال تنش شود. آزمون های Adhesion برای بررسی این موضوع استفاده می شوند. به همین دلیل در خطوط حرفه ای، مراحل پیش تصفیه برای هر خانواده آلیاژی به صورت اختصاصی طراحی می شوند و تغییر گرید فلز ممکن است نیازمند اصلاح فرایند باشد.
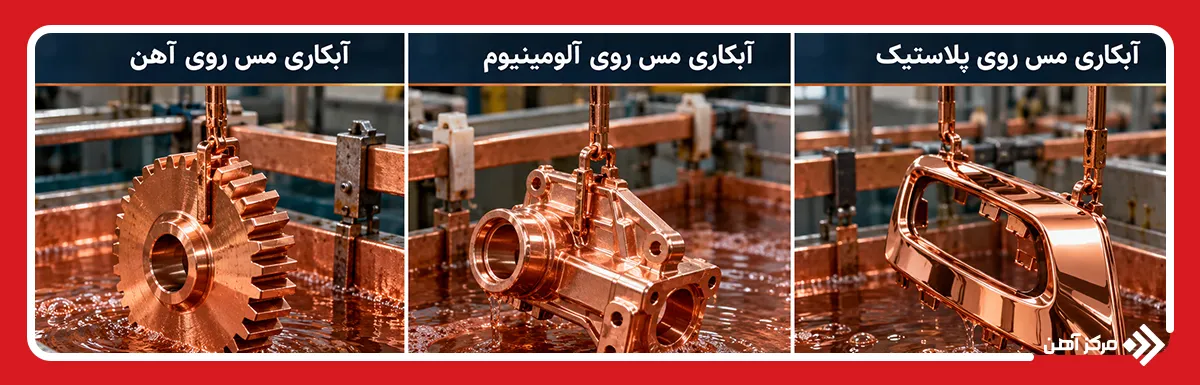
آبکاری مس روی آهن
آبکاری مس روی آهن از نظر الکتریکی امکان پذیر است، اما قرار دادن مستقیم فولاد فعال در بعضی حمام های اسیدی مس می تواند باعث تشکیل Immersion Copper شود. در این واکنش حتی بدون جریان خارجی، آهن اکسید شده و یون مس کاهش پیدا می کند. رسوب حاصل معمولا اتصال متالورژیکی مناسبی ندارد و می تواند زیر پوشش الکترولیتی باقی بماند و چسبندگی کل سیستم را کاهش دهد. به همین علت فرایند صنعتی باید از تشکیل این لایه ضعیف جلوگیری کند.
در روش های کلاسیک، یک Copper Strike مناسب قبل از ورود به حمام مس اسیدی ایجاد می شود. منابع تخصصی آبکاری نیز برای آهن و فولاد به استفاده از لایه اولیه مس پیش از Acid Copper اشاره می کنند. پس از ایجاد لایه چسبنده، می توان ضخامت مس را در حمام بعدی افزایش داد. کیفیت چربی زدایی و فعال سازی فولاد نیز در جلوگیری از پوسته شدن پوشش نقش مستقیم دارد.
آبکاری مس روی آلومینیوم
آبکاری مس روی آلومینیوم پیچیده تر است، زیرا سطح تازه آلومینیوم در مدت بسیار کوتاهی با اکسیژن واکنش داده و لایه Al2O3 تشکیل می دهد. این فیلم بسیار نازک اما پایدار است و مانع اتصال مستقیم فلز رسوبی به زیرلایه می شود. بنابراین قطعه معمولا ابتدا چربی زدایی، اچ و Desmut می شود تا آلودگی ها و ترکیبات نامحلول سطح حذف شوند.
پس از آن می توان از فرایند Zincate استفاده کرد. در این مرحله یک لایه بسیار نازک روی سطح تشکیل می شود که از تشکیل مجدد سریع اکسید جلوگیری کرده و سطح را برای رسوب بعدی آماده می کند. فرایند Double Zincate نیز در برخی آلیاژها برای بهبود یکنواختی و چسبندگی استفاده می شود. Atotech نیز فرایند Zincate را به عنوان پیش تصفیه ای معرفی می کند که امکان رسوب مس و فلزات دیگر روی آلومینیوم را فراهم می کند.
آبکاری مس روی پلاستیک
آبکاری مس روی پلاستیک با فلزات تفاوت بنیادی دارد، زیرا بیشتر پلیمرها رسانایی الکتریکی ندارند. بنابراین جریان نمی تواند از ابتدا واکنش کاهش یون مس را روی سطح آغاز کند. در فرایندهای کلاسیک، سطح پلاستیک ابتدا اچ می شود تا زبری میکروسکوپی و نقاط اتصال مکانیکی ایجاد شوند. سپس مراحل Sensitization و Activation یا سیستم های فعال سازی جدیدتر برای ایجاد مراکز کاتالیزوری انجام می شوند.
پس از فعال شدن سطح، یک لایه رسانای اولیه از طریق Electroless Metallization یا فناوری های Direct Plating ایجاد می شود و سپس قطعه می تواند وارد مرحله آبکاری الکتریکی مس شود. فناوری های جدید آبکاری پلاستیک حتی امکان ایجاد سطح مناسب برای Acid Copper را با توالی کوتاه تر فراهم کرده اند. این فرایند در قطعات تزئینی خودرو، تجهیزات خانگی، قطعات ABS و محصولات دارای ظاهر فلزی کاربرد دارد.
| سطح مورد آبکاری | چالش اصلی | آماده سازی ضروری | روش ایجاد پوشش اولیه | نکته فنی مهم |
|---|---|---|---|---|
| آهن و فولاد | احتمال تشکیل رسوب جابجایی ضعیف و کاهش چسبندگی | چربی زدایی، اسیدشویی و فعال سازی سطح | استفاده از Copper Strike مناسب پیش از حمام مس اسیدی | ورود مستقیم فولاد فعال به برخی حمام های اسیدی مس می تواند باعث تشکیل Immersion Copper شود. |
| آلومینیوم | تشکیل سریع و پایدار لایه اکسید Al2O3 | چربی زدایی، اچ، Desmut و فعال سازی | معمولا Zincate یا Double Zincate و سپس لایه واسط مناسب | کنترل لایه اکسیدی برای رسیدن به چسبندگی مناسب پوشش اهمیت زیادی دارد. |
| پلاستیک | نارسانا بودن سطح و عدم امکان آبکاری الکتریکی مستقیم | اچ سطح، Sensitization و Activation | ایجاد لایه رسانا با Electroless Metallization یا Direct Plating | پس از رسانا شدن سطح می توان آبکاری الکتریکی مس را با ضخامت مورد نظر ادامه داد. |
کاربرد آبکاری مس
آبکاری مس به دلیل رسانایی بالا، شکل پذیری مناسب و قابلیت تشکیل پوشش یکنواخت در صنایع متعددی استفاده می شود. در بسیاری از کاربردها مس پوشش نهایی نیست و نقش لایه مهندسی واسط را بر عهده دارد.
- زیرسازی آبکاری نیکل و کروم
- متالیزه کردن قطعات پلاستیکی
- تولید بردهای مدار چاپی و PCB
- افزایش قابلیت لحیم کاری قطعات
- بهبود رسانایی الکتریکی کانکتورها
- ایجاد لایه اولیه در پوشش های تزئینی
- Electroforming قطعات دقیق
- ترمیم و افزایش ابعاد قطعات مهندسی
- ایجاد سطح مناسب برای پولیش
- پوشش قطعات دکوراتیو
- تولید اجزای الکترونیکی و الکتریکی
- ایجاد لایه واسط میان فلز پایه و پوشش نهایی
مزایا و معایب آبکاری مس
ارزیابی آبکاری مس باید بر اساس وظیفه پوشش انجام شود. استفاده از مس به عنوان لایه زیرین می تواند عملکرد یک سیستم چندلایه را به شکل قابل توجهی تغییر دهد، اما انتخاب اشتباه حمام یا پیش تصفیه ممکن است مشکلاتی مانند چسبندگی ضعیف و خوردگی زیرلایه ایجاد کند.
مزایا:
- رسانایی الکتریکی بسیار مناسب
- قابلیت ایجاد سطح صاف و قابل پرداخت
- چسبندگی مناسب برای پوشش های بعدی
- قابلیت رسوب روی زیرلایه های مختلف با پیش تصفیه مناسب
- شکل پذیری مطلوب پوشش
- قابلیت استفاده در Electroforming
- امکان کنترل ضخامت از طریق شرایط فرایند
- مناسب برای زیرسازی نیکل و کروم
- قابلیت ایجاد پوشش براق با افزودنی های مناسب
- عملکرد مناسب در صنایع الکترونیک
معایب:
- حساسیت بالا به کیفیت آماده سازی سطح
- امکان اکسید و کدر شدن مس در هوا
- نیاز به کنترل دقیق ترکیب حمام
- احتمال ایجاد رسوب زبر در چگالی جریان نامناسب
- توزیع غیریکنواخت ضخامت روی هندسه های پیچیده
- نیاز به پیش تصفیه ویژه برای آلومینیوم
- نیاز به متالیزه کردن اولیه پلاستیک
- امکان تشکیل Immersion Deposit ضعیف روی برخی فلزات
- خطرات جدی حمام های سیانیدی
- ایجاد پساب شیمیایی نیازمند تصفیه
آبکاری مس یک فرایند مهندسی سطح مبتنی بر رسوب الکتروشیمیایی است که موفقیت آن به کنترل همزمان شیمی حمام، وضعیت زیرلایه، چگالی جریان و انتقال جرم بستگی دارد. آبکاری مس اسیدی برای افزایش ضخامت و دستیابی به رسوب یکنواخت کاربرد گسترده ای دارد، اما استفاده مستقیم از آن روی تمام سطوح صحیح نیست. در آبکاری مس روی آهن باید از تشکیل لایه جابجایی ضعیف جلوگیری شود، آبکاری مس روی آلومینیوم به حذف اکسید و معمولا Zincate نیاز دارد و در آبکاری مس روی پلاستیک نیز ابتدا سطح باید رسانا شود. بنابراین ابكاري مس زمانی به پوشش پایدار و مهندسی شده منجر می شود که تمام مراحل از تمیزکاری تا کنترل الکترولیت و جریان به عنوان یک سیستم واحد طراحی شوند.
سوالات متداول
ترکیب محلول آبکاری مس به نوع حمام بستگی دارد و می تواند شامل نمک مس، الکترولیت پشتیبان و افزودنی های کنترل کننده رسوب باشد.
یکی از متداول ترین الکترولیت ها حمام اسیدی سولفات مس است، اما حمام های قلیایی و فرمولاسیون های تخصصی دیگری نیز وجود دارند.
بله، اما برای دستیابی به چسبندگی مناسب باید آماده سازی سطح و لایه اولیه به گونه ای انتخاب شوند که از تشکیل رسوب جابجایی ضعیف جلوگیری شود.
سطح آلومینیوم ابتدا تمیز، اچ و فعال شده و معمولا با فرایندی مانند Zincate برای دریافت پوشش بعدی آماده می شود.
آماده سازی صحیح باعث افزایش ترشوندگی، چسبندگی و یکنواختی پوشش شده و احتمال تاول، پوسته شدن و نقاط بدون پوشش را کاهش می دهد.
ضخامت به چگالی جریان، زمان آبکاری، راندمان جریان، سطح قطعه، ترکیب الکترولیت و شرایط انتقال جرم وابسته است.

