
فولاد W2 چیست و چه ویژگی هایی دارد؟

دسترسی سریع به محتوای این مطلب
فولاد W2 یکی از فولادهای ابزار کربن بالا (High Carbon Tool Steel) است که به دلیل قابلیت دستیابی به سختی زیاد، مقاومت مطلوب در برابر سایش و امکان ایجاد لبه های برشی دقیق، در تولید ابزارهای صنعتی کاربرد دارد. این فولاد با برخورداری از مقدار کنترل شده وانادیوم، قابلیت تشکیل ساختار ریزدانه را دارد و در صورت اجرای صحیح عملیات حرارتی، می تواند تعادل مناسبی میان سختی و مقاومت در برابر شکست ایجاد کند. ویژگی های مکانیکی این آلیاژ به عواملی مانند ترکیب شیمیایی، سرعت سرد شدن، ابعاد قطعه و شرایط تمپر بستگی دارد. همچنین هنگام بررسی قیمت آهن و انتخاب مواد اولیه ابزارسازی، توجه به کیفیت متالورژیکی و قابلیت سختکاری فولاد اهمیت زیادی دارد. در ادامه این مقاله مرکزآهن، مشخصات فنی، ترکیب شیمیایی، روش عملیات حرارتی، کاربردهای صنعتی، مزایا و معایب، تفاوت W2 با W1 و نکات مهم خرید این فولاد را بررسی می کنیم.
فولاد W2 چیست؟
برای درک دقیق اینکه فولاد W2 چیست، ابتدا باید مشخص شود فولاد ابزار چیست و چه تفاوتی با فولادهای ساختمانی دارد. فولادهای ابزار برای تحمل تنش های موضعی زیاد، مقاومت در برابر تغییر شکل پلاستیک و حفظ هندسه در عملیات برش یا شکل دهی طراحی می شوند. فولاد W2 با نام AISI W2 و شناسه UNS T72302 در گروه فولاد ابزار سخت شونده در آب (Water Hardening Tool Steel) قرار می گیرد و مشخصات آن در خانواده استاندارد ASTM A686 تعریف شده است. این فولاد دارای ساختاری مبتنی بر آهن و کربن با مقدار مشخصی وانادیوم است که سختی پذیری کم عمق و قابلیت دستیابی به ساختار مارتنزیتی سخت را فراهم می کند.
برخلاف فولادهای ابزار پرآلیاژ، W2 فاقد مقادیر زیاد عناصر افزایش دهنده سختی پذیری مانند کروم و مولیبدن است؛ بنابراین سرعت بحرانی سرد شدن آن نسبتا بالا بوده و در قطعات ضخیم، دستیابی به سختی یکنواخت در تمام سطح مقطع دشوار است. ویژگی شاخص این گرید، امکان ایجاد سطح سخت همراه با مغزی نسبتا نرم تر در شرایط مشخص سختکاری است. این رفتار در برخی ابزارهای ضربه ای مزیت محسوب می شود، زیرا می تواند احتمال شکست ناگهانی را کاهش دهد؛ البته دستیابی به چنین ساختاری به ابعاد قطعه و فرآیند حرارتی وابسته است.
فولاد W2 چه خواص و مشخصاتی دارد؟
مشخصات فولاد ابزار W2 از ترکیب شیمیایی، ریزساختار، اندازه دانه و شرایط عملیات حرارتی آن ناشی می شود. برای تحلیل این مشخصات ابتدا باید دانست فولاد قابل عملیات حرارتی چیست و چگونه تغییرات دما و سرعت سرد شدن، رفتار مکانیکی آن را کنترل می کند. در W2، گرم کردن تا محدوده آستنیته و سپس سرد کردن سریع، امکان تشکیل مارتنزیت (Martensite) را فراهم می کند. این ساختار به دلیل اشباع فوق تعادلی کربن در شبکه بلوری، سختی بالایی دارد؛ اما تنش های داخلی و حساسیت به شکست آن نیز افزایش می یابد. به همین دلیل، تمپر کردن برای تنظیم خواص نهایی ضروری است. مقدار کربن، وضعیت کاربیدها، یکنواختی آلیاژ و عمق سختکاری بر عملکرد قطعه تاثیر مستقیم دارند. جدول زیر مهم ترین ویژگی های شیمیایی، فیزیکی و مکانیکی این گرید را نشان می دهد.
| مشخصه | مقدار یا ویژگی |
|---|---|
| نام فولاد | AISI W2 |
| شماره استاندارد شناسایی | UNS T72302 |
| استاندارد مرجع | ASTM A686 |
| گروه فولاد | فولاد ابزار کربن بالا |
| درصد کربن فولاد W2 | حدود 0.85 تا 1.50 درصد، وابسته به زیرگرید |
| وانادیوم (V) | 0.15 تا 0.35 درصد |
| منگنز (Mn) | حدود 0.10 تا 0.40 درصد |
| سیلیسیم (Si) | حدود 0.10 تا 0.40 درصد |
| کروم (Cr) | حداکثر 0.15 درصد در زیرگرید A |
| چگالی تقریبی | 7.8 تا 7.85 گرم بر سانتی متر مکعب |
| سختی فولاد W2 | حدود 50 تا 65 HRC پس از سختکاری و تمپر مناسب |
| سختی در حالت آنیل | حدود 159 تا 202 HB |
| روش سختکاری | کوئنچ سریع، معمولا در آب یا آب نمک |
| عمق سختکاری | محدود و وابسته به ضخامت قطعه |
| مقاومت به سایش فولاد W2 | بالا پس از سختکاری مناسب |
| چقرمگی فولاد W2 | وابسته به سختی نهایی، ساختار و شرایط تمپر |
| مقاومت در برابر خوردگی | پایین و نیازمند حفاظت سطحی |
| حفظ سختی در دمای بالا | محدود در مقایسه با فولادهای ابزار گرم کار و تندبر |
مقادیر جدول، محدوده های مرجع هستند و ویژگی واقعی هر محصول باید بر اساس زیرگرید، گواهی آنالیز و نتایج آزمایشگاهی تعیین شود.
یکی از عوامل تعیین کننده در عملکرد این فولاد، تاثیر عناصر آلیاژی در فولاد و نقش آنها در کنترل تحولات فازی است. ترکیب شیمیایی فولاد W2 به گونه ای است که کربن، عامل اصلی افزایش سختی مارتنزیتی محسوب می شود و وانادیوم در فولاد W2 با تشکیل کاربیدهای پایدار، حرکت مرزدانه های آستنیت را محدود می کند. این رفتار به جلوگیری از رشد بیش از اندازه دانه در دمای سختکاری کمک می کند. دانه های ریزتر می توانند مقاومت به شروع ترک و پایداری لبه برشی را بهبود دهند. با این حال، مقدار وانادیوم به تنهایی تعیین کننده کیفیت نهایی نیست و عواملی مانند دمای آستنیته کردن، میزان کربن حل شده در آستنیت، توزیع کاربیدها و نرخ سرد شدن نیز اهمیت دارند. وجود ناخالصی های غیرفلزی، جدایش عناصر و دکربوره شدن سطح می تواند موجب افت عملکرد ابزار شود. بنابراین ارزیابی W2 باید فراتر از ترکیب شیمیایی اسمی انجام شود و ویژگی های ریزساختاری و کیفیت فرآوری نیز مورد توجه قرار گیرند.
عملیات حرارتی فولاد W2 چگونه انجام می شود؟
عملیات حرارتی فولاد W2 با هدف ایجاد ریزساختار مارتنزیتی کنترل شده، افزایش مقاومت به سایش و تنظیم چقرمگی قطعه انجام می شود. مرحله نخست معمولا آماده سازی ساختار اولیه از طریق آنیل کردن (Annealing) است. در این فرآیند، فولاد تا محدوده تقریبی 760 تا 790 درجه سانتی گراد گرم شده و پس از نگهداری متناسب با ابعاد قطعه، به آرامی در کوره سرد می شود. هدف از این مرحله، کاهش سختی، بهبود قابلیت ماشینکاری و ایجاد شرایط مناسب برای عملیات حرارتی بعدی است. در ادامه، مرحله آستنیته کردن (Austenitizing) در دمای تقریبی 790 تا 815 درجه سانتی گراد انجام می شود. در این محدوده، بخشی از کاربیدها در زمینه آستنیت حل شده و کربن لازم برای تشکیل مارتنزیت فراهم می شود. انتخاب دمای بیش از اندازه بالا می تواند موجب رشد دانه آستنیت، افزایش آستنیت باقیمانده و کاهش مقاومت قطعه در برابر شکست شود. مدت نگهداری نیز باید متناسب با ضخامت، شکل هندسی و شرایط کوره تعیین شود تا بدون ایجاد رشد دانه غیرضروری، دمای مقطع یکنواخت شود.
پس از آستنیته کردن، قطعه وارد مرحله کوئنچ (Quenching) می شود که حساس ترین بخش فرآیند سختکاری W2 است. از آنجا که این گرید سختی پذیری محدودی دارد، معمولا برای تشکیل مارتنزیت در سطح به محیط سردکننده سریع مانند آب یا آب نمک نیاز است. با این حال، شدت زیاد سرمایش می تواند اختلاف دمای قابل توجهی میان سطح و مغز ایجاد کند و باعث تشکیل تنش های حرارتی و تبدیلی شود. این تنش ها به ویژه در قطعات دارای گوشه های تیز، مقاطع نامتقارن یا تغییرات ناگهانی ضخامت، خطر تابیدگی و ترک خوردگی را افزایش می دهند. پس از سختکاری، عملیات تمپر در محدوده مرجع حدود 150 تا 345 درجه سانتی گراد انجام می شود تا بخشی از تنش های داخلی آزاد شده و ترکیب مناسبی از سختی و چقرمگی حاصل شود. دماهای پایین تر معمولا سختی بیشتری حفظ می کنند، در حالی که افزایش دمای تمپر موجب کاهش سختی و افزایش قابلیت تحمل تغییر شکل محدود پیش از شکست می شود. انتخاب چرخه نهایی باید بر اساس سختی هدف، ابعاد ابزار و نتایج آزمون انجام شود و هیچ محدوده دمایی را نمی توان برای تمام قطعات W2 به صورت یکسان تجویز کرد.
فولاد W2 در چه صنایعی کاربرد دارد؟
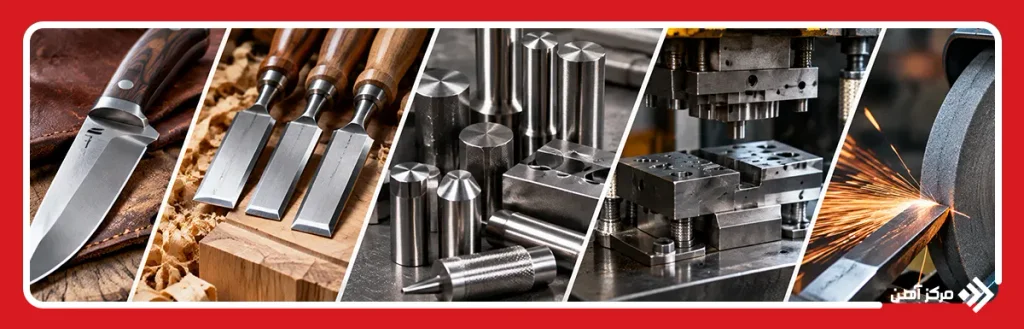
کاربرد فولاد W2 بیشتر در تولید ابزارهایی متمرکز است که به سختی زیاد، پایداری لبه برشی و مقاومت در برابر سایش نیاز دارند. به دلیل ماهیت کربن بالای این آلیاژ، پس از سختکاری مناسب می توان لبه هایی با مقاومت بالا در برابر تغییر شکل موضعی تولید کرد. از سوی دیگر، حضور وانادیوم و امکان کنترل اندازه دانه، استفاده از این فولاد را در برخی ابزارهای تحت بارگذاری ضربه ای نیز امکان پذیر می کند. البته نوع کاربرد باید با توجه به سطح مقطع، شکل هندسی و میزان تنش وارد شده انتخاب شود. برای مثال، ابزارهایی با ضخامت محدود معمولا شرایط مناسب تری برای سختکاری موثر دارند، در حالی که قطعات بسیار ضخیم ممکن است دچار اختلاف سختی قابل توجه میان سطح و مغز شوند. مهم ترین صنایع و تجهیزات استفاده کننده از این آلیاژ عبارت اند از:
- صنعت تولید چاقو و تیغه های برشی
- ساخت مغار و ابزارهای نجاری
- تولید قلم های سردبر صنعتی
- ساخت ابزارهای حکاکی و کنده کاری
- تولید سنبه های کوچک
- ساخت سوهان های صنعتی
- تولید ابزارهای برش چرم
- ساخت ابزارهای دستی ضربه ای
- تولید تیغه های مخصوص صنایع دستی
- ساخت ابزارهای برشی کارگاهی
- تولید تجهیزات ظریف ابزارسازی
- ساخت برخی قطعات مقاوم به سایش
مزایا و معایب فولاد W2 چیست؟
انتخاب فولاد ابزار W2 باید بر اساس ارزیابی همزمان مزایا و محدودیت های متالورژیکی آن انجام شود. قابلیت دستیابی به سختی بالا، مزیت اصلی این گرید محسوب می شود؛ اما افزایش سختی معمولا با کاهش توانایی تحمل تغییر شکل پلاستیک همراه است. بنابراین در ابزارهایی که تحت ضربه، خمش یا بارگذاری متناوب قرار می گیرند، سختی نهایی باید با توجه به خطر شکست انتخاب شود. همچنین سختی پذیری کم عمق W2 در برخی کاربردها امکان ایجاد مغزی نرم تر را فراهم می کند، ولی در ابزارهایی که نیازمند خواص یکنواخت در تمام مقطع هستند محدودیت ایجاد خواهد کرد. مقاومت این فولاد در برابر خوردگی نیز پایین است؛ زیرا مقدار کروم آن برای تشکیل لایه محافظ پایدار مشابه فولادهای زنگ نزن کافی نیست. از طرف دیگر، هزینه فرآوری و احتمال ضایعات ناشی از تابیدگی یا ترک در زمان سختکاری باید در ارزیابی اقتصادی لحاظ شوند. مهم ترین مزایا و معایب این گرید عبارت اند از:
مزایای فولاد W2
- قابلیت دستیابی به سختی زیاد
- مقاومت مطلوب در برابر سایش ساینده
- امکان تولید لبه های برشی تیز
- کنترل رشد دانه آستنیت با وانادیوم
- قابلیت آهنگری در شرایط مناسب
- ماشینکاری نسبتا آسان در حالت آنیل
- امکان تنظیم سختی از طریق تمپر
- قابلیت ایجاد اختلاف سختی میان سطح و مغز
- مناسب برای ساخت ابزارهای سفارشی
- قابلیت دستیابی به ساختار مارتنزیتی ریزدانه
معایب فولاد W2
- سختی پذیری محدود در مقاطع ضخیم
- احتمال ترک خوردگی هنگام کوئنچ سریع
- حساسیت به تغییر شکل و تابیدگی
- مقاومت پایین در برابر زنگ زدگی
- محدودیت حفظ سختی در دماهای بالا
- احتمال لب پریدگی در سختی های بسیار زیاد
- حساسیت به رشد دانه در دمای نامناسب
- نیاز به کنترل دقیق سیکل عملیات حرارتی
- احتمال دکربوره شدن هنگام گرمایش
- وابستگی عملکرد نهایی به کیفیت ساخت و فرآوری
تفاوت فولاد W2 و W1 چیست و کدام بهتر است؟
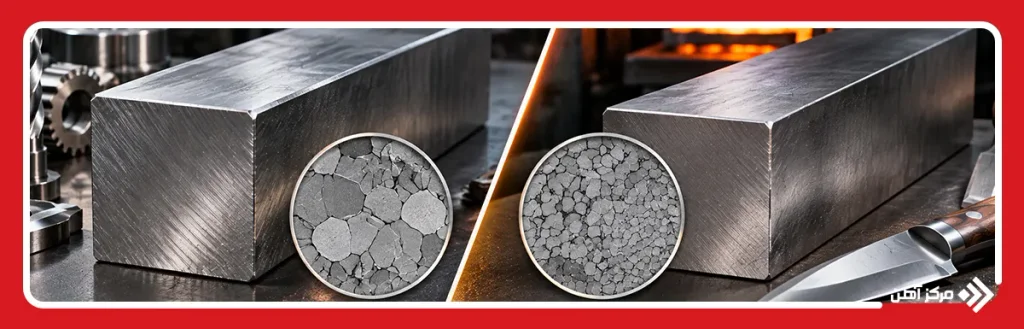
انتخاب میان فولاد W2 و W1 به شرایط عملکردی ابزار و الزامات متالورژیکی آن بستگی دارد. هر دو گرید در خانواده فولادهای ابزار سخت شونده در آب قرار می گیرند و به دلیل درصد کربن نسبتا زیاد، قابلیت دستیابی به سختی بالا را دارند. تفاوت اصلی آنها به حضور مقدار مشخصی وانادیوم در W2 مربوط می شود؛ عنصری که می تواند با تشکیل کاربیدهای پایدار، رشد دانه آستنیت را محدود کند. در نتیجه، W2 در شرایط تولید و عملیات حرارتی مناسب، پتانسیل بیشتری برای دستیابی به ریزساختار کنترل شده دارد. با این حال، وجود وانادیوم به معنای برتری قطعی در تمام خواص نیست؛ زیرا ترکیب کربن، میزان ناخالصی ها، سختی نهایی و کیفیت عملیات حرارتی نیز در عملکرد ابزار نقش دارند. در کاربردهایی که ساختار ریزدانه و مقاومت در برابر شروع ترک اهمیت بیشتری دارد، W2 می تواند انتخاب مطلوب تری باشد. در مقابل، W1 برای ابزارهای عمومی که به کنترل ویژه ریزساختار نیاز ندارند، گزینه قابل بررسی است.
| معیار مقایسه | فولاد W1 | فولاد W2 |
|---|---|---|
| گروه فولاد | فولاد ابزار کربنی | فولاد ابزار کربنی حاوی وانادیوم |
| عنصر آلیاژی شاخص | فاقد افزودن عمدی وانادیوم | وانادیوم حدود 0.15 تا 0.35 درصد |
| کنترل رشد دانه | وابسته به ترکیب و فرآیند تولید | تقویت شده با کاربیدهای وانادیوم |
| سختی قابل دستیابی | بالا پس از عملیات حرارتی مناسب | بالا پس از عملیات حرارتی مناسب |
| مقاومت در برابر سایش | مطلوب در سختی مناسب | امکان بهبود با کنترل ساختار و کاربیدها |
| چقرمگی | وابسته به درصد کربن و تمپر | امکان بهبود با ریزدانه سازی |
| سختی پذیری | کم عمق | کم عمق |
| حساسیت به کوئنچ | بالا در شرایط نامناسب | بالا در شرایط نامناسب |
| پیچیدگی کنترل ریزساختار | وابسته به کاربرد | نیازمند توجه به رفتار کاربیدهای وانادیوم |
| کاربرد شاخص | ابزارهای برشی و دستی عمومی | ابزارهای برشی و ضربه ای تخصصی |
| معیار اصلی انتخاب | کفایت خواص و شرایط اقتصادی | نیاز به کنترل دقیق تر ساختار و عملکرد |
در مجموع، W2 زمانی انتخاب مناسب تری است که ساختار ریزدانه و کنترل رفتار شکست در طراحی ابزار اهمیت داشته باشد. با این حال، برای ابزارهای عمومی که W1 الزامات عملکردی آنها را برآورده می کند، استفاده از W2 لزوما مزیت فنی یا اقتصادی قابل توجهی ایجاد نخواهد کرد.
هنگام خرید فولاد W2 باید به چه نکاتی توجه کرد؟
خرید فولاد W2 مستلزم بررسی دقیق اصالت گرید، وضعیت تحویل و تناسب مشخصات متریال با شرایط کاری قطعه است. از آنجا که فولادهای ابزار کربنی مختلف ممکن است از نظر ظاهر و سختی اولیه شباهت داشته باشند، شناسایی آنها صرفا از طریق بررسی ظاهری امکان پذیر نیست. مهم ترین روش ارزیابی، دریافت گواهی آنالیز شیمیایی معتبر و کنترل مقدار عناصر اصلی، به ویژه کربن و وانادیوم است. در پروژه های حساس، انجام آزمون های مستقل ترکیب شیمیایی و بررسی ریزساختار نیز می تواند ضروری باشد. همچنین باید مشخص شود فولاد در حالت آنیل، نورد گرم یا با شرایط فرآوری دیگری عرضه شده است؛ زیرا وضعیت اولیه بر ماشینکاری و عملیات حرارتی بعدی تاثیر مستقیم دارد. قیمت فولاد W2 نیز باید بر اساس گرید واقعی، ابعاد، کیفیت ساخت، مقدار سفارش و خدمات فرآوری مقایسه شود. انتخاب محصول ارزان تر بدون بررسی کیفیت ممکن است هزینه بیشتری در مرحله ماشینکاری، سختکاری یا تعویض ابزار ایجاد کند.
مهم ترین نکات هنگام خرید عبارت اند از:
- بررسی تطابق گرید با استاندارد ASTM A686
- دریافت گواهی معتبر آنالیز شیمیایی
- کنترل درصد کربن و وانادیوم
- بررسی وضعیت تحویل و سختی اولیه
- کنترل قطر، ضخامت و تلرانس ابعادی
- بازرسی ترک ها و عیوب سطحی
- بررسی میزان دکربوره شدن سطح
- کنترل یکنواختی ساختار و کیفیت متالورژیکی
- انتخاب زیرگرید مناسب با نوع کاربرد
- بررسی قابلیت ماشینکاری و آهنگری
- تعیین شرایط عملیات حرارتی مورد نیاز
- ارزیابی میزان ضایعات احتمالی در فرآوری
- مقایسه قیمت بر اساس مشخصات یکسان
- بررسی اصالت تامین کننده و قابلیت ردیابی ذوب
فولاد W2 یکی از گریدهای مهم فولاد ابزار کربن بالا است که با برخورداری از مقدار کنترل شده وانادیوم، قابلیت دستیابی به ساختار ریزدانه و سختی زیاد را دارد. این آلیاژ برای ساخت ابزارهای برشی، تیغه ها، مغارها و برخی تجهیزات تحت بارگذاری ضربه ای مناسب است، اما عملکرد مطلوب آن به انتخاب صحیح شرایط عملیات حرارتی وابسته خواهد بود. سختی پذیری محدود، حساسیت به ترک خوردگی هنگام کوئنچ و مقاومت پایین در برابر خوردگی از مهم ترین محدودیت های این فولاد محسوب می شوند. در مقایسه با W1، وجود وانادیوم می تواند به کنترل رشد دانه و بهبود برخی ویژگی های مکانیکی W2 کمک کند، ولی برتری نهایی باید بر اساس شرایط واقعی کاربرد تعیین شود. هنگام انتخاب این گرید، بررسی ترکیب شیمیایی، کیفیت تولید، ابعاد قطعه، سختی هدف و هزینه فرآوری اهمیت زیادی دارد. در نهایت، استفاده از متریال معتبر و اجرای دقیق عملیات حرارتی می تواند عمر مفید ابزار را افزایش داده و احتمال شکست زودهنگام آن را کاهش دهد.
سوالات متداول
فولاد W2 یک فولاد ابزار کربن بالا و سخت شونده در آب است که حاوی وانادیوم بوده و برای ساخت ابزارهای برشی و مقاوم به سایش استفاده می شود.
این فولاد در ساخت چاقو، مغار، قلم سردبر، سنبه های کوچک و ابزارهای برشی و ضربه ای تخصصی کاربرد دارد.
ترکیب آن عمدتا شامل آهن، حدود 0.85 تا 1.50 درصد کربن، 0.15 تا 0.35 درصد وانادیوم و مقادیر کنترل شده منگنز و سیلیسیم است.
سختی این فولاد پس از سختکاری و تمپر، بسته به ترکیب و شرایط فرآیند، می تواند در محدوده تقریبی 50 تا 65 راکول C قرار گیرد.
تفاوت اصلی در افزودن عمدی وانادیوم به W2 است که به کنترل رشد دانه آستنیت و بهبود برخی ویژگی های مکانیکی کمک می کند.
این فرآیند معمولا شامل آستنیته کردن در حدود 790 تا 815 درجه سانتی گراد، کوئنچ سریع کنترل شده و سپس تمپر متناسب با سختی هدف است.
بله، W2 برای ساخت چاقوهای کربنی با لبه سخت مناسب است، اما به عملیات حرارتی دقیق و مراقبت در برابر خوردگی نیاز دارد.

