
تفاوت فولاد 1.6580 و 1.6582 از نظر خواص و کاربرد

دسترسی سریع به محتوای این مطلب
فولادهای آلیاژی 1.6580 و 1.6582 از جمله فولادهای مهندسی پرکاربرد در ساخت قطعات صنعتی هستند که به دلیل استحکام بالا، مقاومت در برابر بارهای مکانیکی و قابلیت عملیات حرارتی، در صنایع ماشین سازی و ساخت تجهیزات انتقال قدرت مورد استفاده قرار می گیرند. با وجود شباهت در ساختار و کاربرد، تفاوت فولاد 1.6580 و 1.6582 در ترکیب شیمیایی، سختی پذیری، خواص مکانیکی و رفتار آن ها در فرآیندهای تولید اهمیت زیادی دارد. انتخاب نامناسب میان این دو گرید می تواند هزینه ساخت قطعه، میزان مصرف ابزار و عملکرد نهایی تجهیزات را تحت تاثیر قرار دهد. به همین دلیل، هنگام انتخاب مواد اولیه باید علاوه بر مشخصات فنی، عواملی مانند قیمت آهن و هزینه عملیات حرارتی نیز بررسی شوند. در ادامه مقاله، تفاوت های تخصصی این دو فولاد را بررسی می کنیم تا انتخاب مناسب تری برای کاربردهای صنعتی داشته باشید.
تفاوت فولاد 1.6580 و 1.6582
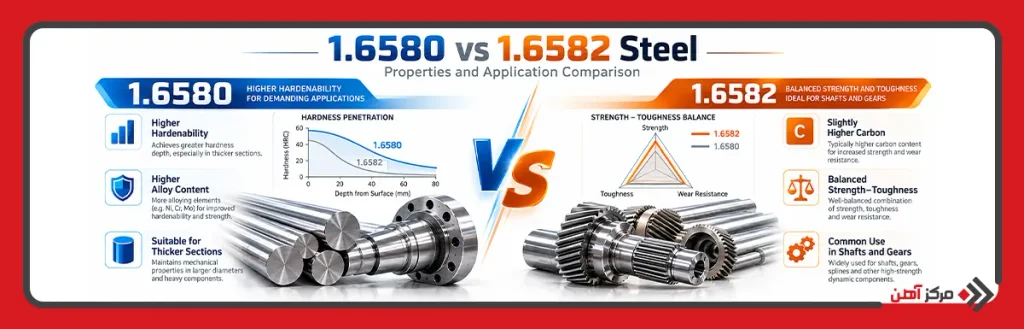
مقایسه فولاد 1.6580 و 1.6582 نشان می دهد که هر دو گرید در خانواده فولادهای آلیاژی قابل آبدهی و بازپخت قرار می گیرند، اما ترکیب عناصر آلیاژی و پاسخ آن ها به عملیات حرارتی یکسان نیست. فولاد 1.6580 با نام 30CrNiMo8 شناخته می شود و از مقادیر نسبتا بالای کروم، نیکل و مولیبدن برخوردار است. در مقابل، فولاد 1.6582 یا VCN150 با نام 34CrNiMo6 معرفی می شود و به دلیل تعادل مناسب میان استحکام و چقرمگی، در ساخت قطعات تحت بارگذاری دینامیکی کاربرد دارد. برای شناخت اختلاف عملکرد این دو گرید، باید ویژگی های متالورژیکی آن ها را به صورت مستقل بررسی کرد.
تفاوت از نظر ترکیبات شیمیایی
ترکیب شیمیایی تعیین می کند که فولاد در برابر تغییرات دما، بارگذاری مکانیکی و فرآیندهای سخت کاری چه رفتاری داشته باشد. هر دو گرید در گروه فولاد کم آلیاژ قرار می گیرند، اما مقادیر عناصر اصلی آن ها متفاوت است. این اختلاف، سینتیک تحولات فازی، میزان سختی پذیری و خواص نهایی را تحت تاثیر قرار می دهد.
- ترکیبات شیمیایی فولاد 1.6580
فولاد 1.6580 دارای حدود 0.26 تا 0.34 درصد کربن، 1.80 تا 2.20 درصد کروم، 1.80 تا 2.20 درصد نیکل و 0.30 تا 0.50 درصد مولیبدن است. مقدار نسبتا زیاد نیکل در این گرید به حفظ چقرمگی کمک می کند و کروم با کاهش سرعت تحولات نفوذی آستنیت، سختی پذیری را افزایش می دهد. مولیبدن نیز علاوه بر افزایش سختی پذیری، مقاومت در برابر نرم شدن حین بازپخت را تحت تاثیر قرار می دهد و می تواند حساسیت به برخی انواع تردی بازپخت را کاهش دهد.
وجود این عناصر باعث می شود فولاد 1.6580 در مقاطع ضخیم توانایی بیشتری برای ایجاد ساختار سخت شده داشته باشد. البته افزایش عناصر آلیاژی لزوما به معنای افزایش تمام خواص مکانیکی نیست و عملکرد نهایی به ریزساختار حاصل از عملیات حرارتی بستگی دارد.
- ترکیبات شیمیایی فولاد 1.6582
فولاد 1.6582 دارای حدود 0.30 تا 0.38 درصد کربن، 1.30 تا 1.70 درصد کروم، 1.30 تا 1.70 درصد نیکل و 0.15 تا 0.30 درصد مولیبدن است. مقدار کربن این فولاد کمی بالاتر از گرید 1.6580 است، در حالی که مقادیر کروم، نیکل و مولیبدن آن کمتر هستند.
افزایش مقدار کربن می تواند سختی مارتنزیت تشکیل شده پس از آبدهی را افزایش دهد، اما کاهش عناصر آلیاژی باعث می شود توانایی سخت شدن در عمق مقاطع بزرگ نسبت به گرید 1.6580 محدودتر باشد. ترکیب شیمیایی این فولاد برای تولید قطعاتی مناسب است که به استحکام بالا، چقرمگی کافی و قابلیت تحمل تنش های پیچشی و خمشی نیاز دارند.
در نتیجه، تفاوت اصلی ترکیب شیمیایی این دو گرید در میزان عناصر افزایش دهنده سختی پذیری است، نه صرفا درصد کربن.
تفاوت از نظر سختی پذیری
سختی پذیری (Hardenability) یکی از معیارهای اصلی انتخاب فولادهای عملیات حرارتی پذیر است. این ویژگی نشان می دهد که فولاد تا چه عمقی از سطح قطعه می تواند در شرایط سرد شدن مشخص، ساختار مارتنزیتی تشکیل دهد. سختی پذیری نباید با سختی نهایی اشتباه گرفته شود؛ زیرا فولادی با کربن بالاتر ممکن است سختی مارتنزیتی بیشتری داشته باشد، اما در مقاطع ضخیم سختی پذیری کمتری نشان دهد.
- سختی پذیری فولاد 1.6580
فولاد 1.6580 به دلیل مقدار بیشتر عناصر کروم، نیکل و مولیبدن، سختی پذیری بالاتری دارد. این عناصر تشکیل فریت و پرلیت را هنگام سرد شدن به تاخیر می اندازند و امکان تبدیل بخش بیشتری از آستنیت به مارتنزیت را فراهم می کنند.
این ویژگی در قطعات دارای قطر زیاد اهمیت دارد؛ زیرا سرعت سرد شدن مرکز قطعه معمولا کمتر از سطح آن است. برای مثال، در شفت های قطور، سختی پذیری بیشتر می تواند اختلاف ریزساختار و خواص مکانیکی بین سطح و مغز قطعه را کاهش دهد.
با این حال، انتخاب محیط آبدهی باید با توجه به ابعاد و شکل قطعه انجام شود؛ زیرا سرد شدن شدید می تواند خطر ترک و اعوجاج را افزایش دهد.
- سختی پذیری فولاد 1.6582
فولاد 1.6582 نیز قابلیت سخت شدن بالایی دارد و می تواند پس از عملیات حرارتی مناسب، ساختار مارتنزیت بازپخت شده با استحکام مطلوب ایجاد کند. با این حال، مقدار کمتر عناصر آلیاژی باعث می شود سختی پذیری آن در مقایسه با 1.6580 پایین تر باشد.
در مقاطع متوسط، این اختلاف ممکن است تاثیر محدودی بر عملکرد قطعه داشته باشد؛ زیرا سرعت سرد شدن برای تشکیل ریزساختار مورد نظر کافی است. اما با افزایش ضخامت، احتمال تشکیل بینیت یا سایر ساختارهای نرم تر در مرکز مقطع بیشتر می شود.
بنابراین، فولاد 1.6580 برای قطعات ضخیم با الزام سختی یکنواخت در عمق، معمولا انتخاب مناسب تری است. مقایسه دقیق این ویژگی باید با استفاده از آزمون جامینی (Jominy Test) و داده های سختی پذیری هر ذوب انجام شود.
تفاوت از نظر خواص مکانیکی
خواص مکانیکی فولاد شامل استحکام کششی، تنش تسلیم، چقرمگی ضربه، شکل پذیری و مقاومت خستگی است. اختلاف این خواص در فولادهای 1.6580 و 1.6582 تنها به ترکیب شیمیایی مربوط نمی شود، بلکه وضعیت تحویل، قطر قطعه، میزان کاهش سطح در فرآیند تولید و پارامترهای عملیات حرارتی نیز نقش تعیین کننده ای دارند.
- خواص مکانیکی فولاد 1.6580
فولاد 1.6580 در شرایط آبدهی و بازپخت مناسب، قابلیت دستیابی به استحکام کششی و تنش تسلیم بالا را دارد. برای نمونه، در مقاطع با قطر اسمی حداکثر 16 میلی متر، محدوده استحکام کششی استاندارد آن در شرایط مشخص حدود 1250 تا 1450 مگاپاسکال است.
مهم ترین مزیت مکانیکی این گرید، توانایی حفظ خواص مناسب در عمق مقاطع نسبتا ضخیم است. افزایش سختی پذیری باعث می شود مغز قطعه نیز پس از عملیات حرارتی به ریزساختار مقاوم تری برسد.
این ویژگی در طراحی محورهای سنگین، شفت های تحت پیچش و قطعاتی که توزیع تنش در تمام سطح مقطع اهمیت دارد، مفید است.
- خواص مکانیکی فولاد 1.658 2
فولاد 1.6582 نیز در حالت آبدهی و بازپخت شده دارای استحکام مکانیکی بالایی است. برای مقاطع با قطر اسمی حداکثر 16 میلی متر، محدوده استحکام کششی آن در شرایط استاندارد حدود 1200 تا 1400 مگاپاسکال گزارش می شود.
این گرید در صورت انتخاب صحیح عملیات حرارتی می تواند تعادل مناسبی میان استحکام، چقرمگی و شکل پذیری ایجاد کند. چنین ترکیبی برای قطعاتی که علاوه بر تحمل بار ثابت، تحت ضربه یا بارگذاری متناوب قرار دارند، اهمیت دارد.
در بررسی مقاومت خستگی، باید کیفیت سطح، وجود عیوب داخلی، شعاع گوشه ها و تمرکز تنش نیز بررسی شود. در نتیجه، نمی توان صرفا بر اساس استحکام کششی نتیجه گرفت که یک گرید در تمام شرایط مقاومت خستگی بالاتری دارد.
تفاوت در عملیات حرارتی
عملیات حرارتی (Heat Treatment) نقش اصلی را در دستیابی به خواص مطلوب این دو فولاد ایفا می کند. هر دو گرید معمولا از طریق آستنیته کردن، آبدهی و بازپخت به شرایط کاری مورد نظر می رسند، اما اختلاف ترکیب شیمیایی باعث می شود پاسخ آن ها به چرخه حرارتی کاملا یکسان نباشد.
- عملیات حرارتی فولاد 1.6580
برای سخت کاری فولاد 1.6580، محدوده دمای آستنیته کردن معمولا حدود 830 تا 860 درجه سانتی گراد در نظر گرفته می شود. پس از نگهداری قطعه در دمای مناسب، سرد کردن با محیطی مانند روغن و مطابق دستورالعمل تولیدکننده انجام می شود.
به دلیل سختی پذیری بالای این گرید، امکان تشکیل مارتنزیت در سرعت های سرد شدن نسبتا کمتر وجود دارد. با این حال، انتخاب محیط آبدهی باید بر اساس قطر موثر، هندسه قطعه و احتمال ایجاد ترک انجام شود.
بازپخت معمولا در محدوده تقریبی 540 تا 660 درجه سانتی گراد انجام می گیرد. در این مرحله، سختی و استحکام تا حدی کاهش پیدا می کند، اما چقرمگی و پایداری ساختاری بهبود می یابد.
یکی از ملاحظات مهم در این فرآیند، کنترل تنش پسماند فولاد است. اختلاف سرعت سرد شدن سطح و مرکز و تغییر حجم ناشی از تشکیل مارتنزیت می تواند تنش های داخلی ایجاد کند. در قطعات بلند یا دارای تغییرات ناگهانی سطح مقطع، این تنش ها احتمال تابیدگی و ترک را افزایش می دهند.
- عملیات حرارتی فولاد 1.6582
دمای سخت کاری فولاد 1.6582 نیز معمولا در محدوده 830 تا 860 درجه سانتی گراد قرار دارد. با این حال، به دلیل سختی پذیری کمتر، انتخاب سرعت سرد شدن برای دستیابی به ریزساختار مطلوب در مرکز قطعات ضخیم اهمیت بیشتری پیدا می کند.
دمای بازپخت این فولاد بسته به خواص مورد انتظار معمولا در محدوده تقریبی 540 تا 680 درجه سانتی گراد انتخاب می شود. بازپخت در دمای پایین تر معمولا استحکام بیشتری حفظ می کند، در حالی که افزایش دمای بازپخت می تواند شکل پذیری و چقرمگی را بهبود دهد.
کنترل زمان نگهداری در دما نیز ضروری است؛ زیرا زمان ناکافی ممکن است موجب یکنواخت نبودن ساختار شود و نگهداری نامناسب در دماهای بالا می تواند خواص نهایی را تغییر دهد.
بنابراین، هرچند مراحل اصلی عملیات حرارتی دو گرید مشابه هستند، نسخه نهایی فرآیند باید بر اساس ابعاد قطعه، شرایط اولیه ماده و الزامات مکانیکی تنظیم شود.
تفاوت از نظر ماشین کاری
ماشین کاری (Machinability) به قابلیت براده برداری از قطعه با حفظ کیفیت سطح، دقت ابعادی و عمر مناسب ابزار گفته می شود. این ویژگی علاوه بر ترکیب شیمیایی، به سختی اولیه، نوع ریزساختار، شرایط برش و جنس ابزار وابسته است.
- ماشین کاری فولاد 1.6580
فولاد 1.6580 در حالت آنیل شده قابلیت ماشین کاری مناسبی دارد، اما پس از سخت کاری و بازپخت در سطوح استحکام بالا، فرآیند براده برداری دشوارتر می شود.
وجود عناصر آلیاژی بیشتر و دستیابی به ریزساختار مقاوم می تواند نیروی برش و سایش ابزار را افزایش دهد. به همین دلیل، در تراشکاری و فرزکاری قطعات سخت شده، استفاده از ابزار کاربیدی مناسب، کنترل سرعت برش و تامین روانکاری کافی اهمیت دارد.
برای قطعات دقیق، بهتر است بخش عمده براده برداری پیش از عملیات حرارتی انجام شود و تنها عملیات پرداخت نهایی پس از سخت کاری صورت گیرد. این روش امکان اصلاح تغییرات ابعادی ناشی از عملیات حرارتی را فراهم می کند.
ماشین کاری فولاد 1.6582
فولاد 1.6582 در وضعیت آنیل شده یا با سختی کنترل شده، برای بسیاری از فرآیندهای تراشکاری، فرزکاری و سوراخ کاری مناسب است.
در شرایط سختی و ریزساختار مشابه، این گرید ممکن است به دلیل میزان کمتر عناصر آلیاژی، ماشین کاری نسبتا آسان تری نسبت به 1.6580 داشته باشد. البته مقدار کربن بالاتر و اختلاف شرایط تولید می تواند این برتری را تغییر دهد.
در ساخت قطعاتی مانند شفت های پله دار، محورهای انتقال قدرت و پیچ های صنعتی، کیفیت سطح نهایی اهمیت زیادی دارد. آثار عمیق ابزار یا شیارهای ماشین کاری می توانند به عنوان نقاط تمرکز تنش عمل کنند و مقاومت خستگی قطعه را کاهش دهند.
در نتیجه، مقایسه واقعی قابلیت ماشین کاری دو گرید باید در سختی یکسان و با پارامترهای برش مشابه انجام شود.
تفاوت از نظر جوشکاری
قابلیت جوشکاری (Weldability) در فولادهای آلیاژی به ترکیب شیمیایی، ضخامت قطعه، میزان قید اتصال و شرایط چرخه حرارتی بستگی دارد. فولادهای 1.6580 و 1.6582 هر دو نسبت به فولادهای ساختمانی کم کربن، حساسیت بیشتری به ترک خوردگی در حین جوشکاری دارند.
- جوشکاری فولاد 1.6580
فولاد 1.6580 به دلیل مقدار بیشتر کروم، نیکل و مولیبدن، سختی پذیری بالایی در ناحیه متاثر از حرارت جوش (HAZ) دارد. در صورت سرد شدن سریع، امکان تشکیل مارتنزیت سخت و شکننده در این ناحیه افزایش پیدا می کند.
وجود این ریزساختار همراه با هیدروژن نفوذپذیر و تنش کششی می تواند شرایط ایجاد ترک سرد را فراهم کند. بنابراین، جوشکاری این فولاد باید بر اساس دستورالعمل تایید شده انجام شود.
کنترل دمای پیش گرم، دمای بین پاسی، میزان هیدروژن مواد مصرفی و سرعت سرد شدن ضروری است. در برخی قطعات نیز عملیات حرارتی پس از جوشکاری برای کاهش تنش و تنظیم خواص ناحیه اتصال مورد نیاز خواهد بود.
- جوشکاری فولاد 1.6582
فولاد 1.6582 نیز به دلیل مقدار کربن و عناصر آلیاژی، مستعد تشکیل ساختارهای سخت در ناحیه جوش است. هرچند میزان کروم، نیکل و مولیبدن آن کمتر از گرید 1.6580 است، نمی توان نتیجه گرفت که در تمام شرایط جوشکاری آسان تری دارد.
مقدار کربن نسبتا بالاتر این فولاد، ضخامت اتصال و وضعیت عملیات حرارتی اولیه می توانند احتمال ترک خوردگی را افزایش دهند. به همین دلیل، استفاده از مواد مصرفی کم هیدروژن و کنترل حرارت ورودی اهمیت دارد.
در قطعاتی که قبلا آبدهی و بازپخت شده اند، جوشکاری ممکن است باعث نرم شدن موضعی یا تغییر سختی ناحیه متاثر از حرارت شود. این موضوع برای قطعات تحت بارهای خستگی اهمیت ویژه ای دارد.
به طور کلی، جوشکاری هیچ یک از این دو فولاد بدون ارزیابی فنی توصیه نمی شود و انتخاب روش مناسب باید بر اساس دستورالعمل جوشکاری (WPS)، آزمون های تایید فرآیند و الزامات عملکردی قطعه انجام شود.
جدول مقایسه فولاد 1.6580 و 1.6582
جدول زیر مهم ترین تفاوت های متالورژیکی، مکانیکی و فرآیندی دو گرید را نشان می دهد. مقادیر ترکیب شیمیایی بر اساس محدوده های استاندارد گریدها ارائه شده اند و مقایسه خواص مکانیکی به شرایط عملیات حرارتی وابسته است.
| معیار مقایسه | فولاد 1.6580 | فولاد 1.6582 |
|---|---|---|
| نام استاندارد | 30CrNiMo8 | 34CrNiMo6 |
| درصد کربن | 0.26 تا 0.34 | 0.30 تا 0.38 |
| درصد کروم | 1.80 تا 2.20 | 1.30 تا 1.70 |
| درصد نیکل | 1.80 تا 2.20 | 1.30 تا 1.70 |
| درصد مولیبدن | 0.30 تا 0.50 | 0.15 تا 0.30 |
| سختی پذیری | بالاتر | بالا، اما کمتر از 1.6580 |
| سختی در عمق مقطع | مناسب تر برای مقاطع ضخیم | مناسب برای مقاطع متناسب با ظرفیت سختی پذیری |
| استحکام کششی | امکان دستیابی به استحکام بالاتر در برخی ابعاد | استحکام بالا، وابسته به ابعاد و عملیات حرارتی |
| دمای متداول سخت کاری | 830 تا 860 درجه سانتی گراد | 830 تا 860 درجه سانتی گراد |
| دمای متداول بازپخت | 540 تا 660 درجه سانتی گراد | 540 تا 680 درجه سانتی گراد |
| ماشین کاری | دشوارتر در برخی شرایط سختی بالا | امکان ماشین کاری نسبتا آسان تر در شرایط مشابه |
| جوشکاری | نیازمند کنترل دقیق چرخه حرارتی | نیازمند کنترل چرخه حرارتی و هیدروژن |
| کاربرد شاخص | محورهای ضخیم و قطعات سنگین | شفت ها و اجزای متداول ماشین آلات |
| مزیت اصلی | سختی پذیری بیشتر | ترکیب مناسب استحکام و چقرمگی |
فولاد 1.6580 بهتر است یا 1.6582؟
اگر هدف ساخت قطعه ای با سطح مقطع ضخیم و نیاز به خواص مکانیکی مناسب در عمق باشد، فولاد 1.6580 معمولا انتخاب بهتری است. مقدار بیشتر کروم، نیکل و مولیبدن در این گرید باعث افزایش سختی پذیری می شود و امکان دستیابی به ریزساختار سخت شده در بخش های داخلی قطعه را بهبود می دهد. این مزیت در تولید محورهای قطور، شفت های سنگین، پینیون های صنعتی و اجزایی که تحت تنش های ترکیبی خمشی و پیچشی قرار دارند، اهمیت زیادی دارد. با این حال، عملکرد واقعی قطعه به کیفیت ماده اولیه، وضعیت عملیات حرارتی و نحوه توزیع تنش وابسته است. اگر طراحی به استحکام بالا همراه با یکنواختی بیشتر خواص در عمق نیاز داشته باشد، انتخاب 1.6580 از نظر مهندسی قابل توجیه است.
در مقابل، فولاد 1.6582 برای بسیاری از کاربردهای عمومی و نیمه سنگین ماشین سازی گزینه مناسبی محسوب می شود. این گرید در شرایط عملیات حرارتی صحیح، استحکام کششی بالا، چقرمگی مناسب و مقاومت مطلوب در برابر بارگذاری مکانیکی ایجاد می کند. در تولید شفت های انتقال نیرو، محورها، پیچ های پرمقاومت و قطعات تحت بار متناوب، استفاده از این فولاد می تواند نیازهای طراحی را تامین کند. همچنین، چنانچه ابعاد و خواص مورد انتظار در محدوده توانایی آن قرار داشته باشند، استفاده از فولاد پرآلیاژتر ضرورتی ندارد و ممکن است هزینه تامین مواد و تولید را افزایش دهد. بنابراین، برتری مطلقی برای هیچ کدام وجود ندارد؛ فولاد 1.6580 برای نیازهای بالاتر سختی پذیری مناسب تر است، در حالی که فولاد 1.6582 در بسیاری از کاربردهای متداول، تعادل مناسبی میان عملکرد و هزینه ارائه می دهد.
سوالات متداول
فولاد 1.6580 به دلیل مقدار بیشتر کروم، نیکل و مولیبدن، سختی پذیری بالاتری دارد و برای سخت شدن در عمق مقاطع ضخیم مناسب تر است.
فولاد 1.6580 در برخی ابعاد و شرایط عملیات حرارتی می تواند استحکام کششی بالاتری داشته باشد، اما مقدار نهایی به ضخامت و دمای بازپخت وابسته است.
هر دو فولاد قابلیت آبدهی و بازپخت دارند، اما شرایط سرد شدن و پارامترهای حرارتی باید با توجه به ترکیب شیمیایی و ابعاد هر قطعه تعیین شوند.
فولاد 1.6582 در شرایط سختی و ریزساختار مشابه ممکن است ماشین کاری آسان تری داشته باشد، اما این موضوع به وضعیت تحویل و شرایط برش بستگی دارد.
جایگزینی در برخی کاربردها امکان پذیر است، اما باید ابتدا خواص مکانیکی، شرایط عملیات حرارتی، ابعاد قطعه و الزامات طراحی بررسی و تایید شوند.

