
اسیدشویی فولاد چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
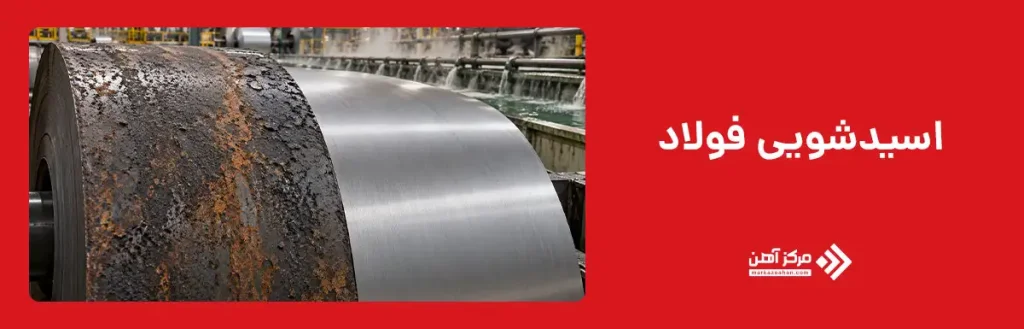
اسیدشویی فولاد یکی از فرایندهای مهم آماده سازی سطح در صنایع فولادی است که با هدف حذف زنگ زدگی، اکسیدهای سطحی، بقایای نورد و آلودگی های معدنی از سطح محصولات فولادی انجام می شود. در این روش، فولاد برای مدت مشخصی در تماس با محلول اسیدی کنترل شده قرار می گیرد تا لایه های ناخواسته از سطح جدا شوند و سطحی تمیز و یکنواخت برای عملیات بعدی ایجاد شود. کیفیت سطح فولاد می تواند روی ارزش نهایی محصول و حتی قیمت آهن تاثیر غیرمستقیم داشته باشد، زیرا بسیاری از عملیات تکمیلی مانند گالوانیزه کاری، رنگ آمیزی، آبکاری و نورد سرد به سطحی عاری از آلودگی نیاز دارند.
یکی از شناخته شده ترین محصولاتی که پس از این فرایند به دست می آید، ورق اسید شویی است. این محصول معمولا از ورق گرم تولید می شود و پس از حذف اکسیدهای حاصل از فرایند نورد، سطحی تمیزتر و مناسب تر برای عملیات صنعتی پیدا می کند. در واقع اگر بخواهیم بدانیم اسیدشویی فولاد چیست، باید آن را مجموعه ای از عملیات شیمیایی کنترل شده برای پاکسازی سطح فولاد بدانیم که پارامترهایی مانند نوع اسید، غلظت، دما و مدت تماس در کیفیت نتیجه آن نقش دارند.
اسیدشویی فولاد چیست؟
در صنعت، اسید شویی فولاد به فرایندی گفته می شود که طی آن سطح فولاد با استفاده از اسیدهای معدنی مناسب از اکسید آهن، زنگ زدگی و بقایای ناشی از عملیات حرارتی یا نورد گرم پاک می شود. هدف اصلی این فرایند فقط ایجاد ظاهر تمیزتر نیست، بلکه افزایش قابلیت انجام عملیات بعدی روی سطح فولاد اهمیت بیشتری دارد. برای نمونه، یکی از مهم ترین موارد کاربرد ورق اسید شویی، استفاده از آن به عنوان ماده اولیه نورد سرد، تولید قطعات خودرو، ساخت لوله و پروفیل و همچنین آماده سازی برای پوشش دهی است. سطح آلوده می تواند مانع چسبندگی مناسب پوشش ها شود و کیفیت محصول نهایی را کاهش دهد.
در فرایند نورد گرم، تماس فولاد داغ با اکسیژن هوا باعث تشکیل لایه ای از اکسیدهای آهن روی سطح می شود که به آن پوسته اکسیدی گفته می شود. این لایه معمولا از ترکیبات مختلف اکسید آهن تشکیل شده و باید پیش از بسیاری از فرایندهای تکمیلی حذف شود. اسیدشویی فلزات تنها به فولاد محدود نیست و برای برخی فلزات و آلیاژهای دیگر نیز با انتخاب محلول مناسب انجام می شود. با این حال، ترکیب شیمیایی فولاد، ضخامت اکسید و شرایط سطح تعیین می کنند که چه نوع اسیدی و با چه غلظتی مورد استفاده قرار گیرد.
اسیدشویی فولاد چگونه انجام می شود؟
فرایند اسیدشویی معمولا از چند مرحله پیوسته تشکیل می شود و کنترل صحیح هر مرحله برای دستیابی به سطحی تمیز و بدون آسیب اهمیت دارد. برخلاف روش های مکانیکی مانند سندبلاست که با برخورد ذرات ساینده آلودگی را از سطح جدا می کنند، اسیدشویی بر واکنش شیمیایی میان محلول اسیدی و ترکیبات اکسیدی متکی است. در خطوط صنعتی، سرعت حرکت ورق، دمای محلول، غلظت اسید و مدت تماس به گونه ای تنظیم می شوند که اکسیدها حذف شوند اما فلز پایه تا حد امکان در معرض خوردگی اضافی قرار نگیرد.
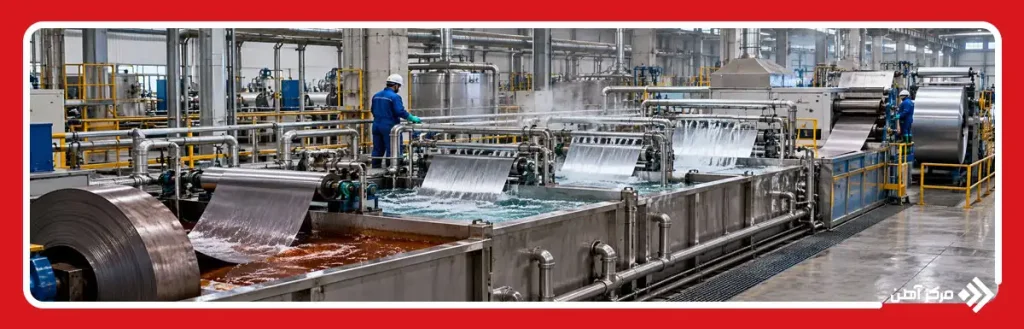
در اسیدشویی آهن و فولاد، عملیات معمولا با پاکسازی اولیه سطح آغاز می شود و سپس محصول وارد مخازن اسیدی می شود. پس از حل شدن زنگ و اکسیدها، فولاد باید به طور کامل شسته و باقی مانده اسید از سطح آن خنثی شود. در پایان نیز سطح خشک شده و در صورت نیاز با روغن یا پوشش موقت محافظت می شود. اجرای صحیح این مراحل از زنگ زدگی مجدد جلوگیری می کند و سطح را برای فرایندهایی مانند نورد سرد، آبکاری، گالوانیزه کاری یا رنگ آمیزی آماده نگه می دارد.
چربی زدایی و آماده سازی سطح
پیش از تماس فولاد با اسید، سطح آن باید از روغن، گریس، گرد و غبار و سایر آلودگی هایی که می توانند مانع تماس مستقیم محلول با اکسیدها شوند، پاک شود. در خطوط تولید، این مرحله معمولا با استفاده از شوینده های قلیایی، مواد چربی زدا، آب گرم یا تجهیزات مکانیکی انجام می شود. وجود چربی روی فولاد باعث می شود اسید به صورت یکنواخت به سطح دسترسی نداشته باشد و در نتیجه بخشی از اکسیدها باقی بمانند.
آماده سازی مناسب سطح همچنین مصرف اسید را کاهش می دهد و کنترل فرایند را آسان تر می کند. در برخی خطوط، پوسته های ضخیم یا سست پیش از اسیدشویی با تجهیزات مکانیکی شکسته می شوند تا محلول اسیدی سریع تر به لایه های زیرین دسترسی پیدا کند. هرچه سطح اولیه تمیزتر باشد، سرعت واکنش قابل کنترل تر خواهد بود و احتمال ایجاد نواحی لکه دار یا اسیدشویی ناقص کاهش پیدا می کند.
قرار دادن فولاد در محلول اسیدی
پس از آماده سازی، فولاد وارد مخزن حاوی محلول اسیدشویی فولاد می شود. نوع محلول با توجه به جنس فولاد، ضخامت اکسید، شرایط خط تولید و کیفیت سطح مورد انتظار انتخاب می شود. اسید کلریدریک و اسید سولفوریک از رایج ترین گزینه ها در خطوط اسیدشویی فولاد کربنی هستند و هر یک محدوده عملیاتی و ویژگی های مشخصی دارند.
قطعه یا ورق باید برای زمان کنترل شده در محلول باقی بماند. تماس بیش از حد می تواند باعث حمله اسید به فلز پایه، افزایش زبری سطح و مصرف غیرضروری اسید شود. در مقابل، زمان کوتاه ممکن است برای حذف کامل اکسیدها کافی نباشد. به همین دلیل در خطوط صنعتی پارامترهایی مانند دمای محلول، غلظت اسید، میزان آهن حل شده در حمام و سرعت حرکت محصول به صورت پیوسته کنترل می شوند تا واکنش در محدوده مطلوب باقی بماند.
حذف زنگ و پوسته های اکسیدی
زمانی که فولاد وارد حمام اسیدی می شود، اسید با اکسیدهای آهن موجود روی سطح واکنش می دهد و آنها را به ترکیبات محلول تبدیل می کند. در نتیجه، لایه زنگ و بقایای ناشی از نورد گرم به تدریج از سطح جدا می شوند. سرعت این واکنش به نوع اکسید، ضخامت لایه، غلظت اسید و دمای محلول بستگی دارد و به همین دلیل شرایط یکسان برای همه محصولات فولادی مناسب نیست.
در خطوط صنعتی باید میان حذف کامل اکسیدها و جلوگیری از خوردگی فلز پایه تعادل برقرار شود. اگر فولاد بیش از حد در محلول باقی بماند، اسید پس از حذف اکسیدها شروع به واکنش با خود فلز می کند. این وضعیت می تواند موجب افت کیفیت سطح، افزایش مصرف اسید و حتی آزاد شدن بیش از حد هیدروژن شود. استفاده از بازدارنده های خوردگی یکی از راهکارهای کنترل این مشکل و کاهش حمله اسید به فولاد است.
شستشو و خنثی سازی سطح
پس از خروج فولاد از حمام اسیدی، مقداری اسید و نمک های حاصل از واکنش همچنان روی سطح باقی می مانند. اگر این مواد حذف نشوند، واکنش خوردگی حتی پس از پایان مرحله اصلی اسیدشویی ادامه پیدا می کند. به همین دلیل فولاد بلافاصله وارد مرحله شستشو می شود و معمولا با آب تمیز یا آب تحت فشار شسته می شود تا باقی مانده مواد شیمیایی از سطح خارج شوند.
در برخی خطوط صنعتی پس از شستشو از محلول های قلیایی ضعیف نیز برای خنثی سازی استفاده می شود. هدف این مرحله رساندن سطح به شرایط شیمیایی پایدار و جلوگیری از ادامه واکنش اسیدی است. کیفیت آب شستشو نیز اهمیت زیادی دارد، زیرا وجود نمک یا آلودگی در آب می تواند باعث ایجاد لکه یا خوردگی مجدد شود. پس از شستشوی صحیح، سطح فولاد باید عاری از باقی مانده اسید، نمک و ذرات جدا شده باشد.
خشک کردن و آماده سازی برای فرایند بعدی
فولاد شسته شده باید در کوتاه ترین زمان ممکن خشک شود، زیرا سطح تازه اسیدشویی شده بسیار فعال است و در حضور رطوبت و اکسیژن می تواند به سرعت دچار زنگ زدگی مجدد شود. در خطوط تولید، خشک کردن با استفاده از هوای گرم، جریان هوای کنترل شده، غلتک های خشک کننده یا تجهیزات حرارتی انجام می شود تا رطوبت باقی مانده روی سطح از بین برود.
پس از خشک شدن، بسته به کاربرد نهایی ممکن است سطح فولاد روغن کاری شود. لایه نازک روغن از تماس مستقیم سطح با رطوبت و اکسیژن جلوگیری کرده و احتمال زنگ زدگی در زمان حمل، انبارداری یا انتظار برای عملیات بعدی را کاهش می دهد. در صورتی که محصول مستقیما وارد مرحله ای مانند نورد سرد، گالوانیزه کاری یا پوشش دهی شود، نوع آماده سازی نهایی بر اساس الزامات همان فرایند انتخاب خواهد شد.
برای اسیدشویی فولاد از چه اسیدی استفاده می شود؟
انتخاب اسید یکی از مهم ترین عوامل در کیفیت و سرعت فرایند است. برای فولادهای کربنی معمولا از اسید کلریدریک یا اسید سولفوریک استفاده می شود. اسید کلریدریک در بسیاری از خطوط مدرن ترجیح داده می شود، زیرا می تواند اکسیدهای آهن را با سرعت مناسب و در دمای پایین تر حل کند. از سوی دیگر اسید سولفوریک نیز در برخی خطوط، به ویژه زمانی که شرایط تجهیزات و فرایند برای آن طراحی شده باشد، مورد استفاده قرار می گیرد.
برای فولادهای زنگ نزن شرایط متفاوت است. این فولادها دارای لایه های اکسیدی مقاوم تری هستند و ممکن است ترکیبی از اسید نیتریک و اسید هیدروفلوئوریک برای حذف اکسیدهای حاصل از عملیات حرارتی به کار رود. انتخاب اسید باید بر اساس نوع آلیاژ و دستورالعمل فنی انجام شود، زیرا محلول نامناسب می تواند به سطح آسیب بزند.
| نوع اسید | کاربرد رایج | ویژگی کلی |
|---|---|---|
| اسید کلریدریک | فولاد کربنی | سرعت واکنش مناسب در دمای پایین |
| اسید سولفوریک | فولاد کربنی | مناسب برخی خطوط و حمام های صنعتی |
| ترکیب نیتریک و هیدروفلوئوریک | فولاد زنگ نزن | مناسب حذف اکسیدهای مقاوم |
چه عواملی بر کیفیت اسیدشویی فولاد تاثیر می گذارند؟
کیفیت اسیدشویی به مجموعه ای از پارامترهای شیمیایی و عملیاتی وابسته است و تنها افزایش غلظت اسید نمی تواند نتیجه بهتری ایجاد کند. نخستین عامل، نوع و غلظت اسید است. اسید بسیار رقیق ممکن است سرعت حذف اکسید را کاهش دهد، در حالی که غلظت بیش از حد می تواند خوردگی فلز پایه و مصرف مواد شیمیایی را افزایش دهد. دمای حمام نیز اهمیت بالایی دارد، زیرا با افزایش دما معمولا سرعت واکنش بیشتر می شود.
مدت زمان تماس فولاد با محلول باید متناسب با ضخامت و ماهیت اکسید تنظیم شود. نوع فولاد، درصد عناصر آلیاژی، وضعیت سطح، ضخامت پوسته و میزان آلودگی نیز بر رفتار محصول در حمام اثر می گذارند. از طرف دیگر، تجمع یون های آهن در محلول می تواند کارایی حمام را تغییر دهد.
مهم ترین عوامل موثر عبارتند از:
- نوع اسید مورد استفاده
- غلظت محلول
- دمای حمام
- مدت زمان تماس
- ضخامت و نوع اکسید
- ترکیب شیمیایی فولاد
- میزان آهن حل شده در محلول
- مقدار و نوع بازدارنده خوردگی
کاربرد اسیدشویی فولاد
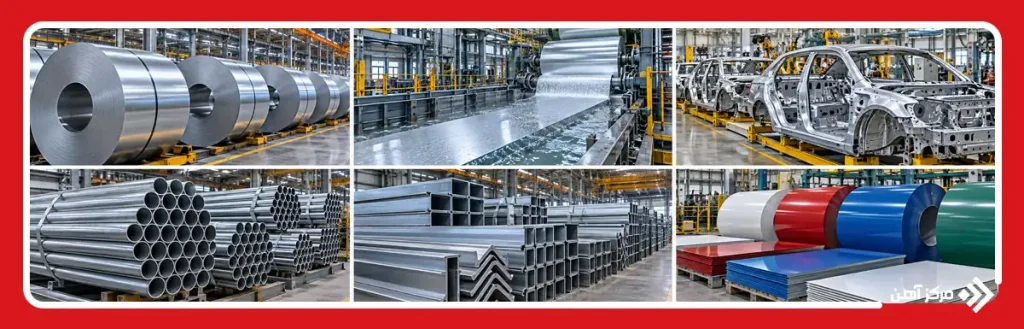
اسیدشویی یکی از مراحل آماده سازی سطح در زنجیره تولید بسیاری از محصولات فولادی است. یکی از مهم ترین کاربردهای آن، آماده سازی ورق گرم برای ورود به خطوط نورد سرد است. اکسیدهای باقی مانده روی ورق گرم می توانند در هنگام نورد باعث ایجاد خراش، فرورفتگی یا عیوب سطحی شوند، بنابراین حذف کامل آنها پیش از کاهش ضخامت اهمیت زیادی دارد.
اسیدشویی همچنین پیش از فرایندهایی مانند گالوانیزه کاری، آبکاری و برخی روش های پوشش دهی انجام می شود، زیرا وجود زنگ یا اکسید می تواند مانع اتصال مناسب پوشش به فلز پایه شود. صنایع خودروسازی، لوازم خانگی، تولید لوله و پروفیل، تجهیزات صنعتی و ساخت قطعات فلزی از مصرف کنندگان محصولات اسیدشویی شده هستند.
از دیگر کاربردهای این فرایند می توان به آماده سازی قطعات پس از عملیات حرارتی، تمیز کردن سیم و مفتول فولادی و پاکسازی قطعات پیش از رنگ آمیزی صنعتی اشاره کرد. در تمام این موارد هدف اصلی دستیابی به سطحی تمیز، یکنواخت و مناسب برای مرحله بعدی تولید است.
مزایا و معایب اسیدشویی فولاد
اسیدشویی در صورت اجرای صحیح می تواند سطح فولاد را با سرعت و یکنواختی مناسبی از زنگ و اکسید پاک کند. این روش برای خطوط پیوسته تولید ورق بسیار مناسب است و امکان پاکسازی حجم بالایی از محصول را فراهم می کند. بهبود چسبندگی پوشش ها، کاهش عیوب سطحی در نورد سرد و آماده سازی بهتر برای رنگ آمیزی و آبکاری از مهم ترین مزایای آن محسوب می شوند.
با این حال، استفاده از اسید نیازمند کنترل دقیق فرایند و رعایت الزامات ایمنی و زیست محیطی است. بخارات خورنده، پساب اسیدی، لجن حاوی ترکیبات آهن و احتمال خوردگی بیش از حد سطح از چالش های این روش هستند.
مزایای اسیدشویی:
- حذف موثر زنگ و اکسیدهای سطحی
- ایجاد سطح یکنواخت برای عملیات بعدی
- افزایش کیفیت پوشش دهی
- مناسب برای خطوط تولید پیوسته
- بهبود کیفیت سطح پیش از نورد سرد
معایب اسیدشویی:
- تولید پساب و مواد زائد اسیدی
- نیاز به تجهیزات مقاوم در برابر خوردگی
- خطر خوردگی بیش از حد فولاد
- نیاز به کنترل دقیق دما و غلظت
- ضرورت رعایت الزامات ایمنی
اسیدشویی فولاد یک مرحله کلیدی در آماده سازی سطح محصولات فولادی است که کیفیت اجرای آن می تواند مستقیما بر نتیجه فرایندهای بعدی اثر بگذارد. انتخاب صحیح نوع اسید، کنترل دما و غلظت محلول، زمان تماس مناسب و شستشوی کامل سطح، از مهم ترین عواملی هستند که باید در این فرایند مدیریت شوند. اجرای اصولی اسیدشویی باعث می شود سطح فولاد برای عملیات هایی مانند نورد سرد، گالوانیزه کاری، رنگ آمیزی و پوشش دهی شرایط مطلوب تری داشته باشد. در مقابل، کنترل نامناسب فرایند می تواند به خوردگی بیش از حد، افزایش زبری سطح و کاهش کیفیت محصول منجر شود. به همین دلیل، اسیدشویی را باید یک فرایند کنترل شده شیمیایی دانست که میان پاکسازی موثر سطح و حفظ خواص فلز پایه تعادل ایجاد می کند.
سوالات متداول
هدف اصلی، حذف زنگ، اکسیدها و آلودگی های معدنی از سطح فولاد است. این کار سطح را برای نورد سرد، پوشش دهی، آبکاری، گالوانیزه کاری یا رنگ آمیزی آماده می کند.
اسیدشویی اکسیدها و زنگ موجود روی سطح را حذف کرده و سطحی تمیزتر و یکنواخت تر ایجاد می کند. اجرای نامناسب یا طولانی شدن فرایند می تواند باعث خوردگی فلز پایه شود.
زمان اسیدشویی مقدار ثابتی ندارد و به نوع اسید، دما، غلظت محلول، ضخامت اکسید و نوع فولاد بستگی دارد. در خطوط صنعتی زمان تماس به صورت دقیق کنترل می شود.
افزایش دما معمولا سرعت واکنش اسید با اکسیدهای سطح را بیشتر می کند. دمای بیش از حد می تواند مصرف اسید و احتمال خوردگی فلز پایه را نیز افزایش دهد.
غلظت مناسب باعث حذف موثر اکسیدها در زمان کنترل شده می شود. غلظت بسیار کم فرایند را کند و غلظت بیش از حد احتمال حمله به فولاد را افزایش می دهد.
باقی ماندن اسید روی سطح می تواند واکنش خوردگی را پس از خروج فولاد از حمام ادامه دهد. شستشو و خنثی سازی، باقی مانده اسید را حذف و سطح را پایدار می کند.
بازدارنده خوردگی سرعت واکنش اسید با فلز پایه را کاهش می دهد، بدون آنکه حذف اکسیدها به طور جدی مختل شود. این مواد از اسیدشویی بیش از حد و آسیب به سطح فولاد جلوگیری می کنند.

