
فسفاته کاری چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
فسفاته کاری یک فرایند شیمیایی برای اصلاح سطح فلز است که طی آن، سطح قطعه با محلول های حاوی فسفات واکنش می دهد و لایه ای نازک و کم محلول از ترکیبات فسفاتی روی آن شکل می گیرد. این پوشش برخلاف رنگ یا آبکاری فلزی فقط روی سطح نمی نشیند، بلکه در اثر واکنش تبدیلی با زیرلایه ایجاد می شود و به همین دلیل در گروه پوشش های تبدیلی قرار می گیرد. هدف اصلی آن، آماده سازی فلز برای رنگ، پوشش پودری، روغن کاری یا افزایش مقاومت سطح در برابر خوردگی است. در صنایع فولادی، خودروسازی و تولید قطعات ماشین آلات، کیفیت سطح به اندازه انتخاب ماده اولیه اهمیت دارد؛ بنابراین حتی تغییرات قیمت آهن نیز زمانی برای تولیدکننده معنا پیدا می کند که قطعه نهایی دوام و چسبندگی پوشش مناسبی داشته باشد. فسفاته کاری با ایجاد بستری یکنواخت، اتصال بهتر پوشش نهایی به فلز را ممکن می کند.
عملکرد پوشش فسفاته به جنس فلز پایه، ترکیب حمام، دما، زمان تماس، اسیدیته و پاکیزگی سطح وابسته است. در صنعت، پوشش های فسفات آهن، روی و منگنز متداول هستند و بسته به شکل قطعه و خط تولید، با روش غوطه وری یا اسپری اجرا می شوند. فسفاته کاری همیشه پوشش نهایی محسوب نمی شود و در بسیاری از کاربردها پیش از رنگ، روغن، واکس یا پوشش های تکمیلی انجام می شود. شناخت انواع خوردگی فلزات نیز برای انتخاب سیستم محافظتی اهمیت دارد، زیرا رطوبت، نمک و مواد شیمیایی می توانند رفتار سطح را تغییر دهند. در ادامه مقاله مرکزآهن، بررسی می کنیم که فسفاته کاری چیست و سپس با انواع فسفاته کاری، مراحل اجرا، روش ها، کاربردها، مزایا، معایب و عوامل موثر بر کیفیت پوشش آشنا می شویم.
فسفاته کاری چیست؟
در پاسخ به سوال فسفاته کاری چیست باید گفت فسفاته کاری یک روش اصلاح شیمیایی سطح فلز است که در آن قطعه با محلولی حاوی ترکیبات فسفات تماس پیدا می کند و در اثر واکنش میان سطح فلز و محلول، لایه ای از کریستال های فسفاتی کم محلول روی آن تشکیل می شود. این لایه معمولا ضخامت زیادی ندارد، اما ساختار سطح را برای مراحل بعدی تولید مناسب تر می کند. به همین دلیل، فرایند فسفاته کاری بیشتر به عنوان عملیات آماده سازی پیش از رنگ آمیزی، پوشش دهی یا روغن کاری شناخته می شود. سطح فسفاته شده می تواند اتصال مکانیکی و شیمیایی بهتری برای برخی پوشش های آلی فراهم کند و از گسترش خوردگی در زیر فیلم رنگ نیز بکاهد. برای مثال، هنگام بررسی اینکه اپوکسی چیست و چرا چسبندگی آن به زیرلایه اهمیت دارد، مشخص می شود که کیفیت آماده سازی فلز نقش مستقیمی در دوام سیستم پوششی دارد. مطالعات روی فولاد و فولاد گالوانیزه نیز نشان داده اند که پیش تیمار فسفاته می تواند چسبندگی پوشش های اپوکسی را بهبود دهد.
در عملیات فسفاته کاری، پوشش حاصل صرفا یک رسوب خارجی نیست؛ بخشی از تشکیل آن از واکنش کنترل شده سطح فلزی با حمام فسفاته ناشی می شود. با تغییر ترکیب محلول می توان پوشش هایی مانند فسفات آهن، فسفات روی، فسفات منگنز یا ترکیبات اصلاح شده آنها ایجاد کرد که هر کدام رفتار متفاوتی دارند. فسفاته کاری فلزات با توجه به هدف نهایی ممکن است برای افزایش چسبندگی رنگ، بهبود مقاومت خوردگی، کاهش اصطکاک یا نگهداری بهتر روغن روی سطح استفاده شود. کیفیت نهایی این لایه به تمیزی قطعه، زمان تماس، دمای حمام، غلظت مواد و شرایط شیمیایی محلول وابسته است. همچنین فسفاته به تنهایی در همه محیط های خورنده حفاظت کامل ایجاد نمی کند و معمولا همراه با رنگ، روغن یا پوشش تکمیلی به کار می رود.
انواع فسفاته کاری
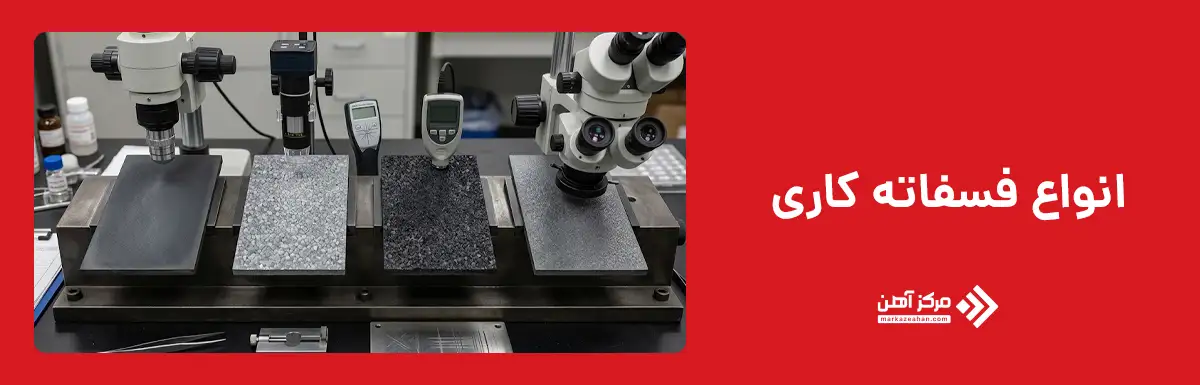
انواع فسفاته کاری بر اساس ترکیب شیمیایی محلول، نوع یون فلزی موجود در حمام و ویژگی مورد انتظار از پوشش نهایی دسته بندی می شوند. متداول ترین پوشش ها شامل فسفات آهن، فسفات روی، فسفات منگنز و برخی سیستم های فسفاته حاوی کلسیم هستند. انتخاب میان این روش ها تنها به جنس قطعه وابسته نیست و عواملی مانند میزان مقاومت خوردگی مورد نیاز، نوع رنگ یا پوشش بعدی، شرایط کاری قطعه، میزان سایش و هزینه فرایند نیز اهمیت دارند. برای مثال، پوشش فسفات آهن معمولا برای آماده سازی سطح پیش از رنگ آمیزی و در خطوطی که پوشش سبک کافی است استفاده می شود، در حالی که فسفات روی می تواند لایه ای متراکم تر ایجاد کند و در بسیاری از کاربردهای صنعتی و خودروسازی مورد توجه قرار گیرد. فسفات منگنز نیز بیشتر زمانی انتخاب می شود که مقاومت سایشی، کاهش اصطکاک و نگهداری روغن روی سطح اهمیت داشته باشد.
تفاوت این پوشش ها در اندازه و ساختار کریستال ها، جرم پوشش، شرایط تشکیل و عملکرد نهایی آنها دیده می شود. فسفاته کاری آهن معمولا پوششی سبک ایجاد می کند، اما سیستم های روی و منگنز می توانند پوشش هایی با جرم بیشتر و ساختار مشخص تر تشکیل دهند. در برخی فرمولاسیون ها از کلسیم نیز برای اصلاح ساختار پوشش یا ایجاد ترکیبات فسفاتی ویژه استفاده می شود و بنابراین عنوان فسفاته کاری کلسیم می تواند به سیستم هایی اشاره داشته باشد که یون کلسیم بخشی از ترکیب حمام یا رسوب نهایی آنهاست. انتخاب درست نوع پوشش باعث می شود عملیات فسفاته کاری با هدف واقعی قطعه هماهنگ باشد؛ زیرا پوششی که برای زیرسازی رنگ مناسب است لزوما بهترین گزینه برای قطعه ای تحت اصطکاک و سایش نخواهد بود.
فسفاته کاری آهن
فسفاته کاری آهن یکی از روش های متداول آماده سازی سطوح فولادی و آهنی پیش از اعمال رنگ یا سایر پوشش های آلی است. در این روش، سطح قطعه پس از تمیزکاری با محلول فسفاته واکنش می دهد و یک لایه تبدیلی نازک حاوی ترکیبات فسفاتی روی آن ایجاد می شود. این پوشش معمولا نسبت به فسفات روی یا منگنز سبک تر است و بیشتر زمانی مورد استفاده قرار می گیرد که هدف اصلی، آماده سازی مناسب سطح برای رنگ آمیزی باشد. ایجاد این لایه باعث تغییر ویژگی های سطح و فراهم شدن بستری مناسب تر برای اتصال پوشش بعدی می شود. به همین دلیل، فسفاته کاری آهن در تولید قطعات فلزی، لوازم خانگی، تجهیزات صنعتی، کابینت های فلزی و بسیاری از محصولاتی که در مرحله بعد رنگ می شوند کاربرد دارد. البته میزان حفاظت خوردگی این پوشش به تنهایی محدود است و عملکرد مطلوب آن معمولا زمانی حاصل می شود که بخشی از یک سیستم پوششی کامل باشد.
یکی از مزیت های مهم این روش، امکان ترکیب آن با رنگ ها و پوشش های آلی برای افزایش دوام سطح است. تحقیقات مربوط به پوشش های تبدیلی نشان می دهند که استفاده صحیح از لایه فسفاته پیش از پوشش آلی می تواند چسبندگی لایه بعدی و مقاومت سیستم در برابر نفوذ عوامل خورنده را بهبود دهد. به بیان ساده، خود لایه فسفات آهن یک سد کاملا نفوذناپذیر ایجاد نمی کند، اما با فراهم کردن سطحی مناسب برای رنگ، می تواند عملکرد مجموعه فلز، فسفاته و پوشش نهایی را ارتقا دهد. کیفیت نتیجه نیز به پاک بودن سطح، کنترل غلظت محلول، دما، زمان تماس و آبکشی صحیح وابسته است. اگر چربی، زنگ یا آلودگی روی قطعه باقی بماند، پوشش ممکن است ناپیوسته تشکیل شود و کیفیت رنگ آمیزی بعدی نیز کاهش پیدا کند.
فسفاته کاری روی
فسفاته کاری روی یکی از پرکاربردترین روش های ایجاد پوشش تبدیلی روی سطوح فولادی و برخی قطعات فلزی است و معمولا زمانی انتخاب می شود که نسبت به فسفات آهن، مقاومت خوردگی و کیفیت زیرسازی بالاتری مورد نیاز باشد. در این روش، یون های روی موجود در محلول فسفاته در کنار فسفات ها و سایر اجزای حمام، در واکنش با سطح فلز شرکت می کنند و لایه ای بلوری و نسبتا متراکم ایجاد می شود. ساختار این پوشش می تواند چسبندگی رنگ و پوشش های آلی را افزایش دهد و در سیستم های چندلایه، نقش مهمی در کاهش پیشروی خوردگی در زیر رنگ داشته باشد. به همین دلیل، فسفاته کاری روی در صنایع خودروسازی، تولید بدنه و قطعات فلزی، تجهیزات صنعتی و قطعاتی که باید پس از آماده سازی رنگ شوند، کاربرد گسترده ای دارد. کنترل دقیق شرایط حمام در این روش اهمیت زیادی دارد، زیرا تغییرات دما، اسیدیته، غلظت مواد و زمان تماس می تواند اندازه و یکنواختی کریستال های پوشش را تغییر دهد.
پوشش فسفات روی معمولا نسبت به فسفات آهن جرم پوششی بیشتری دارد و می تواند سطح مناسبی برای رنگ های صنعتی، پوشش های پودری و برخی روانکارها فراهم کند. در فرمولاسیون های صنعتی، ممکن است از شتاب دهنده ها و یون های اصلاح کننده نیز برای تنظیم سرعت واکنش و ریزتر شدن ساختار کریستالی استفاده شود. با این حال، ضخیم تر بودن پوشش همیشه به معنای کیفیت بهتر نیست؛ پوششی که بیش از حد درشت، شکننده یا ناپیوسته باشد می تواند عملکرد مرحله بعد را کاهش دهد. به همین علت، فرایند فسفاته کاری روی باید بر اساس جنس زیرلایه، کاربرد قطعه و نوع پوشش نهایی تنظیم شود. پس از تشکیل لایه نیز آبکشی مناسب و خشک کردن کنترل شده اهمیت دارد تا باقی مانده مواد شیمیایی روی سطح نماند و شرایط برای مراحل بعدی تولید فراهم شود.
فسفاته کاری منگنز
فسفاته کاری منگنز روشی برای ایجاد پوشش تبدیلی بلوری روی قطعات فولادی و چدنی است که بیشتر در شرایطی به کار می رود که کاهش اصطکاک، مقاومت سایشی و نگهداری روانکار روی سطح اهمیت داشته باشد. در این فرایند، قطعه در محلول حاوی ترکیبات منگنز و فسفات قرار می گیرد و در اثر واکنش شیمیایی کنترل شده، لایه ای متخلخل و کریستالی روی سطح تشکیل می شود. این ساختار می تواند روغن یا روانکار را در خلل و فرج خود نگه دارد و در نتیجه تماس مستقیم بین سطوح فلزی متحرک را کاهش دهد. به همین دلیل، از این نوع فسفاته در قطعاتی مانند چرخ دنده ها، میل بادامک، رینگ پیستون، بوش ها و برخی اجزای انتقال قدرت استفاده می شود. مطالعات تریبولوژیکی نیز نشان داده اند که عملکرد سایشی پوشش منگنز فسفات به ساختار کریستالی، تخلخل، شرایط روانکاری و نحوه آماده سازی سطح وابسته است.
ویژگی مهم پوشش منگنز فسفات، قابلیت جذب و نگهداری روغن است؛ بنابراین این روش اغلب به عنوان بخشی از یک سیستم سطحی کامل و نه یک پوشش مستقل در نظر گرفته می شود. پژوهش ها نشان داده اند که پوشش های فسفات منگنز می توانند در شرایط مناسب، دوره آب بندی اولیه قطعات متحرک را تسهیل کرده و در کنار روانکار، احتمال سایش و خراش شدید سطح را کاهش دهند. با این حال، عملکرد نهایی به ضخامت پوشش، اندازه کریستال ها، نوع فولاد، فعال سازی اولیه و شرایط حمام بستگی دارد. دما، زمان عملیات و ترکیب محلول نیز باید دقیق کنترل شوند، زیرا پوشش بیش از حد درشت یا نامنظم می تواند نتیجه مطلوب را کاهش دهد. به همین دلیل، فسفاته کاری منگنز بیشتر برای قطعات مهندسی با نیازهای مشخص انتخاب می شود و جایگزین عمومی همه انواع فسفاته کاری نیست.
فسفاته کاری کلسیم
فسفاته کاری کلسیم در کاربردهای صنعتی معمولا به صورت یک سیستم اصلاح شده با کلسیم شناخته می شود و برخلاف فسفات آهن، روی یا منگنز، همیشه به معنای تشکیل یک پوشش خالص از فسفات کلسیم نیست. در بسیاری از فرمولاسیون ها، یون کلسیم به حمام فسفات روی افزوده می شود تا ساختار کریستالی پوشش تغییر کند و لایه ای یکنواخت تر و متراکم تر به دست آید. تحقیقات روی فولاد کم کربن نشان داده اند که افزودن کلسیم به حمام فسفات روی می تواند اندازه دانه های پوشش را کاهش دهد، سطح را بهتر بپوشاند و در شرایط کنترل شده، عملکرد ضدخوردگی سیستم را بهبود دهد. به همین دلیل، این نوع فرایند در برخی قطعات فولادی که کیفیت بالاتر لایه تبدیلی و یکنواختی سطح اهمیت دارد مورد استفاده قرار می گیرد. ترکیب واقعی پوشش نیز می تواند شامل فسفات های مخلوط روی، کلسیم و آهن باشد و به فرمول حمام و شرایط اجرای فرایند وابسته است.
نقش کلسیم بیشتر اصلاح مورفولوژی و خواص پوشش است تا اینکه به تنهایی جایگزین همه سیستم های متداول فسفاته شود. مطالعات میکروسکوپی نشان داده اند که حضور یون های کلسیم در حمام فسفاته می تواند به ایجاد کریستال های ریزتر، توزیع یکنواخت تر و پوشش متراکم تر روی فولاد کمک کند. در برخی پژوهش ها نیز پوشش های فسفات روی-کلسیم روی میلگرد و سایر زیرلایه های فلزی بررسی شده اند و نتایج، قابلیت این سیستم ها را برای افزایش حفاظت سطح در محیط های خورنده نشان داده است. البته نتیجه نهایی به مقدار کلسیم، دمای حمام، زمان تماس، اسیدیته و آماده سازی سطح بستگی دارد و افزایش بی رویه مواد افزودنی لزوما کیفیت را بهتر نمی کند.
مراحل انجام فسفاته کاری
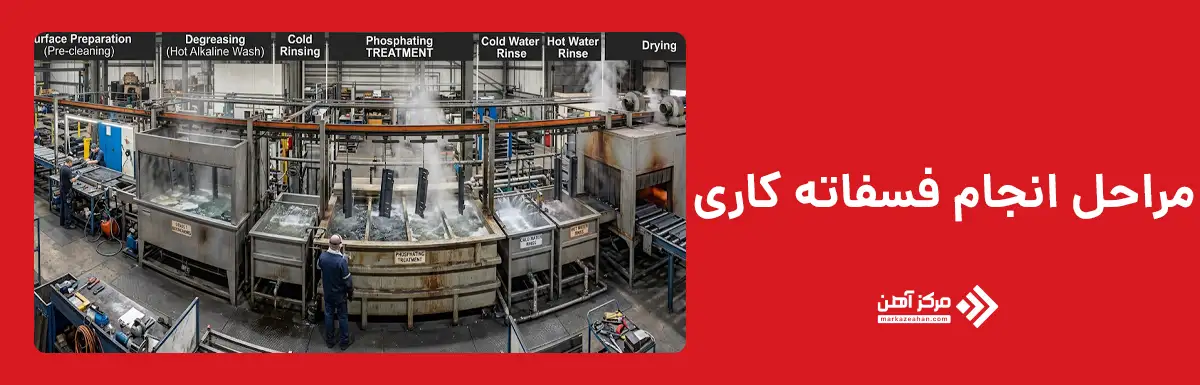
مراحل انجام فسفاته کاری باید با ترتیب مشخص و تحت کنترل انجام شوند، زیرا کیفیت هر مرحله مستقیما بر تشکیل پوشش نهایی اثر می گذارد. روند معمول با آماده سازی سطح آغاز می شود تا زنگ، پوسته اکسیدی، گرد و غبار و آلودگی های چسبیده حذف شوند. سپس چربی گیری انجام می شود تا روغن، گریس و مواد آلی باقی مانده از ماشین کاری یا حمل قطعه از سطح جدا شوند. پس از آن، بسته به نوع سیستم، ممکن است مرحله فعال سازی نیز قبل از ورود قطعه به حمام اصلی انجام شود. فعال سازی می تواند به تشکیل کریستال های ریزتر و یکنواخت تر در برخی پوشش های فسفاته، به ویژه فسفات روی و منگنز، کمک کند. دستورالعمل های صنعتی نیز نشان می دهند که توالی تمیزکاری، آبکشی، در صورت نیاز اسیدشویی یا فعال سازی، فسفاته کردن و آبکشی نهایی از مراحل اصلی خطوط پیش تیمار فلز محسوب می شود.
پس از آماده شدن سطح، قطعه با محلول فسفاته از طریق غوطه وری یا اسپری تماس پیدا می کند تا واکنش تبدیلی در سطح اتفاق بیفتد و لایه فسفاتی تشکیل شود. مدت تماس، دمای محلول، ترکیب شیمیایی حمام و شرایط سطح باید متناسب با نوع پوشش کنترل شوند. بعد از رسیدن پوشش به مشخصات مورد نظر، قطعه آبکشی می شود تا مواد واکنش نداده و باقی مانده های محلول حذف شوند و سپس خشک کردن انجام می گیرد. در برخی خطوط صنعتی، پس از فسفاته کاری مراحل تکمیلی مانند آبکشی ویژه، روغن کاری یا اعمال پوشش بعدی نیز انجام می شود. منابع صنعتی بر این نکته تاکید دارند که سطح باید پیش از پوشش تبدیلی کاملا تمیز و قابل خیس شدن باشد، زیرا آلودگی باقی مانده می تواند یکنواختی پوشش را مختل کند.
آماده سازی سطح
آماده سازی سطح نخستین مرحله عملی در فرایند فسفاته کاری است و کیفیت آن تعیین می کند پوشش فسفاتی تا چه اندازه یکنواخت و پایدار تشکیل شود. در این مرحله باید زنگ، پوسته های اکسیدی، گرد و غبار، براده، رسوبات و آلودگی های چسبیده از سطح فلز حذف شوند. اگر این مواد باقی بمانند، محلول فسفاته نمی تواند به صورت یکنواخت با زیرلایه تماس پیدا کند و در نتیجه بخش هایی از قطعه بدون پوشش یا دارای لایه ای ضعیف باقی می مانند. بسته به وضعیت قطعه، آماده سازی می تواند شامل برس زنی، شات بلاست، سندبلاست، اسیدشویی یا ترکیبی از روش های مکانیکی و شیمیایی باشد. انتخاب روش باید با جنس قطعه و میزان خوردگی سطح هماهنگ شود تا از آسیب غیرضروری به فلز جلوگیری شود.
در قطعاتی که زنگ زدگی شدید یا پوسته نورد دارند، اسیدشویی کنترل شده می تواند برای پاکسازی سطح به کار رود، اما پس از آن آبکشی کامل ضروری است. سطح آماده شده باید تمیز، یکنواخت و قابل خیس شدن باشد تا مراحل بعدی عملیات فسفاته کاری بدون اختلال انجام شوند.
چربی گیری
چربی گیری مرحله ای ضروری در عملیات فسفاته کاری است، زیرا روغن های صنعتی، گریس، روانکارهای ماشین کاری و اثرات دست می توانند مانع تماس مستقیم محلول فسفاته با سطح فلز شوند. حتی لایه بسیار نازکی از آلودگی چرب ممکن است باعث تشکیل ناقص پوشش، ایجاد لکه یا کاهش چسبندگی رنگ بعدی شود. برای حذف این مواد معمولا از شوینده های قلیایی، پاک کننده های صنعتی یا سیستم های ترکیبی متناسب با نوع آلودگی استفاده می شود. در خطوط تولید، چربی گیری می تواند به روش غوطه وری یا اسپری انجام شود و عواملی مانند دمای محلول، غلظت شوینده و زمان تماس بر نتیجه اثر دارند.
پس از چربی گیری، سطح باید به طور کامل آبکشی شود تا باقی مانده مواد شوینده وارد حمام فسفاته نشود. انتقال شوینده به مرحله بعد می تواند تعادل شیمیایی محلول را بر هم بزند و کیفیت پوشش را کاهش دهد. معیار عملی مناسب این است که آب روی سطح تمیز به صورت یکنواخت پخش شود و به شکل قطرات جداگانه جمع نشود. این مرحله زمینه لازم را برای تشکیل پوشش فسفاتی یکنواخت فراهم می کند.
اعمال محلول فسفاته
اعمال محلول فسفاته مرحله ای است که در آن واکنش اصلی میان سطح فلز و ترکیبات موجود در حمام رخ می دهد و پوشش تبدیلی شکل می گیرد. بسته به نوع خط تولید، محلول می تواند با روش غوطه وری یا اسپری روی قطعه اعمال شود. در این مرحله، عواملی مانند دمای حمام، غلظت مواد فعال، اسیدیته، زمان تماس و نسبت اجزای شیمیایی باید در محدوده مشخص نگه داشته شوند. اگر دما یا غلظت از مقدار مناسب خارج شود، ممکن است پوشش بیش از حد درشت، ناهمگون یا ناقص تشکیل شود. نوع محلول نیز بر ساختار نهایی تاثیر دارد؛ برای مثال حمام های فسفات روی، آهن یا منگنز هر کدام شرایط عملیاتی متفاوتی دارند و نباید با یک الگوی ثابت کنترل شوند.
در طول فرایند، واکنش سطحی باعث ایجاد لایه ای از ترکیبات فسفاتی کم محلول می شود که به صورت کریستالی یا ریزساختار پیوسته روی قطعه می نشیند. برای دستیابی به نتیجه یکنواخت، تمام قسمت های سطح باید به اندازه کافی با محلول تماس داشته باشند. کنترل منظم حمام و جلوگیری از آلودگی آن نیز اهمیت زیادی دارد، زیرا تغییر ترکیب شیمیایی می تواند کیفیت فسفاته کاری فلزات را کاهش دهد.
آبکشی و خشک کردن
آبکشی و خشک کردن آخرین مرحله اصلی پس از تشکیل پوشش فسفاتی است و نقش مهمی در حفظ کیفیت سطح دارد. پس از خروج قطعه از حمام فسفاته، مقداری از محلول و مواد واکنش نداده روی سطح باقی می ماند که باید با آبکشی مناسب حذف شوند. اگر این مواد روی قطعه باقی بمانند، ممکن است باعث ایجاد لکه، رسوب ناخواسته یا اختلال در چسبندگی پوشش بعدی شوند. در خطوط صنعتی، بسته به حساسیت قطعه و نوع فرایند، ممکن است از یک یا چند مرحله آبکشی استفاده شود. کیفیت آب نیز اهمیت دارد، زیرا املاح زیاد می توانند پس از خشک شدن روی سطح رسوب ایجاد کنند.
پس از آبکشی، قطعه باید در شرایط کنترل شده خشک شود تا رطوبت باقی مانده از سطح و حفره ها خارج شود. خشک کردن می تواند با هوای گرم، کوره یا جریان هوای کنترل شده انجام شود. دمای بیش از حد ممکن است به برخی پوشش ها یا مراحل بعدی آسیب بزند، در حالی که خشک شدن ناقص خطر خوردگی زودهنگام را افزایش می دهد. پس از این مرحله، قطعه برای رنگ آمیزی، روغن کاری یا اعمال پوشش نهایی آماده است.
روش های انجام فسفاته کاری
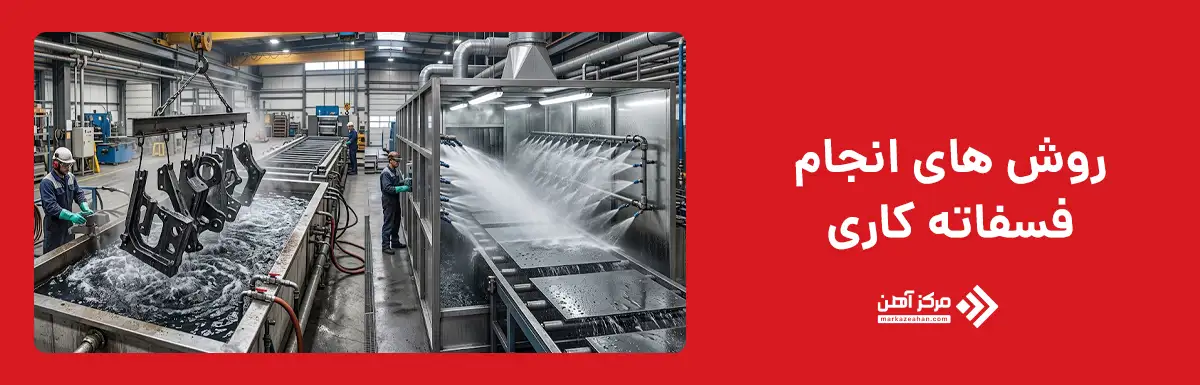
روش های انجام فسفاته کاری بر اساس نحوه تماس محلول با سطح قطعه انتخاب می شوند و دو شیوه اصلی آن، غوطه وری و اسپری هستند. در هر دو روش هدف یکسان است: محلول فسفاته باید به طور یکنواخت با سطح تمیز فلز تماس پیدا کند تا واکنش تبدیلی انجام شود و پوشش فسفاتی شکل بگیرد. تفاوت اصلی در تجهیزات، نحوه انتقال قطعه، سرعت تولید، شکل هندسی قطعات و میزان دسترسی محلول به بخش های مختلف سطح است. استانداردهای مربوط به پوشش های تبدیلی فسفاته نیز غوطه وری و اسپری را از روش های متداول اعمال این پوشش معرفی می کنند. در خطوطی که قطعات کوچک، پیچیده یا دارای حفره و بخش های داخلی هستند، غوطه وری می تواند تماس کامل تری ایجاد کند؛ در مقابل، اسپری برای خطوط پیوسته و تولید انبوه قطعات بزرگ بسیار مناسب است.
انتخاب روش مناسب فقط به ابعاد قطعه محدود نمی شود. ظرفیت تولید، نوع فسفات، زمان مورد نیاز برای واکنش، مصرف محلول، امکان کنترل دما و تجهیزات موجود نیز باید در نظر گرفته شوند. منابع مهندسی نشان می دهند که قطعات کوچک و متوسط را می توان در سبد یا بشکه داخل حمام قرار داد، در حالی که قطعات بزرگ مانند بدنه های فلزی معمولا در خطوط نقاله ای با اسپری محلول پوشش داده می شوند. در هر دو روش، کیفیت تمیزکاری پیش از فسفاته، کنترل ترکیب حمام و آبکشی بعد از فرایند اهمیت اساسی دارد. بنابراین هیچ یک از دو روش به طور مطلق بر دیگری برتری ندارد و انتخاب نهایی باید بر اساس هندسه قطعه و شرایط خط تولید انجام شود.
فسفاته کاری به روش غوطه وری
فسفاته کاری به روش غوطه وری یکی از روش های رایج اعمال پوشش فسفاتی است که در آن قطعه به طور کامل داخل حمام حاوی محلول فسفاته قرار می گیرد. مزیت اصلی این روش، تماس همزمان محلول با تمام سطوح خارجی و بخش هایی از هندسه پیچیده قطعه است؛ بنابراین برای قطعات کوچک، قطعات دارای شیار، سوراخ یا شکل نامنظم گزینه مناسبی محسوب می شود. در خطوط صنعتی، قطعات ممکن است به صورت آویز، داخل سبد یا در تجهیزات مخصوص وارد مخزن شوند. مدت زمان ماندن در حمام، دمای محلول، غلظت ترکیبات و وضعیت شیمیایی حمام باید کنترل شوند تا پوشش یکنواختی تشکیل شود. اگر زمان تماس بیش از حد باشد یا شرایط حمام از محدوده مناسب خارج شود، ممکن است ساختار پوشش درشت یا نامنظم شود.
این روش برای پوشش دهی تعداد زیادی قطعه کوچک نیز کاربرد دارد، اما نیازمند مدیریت مناسب حمام، کنترل آلودگی و گردش محلول است. یکی از محدودیت های آن، حجم بیشتر مخازن و مصرف بالاتر محلول نسبت به برخی خطوط اسپری است. همچنین پس از خروج قطعه، تخلیه مناسب محلول از حفره ها اهمیت دارد تا مواد شیمیایی در بخش های داخلی باقی نمانند. به طور کلی، غوطه وری زمانی مناسب است که پوشش کامل سطح و دسترسی محلول به نقاط دشوار اهمیت بیشتری از سرعت بسیار بالای خط تولید داشته باشد.
فسفاته کاری به روش اسپری
فسفاته کاری به روش اسپری بیشتر در خطوط پیوسته و تولید انبوه استفاده می شود و در آن محلول فسفاته از طریق نازل ها با فشار مشخص روی سطح قطعه پاشیده می شود. این روش برای قطعات بزرگ، صفحات فلزی، بدنه تجهیزات و محصولاتی که روی نوار نقاله حرکت می کنند مناسب است، زیرا امکان پردازش سریع و کنترل شده سطح را فراهم می کند. طراحی صحیح نازل ها، زاویه پاشش، فشار محلول و فاصله تا قطعه اهمیت زیادی دارد؛ در غیر این صورت ممکن است برخی نواحی پوشش کافی دریافت نکنند. دمای محلول، مدت تماس و ترکیب شیمیایی نیز باید در محدوده تعیین شده نگه داشته شوند تا پوشش یکنواخت و مناسب برای مرحله بعدی تشکیل شود.
مزیت مهم روش اسپری، سرعت بالاتر فرایند و امکان هماهنگی مناسب با خطوط اتوماتیک شستشو، آبکشی و رنگ آمیزی است. با این حال، قطعاتی که دارای حفره های عمیق، مجاری باریک یا هندسه بسیار پیچیده هستند ممکن است در برخی نقاط تماس یکنواختی با محلول نداشته باشند. گرفتگی یا تنظیم نامناسب نازل ها نیز می تواند کیفیت فسفاته کاری را کاهش دهد. در نتیجه، بازرسی دوره ای سیستم پاشش، کنترل فشار، تمیزی نازل ها و پایش مداوم حمام برای حفظ کیفیت پوشش ضروری است.
فسفاته کاری چه کاربردهایی دارد؟
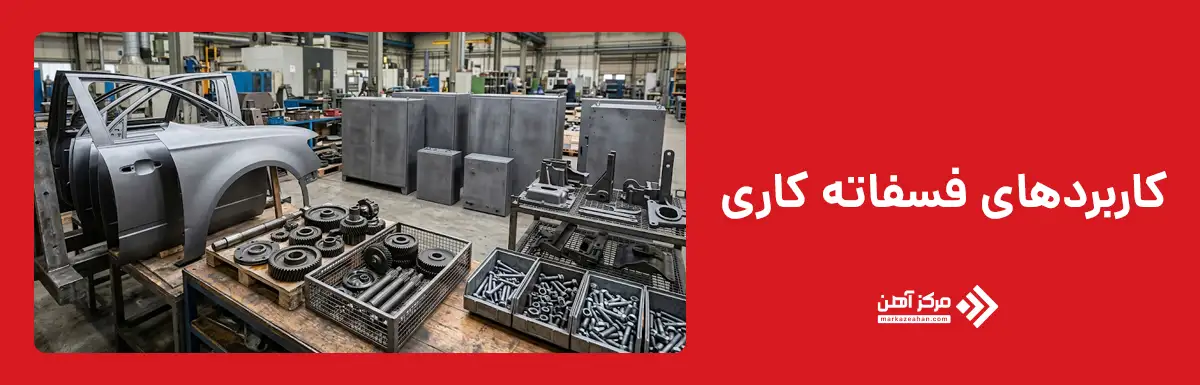
فسفاته کاری در صنایع مختلف به عنوان یک مرحله آماده سازی یا اصلاح سطح استفاده می شود و کاربرد آن فقط به افزایش مقاومت خوردگی محدود نیست. یکی از مهم ترین کاربردها، آماده سازی قطعات فولادی پیش از رنگ آمیزی است؛ زیرا پوشش فسفاتی می تواند سطحی مناسب تر برای چسبندگی رنگ ایجاد کند و در صورت آسیب موضعی پوشش نهایی، سرعت گسترش خوردگی در زیر آن را کاهش دهد. به همین دلیل، این فرایند در صنایع خودروسازی، تولید لوازم خانگی، تابلوهای فلزی، تجهیزات صنعتی، سازه های سبک و قطعات ماشین آلات کاربرد دارد. در بسیاری از خطوط تولید، فسفاته کاری فلزات پیش از رنگ پودری یا پوشش های آلی انجام می شود تا کیفیت و دوام سیستم پوششی افزایش پیدا کند. نوع فسفاته مورد استفاده نیز با توجه به شرایط کاری قطعه، نوع فلز و پوشش نهایی انتخاب می شود.
کاربرد دیگر فسفاته کاری در قطعاتی است که تحت اصطکاک و حرکت قرار دارند. پوشش های فسفات منگنز می توانند روغن و روانکار را در ساختار متخلخل خود نگه دارند و به کاهش سایش در اجزایی مانند چرخ دنده، بوش، رینگ پیستون و قطعات انتقال قدرت کمک کنند. همچنین برخی پوشش های فسفاته در فرایندهای شکل دهی سرد به عنوان زیرلایه روانکاری استفاده می شوند. در صنایع نظامی، ابزارسازی و تولید اتصالات نیز از پوشش های فسفاته برای بهبود رفتار سطح استفاده می شود. در نتیجه، انتخاب کاربرد مناسب به نوع پوشش، ضخامت لایه و شرایط بهره برداری وابسته است و یک نوع فسفاته برای همه قطعات مناسب نیست.
مزایا و معایب فسفاته کاری
فسفاته کاری مزایای متعددی دارد و به همین دلیل در بسیاری از خطوط آماده سازی سطح فلز استفاده می شود. مهم ترین مزیت آن، ایجاد سطحی مناسب برای چسبندگی بهتر رنگ و پوشش های آلی است. لایه فسفاتی با تغییر ساختار سطح، امکان اتصال پایدارتر پوشش نهایی را فراهم می کند و می تواند در سیستم های چندلایه به بهبود مقاومت خوردگی کمک کند. همچنین برخی پوشش های فسفاته، به ویژه فسفات منگنز، توانایی نگهداری روغن و روانکار را دارند و در قطعات متحرک به کاهش اصطکاک و سایش کمک می کنند. قابلیت اجرا روی تعداد زیادی از قطعات فولادی، امکان استفاده در خطوط اسپری و غوطه وری و سازگاری با فرایندهای صنعتی مختلف از دیگر مزایای این روش هستند.
با این حال، فسفاته کاری محدودیت هایی نیز دارد. این پوشش به تنهایی معمولا حفاظت بلندمدت کافی در محیط های بسیار خورنده ایجاد نمی کند و اغلب باید با رنگ، روغن یا پوشش تکمیلی همراه شود. کیفیت نتیجه نیز به شدت به آماده سازی سطح، ترکیب حمام، دما، زمان و کنترل فرایند وابسته است. تشکیل لجن در برخی حمام های فسفاته، نیاز به پایش شیمیایی مستمر و تولید پساب حاوی فسفات و فلزات از چالش های اجرایی این فرایند هستند. اگر کنترل محلول ضعیف باشد، پوشش ممکن است ناهمگون، درشت یا کم چسبندگی شود. بنابراین مزایای فسفاته زمانی به طور کامل حاصل می شوند که فرایند به صورت دقیق و متناسب با کاربرد قطعه طراحی و کنترل شود.
عوامل موثر بر کیفیت فسفاته کاری
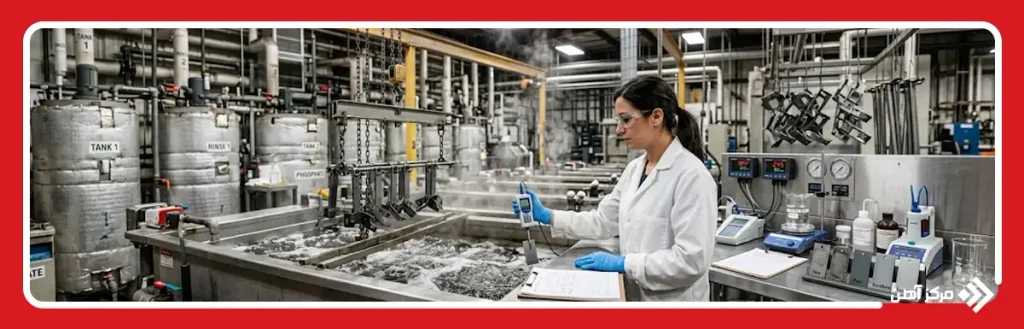
کیفیت فسفاته کاری به مجموعه ای از عوامل شیمیایی، فیزیکی و اجرایی وابسته است و ضعف در هر کدام از آنها می تواند باعث تشکیل پوشش ناهمگون یا کم دوام شود. مهم ترین عامل، وضعیت سطح فلز پیش از ورود به حمام است. وجود چربی، زنگ، پوسته اکسیدی، گرد و غبار یا بقایای شوینده می تواند از تماس یکنواخت محلول با سطح جلوگیری کند. علاوه بر آن، ترکیب شیمیایی حمام باید در محدوده تعیین شده حفظ شود. غلظت فسفات، یون های فلزی، شتاب دهنده ها، اسیدیته کل و آزاد و میزان آلودگی محلول همگی بر سرعت واکنش و شکل گیری کریستال ها اثر دارند. دمای حمام و زمان تماس نیز باید کنترل شوند، زیرا افزایش یا کاهش بیش از حد هر کدام می تواند ساختار پوشش را تغییر دهد.
جنس فلز پایه، زبری سطح و نوع عملیات مکانیکی قبلی نیز بر نتیجه تاثیر دارند. در برخی سیستم ها، مرحله فعال سازی پیش از فسفاته می تواند به تشکیل کریستال های ریزتر و یکنواخت تر کمک کند. در روش اسپری، فشار و زاویه نازل ها و در روش غوطه وری، گردش مناسب محلول اهمیت دارد. کیفیت آب آبکشی نیز نباید نادیده گرفته شود، زیرا املاح یا آلودگی های موجود در آب ممکن است روی سطح باقی بمانند. همچنین نگهداری نامناسب حمام، تجمع لجن و ورود آلودگی از مراحل قبلی می تواند عملکرد فرایند فسفاته کاری را به تدریج کاهش دهد. بنابراین پایش منظم پارامترها، آزمون پوشش و کنترل کیفیت مستمر برای دستیابی به نتیجه پایدار ضروری است.
در این مقاله مرکزآهن بررسی کردیم که فسفاته کاری چیست و آن را به عنوان یکی از روش های موثر آماده سازی و اصلاح سطح فلزات شناختیم که با ایجاد یک لایه تبدیلی فسفاتی، شرایط سطح را برای رنگ آمیزی، روانکاری یا افزایش مقاومت خوردگی بهبود می دهد. انتخاب نوع پوشش، مانند فسفات آهن، روی، منگنز یا سیستم های حاوی کلسیم، باید بر اساس جنس قطعه، شرایط کاری و هدف نهایی انجام شود. کیفیت فرایند فسفاته کاری نیز به آماده سازی سطح، چربی گیری، کنترل دقیق ترکیب حمام، دما، زمان تماس، آبکشی و خشک کردن وابسته است. هرگونه آلودگی یا تغییر خارج از محدوده پارامترهای فرایند می تواند یکنواختی و عملکرد پوشش را کاهش دهد. در مجموع، فسفاته کاری فلزات زمانی بهترین نتیجه را ارائه می دهد که به عنوان بخشی از یک سیستم کامل حفاظت سطح در نظر گرفته شود و مراحل آن با کنترل فنی مناسب اجرا شوند.
سوالات متداول
بله، اما معمولا فسفاته کاری به تنهایی برای محیط باز کافی نیست. پوشش فسفاتی بیشتر به عنوان زیرسازی برای رنگ، روغن یا پوشش نهایی استفاده می شود و در ترکیب با این لایه ها می تواند مقاومت قطعه در برابر رطوبت و خوردگی را افزایش دهد.
فسفاته کاری معمولا قبل از رنگ آمیزی انجام می شود تا سطح فلز برای چسبندگی بهتر رنگ آماده شود. انجام آن بعد از رنگ آمیزی کاربرد معمولی ندارد، زیرا سطح فلز باید مستقیما با محلول فسفاته در تماس باشد تا واکنش تبدیلی شکل بگیرد.
بله، به شرطی که زنگ، پوسته اکسیدی، چربی و آلودگی های سطح ابتدا به طور کامل حذف شوند. در عملیات فسفاته کاری، آماده سازی مناسب سطح اهمیت زیادی دارد و باقی ماندن خوردگی می تواند باعث تشکیل پوشش ناقص و غیریکنواخت شود.
پس از فرایند فسفاته کاری، قطعه باید به خوبی آبکشی و خشک شود و در صورت نیاز، رنگ، روغن یا پوشش محافظ بعدی در زمان مناسب اعمال شود. نگهداری طولانی قطعه در محیط مرطوب پیش از پوشش نهایی می تواند خطر خوردگی سطح را افزایش دهد.
بله، بسته به نوع پوشش، جنس فلز و شرایط فرایند، ظاهر سطح ممکن است از خاکستری روشن تا خاکستری تیره یا مشکی تغییر کند. برای مثال، فسفاته کاری آهن معمولا ظاهر متفاوتی نسبت به پوشش های فسفات منگنز ایجاد می کند.
چربی و زنگ باقی مانده روی سطح، غلظت نامناسب محلول، دمای نادرست، زمان تماس نامناسب، آلودگی حمام و آبکشی ضعیف از مهم ترین عوامل افت کیفیت هستند. کنترل این موارد برای دستیابی به پوشش یکنواخت در فسفاته کاری فلزات ضروری است.

