
انواع روش های پوشش دهی فلزات و مراحل اجرای آن

دسترسی سریع به محتوای این مطلب
پوشش دهی فلزات مجموعه ای از فرایندهای سطحی است که برای افزایش مقاومت در برابر خوردگی، سایش، رطوبت، مواد شیمیایی یا برای بهبود ظاهر و عملکرد قطعه انجام می شود. در این فرایند، لایه ای فلزی، پلیمری، سرامیکی یا ترکیبی روی سطح ایجاد می شود تا تماس مستقیم فلز پایه با محیط محدود شود یا ویژگی جدیدی به سطح داده شود. همان طور که تغییر قیمت آهن امروز بر هزینه تولید سازه ها و قطعات فلزی اثر می گذارد، انتخاب پوشش مناسب نیز می تواند هزینه تعمیر، تعویض و نگهداری آنها را در طول عمر بهره برداری کاهش دهد. AMPP پوشش محافظ را لایه ای می داند که می تواند با ایجاد سد فیزیکی، مهار واکنش خوردگی یا حفاظت فداشونده از زیرلایه فلزی محافظت کند.
روش پوشش دهی فلزات بسته به جنس قطعه، محیط سرویس و هدف نهایی متفاوت است. گالوانیزه، آندایز، آبکاری الکتریکی، اسپری حرارتی، رنگ صنعتی، PVD و CVD از مهم ترین گزینه ها هستند و پوشش دهی پودری نیز به دلیل دوام مناسب و امکان ایجاد سطح یکنواخت، در بسیاری از خطوط صنعتی استفاده می شود. AMPP برای پوشش پودری سه مرحله اصلی پیش تیمار، اعمال پودر و پخت را معرفی می کند و بر اهمیت آماده سازی سطح تاکید دارد. کیفیت پوشش تنها به جنس آن وابسته نیست و تمیزکاری، چربی زدایی، زبری سطح، ضخامت لایه و کنترل نهایی نیز بر دوام تاثیر دارند. در این مقاله مرکزآهن، انواع روش های پوشش دهی فلزات، مراحل اجرا، کاربردها، مزایا و معایب و عوامل انتخاب روش مناسب را بررسی می کنیم.
منظور از پوشش دهی فلزات چیست؟
پوشش دهی فلزات فرایندی است که در آن یک لایه محافظ، تزئینی یا عملکردی روی سطح فلز ایجاد می شود تا ویژگی های سطح بدون تغییر کامل در ساختار قطعه بهبود پیدا کنند. این لایه می تواند فلزی، پلیمری، سرامیکی یا ترکیبی باشد و بسته به نوع کاربرد، وظیفه کاهش تماس فلز با رطوبت، اکسیژن، مواد شیمیایی یا عوامل ساینده را بر عهده داشته باشد. برخی پوشش ها مانند پوشش ژئومت با ایجاد لایه های محافظ حاوی ذرات فلزی، برای افزایش مقاومت خوردگی قطعات فولادی به کار می روند. روش پوشش دهی فلزات می تواند علاوه بر محافظت، ظاهر سطح، اصطکاک، سختی، مقاومت حرارتی یا رسانایی آن را نیز تغییر دهد. بنابراین انتخاب پوشش مناسب باید با شرایط سرویس، جنس زیرلایه و عملکرد مورد انتظار هماهنگ شود.
اهمیت این فرایند زمانی بیشتر مشخص می شود که قطعه در محیط مرطوب، دریایی، صنعتی یا شیمیایی کار کند. بسیاری از انواع خوردگی فلزات از تماس سطح با آب، اکسیژن، نمک ها یا محیط های خورنده آغاز می شوند و ایجاد یک لایه محافظ می تواند سرعت این واکنش ها را کاهش دهد. پوشش ممکن است به صورت سد فیزیکی عمل کند، واکنش خوردگی را مهار کند یا از طریق حفاظت فداشونده از فلز پایه محافظت کند. AMPP نیز پوشش های محافظ را یکی از مهم ترین ابزارهای کنترل خوردگی می داند و تاکید می کند که عملکرد آنها به نوع پوشش و شرایط محیط وابسته است. پوشش دهی فلزات به انگلیسی Metal Coating یا Metal Surface Coating گفته می شود و در صنایع ساختمانی، خودروسازی، نفت و گاز و ساخت تجهیزات کاربرد گسترده دارد.
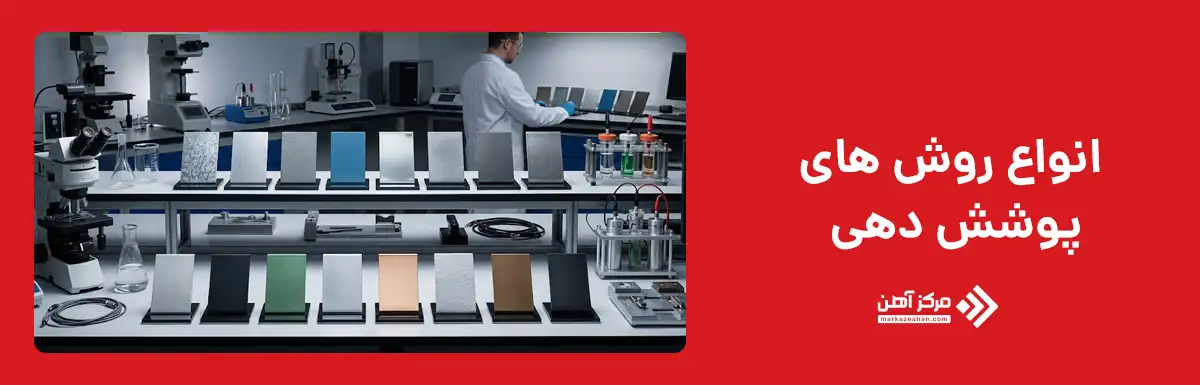
انواع روش های پوشش دهی
انواع روش های پوشش دهی فلزات بر اساس نوع لایه ایجاد شده، شیوه اعمال و هدف نهایی متفاوت هستند. برخی روش ها مانند گالوانیزه و آبکاری، یک لایه فلزی روی سطح ایجاد می کنند؛ برخی دیگر مانند رنگ و پوشش پودری، با تشکیل یک لایه آلی از تماس مستقیم فلز با محیط جلوگیری می کنند. روش هایی مانند آندایز نیز با تغییر کنترل شده سطح فلز، لایه اکسیدی محافظ ایجاد می کنند. در میان این گزینه ها، انواع روش های گالوانیزه برای قطعات فولادی به دلیل استفاده از روی و ایجاد حفاظت فداشونده اهمیت زیادی دارند. AMPP نیز پوشش های فلزی حاصل از گالوانیزه، آبکاری و پاشش حرارتی را از روش های رایج کنترل خوردگی معرفی می کند.
انتخاب میان روش های پوشش دهی فلزات به جنس زیرلایه، محیط سرویس، ضخامت مورد نیاز، ظاهر نهایی و هزینه بستگی دارد. در محیط های صنعتی و ساختمانی، رنگ های اپوکسی، پلی یورتان و سیستم های غنی از روی کاربرد زیادی دارند و انتخاب بهترین رنگ برای فلزات باید بر اساس شدت خوردگی و شرایط تماس انجام شود، نه صرفا ظاهر سطح. AMPP تاکید می کند که در محیط های بسیار خورنده، سیستم های چندلایه شامل پرایمر غنی از روی، لایه میانی اپوکسی و پوشش نهایی مقاوم می توانند عملکرد مناسبی داشته باشند. بنابراین پرکاربردترین روش های پوشش دهی فلزات در صنعت شامل آندایز، گالوانیزه، پوشش پودری، رنگ، آبکاری، پاشش حرارتی و روش های PVD و CVD هستند که هر کدام برای شرایط خاصی مناسب تر عمل می کنند.
آندایز کردن فلزات
آندایز کردن یکی از روش های الکتروشیمیایی پوشش دهی فلزات است که بیشتر برای آلومینیوم و آلیاژهای آن به کار می رود. در این فرایند، خود سطح فلز با کنترل واکنش اکسیداسیون به لایه اکسیدی ضخیم تر و منظم تری تبدیل می شود؛ بنابراین پوشش حاصل برخلاف رنگ یا آبکاری، بخشی از سطح زیرلایه است و به صورت یک لایه جداگانه روی آن قرار نمی گیرد. این لایه می تواند مقاومت خوردگی، سختی سطح و قابلیت رنگ پذیری را افزایش دهد و در کاربردهای معماری، قطعات صنعتی و تجهیزات الکترونیکی استفاده شود.
کیفیت آندایز به ترکیب آلیاژ، نوع الکترولیت، چگالی جریان، دما و مدت زمان فرایند وابسته است. پس از ایجاد لایه اکسیدی، معمولا مرحله آب بندی انجام می شود تا منافذ سطح بسته شوند و مقاومت خوردگی افزایش پیدا کند. در برخی کاربردها، پیش از آب بندی از رنگدانه نیز استفاده می شود تا ظاهر تزئینی ایجاد شود. این روش پوشش دهی فلزات برای فولاد معمول نیست و بیشتر با آلومینیوم شناخته می شود. انتخاب ضخامت و نوع آندایز باید با شرایط سرویس قطعه هماهنگ شود تا تعادل مناسبی میان دوام، ظاهر و خواص سطحی ایجاد شود.
گالوانیزه کردن فلزات
گالوانیزه کردن یکی از شناخته شده ترین روش های پوشش دهی فلزات برای محافظت از فولاد و آهن در برابر خوردگی است. در این روش، سطح قطعه با لایه ای از روی پوشانده می شود تا فلز پایه در تماس مستقیم با رطوبت و اکسیژن قرار نگیرد. مزیت مهم گالوانیزه این است که روی فقط به عنوان یک سد فیزیکی عمل نمی کند، بلکه در صورت ایجاد خراش یا آسیب موضعی نیز می تواند به صورت فداشونده از فولاد محافظت کند. گالوانیزه گرم، الکتروگالوانیزه و برخی روش های پوشش دهی با روی از گزینه های رایج هستند و انتخاب آنها به ضخامت پوشش، ابعاد قطعه، محیط سرویس و کیفیت سطح مورد انتظار بستگی دارد.
در گالوانیزه گرم، قطعه پس از چربی زدایی، اسیدشویی و فلاکس کاری وارد حمام روی مذاب می شود و لایه ای متالورژیکی روی سطح تشکیل می شود. این پوشش برای سازه های فولادی، گاردریل، پایه ها، پیچ و مهره و تجهیزات فضای باز کاربرد زیادی دارد. در روش الکتروگالوانیزه، پوشش نازک تر و یکنواخت تری ایجاد می شود و ظاهر سطح معمولا صاف تر است. دوام نهایی گالوانیزه به ضخامت لایه، کیفیت آماده سازی سطح و شدت محیط خورنده بستگی دارد. به همین دلیل، این روش پوشش دهی قطعات صنعتی زمانی بهترین نتیجه را می دهد که ضخامت و نوع پوشش با شرایط واقعی بهره برداری هماهنگ شوند.
پوشش پودری فلزات
پوشش پودری یکی از روش های رایج پوشش دهی فلزات است که در آن ذرات پودر خشک، معمولا از جنس رزین های ترموست یا ترموپلاست، به کمک بار الکترواستاتیکی روی سطح فلز قرار می گیرند و سپس در کوره پخت می شوند. در مرحله پخت، ذرات پودر ذوب و به یک لایه پیوسته و یکنواخت تبدیل می شوند. این روش برای قطعات فولادی و آلومینیومی، تجهیزات اداری، لوازم خانگی، پروفیل ها و قطعات صنعتی کاربرد زیادی دارد. از مزیت های آن می توان به ضخامت مناسب، تنوع رنگ، ظاهر یکنواخت و مقاومت قابل قبول در برابر سایش و خوردگی اشاره کرد.
کیفیت این پوشش به آماده سازی سطح، نوع پودر، ضخامت لایه، ولتاژ پاشش و شرایط پخت وابسته است. اگر سطح چرب، زنگ زده یا آلوده باشد، چسبندگی پوشش کاهش پیدا می کند و احتمال پوسته شدن افزایش می یابد. همچنین دمای کوره و زمان پخت باید با مشخصات پودر هماهنگ باشند تا شبکه پلیمری به درستی شکل بگیرد. روش پوشش دهی فلزات با پودر در بسیاری از خطوط صنعتی به صورت اتوماتیک اجرا می شود و به دلیل بازیابی بخشی از پودر اضافی، می تواند از نظر مصرف مواد نیز مناسب باشد.
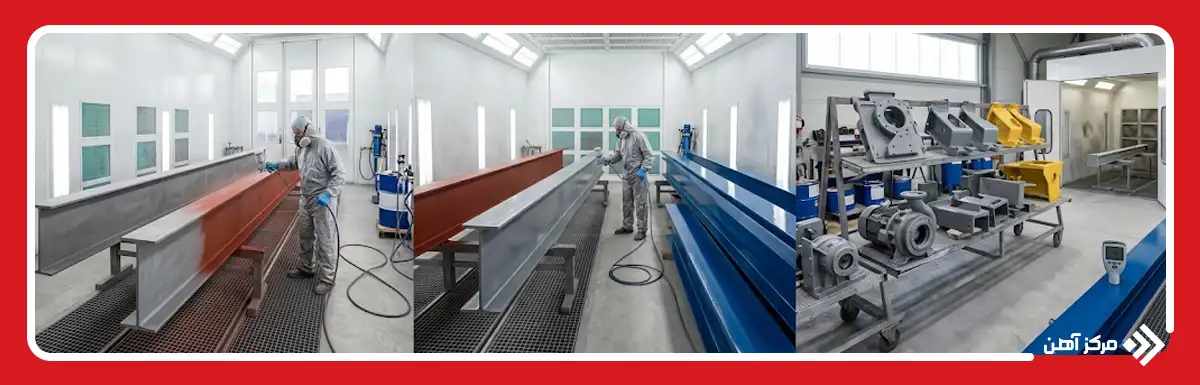
پوشش دهی فلزات با رنگ
پوشش دهی فلزات با رنگ یکی از متداول ترین و انعطاف پذیرترین روش های محافظت از سطوح فلزی است که علاوه بر ایجاد ظاهر مناسب، می تواند نقش مهمی در کاهش خوردگی و افزایش دوام قطعه داشته باشد. در این روش، پس از آماده سازی سطح، یک یا چند لایه پرایمر، رنگ میانی و پوشش نهایی روی فلز اعمال می شود. نوع سیستم رنگ بر اساس شرایط محیطی، میزان رطوبت، تماس با مواد شیمیایی، تابش خورشید و میزان سایش انتخاب می شود. رنگ های اپوکسی، پلی یورتان، آلکیدی و پوشش های غنی از روی از گزینه های پرکاربرد هستند و هر کدام عملکرد متفاوتی در برابر عوامل محیطی ارائه می دهند.
عملکرد رنگ تا حد زیادی به کیفیت آماده سازی سطح وابسته است. اگر زنگ، چربی، گرد و غبار یا پوسته های اکسیدی باقی بمانند، چسبندگی لایه کاهش پیدا می کند و امکان تاول زدن یا پوسته شدن افزایش می یابد. ضخامت خشک فیلم نیز باید مطابق شرایط سرویس کنترل شود، زیرا لایه بسیار نازک حفاظت کافی ایجاد نمی کند و ضخامت بیش از حد ممکن است مشکلات اجرایی به همراه داشته باشد. در روش های پوشش دهی فلزات با رنگ، اجرای صحیح لایه ها و رعایت زمان خشک شدن بین هر مرحله اهمیت زیادی دارد. این روش در سازه های فلزی، مخازن، ماشین آلات و تجهیزات صنعتی کاربرد گسترده ای دارد.
آبکاری یا رسوب دهی الکتریکی
آبکاری یا رسوب دهی الکتریکی یکی از روش های پوشش دهی فلزات است که در آن با عبور جریان برق از یک محلول الکترولیتی، لایه ای فلزی روی سطح قطعه رسوب می کند. فلزاتی مانند نیکل، کروم، روی، مس، نقره و طلا می توانند بسته به هدف فرایند به عنوان پوشش استفاده شوند. این روش علاوه بر افزایش مقاومت خوردگی، برای بهبود ظاهر، سختی سطح، هدایت الکتریکی و مقاومت سایشی نیز کاربرد دارد. ضخامت و کیفیت لایه به چگالی جریان، ترکیب حمام، دما، زمان آبکاری و آماده سازی سطح وابسته هستند.
پیش از آبکاری، سطح باید کاملا تمیز، چربی زدایی و در صورت نیاز فعال سازی شود تا پوشش به صورت یکنواخت بچسبد. هرگونه آلودگی می تواند باعث ایجاد حفره، پوسته شدن یا ناپیوستگی لایه شود. در قطعات فولادی پر استحکام نیز باید خطر ورود هیدروژن و تردی هیدروژنی کنترل شود. آبکاری یکی از روش های پوشش دهی قطعات صنعتی است که در صنایع خودرو، الکترونیک، ابزارسازی و تجهیزات دقیق کاربرد گسترده ای دارد.
پاشش یا اسپری حرارتی
پاشش یا اسپری حرارتی یکی از روش های پوشش دهی فلزات است که در آن ماده پوشش به صورت پودر یا سیم تا حالت مذاب یا نیمه مذاب گرم می شود و سپس با سرعت بالا روی سطح قطعه پاشیده می شود. ذرات پس از برخورد با سطح، پهن می شوند و با تجمع لایه به لایه، پوششی نسبتا ضخیم ایجاد می کنند. مواد پوششی می توانند شامل فلزات، آلیاژها، سرامیک ها یا ترکیبات خاص باشند. این روش برای افزایش مقاومت به سایش، خوردگی، اکسیداسیون و حرارت کاربرد دارد و در تعمیر قطعات فرسوده نیز بسیار مفید است.
کیفیت پوشش به نوع فرایند، دمای ذرات، سرعت برخورد، زبری سطح و فاصله نازل تا قطعه بستگی دارد. آماده سازی سطح معمولا با بلاست انجام می شود تا چسبندگی مکانیکی افزایش پیدا کند. روش های مختلفی مانند flame spray، plasma spray و HVOF در این گروه قرار می گیرند. پاشش حرارتی در صنایع هوافضا، نیروگاهی، نفت و گاز، معدن و تجهیزات دوار کاربرد گسترده ای دارد و برای پوشش دهی قطعات صنعتی با ابعاد و هندسه متنوع مناسب است.
پوشش دهی فلزات به روش PVD و CVD
پوشش دهی فلزات به روش PVD و CVD از فرایندهای پیشرفته ایجاد لایه های نازک روی سطح قطعات هستند که بیشتر در ابزارهای برشی، قطعات دقیق، تجهیزات پزشکی، قالب ها و اجزای مهندسی با نیاز عملکردی بالا استفاده می شوند. در روش PVD یا رسوب دهی فیزیکی بخار، ماده پوشش در محیط خلا تبخیر یا یونیزه می شود و سپس روی سطح قطعه می نشیند. در روش CVD یا رسوب دهی شیمیایی بخار، ترکیبات گازی در دمای کنترل شده واکنش می دهند و یک لایه جامد روی سطح تشکیل می دهند. هر دو روش می توانند پوشش هایی سخت، نازک و یکنواخت ایجاد کنند.
تفاوت اصلی این دو روش در سازوکار تشکیل پوشش و شرایط فرایند است. PVD معمولا در دمای پایین تری نسبت به بسیاری از فرایندهای CVD انجام می شود و برای قطعات حساس به تغییرات حرارتی مناسب تر است. در مقابل، CVD می تواند پوشش هایی با چسبندگی بالا و پوشش دهی مناسب روی هندسه های پیچیده ایجاد کند، اما دمای بالاتر آن ممکن است برای برخی فولادها محدودیت ایجاد کند. انتخاب میان این دو روش پوشش دهی فلزات باید با توجه به جنس قطعه، ضخامت لایه، سختی مورد نیاز، دمای سرویس و هزینه تجهیزات انجام شود.
مراحل پوشش دهی فلزات
مراحل پوشش دهی فلزات از آماده سازی سطح آغاز می شوند و تا کنترل کیفیت پوشش ادامه پیدا می کنند. نخست باید سطح فلز از آلودگی هایی مانند چربی، گرد و غبار، زنگ، پوسته اکسیدی و باقی مانده فرایندهای قبلی پاک شود. سپس بسته به نوع روش، ممکن است چربی زدایی شیمیایی، اسیدشویی، بلاست یا فعال سازی سطح انجام شود. هدف از این مراحل، ایجاد سطحی تمیز و مناسب برای چسبندگی لایه بعدی است. پس از آماده شدن زیرلایه، پوشش با روش مورد نظر مانند پاشش، غوطه وری، آبکاری، پودر الکترواستاتیک یا رسوب دهی بخار اعمال می شود. ضخامت، یکنواختی و نحوه توزیع پوشش در این مرحله باید با مشخصات فنی پروژه هماهنگ شوند.
پس از اعمال پوشش، بسته به ماهیت آن ممکن است مرحله پخت، خشک کردن، آب بندی یا تثبیت انجام شود. برای مثال، پوشش های پودری به پخت در کوره نیاز دارند، در حالی که برخی رنگ ها در دمای محیط یا با گرمایش کنترل شده خشک می شوند. در پایان، کیفیت پوشش باید از نظر ضخامت، چسبندگی، یکنواختی، وجود حفره یا ترک و مقاومت مورد انتظار بررسی شود. اگر هر یک از مراحل به درستی انجام نشوند، حتی یک پوشش باکیفیت نیز ممکن است عملکرد مناسبی نداشته باشد. بنابراین روش پوشش دهی فلزات فقط به اعمال لایه محدود نمی شود و موفقیت نهایی به اجرای صحیح تمام مراحل قبل و بعد از آن وابسته است. در ادامه با مراحل پوشش دهی فلزات بیشتر آشنا می شوید:
آماده سازی و تمیزکاری سطح فلز
آماده سازی و تمیزکاری سطح فلز نخستین مرحله اجرایی در پوشش دهی فلزات است و کیفیت آن مستقیما بر چسبندگی و دوام پوشش اثر می گذارد. سطح باید از گرد و غبار، روغن، گریس، پوسته های اکسیدی، زنگ، نمک و باقی مانده پوشش های قبلی پاک شود. انتخاب روش تمیزکاری به جنس فلز، میزان آلودگی و نوع پوشش نهایی بستگی دارد و می تواند شامل برس زنی، سندبلاست، شات بلاست، شستشوی شیمیایی یا ترکیبی از این روش ها باشد. اگر آلودگی روی سطح باقی بماند، پوشش ممکن است در همان ناحیه دچار تاول، پوسته شدن یا کاهش چسبندگی شود.
هدف نهایی این مرحله فقط تمیز کردن ظاهری نیست، بلکه باید سطحی با زبری و انرژی مناسب برای اتصال پوشش ایجاد شود. در برخی روش های پوشش دهی فلزات، ایجاد زبری کنترل شده برای درگیری مکانیکی اهمیت زیادی دارد و در برخی فرایندهای شیمیایی، فعال بودن سطح اولویت دارد. به همین دلیل، آماده سازی باید متناسب با فناوری پوشش انتخاب شود. پس از تمیزکاری نیز نباید قطعه برای مدت طولانی در محیط آلوده یا مرطوب باقی بماند، زیرا امکان اکسید شدن مجدد سطح وجود دارد.
چربی زدایی و حذف زنگ و اکسید
چربی زدایی و حذف زنگ و اکسید مرحله ای ضروری پیش از اعمال بسیاری از پوشش ها است، زیرا روغن، گریس و اکسیدهای سطحی مانع تماس یکنواخت پوشش با فلز پایه می شوند. برای چربی زدایی می توان از شوینده های قلیایی، حلال های مناسب یا روش های شیمیایی صنعتی استفاده کرد. زنگ و پوسته های اکسیدی نیز بسته به شدت آلودگی با برس سیمی، بلاست، اسیدشویی یا روش های مکانیکی حذف می شوند. انتخاب روش باید با جنس فلز و پوشش نهایی هماهنگ باشد تا سطح آسیب نبیند یا بیش از حد خورده نشود.
پس از اسیدشویی یا پاکسازی شیمیایی، آبکشی کامل اهمیت زیادی دارد، زیرا باقی ماندن اسید یا نمک روی سطح می تواند زیر پوشش واکنش ایجاد کند و دوام آن را کاهش دهد. در روش های پوشش دهی فلزات، سطح آماده باید تمیز، خشک و عاری از آلودگی قابل مشاهده باشد. اگر اکسید یا چربی در بخش هایی باقی بماند، پوشش ممکن است ناپیوسته تشکیل شود و همان نقاط به محل شروع خوردگی تبدیل شوند. بنابراین این مرحله یکی از عوامل اصلی موفقیت پوشش محسوب می شود.
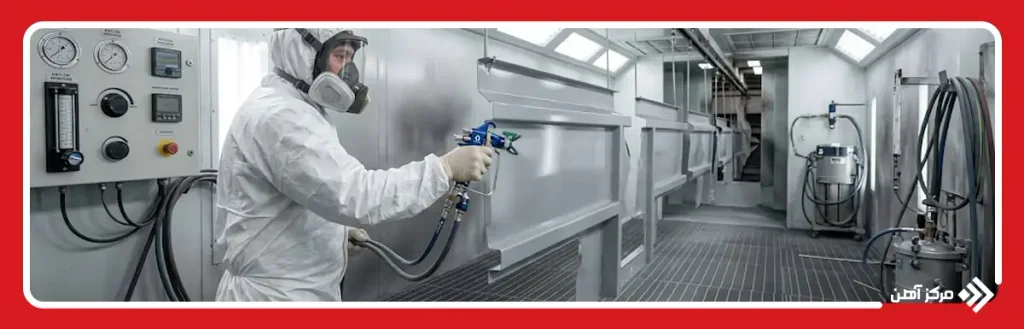
اعمال پوشش روی سطح فلز
اعمال پوشش روی سطح فلز مرحله ای است که در آن لایه محافظ یا عملکردی با روش انتخاب شده روی زیرلایه قرار می گیرد. بسته به نوع پوشش دهی فلزات، این مرحله می تواند با اسپری، غوطه وری، آبکاری الکتریکی، پاشش حرارتی، پودر الکترواستاتیک یا رسوب دهی بخار انجام شود. در هر روش، پارامترهایی مانند ضخامت هدف، سرعت اعمال، فاصله نازل، دمای فرایند و یکنواختی سطح اهمیت دارند. پوشش باید به گونه ای توزیع شود که تمام نواحی مورد نظر را بدون ایجاد شره، حفره، پوسته یا نقاط بدون پوشش بپوشاند.
در روش پوشش دهی فلزات، کیفیت اعمال فقط به تجهیزات وابسته نیست و شرایط محیطی نیز می توانند اثرگذار باشند. رطوبت بالا، گرد و غبار، دمای نامناسب یا آلودگی محیط ممکن است کیفیت لایه را کاهش دهند. در قطعات با هندسه پیچیده نیز باید نقاط کور، لبه ها و فرورفتگی ها با دقت بیشتری پوشش داده شوند. کنترل ضخامت حین اجرا کمک می کند لایه نهایی نه کمتر از حد لازم باشد و نه آن قدر ضخیم شود که احتمال ترک یا جداشدگی افزایش پیدا کند.
تثبیت و خشک کردن پوشش
تثبیت و خشک کردن پوشش مرحله ای است که در آن لایه اعمال شده به ساختار نهایی و پایدار خود می رسد. روش انجام این مرحله به نوع پوشش بستگی دارد؛ برخی رنگ ها در دمای محیط خشک می شوند، برخی پوشش های پودری باید در کوره پخت شوند و بعضی سیستم ها به واکنش شیمیایی، آب بندی یا عملیات تکمیلی نیاز دارند. دما، زمان و شرایط محیطی باید با مشخصات فنی پوشش هماهنگ باشند، زیرا خشک شدن سریع یا ناقص می تواند باعث ایجاد ترک، حباب، چسبندگی ضعیف یا کاهش مقاومت نهایی شود.
در پوشش دهی فلزات، تفاوت میان خشک شدن سطحی و تکمیل واقعی فرایند باید در نظر گرفته شود. ممکن است سطح در ظاهر خشک باشد، اما شبکه پلیمری یا ساختار داخلی پوشش هنوز به استحکام نهایی نرسیده باشد. به همین دلیل، زمان پخت و زمان رسیدن به خواص نهایی باید طبق دستورالعمل سیستم پوششی رعایت شود. کنترل تهویه، دمای قطعه و سرعت افزایش یا کاهش دما نیز اهمیت دارد. اگر مرحله تثبیت به درستی انجام شود، پوشش می تواند چسبندگی، سختی و مقاومت شیمیایی مورد انتظار را حفظ کند و برای مرحله کنترل کیفیت آماده شود.
کنترل کیفیت پوشش
کنترل کیفیت پوشش آخرین مرحله از فرایند پوشش دهی فلزات است و مشخص می کند که لایه اجرا شده با الزامات فنی پروژه هماهنگ است یا خیر. در این مرحله، ضخامت پوشش، یکنواختی سطح، میزان چسبندگی، وجود حفره، ترک، تاول یا نواحی بدون پوشش بررسی می شوند. ابزارهای اندازه گیری ضخامت، آزمون چسبندگی، بازرسی چشمی و در برخی کاربردها آزمون های مقاومت خوردگی یا سختی برای ارزیابی کیفیت به کار می روند. نوع آزمون باید با جنس پوشش و شرایط سرویس قطعه هماهنگ باشد، زیرا معیارهای کنترل برای رنگ، آبکاری، پاشش حرارتی یا پوشش های نازک PVD یکسان نیستند.
در پوشش دهی قطعات صنعتی، کنترل کیفیت فقط برای پذیرش نهایی انجام نمی شود و بهتر است بخشی از کل فرایند باشد. ثبت پارامترهای آماده سازی سطح، دمای پخت، ضخامت لایه و شرایط محیطی می تواند به شناسایی سریع خطاها کمک کند. اگر عیب پیش از بهره برداری تشخیص داده شود، اصلاح آن بسیار ساده تر از ترمیم پوشش در زمان سرویس خواهد بود. در نتیجه، کنترل کیفیت مناسب باعث می شود عملکرد واقعی پوشش با هدف طراحی هماهنگ بماند و احتمال خوردگی زودرس، پوسته شدن یا کاهش عمر قطعه به حداقل برسد.
کاربرد پوشش دهی فلزات در صنایع
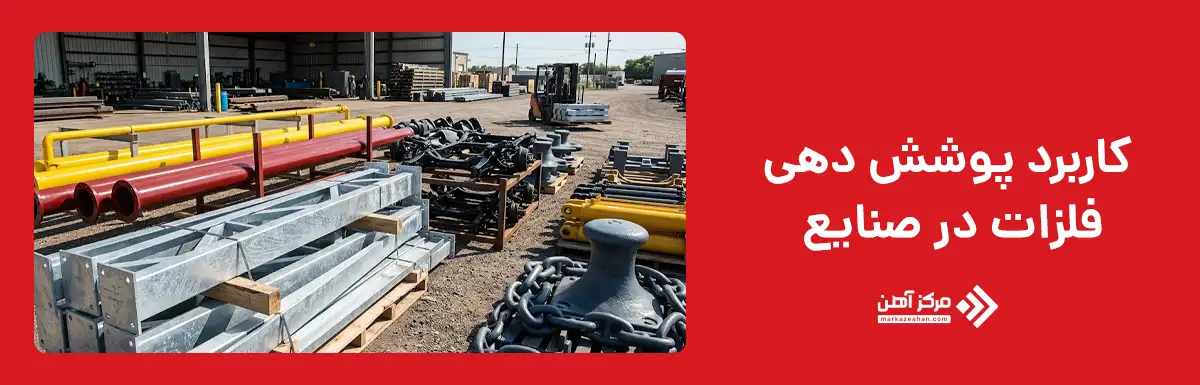
کاربرد پوشش دهی فلزات در صنایع بسیار گسترده است، زیرا تقریبا هر قطعه فلزی که در معرض رطوبت، مواد شیمیایی، سایش، حرارت یا شرایط جوی قرار می گیرد، می تواند به نوعی پوشش محافظ نیاز داشته باشد. در صنعت ساختمان، پوشش ها برای محافظت از سازه های فولادی، پروفیل ها، اتصالات، نماهای فلزی و تجهیزات بیرونی استفاده می شوند. در صنعت خودرو، بدنه، شاسی، قطعات موتور، رینگ ها و اتصالات با روش هایی مانند گالوانیزه، رنگ، آبکاری و پوشش پودری محافظت می شوند. در صنایع نفت و گاز نیز خطوط لوله، مخازن، شیرآلات و تجهیزات فرآیندی به پوشش هایی نیاز دارند که در برابر رطوبت، مواد خورنده و شرایط سخت سرویس مقاومت مناسبی ایجاد کنند.
پوشش دهی قطعات صنعتی در تجهیزات معدنی، دریایی، نیروگاهی و ماشین آلات نیز اهمیت زیادی دارد. در محیط های دریایی، تماس مداوم با آب شور و یون کلر می تواند سرعت خوردگی را افزایش دهد و انتخاب سیستم پوششی مناسب اهمیت بیشتری پیدا می کند. در تجهیزات دوار یا قطعات سایشی نیز ممکن است هدف اصلی افزایش مقاومت سایشی یا کاهش اصطکاک باشد. به همین دلیل، انواع پوشش دهی فلزات باید با توجه به نوع صنعت و شرایط واقعی بهره برداری انتخاب شوند. یک پوشش مناسب برای فضای داخلی ساختمان ممکن است در محیط دریایی یا واحد پتروشیمی عملکرد کافی نداشته باشد، بنابراین طراحی سیستم پوشش باید بر اساس محیط سرویس، عمر مورد انتظار و هزینه نگهداری انجام شود. در ادامه با مهم ترین کاربردهای پوشش دهی فلزات در صنایع آشنا می شوید:
صنعت ساختمان
در صنعت ساختمان، پوشش دهی فلزات برای محافظت از تیرآهن، ستون، پروفیل، ورق، اتصالات، نرده، در و پنجره فلزی و اجزای نما استفاده می شود. مهم ترین هدف، کاهش خوردگی و افزایش دوام قطعاتی است که در معرض رطوبت، باران، آلودگی هوا یا تغییرات دمایی قرار دارند. برای سازه های فولادی، رنگ های صنعتی، گالوانیزه و پوشش های چندلایه از گزینه های رایج هستند. در اجزایی که ظاهر نهایی اهمیت دارد، پوشش پودری نیز می تواند سطحی یکنواخت و مقاوم ایجاد کند.
انتخاب روش مناسب به محل نصب و شدت شرایط محیطی بستگی دارد. قطعه ای که در فضای داخلی خشک قرار دارد، به همان سطح حفاظت مورد نیاز یک سازه ساحلی یا فضای باز نیاز ندارد. در محیط های مرطوب یا صنعتی، آماده سازی دقیق سطح و استفاده از سیستم پوششی مقاوم اهمیت بیشتری پیدا می کند. همچنین ضخامت پوشش باید با عمر مورد انتظار سازه هماهنگ باشد. در نتیجه، پوشش دهی فلزات در ساختمان فقط جنبه ظاهری ندارد و بخشی از راهبرد افزایش دوام و کاهش هزینه های تعمیر و نگهداری محسوب می شود.
صنعت خودرو
در صنعت خودرو، پوشش دهی فلزات نقش مهمی در حفاظت از بدنه و قطعات در برابر خوردگی، سایش، رطوبت و نمک های جاده ای دارد. ورق های بدنه معمولا پیش از رنگ آمیزی تحت فرایندهای آماده سازی و پوشش دهی قرار می گیرند تا چسبندگی رنگ افزایش پیدا کند و خوردگی زیرلایه کاهش یابد. در بخش های مختلف خودرو از روش هایی مانند گالوانیزه، فسفاته، آبکاری، رنگ الکتروفورتیک و پوشش پودری استفاده می شود. قطعاتی مانند رینگ، پیچ و مهره، بست ها، اجزای موتور و قطعات تزئینی نیز ممکن است بر اساس عملکرد مورد انتظار، پوشش های متفاوتی دریافت کنند.
در پوشش دهی قطعات صنعتی خودرو، دوام و یکنواختی سطح اهمیت بالایی دارد، زیرا قطعات در معرض چرخه های رطوبت، گرما، سرما و آلودگی قرار می گیرند. انتخاب نوع پوشش به محل قرارگیری قطعه، جنس فلز، دمای کاری و میزان تماس با مواد خورنده بستگی دارد. همچنین کنترل ضخامت و چسبندگی پوشش ضروری است تا در طول زمان پوسته شدن یا خوردگی زودرس رخ ندهد. به همین دلیل، خطوط خودروسازی معمولا چند مرحله آماده سازی، پوشش و کنترل کیفیت را به صورت پیوسته اجرا می کنند.
صنایع نفت و گاز
در صنایع نفت و گاز، پوشش دهی فلزات برای محافظت از خطوط لوله، مخازن، شیرآلات، اتصالات و تجهیزات فرآیندی در برابر محیط های خورنده اهمیت زیادی دارد. وجود رطوبت، نمک، سولفید هیدروژن، دی اکسید کربن و مواد شیمیایی می تواند سرعت خوردگی تجهیزات فولادی را افزایش دهد. به همین دلیل، بسته به شرایط سرویس از پوشش هایی مانند اپوکسی، پلی یورتان، پوشش های غنی از روی، پوشش های داخلی مخازن و برخی سیستم های فلزی یا پلیمری استفاده می شود. انتخاب پوشش باید با دمای کار، فشار، نوع سیال و میزان تماس با محیط خورنده هماهنگ شود.
در این صنعت، آماده سازی سطح اهمیت ویژه ای دارد، زیرا کوچک ترین آلودگی یا زنگ باقی مانده می تواند باعث کاهش چسبندگی و شروع خوردگی زیر پوشش شود. کنترل ضخامت، آزمون عیوب سطحی و بررسی پیوستگی لایه نیز معمولا بخشی از کنترل کیفیت هستند. روش پوشش دهی فلزات در تجهیزات نفت و گاز باید به گونه ای انتخاب شود که علاوه بر مقاومت خوردگی، دوام کافی در برابر سایش، مواد شیمیایی و شرایط عملیاتی طولانی مدت ایجاد کند.
تجهیزات و قطعات صنعتی
در تجهیزات و قطعات صنعتی، پوشش دهی فلزات برای افزایش مقاومت در برابر سایش، خوردگی، اصطکاک، حرارت و مواد شیمیایی استفاده می شود. شفت ها، چرخ دنده ها، غلتک ها، قالب ها، ابزارهای برشی، پمپ ها و اجزای ماشین آلات از جمله قطعاتی هستند که می توانند به پوشش های مختلف نیاز داشته باشند. بسته به نوع تنش و شرایط کاری، از آبکاری، پاشش حرارتی، پوشش های سخت PVD، رنگ های صنعتی یا پوشش های پودری استفاده می شود. در برخی قطعات، هدف اصلی افزایش سختی و مقاومت سایشی است، در حالی که در برخی دیگر جلوگیری از خوردگی یا کاهش اصطکاک اهمیت بیشتری دارد.
انتخاب پوشش باید با جنس قطعه، دمای کار، نوع تماس مکانیکی و عمر مورد انتظار هماهنگ شود. برای مثال، قطعاتی که تحت سایش شدید قرار دارند به پوشش سخت و چسبنده نیاز دارند، اما تجهیزاتی که بیشتر در معرض رطوبت هستند به حفاظت خوردگی مناسب تری احتیاج دارند. در پوشش دهی قطعات صنعتی، آماده سازی سطح، ضخامت لایه و کنترل کیفیت نقش مهمی در دوام نهایی ایفا می کنند.
صنایع دریایی
در صنایع دریایی، پوشش دهی فلزات برای محافظت از بدنه کشتی ها، سکوهای فراساحلی، اسکله ها، مخازن، خطوط لوله و تجهیزات در تماس با آب شور اهمیت ویژه ای دارد. محیط دریایی به دلیل وجود یون کلر، رطوبت بالا و تماس مداوم با آب، یکی از خورنده ترین شرایط برای فولاد و بسیاری از فلزات محسوب می شود. در چنین محیطی معمولا از سیستم های چندلایه شامل پرایمرهای ضدخوردگی، پوشش های اپوکسی، لایه های پلی یورتان و در برخی موارد پوشش های فلزی استفاده می شود. هدف این است که سطح فلز تا حد امکان از تماس مستقیم با آب و اکسیژن جدا بماند.
در انتخاب پوشش برای تجهیزات دریایی باید به غوطه وری دائم یا متناوب، تماس با امواج، سایش مکانیکی و تابش خورشید توجه شود. پوششی که برای بخش زیر آب مناسب است، لزوما برای قسمت های بالاتر از سطح آب بهترین انتخاب نیست. آماده سازی دقیق سطح، کنترل ضخامت و ترمیم سریع آسیب های موضعی نیز اهمیت زیادی دارد. بنابراین روش پوشش دهی فلزات در صنایع دریایی باید بر اساس ناحیه سرویس، شدت خوردگی و عمر مورد انتظار تجهیز انتخاب شود.
مزایا و معایب پوشش دهی فلزات
مهم ترین مزیت پوشش دهی فلزات، افزایش مقاومت سطح در برابر خوردگی، رطوبت، مواد شیمیایی، سایش و شرایط محیطی نامناسب است. این فرایند می تواند عمر مفید قطعات را افزایش دهد و نیاز به تعمیر یا تعویض زودهنگام را کاهش دهد. برخی روش ها علاوه بر حفاظت، ظاهر قطعه را نیز بهبود می دهند و امکان ایجاد رنگ، براقیت یا بافت مشخص را فراهم می کنند. در بعضی کاربردها، پوشش می تواند سختی سطح، مقاومت حرارتی، رسانایی یا اصطکاک را نیز تغییر دهد. همچنین روش های پوشش دهی فلزات این امکان را فراهم می کنند که خواص سطح بدون تغییر کامل در ساختار یا ترکیب فلز پایه اصلاح شوند؛ موضوعی که در قطعات دقیق و گران قیمت اهمیت زیادی دارد.
در مقابل، پوشش دهی محدودیت هایی نیز دارد. آماده سازی نامناسب سطح می تواند باعث پوسته شدن، تاول زدن یا جداشدگی لایه شود و در این حالت حتی پوشش باکیفیت نیز عملکرد مطلوبی نخواهد داشت. برخی روش ها به تجهیزات گران، کنترل دقیق دما یا محیط خلا نیاز دارند و هزینه اجرا را افزایش می دهند. در بعضی فرایندها نیز تولید پساب، بخارات شیمیایی یا مواد زائد باید کنترل شود. علاوه بر این، هر پوششی عمر محدودی دارد و ممکن است در اثر ضربه، خراش یا شرایط شدید سرویس آسیب ببیند. بنابراین مزایای پوشش دهی فلزات زمانی به بهترین شکل حاصل می شوند که روش مناسب با شرایط واقعی قطعه و محیط انتخاب شود.
عوامل موثر بر انتخاب روش پوشش دهی فلزات
انتخاب روش پوشش دهی فلزات به جنس زیرلایه، شرایط محیطی، نوع تنش وارد بر قطعه و عملکرد مورد انتظار بستگی دارد. نخست باید مشخص شود هدف اصلی از پوشش چیست؛ اگر مسئله اصلی خوردگی باشد، سیستم هایی مانند گالوانیزه، رنگ های چندلایه، پوشش های غنی از روی یا برخی آبکاری ها مطرح می شوند. اگر مقاومت سایشی اولویت داشته باشد، روش هایی مانند پاشش حرارتی یا پوشش های سخت PVD می توانند مناسب تر باشند. دمای سرویس، تماس با مواد شیمیایی، رطوبت، محیط دریایی و میزان تابش نیز باید بررسی شوند. شکل و ابعاد قطعه هم اهمیت دارند، زیرا بعضی روش ها برای قطعات بزرگ یا دارای هندسه پیچیده محدودیت بیشتری ایجاد می کنند.
هزینه اولیه و هزینه نگهداری نیز باید همزمان ارزیابی شوند. یک پوشش ارزان ممکن است در محیط شدید عمر کوتاهی داشته باشد و در مجموع هزینه بیشتری ایجاد کند. ضخامت مورد نیاز، ظاهر نهایی، سرعت تولید، امکان تعمیر، دسترسی به تجهیزات و الزامات زیست محیطی نیز در تصمیم گیری اثر دارند. در پوشش دهی قطعات صنعتی، چسبندگی لایه به زیرلایه و سازگاری شیمیایی آن با فلز پایه نیز بسیار مهم است. بنابراین بهترین روش پوشش دهی فلزات روشی نیست که همیشه ارزان تر یا ضخیم تر باشد؛ بلکه باید با شرایط واقعی بهره برداری، عمر مورد انتظار و محدودیت های فنی پروژه هماهنگ شود.
پوشش دهی فلزات یکی از مهم ترین روش های افزایش دوام، مقاومت خوردگی و عملکرد سطحی قطعات در صنایع مختلف است. روش های پوشش دهی فلزات شامل آندایز، گالوانیزه، پوشش پودری، رنگ، آبکاری، پاشش حرارتی و روش های PVD و CVD می شوند و هر کدام برای شرایط مشخصی مناسب تر هستند. کیفیت نهایی تنها به نوع پوشش وابسته نیست و آماده سازی سطح، چربی زدایی، حذف زنگ، ضخامت لایه، تثبیت و کنترل کیفیت نیز نقش تعیین کننده ای دارند. در انتخاب روش پوشش دهی فلزات باید جنس قطعه، محیط سرویس، مقاومت مورد نیاز، هزینه اجرا و طول عمر مورد انتظار همزمان بررسی شوند. هرچه این انتخاب دقیق تر انجام شود، حفاظت از سطح فلز موثرتر خواهد بود و احتمال خوردگی، سایش و خرابی زودرس کاهش پیدا می کند.
سوالات متداول
پوشش دهی فلزات برای افزایش مقاومت در برابر خوردگی، سایش، رطوبت، مواد شیمیایی و عوامل محیطی انجام می شود. این فرایند می تواند ظاهر، سختی، اصطکاک یا رسانایی سطح را نیز تغییر دهد و عمر مفید قطعه را افزایش دهد.
انتخاب روش به جنس فلز و محیط سرویس بستگی دارد. گالوانیزه، رنگ های چندلایه، پوشش های غنی از روی، آبکاری و برخی سیستم های پودری از گزینه های رایج هستند. بهترین روش پوشش دهی فلزات باید بر اساس شدت محیط خورنده انتخاب شود.
آماده سازی نامناسب می تواند باعث کاهش چسبندگی، تاول زدن، پوسته شدن یا ایجاد نقاط بدون پوشش شود. تمیزکاری، چربی زدایی و حذف زنگ کمک می کنند لایه جدید به صورت یکنواخت و پایدار روی سطح قرار بگیرد.
ضخامت به نوع پوشش، روش اجرا، محیط سرویس، میزان سایش، عمر مورد انتظار و مشخصات فنی پروژه بستگی دارد. در برخی روش های پوشش دهی فلزات، افزایش بیش از حد ضخامت نیز می تواند باعث ایجاد تنش یا کاهش چسبندگی شود.
در صنایع نفت و گاز از پوشش ها برای محافظت از خطوط لوله، مخازن، شیرآلات و تجهیزات در برابر رطوبت، مواد شیمیایی و محیط های خورنده استفاده می شود. پوشش دهی قطعات صنعتی در این حوزه به کاهش خوردگی و افزایش عمر تجهیزات کمک می کند.
جنس فلز، محیط بهره برداری، دمای کار، میزان رطوبت، تماس شیمیایی، سایش، ضخامت مورد نیاز، ظاهر، هزینه و امکان تعمیر از عوامل اصلی هستند. مقایسه انواع پوشش دهی فلزات بر اساس همین شرایط، انتخاب دقیق تری ایجاد می کند.

