
آبکاری روی چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
آبکاری روی یکی از پرکاربردترین فرآیندهای مهندسی سطح برای محافظت قطعات فولادی و آهنی در برابر خوردگی است که طی آن لایه ای کنترل شده از فلز روی بر سطح قطعه تشکیل می شود. اهمیت این پوشش فقط به ایجاد یک مانع فیزیکی در برابر رطوبت محدود نیست؛ روی به دلیل پتانسیل الکتروشیمیایی پایین تر نسبت به آهن، می تواند به صورت Sacrificial Coating یا پوشش فداشونده عمل کند و حتی در صورت ایجاد خراش های محدود، از فولاد پایه محافظت کند. به همین دلیل این فرآیند در تولید پیچ و مهره، اتصالات، قطعات خودرو، تجهیزات صنعتی، قطعات ساختمانی و مجموعه هایی که در معرض اتمسفر خورنده قرار دارند کاربرد گسترده ای دارد.
نوع حمام، ضخامت پوشش، آماده سازی سطح، چگالی جریان و عملیات تکمیلی، مستقیما بر کیفیت نهایی اثر می گذارند و انتخاب روش مناسب باید با توجه به شرایط بهره برداری قطعه انجام شود. از آنجا که هزینه ساخت بسیاری از قطعات فولادی تحت تاثیر قیمت آهن قرار دارد، افزایش طول عمر سطح می تواند از منظر اقتصادی نیز اهمیت زیادی داشته باشد. در ادامه این مقاله، ساختار پوشش روی، انواع فرآیندها، مراحل اجرایی، عوامل موثر بر کیفیت و محدودیت های فنی آبکاری با روی را به صورت تخصصی بررسی می کنیم.
آبکاری روی چیست؟
آبکاری روی یا Zinc Plating فرآیندی الکتروشیمیایی است که در آن یون های روی موجود در یک محلول الکترولیت تحت اثر جریان مستقیم الکتریکی کاهش یافته و به صورت فلز روی روی سطح قطعه کاتدی رسوب می کنند. در یک سامانه متداول Electroplating، قطعه فولادی به قطب منفی منبع جریان متصل می شود و محلول حاوی گونه های یونی روی، مواد هادی، افزودنی های کنترل کننده رسوب و مواد تنظیم کننده pH است. بسته به نوع فرآیند، آند می تواند از جنس روی محلول شونده باشد یا یون مورد نیاز حمام از طریق ترکیبات شیمیایی محلول تامین شود. کنترل فرآیند باید به نحوی انجام شود که رسوب ایجاد شده دارای ضخامت، چسبندگی، توزیع و مورفولوژی مطلوب باشد. همین ویژگی آبکاری روی را در گروه مهم ترین روش های آبکاری فلزات برای فولاد قرار داده است.
رفتار حفاظتی این پوشش با بسیاری از پوشش های تزئینی تفاوت بنیادی دارد. اگر یک پوشش خنثی روی فولاد دچار خراش شود، فولاد نمایان شده ممکن است بلافاصله وارد فرآیند خوردگی شود؛ اما در سیستم فولاد و روی، روی از نظر الکتروشیمیایی فعال تر است و ترجیحا اکسید می شود. به این مکانیزم Cathodic Protection گفته می شود. به همین دلیل کیفیت آبکاری روی تنها با ظاهر درخشان آن ارزیابی نمی شود و پارامترهایی مانند ضخامت واقعی پوشش، تخلخل، چسبندگی، ساختار رسوب، نوع لایه تبدیلی و مقاومت در آزمون خوردگی اهمیت بیشتری دارند. استاندارد آبکاری روی نیز معمولا مشخصات پوشش را بر اساس ضخامت، شرایط سرویس و عملیات تکمیلی تعیین می کند و استانداردهایی مانند ASTM B633 و ISO 2081 از مراجع شناخته شده این حوزه محسوب می شوند.
انواع آبکاری روی
فرآیند آبکاری روی را نمی توان یک روش واحد با ترکیب شیمیایی ثابت در نظر گرفت. حمام های مختلف با توجه به هندسه قطعه، جنس پایه، سرعت تولید، الزامات ظاهری، قدرت پرتاب پوشش یا Throwing Power و کیفیت مورد انتظار انتخاب می شوند. تفاوت ترکیب الکترولیت می تواند سرعت رسوب، توزیع ضخامت، براقیت، خطر ایجاد تردی هیدروژنی و سهولت کنترل حمام را تغییر دهد.
از دید مهندسی خوردگی، انتخاب نوع حمام باید متناسب با محیط سرویس انجام شود. انواع خوردگی فلزات شامل خوردگی یکنواخت، شیاری، گالوانیکی، حفره ای و خوردگی تحت تنش هستند و یک پوشش روی به تنهایی در برابر همه این مکانیزم ها عملکرد یکسانی ندارد. به همین دلیل در بسیاری از قطعات صنعتی، آبکاری با روی همراه با لایه های پسیو یا Topcoat تکمیل می شود تا دوام آبکاری روی در شرایط واقعی افزایش پیدا کند.
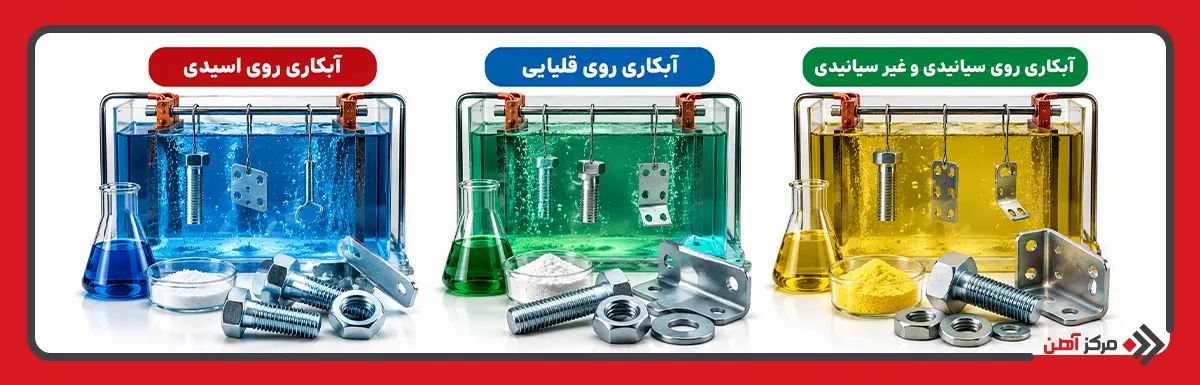
آبکاری روی اسیدی
حمام های اسیدی روی، به ویژه سیستم های Chloride Zinc Plating، به دلیل راندمان کاتدی بالا و سرعت مناسب رسوب دهی در خطوط صنعتی کاربرد زیادی دارند. این حمام ها معمولا شامل نمک های روی، کلریدهای هادی، عوامل کمپلکس کننده و افزودنی هایی برای کنترل اندازه دانه، براقیت و یکنواختی سطح هستند. هدایت الکتریکی بالای محلول اجازه می دهد فرآیند در چگالی جریان نسبتا بالاتر انجام شود و به همین دلیل برای خطوطی که ظرفیت تولید اهمیت دارد گزینه مطلوبی است.
یکی از نقاط قوت حمام اسیدی، توانایی ایجاد سطح روشن و براق است. با این حال توزیع ضخامت روی قطعات دارای حفره، رزوه عمیق یا هندسه پیچیده ممکن است نسبت به برخی حمام های قلیایی ضعیف تر باشد. در نواحی با تراکم جریان بالا نیز احتمال تشکیل رسوب ضخیم تر وجود دارد و طراحی مناسب آویز، فاصله آند تا قطعه و کنترل چگالی جریان اهمیت پیدا می کند.
از نظر مهندسی فرآیند، نباید ظاهر براق را معادل پوشش مقاوم تر تلقی کرد. در آبکاری نیکل، درخشندگی سطح در بسیاری از کاربردهای تزئینی اهمیت بالایی دارد، اما در آبکاری روی عملکرد ضد خوردگی وابستگی بیشتری به ضخامت، کیفیت رسوب و عملیات پس از آبکاری دارد. بنابراین انتخاب حمام اسیدی زمانی منطقی است که سرعت تولید، ظاهر مناسب و راندمان جریان بالا همزمان مورد نیاز باشند.
آبکاری روی قلیایی
در آبکاری روی قلیایی، فرآیند در محیطی با pH بالا انجام می شود و امروزه حمام های Alkaline Non-Cyanide در بسیاری از خطوط صنعتی جایگاه مهمی پیدا کرده اند. ویژگی اصلی این سیستم ها Throwing Power مناسب است؛ یعنی پوشش روی می تواند روی نواحی دارای چگالی جریان متفاوت، توزیع یکنواخت تری ایجاد کند. این مزیت برای قطعات پیچیده، قطعات دارای فرورفتگی و برخی اتصالات رزوه دار اهمیت زیادی دارد.
حمام های قلیایی معمولا از نظر سرعت رسوب دهی از بعضی حمام های اسیدی کندتر هستند، اما کنترل توزیع ضخامت در آنها می تواند مطلوب تر باشد. ترکیب افزودنی ها، دمای محلول، میزان روی محلول و غلظت مواد قلیایی باید به دقت پایش شود؛ زیرا تغییر تعادل شیمیایی حمام می تواند ظاهر، ساختار کریستالی و راندمان جریان را تغییر دهد.
در مقایسه با آبکاری کروم، هدف اصلی پوشش روی ایجاد یک لایه فداشونده ضد خوردگی است، در حالی که کروم بسته به نوع فرآیند می تواند برای افزایش سختی، مقاومت سایشی یا اهداف تزئینی مورد استفاده قرار گیرد. بنابراین نمی توان این دو پوشش را فقط بر اساس براقیت نهایی مقایسه کرد. در بسیاری از قطعات فولادی عمومی، اقتصادی بودن و حفاظت الکتروشیمیایی روی عامل اصلی انتخاب آن محسوب می شود.
آبکاری روی سیانیدی و غیر سیانیدی
حمام های سیانیدی از سیستم های قدیمی آبکاری روی محسوب می شوند و در گذشته به دلیل قدرت پوشش دهی مناسب، کنترل نسبتا پایدار فرآیند و توزیع مطلوب رسوب کاربرد گسترده ای داشتند. در این حمام ها، سیانید نقش کمپلکس کننده یون روی را ایفا می کند و رفتار الکتروشیمیایی رسوب را کنترل می کند. با این حال سمیت بسیار بالای ترکیبات سیانیدی، الزامات سختگیرانه تصفیه پساب و مخاطرات ایمنی باعث شده است بسیاری از صنایع به سمت سیستم های غیر سیانیدی حرکت کنند.
حمام های غیر سیانیدی عمدتا در دو خانواده قلیایی و اسیدی توسعه یافته اند. این سیستم ها می توانند عملکرد صنعتی بسیار مناسبی داشته باشند و در صورت کنترل صحیح، پوششی با کیفیت بالا ایجاد کنند. با وجود حذف سیانید، مدیریت مواد شیمیایی، فلزات سنگین موجود در پساب، مواد آلی افزودنی و لجن تصفیه همچنان ضروری است.
| معیار مقایسه | آبکاری روی سیانیدی | آبکاری روی غیر سیانیدی |
|---|---|---|
| نوع شیمی حمام | حاوی ترکیبات سیانیدی | بدون سیانید |
| ریسک سمیت | بسیار بالا | به مراتب کمتر |
| الزامات ایمنی | بسیار سختگیرانه | ساده تر اما همچنان تخصصی |
| تصفیه پساب | پیچیده و پرهزینه | معمولا آسان تر |
| قدرت پرتاب پوشش | مناسب | وابسته به نوع حمام، در سیستم های قلیایی بسیار مناسب |
| کنترل فرآیند | پایدار در سیستم های سنتی | نیازمند کنترل دقیق افزودنی ها |
| کاربرد امروزی | محدودتر از گذشته | رایج تر در بسیاری از خطوط جدید |
| ملاحظات زیست محیطی | بسیار جدی | مطلوب تر نسبت به سیستم سیانیدی |
تغییر از حمام سیانیدی به غیر سیانیدی صرفا حذف یک ماده شیمیایی نیست و معمولا به بازتنظیم کل فرآیند نیاز دارد. چگالی جریان، ترکیب افزودنی ها، سیستم آند، فیلتراسیون، شستشو و حتی طراحی رک می تواند نیازمند اصلاح باشد. به همین دلیل کیفیت آبکاری روی در سیستم های جدید زمانی قابل تضمین است که مشخصات حمام با تجهیزات خط تولید هماهنگ باشد.
مراحل انجام آبکاری روی
مراحل آبکاری روی یک زنجیره پیوسته از آماده سازی، رسوب دهی و عملیات پس از آبکاری است. عملکرد نامناسب در هر مرحله می تواند کیفیت مرحله بعد را تحت تاثیر قرار دهد. برای مثال بهترین حمام آبکاری نمی تواند سطحی را که هنوز دارای روغن، اکسید یا پوسته نورد است به یک پوشش کاملا چسبنده تبدیل کند. در خطوط حرفه ای، کنترل فرآیند از پیش تصفیه آغاز می شود و تا خشک شدن، بازرسی نهایی و در صورت لزوم آزمون ضخامت ادامه پیدا می کند.
آماده سازی سطح فلز
اولین مرحله به ایجاد سطحی فعال، یکنواخت و فاقد آلودگی اختصاص دارد. قطعات فولادی ممکن است دارای پوسته نورد، زنگ زدگی، اکسیدهای حرارتی، گریس ماشین کاری، روانکار، گرد و غبار یا بقایای عملیات قبلی باشند. وجود این مواد می تواند مانع تماس مناسب الکترولیت با فلز پایه شود و در نهایت تاول، پوسته شدن یا نقاط بدون پوشش ایجاد کند.
آماده سازی ممکن است شامل تمیزکاری مکانیکی، اسیدشویی یا Pickling و فعال سازی سطح باشد. شدت این عملیات باید متناسب با جنس و شرایط قطعه تعیین شود؛ زیرا اسیدشویی بیش از حد می تواند سطح فولاد را زبر کرده و در فولادهای پر استحکام احتمال جذب هیدروژن را افزایش دهد.
شستشو و چربی زدایی قطعه
چربی زدایی یکی از حساس ترین مراحل پیش تصفیه است. روغن های برش، گریس، مواد محافظ انبار و ترکیبات آلی حتی در ضخامت بسیار کم می توانند مانع رسوب یکنواخت روی شوند. برای حذف آنها از پاک کننده های قلیایی، چربی زدایی الکتریکی یا روش های چند مرحله ای استفاده می شود.
پس از چربی زدایی، آبکشی دقیق اهمیت زیادی دارد. انتقال مواد شیمیایی از یک وان به وان دیگر یا Drag-out می تواند ترکیب حمام اصلی را به تدریج تغییر دهد. خطوط حرفه ای برای کاهش این اثر، از چند مرحله آبکشی و گاهی آبکشی جریان مخالف استفاده می کنند.
قرار دادن قطعه در محلول آبکاری
پس از فعال شدن سطح، قطعه باید بدون تاخیر نامناسب وارد حمام آبکاری شود تا فرصت تشکیل مجدد لایه های اکسیدی محدود شود. قطعه روی رک یا داخل Barrel قرار می گیرد. انتخاب روش به ابعاد، شکل، حساسیت سطح و تیراژ قطعات وابسته است.
در Rack Plating قطعات به صورت مجزا به رک رسانا متصل می شوند و کنترل محل قرارگیری آنها دقیق تر است. در Barrel Plating تعداد زیادی قطعه کوچک مانند پیچ، واشر و اتصالات در یک محفظه گردان آبکاری می شوند. روش بشکه ای از نظر تیراژ اقتصادی تر است، اما تماس بین قطعات و توزیع جریان باید به دقت کنترل شود.
اعمال جریان الکتریکی و تشکیل پوشش روی
در مرحله اصلی، جریان مستقیم از مدار الکتروشیمیایی عبور می کند و یون های روی در سطح کاتد الکترون دریافت می کنند و به فلز روی تبدیل می شوند. جرم رسوب طبق اصول قانون فارادی با مقدار بار الکتریکی عبوری ارتباط دارد، اما ضخامت واقعی در نقاط مختلف قطعه به توزیع جریان وابسته است.
چگالی جریان بیش از حد می تواند باعث Burning، زبری یا تشکیل رسوب اسفنجی در نقاط پرجریان شود. از سوی دیگر جریان ناکافی ممکن است سرعت تشکیل پوشش را کاهش دهد و در بعضی نواحی رسوب ناقص ایجاد کند. فاصله آند و کاتد، هدایت الکتریکی، هم زدن محلول، دما و ترکیب شیمیایی نیز بر رفتار رسوب اثر مستقیم دارند.
شستشو و خشک کردن قطعه پس از آبکاری
پس از رسیدن پوشش به ضخامت مورد نظر، قطعه از حمام خارج و به طور کامل شسته می شود. در بسیاری از خطوط صنعتی، عملیات در این نقطه پایان نمی یابد و پوشش روی تحت Passivation یا Conversion Coating قرار می گیرد. لایه های پسیو سه ظرفیتی کروم یکی از روش های متداول افزایش مقاومت خوردگی هستند.
پس از مراحل تکمیلی، خشک کردن باید بدون ایجاد لکه، آلودگی یا صدمه به لایه سطحی انجام شود. در فولادهای پر استحکام، موضوع Hydrogen Embrittlement یا تردی هیدروژنی اهمیت ویژه ای دارد و ممکن است قطعات بلافاصله پس از آبکاری تحت عملیات حرارتی دفع هیدروژن قرار گیرند. زمان بین آبکاری و این عملیات باید طبق مشخصات فنی قطعه کنترل شود.
آبکاری روی چه کاربردی دارد؟
کاربرد آبکاری روی عمدتا در قطعات فولادی و آهنی است که نیازمند مقاومت خوردگی مناسب، ضخامت پوشش نسبتا کم و حفظ تلرانس ابعادی هستند. برخلاف گالوانیزه گرم، آبکاری الکتریکی امکان ایجاد لایه های نازک تر و کنترل شده تر را فراهم می کند و به همین دلیل برای قطعات دقیق، رزوه دار و مونتاژی اهمیت ویژه ای دارد.
- پیچ و مهره های صنعتی
- واشر و اتصالات رزوه دار
- بست های فلزی
- قطعات سیستم تعلیق خودرو
- اجزای فلزی داخل محفظه موتور
- قطعات لوازم خانگی
- تجهیزات الکتریکی و تابلوهای صنعتی
- براکت ها و نگهدارنده های فولادی
- اتصالات مبلمان و یراق آلات
- قطعات ماشین آلات صنعتی
- اجزای سیستم های تهویه
- بست های لوله و کابل
- قطعات کشاورزی
- قطعات مونتاژی فولادی
- تجهیزات انبارداری و قفسه بندی
- قطعاتی که پس از آبکاری نیازمند Passivation هستند
مزایا و معایب آبکاری روی
مزایای آبکاری روی ناشی از ترکیب مناسب هزینه، حفاظت الکتروشیمیایی و امکان کنترل دقیق ضخامت است. با این حال این فرآیند برای همه شرایط سرویس بهترین انتخاب نیست و عواملی مانند دمای بالا، تماس شیمیایی شدید یا محیط های دریایی می توانند استفاده از پوشش های مقاوم تر را ضروری کنند.
مزایای آبکاری روی:
- محافظت فداشونده از فولاد پایه
- کاهش سرعت خوردگی قطعات آهنی
- ضخامت قابل کنترل
- مناسب برای قطعات رزوه دار
- هزینه نسبتا اقتصادی
- امکان تولید انبوه
- قابلیت استفاده همراه با پسیوهای مختلف
- ظاهر یکنواخت و قابل کنترل
- چسبندگی مناسب در صورت آماده سازی صحیح
- امکان استفاده برای قطعات هندسی پیچیده
- کاهش نیاز به تعویض زودهنگام قطعات
- امکان دستیابی به سطوح مختلف مقاومت خوردگی
معایب آبکاری روی:
- محدود بودن مقاومت در محیط های بسیار خورنده
- حساسیت نتیجه به کیفیت آماده سازی سطح
- احتمال ایجاد تردی هیدروژنی در فولادهای پر استحکام
- کاهش عملکرد در دماهای بالا
- نیاز به کنترل دقیق حمام
- تولید پساب حاوی مواد شیمیایی و فلزی
- احتمال اختلاف ضخامت در هندسه های نامناسب
- آسیب پذیری پوشش در برابر سایش شدید
- نیاز به عملیات تکمیلی برای دوام بیشتر
- احتمال ایجاد لکه یا تغییر ظاهر در صورت شستشوی نامناسب
عوامل موثر بر کیفیت آبکاری روی
کیفیت آبکاری روی نتیجه تعامل میان شیمی حمام، شرایط الکتریکی، وضعیت سطح و نحوه عملیات پس از آبکاری است. بررسی پوشش تنها از روی رنگ یا براقیت نمی تواند معیار مناسبی برای تایید کیفیت باشد. در کنترل صنعتی باید مجموعه ای از متغیرها همزمان ارزیابی شوند.
- آماده سازی سطح: هرگونه روغن، اکسید، دوده یا پوسته نورد می تواند باعث کاهش چسبندگی شود. سطح مناسب باید از نظر شیمیایی فعال باشد و در عین حال بر اثر اسیدشویی بیش از حد تخریب نشده باشد.
- چگالی جریان: Current Density مستقیما بر سرعت رسوب و ساختار پوشش اثر می گذارد. مقدار بسیار بالا موجب سوختگی، زبری یا ضخامت بیش از حد در لبه ها می شود و مقدار بسیار پایین می تواند رسوب را کند یا ناقص کند.
- ترکیب شیمیایی حمام: غلظت یون روی، نمک های هادی، مواد قلیایی یا اسیدی و افزودنی های آلی باید در محدوده مشخص نگه داشته شوند. عدم تعادل شیمیایی می تواند مورفولوژی پوشش را تغییر دهد.
- pH محلول: تغییر pH روی گونه های یونی موجود در محلول، عملکرد افزودنی ها، راندمان جریان و کیفیت رسوب اثر دارد. کنترل pH باید بر اساس نوع حمام انجام شود.
- دمای حمام: دما بر هدایت محلول، سرعت واکنش ها و رفتار افزودنی های آلی اثر می گذارد. افزایش یا کاهش خارج از محدوده می تواند براقیت، اندازه دانه یا یکنواختی رسوب را تحت تاثیر قرار دهد.
- هندسه قطعه: لبه های تیز معمولا چگالی جریان بیشتری دریافت می کنند، در حالی که فرورفتگی ها و حفره ها ممکن است پوشش کمتری داشته باشند. طراحی رک و موقعیت قطعه برای جبران این تفاوت اهمیت زیادی دارد.
- ضخامت پوشش: دوام آبکاری روی رابطه مستقیمی با جرم قابل مصرف روی دارد، اما ضخامت باید با تلرانس ابعادی قطعه نیز هماهنگ باشد. این موضوع در رزوه ها و قطعات دقیق اهمیت بیشتری پیدا می کند.
- نوع پسیو: عملیات Passivation مقاومت در برابر White Rust یا خوردگی سفید را افزایش می دهد. نوع لایه تبدیلی بر رنگ، دوام، مقاومت خوردگی و اصطکاک سطحی تاثیر دارد.
- آبکشی نهایی: باقی ماندن نمک یا مواد شیمیایی روی قطعه می تواند باعث لکه، تغییر رنگ یا خوردگی زودرس شود. کیفیت آب مورد استفاده نیز اهمیت دارد.
- کنترل تردی هیدروژنی: در پیچ ها، فنرها و قطعات پر استحکام، Hydrogen Embrittlement یکی از مهم ترین مخاطرات فرآیند است. انتخاب پیش تصفیه مناسب و انجام Baking پس از آبکاری می تواند ریسک را کاهش دهد.
- رعایت استاندارد آبکاری روی: ضخامت، نوع عملیات تکمیلی و الزامات آزمون باید بر اساس مشخصات فنی پروژه تعیین شود. استانداردهایی مانند ASTM B633 و ISO 2081 چارچوب های شناخته شده ای برای تعیین مشخصات پوشش الکترولیتی روی ارائه می کنند.
آبکاری روی یک فرآیند مهندسی سطح مبتنی بر رسوب الکتروشیمیایی است که می تواند با ایجاد پوششی فداشونده، سرعت خوردگی فولاد را به میزان قابل توجهی کاهش دهد. انتخاب میان حمام اسیدی، قلیایی، سیانیدی یا غیر سیانیدی باید بر اساس هندسه قطعه، تیراژ تولید، ضخامت مورد نیاز، تلرانس ابعادی و شرایط بهره برداری انجام شود. در عمل، دوام آبکاری روی بیش از آنکه به ظاهر سطح وابسته باشد، تابع کیفیت آماده سازی، کنترل شیمی حمام، توزیع جریان، ضخامت رسوب و عملیات تکمیلی مانند Passivation است. بنابراین اجرای موفق این فرآیند نیازمند کنترل همزمان پارامترهای شیمیایی، الکتریکی و مکانیکی است و یک خط آبکاری حرفه ای باید کیفیت پوشش را بر اساس معیارهای فنی و استانداردهای مشخص ارزیابی کند.
سوالات متداول
بله، ضخامت پوشش روی به ابعاد قطعه اضافه می شود و در قطعات دارای تلرانس دقیق یا رزوه باید مقدار آن از مرحله طراحی در نظر گرفته شود.
بله، اما پوشش روی می تواند بر کیفیت جوش و تولید دود تاثیر بگذارد و معمولا آماده سازی موضع جوش و تهویه مناسب ضروری است.
بله، اما میزان دوام آن به ضخامت پوشش، نوع Passivation، شرایط جوی و شدت تماس با رطوبت و نمک بستگی دارد.
بله، در بسیاری از قطعات می توان پوشش قبلی را با روش مناسب حذف، سطح را دوباره آماده و فرآیند آبکاری را تکرار کرد.
تغییر رنگ می تواند ناشی از نوع پسیو، آلودگی سطح، شرایط خشک کردن، اکسیداسیون یا واکنش پوشش با محیط باشد.
بله، نوع حمام، افزودنی های Brightener، وضعیت سطح پایه و عملیات تکمیلی می توانند ظاهر پوشش را از مات تا بسیار براق تغییر دهند.
عمر پوشش مقدار ثابتی ندارد و به ضخامت روی، نوع لایه تکمیلی، میزان رطوبت، حضور نمک، آلاینده های صنعتی و سایش سطح بستگی دارد.

