
آبکاری کروم چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
آبکاری کروم (Chrome plating) یکی از روش های مهم برای اصلاح ویژگی های سطحی قطعات فلزی است که می تواند با هدف افزایش سختی، مقاومت سایشی، بهبود ظاهر یا محافظت نسبی از سطح انجام شود. انتخاب نوع پوشش به جنس قطعه، شرایط استفاده و ویژگی مورد انتظار بستگی دارد و به همین دلیل نمی توان یک روش ثابت را برای تمام قطعات مناسب دانست. در این مقاله بررسی می کنیم آبکاری کروم چیست و چرا آماده سازی سطح، کنترل شرایط حمام و ضخامت پوشش در نتیجه نهایی اهمیت دارند. همچنین تفاوت کروم سخت و تزئینی، مواد مورد نیاز و مراحل اصلی اجرای این فرایند را بررسی خواهیم کرد تا دید دقیق تری نسبت به این روش داشته باشید. در انتخاب فلز پایه نیز عواملی مانند قیمت آهن کیلویی می تواند در هزینه نهایی قطعه و عملیات پوشش دهی موثر باشد.
آبکاری کروم علاوه بر کاربردهای صنعتی، در تولید و بازسازی قطعات ظاهری نیز مورد استفاده قرار می گیرد و نوع پوشش باید متناسب با هدف نهایی انتخاب شود. برای مثال، پوششی که برای یک شفت صنعتی در معرض اصطکاک مداوم در نظر گرفته می شود، الزامات متفاوتی با پوشش یک قطعه تزئینی دارد. در ادامه، ساختار و مراحل آبکاری فلزات با تمرکز بر کروم، عوامل موثر بر کیفیت پوشش و محدودیت های این فرایند را بررسی می کنیم. همچنین توضیح خواهیم داد که چرا جنس فلز پایه، کیفیت پرداخت اولیه و شرایط عملیاتی می توانند روی چسبندگی، یکنواختی و دوام لایه نهایی اثر بگذارند.
آبکاری کروم چیست؟
آبکاری کروم یک فرایند الکتروشیمیایی است که طی آن یک لایه کروم روی سطح قطعه فلزی رسوب داده می شود. در این عملیات، قطعه در نقش کاتد قرار می گیرد و با عبور جریان الکتریکی، یون های موجود در حمام آبکاری روی سطح آن رسوب می کنند. ضخامت و کیفیت لایه ایجاد شده به عواملی مانند ترکیب حمام، چگالی جریان، زمان، دما، وضعیت سطح و هندسه قطعه وابسته است. بنابراین آبکاری با کروم صرفا یک مرحله غوطه ور کردن قطعه در محلول نیست و آماده سازی پیش از آبکاری نیز بخش مهمی از فرایند محسوب می شود. چربی زدایی، تمیزکاری، فعال سازی و در برخی موارد ایجاد لایه میانی، برای رسیدن به چسبندگی مناسب اهمیت دارند.
هدف از این عملیات می تواند کاملا متفاوت باشد؛ در برخی قطعات افزایش سختی و مقاومت در برابر سایش اهمیت دارد و در برخی دیگر، ظاهر براق و یکنواخت اولویت دارد. به همین دلیل، هنگام آبکاری کروم فلزات باید جنس قطعه، شرایط کاری، ضخامت مورد نیاز و میزان دقت ابعادی مشخص شود. برای نمونه، در آبکاری آهن با کروم سطح فولاد باید به شکل مناسبی آماده شود تا آلودگی، اکسید یا زنگ مانع اتصال پوشش نشود. همچنین اگر قطعه در محیط خورنده کار می کند، شناخت انواع خوردگی فلزات می تواند در انتخاب سیستم پوششی مناسب کمک کننده باشد.
انواع آبکاری کروم
آبکاری کروم را از نظر هدف و ویژگی های پوشش می توان به دو گروه اصلی کروم سخت و کروم تزئینی تقسیم کرد. هر کدام از این روش ها برای شرایط مشخصی طراحی شده اند و تفاوت آنها فقط به میزان براق بودن سطح محدود نمی شود. ضخامت پوشش، ویژگی های مکانیکی، نوع زیرسازی و هدف استفاده از قطعه نیز در انتخاب روش تاثیر دارند. کروم سخت بیشتر برای قطعاتی استفاده می شود که تحت سایش و تماس مکانیکی قرار دارند، در حالی که کروم تزئینی بیشتر برای ایجاد ظاهر مناسب و محافظت سطحی در کاربردهای عمومی به کار می رود. در برخی سیستم های پوششی نیز پیش از ایجاد لایه کروم، از آبکاری نیکل به عنوان لایه میانی استفاده می شود تا ساختار پوشش متناسب با نیاز قطعه شکل بگیرد.
انتخاب میان این روش ابکاری کروم باید پیش از شروع عملیات و بر اساس نقشه، شرایط کاری و مشخصات فنی قطعه انجام شود. در سیستم های چندلایه، کیفیت لایه زیرین نیز اهمیت زیادی دارد، زیرا کروم روی سطح آماده شده قرار می گیرد و ضعف لایه های زیرین می تواند عملکرد پوشش نهایی را تحت تاثیر قرار دهد. برای قطعات دقیق، ضخامت هر لایه باید در محاسبات ابعادی لحاظ شود، زیرا افزایش مجموع ضخامت پوشش می تواند ابعاد نهایی را تغییر دهد و در صورت وجود تلرانس محدود، عملیات تکمیلی را ضروری کند. در قطعات تزئینی نیز کیفیت پرداخت سطح پایه و یکنواختی لایه های زیرین اهمیت زیادی دارد.
آبکاری کروم سخت
کروم سخت با هدف ایجاد سطحی سخت و مقاوم در برابر سایش انجام می شود و در بسیاری از قطعات صنعتی که تماس، اصطکاک یا حرکت مداوم دارند کاربرد دارد. شفت ها، میله های پیستون، غلتک ها، برخی قالب ها و قطعات هیدرولیکی از نمونه هایی هستند که ممکن است برای افزایش دوام سطح با این روش پوشش داده شوند. ضخامت این پوشش معمولا بیشتر از کروم تزئینی است و پس از آبکاری، در صورت نیاز می توان عملیات سنگ زنی یا پولیش را برای رسیدن به ابعاد و زبری نهایی انجام داد. به همین دلیل، در قطعات دقیق باید مقدار پوشش مورد انتظار از ابتدا در محاسبات ابعادی لحاظ شود. در چنین کاربردهایی، آبکاری کروم سخت می تواند با ایجاد یک لایه مقاوم، عمر کاری سطح قطعه را افزایش دهد.
کیفیت کروم سخت تنها به ضخامت آن وابسته نیست و آماده سازی سطح، وضعیت فلز پایه، شرایط حمام و پارامترهای جریان نیز اهمیت دارند. پوشش باید به شکل یکنواخت روی سطح قرار گیرد و در قسمت هایی مانند گوشه ها، شیارها و حفره ها ممکن است توزیع جریان متفاوت باشد. در نتیجه، طراحی مناسب رک، نحوه قرارگیری قطعه و کنترل پارامترهای آبکاری می تواند روی یکنواختی لایه اثر بگذارد. همچنین پس از پایان عملیات، کنترل ضخامت و چسبندگی پوشش برای قطعات حساس ضروری است.
آبکاری کروم تزئینی (دکوری)
کروم تزئینی بیشتر برای ایجاد سطحی براق، یکنواخت و جذاب مورد استفاده قرار می گیرد و در قطعاتی که ظاهر اهمیت زیادی دارد کاربرد گسترده ای دارد. قطعات خودرو، شیرآلات، دستگیره ها، یراق آلات و برخی تجهیزات دکوراتیو از جمله مواردی هستند که می توانند با این روش پوشش داده شوند. ضخامت لایه کروم تزئینی معمولا کمتر از کروم سخت است و در بسیاری از سیستم ها کروم روی یک یا چند لایه زیرین قرار می گیرد. بنابراین کیفیت نهایی فقط به مرحله رسوب کروم وابسته نیست و وضعیت سطح پایه و کیفیت لایه های زیرین نیز اهمیت دارد.
در این روش، هرگونه خط و خش، حفره یا ناهمواری روی سطح قطعه می تواند روی ظاهر نهایی تاثیر بگذارد. به همین دلیل، پرداخت و تمیزکاری پیش از آبکاری اهمیت زیادی دارد و سطح باید تا حد امکان یکنواخت و عاری از آلودگی باشد. پس از ایجاد پوشش نیز بررسی یکنواختی، درخشندگی و نبود عیوب ظاهری انجام می شود. بنابراین اگر هدف اصلی ایجاد ظاهر دکوراتیو باشد، آماده سازی مکانیکی و شیمیایی قطعه باید با همان دقتی انجام شود که برای مرحله نهایی کروم در نظر گرفته می شود.
مواد لازم برای آبکاری کروم
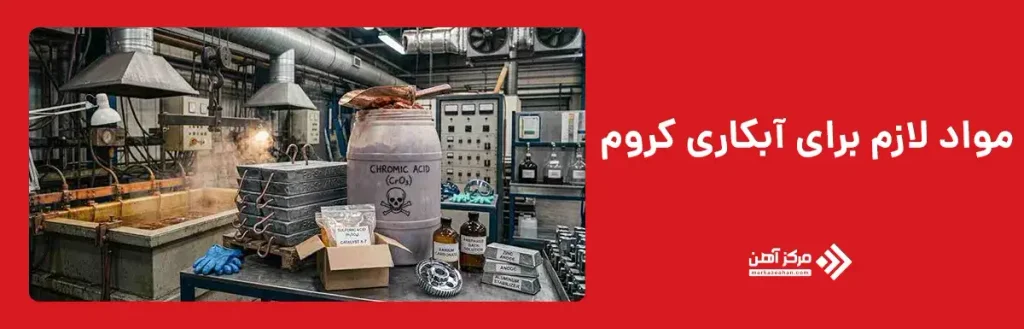
برای اجرای آبکاری کروم به مجموعه ای از تجهیزات و مواد نیاز است و نمی توان این فرایند را تنها با یک محلول و منبع برق انجام داد. وان آبکاری، منبع تغذیه جریان مستقیم، سیستم نگهداری قطعه، آند، تجهیزات شستشو و مواد مورد استفاده برای آماده سازی سطح از اجزای اصلی هستند. ترکیب حمام نیز بر اساس فناوری مورد استفاده انتخاب می شود و ممکن است سامانه های مبتنی بر کروم سه ظرفیتی یا کروم شش ظرفیتی مورد استفاده قرار گیرند. این دو فناوری از نظر شیمی حمام، شرایط عملیاتی و الزامات ایمنی یکسان نیستند.
پیش از ورود قطعه به حمام اصلی، معمولا عملیات چربی زدایی و فعال سازی انجام می شود و در برخی کاربردها نیز لایه های میانی مورد نیاز هستند. برای مثال، بسته به جنس قطعه و هدف پوشش، ممکن است نیکل به عنوان لایه زیرین کروم مورد استفاده قرار گیرد. در چنین شرایطی، آبکاری نیکل می تواند بخشی از سیستم چند لایه پوشش باشد و کیفیت آن بر عملکرد لایه نهایی نیز اثر بگذارد. علاوه بر تجهیزات فرایندی، تهویه مناسب، سیستم مدیریت پساب و تجهیزات حفاظت فردی نیز برای کار ایمن با مواد شیمیایی مورد نیاز هستند.
| تجهیزات یا مواد | کاربرد در آبکاری کروم | نکته مهم |
|---|---|---|
| وان آبکاری | نگهداری حمام و قرارگیری قطعه و آند | باید در برابر مواد شیمیایی و شرایط حمام مقاوم باشد |
| منبع تغذیه جریان مستقیم | تامین جریان مورد نیاز برای رسوب کروم | کنترل دقیق جریان بر کیفیت و یکنواختی پوشش اثر دارد |
| آند | تکمیل مدار الکتریکی و فراهم کردن شرایط مناسب رسوب دهی | نوع و آرایش آند باید متناسب با فرایند انتخاب شود |
| محلول آبکاری | محیط انجام واکنش و تامین یون های لازم برای تشکیل پوشش | ترکیب محلول به نوع فناوری آبکاری وابسته است |
| سیستم نگهداری قطعه | اتصال قطعه به مدار و ثابت نگه داشتن آن داخل حمام | نحوه قرارگیری قطعه بر توزیع پوشش اثر می گذارد |
| مواد چربی زدایی | حذف روغن، گریس و آلودگی های سطحی | پاک سازی ناقص می تواند باعث کاهش چسبندگی پوشش شود |
| مواد فعال سازی | آماده کردن سطح فلز برای ایجاد پوشش مناسب | نوع ماده به جنس فلز پایه بستگی دارد |
| لایه نیکل | ایجاد لایه میانی در برخی سیستم های چند لایه | آبکاری نیکل می تواند به بهبود ساختار و عملکرد پوشش نهایی کمک کند |
| تجهیزات شستشو | حذف باقی مانده مواد از مراحل مختلف | شستشوی مناسب از آلودگی حمام بعدی جلوگیری می کند |
| سیستم تهویه | کنترل بخارات و آلاینده های ایجاد شده در فرایند | برای ایمنی محیط کار اهمیت زیادی دارد |
| سیستم مدیریت پساب | جمع آوری و تصفیه پساب فرایند | باید متناسب با مواد شیمیایی مورد استفاده طراحی شود |
| تجهیزات حفاظت فردی | محافظت اپراتور در برابر مواد شیمیایی و پاشش محلول | استفاده از تجهیزات متناسب با خطرات فرایند ضروری است |
مراحل آبکاری کروم
فرایند آبکاری کروم یک عملیات چند مرحله ای است که کیفیت نهایی آن به آماده سازی صحیح سطح و کنترل دقیق شرایط آبکاری وابسته است. پیش از ایجاد پوشش، قطعه باید کاملا تمیز و عاری از چربی، زنگ زدگی، اکسید و آلودگی های سطحی باشد. در صورت نیاز، عملیات پرداخت، فعال سازی یا ایجاد لایه میانی نیز انجام می شود تا شرایط مناسب برای رسوب کروم فراهم شود. سپس قطعه در حمام آبکاری قرار می گیرد و با اعمال جریان مستقیم، لایه کروم روی سطح آن تشکیل می شود. در پایان نیز پوشش از نظر ضخامت، چسبندگی، ظاهر و ابعاد بررسی می شود تا مطابقت آن با مشخصات فنی قطعه مشخص شود. مراحل اصلی آبکاری کروم به ترتیب عبارتند از:
- بررسی و آماده سازی قطعه: جنس فلز پایه، وضعیت سطح، وجود زنگ، اکسید، خط و خش و سایر عیوب بررسی می شود و در صورت نیاز سطح پرداخت یا اصلاح می شود.
- چربی زدایی و شستشو: روغن، گریس، گرد و غبار و سایر آلودگی های سطحی حذف می شوند تا مانعی برای چسبندگی پوشش باقی نماند.
- فعال سازی سطح: سطح قطعه با روش و مواد مناسب فعال می شود تا شرایط لازم برای ایجاد پوشش کروم فراهم شود.
- ایجاد لایه میانی در صورت نیاز: در برخی قطعات و سیستم های چند لایه، پیش از کروم کاری از لایه هایی مانند نیکل استفاده می شود.
- قرار دادن قطعه روی رک: قطعه روی نگهدارنده مخصوص قرار می گیرد تا اتصال الکتریکی مناسب برقرار شده و موقعیت آن نسبت به آند کنترل شود.
- انجام آبکاری: قطعه وارد حمام می شود و با اعمال جریان مستقیم، یون های کروم روی سطح آن رسوب می کنند. زمان، چگالی جریان، دما و شرایط شیمیایی حمام باید متناسب با نوع پوشش تنظیم شود.
- شستشو و خروج قطعه: پس از رسیدن پوشش به ضخامت مورد نظر، قطعه از حمام خارج و به شکل مناسب شستشو داده می شود.
- پرداخت نهایی: بسته به کاربرد قطعه، ممکن است عملیات پولیش، سنگ زنی یا اصلاح سطح برای رسیدن به زبری و ابعاد نهایی انجام شود.
- کنترل کیفیت: در پایان، ضخامت و یکنواختی پوشش، چسبندگی، ظاهر، زبری سطح و ابعاد قطعه کنترل می شود تا کیفیت نهایی آبکاری تایید شود.
کاربردهای آبکاری کروم
کاربردهای آبکاری کروم به نوع پوشش و شرایط کاری قطعه بستگی دارد. در صنایع مکانیکی، قطعاتی که در معرض اصطکاک و سایش قرار دارند ممکن است با کروم سخت پوشش داده شوند تا سطح آنها ویژگی های مناسب تری برای کارکرد طولانی مدت پیدا کند. شفت ها، قطعات هیدرولیکی، غلتک ها و برخی ابزارها از جمله نمونه های صنعتی هستند. در بعضی موارد نیز از این روش برای بازسازی سطح قطعاتی استفاده می شود که در اثر کارکرد بخشی از ابعاد خود را از دست داده اند؛ البته پس از پوشش ممکن است عملیات ماشین کاری دقیق لازم باشد.
در بخش دیگری از صنعت، هدف اصلی از آبکاری ایجاد ظاهر براق و یکنواخت است. قطعات خودرو، شیرآلات، یراق آلات، دستگیره ها و برخی تجهیزات تزئینی از این گروه هستند. در این کاربردها، کیفیت پرداخت اولیه اهمیت زیادی دارد، زیرا کروم تزئینی نمی تواند تمام عیوب موجود در سطح پایه را مخفی کند. بنابراین انتخاب روش مناسب باید با توجه به عملکرد واقعی قطعه انجام شود. اگر هدف افزایش مقاومت سایشی باشد، مشخصات مکانیکی پوشش اهمیت بیشتری پیدا می کند و اگر هدف زیبایی باشد، یکنواختی، درخشندگی و کیفیت سطح اولویت بالاتری خواهند داشت.
مزایا و معایب آبکاری کروم
آبکاری کروم با ایجاد یک لایه کنترل شده روی سطح قطعه، می تواند برخی ویژگی های سطحی فلز پایه را بهبود دهد. نوع پوشش و شرایط اجرای فرایند تعیین می کند که قطعه تا چه اندازه در برابر سایش، اصطکاک و عوامل محیطی مقاوم شود. در کاربردهای تزئینی نیز ظاهر براق و یکنواخت کروم یکی از دلایل اصلی استفاده از این پوشش است. با وجود این مزایا، آبکاری کروم یک فرایند تخصصی است و کیفیت نتیجه نهایی به آماده سازی سطح، تجهیزات، مواد و کنترل دقیق شرایط اجرا وابسته است. بنابراین پیش از انتخاب این روش باید کاربرد قطعه و الزامات فنی آن بررسی شود.
مزایا:
- افزایش سختی سطح: در نوع کروم سخت، پوشش می تواند سختی سطح را افزایش داده و مقاومت آن را در برابر سایش بهبود دهد.
- مقاومت مناسب در برابر سایش: برای قطعاتی که تحت تماس و اصطکاک مداوم هستند، پوشش کروم می تواند به افزایش دوام سطح کمک کند.
- بهبود ظاهر قطعه: کروم تزئینی سطحی براق، یکنواخت و مناسب برای قطعاتی ایجاد می کند که ظاهر نهایی اهمیت دارد.
- امکان کنترل ضخامت پوشش: با تنظیم شرایط فرایند می توان ضخامت پوشش را متناسب با نیاز قطعه تعیین کرد.
- قابلیت استفاده در قطعات صنعتی و تزئینی: این پوشش با توجه به نوع آن در قطعات مختلف از تجهیزات صنعتی تا قطعات دکوراتیو کاربرد دارد.
معایب:
- نیاز به تجهیزات تخصصی: اجرای صحیح آبکاری به وان مناسب، منبع تغذیه، تجهیزات نگهداری قطعه و سیستم های کنترلی نیاز دارد.
- حساسیت به آماده سازی سطح: وجود چربی، اکسید یا آلودگی روی قطعه می تواند باعث کاهش چسبندگی و ایجاد عیوب در پوشش شود.
- نیاز به کنترل دقیق فرایند: تغییر نامناسب جریان، دما یا شرایط شیمیایی حمام می تواند موجب تغییر ضخامت و یکنواختی پوشش شود.
- نیاز به مدیریت مواد شیمیایی و پساب: مواد مورد استفاده در برخی فرایندهای آبکاری نیازمند تهویه، مدیریت پساب و رعایت الزامات ایمنی هستند.
- تغییر ابعاد قطعه: اضافه شدن ضخامت پوشش می تواند ابعاد نهایی را تغییر دهد و در قطعات دقیق، این موضوع باید در طراحی و عملیات تکمیلی در نظر گرفته شود.
عوامل موثر بر آبکاری کروم
کیفیت پوشش کروم تحت تاثیر مجموعه ای از عوامل قرار دارد و نمی توان آن را تنها به کیفیت ماده آبکاری نسبت داد. جنس فلز پایه، زبری سطح، میزان تمیزی، روش فعال سازی، ترکیب حمام، دما، چگالی جریان و مدت زمان آبکاری از مهم ترین متغیرها هستند. شکل قطعه نیز اهمیت دارد، زیرا لبه های تیز و حفره های عمیق می توانند توزیع جریان متفاوتی نسبت به سطوح تخت ایجاد کنند. نحوه قرارگیری قطعه و فاصله آن از آند نیز باید متناسب با هندسه قطعه انتخاب شود تا امکان تشکیل پوشش یکنواخت افزایش پیدا کند.
پس از اتمام عملیات نیز کنترل کیفیت ضروری است. اندازه گیری ضخامت، بررسی چسبندگی، کنترل زبری و ارزیابی ظاهری می توانند اطلاعات مناسبی درباره کیفیت پوشش ارائه دهند. در قطعات دقیق، حتی تغییر چند میکرون در ضخامت ممکن است روی تلرانس نهایی اثر بگذارد؛ بنابراین ضخامت پوشش باید پیش از شروع کار مشخص شود. همچنین نوع پوشش باید با شرایط واقعی کار مانند فشار، اصطکاک، دما، رطوبت و تماس با مواد شیمیایی هماهنگ باشد. رعایت این موارد باعث می شود آبکاری صرفا یک پوشش ظاهری نباشد و عملکرد مورد انتظار قطعه را نیز تامین کند.
| عامل موثر | تاثیر بر کیفیت آبکاری کروم |
|---|---|
| جنس فلز پایه | جنس قطعه بر میزان چسبندگی، آماده سازی سطح و انتخاب روش مناسب آبکاری تاثیر می گذارد. |
| زبری سطح | زبری نامناسب می تواند ظاهر و یکنواختی پوشش را تحت تاثیر قرار دهد و در برخی قطعات نیاز به پرداخت اولیه ایجاد کند. |
| تمیزی سطح | وجود چربی، گرد و غبار، زنگ و اکسید می تواند باعث کاهش چسبندگی و ایجاد عیوب در پوشش شود. |
| روش فعال سازی | فعال سازی مناسب سطح شرایط لازم برای تشکیل و چسبندگی بهتر لایه کروم را فراهم می کند. |
| ترکیب حمام | ترکیب شیمیایی حمام بر نحوه رسوب کروم، کیفیت سطح و یکنواختی پوشش اثر دارد. |
| دمای حمام | تغییر دما می تواند شرایط رسوب دهی و کیفیت نهایی پوشش را تغییر دهد. |
| چگالی جریان | جریان نامناسب ممکن است باعث تغییر ضخامت، زبری یا یکنواختی پوشش در بخش های مختلف قطعه شود. |
| مدت زمان آبکاری | زمان آبکاری مستقیما با میزان تشکیل پوشش و ضخامت نهایی آن ارتباط دارد. |
| شکل و هندسه قطعه | لبه های تیز، گوشه ها و حفره های عمیق می توانند توزیع جریان و ضخامت پوشش را تغییر دهند. |
| فاصله قطعه از آند | فاصله و موقعیت نامناسب می تواند موجب ایجاد ضخامت غیر یکنواخت در قسمت های مختلف قطعه شود. |
| نحوه قرارگیری قطعه | آرایش قطعه روی رک باید به گونه ای باشد که جریان و شرایط آبکاری در سطح مورد نظر تا حد امکان یکنواخت باشد. |
| کنترل ضخامت | اندازه گیری ضخامت برای اطمینان از رسیدن پوشش به مقدار تعیین شده و حفظ تلرانس قطعه ضروری است. |
| چسبندگی پوشش | بررسی چسبندگی مشخص می کند که لایه کروم تا چه اندازه به فلز پایه یا لایه زیرین متصل شده است. |
| شرایط کاری قطعه | فشار، اصطکاک، دما، رطوبت و تماس با مواد شیمیایی باید هنگام انتخاب نوع و مشخصات پوشش در نظر گرفته شوند. |
آبکاری کروم یکی از روش های موثر برای بهبود ویژگی های سطحی قطعات فلزی است که می تواند با توجه به نوع پوشش، سختی، مقاومت سایشی و ظاهر سطح را ارتقا دهد. در این مقاله بررسی کردیم که آبکاری کروم چیست، چه مراحلی دارد، برای چه فلزاتی قابل استفاده است و چگونه عواملی مانند جنس قطعه، آماده سازی سطح، ترکیب حمام، جریان و ضخامت بر نتیجه نهایی اثر می گذارند. همچنین مشخص شد که انتخاب روش مناسب باید بر اساس شرایط کاری و الزامات فنی قطعه انجام شود.
در فرایند آبکاری کروم کنترل دقیق پارامترها اهمیت زیادی دارد و نمی توان یک فرمول آبکاری کروم ثابت را برای تمام قطعات و کاربردها در نظر گرفت. نوع فلز پایه، فناوری مورد استفاده، ضخامت مورد نیاز و هدف پوشش تعیین می کنند که چه مواد و شرایطی مناسب هستند. بنابراین برای دستیابی به پوششی یکنواخت، بادوام و متناسب با کاربرد، آماده سازی صحیح سطح و کنترل مراحل آبکاری ضروری است.
سوالات متداول
خیر، آبکاری کروم روی همه فلزات به یک روش و با شرایط یکسان انجام نمی شود. جنس فلز پایه، وضعیت سطح و نیاز به لایه های میانی تعیین می کند که قطعه به چه آماده سازی و فرایندی نیاز دارد.
آبکاری کروم می تواند مقاومت سطح قطعه در برابر خوردگی و عوامل محیطی را افزایش دهد، اما به معنی ضد زنگ شدن کامل قطعه نیست. وجود ترک، تخلخل، آسیب مکانیکی یا نقص در پوشش می تواند فلز پایه را در معرض خوردگی قرار دهد.
آلومینیوم معمولا به آماده سازی و لایه های میانی ویژه نیاز دارد تا چسبندگی پوشش مناسب شود. استیل نیز پس از چربی زدایی، فعال سازی و آماده سازی مناسب می تواند با توجه به نوع فولاد و کاربرد، مستقیما یا با استفاده از لایه میانی مانند نیکل آبکاری شود.
فولاد و برخی آلیاژهای آهنی از رایج ترین فلزات پایه برای آبکاری کروم هستند، اما آلومینیوم، مس و برخی آلیاژها نیز با آماده سازی مناسب قابل آبکاری هستند. انتخاب فلز پایه باید بر اساس نوع پوشش و شرایط کاری قطعه انجام شود.
اثر آبکاری بر سختی سطح به نوع پوشش بستگی دارد. کروم سخت می تواند سختی و مقاومت سایشی سطح را به میزان قابل توجهی افزایش دهد، در حالی که کروم تزئینی بیشتر با هدف ایجاد ظاهر مناسب و مقاومت سطحی استفاده می شود.
افزودن لایه کروم باعث افزایش ابعاد سطح قطعه می شود و میزان آن به ضخامت پوشش بستگی دارد. در قطعات دقیق، ضخامت مورد انتظار باید از ابتدا در محاسبات لحاظ شود و در صورت نیاز عملیات سنگ زنی یا پولیش برای رسیدن به تلرانس نهایی انجام گیرد.
کروم کاری معمولا برای ایجاد سختی، مقاومت سایشی یا ظاهر براق مورد استفاده قرار می گیرد، در حالی که نیکل کاری می تواند با هدف افزایش مقاومت خوردگی و ایجاد لایه زیرین برای پوشش های بعدی انجام شود. در برخی سیستم های چندلایه، آبکاری نیکل پیش از کروم انجام می شود تا ساختار پوشش نهایی تکمیل شود.

