
آبکاری کروم سخت چیست و چرا در صنعت اهمیت دارد؟

دسترسی سریع به محتوای این مطلب
آبکاری کروم سخت یکی از روش های مهندسی برای ایجاد یک لایه کروم فلزی روی سطح قطعات است که با هدف بهبود خواص سطحی، افزایش مقاومت در برابر سایش، کاهش اصطکاک و افزایش دوام قطعه انجام می شود. این پوشش با کروم تزئینی تفاوت دارد؛ زیرا در آبکاری سخت، عملکرد فنی لایه ایجاد شده اهمیت اصلی را دارد و ضخامت، سختی، چسبندگی و کیفیت سطح بر اساس شرایط کاری قطعه تعیین می شوند. استفاده از این روش در قطعات صنعتی می تواند عمر کاری سطوحی را که تحت تماس، حرکت، فشار یا سایش قرار دارند افزایش دهد. به همین دلیل در برآورد هزینه ساخت، تعمیر یا بازسازی قطعات فولادی، در کنار قیمت آهن آلات، هزینه آماده سازی سطح، مواد مصرفی، اجرای آبکاری و پرداخت نهایی نیز باید مورد توجه قرار گیرد.
اهمیت آبکاری کروم سخت زمانی بیشتر مشخص می شود که بدنه اصلی قطعه از نظر استحکام و ساختار مناسب باشد اما سطح آن در برابر سایش، اصطکاک یا خوردگی عملکرد مطلوبی نداشته باشد. در چنین شرایطی می توان با ایجاد یک لایه کروم مهندسی، ویژگی های سطحی قطعه را بهبود داد و در برخی موارد قطعاتی را که بر اثر کارکرد دچار کاهش ابعاد شده اند، پس از آبکاری و عملیات تکمیلی به اندازه مورد نیاز بازگرداند. درک تفاوت آبکاری نیکل و کروم نیز در انتخاب فرآیند مناسب اهمیت دارد؛ زیرا این دو پوشش از نظر ترکیب، خواص، شرایط اجرا و کاربردهای صنعتی یکسان نیستند. در ادامه مقاله مرکزآهن، بررسی می کنیم که آبکاری کروم سخت چیست و با ساختار و ویژگی های کروم سخت، مراحل اجرای آن، کاربردهای صنعتی، مزایا و محدودیت های این روش و عواملی که کیفیت نهایی پوشش را تعیین می کنند آشنا خواهیم شد.
آبکاری کروم سخت چیست؟
آبکاری کروم سخت یک فرآیند پوشش دهی الکترولیتی است که طی آن یون های کروم موجود در الکترولیت، تحت تاثیر جریان الکتریکی روی سطح قطعه رسوب می کنند و لایه ای فلزی با خواص مهندسی مشخص به وجود می آورند. هدف اصلی این فرآیند، ایجاد سطحی با سختی و مقاومت سایشی بالاتر از فلز پایه است، نه صرفا ایجاد ظاهر براق. در اجرای صنعتی، ضخامت پوشش با توجه به شرایط سرویس، میزان سایش مورد انتظار، تلرانس ابعادی و امکان سنگ زنی یا پولیش بعد از آبکاری تعیین می شود. این روش برای قطعاتی مانند شفت ها، سیلندرها، میله های پیستون، قالب ها و اجزای ماشین آلات که سطح آنها در تماس مداوم یا حرکت نسبی قرار دارد، کاربرد دارد. میلگرد هارد کروم نیز در برخی کاربردهای صنعتی به محصولاتی اشاره می کند که سطح میلگرد یا میله فولادی آنها با لایه کروم سخت پوشش داده شده و برای استفاده در شرایط نیازمند مقاومت سطحی بالاتر آماده شده است. بنابراین نباید کروم سخت را صرفا یک پوشش ظاهری در نظر گرفت؛ عملکرد آن مستقیما به طراحی فرآیند، آماده سازی قطعه و کنترل پارامترهای آبکاری وابسته است.
از نظر فنی، آبکاری کروم سخت معمولا برای ایجاد یک سطح مقاوم و قابل پرداخت روی قطعه پایه انجام می شود. فلز پایه می تواند فولاد یا در شرایط مشخص، برخی آلیاژهای غیر آهنی باشد، اما انتخاب روش آماده سازی و پارامترهای فرآیند باید متناسب با جنس قطعه صورت گیرد. یکی از موارد مهم در انتخاب این پوشش، تشخیص تفاوت میان قطعه ای است که صرفا دارای لایه کروم است و قطعه ای که برای عملکرد مکانیکی، لایه کروم سخت دریافت کرده است. برای نمونه، تفاوت شفت کروم و شفت هارد کروم را باید در نوع کاربرد، مشخصات پوشش، ضخامت لایه، سختی سطح و الزامات تولید بررسی کرد؛ صرف براق بودن سطح یک شفت نشان نمی دهد که پوشش آن از نوع کروم سخت مهندسی است.
ویژگی های آبکاری کروم سخت
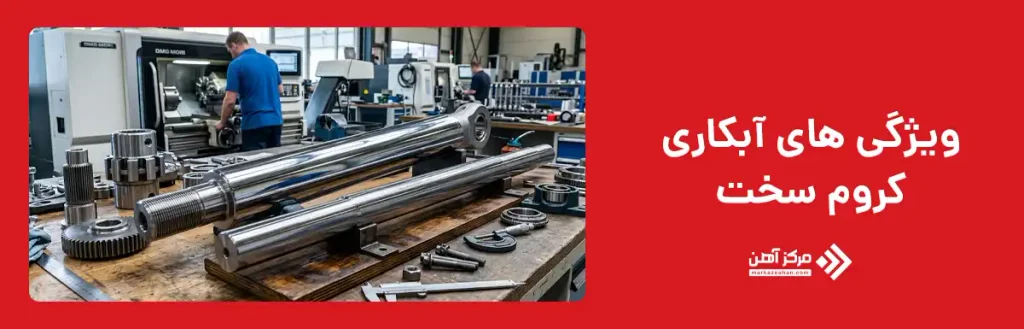
آبکاری کروم سخت فقط برای ایجاد یک لایه فلزی روی سطح قطعه انجام نمی شود، بلکه هدف آن ایجاد مجموعه ای از ویژگی های عملکردی است که بتواند رفتار سطح را در شرایط کاری بهبود دهد. سختی بالا، مقاومت در برابر سایش، کاهش اصطکاک و مقاومت نسبی در برابر خوردگی از مهم ترین ویژگی های این پوشش هستند. البته میزان دستیابی به هر یک از این خواص به جنس قطعه پایه، وضعیت سطح، ترکیب و شرایط حمام، چگالی جریان، ضخامت پوشش و عملیات تکمیلی بستگی دارد. بنابراین نمی توان تمام قطعات مربوط به انواع آبکاری فلزات شده را از نظر عملکرد در یک سطح قرار داد.
یکی دیگر از ویژگی های مهم این فرآیند، امکان استفاده از آن برای اصلاح ابعاد قطعات فرسوده است. در برخی تعمیرات صنعتی، قطعه به دلیل سایش بخشی از ابعاد خود را از دست داده است، اما ساخت قطعه جدید هزینه یا زمان زیادی نیاز دارد. در چنین شرایطی، ایجاد لایه کروم و سپس انجام عملیات پرداخت می تواند راهکاری برای بازگرداندن سطح به ابعاد مشخص باشد. البته این روش زمانی قابل استفاده است که وضعیت قطعه پایه، میزان کاهش ابعاد و شرایط کاری آن امکان بازسازی را فراهم کند. در ادامه، هر یک از مهم ترین ویژگی های آبکاری کروم سخت به صورت جداگانه بررسی می شود تا مشخص شود این پوشش در چه شرایطی می تواند مزیت فنی ایجاد کند.
سختی بالا
یکی از مهم ترین دلایل استفاده صنعتی از آبکاری کروم سخت، سختی بالای لایه ایجاد شده است. کروم آبکاری شده می تواند سختی سطحی قابل توجهی ایجاد کند و به همین دلیل در قطعاتی که در معرض تماس مکانیکی و سایش قرار دارند مورد توجه قرار می گیرد. سختی بالا به این معنا نیست که پوشش در برابر تمام انواع آسیب ها شکست ناپذیر است؛ بلکه مقاومت آن در برابر تغییر شکل و سایش سطحی، در شرایط مناسب، نسبت به بسیاری از سطوح بدون پوشش افزایش پیدا می کند. ساختار پوشش، پارامترهای الکتروشیمیایی و شرایط اجرای فرآیند بر سختی نهایی تاثیر دارند و کنترل نامناسب آنها می تواند نتیجه مطلوب را کاهش دهد.
در آموزش آبکاری کروم سخت نیز بررسی سختی باید همراه با سایر مشخصات پوشش انجام شود، زیرا تنها افزایش عدد سختی برای ارزیابی کیفیت کافی نیست. چسبندگی مناسب به فلز پایه، یکنواختی ضخامت و سلامت سطح نیز در عملکرد واقعی قطعه اهمیت دارند. برای قطعاتی که در معرض بارگذاری و تماس مداوم هستند، انتخاب ضخامت مناسب و انجام عملیات پرداخت پس از آبکاری می تواند به استفاده موثرتر از سختی پوشش کمک کند. بنابراین سختی بالا را باید یکی از اجزای سیستم عملکردی پوشش دانست، نه تنها معیار سنجش کیفیت آن.
مقاومت سایشی
مقاومت سایشی یکی از مهم ترین ویژگی های آبکاری کروم سخت در قطعاتی است که به صورت مداوم با قطعه دیگر تماس دارند یا حرکت نسبی بین سطوح آنها ایجاد می شود. سایش می تواند به تدریج باعث کاهش ابعاد، ایجاد شیار، زبری سطح و تغییر شرایط عملکردی قطعه شود. ایجاد یک لایه کروم سخت می تواند مقاومت سطح را در برابر برخی سازوکارهای سایش افزایش دهد و در نتیجه سرعت تخریب سطح را کاهش دهد. میزان این مقاومت به نوع سایش، فشار تماس، سرعت حرکت، روانکاری، زبری سطوح و مشخصات خود پوشش وابسته است و نمی توان یک مقدار ثابت را برای تمام کاربردها در نظر گرفت.
در قطعاتی مانند شفت ها، میله های هیدرولیک و اجزای ماشین آلات، کنترل سایش اهمیت زیادی دارد؛ زیرا تغییر کوچک در سطح می تواند به افزایش لقی یا اختلال در آب بندی منجر شود. معایب آبکاری کروم سخت نیز در همین مرحله باید مورد توجه قرار گیرد؛ زیرا انتخاب نادرست فرآیند یا اجرای نامناسب می تواند باعث ایجاد ترک های سطحی، چسبندگی ضعیف یا مشکلات ابعادی شود. بنابراین استفاده از کروم سخت زمانی نتیجه مطلوبی دارد که نوع سایش و شرایط واقعی کار قطعه پیش از آبکاری بررسی شود. این ارزیابی کمک می کند ضخامت و عملیات پرداخت متناسب با کاربرد انتخاب شوند.
کاهش اصطکاک
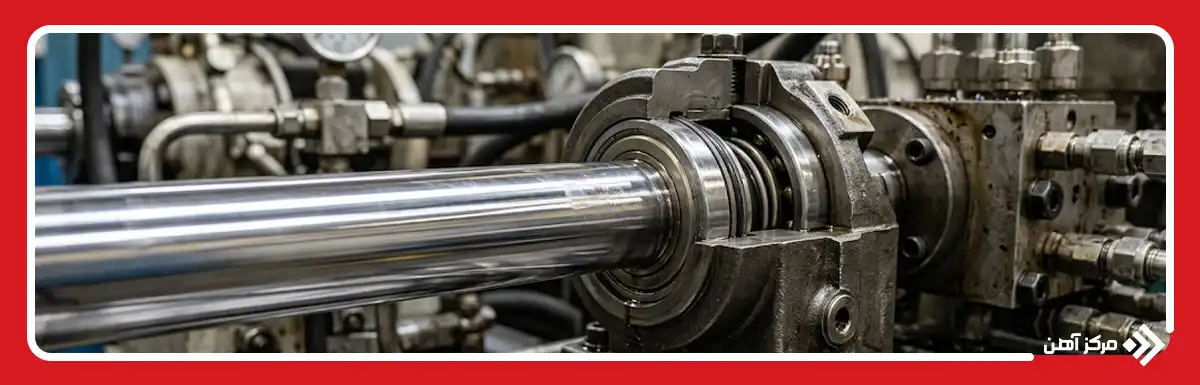
کاهش اصطکاک یکی دیگر از دلایلی است که آبکاری کروم سخت را برای قطعات دارای حرکت نسبی مناسب می کند. سطح کروم سخت، در صورت آماده سازی و پرداخت صحیح، می تواند سطحی مناسب برای تماس لغزشی ایجاد کند و در برخی سامانه های مکانیکی به کاهش مقاومت حرکتی کمک کند. با این حال، اصطکاک تنها به جنس پوشش وابسته نیست و عواملی مانند زبری سطح، فشار تماس، سرعت حرکت، نوع روانکار و جنس قطعه مقابل نیز نقش مهمی دارند. به همین دلیل نمی توان صرفا با مشاهده وجود پوشش کروم، مقدار مشخصی برای کاهش اصطکاک یک قطعه تعیین کرد.
در کاربردهایی که قطعه با آب بند، یاتاقان یا سطح فلزی دیگری در تماس است، کیفیت پرداخت نهایی اهمیت ویژه ای پیدا می کند. اگر سطح بیش از حد زبر باشد، ممکن است اصطکاک افزایش یابد یا سایش قطعه مقابل بیشتر شود؛ از طرف دیگر، پرداخت نامناسب می تواند توانایی سطح برای نگهداری روانکار را نیز تغییر دهد. بنابراین پاسخ به سوال آبکاری کروم سخت چیست تنها با توضیح روش رسوب دهی مشخص نمی شود و باید ارتباط میان پوشش، پرداخت سطح و شرایط کاری نیز در نظر گرفته شود. انتخاب صحیح این پارامترها می تواند عملکرد مجموعه را بهبود دهد، اما نتیجه نهایی باید بر اساس شرایط واقعی سرویس و مشخصات مهندسی قطعه ارزیابی شود.
مقاومت خوردگی
کروم سخت می تواند مقاومت سطح قطعه را در برابر برخی شرایط خوردگی افزایش دهد و به همین دلیل در بعضی محیط های صنعتی مورد استفاده قرار می گیرد. با این حال، مقاومت خوردگی این پوشش به ساختار لایه، وجود ترک و تخلخل، ضخامت، کیفیت آماده سازی و محیطی که قطعه در آن کار می کند وابسته است. برخلاف تصور رایج، وجود پوشش کروم به تنهایی به معنای مصونیت کامل قطعه در برابر خوردگی نیست. اگر پوشش دارای ناپیوستگی باشد، محیط خورنده می تواند از مسیرهای موجود به فلز پایه برسد و خوردگی زیر پوشش یا موضعی ایجاد کند.
در طراحی فرآیند، بنابراین باید شرایط محیطی مانند رطوبت، مواد شیمیایی، دما و مدت تماس با عامل خورنده بررسی شود. در کاربردهایی که خوردگی عامل اصلی خرابی است، انتخاب نوع پوشش باید بر اساس سازگاری آن با محیط انجام شود و ممکن است روش های دیگری نسبت به کروم سخت مناسب تر باشند. کنترل کیفیت سطح پیش از آبکاری نیز اهمیت زیادی دارد؛ زیرا آلودگی، زنگ زدگی یا آماده سازی نامناسب می تواند چسبندگی پوشش را کاهش دهد. در نتیجه مقاومت خوردگی کروم سخت یک ویژگی کاربردی مهم است، اما باید در کنار سایر مشخصات فرآیند و شرایط سرویس قطعه ارزیابی شود.
قابلیت بازیابی ابعادی قطعات
یکی از کاربردهای مهم آبکاری کروم سخت در تعمیرات صنعتی، استفاده از پوشش برای جبران بخشی از کاهش ابعاد قطعات فرسوده است. زمانی که سطح یک شفت یا قطعه دقیق در اثر کارکرد ساییده می شود، ممکن است قطر یا ابعاد آن از محدوده مجاز خارج شود. اگر ساختار اصلی قطعه همچنان سالم باشد، می توان با ایجاد مقدار مشخصی پوشش و سپس انجام سنگ زنی یا پرداخت، سطح را به ابعاد مورد نظر نزدیک کرد. این روش در بسیاری از تعمیرات صنعتی اهمیت دارد، زیرا امکان بازسازی یک قطعه به جای تعویض کامل آن را فراهم می کند. البته امکان اجرای این روش باید با توجه به میزان سایش و وضعیت فلز پایه بررسی شود.
در این کاربرد، ضخامت پوشش تنها بر اساس افزایش ابعاد انتخاب نمی شود. مقدار کروم باید به اندازه ای باشد که پس از عملیات تکمیلی، ضخامت موثر مورد نیاز باقی بماند و ابعاد نهایی در محدوده تلرانس قرار گیرد. بنابراین اندازه گیری دقیق قطعه قبل از آبکاری، تعیین مقدار کاهش ابعاد، محاسبه ضخامت مورد نیاز و کنترل ابعاد پس از پرداخت اهمیت زیادی دارد. هزینه آبکاری کروم سخت نیز در چنین پروژه هایی باید همراه با هزینه آماده سازی، پوشش دهی و پرداخت نهایی محاسبه شود؛ زیرا قیمت پایین تر فرآیند اولیه لزوما به معنای هزینه کمتر برای بازسازی کامل قطعه نیست.
آبکاری کروم سخت چگونه انجام می شود؟
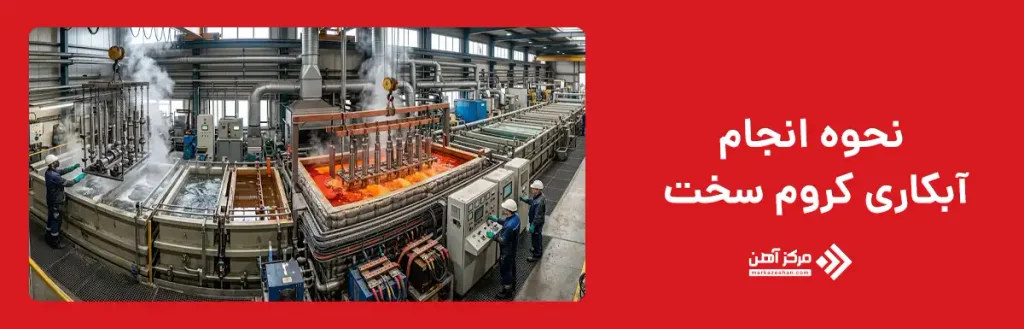
فرآیند آبکاری کروم سخت مجموعه ای از عملیات متوالی است که کیفیت نهایی پوشش به اجرای صحیح تمام آنها وابسته است. برخلاف تصور رایج، قرار دادن قطعه در وان آبکاری و عبور دادن جریان الکتریکی تنها بخش پایانی فرآیند محسوب می شود و نتیجه مطلوب از آماده سازی صحیح سطح آغاز می شود. هرگونه آلودگی، چربی، اکسید یا نقص سطحی که پیش از آبکاری برطرف نشود، می تواند روی چسبندگی و یکنواختی لایه اثر بگذارد. به همین دلیل، پیش از شروع کار باید جنس قطعه، وضعیت سطح، ابعاد، میزان سایش و ضخامت مورد نیاز پوشش بررسی شود. سپس بر اساس شرایط قطعه، عملیات مکانیکی و شیمیایی لازم برای آماده سازی آن انجام می گیرد.
در یک فرآیند صنعتی، پارامترهایی مانند دمای حمام، ترکیب محلول، چگالی جریان، زمان آبکاری و وضعیت آندها باید تحت کنترل باشند. این متغیرها مستقیما بر سرعت رسوب، ضخامت و کیفیت لایه کروم تاثیر می گذارند. پس از پایان رسوب دهی نیز قطعه معمولا شسته و در صورت نیاز تحت عملیات پرداخت، سنگ زنی یا سایر فرآیندهای تکمیلی قرار می گیرد تا به ابعاد و کیفیت سطح مورد نظر برسد. بنابراین دستگاه آبکاری کروم سخت باید بخشی از یک سیستم کنترل شده شامل تجهیزات آماده سازی، وان، منبع تغذیه، سیستم کنترل فرآیند و تجهیزات پرداخت باشد. در ادامه، مراحل اصلی اجرای این فرآیند از آماده سازی سطح تا پرداخت نهایی بررسی می شوند.
آماده سازی سطح قطعه
آماده سازی سطح اولین مرحله تعیین کننده در آبکاری کروم سخت است و هدف آن ایجاد شرایطی مناسب برای تشکیل یک لایه یکنواخت و چسبنده روی فلز پایه است. پیش از شروع عملیات شیمیایی، سطح قطعه از نظر وجود زنگ زدگی، پوسته اکسیدی، آثار سایش، ترک، حفره و نواحی آسیب دیده بررسی می شود. در قطعاتی که قبلا استفاده شده اند، ممکن است لازم باشد لایه قدیمی، محصولات خوردگی یا آثار پوشش قبلی حذف شوند. گاهی نیز عملیات مکانیکی مانند سنگ زنی، تراشکاری یا پولیش برای اصلاح هندسه سطح انجام می شود. انتخاب این عملیات به جنس قطعه و وضعیت آن بستگی دارد.
در این مرحله، ابعاد قطعه نیز باید با دقت اندازه گیری شود تا مقدار سایش و میزان پوشش مورد نیاز مشخص باشد. اگر هدف از آبکاری، بازسازی یک قطعه فرسوده باشد، این اندازه گیری مبنای تعیین ضخامت پوشش و مقدار پرداخت بعدی قرار می گیرد. سطح نهایی باید عاری از آلودگی و عیوبی باشد که می توانند مانع تماس مناسب محلول با فلز پایه شوند. آماده سازی بیش از حد نیز می تواند نامطلوب باشد، زیرا ممکن است هندسه قطعه یا زبری سطح را از محدوده مورد نیاز خارج کند. بنابراین این مرحله باید بر اساس نقشه، جنس فلز و شرایط سرویس قطعه برنامه ریزی شود.
چربی زدایی و تمیزکاری
پس از آماده سازی اولیه، سطح قطعه باید از چربی، روغن، گرد و غبار، بقایای مواد پرداخت و سایر آلودگی های سطحی پاک شود. وجود حتی مقدار کمی آلودگی می تواند مانع تماس مستقیم الکترولیت با فلز پایه شود و در نتیجه چسبندگی یا یکنواختی پوشش را کاهش دهد. نوع ماده تمیز کننده بر اساس جنس قطعه و نوع آلودگی انتخاب می شود و ممکن است از روش های شیمیایی، الکتروشیمیایی یا ترکیبی استفاده شود. در تجهیزات صنعتی، کنترل زمان، دما و غلظت محلول تمیز کننده اهمیت دارد، زیرا تمیزکاری ناکافی یا بیش از حد می تواند هر دو بر مراحل بعدی اثر منفی داشته باشند.
پس از چربی زدایی، معمولا شستشوی مناسب برای حذف بقایای مواد شیمیایی انجام می شود تا محلول مرحله بعدی آلوده نشود. کیفیت این مرحله را نمی توان صرفا با ظاهر قطعه ارزیابی کرد؛ زیرا ممکن است سطح از نظر بصری تمیز به نظر برسد اما همچنان لایه نازکی از روغن یا مواد آلی روی آن باقی مانده باشد. به همین دلیل در فرآیندهای صنعتی، روش تمیزکاری بر اساس جنس فلز، نوع آلودگی و الزامات آبکاری انتخاب می شود. آماده سازی و تمیزکاری دقیق در نهایت به ایجاد سطحی فعال و مناسب برای مرحله بعد، یعنی فعال سازی پیش از رسوب کروم، کمک می کند.
فعال سازی سطح
فعال سازی سطح مرحله ای است که پس از تمیزکاری انجام می شود تا فلز پایه برای پذیرش مناسب پوشش کروم آماده شود. حتی پس از چربی زدایی کامل، ممکن است روی سطح قطعه لایه های اکسیدی یا ترکیباتی باقی مانده باشند که مانع شروع مناسب رسوب دهی شوند. در این مرحله، با استفاده از روش شیمیایی یا الکتروشیمیایی متناسب با جنس فلز، این لایه های مزاحم حذف شده و شرایط سطح برای شروع آبکاری اصلاح می شود. انتخاب روش فعال سازی به نوع فلز پایه، وضعیت سطح و سیستم آبکاری مورد استفاده بستگی دارد و نمی توان یک دستورالعمل ثابت را برای تمام قطعات به کار برد. پس از فعال سازی نیز باید از آلودگی مجدد سطح جلوگیری شود.
فاصله زمانی میان فعال سازی و ورود قطعه به فرآیند آبکاری نیز اهمیت دارد، زیرا سطح فعال شده می تواند در تماس با محیط دوباره دچار اکسیداسیون یا آلودگی شود. در خطوط صنعتی، به همین دلیل مراحل آماده سازی معمولا به صورت پیوسته و با حداقل فاصله زمانی انجام می شوند. اگر فعال سازی به درستی انجام نشود، احتمال ایجاد نواحی با چسبندگی ضعیف، شروع نامنظم رسوب یا جدا شدن موضعی پوشش افزایش پیدا می کند. بنابراین این مرحله بخشی از کنترل کیفیت آبکاری محسوب می شود و باید متناسب با جنس قطعه و شرایط فرآیند طراحی شود.
قرارگیری در وان آبکاری
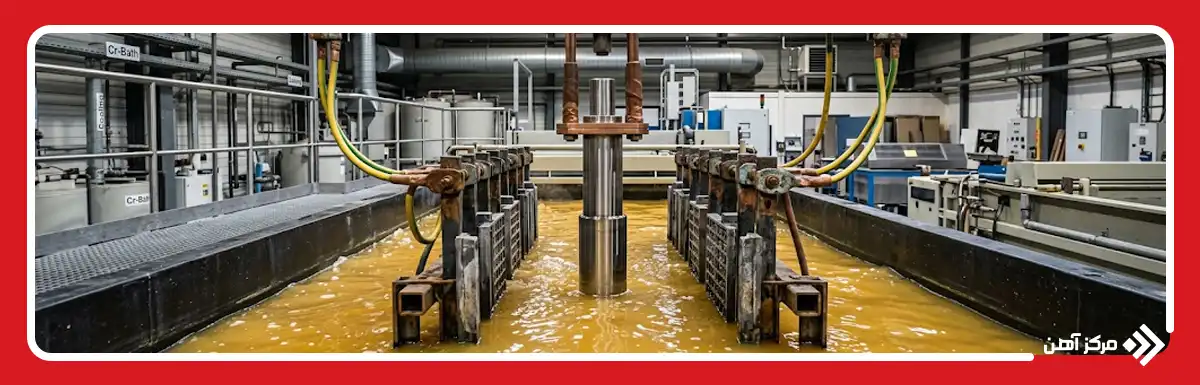
پس از آماده سازی و فعال سازی، قطعه وارد وان آبکاری می شود؛ محفظه ای که حاوی الکترولیت مناسب برای رسوب دهی کروم است. قطعه به عنوان یکی از الکترودها در مدار قرار می گیرد و آندها نیز در موقعیت مشخصی نسبت به سطح آن نصب می شوند. هندسه قطعه و فاصله میان آند و کاتد اهمیت زیادی دارد، زیرا توزیع جریان در تمام نقاط سطح یکسان نیست و شکل قطعه می تواند موجب افزایش یا کاهش موضعی نرخ رسوب شود. برای قطعات پیچیده، طراحی چیدمان آندها و استفاده از تجهیزات کمکی می تواند برای کنترل بهتر توزیع جریان ضروری باشد.
در این مرحله، شرایط حمام نیز باید تحت کنترل قرار گیرد. دمای محلول، ترکیب الکترولیت، وضعیت آندها و شرایط گردش یا تهویه حمام از عواملی هستند که می توانند بر کیفیت رسوب تاثیر بگذارند. قطعه باید به شکلی در وان قرار گیرد که تماس الکتریکی پایدار داشته باشد و تمام سطوح مورد نظر در معرض شرایط مناسب آبکاری قرار بگیرند. پیش از شروع جریان، اپراتور یا سیستم کنترل باید اتصالات، موقعیت قطعه و تجهیزات را بررسی کند. هرگونه نقص در این مرحله می تواند در ادامه به تغییر ضخامت، ایجاد عیوب سطحی یا کاهش یکنواختی پوشش منجر شود.
اعمال جریان الکتریکی
با قرار گرفتن قطعه و آندها در موقعیت مناسب، جریان مستقیم به مدار اعمال می شود تا واکنش الکتروشیمیایی لازم برای رسوب کروم روی سطح کاتد انجام گیرد. در این مرحله، یون های موجود در الکترولیت تحت تاثیر میدان الکتریکی به سمت سطح قطعه حرکت می کنند و فرآیند رسوب فلزی شکل می گیرد. مقدار جریان و چگالی جریان از پارامترهای مهم این مرحله هستند، زیرا تغییر آنها می تواند سرعت رسوب و ویژگی های لایه تشکیل شده را تحت تاثیر قرار دهد. به همین دلیل جریان باید بر اساس جنس قطعه، شکل هندسی، سطح مورد آبکاری و مشخصات فرآیند تنظیم شود.
افزایش بی رویه جریان لزوما به معنای افزایش کیفیت یا سرعت مطلوب آبکاری نیست و می تواند باعث ایجاد مشکلاتی مانند رسوب نامناسب یا افزایش عیوب سطحی شود. از سوی دیگر، جریان ناکافی ممکن است نرخ رسوب را کاهش داده و دستیابی به ضخامت مورد نیاز را دشوار کند. مدت زمان اعمال جریان نیز بر مقدار پوشش ایجاد شده اثر دارد و باید متناسب با ضخامت هدف تعیین شود. در خطوط حرفه ای، پارامترهای الکتریکی و شرایط حمام به صورت مستمر کنترل می شوند تا رسوب دهی در محدوده مشخص انجام گیرد. پس از رسیدن به ضخامت مورد نظر، جریان قطع شده و قطعه برای مراحل شستشو و تکمیل آماده می شود.
شستشو و پرداخت نهایی
پس از پایان رسوب دهی، قطعه از وان خارج شده و برای حذف بقایای الکترولیت و مواد شیمیایی، به طور کامل شستشو می شود. شستشوی مناسب اهمیت زیادی دارد، زیرا باقی ماندن محلول روی سطح می تواند موجب ایجاد لکه، تغییرات ناخواسته سطح یا خوردگی موضعی شود. پس از آن، قطعه از نظر ظاهری و وضعیت پوشش بررسی می شود تا عیوبی مانند نواحی با رسوب نامنظم، زبری غیر عادی، ترک یا پوشش ناقص شناسایی شوند. البته بازرسی ظاهری به تنهایی برای تایید کیفیت آبکاری کافی نیست و در قطعات دقیق، اندازه گیری ضخامت و کنترل ابعاد نیز ضرورت دارد. روش های اندازه گیری باید متناسب با جنس قطعه و الزامات پروژه انتخاب شوند.
در صورتی که قطعه پس از آبکاری باید به ابعاد مشخصی برسد، عملیات تکمیلی مانند سنگ زنی دقیق یا پولیش انجام می شود. این مرحله برای قطعاتی که دارای تلرانس محدود هستند اهمیت ویژه ای دارد، زیرا ضخامت لایه رسوب کرده ممکن است بیش از مقدار نهایی مورد نیاز باشد و باید با فرآیند پرداخت به اندازه تعیین شده برسد. در قطعات بازسازی شده نیز مقدار پوشش باقی مانده پس از پرداخت باید با نقشه و شرایط کاری مطابقت داشته باشد. در نهایت، کیفیت سطح، ابعاد، ضخامت پوشش و وضعیت ظاهری بررسی می شوند تا قطعه برای استفاده مجدد یا مونتاژ آماده شود. بنابراین پایان آبکاری به معنای پایان کنترل کیفیت نیست و عملیات پس از آبکاری بخش مهمی از فرآیند محسوب می شود.
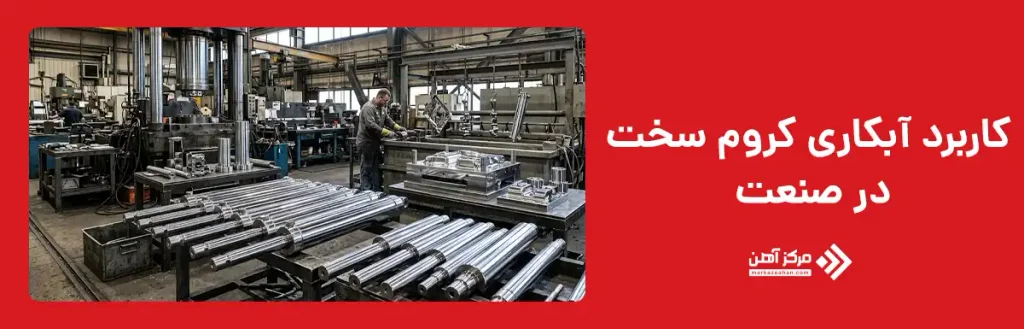
کاربرد آبکاری کروم سخت در صنعت
آبکاری کروم سخت در صنایعی استفاده می شود که سطح قطعه باید در برابر سایش، اصطکاک، تماس مکانیکی یا شرایط محیطی مشخص عملکرد مناسبی داشته باشد. یکی از کاربردهای شناخته شده آن در شفت ها و میله هایی است که در مجموعه های هیدرولیکی و پنوماتیکی حرکت رفت و برگشتی دارند. در این قطعات، کیفیت سطح و مقاومت سایشی اهمیت زیادی دارد، زیرا سطح باید در تماس با آب بندها و اجزای متحرک، عملکرد پایدار خود را حفظ کند. سیلندرهای هیدرولیک، میله پیستون، قطعات ماشین آلات، قالب ها و برخی اجزای تجهیزات تولیدی نیز از جمله مواردی هستند که ممکن است با توجه به شرایط کاری، نیاز به این نوع پوشش داشته باشند.
کاربرد کروم سخت به یک صنعت خاص محدود نیست و معیار اصلی، شرایط سرویس قطعه است. در تجهیزات تولیدی، اگر یک سطح در اثر تماس مداوم دچار سایش شود، ایجاد پوشش مهندسی می تواند راهی برای افزایش عمر کاری آن باشد. در تعمیرات نیز این فرآیند برای بازسازی برخی سطوح فرسوده مورد توجه قرار می گیرد. با این حال، انتخاب پوشش باید بر اساس فشار تماس، سرعت حرکت، دمای کاری، نوع روانکاری، محیط خورنده و جنس قطعه مقابل انجام شود. در قطعاتی که تلرانس ابعادی دقیق دارند، ضخامت پوشش و عملیات پرداخت نیز باید از ابتدا در طراحی فرآیند لحاظ شوند. بنابراین کاربرد صنعتی کروم سخت زمانی معنا پیدا می کند که مشخصات پوشش با نیاز واقعی قطعه هماهنگ باشد و صرفا بر اساس نام فرآیند انتخاب نشود.
مزایا و معایب آبکاری کروم سخت
آبکاری کروم سخت به دلیل ایجاد سطحی با سختی بالا، مقاومت سایشی مناسب و قابلیت پرداخت دقیق، در بسیاری از کاربردهای صنعتی ارزشمند است. امکان بازسازی برخی قطعات فرسوده نیز یکی دیگر از مزیت های مهم آن محسوب می شود؛ زیرا در شرایط مناسب می توان با افزودن پوشش و انجام عملیات تکمیلی، ابعاد سطح را به محدوده مورد نیاز بازگرداند. کاهش اصطکاک در برخی تماس های لغزشی، بهبود عملکرد سطح و افزایش دوام قطعه در شرایط کاری مناسب از دیگر مزایایی هستند که می توانند استفاده از این فرآیند را توجیه کنند. با این حال، نتیجه نهایی به کیفیت آماده سازی، کنترل حمام، پارامترهای الکتریکی و پرداخت پس از آبکاری وابسته است.
در مقابل، این فرآیند محدودیت هایی نیز دارد که پیش از انتخاب آن باید بررسی شوند. آماده سازی دقیق، کنترل پارامترهای آبکاری و عملیات پرداخت می توانند زمان و هزینه فرآیند را افزایش دهند. همچنین اگر سطح به درستی آماده نشود یا شرایط آبکاری کنترل نشده باشد، مشکلاتی مانند چسبندگی ضعیف، ترک، پوسته شدن یا ناهمگونی ضخامت ایجاد می شود. برای قطعاتی که جنس، هندسه یا شرایط سرویس آنها با الزامات کروم سخت سازگار نیست، انتخاب این پوشش می تواند نتیجه مطلوبی نداشته باشد. بنابراین مقایسه مزایا و معایب باید بر اساس کاربرد واقعی انجام شود. هزینه آبکاری کروم سخت نیز تنها هزینه رسوب دهی نیست و آماده سازی، حذف پوشش قبلی، پرداخت و کنترل ابعادی می توانند بر هزینه نهایی پروژه اثر بگذارند.
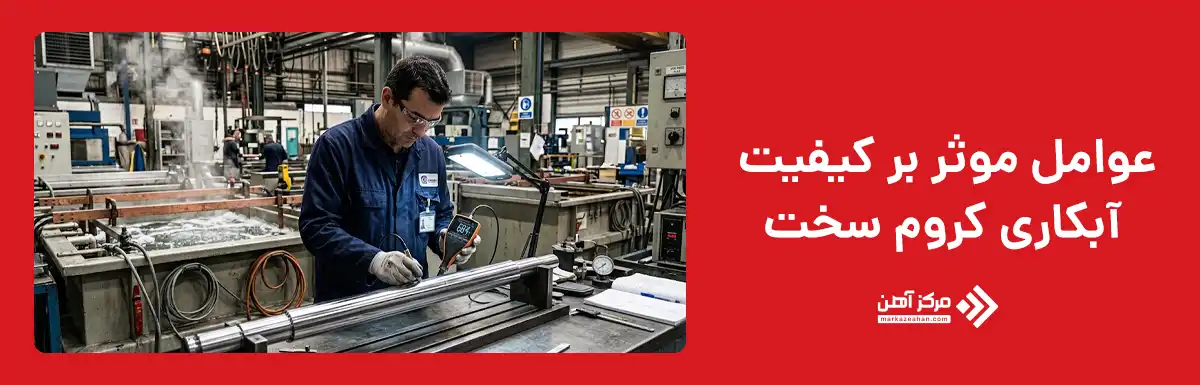
چه عواملی بر کیفیت آبکاری کروم سخت تاثیر می گذارند؟
کیفیت نهایی آبکاری کروم سخت به یک عامل واحد وابسته نیست و مجموعه ای از متغیرهای مربوط به قطعه، آماده سازی سطح، حمام آبکاری و عملیات پس از پوشش در آن نقش دارند. جنس و وضعیت فلز پایه اهمیت زیادی دارد، زیرا واکنش سطحی فلزات مختلف در مراحل آماده سازی و آبکاری یکسان نیست. وجود زنگ زدگی، چربی، اکسید، ترک یا حفره نیز می تواند چسبندگی و یکنواختی پوشش را تحت تاثیر قرار دهد. به همین دلیل پیش از شروع فرآیند باید سطح قطعه به دقت بررسی و برای آبکاری آماده شود. هندسه قطعه نیز مهم است؛ گوشه ها، شیارها، حفره ها و تغییرات ناگهانی مقطع می توانند توزیع جریان را تغییر دهند و باعث تفاوت در ضخامت رسوب در نقاط مختلف شوند.
شرایط حمام و پارامترهای الکتریکی نیز مستقیما بر ساختار پوشش اثر می گذارند. ترکیب و وضعیت الکترولیت، دما، چگالی جریان، زمان آبکاری و موقعیت آندها باید در محدوده مناسب کنترل شوند. پس از آبکاری نیز شستشو، پرداخت و کنترل ابعادی اهمیت دارند، زیرا پوشش ایجاد شده ممکن است برای رسیدن به اندازه نهایی نیاز به سنگ زنی یا پولیش داشته باشد. علاوه بر این، کیفیت تجهیزات و مهارت اپراتور در تکرارپذیری فرآیند نقش دارند. در پروژه های صنعتی، تعیین ضخامت مورد نیاز بر اساس شرایط سرویس و کنترل آن پس از اجرا از اهمیت ویژه ای برخوردار است. بنابراین ارزیابی کیفیت نباید فقط با مشاهده براق بودن سطح انجام شود، بلکه باید خواص و ابعاد پوشش با الزامات فنی قطعه مقایسه شوند.
آبکاری کروم سخت یکی از روش های موثر برای بهبود عملکرد سطحی قطعات صنعتی است که با هدف افزایش سختی، مقاومت سایشی، کاهش اصطکاک و در برخی کاربردها بهبود مقاومت در برابر خوردگی انجام می شود. اگر برای شما سوال است که آبکاری کروم سخت چیست، باید بدانید که این فرآیند تنها به ایجاد یک لایه کروم محدود نمی شود و آماده سازی سطح، کنترل شرایط حمام، چگالی جریان، ضخامت پوشش و پرداخت نهایی نیز در نتیجه آن نقش دارند. استفاده صحیح از این پوشش می تواند عمر کاری برخی قطعات را افزایش دهد و امکان بازسازی سطوح فرسوده را فراهم کند. با این حال، انتخاب آن باید بر اساس جنس قطعه، شرایط کاری، تلرانس ابعادی و نوع سایش انجام شود. کنترل دقیق فرآیند و اجرای استاندارد، مهم ترین عوامل دستیابی به پوششی بادوام و قابل اعتماد هستند.
سوالات متداول
آماده سازی نامناسب سطح، آلودگی، چسبندگی ضعیف، تنظیم نادرست پارامترهای آبکاری، تنش های موجود در پوشش و پرداخت نامناسب می توانند باعث ترک یا پوسته شدن شوند. در آموزش آبکاری کروم سخت نیز آماده سازی سطح و کنترل شرایط حمام از عوامل اصلی جلوگیری از این عیوب هستند.
ضخامت ثابت و یکسانی برای تمام قطعات وجود ندارد و بر اساس کاربرد، میزان سایش، تلرانس ابعادی و امکان پرداخت تعیین می شود. ضخامت مورد نیاز باید پیش از فرآیند مشخص شود تا پس از پرداخت، مقدار کافی پوشش روی قطعه باقی بماند.
اگر مشکل اصلی قطعه فقط ظاهر باشد، یا شرایط سرویس، جنس فلز پایه و محیط کاری با الزامات پوشش سازگار نباشد، ممکن است روش دیگری مناسب تر باشد. همچنین در کاربردهایی که پوشش ضخیم یا عملیات پرداخت پس از آبکاری امکان پذیر نیست، باید گزینه های جایگزین بررسی شوند.
کروم سخت معمولا روی فولادها و برخی آلیاژهای فلزی اجرا می شود، اما روش آماده سازی و فعال سازی برای هر فلز یکسان نیست.
چربی، اکسید، زنگ زدگی، آلودگی سطح، آماده سازی ناقص و فعال سازی نامناسب از عوامل مهم کاهش چسبندگی هستند. همچنین کنترل ضعیف شرایط حمام و پارامترهای الکتریکی می تواند کیفیت اتصال پوشش به فلز پایه را کاهش دهد.
در شرایط مناسب، سطح کروم سخت می تواند اصطکاک را در برخی تماس های لغزشی کاهش دهد، اما نتیجه به زبری سطح، فشار تماس، سرعت حرکت، روانکاری و جنس سطح مقابل نیز وابسته است.

