
آبکاری نیکل کروم تزئینی یا دکوری چیست؟

دسترسی سریع به محتوای این مطلب
آبکاری نیکل کروم تزئینی یکی از روش های پوشش دهی سطحی است که با ایجاد لایه های فلزی کنترل شده روی قطعه، هم ظاهر آن را بهبود می دهد و هم مقاومت سطح را در برابر خوردگی و عوامل محیطی افزایش می دهد. در این فرآیند، معمولا نیکل به عنوان لایه اصلی زیرین و کروم به عنوان لایه نهایی روی سطح قرار می گیرد. بسته به جنس قطعه و الزامات عملکردی، ممکن است لایه های دیگری مانند مس نیز در ساختار پوشش استفاده شوند. این سیستم در قطعات فلزی و برخی زیرلایه های قابل آبکاری به کار می رود و استاندارد ASTM B456 نیز پوشش های نیکل کروم و مس نیکل کروم را برای کاربردهایی که ظاهر و حفاظت در برابر خوردگی اهمیت دارند، پوشش می دهد. درک این ساختار برای انتخاب فرآیند مناسب، کنترل کیفیت و برآورد هزینه هایی مانند قیمت آهن در پروژه های مرتبط با قطعات فولادی اهمیت دارد.
آبکاری نیکل کروم دکوری فقط با هدف ایجاد سطحی براق و شبیه آینه انجام نمی شود، بلکه کیفیت آماده سازی، ترتیب لایه ها، ضخامت پوشش و شرایط سرویس قطعه نیز در عملکرد نهایی تاثیر دارند. تفاوت عملکرد و ظاهر هر لایه باعث می شود شناخت تفاوت آبکاری نیکل و کروم برای انتخاب صحیح فرآیند اهمیت پیدا کند؛ زیرا نیکل و کروم وظایف یکسانی در سیستم پوشش ندارند. در این نوع آبکاری، کروم معمولا لایه نهایی و بسیار نازک سیستم است، در حالی که بخش قابل توجهی از حفاظت و ظاهر نهایی توسط لایه های زیرین تامین می شود. استاندارد ASTM نیز برای پوشش های نیکل کروم، الزامات مختلفی را بر اساس شرایط سرویس، ضخامت، چسبندگی، ظاهر و مقاومت در برابر خوردگی در نظر می گیرد.
آبکاری نیکل کروم تزئینی چیست؟
آبکاری نیکل کروم تزئینی یک فرآیند الکتروشیمیایی برای ایجاد یک پوشش چندلایه روی سطح قطعات است که هدف اصلی آن ترکیب ظاهر براق و یکنواخت با افزایش مقاومت سطح در برابر خوردگی، رطوبت، لکه و سایش معمولی است. در این سیستم، نیکل معمولا لایه اصلی پوشش را تشکیل می دهد و کروم به صورت یک لایه نهایی روی آن قرار می گیرد. ضخامت و تعداد لایه ها بر اساس جنس زیرلایه، شکل قطعه، شرایط محیطی و سطح عملکرد مورد انتظار تعیین می شود. برخلاف پوشش هایی که صرفا برای افزایش سختی و مقاومت سایشی شدید طراحی شده اند، این فرآیند بیشتر بر ظاهر، حفاظت سطحی و کیفیت نهایی قطعه تمرکز دارد. به همین دلیل تفاوت کروم سخت با کروم تزئینی فقط در ظاهر نیست و نوع کاربرد، ضخامت پوشش و هدف مهندسی آنها نیز با یکدیگر تفاوت دارد. در استاندارد ASTM B456 نیز پوشش های الکترولیتی مس، نیکل و کروم از نظر کاربرد، ضخامت و الزامات عملکردی طبقه بندی می شوند.
در آبکاری نیکل کروم تزئینی، آماده سازی دقیق سطح اهمیت زیادی دارد؛ زیرا پوشش نهایی می تواند عیوب، آلودگی یا زبری نامناسب زیرلایه را نمایان کند. پس از تمیزکاری و آماده سازی، بسته به سیستم انتخاب شده ممکن است مس و سپس نیکل روی قطعه اعمال شوند و در پایان یک لایه بسیار نازک کروم روی سطح قرار گیرد. نتیجه مطلوب زمانی حاصل می شود که چسبندگی بین لایه ها مناسب باشد و ضخامت هر بخش مطابق مشخصات فنی انتخاب شود. این فرآیند یکی از نمونه های انواع آبکاری فلزات است که در آن پوشش نهایی برای ایجاد ترکیبی از زیبایی ظاهری و حفاظت سطحی طراحی می شود. بنابراین انتخاب روش آبکاری نه صرفا بر مبنای براق بودن سطح که باید بر اساس جنس قطعه، شرایط استفاده، الزامات ظاهری و میزان مقاومت مورد نیاز انجام شود.
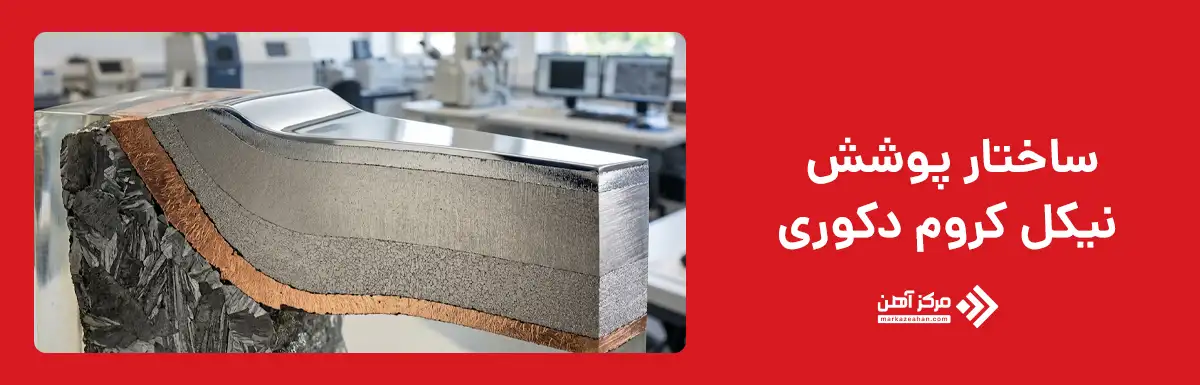
ساختار پوشش نیکل کروم دکوری
پوشش نیکل کروم دکوری معمولا یک ساختار چندلایه دارد که هر لایه وظیفه مشخصی در عملکرد نهایی پوشش بر عهده می گیرد. در ساده ترین حالت، نیکل روی سطح آماده شده قطعه قرار می گیرد و سپس یک لایه کروم روی آن اعمال می شود. با این حال، در بسیاری از قطعاتی که به مقاومت خوردگی و کیفیت ظاهری بیشتری نیاز دارند، لایه مس نیز بین زیرلایه و نیکل قرار می گیرد. نیکل معمولا بخش اصلی ضخامت پوشش را ایجاد می کند و نقش مهمی در محافظت از زیرلایه و ایجاد سطح مناسب برای کروم دارد. کروم نیز به عنوان لایه نهایی، ظاهر براق و ویژگی های سطحی مورد انتظار را فراهم می کند. ترتیب، ضخامت و نوع هر لایه بر اساس جنس قطعه، شرایط محیطی و الزامات کاربرد تعیین می شود و نمی توان یک ساختار ثابت را برای همه قطعات در نظر گرفت.
در این سیستم، کیفیت لایه زیرین تاثیر مستقیمی بر نتیجه نهایی دارد؛ زیرا ناهمواری، آلودگی یا نقص موجود در سطح می تواند در ظاهر پوشش نهایی نمایان شود. به همین دلیل فرآیند آبکاری باید از آماده سازی صحیح زیرلایه آغاز شود و سپس هر لایه با کنترل دقیق شرایط حمام و پارامترهای الکتریکی ایجاد شود. در برخی قطعات، لایه های مختلف نیکل با ویژگی های متفاوت نیز به کار می روند تا حفاظت و کیفیت سطح افزایش پیدا کند. از نظر فنی، این ساختار را می توان نوعی کوتینگ چندلایه دانست که عملکرد آن حاصل همکاری چند پوشش متفاوت است. بنابراین برای ارزیابی کیفیت آبکاری نیکل کروم تزئینی، تنها براق بودن سطح کافی نیست و چسبندگی، یکنواختی، ضخامت و مقاومت پوشش نیز باید بررسی شود.
لایه نیکل
لایه نیکل بخش اصلی پوشش در آبکاری نیکل کروم تزئینی است و نقش مهمی در حفاظت از فلز پایه و ایجاد سطحی یکنواخت برای اعمال کروم دارد. این لایه با کاهش تماس مستقیم زیرلایه با رطوبت و عوامل خورنده، به افزایش دوام قطعه کمک می کند. ضخامت نیکل بر اساس جنس قطعه، شرایط استفاده و میزان مقاومت مورد انتظار تعیین می شود؛ بنابراین برای تمام قطعات نمی توان مقدار ثابتی در نظر گرفت. در برخی سیستم ها، از چند لایه نیکل با ویژگی های متفاوت استفاده می شود تا مقاومت خوردگی و کیفیت ظاهری پوشش بهبود پیدا کند. برای مثال، ترکیب نیکل نیمه براق و نیکل براق می تواند در طراحی پوشش های تزئینی کاربرد داشته باشد.
کیفیت این لایه به تمیزی سطح، ترکیب محلول آبکاری، دما، چگالی جریان الکتریکی و مدت زمان فرآیند وابسته است. اگر لایه نیکل به صورت ناهمگون تشکیل شود یا چسبندگی مناسبی نداشته باشد، احتمال بروز عیب در پوشش نهایی افزایش می یابد. همچنین نیکل براق به تنهایی جایگزین آماده سازی صحیح سطح نمی شود و نمی تواند تمام نقص های زیرلایه را برطرف کند. به همین دلیل، کنترل کیفیت این مرحله برای دستیابی به پوششی بادوام و یکدست ضروری است.
لایه کروم
لایه کروم در آبکاری نیکل کروم تزئینی، پوشش نهایی سیستم محسوب می شود و معمولا ضخامت آن بسیار کمتر از لایه نیکل است. این لایه روی نیکل قرار می گیرد و ویژگی های سطحی مورد انتظار مانند ظاهر براق، بازتاب نور و مقاومت مناسب در برابر کدر شدن و عوامل محیطی را ایجاد می کند. کروم مورد استفاده در آبکاری تزئینی معمولا به صورت لایه ای نازک اعمال می شود و هدف آن ایجاد یک پوشش سطحی با کیفیت ظاهری و عملکرد مناسب است، نه ایجاد ضخامت زیاد برای تحمل بار یا سایش شدید. به همین دلیل کیفیت لایه نیکل زیرین تاثیر قابل توجهی بر نتیجه نهایی دارد؛ زیرا کروم نمی تواند نقص های اساسی موجود در سطح زیرین را به طور کامل پنهان کند.
در زمان اجرای آبکاری، کنترل ترکیب حمام، چگالی جریان، دما و زمان رسوب دهی برای دستیابی به پوششی یکنواخت اهمیت دارد. توزیع جریان روی قطعات پیچیده نیز می تواند بر ضخامت موضعی کروم اثر بگذارد و به همین دلیل طراحی مناسب چیدمان قطعه در حمام اهمیت دارد. سطح کروم پس از آبکاری باید پیوستگی و ظاهر یکنواخت داشته باشد و عیوبی مانند لکه، سوختگی، پوسته شدن یا پوشش ناقص می تواند نشانه وجود مشکل در آماده سازی یا فرآیند باشد. در نتیجه، عملکرد لایه کروم به تنهایی ارزیابی نمی شود، بلکه کیفیت کل سیستم پوشش نیکل و کروم در نظر گرفته می شود.
نقش لایه مس در برخی سیستم های آبکاری
لایه مس در همه سیستم های آبکاری نیکل کروم تزئینی الزامی نیست، اما در بسیاری از قطعات می تواند به عنوان یک لایه میانی مفید عمل کند. مس قابلیت تسطیح مناسبی دارد و می تواند به پر شدن بخشی از ناهمواری های ریز سطح و ایجاد زمینه یکنواخت تر برای رسوب نیکل کمک کند. این ویژگی به ویژه در قطعاتی که کیفیت ظاهری بالایی دارند اهمیت پیدا می کند، زیرا هرگونه نقص سطحی می تواند پس از تکمیل فرآیند در ظاهر نهایی مشاهده شود. در برخی سیستم ها، مس علاوه بر بهبود شرایط سطح، به افزایش مقاومت خوردگی کل مجموعه پوشش نیز کمک می کند. انتخاب استفاده از مس به جنس زیرلایه، هندسه قطعه، الزامات ظاهری و شرایط سرویس بستگی دارد و برای همه قطعات یکسان نیست.
در اجرای این ساختار، معمولا پس از آماده سازی و فعال سازی سطح، لایه مس با ضخامت مورد نیاز اعمال می شود و سپس مراحل بعدی یعنی آبکاری نیکل و کروم انجام می گیرد. نوع فرآیند مس کاری نیز می تواند بر اساس جنس قطعه و هدف پوشش انتخاب شود و در برخی کاربردها از مس با قابلیت تسطیح بیشتر استفاده می شود. وجود این لایه باعث می شود سیستم نهایی تنها به عملکرد نیکل و کروم وابسته نباشد و هر بخش وظیفه مشخصی در ایجاد پوشش مطلوب داشته باشد. با این حال، استفاده از مس باید بر اساس مشخصات فنی قطعه تعیین شود؛ زیرا افزایش تعداد لایه ها بدون دلیل فنی، فرآیند را پیچیده تر و کنترل کیفیت را دشوارتر می کند.
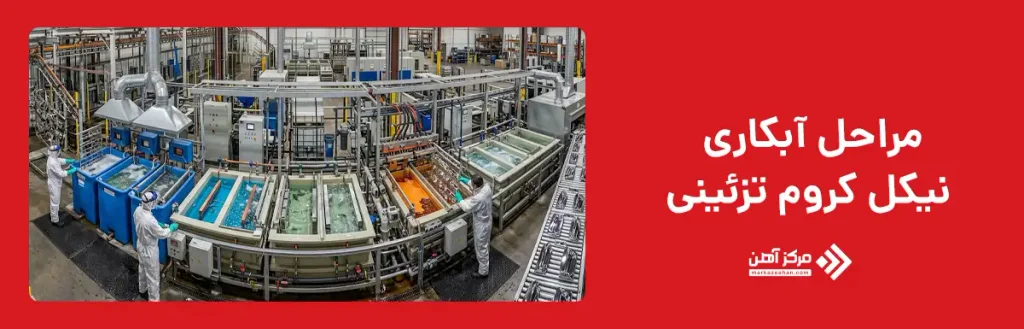
مراحل آبکاری نیکل کروم تزئینی
اجرای آبکاری نیکل کروم تزئینی مجموعه ای از مراحل پیوسته است که کیفیت هر مرحله روی نتیجه مرحله بعد تاثیر می گذارد. فرآیند معمولا با آماده سازی سطح آغاز می شود و پس از حذف چربی، آلودگی، اکسیدها و سایر مواد مزاحم، در صورت نیاز لایه مس ایجاد می شود. سپس نیکل به عنوان لایه اصلی پوشش روی قطعه رسوب داده می شود و در مرحله پایانی، کروم روی سطح نیکل قرار می گیرد. بین مراحل مختلف نیز شستشو انجام می شود تا باقی مانده محلول یک مرحله وارد حمام مرحله بعد نشود. نوع فلز پایه، شکل قطعه، کیفیت سطح اولیه و الزامات ظاهری تعیین می کنند که دقیقا چه عملیات پیش از آبکاری و چه تعداد لایه ای مورد نیاز باشد.
کنترل پارامترهای فرآیند در تمام این مراحل اهمیت دارد؛ زیرا تغییر در چگالی جریان، دما، زمان، ترکیب حمام یا شرایط سطح می تواند باعث تغییر ضخامت و ظاهر پوشش شود. برای قطعاتی که سطح براق و یکنواخت دارند، آماده سازی مکانیکی مانند پولیش نیز ممکن است پیش از آبکاری انجام شود. همچنین پس از پایان رسوب دهی، قطعه باید به شکل کنترل شده شسته و در صورت نیاز پرداخت یا عملیات تکمیلی روی آن انجام شود. هدف از این مراحل فقط ایجاد ظاهر درخشان نیست، بلکه باید پوششی با چسبندگی مناسب، توزیع قابل قبول و مقاومت کافی در برابر شرایط کاری به دست آید. بنابراین آبکاری موفق نتیجه هماهنگی میان آماده سازی، رسوب دهی و کنترل نهایی است.
آماده سازی و تمیزکاری سطح
آماده سازی سطح نخستین مرحله مهم در آبکاری نیکل کروم تزئینی است، زیرا هرگونه چربی، گرد و غبار، زنگ زدگی، اکسید، بقایای رنگ یا آلودگی صنعتی می تواند مانع تماس مناسب محلول آبکاری با فلز پایه شود. ابتدا سطح قطعه با روش مناسب تمیز می شود تا آلودگی های روغنی و ذرات باقی مانده حذف شوند. بسته به جنس و وضعیت قطعه، از عملیات چربی زدایی شیمیایی یا الکتروشیمیایی، شستشو و در صورت نیاز عملیات اسیدی برای فعال سازی سطح استفاده می شود. انتخاب هر مرحله باید متناسب با جنس زیرلایه انجام شود؛ زیرا یک ماده شیمیایی که برای فولاد مناسب است ممکن است برای آلیاژهای مسی یا آلومینیومی رفتار متفاوتی داشته باشد.
پس از پاک سازی، سطح باید از نظر زبری، خوردگی، خط و خش و عیوب ظاهری بررسی شود. اگر کیفیت ظاهری نهایی اهمیت زیادی داشته باشد، عملیات مکانیکی مانند سنگ زنی یا پولیش پیش از ورود قطعه به حمام آبکاری انجام می شود. این مرحله محل مناسبی برای اصلاح نقص های سطحی است، زیرا لایه های نیکل و کروم معمولا نمی توانند عیوب عمیق فلز پایه را به طور کامل پنهان کنند. پس از آماده سازی نیز باید از تماس مجدد قطعه با دست یا محیط آلوده جلوگیری شود. در نهایت، قطعه پس از شستشو و فعال سازی، در شرایطی قرار می گیرد که سطح آن برای پذیرش لایه بعدی آماده باشد و احتمال جدا شدن یا ایجاد عیب در پوشش کاهش پیدا کند.
آبکاری مس در صورت نیاز
آبکاری مس یک مرحله اختیاری در برخی سیستم های نیکل کروم است و زمانی استفاده می شود که ساختار پوشش به لایه میانی مس نیاز داشته باشد. پس از آماده سازی و فعال سازی سطح، قطعه وارد حمام مناسب مس می شود تا یک لایه پیوسته روی زیرلایه ایجاد شود. انتخاب نوع فرآیند و ضخامت این لایه به جنس قطعه، شکل هندسی، وضعیت سطح و الزامات عملکردی بستگی دارد. مس به دلیل قابلیت تسطیح مناسب، می تواند به بهبود یکنواختی سطح کمک کند و زمینه مطلوب تری برای رسوب نیکل فراهم آورد. این ویژگی در قطعاتی که ظاهر نهایی آنها اهمیت زیادی دارد، اهمیت بیشتری پیدا می کند؛ زیرا سطح یکنواخت تر می تواند به دستیابی به پوشش نهایی با کیفیت ظاهری بهتر کمک کند.
پس از رسوب مس، قطعه باید به دقت شسته شود تا باقی مانده محلول از سطح آن حذف شود و انتقال مواد شیمیایی به مرحله بعد کاهش یابد. در برخی فرآیندها ممکن است لایه مس پیش از ادامه کار مورد بازرسی یا پرداخت قرار گیرد تا سطح برای دریافت نیکل آماده باشد. البته استفاده از مس برای تمام قطعات ضروری نیست و نباید صرفا به عنوان یک مرحله ثابت در نظر گرفته شود. مهندس یا اپراتور آبکاری بر اساس جنس زیرلایه، شرایط سرویس، مشخصات پوشش و الزامات ظاهری تصمیم می گیرد که این لایه در ساختار نهایی وجود داشته باشد یا خیر. به همین دلیل طراحی صحیح فرآیند پیش از شروع عملیات اهمیت زیادی دارد.
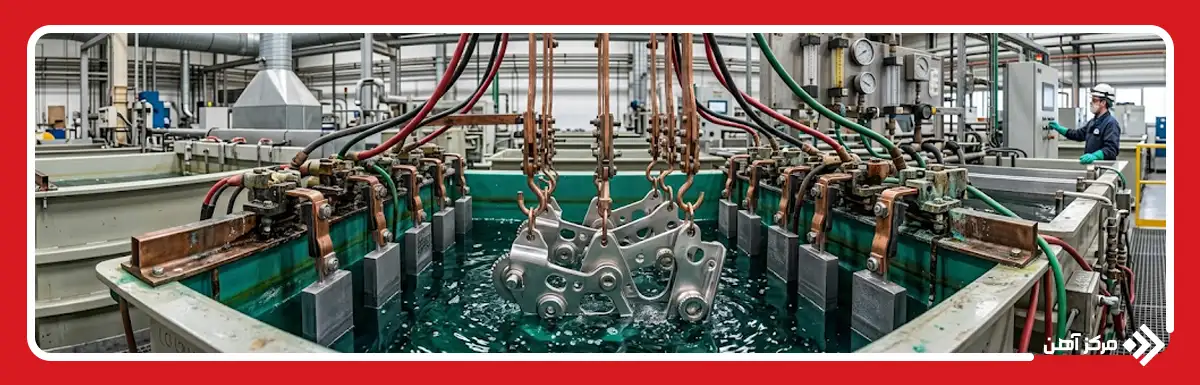
آبکاری نیکل
پس از آماده سازی سطح و در صورت نیاز ایجاد لایه مس، نوبت به رسوب دهی نیکل می رسد. در این مرحله قطعه به عنوان کاتد در حمام الکترولیتی قرار می گیرد و یون های نیکل موجود در محلول تحت تاثیر جریان الکتریکی روی سطح قطعه رسوب می کنند. ضخامت نیکل به عواملی مانند چگالی جریان، مدت زمان آبکاری، ترکیب حمام و شکل هندسی قطعه وابسته است. برای قطعاتی که ظاهر دکوری و مقاومت خوردگی اهمیت دارد، کنترل یکنواختی این لایه اهمیت زیادی دارد؛ زیرا نیکل علاوه بر ایجاد بخش قابل توجهی از ساختار پوشش، سطح مناسبی برای اعمال کروم نهایی فراهم می کند. بسته به مشخصات فنی، ممکن است از یک لایه نیکل یا ترکیبی از لایه های نیکل با ویژگی های متفاوت استفاده شود.
پس از پایان رسوب دهی، قطعه از حمام خارج و به دقت شسته می شود تا باقی مانده محلول نیکل روی سطح باقی نماند. در این مرحله کنترل ظاهری نیز می تواند عیوبی مانند پوشش ناقص، رسوب نامنظم یا تغییرات غیرعادی سطح را آشکار کند. توزیع جریان روی گوشه ها، لبه ها و فرورفتگی های قطعه یکسان نیست و همین موضوع می تواند باعث تفاوت ضخامت در نقاط مختلف شود؛ بنابراین نحوه قرارگیری قطعه و شرایط عملیاتی باید متناسب با هندسه آن تنظیم شود. نیکل ایجاد شده در این مرحله باید چسبندگی مناسبی به لایه زیرین داشته باشد تا هنگام اعمال کروم و استفاده نهایی، مجموعه پوشش دچار جداشدگی یا افت عملکرد نشود.
آبکاری کروم
پس از تشکیل و آماده سازی لایه نیکل، قطعه وارد مرحله آبکاری کروم می شود. در این مرحله یک لایه نازک کروم روی سطح نیکل رسوب می کند تا پوشش نهایی سیستم شکل بگیرد. برای این کار، قطعه در حمام مخصوص آبکاری قرار می گیرد و با اعمال جریان الکتریکی، کروم روی سطح آن رسوب می کند. ضخامت این لایه در آبکاری تزئینی معمولا کم است و هدف اصلی آن ایجاد سطحی براق، یکنواخت و مقاوم در برابر عوامل محیطی است. کیفیت کروم نهایی به وضعیت لایه نیکل، تمیزی قطعه و کنترل دقیق پارامترهای حمام وابسته است. اگر سطح نیکل دارای نقص یا آلودگی باشد، احتمال انتقال عیب به پوشش نهایی افزایش پیدا می کند و ظاهر قطعه تحت تاثیر قرار می گیرد.
در این مرحله عواملی مانند چگالی جریان، دمای حمام، مدت زمان رسوب دهی و نحوه قرارگیری قطعه باید کنترل شوند. هندسه قطعه نیز اهمیت دارد، زیرا گوشه ها و لبه ها می توانند نسبت به بخش های دیگر جریان بیشتری دریافت کنند و در نتیجه توزیع پوشش در تمام نقاط یکسان نباشد. پس از پایان آبکاری، قطعه با دقت از حمام خارج می شود و برای شستشوی مرحله بعد آماده خواهد بود. پوشش کروم نباید با کروم سخت از نظر هدف و ضخامت یکسان در نظر گرفته شود؛ در سیستم تزئینی، کروم بیشتر نقش پوشش سطحی نهایی را دارد و عملکرد آن در کنار لایه های زیرین ارزیابی می شود.
شستشو و پرداخت نهایی
پس از پایان آبکاری کروم، قطعه باید به شکل کنترل شده شسته شود تا باقی مانده مواد شیمیایی و محلول آبکاری از سطح آن حذف شود. شستشو معمولا در چند مرحله انجام می شود و کیفیت آب مورد استفاده نیز اهمیت دارد، زیرا املاح یا آلودگی موجود در آب می توانند روی سطح تازه آبکاری شده لکه ایجاد کنند. پس از شستشو، قطعه خشک می شود و از نظر ظاهر، یکنواختی پوشش، لکه، تغییر رنگ، پوسته شدن یا سایر عیوب سطحی مورد بررسی قرار می گیرد. این مرحله فقط یک عملیات تمیزکاری ساده نیست و بخشی از کنترل کیفیت نهایی محسوب می شود. هر نقصی که در این مرحله مشاهده شود می تواند نشان دهنده مشکل در آماده سازی سطح یا یکی از مراحل رسوب دهی باشد.
در صورت نیاز، پرداخت نهایی برای بهبود ظاهر قطعه انجام می شود. روش پرداخت باید با نوع پوشش و الزامات سطحی سازگار باشد و نباید باعث آسیب به لایه نازک کروم شود. در قطعات تزئینی، کنترل بازتاب نور، یکنواختی درخشندگی و نبود لکه اهمیت زیادی دارد، زیرا کوچک ترین نقص سطحی ممکن است در سطح براق به وضوح دیده شود. علاوه بر بررسی ظاهری، بسته به کاربرد قطعه می توان آزمایش هایی برای ارزیابی چسبندگی، ضخامت یا مقاومت خوردگی نیز انجام داد. در نهایت، قطعه پس از تایید کیفیت بسته بندی و برای استفاده یا مونتاژ آماده می شود. بنابراین پایان آبکاری به معنای خارج کردن قطعه از حمام نیست و عملیات شستشو، خشک کردن، بازرسی و پرداخت می تواند نقش مهمی در کیفیت محصول نهایی داشته باشد.
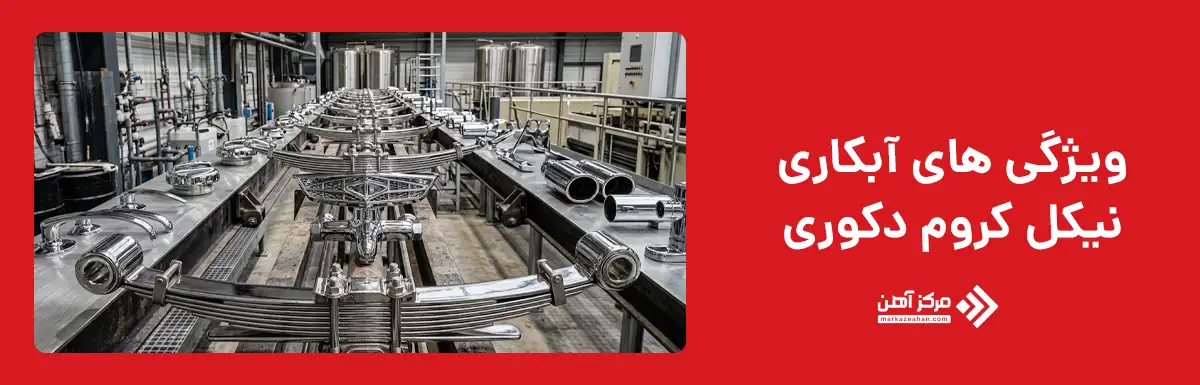
ویژگی های آبکاری نیکل کروم دکوری
آبکاری نیکل کروم دکوری مجموعه ای از ویژگی های ظاهری و عملکردی را در اختیار قطعه قرار می دهد و به همین دلیل در محصولاتی استفاده می شود که ظاهر سطح در کنار حفاظت فلز اهمیت دارد. در این میان، نیکل کروم تزئینی به عنوان یک سیستم پوششی، زمانی عملکرد مطلوبی دارد که هماهنگی مناسبی میان لایه های زیرین و پوشش نهایی وجود داشته باشد. یکی از مشخصه های قابل مشاهده این پوشش، ایجاد سطحی براق و یکنواخت است که می تواند جلوه فلزی قطعه را افزایش دهد. لایه های نیکل و کروم همچنین می توانند مقاومت سطح را در برابر رطوبت و خوردگی افزایش دهند، هرچند میزان حفاظت واقعی به ساختار پوشش، ضخامت لایه ها، کیفیت زیرلایه و شرایط محیطی وابسته است. عملکرد پوشش در محیط داخلی خشک با محیطی مرطوب یا حاوی مواد خورنده یکسان نیست و به همین دلیل انتخاب سیستم آبکاری باید متناسب با محل استفاده انجام شود.
از نظر فرآیندی، کیفیت آبکاری به کنترل دقیق آماده سازی، ترکیب حمام، چگالی جریان، دما و زمان رسوب دهی وابسته است. هندسه قطعه نیز اهمیت دارد، زیرا تغییرات سطحی و شکل های پیچیده می توانند باعث تفاوت در توزیع ضخامت شوند. در قطعاتی که ظاهر دکوری اهمیت بالایی دارد، کیفیت پولیش پیش از آبکاری نیز مستقیما روی نتیجه نهایی اثر می گذارد. پوشش مناسب باید علاوه بر ظاهر قابل قبول، چسبندگی کافی و یکنواختی مناسب داشته باشد و در شرایط کاری مورد انتظار دچار پوسته شدن یا تغییر محسوس نشود. بنابراین ارزیابی یک پوشش نیکل کروم فقط با مشاهده میزان براقیت آن کامل نیست و باید مجموعه ای از ویژگی های فنی و ظاهری در نظر گرفته شود.
کاربرد آبکاری نیکل کروم تزئینی
آبکاری نیکل کروم تزئینی بیشتر در قطعاتی استفاده می شود که علاوه بر محافظت سطح، ظاهر براق و کیفیت بصری آنها اهمیت دارد. آبکاری کروم تزئینی نیز در همین کاربردها برای ایجاد سطحی براق و مقاوم مورد استفاده قرار می گیرد و در بسیاری از قطعات، لایه کروم به عنوان بخش نهایی سیستم نیکل کروم روی سطح قرار می گیرد. این پوشش در صنعت خودرو برای برخی قطعات تزئینی و اجزای قابل مشاهده، در تجهیزات و لوازم بهداشتی برای شیرآلات و یراق آلات، و در بعضی قطعات خانگی و صنعتی با سطح قابل مشاهده کاربرد دارد. استفاده از این پوشش به فلز پایه محدود به یک ماده خاص نیست و با توجه به جنس زیرلایه و طراحی فرآیند می توان سیستم مناسب را انتخاب کرد. در قطعات فولادی، آماده سازی سطح و ایجاد لایه های میانی اهمیت زیادی دارد، در حالی که برای آلیاژهای مسی یا سایر زیرلایه ها ممکن است ترتیب عملیات متفاوت باشد. هدف مشترک در این کاربردها، دستیابی به سطحی یکنواخت، براق و مقاوم در برابر شرایط محیطی متناسب با محل استفاده است.
در تجهیزات بهداشتی، ظاهر سطح و مقاومت در برابر رطوبت از عوامل مهم انتخاب پوشش محسوب می شوند. در قطعات خودرو نیز آبکاری نیکل کروم می تواند برای بخش هایی به کار رود که در معرض دید قرار دارند و علاوه بر ظاهر، به حفاظت سطحی نیاز دارند. در لوازم و یراق آلات نیز یکنواختی رنگ و بازتاب سطح اهمیت زیادی دارد، زیرا کوچک ترین نقص در پوشش براق به راحتی قابل مشاهده است. با این حال، آبکاری نیکل کروم دکوری برای هر شرایطی مناسب نیست؛ قطعاتی که تحت سایش بسیار شدید، دمای بالا یا شرایط خورنده خاص قرار دارند ممکن است به سیستم پوششی متفاوتی نیاز داشته باشند.
مزایا و معایب آبکاری نیکل کروم
آبکاری نیکل کروم تزئینی به دلیل ترکیب ظاهر براق و حفاظت سطحی، در بسیاری از قطعات قابل مشاهده کاربرد دارد. یکی از مهم ترین مزایای آن، ایجاد سطحی با جلوه فلزی و یکنواخت است که می تواند ارزش ظاهری محصول را افزایش دهد. لایه نیکل نیز بخش مهمی از حفاظت در برابر خوردگی را فراهم می کند و لایه کروم نهایی، ویژگی های سطحی مطلوبی ایجاد می کند. در صورت اجرای صحیح، پوشش می تواند مقاومت مناسبی در برابر رطوبت و عوامل محیطی داشته باشد و عمر ظاهری قطعه را افزایش دهد. همچنین امکان طراحی پوشش به صورت چندلایه وجود دارد و در برخی سیستم ها می توان با استفاده از لایه مس یا ترکیب های مختلف نیکل، ویژگی های مورد نیاز را متناسب با کاربرد تنظیم کرد. این انعطاف پذیری باعث شده آبکاری نیکل کروم دکوری برای قطعاتی با الزامات ظاهری متفاوت قابل استفاده باشد.
با وجود این مزایا، این روش محدودیت هایی نیز دارد. کیفیت نهایی به آماده سازی دقیق سطح و کنترل پارامترهای آبکاری وابسته است و هر نقص در مراحل اولیه می تواند در پوشش نهایی آشکار شود. فرآیند چندمرحله ای نیز نسبت به یک پوشش ساده، تجهیزات، زمان و کنترل بیشتری نیاز دارد. علاوه بر این، کروم تزئینی برای قطعاتی که تحت سایش بسیار شدید یا شرایط کاری ویژه قرار دارند، لزوما مناسب ترین گزینه نیست و باید سیستم پوششی متناسب با آن شرایط انتخاب شود. هندسه پیچیده قطعه نیز می تواند توزیع ضخامت را دشوار کند. از سوی دیگر، اگر چسبندگی بین لایه ها مناسب نباشد یا پوشش در محیط نامناسب استفاده شود، احتمال ترک خوردگی، پوسته شدن یا افت ظاهر افزایش پیدا می کند. بنابراین مزایا و معایب این فرآیند باید بر اساس کاربرد واقعی قطعه ارزیابی شود.
آبکاری نیکل کروم تزئینی یک سیستم پوشش چندلایه است که با هدف ایجاد ظاهر براق، یکنواخت و افزایش مقاومت سطحی قطعات در برابر عوامل محیطی اجرا می شود. در این فرآیند، نیکل معمولا لایه اصلی پوشش است و کروم به عنوان لایه نهایی روی آن قرار می گیرد. در برخی قطعات نیز برای بهبود شرایط سطح و عملکرد پوشش، از لایه مس استفاده می شود. آماده سازی دقیق سطح، کنترل شرایط حمام، رعایت ترتیب لایه ها و شستشو و بازرسی نهایی، نقش مهمی در کیفیت محصول دارند.
آبکاری نیکل کروم دکوری بیشتر برای قطعاتی مناسب است که ظاهر سطح و حفاظت در برابر خوردگی اهمیت دارد. انتخاب صحیح ضخامت و ساختار پوشش باید بر اساس جنس قطعه، شرایط محیطی، شکل هندسی و نوع استفاده انجام شود. در نهایت، اجرای اصولی فرآیند می تواند پوششی با ظاهر مطلوب، چسبندگی مناسب و دوام قابل قبول ایجاد کند؛ اما برای کاربردهای دارای سایش یا شرایط کاری شدید، باید سیستم پوششی متناسب با نیاز قطعه انتخاب شود.
سوالات متداول
آبکاری نیکل کروم دکوری معمولا یک سیستم چندلایه است که برای ترکیب ظاهر براق، یکنواختی سطح و حفاظت در برابر خوردگی طراحی می شود. در این روش، نیکل بخش اصلی پوشش و کروم لایه نهایی را تشکیل می دهد.
ساختار پایه معمولا شامل لایه نیکل و لایه نهایی کروم است. در برخی قطعات، یک لایه مس نیز پیش از نیکل اعمال می شود تا شرایط سطح و عملکرد کلی پوشش بهبود پیدا کند.
مس می تواند به تسطیح سطح و ایجاد زمینه مناسب برای رسوب نیکل کمک کند. استفاده از آن به جنس زیرلایه، کیفیت سطح، الزامات ظاهری و شرایط کاری قطعه بستگی دارد و برای همه قطعات ضروری نیست.
این روش برای قطعاتی مناسب است که علاوه بر حفاظت سطحی، ظاهر براق و یکنواخت اهمیت دارد؛ از جمله برخی قطعات خودرو، شیرآلات، یراق آلات و اجزای تزئینی تجهیزات. انتخاب فرآیند باید متناسب با جنس و شرایط استفاده قطعه انجام شود.
ضخامت پوشش به جنس زیرلایه، ساختار انتخاب شده، شرایط محیطی، نوع کاربرد، الزامات مقاومت خوردگی و استاندارد یا مشخصات فنی پروژه بستگی دارد. ضخامت لایه نیکل و کروم نیز لزوما یکسان نیست.
در برخی قطعات، پس از آبکاری شستشو، خشک کردن و بازرسی انجام می شود و در صورت نیاز عملیات پرداخت نهایی نیز برای بهبود ظاهر اجرا می شود. نوع پرداخت باید با پوشش سازگار باشد تا به لایه نازک کروم آسیب وارد نشود.

