
الکترولیز در آبکاری فلزات چه نقشی دارد؟

دسترسی سریع به محتوای این مطلب
الکترولیز در آبکاری فلزات یکی از مهم ترین فرایندهای الکتروشیمیایی برای ایجاد پوشش فلزی یکنواخت، مقاوم و کنترل شده روی سطح قطعات است. در این روش، با عبور جریان مستقیم برق از یک محلول رسانا، یون های فلزی موجود در الکترولیت به سمت سطح قطعه حرکت کرده و پس از دریافت الکترون به شکل فلز جامد روی آن رسوب می کنند. ضخامت، چسبندگی و کیفیت این پوشش به عواملی مانند شدت جریان، ترکیب محلول، دما، زمان فرایند و آماده سازی سطح وابسته است. به همین دلیل، شناخت نقش الکترولیز در آبکاری برای کنترل خواص نهایی قطعه اهمیت زیادی دارد. این تکنیک در صنایع خودروسازی، الکترونیک، تجهیزات صنعتی، لوازم خانگی و ساخت قطعات تزئینی کاربرد گسترده ای دارد و می تواند مقاومت به خوردگی، سختی سطح یا ظاهر قطعه را بهبود دهد. از آنجا که هزینه مواد اولیه و حتی قیمت آهن می تواند بر هزینه نهایی قطعات فلزی تاثیر بگذارد، انتخاب صحیح فرایند پوشش دهی نیز از نظر اقتصادی اهمیت دارد. در ادامه، سازوکار الکترولیز، اجزای اصلی سیستم و عوامل موثر بر کیفیت پوشش بررسی می شوند.
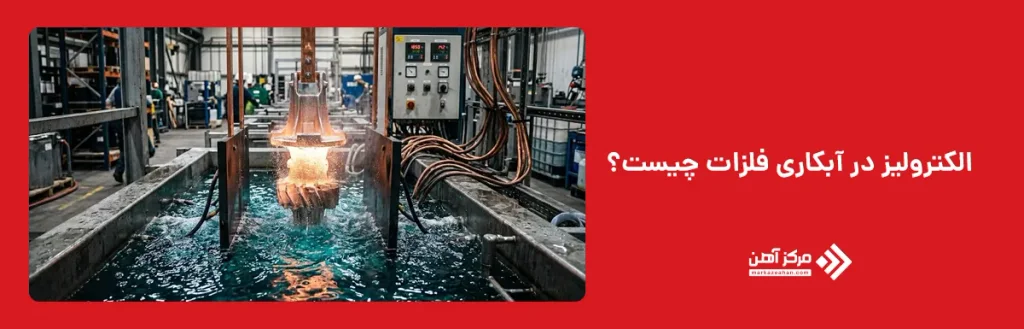
الکترولیز در آبکاری فلزات چیست؟
الکترولیز در آبکاری یک فرایند الکتروشیمیایی غیرخودبه خودی است که در آن انرژی الکتریکی برای انجام واکنش های اکسایش و کاهش مورد استفاده قرار می گیرد. در یک سلول آبکاری، قطعه ای که قرار است پوشش داده شود معمولا به قطب منفی منبع جریان مستقیم متصل شده و به عنوان کاتد عمل می کند. یون های مثبت فلزی موجود در محلول به سمت این قطعه حرکت می کنند، الکترون می گیرند و به اتم فلزی تبدیل می شوند. تجمع کنترل شده این اتم ها لایه پوششی مورد نظر را تشکیل می دهد. این مکانیزم اساس آبکاری الکترولیتی محسوب می شود.
الکترولیز را می توان پایه بسیاری از انواع آبکاری فلزات دانست؛ زیرا با تغییر جنس فلز پوشش دهنده، ترکیب حمام و پارامترهای الکتریکی می توان خواص متفاوتی ایجاد کرد. برای نمونه، پوشش های روی برای مقاومت به خوردگی و پوشش های کروم برای سختی و ظاهر سطح کاربرد دارند. همچنین در آبکاری آلومینیوم به دلیل رفتار شیمیایی خاص آلومینیوم و تشکیل سریع لایه اکسیدی، کنترل شرایط الکترولیت اهمیت بیشتری پیدا می کند. در واقع، الکترولیز امکان کنترل مقدار رسوب فلزی را در مقیاس بسیار دقیق فراهم می کند و به همین علت در صنایع دقیق نیز مورد استفاده قرار می گیرد.
الکترولیز در آبکاری چگونه انجام می شود؟
برای انجام الکترولیز در آبکاری، ابتدا سطح قطعه باید از چربی، اکسید، زنگ زدگی و آلودگی های دیگر پاک شود. چنانچه سطح به درستی آماده نشود، حتی با تنظیم مناسب جریان و محلول نیز پوشش چسبندگی کافی نخواهد داشت. پس از آماده سازی، قطعه داخل حمام الکترولیتی حاوی یون های فلز مورد نظر قرار گرفته و به قطب منفی منبع جریان مستقیم متصل می شود. آند نیز بسته به نوع فرایند می تواند از فلز پوشش دهنده یا یک ماده نامحلول ساخته شود.
با برقراری جریان، واکنش کاهش روی کاتد آغاز می شود. یون فلزی موجود در محلول الکترون دریافت کرده و به صورت لایه جامد روی قطعه رسوب می کند. در آبکاری نیکل، یون های نیکل به این شیوه کاهش پیدا کرده و پوششی متراکم روی سطح تشکیل می دهند. الکترولیز در آبکاری فلزات زمانی به نتیجه مطلوب می رسد که شرایط الکتریکی و شیمیایی حمام به صورت دقیق کنترل شوند. سرعت تشکیل پوشش به چگالی جریان، سطح قطعه، غلظت یون ها و مدت زمان فرایند بستگی دارد. کنترل دقیق این پارامترها از ایجاد پوشش زبر، سوخته، متخلخل یا با ضخامت نامتوازن جلوگیری می کند. پس از رسیدن به ضخامت مورد نظر نیز قطعه از حمام خارج، شستشو و در صورت نیاز پرداخت یا پسیو می شود.
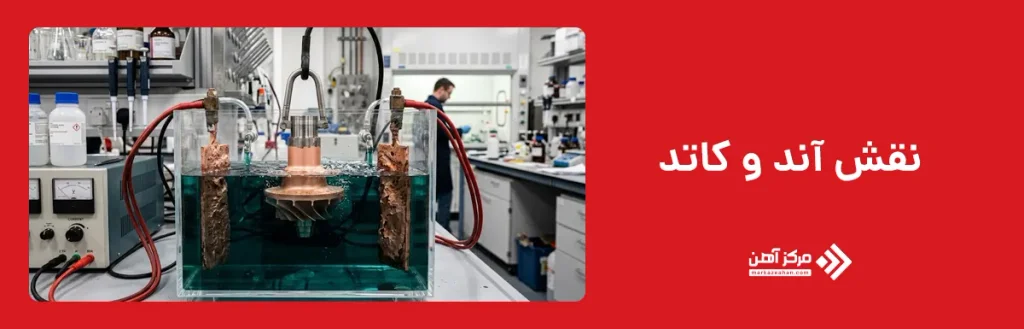
نقش آند و کاتد
در سلول آبکاری، آند و کاتد وظایف متفاوت اما کاملا مرتبط دارند. کاتد همان قطعه ای است که باید پوشش فلزی روی آن تشکیل شود و به قطب منفی منبع برق متصل می شود. یون های مثبت فلزی موجود در محلول به سمت کاتد حرکت کرده و با دریافت الکترون کاهش پیدا می کنند. نتیجه این واکنش، تشکیل لایه ای از فلز جامد روی سطح قطعه است. آند به قطب مثبت متصل می شود و بسته به سیستم آبکاری ممکن است محلول یا نامحلول باشد. در آبکاری مس معمولا می توان از آند مسی استفاده کرد تا همزمان با رسوب مس روی کاتد، آند نیز حل شده و یون های مس از دست رفته محلول را جبران کند. نسبت سطح آند به کاتد، فاصله میان آنها و نحوه قرارگیری قطعات بر توزیع جریان تاثیر مستقیم دارند و در صورت طراحی نامناسب ممکن است برخی قسمت های قطعه پوشش ضخیم تر و بخش های دیگر پوشش نازک تری دریافت کنند.
نقش محلول الکترولیت
محلول الکترولیت محیطی رسانا است که انتقال یون ها بین الکترودها را امکان پذیر می کند و یکی از مهم ترین اجزای فرایند آبکاری به شمار می رود. این محلول معمولا شامل نمک فلز پوشش دهنده، مواد تنظیم کننده pH، عوامل کمپلکس کننده، افزودنی های براق کننده و مواد بهبود دهنده ساختار رسوب است. نوع و غلظت این ترکیبات تعیین می کند یون فلزی با چه سرعتی در اختیار سطح کاتد قرار گیرد. کاهش بیش از حد یون فلزی در نزدیکی سطح می تواند موجب پلاریزاسیون غلظتی و افت کیفیت پوشش شود. از سوی دیگر، وجود ناخالصی های فلزی یا مواد آلی کنترل نشده ممکن است باعث ایجاد لکه، تخلخل، زبری یا تغییر رنگ شود. به همین دلیل در سیستم های صنعتی، ترکیب شیمیایی حمام به طور دوره ای آنالیز و اصلاح می شود تا غلظت یون ها، pH و میزان افزودنی ها در محدوده تعریف شده باقی بماند و رسوبی یکنواخت تشکیل شود.
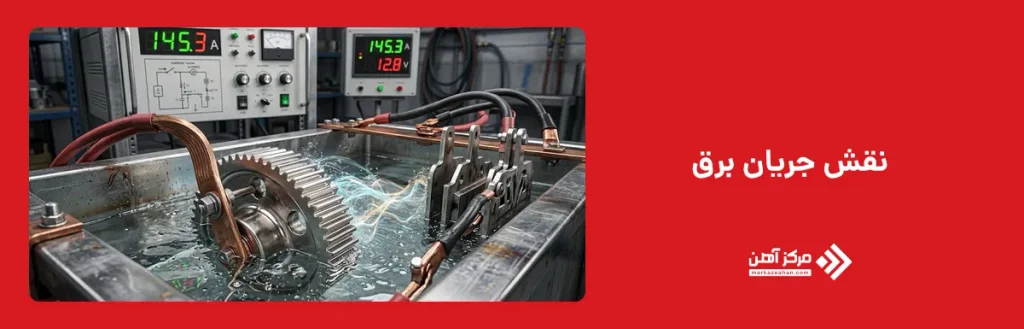
نقش جریان برق
جریان برق عامل اصلی ایجاد واکنش الکتروشیمیایی در فرایند آبکاری است. با اعمال اختلاف پتانسیل میان آند و کاتد، الکترون ها از طریق مدار خارجی منتقل می شوند و یون های فلزی موجود در الکترولیت امکان کاهش روی سطح کاتد را پیدا می کنند. یکی از پارامترهای مهم، چگالی جریان است که نسبت شدت جریان به مساحت سطح قطعه را نشان می دهد. افزایش بیش از حد چگالی جریان می تواند موجب رسوب سریع، زبری سطح، سوختگی لبه ها یا افزایش واکنش جانبی تولید هیدروژن شود. در مقابل، جریان بسیار کم سرعت تشکیل پوشش را کاهش داده و ممکن است ساختار رسوب مطلوبی ایجاد نکند. در آبکاری مس یا سایر پوشش های فلزی صنعتی، توزیع صحیح جریان روی تمام سطح قطعه اهمیت زیادی دارد. هندسه پیچیده قطعه، فاصله از آند و مقاومت محلول می توانند باعث توزیع غیر یکنواخت جریان شوند؛ بنابراین کنترل منبع تغذیه و آرایش الکترودها ضروری است.
چه عواملی بر کیفیت آبکاری الکترولیتی تاثیر می گذارند؟
کیفیت آبکاری الکترولیتی نتیجه تاثیر همزمان مجموعه ای از عوامل شیمیایی، الکتریکی و مکانیکی است و تغییر یک پارامتر می تواند ساختار نهایی پوشش را تغییر دهد. مهم ترین عامل، آماده سازی سطح است. وجود چربی، اکسید یا آلودگی باعث کاهش چسبندگی شده و ممکن است پوسته شدن پوشش را به دنبال داشته باشد. چگالی جریان نیز باید متناسب با ترکیب حمام و جنس قطعه انتخاب شود؛ زیرا جریان بیش از حد معمولا باعث تشکیل رسوبات زبر یا سوخته می شود.
کیفیت الکترولیز در آبکاری فلزات به عواملی مانند چگالی جریان، دمای محلول، pH، غلظت یون ها و فاصله میان آند و کاتد وابسته است. دمای محلول بر هدایت الکتریکی، سرعت انتقال جرم و سینتیک واکنش های الکترودی اثر می گذارد. افزایش کنترل شده دما می تواند سرعت رسوب را بالا ببرد، اما دمای بیش از حد ممکن است موجب تجزیه افزودنی ها یا ایجاد ساختار نامطلوب شود. pH حمام، غلظت یون فلزی، هم زدن محلول و فاصله بین آند و کاتد نیز باید در محدوده مشخص نگه داشته شوند.
| عامل موثر | تاثیر اصلی بر آبکاری |
|---|---|
| آماده سازی سطح | افزایش چسبندگی پوشش |
| چگالی جریان | کنترل سرعت و ساختار رسوب |
| دمای محلول | تاثیر بر واکنش و انتقال یون |
| pH | کنترل پایداری شیمیایی حمام |
| غلظت یون فلزی | تعیین سرعت تامین فلز |
| زمان آبکاری | کنترل ضخامت پوشش |
| هم زدن محلول | بهبود انتقال جرم |
کنترل همزمان این متغیرها باعث می شود پوشش از نظر ضخامت، ظاهر، چسبندگی و مقاومت عملکرد یکنواخت تری داشته باشد.
کاربرد الکترولیز در آبکاری فلزات
کاربرد الکترولیز تنها به ایجاد یک لایه تزئینی محدود نمی شود و این روش در بسیاری از صنایع برای اصلاح خواص سطحی قطعات مورد استفاده قرار می گیرد. یکی از مهم ترین کاربردها افزایش مقاومت در برابر خوردگی است. پوشش هایی مانند روی، نیکل یا قلع می توانند سطح فلز پایه را از تماس مستقیم با محیط خورنده محافظت کنند. در قطعاتی که با اصطکاک و سایش مواجه هستند نیز استفاده از پوشش های سخت می تواند عمر کاری را افزایش دهد.
در صنایع الکترونیکی، آبکاری طلا، نقره، مس و نیکل برای افزایش رسانایی، قابلیت لحیم کاری و پایداری اتصالات انجام می شود. همچنین آبکاری آلومینیوم در برخی کاربردهای صنعتی با هدف بهبود خواص سطحی، افزایش مقاومت به خوردگی یا آماده سازی سطح برای پوشش های بعدی مورد توجه قرار می گیرد. البته به دلیل تشکیل سریع لایه اکسیدی روی آلومینیوم، آماده سازی سطح و کنترل شرایط شیمیایی در این نوع آبکاری اهمیت بیشتری دارد. در صنعت خودرو نیز بسیاری از پیچ ها، بست ها، قطعات تزئینی و اجزای موتور تحت فرایند آبکاری قرار می گیرند.
کاربردهای رایج الکترولیز در آبکاری عبارتند از:
- افزایش مقاومت سطح در برابر خوردگی
- بهبود سختی و مقاومت سایشی قطعه
- افزایش رسانایی الکتریکی
- ایجاد ظاهر براق یا تزئینی
- بهبود قابلیت لحیم کاری
- بازسازی ابعادی برخی قطعات
- ایجاد لایه واسط برای پوشش های بعدی
انتخاب نوع فلز رسوبی در هر کاربرد با توجه به محیط کاری، جنس زیرلایه و خواص مورد انتظار انجام می شود.
مزایا و معایب آبکاری الکترولیتی
آبکاری الکترولیتی مزایای متعددی برای بهبود عملکرد و ظاهر قطعات فلزی دارد. یکی از مهم ترین مزایای این روش، امکان کنترل نسبتا دقیق ضخامت پوشش و ایجاد لایه ای یکنواخت روی سطح قطعه است. با انتخاب فلز مناسب می توان مقاومت قطعه را در برابر خوردگی، سایش و عوامل محیطی افزایش داد و در برخی کاربردها نیز رسانایی الکتریکی، قابلیت لحیم کاری یا ظاهر سطح را بهبود بخشید. امکان استفاده از فلزاتی مانند نیکل، مس، روی، کروم، قلع و فلزات گرانبها باعث شده این روش در صنایع مختلف انعطاف بالایی داشته باشد. علاوه بر این، آبکاری الکترولیتی برای تولید انبوه مناسب است و با کنترل پارامترهایی مانند جریان برق، زمان آبکاری و ترکیب محلول می توان خواص پوشش نهایی را متناسب با نیاز قطعه تنظیم کرد.
در مقابل، آبکاری الکترولیتی محدودیت ها و معایبی نیز دارد که باید در طراحی فرایند در نظر گرفته شوند. کیفیت پوشش به شدت به آماده سازی سطح، ترکیب حمام، دما، pH و چگالی جریان وابسته است و هرگونه خطا در کنترل این عوامل می تواند باعث ایجاد زبری، سوختگی، تخلخل یا کاهش چسبندگی پوشش شود. همچنین قطعات دارای هندسه پیچیده ممکن است به دلیل توزیع نامتعادل جریان، ضخامت پوشش یکسانی در تمام نقاط نداشته باشند. استفاده از مواد شیمیایی و نمک های فلزی نیز نیازمند رعایت الزامات ایمنی و مدیریت صحیح پساب است. در برخی فرایندها احتمال ایجاد تردی هیدروژنی در فولادهای پر استحکام نیز وجود دارد که می تواند خواص مکانیکی قطعه را تحت تاثیر قرار دهد.
الکترولیز در آبکاری فلزات اساس بسیاری از فرایندهای پوشش دهی صنعتی است و امکان انتقال کنترل شده یون های فلزی از محلول به سطح قطعه را فراهم می کند. در این فرایند، قطعه به عنوان کاتد عمل کرده و یون های فلزی پس از دریافت الکترون روی آن رسوب می کنند. آند، محلول الکترولیت، منبع جریان و شرایط عملیاتی همگی در ساختار و کیفیت لایه نهایی نقش دارند. انتخاب درست چگالی جریان، دما، pH، غلظت یون ها و زمان آبکاری می تواند پوششی یکنواخت، متراکم و دارای چسبندگی مناسب ایجاد کند. در مقابل، کنترل نامناسب هر یک از این پارامترها ممکن است به ایجاد زبری، تخلخل، سوختگی سطح یا اختلاف ضخامت منجر شود. به همین دلیل، آبکاری الکترولیتی را باید یک فرایند مهندسی کنترل شده دانست، نه صرفا قرار دادن قطعه در یک محلول و اعمال جریان برق. شناخت دقیق واکنش های الکتروشیمیایی و شرایط حمام کمک می کند پوشش متناسب با الزامات خوردگی، سایش، رسانایی یا ظاهر قطعه طراحی شود.
سوالات متداول
محلول الکترولیت یون های فلزی مورد نیاز برای تشکیل پوشش را تامین کرده و مسیر انتقال جریان یونی میان آند و کاتد را ایجاد می کند. ترکیب و غلظت آن مستقیما بر کیفیت رسوب تاثیر دارد.
شدت و چگالی جریان سرعت رسوب فلز و ساختار پوشش را کنترل می کنند. جریان بسیار زیاد می تواند موجب زبری یا سوختگی شود و جریان کم سرعت آبکاری را کاهش می دهد.
فلز پوشش دهنده روی کاتد رسوب می کند. قطعه ای که باید آبکاری شود معمولا به قطب منفی منبع جریان مستقیم متصل شده و به عنوان کاتد عمل می کند.
دما بر هدایت محلول، سرعت انتقال یون ها و سینتیک واکنش های الکتروشیمیایی تاثیر می گذارد. هر حمام آبکاری دارای محدوده دمایی مشخصی برای دستیابی به بهترین کیفیت است.
این فرایند برای رسوب فلزاتی مانند مس، نیکل، روی، کروم، قلع، نقره و طلا کاربرد دارد. انتخاب فلز به جنس قطعه و خواص مورد انتظار از پوشش بستگی دارد.

