
تفاوت الکترود 6010 و 7018؛ کدام جوش محکم تری دارد؟

دسترسی سریع به محتوای این مطلب
انتخاب الکترود مناسب یکی از مهم ترین عوامل موثر بر استحکام، نفوذ و دوام اتصالات جوشی در سازه های فولادی است. الکترودهای 6010 و 7018 با وجود استفاده در فرآیند جوشکاری قوس الکتریکی دستی، از نظر ترکیب پوشش، رفتار قوس، خواص مکانیکی و شرایط اجرا تفاوت های قابل توجهی دارند. الکترود 6010 به دلیل نفوذ عمیق و قابلیت کنترل حوضچه مذاب در جوشکاری ریشه شناخته می شود، در حالی که نوع 7018 برای ایجاد اتصالات مقاوم با هیدروژن نفوذپذیر کمتر کاربرد دارد. شناخت این ویژگی ها علاوه بر افزایش کیفیت اتصال، به کاهش هزینه تعمیرات و مدیریت مخارج پروژه در کنار عواملی مانند قیمت آهن کمک می کند. در ادامه، تفاوت های فنی این دو الکترود را بررسی می کنیم تا بتوانید متناسب با شرایط جوشکاری و الزامات سازه، انتخاب دقیق تری داشته باشید.
تفاوت الکترود 6010 و 7018
تفاوت کلیدی الکترود 6010 و 7018 به ترکیب پوشش و رفتار متالورژیکی فلز جوش مربوط می شود. هر دو الکترود در گروه الکترودهای روپوش دار فرآیند SMAW قرار می گیرند و مطابق سیستم طبقه بندی AWS A5.1 شناخته می شوند. در این نام گذاری، حرف E نشان دهنده الکترود، دو رقم ابتدایی بیانگر حداقل استحکام کششی فلز جوش بر حسب هزار پوند بر اینچ مربع، رقم سوم مشخص کننده وضعیت های مجاز جوشکاری و دو رقم انتهایی معرف نوع پوشش و خصوصیات جریان الکتریکی هستند. بنابراین، تفاوت این محصولات صرفا به قدرت اتصال محدود نمی شود و عواملی مانند پایداری قوس، حساسیت به ترک هیدروژنی، نرخ رسوب و شرایط نگهداری نیز در انتخاب آنها اهمیت دارند. در ادامه، هر ویژگی را از نظر تاثیر آن بر عملکرد واقعی اتصال بررسی می کنیم.
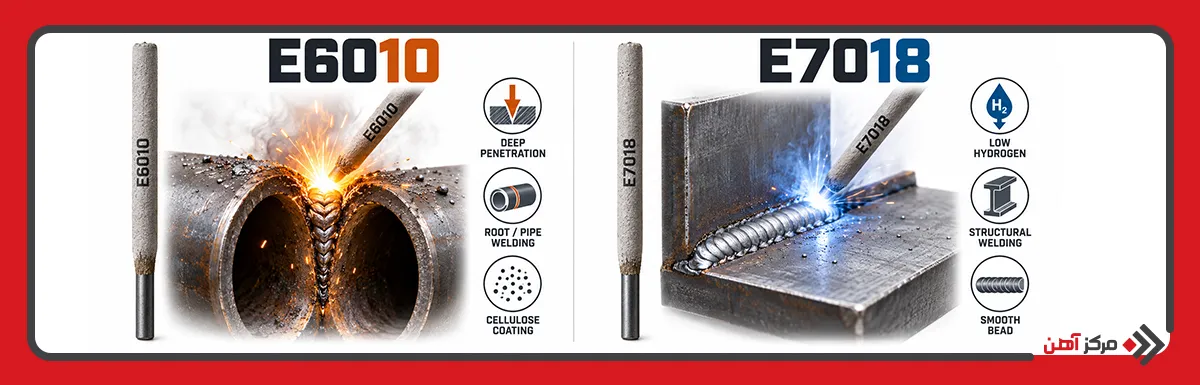
تفاوت از نظر نوع پوشش الکترود
الکترود 6010 دارای پوشش سلولزی سدیمی (High Cellulose Sodium) است که بخش قابل توجهی از آن را ترکیبات آلی تشکیل می دهند. هنگام تشکیل قوس، تجزیه حرارتی سلولز باعث تولید حجم زیادی از گازهای محافظ می شود. این گازها از تماس مستقیم اکسیژن و نیتروژن هوا با فلز مذاب جلوگیری می کنند و در ایجاد قوسی متمرکز و پرانرژی نقش دارند. پوشش سلولزی سرباره نسبتا نازکی تولید می کند و به همین دلیل مشاهده و کنترل حوضچه جوش برای جوشکار آسان تر است. البته تجزیه مواد آلی، مقدار قابل توجهی هیدروژن نیز وارد محیط قوس می کند.
در مقابل، الکترود 7018 دارای پوشش قلیایی کم هیدروژن همراه با پودر آهن (Low Hydrogen Iron Powder) است. ترکیبات معدنی این پوشش، شرایط مناسب تری برای کنترل ورود هیدروژن به فلز جوش فراهم می کنند. پودر آهن نیز در افزایش بازده رسوب فلز نقش دارد و امکان پر کردن اتصال با حجم بیشتری از فلز جوش را فراهم می سازد. این پوشش سرباره ضخیم تری ایجاد می کند که ضمن محافظت از فلز در زمان انجماد، بر شکل ظاهری گرده جوش نیز تاثیر می گذارد. در نتیجه، ترکیب شیمیایی پوشش مستقیما بر رفتار قوس و ویژگی های اتصال اثر می گذارد.
تفاوت از نظر میزان نفوذ جوش
در مقایسه الکترود 6010 با 7018، میزان نفوذ جوش (Weld Penetration) یکی از تعیین کننده ترین اختلاف ها است. الکترود 6010 قوسی متمرکز با خاصیت حفاری بالا یا Digging Arc ایجاد می کند که می تواند انرژی حرارتی را به بخش عمیق تری از اتصال منتقل کند. این ویژگی هنگام اجرای پاس ریشه در درزهای باز (Open Root) اهمیت زیادی دارد؛ زیرا جوشکار باید از ذوب کامل لبه های ریشه و تشکیل اتصال پیوسته در پشت درز اطمینان حاصل کند. انجماد سریع حوضچه نیز امکان کنترل نفوذ را در وضعیت های عمودی و بالاسری فراهم می کند.
الکترود 7018 معمولا نفوذ متوسط و حوضچه ای با رفتار نرم تر ایجاد می کند. توزیع حرارت و خصوصیات سرباره آن برای پر کردن شیارها و اجرای پاس های میانی مناسب است. با این حال، نفوذ کمتر به معنای کیفیت پایین اتصال نیست؛ زیرا عمق نفوذ باید با طراحی اتصال، ضخامت قطعه، زاویه پخ و فاصله ریشه هماهنگ باشد. حتی نفوذ بیش از اندازه می تواند باعث سوختگی ریشه یا ایجاد عیوب هندسی شود. بنابراین، برای دستیابی به نفوذ مطلوب باید شدت جریان، سرعت حرکت و هندسه اتصال به صورت همزمان کنترل شوند.
تفاوت از نظر استحکام کششی و خواص مکانیکی
یکی از معیارهای اصلی تفاوت الکترود 7018 و 6010، حداقل استحکام کششی فلز جوش (Tensile Strength) است. طبق طبقه بندی AWS، فلز جوش حاصل از E6010 باید حداقل استحکام کششی 60,000 psi، معادل حدود 414 مگاپاسکال داشته باشد. این مقدار برای E7018 برابر 70,000 psi یا حدود 483 مگاپاسکال است. بنابراین، حداقل استحکام کششی رده 7018 تقریبا 16.7 درصد بیشتر از رده 6010 است. البته این اعداد، حداقل الزامات طبقه بندی هستند و نتایج واقعی آزمایش کشش بسته به فرمولاسیون محصول و شرایط آزمون تفاوت دارند.
استحکام کششی تنها شاخص ارزیابی عملکرد اتصال نیست. مقاومت تسلیم، ازدیاد طول، چقرمگی ضربه ای (Impact Toughness) و حساسیت به ترک نیز باید بررسی شوند. برای مثال، در اتصالات ضخیم یا دارای تنش پسماند بالا، کنترل هیدروژن نفوذپذیر می تواند از افزایش عدد استحکام کششی نیز مهم تر باشد. همچنین بالاتر بودن مقاومت فلز پرکننده لزوما باعث افزایش ظرفیت باربری کل اتصال نمی شود؛ زیرا مشخصات فولاد پایه، عیوب احتمالی و طراحی هندسی جوش در تعیین مقاومت نهایی نقش دارند. انتخاب گرید باید بر اساس الزامات نقشه و دستورالعمل تایید شده جوشکاری انجام شود.
تفاوت از نظر نوع جریان و قطبیت جوشکاری
الکترود 6010 برای استفاده با جریان مستقیم و قطبیت مثبت الکترود (DCEP) طراحی شده است. در این وضعیت، انبر الکترود به قطب مثبت و قطعه کار به قطب منفی متصل می شود. ترکیب این قطبیت با ویژگی های پوشش سلولزی، شرایط مناسب برای ایجاد قوس متمرکز و نفوذ عمیق را فراهم می کند. استفاده از جریان متناوب برای E6010 استاندارد معمولا مجاز نیست؛ زیرا حفظ پایداری قوس سلولزی با آن دشوار است.
در مقابل، الکترود 7018 بسته به مشخصات محصول می تواند با جریان مستقیم قطب مثبت یا جریان متناوب (AC) مورد استفاده قرار گیرد. با این وجود، تمام محصولات موجود در بازار رفتار یکسانی ندارند و باید نوع جریان مجاز روی بسته بندی بررسی شود. نکته مهم دیگر، سازگاری دستگاه جوش اینورتر با الکترودهای سلولزی است. برخی اینورترها به دلیل محدودیت ولتاژ مدار باز یا پاسخ دینامیکی منبع تغذیه، قادر به ایجاد قوس پایدار برای 6010 نیستند. قابلیت هایی مانند تنظیم نیروی قوس (Arc Force) و طراحی مناسب منبع تغذیه می توانند در عملکرد دستگاه موثر باشند، اما وجود آنها به تنهایی سازگاری را تضمین نمی کند. به همین دلیل، مشخصات دستگاه و توصیه سازنده باید ملاک انتخاب قرار گیرند.
تفاوت از نظر کیفیت جوش
کیفیت جوش حاصل از هر الکترود باید بر اساس نوع عیوب احتمالی، شکل گرده، میزان پیوستگی و نتایج بازرسی ارزیابی شود. الکترود 6010 به دلیل قوس پرانرژی و انجماد سریع، امکان کنترل حوضچه را در اتصالات ریشه باز فراهم می کند. با این حال، گرده ایجاد شده ممکن است در مقایسه با جوش حاصل از 7018 ظاهری نامنظم تر داشته باشد. در صورت تنظیم نامناسب جریان یا طول قوس، احتمال بروز پاشش مذاب (Spatter)، بریدگی کناره جوش (Undercut) و ناپیوستگی های موضعی افزایش پیدا می کند.
الکترود 7018 معمولا قوسی نرم تر ایجاد می کند و با رعایت شرایط اجرایی، گرده ای یکنواخت با انتقال مناسب فلز مذاب به کناره های اتصال تشکیل می دهد. سرباره حاصل از آن در شرایط مطلوب به راحتی جدا می شود، اما باقی ماندن سرباره میان پاس ها می تواند عیب آخال سرباره (Slag Inclusion) ایجاد کند. کیفیت نهایی این جوش به خشک بودن الکترود، زاویه حرکت، ورودی حرارت و پاکسازی میان پاس ها وابسته است. همچنین ظاهر صاف و منظم به تنهایی نشان دهنده سلامت اتصال نیست و در پروژه های حساس، آزمون های غیرمخرب مانند UT یا RT مطابق الزامات پذیرش ضروری هستند.
تفاوت از نظر حساسیت به رطوبت
الکترود 7018 از خانواده الکترودهای کم هیدروژن (Low Hydrogen) است و کنترل رطوبت پوشش آن اهمیت متالورژیکی دارد. جذب بخار آب از محیط می تواند مقدار هیدروژن قابل نفوذ به فلز جوش را افزایش دهد. این هیدروژن در حضور ریزساختار مستعد، تنش کششی و شرایط دمایی مناسب، احتمال ترک سرد هیدروژنی (Hydrogen Assisted Cracking) را افزایش می دهد. چنین ترک هایی ممکن است پس از سرد شدن اتصال و حتی با تاخیر ظاهر شوند. از این رو، نگهداری الکترود پس از باز شدن بسته بندی باید مطابق دستورالعمل سازنده و الزامات پروژه انجام شود.
الکترود 6010 رفتار متفاوتی دارد؛ زیرا وجود مقدار مشخصی رطوبت در ساختار پوشش سلولزی برای عملکرد صحیح آن ضروری است. خشک کردن شدید این الکترود در کوره های مخصوص محصولات کم هیدروژن می تواند ترکیب پوشش را تغییر دهد و عملکرد قوس را مختل کند. بنابراین، 6010 نیز باید از خیس شدن، آلودگی و شرایط نامناسب انبار محافظت شود، اما روش نگهداری آن با نوع 7018 یکسان نیست. در الکترودهای 7018 دارای پسوند H4 یا H8، الزامات کنترل هیدروژن دقیق تر مشخص شده اند و در برخی محصولات، نشان R بیانگر مقاومت پوشش در برابر جذب رطوبت تحت شرایط آزمون استاندارد است.
تفاوت از نظر تمیزی سطح قبل از جوشکاری
وضعیت سطح فولاد پیش از جوشکاری می تواند بر تشکیل قوس، ذوب لبه ها و احتمال ایجاد تخلخل تاثیر مستقیم داشته باشد. الکترود 6010 به دلیل ویژگی های قوس سلولزی، در مقایسه با 7018 تحمل بیشتری نسبت به وجود لایه های نازک زنگ آهن و پوسته نورد (Mill Scale) دارد. این خصوصیت در تعمیرات میدانی، تجهیزات قدیمی و محیط هایی که آماده سازی سطح با محدودیت همراه است، مزیت عملیاتی محسوب می شود. با این حال، تحمل بیشتر به معنای مجاز بودن جوشکاری روی آلودگی های شدید نیست.
برای استفاده از 7018، آماده سازی دقیق لبه های اتصال اهمیت بیشتری دارد. وجود رطوبت، روغن، رنگ، زنگ ضخیم یا مواد آلی می تواند باعث تولید گاز و آلودگی حوضچه شود. چنین شرایطی احتمال تخلخل، عدم ذوب موضعی و افزایش هیدروژن را بیشتر می کند. تمیز کردن ناحیه اتصال با برس سیمی، سنگ زنی یا روش های تایید شده باید تا رسیدن به وضعیت مورد نیاز دستورالعمل جوشکاری انجام شود. در اتصالات حساس، تمیزی سطح صرفا یک اقدام ظاهری نیست، بلکه بخشی از کنترل کیفیت فرآیند محسوب می شود. همچنین باید توجه داشت که هیچ الکترودی نمی تواند ضعف آماده سازی اتصال را به طور کامل جبران کند.
تفاوت از نظر کاربرد در جوشکاری
انتخاب کاربردی میان این دو الکترود به نوع سازه، موقعیت جوشکاری و الزامات مکانیکی اتصال وابسته است. الکترود 6010 بیشتر برای اجرای پاس ریشه خطوط لوله، جوشکاری اتصالات با ریشه باز و برخی عملیات تعمیراتی استفاده می شود. قابلیت تشکیل حوضچه کوچک با انجماد سریع، اجرای روش های کنترلی مانند تکنیک سوراخ کلیدی (Keyhole Technique) را امکان پذیر می کند. در جوشکاری لوله، این خصوصیت برای کنترل نفوذ در محیط داخلی لوله اهمیت دارد. البته انتخاب آن در خطوط انتقال تحت فشار باید مطابق روش اجرایی تایید شده و استاندارد پروژه باشد.
کاربرد جوشکاری با الکترود 7018 بیشتر در ساخت اسکلت فولادی، پل ها، تجهیزات صنعتی، اتصالات ضخیم و بخش هایی می بینیم که محدود کردن خطر ترک هیدروژنی اهمیت ویژه ای دارد. این محصول برای اجرای پاس های پرکننده و نهایی (Fill and Cap Passes) انتخاب متداولی است و به دلیل وجود پودر آهن، بازده رسوب مناسبی ارائه می دهد. در بعضی فرآیندهای جوشکاری لوله، ترکیب الکترود سلولزی برای پاس ریشه و الکترود کم هیدروژن برای پاس های بعدی استفاده می شود. این ترکیب تنها زمانی مجاز است که مشخصات فلز پایه، الزامات سرویس و دستورالعمل جوشکاری تایید شده، استفاده از هر دو رده را مجاز بدانند.
جدول مقایسه الکترود 6010 و 7018
برای مشاهده تفاوت ویژگی های فنی و اجرایی، مشخصات اصلی این دو الکترود در جدول زیر مقایسه شده است.
| ویژگی | الکترود E6010 | الکترود E7018 |
|---|---|---|
| استاندارد طبقه بندی | AWS A5.1 | AWS A5.1 |
| نوع پوشش | سلولزی سدیمی | قلیایی کم هیدروژن با پودر آهن |
| حداقل استحکام کششی | 414 مگاپاسکال | 483 مگاپاسکال |
| نفوذ معمول جوش | عمیق | متوسط |
| نوع جریان | DC | AC یا DC، بسته به محصول |
| قطبیت متداول | DCEP | DCEP |
| رفتار قوس | متمرکز و پرانرژی | نرم و نسبتا پایدار |
| انجماد حوضچه | سریع | کندتر از 6010 |
| مقدار سرباره | نسبتا کم و نازک | بیشتر و ضخیم تر |
| ظاهر معمول گرده | خشن تر | صاف تر و یکنواخت تر |
| نرخ رسوب | معمولا کمتر | معمولا بیشتر |
| حساسیت به هیدروژن | هیدروژن نفوذپذیر بالاتر | کم هیدروژن در شرایط نگهداری صحیح |
| شرایط نگهداری | محافظت از رطوبت خارجی بدون پخت شدید | نگهداری خشک طبق دستورالعمل سازنده |
| تحمل آلودگی سطح | نسبتا بیشتر | کمتر |
| کاربرد شاخص | پاس ریشه لوله و اتصالات باز | اتصالات سازه ای و پاس های پرکننده |
| وضعیت جوشکاری | همه وضعیت ها طبق محدوده مجاز | همه وضعیت ها طبق محدوده مجاز |
| سازگاری با اینورتر | نیازمند دستگاه سازگار با 6010 | سازگار با بسیاری از دستگاه های مناسب |
| مهم ترین محدودیت | هیدروژن بالاتر و نیاز به کنترل قوس | حساسیت به نگهداری و آماده سازی سطح |
الکترود 6010 بهتر است یا 7018؟
پاسخ به این سوال به شرایط بهره برداری و نوع اتصال بستگی دارد. اگر معیار اصلی، نفوذ عمیق در پاس ریشه و امکان کنترل حوضچه در جوشکاری لوله باشد، 6010 معمولا انتخاب مناسب تری است. در مقابل، برای اتصالات سازه ای که مقاومت کششی بالاتر، چقرمگی مناسب و کاهش احتمال ترک هیدروژنی اهمیت دارد، 7018 برتری محسوسی دارد. البته عملکرد مناسب هر محصول به انتخاب صحیح شدت جریان، پیش گرمایش در صورت نیاز، کنترل دمای بین پاسی و مهارت جوشکار وابسته است. در قطعات ضخیم یا اتصالات با درجه گیرداری بالا، باید میزان هیدروژن نفوذپذیر، کربن معادل فولاد و شرایط سرد شدن نیز بررسی شود. به همین دلیل، نمی توان صرفا بر اساس عدد رده الکترود درباره ایمنی یا استحکام نهایی اتصال تصمیم گرفت.
نکته دیگر، تطبیق مقاومت فلز جوش با مشخصات فولاد پایه است. برای مثال، تفاوت الکترود 7018 و 8018 در حداقل استحکام کششی اسمی نیز دیده می شود؛ رده 8018 حداقل مقاومت کششی 80,000 psi، معادل حدود 552 مگاپاسکال دارد و معمولا در گروه الکترودهای کم آلیاژ مطابق AWS A5.5 قرار می گیرد. با این حال، انتخاب رده مقاوم تر همیشه مزیت نیست و ممکن است با الزامات چقرمگی، ترکیب شیمیایی یا رفتار اتصال سازگار نباشد. در نهایت، برای تعیین گزینه مناسب باید استاندارد طراحی، مشخصات فنی الکترود، شرایط سرویس و دستورالعمل جوشکاری (WPS) بررسی شوند. استفاده از یک الکترود مناسب در فرآیندی کنترل نشده نمی تواند کیفیت اتصال را تضمین کند.
سوالات متداول
الکترود 6010 به دلیل قوس متمرکز و پرانرژی، معمولا نفوذ عمیق تری ایجاد می کند و برای پاس ریشه اتصالات باز مناسب تر است.
حداقل استحکام کششی فلز جوش 7018 برابر 483 مگاپاسکال و برای 6010 حدود 414 مگاپاسکال است، اما مقاومت کل اتصال به عوامل دیگری نیز بستگی دارد.
بله، هر دو می توانند با اینورتر سازگار کار کنند، اما 6010 به دستگاهی با مشخصات مناسب قوس سلولزی نیاز دارد و همه اینورترها از آن پشتیبانی نمی کنند.
در بسیاری از روش های جوشکاری لوله، 6010 برای پاس ریشه و 7018 برای پاس های پرکننده و نهایی استفاده می شود، مشروط بر اینکه WPS این ترکیب را مجاز بداند.
الکترود 6010 تحمل بیشتری نسبت به زنگ سطحی و پوسته نورد دارد، اما آلودگی های شدید باید پیش از جوشکاری برطرف شوند.
زیرا جذب رطوبت در پوشش کم هیدروژن آن می تواند مقدار هیدروژن نفوذپذیر را افزایش دهد و خطر ترک سرد جوش را بیشتر کند.

