
تفاوت الکترود اسیدی و روتیلی در جوشکاری چیست؟

دسترسی سریع به محتوای این مطلب
تفاوت الکترود اسیدی و روتیلی در جوشکاری به ترکیب شیمیایی پوشش، ویژگی های قوس الکتریکی، رفتار حوضچه مذاب و خواص مکانیکی فلز جوش مربوط می شود. هر دو گروه در فرآیند جوشکاری قوسی با الکترود پوشش دار (SMAW) استفاده می شوند، اما عملکرد یکسانی در کنترل نفوذ، تشکیل سرباره و کیفیت اتصال ندارند. انتخاب نادرست الکترود می تواند باعث کاهش چقرمگی اتصال، افزایش عیوب متالورژیکی و ایجاد مشکلات اجرایی شود. از طرف دیگر، هنگام محاسبه هزینه ساخت سازه های فولادی، بررسی مصرف مواد جوشکاری در کنار قیمت روز آهن اهمیت دارد. شناخت ویژگی های فنی این دو گروه به مهندسان و جوشکاران کمک می کند تا الکترود متناسب با جنس قطعه، وضعیت جوشکاری و الزامات طراحی را انتخاب کنند. در ادامه، تفاوت های فنی، کاربردی و عملکردی این دو نوع پوشش به صورت تخصصی بررسی می شوند.
تفاوت روتیلی و الکترود اسیدی
مقایسه الکترود اسیدی و روتیلی نشان می دهد که تفاوت اصلی این دو گروه به رفتار متالورژیکی پوشش و سرباره در دمای قوس مربوط می شود. پوشش الکترود علاوه بر حفاظت از حوضچه مذاب در برابر اتمسفر، بر ترکیب شیمیایی فلز رسوب داده شده، پایداری انتقال قطرات و سرعت انجماد سرباره تاثیر می گذارد. برای شناخت دقیق این تفاوت ها باید توجه داشت که خواص نهایی اتصال فقط به نوع پوشش وابسته نیست و عواملی مانند شدت جریان، قطبیت، ترکیب فلز پایه و سرعت سرد شدن نیز در نتیجه جوشکاری نقش دارند.
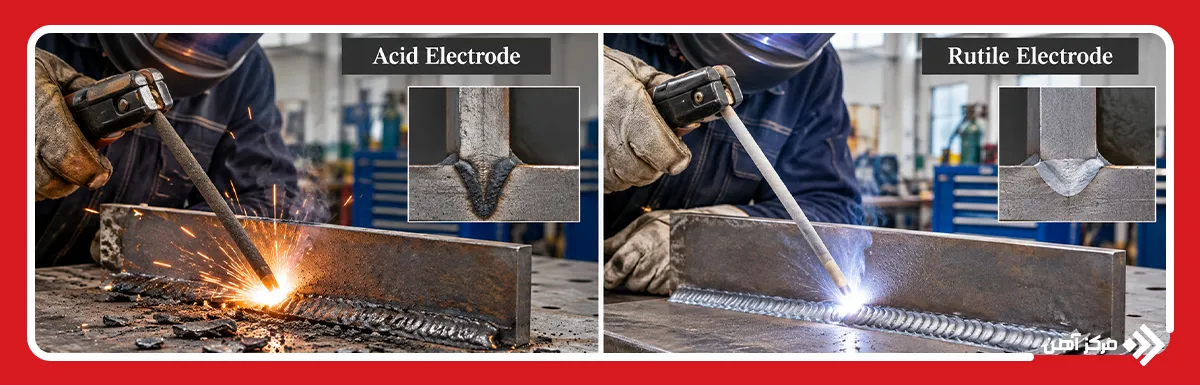
تفاوت در ترکیبات و نوع پوشش الکترود
در پاسخ به پرسش الکترود جوشکاری چیست، باید به ساختار دو بخش اصلی آن یعنی مغزی فلزی و پوشش فلاکس توجه کرد. مغزی وظیفه تامین فلز پرکننده و انتقال جریان الکتریکی را بر عهده دارد، در حالی که پوشش از ترکیبات معدنی، مواد گاززا، اکسیژن زدا و چسب های سیلیکاتی تشکیل می شود. در گروه اسیدی، اکسیدهای آهن و منگنز همراه با ترکیبات سیلیسی سهم قابل توجهی در تشکیل سرباره دارند. همچنین موادی مانند فرومنگنز و فروسیلیسیم برای کنترل اکسیژن مذاب به پوشش اضافه می شوند. سرباره حاصل معمولا از سیستم اکسیدی FeO-MnO-SiO2 تشکیل می شود و رفتار آن با سرباره های روتیلی متفاوت است.
در مقابل، ترکیب غالب پوشش الکترود روتیلی دی اکسید تیتانیوم (TiO2) است که به شکل ماده معدنی روتیل در فلاکس استفاده می شود. مقدار قابل توجه این ترکیب به همراه مواد یون ساز، کربنات ها و سیلیکات های قلیایی، شرایط مناسبی برای برقراری قوس پایدار فراهم می کند. وجود ترکیبات تیتانیومی بر ویژگی های سرباره و نحوه انجماد آن تاثیر می گذارد. در طبقه بندی EN ISO 2560، پوشش اسیدی با نماد A و پوشش روتیلی با نماد R مشخص می شود. پوشش های ترکیبی مانند RA نیز وجود دارند که ویژگی های هر دو سیستم را در خود دارند.
تفاوت در پایداری قوس و سهولت جوشکاری
یکی از مهم ترین معیارهای ارزیابی انواع الکترود جوشکاری، توانایی حفظ قوس پایدار هنگام تغییر طول قوس و نوسان جریان است. الکترودهای دارای پوشش روتیلی معمولا قوسی نرم، کم صدا و یکنواخت ایجاد می کنند. ترکیبات یون ساز موجود در پوشش، برقراری مجدد قوس را به ویژه هنگام استفاده از جریان متناوب آسان تر می کنند. این ویژگی در عملیات خال جوش، اجرای پاس های کوتاه و تعمیرات موضعی اهمیت دارد؛ زیرا جوشکار می تواند بدون وقفه های طولانی، الکترود را مجددا روشن کند.
در بررسی فرق الکترود اسیدی و روتیلی از نظر کنترل حوضچه مذاب، رفتار روان سرباره اهمیت ویژه ای دارد. الکترودهای اسیدی نیز می توانند قوس نسبتا آرام و پایداری ایجاد کنند، اما ترکیب اکسیدی پوشش بر نحوه انتقال فلز و پوشش سطح حوضچه تاثیر می گذارد. سرباره اسیدی در بسیاری از فرمولاسیون ها روان است و برای کنترل مناسب آن، تنظیم زاویه الکترود و سرعت حرکت ضرورت دارد. در موقعیت های دشوار مانند جوشکاری سقفی یا سربالا، روانی زیاد سرباره می تواند مدیریت حوضچه را محدود کند. البته میزان این محدودیت به فرمولاسیون محصول و وضعیت جوشکاری مجاز آن وابسته است.
تفاوت در میزان نفوذ جوش
عمق نفوذ جوش (Weld Penetration) به میزان ذوب شدن فلز پایه در امتداد اتصال گفته می شود و نباید با ارتفاع گرده جوش یا مقدار فلز رسوبی اشتباه گرفته شود. در الکترودهای روتیلی متداول، نفوذ معمولا متوسط است و قوس نرم امکان کنترل مناسب حوضچه را در جوشکاری ورق های نازک و اتصالات عمومی فراهم می کند. برای نمونه، بسیاری از الکترودهای E6013 دارای رفتار نفوذی متوسط هستند؛ هرچند این ویژگی با قطر الکترود، جریان و تکنیک جوشکاری تغییر می کند.
در گروه الکترود اسیدی، شکل نفوذ تحت تاثیر ترکیب فلاکس، ویژگی های قوس و روانی سرباره قرار می گیرد. این الکترودها لزوما نفوذ بیشتری نسبت به نمونه های روتیلی ندارند و نمی توان بر اساس اسیدی بودن پوشش، عمق ذوب را پیش بینی کرد. افزایش جریان معمولا انرژی ورودی و میزان ذوب را تغییر می دهد، اما جریان بیش از حد می تواند باعث بریدگی کناره جوش (Undercut)، سوختگی لبه و افزایش اعوجاج شود. برای مقایسه معتبر نفوذ، لازم است آزمایش مقطع نگاری روی دو نمونه با شرایط جریان، سرعت حرکت و طراحی اتصال یکسان انجام شود.
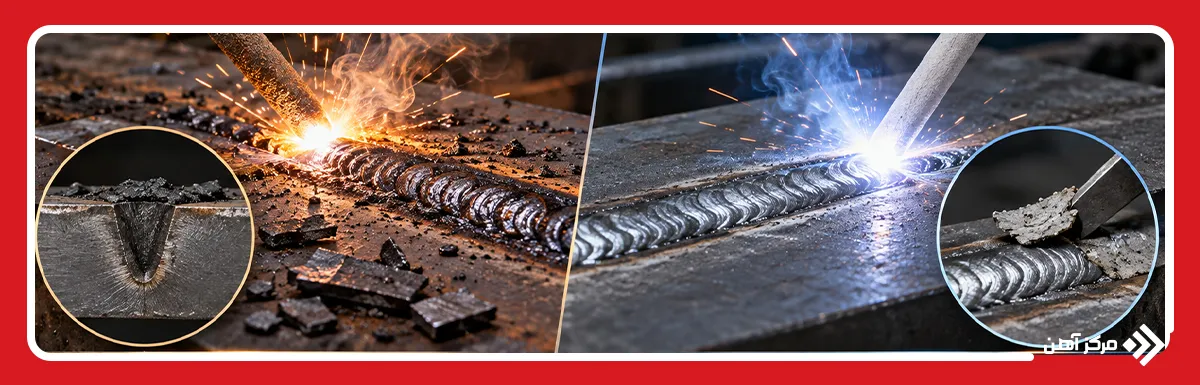
تفاوت در استحکام و خواص مکانیکی جوش
خواص مکانیکی فلز جوش شامل استحکام کششی، تنش تسلیم، ازدیاد طول و چقرمگی ضربه ای است. این ویژگی ها به ترکیب شیمیایی فلز رسوبی، میزان اکسیژن و عناصر آلیاژی موجود در حوضچه و ریزساختار حاصل از انجماد وابسته هستند. پوشش های اسیدی به دلیل حضور قابل توجه اکسیدهای آهن، ممکن است فلز جوشی با اکسیژن بالاتر تولید کنند. افزایش اکسیژن و جمعیت آخال های غیرفلزی می تواند بر چقرمگی شکست تاثیر منفی بگذارد؛ به همین دلیل، عملکرد مکانیکی این گروه در بسیاری از کاربردها ضعیف تر از الکترودهای روتیلی و قلیایی گزارش شده است.
در الکترودهای روتیلی، کنترل ترکیب پوشش و استفاده از اکسیژن زداها می تواند به تولید فلز جوش با خواص مکانیکی مناسب برای فولادهای کم کربن کمک کند. با این حال، استفاده از پوشش روتیلی به معنای تضمین چقرمگی بالا در دماهای پایین نیست. برای سازه هایی که تحت بارگذاری ضربه ای یا شرایط سرمای شدید قرار دارند، باید انرژی ضربه شارپی (Charpy V-Notch) و دمای آزمون مطابق استاندارد محصول کنترل شود. انتخاب الکترود تنها بر اساس نام گروه پوشش، بدون بررسی رده مقاومتی و گواهی آزمون، از نظر مهندسی قابل قبول نیست.
تفاوت در کیفیت ظاهری جوش و جداسازی سرباره
در الکترودهای اسیدی، ویژگی های انجماد سرباره و نحوه جریان فلز مذاب معمولا امکان تشکیل گرده های نسبتا صاف با انتقال مناسب به فلز پایه را فراهم می کنند. این خصوصیت در اجرای جوش های تخت و اتصالاتی که یکنواختی سطح اهمیت دارد، مفید است. سرباره اسیدی اغلب پس از سرد شدن به آسانی جدا می شود، اما میزان چسبندگی آن به ترکیب فلاکس، دمای بین پاسی و شکل هندسی اتصال بستگی دارد. ظاهر مناسب سطح نیز به تنهایی نشانه فقدان عیوب داخلی نیست.
الکترودهای روتیلی معمولا گرده جوشی با امواج منظم و سطح یکنواخت تشکیل می دهند. سرباره آنها اغلب به صورت پوسته نسبتا پیوسته روی گرده قرار می گیرد و در بسیاری از شرایط با ضربه سبک یا حتی جداشدگی خودبه خودی برداشته می شود. این ویژگی زمان تمیزکاری میان پاس ها را کاهش می دهد. با وجود این، در جوش های چندپاسه باید کناره های اتصال و ریشه گرده کاملا تمیز شوند؛ زیرا باقی ماندن سرباره می تواند باعث تشکیل آخال سرباره (Slag Inclusion) در پاس بعدی شود.
تفاوت در نوع جریان و قطبیت
در جوشکاری قوسی دستی، انتخاب نوع جریان و قطبیت بر نحوه انتقال حرارت، پایداری قوس و رفتار الکترود تاثیر می گذارد. جریان مستقیم با الکترود مثبت (DCEP)، جریان مستقیم با الکترود منفی (DCEN) و جریان متناوب (AC) گزینه های رایج هستند. امکان استفاده از هرکدام به ترکیبات پوشش و طراحی الکترود بستگی دارد؛ بنابراین نمی توان یک قطبیت ثابت را برای تمام محصولات اسیدی یا روتیلی توصیه کرد.
الکترودهای روتیلی حاوی ترکیبات پتاسیمی اغلب قابلیت عملکرد با جریان AC و DC را دارند. بعضی فرمولاسیون های روتیلی دارای چسب سدیمی نیز برای DCEN یا AC مناسب هستند. در محصولات اسیدی، استفاده از جریان AC یا DC به مواد تثبیت کننده قوس و دستورالعمل سازنده وابسته است. همچنین تغییر قطبیت می تواند بر ویژگی های قوس و نفوذ اثر بگذارد، اما جهت این تاثیر برای تمام الکترودها یکسان نیست. برای تنظیم دستگاه باید اطلاعات درج شده در دیتاشیت الکترود بررسی شود، نه اینکه صرفا از نوع پوشش نتیجه گیری شود.
تفاوت در کاربردهای صنعتی
در کاربردهای صنعتی، انتخاب پوشش الکترود باید با شرایط بارگذاری، ترکیب فلز پایه و وضعیت دسترسی به اتصال هماهنگ باشد. الکترودهای اسیدی در گذشته برای جوشکاری برخی سازه های فولادی عمومی، قطعات دارای سطح اکسیدی و اتصالاتی که ظاهر صاف گرده اهمیت داشت استفاده می شدند. امروزه به دلیل محدودیت های مربوط به چقرمگی و حساسیت بیشتر برخی فلزات جوش اسیدی به ترک انجمادی، مصرف آنها در بسیاری از کاربردهای سازه ای کاهش یافته است. استفاده از این محصولات در اتصالات حساس نیازمند تایید مشخصات فنی و ارزیابی روش جوشکاری است.
الکترودهای روتیلی کاربرد گسترده تری در ساخت در و پنجره فلزی، تجهیزات کارگاهی، تعمیرات عمومی، جوشکاری ورق های فولادی و ساخت سازه های سبک دارند. سهولت روشن شدن قوس و پاشش نسبتا کم باعث شده این گروه برای کارگاه های کوچک و تولید قطعات با هندسه متنوع مناسب باشد. البته در ساخت مخازن تحت فشار، سازه های تحت بارگذاری چرخه ای شدید و فولادهای مستعد ترک هیدروژنی، استفاده از الکترودهای کم هیدروژن قلیایی ممکن است ضروری باشد. در چنین شرایطی تایید دستورالعمل جوشکاری (WPS) و الزامات استاندارد ساخت بر ترجیح عمومی یک نوع پوشش اولویت دارد.
| معیار مقایسه | الکترود اسیدی | الکترود روتیلی |
|---|---|---|
| ترکیب غالب پوشش | اکسیدهای آهن و منگنز و سیلیس | دی اکسید تیتانیوم (TiO2) |
| نماد استاندارد ISO | A | R |
| پایداری قوس | معمولا مناسب | معمولا بسیار مناسب |
| سهولت روشن شدن مجدد | وابسته به فرمولاسیون | معمولا آسان |
| میزان نفوذ | وابسته به رده و شرایط جوشکاری | معمولا متوسط |
| خواص مکانیکی | چقرمگی اغلب محدودتر | معمولا مناسب تر برای کاربردهای عمومی |
| ظاهر گرده جوش | نسبتا صاف و یکنواخت | صاف با امواج منظم |
| جداسازی سرباره | عموما آسان | عموما بسیار آسان |
| میزان پاشش | وابسته به تنظیم جریان | معمولا کم |
| نوع جریان | مطابق مشخصات سازنده | در بسیاری از مدل ها AC و DC |
| وضعیت های جوشکاری | معمولا مناسب تر برای وضعیت های ساده | تنوع بیشتر بسته به رده |
| کاربرد صنعتی | برخی اتصالات عمومی و کاربردهای خاص | ساخت و تعمیرات عمومی فولادی |
الکترود اسیدی بهتر است یا روتیلی؟
انتخاب میان این دو گروه باید براساس شرایط واقعی اتصال انجام شود. اگر هدف اجرای جوشکاری عمومی روی فولادهای کم کربن، کنترل آسان قوس و کاهش زمان تمیزکاری سرباره باشد، الکترود روتیلی در بسیاری از موارد انتخاب مناسب تری است. این گروه به خصوص برای کارهای کارگاهی، اتصالات سبک و عملیات با توقف و شروع مکرر قوس مزیت دارد. در مقابل، الکترودهای اسیدی ممکن است در کاربردهای مشخصی که به گرده صاف و ویژگی های اجرایی خاص نیاز دارند، مورد استفاده قرار گیرند. با این حال، انتخاب آنها باید پس از بررسی رده محصول و الزامات مکانیکی انجام شود. اختلاف قیمت خرید الکترود نیز نباید تنها معیار تصمیم گیری باشد؛ زیرا میزان فلز رسوبی، نرخ تعویض الکترود، مصرف انرژی و هزینه اصلاح عیوب بر هزینه واقعی هر متر جوش تاثیر دارند.
برای انتخاب مهندسی، ابتدا باید جنس و ضخامت فلز پایه، نوع اتصال، موقعیت جوشکاری و شرایط بارگذاری مشخص شوند. سپس رده مقاومتی الکترود، مقدار هیدروژن قابل نفوذ، انرژی ضربه مورد نیاز و سازگاری با جریان دستگاه بررسی شود. در قطعات ضخیم یا فولادهای با کربن معادل بالا، احتمال ترک سرد اهمیت بیشتری پیدا می کند و ممکن است پیش گرم کردن یا استفاده از الکترود کم هیدروژن ضرورت داشته باشد. همچنین برای اتصالات حساس، آزمایش های غیرمخرب و آزمون های تایید دستورالعمل می توانند کیفیت اتصال را اثبات کنند. در نتیجه، انتخاب مناسب همیشه به معنای استفاده از الکترودی با قوس نرم تر یا سرباره آسان جداشونده نیست؛ بلکه باید محصولی انتخاب شود که خواص فلز جوش آن با شرایط طراحی و بهره برداری سازگار باشد.
سوالات متداول
بله، به شرط تطابق رده مقاومتی، خواص مکانیکی، وضعیت جوشکاری و تایید جایگزینی در دستورالعمل جوشکاری پروژه.
الکترود روتیلی با قطر کم معمولا به دلیل قوس نرم، نفوذ قابل کنترل و سهولت روشن شدن برای ورق های نازک مناسب تر است.
مطمئن ترین روش بررسی کد طبقه بندی و مشخصات سازنده است؛ در سیستم EN ISO 2560-A نماد A نشان دهنده پوشش اسیدی و R نشان دهنده پوشش روتیلی است.
الکترودهای روتیلی معمولا پاشش کمی دارند، اما میزان پاشش هر دو گروه به شدت جریان، طول قوس و ترکیب پوشش وابسته است.
میزان و ترکیب دود جوش در هر دو گروه به فرمولاسیون پوشش، جریان و نرخ مصرف الکترود وابسته است و برتری قطعی یکی بدون داده آزمایشگاهی مشخص نمی شود.
جوش های اسیدی عموما حساسیت بیشتری به ترک انجمادی دارند، اما خطر ترک هیدروژنی در هر دو گروه باید براساس جنس فولاد، هیدروژن و شرایط سرد شدن ارزیابی شود.

