
الکترود اسیدی چیست؟ آشنایی با ویژگی ها و کاربردها

دسترسی سریع به محتوای این مطلب
الکترود اسیدی یکی از مواد مصرفی جوشکاری قوسی دستی است که به دلیل نوع پوشش و ترکیب مواد معدنی موجود در آن، رفتار متفاوتی هنگام ذوب و تشکیل اتصال دارد. پوشش این الکترود با ایجاد سرباره و مشارکت در واکنش های متالورژیکی حوضچه مذاب، بر شکل گرده جوش و خواص فلز رسوب داده شده تأثیر می گذارد. شناخت این محصول برای جوشکاران، تکنسین های ساخت و پیمانکاران صنعتی اهمیت دارد؛ زیرا انتخاب الکترود باید با جنس قطعه، وضعیت اتصال و مقاومت مورد انتظار هماهنگ باشد.
در پروژه های فولادی، علاوه بر بررسی قیمت آهن آلات و هزینه تهیه مقاطع، نوع مواد مصرفی جوشکاری نیز بر هزینه نهایی ساخت و میزان دوباره کاری تأثیر می گذارد. استفاده از الکترود نامناسب ممکن است باعث کاهش کیفیت اتصال یا ایجاد مشکلاتی هنگام بهره برداری شود. الکترود اسیدی با وجود برخی ویژگی های اجرایی مطلوب، برای تمام اتصالات مناسب نیست و باید محدودیت های آن شناخته شود. در ادامه، انواع، مشخصات فنی، ویژگی ها، کاربردها و معیارهای انتخاب این الکترود را بررسی می کنیم.
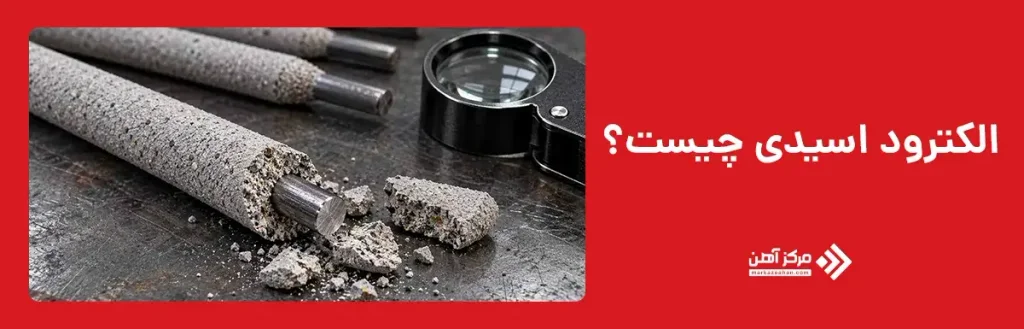
الکترود اسیدی چیست؟
الکترود اسیدی نوعی الکترود مصرف شونده با پوشش معدنی است که در فرایند جوشکاری قوسی دستی یا SMAW برای ایجاد اتصال میان قطعات فلزی به کار می رود. روکش این محصول عمدتاً از ترکیبات اکسیدی مانند اکسید آهن، اکسید منگنز و سیلیس تشکیل شده است که هنگام ذوب، سرباره ای با ترکیب شیمیایی مشخص تولید می کنند. اصطلاح اسیدی به ماهیت شیمیایی این سرباره اشاره دارد و به معنای وجود اسید مایع یا خاصیت خورندگی معمول در الکترود نیست. در میان انواع الکترود جوشکاری، تفاوت اصلی خانواده اسیدی با سایر گروه ها به ساختار پوشش و تأثیر آن بر رفتار قوس، شرایط انجماد و خواص فلز جوش مربوط می شود. ترکیبات موجود در روکش علاوه بر تشکیل سرباره، در کنترل واکنش های شیمیایی حوضچه مذاب نقش دارند. در بعضی رده ها، میزان اکسیژن موجود در فلز جوش نسبتاً بالاتر است و این موضوع می تواند بر چقرمگی اتصال اثر بگذارد. بنابراین، شناخت ماهیت پوشش برای ارزیابی عملکرد این الکترود ضروری است و نمی توان صرفاً بر اساس ظاهر مناسب گرده جوش درباره کیفیت آن قضاوت کرد.
برای درک عملکرد الکترود اسیدی باید به مراحل تشکیل اتصال توجه کرد. ابتدا با تماس و جدا کردن نوک الکترود از قطعه کار، قوس الکتریکی برقرار می شود و حرارت حاصل، مغزی فلزی و بخشی از روکش را ذوب می کند. قطرات فلز مذاب از نوک الکترود به حوضچه منتقل می شوند و با فلز پایه ترکیب می شوند. هم زمان، مواد پوشش در اثر حرارت واکنش نشان می دهند و محصولات گازی و سرباره ای ایجاد می کنند که از حوضچه در برابر تماس مستقیم با هوا محافظت می کنند. سرباره پس از تشکیل روی فلز مذاب قرار می گیرد و در مرحله انجماد، بر شکل سطح اتصال تأثیر می گذارد. افرادی که به تازگی با موضوع الکترود جوشکاری چیست آشنا شده اند، باید بدانند که کیفیت اتصال تنها به نوع روکش وابسته نیست؛ بلکه شدت جریان، طول قوس، سرعت حرکت و زاویه نگهداری الکترود نیز اهمیت دارند. اگر طول قوس بیش از اندازه افزایش پیدا کند یا حرکت الکترود نامنظم باشد، احتمال ایجاد ناپیوستگی و تغییر شکل گرده بیشتر می شود. رعایت این عوامل به دستیابی به جوشی یکنواخت تر کمک می کند.
انواع الکترود اسیدی
انواع الکترود اسیدی از نظر ماهیت روکش به گروه اسیدی خالص (A) و خانواده ترکیبی روتیلی-اسیدی (RA) مرتبط هستند. الکترود با پوشش اسیدی (A) دارای ترکیبات اکسیدی است که هنگام جوشکاری سرباره ای نسبتاً روان تشکیل می دهند. این ویژگی می تواند در وضعیت تخت به ایجاد گرده ای صاف کمک کند، اما در برخی وضعیت های دشوار، کنترل فلز مذاب را محدود می کند. خواص مکانیکی فلز رسوب داده شده نیز به ترکیب محصول و شرایط اجرا بستگی دارد و باید بر اساس رده استاندارد بررسی شود. در خانواده انواع جوشکاری، این الکترود در فرآیند قوسی دستی قرار می گیرد و برای استفاده از آن به منبع تغذیه مناسب، انبر الکترود و تجهیزات ایمنی نیاز است. نکته مهم این است که حرف A به طبقه پوشش اشاره دارد، نه اینکه تمام الکترودهای دارای این علامت الزاماً از نظر شدت جریان، مقاومت یا قابلیت استفاده در وضعیت های مختلف یکسان باشند. بنابراین، حتی هنگام انتخاب دو محصول با پوشش اسیدی نیز باید اطلاعات فنی آن ها به صورت جداگانه ارزیابی شوند.
الکترود با پوشش روتیلی-اسیدی (RA) گروه دیگری است که ویژگی های پوشش روتیلی و اسیدی را در یک فرمولاسیون ترکیب می کند. مواد روتیلی، به ویژه ترکیبات حاوی دی اکسید تیتانیوم، در کنار مواد اکسیدی حضور دارند و بر رفتار قوس و سرباره تأثیر می گذارند. نسبت این ترکیبات می تواند موجب تفاوت در روشن شدن قوس، جریان پذیری سرباره و شکل گرده جوش شود. با این حال، ویژگی دقیق هر محصول باید از مشخصات تولیدکننده استخراج شود و نمی توان عملکرد تمام الکترودهای RA را یکسان دانست. یکی از نکات مهم درباره انتخاب این گروه، توجه به احتمال ایجاد عیوب جوشکاری در صورت تنظیم نامناسب جریان یا استفاده خارج از وضعیت های مجاز است. برای مثال، تجمع سرباره در میان پاس های جوش ممکن است موجب محبوس شدن ناخالصی در اتصال شود. پاک سازی مناسب سطح میان پاس ها و رعایت شرایط اجرایی، احتمال بروز این مشکل را کاهش می دهد. الکترود روتیلی-اسیدی را باید یک گروه ترکیبی مستقل دانست و خواص آن را صرفاً از نام اسیدی استنباط نکرد.
مشخصات فنی الکترود اسیدی
مشخصات فنی الکترود اسیدی شامل مجموعه ای از اطلاعات الکتریکی و مکانیکی است که محدوده استفاده از محصول را مشخص می کنند. یکی از مهم ترین پارامترها، قطر مغزی الکترود است که بر میزان فلز رسوب داده شده و محدوده شدت جریان مورد نیاز تأثیر می گذارد. معمولاً با افزایش قطر، جریان بیشتری برای ذوب مناسب الکترود لازم است؛ البته مقدار دقیق جریان باید مطابق دستورالعمل سازنده تعیین شود. نوع جریان نیز اهمیت دارد؛ زیرا بعضی الکترودها برای جریان متناوب (AC)، برخی برای جریان مستقیم (DC) و گروهی برای هر دو طراحی می شوند. هنگام استفاده از جریان مستقیم، قطبیت مثبت یا منفی الکترود می تواند بر رفتار قوس و نفوذ اتصال تأثیر بگذارد. علاوه بر این، مشخصاتی مانند بازده رسوب، استحکام کششی، حد تسلیم و ازدیاد طول فلز جوش برای ارزیابی قابلیت استفاده محصول اهمیت دارند. این مقادیر باید با الزامات طراحی قطعه مطابقت داشته باشند و از روی نام پوشش قابل تعیین نیستند. در پروژه های صنعتی، بررسی گواهی کیفیت و اطلاعات فنی الکترود، احتمال انتخاب محصول نامتناسب را کاهش می دهد.
علامت اختصاری الکترود اسیدی در دسته بندی نوع پوشش، حرف A است که برای شناسایی خانواده اسیدی به کار می رود. در بعضی نظام های طبقه بندی، ترکیب روتیلی-اسیدی نیز با RA مشخص می شود؛ با این حال، این حروف به تنهایی تمام ویژگی های محصول را نشان نمی دهند. برای مثال، استاندارد ISO 2560 از نظامی برای طبقه بندی الکترودهای روکش دار جوشکاری دستی بعضی فولادهای غیر آلیاژی و ریزدانه استفاده می کند که اطلاعاتی درباره خواص مکانیکی، نوع پوشش و شرایط کاربرد ارائه می دهد. در نتیجه، برای شناسایی دقیق محصول باید کد کامل استاندارد بررسی شود. اطلاعاتی مانند وضعیت مجاز جوشکاری، نوع جریان و قطبیت، در انتخاب صحیح اهمیت دارند و نباید از مشخصات یک محصول به محصول دیگر تعمیم داده شوند. همچنین، خواص فلز جوش در آزمون های استاندارد ممکن است با عملکرد اتصال در شرایط واقعی متفاوت باشد؛ زیرا میزان حرارت ورودی، تعداد پاس ها و ترکیب فلز پایه نیز بر نتیجه تاثیر می گذارند. به همین دلیل، مشخصات استاندارد باید همراه با شرایط واقعی اجرای اتصال ارزیابی شوند.
ویژگی های الکترود اسیدی در جوشکاری
الکترود اسیدی به دلیل ساختار شیمیایی پوشش خود، رفتار مشخصی در زمان برقراری قوس، انتقال فلز مذاب و انجماد اتصال دارد. ترکیبات اکسیدی موجود در روکش این الکترود بر خصوصیات سرباره و واکنش های متالورژیکی تأثیر می گذارند و باعث می شوند عملکرد آن با سایر خانواده های الکترود متفاوت باشد. شناخت این ویژگی ها به جوشکار کمک می کند تا پارامترهای دستگاه را متناسب با شرایط اتصال تنظیم کند و کیفیت مطلوب تری به دست آورد. در واقع، ویژگی های الکترود اسیدی تنها به ظاهر گرده جوش محدود نمی شوند، بلکه عواملی مانند رفتار قوس، میزان نفوذ، سرعت ذوب و خصوصیات فلز رسوب داده شده را نیز شامل می شوند.
مهمترین ویژگی های الکترود اسیدی در جوشکاری عبارت اند از:
- رفتار نسبتاً روان حوضچه مذاب: ترکیبات پوشش می توانند شرایطی ایجاد کنند که فلز مذاب به راحتی در ناحیه اتصال جریان پیدا کند و شکل گرده جوش تحت تأثیر آن قرار گیرد.
- تشکیل سرباره اکسیدی: مواد معدنی پوشش در زمان ذوب، سرباره ای تشکیل می دهند که سطح حوضچه را می پوشاند و در فرایند انجماد نقش دارد.
- قابلیت ایجاد گرده جوش یکنواخت: در صورت تنظیم صحیح پارامترها، امکان تشکیل سطحی نسبتاً صاف با شکل هندسی منظم وجود دارد.
- وابستگی پایداری قوس به ترکیب پوشش: کیفیت برقراری و حفظ قوس به فرمولاسیون الکترود، جریان انتخاب شده و ولتاژ مدار باز دستگاه بستگی دارد.
- تأثیر بر ترکیب شیمیایی فلز جوش: واکنش های اکسیدی می توانند میزان اکسیژن و نوع آخال های غیرفلزی موجود در فلز رسوب داده شده را تغییر دهند.
- محدودیت کنترل مذاب در بعضی وضعیت ها: روانی سرباره و حوضچه ممکن است اجرای اتصال در موقعیت های عمودی یا بالاسری را دشوار کند.
این خصوصیات در تمام محصولات یکسان نیستند و مقدار واقعی هر پارامتر باید بر اساس اطلاعات فنی الکترود مشخص شود. برای مثال، میزان نفوذ تنها به نوع پوشش وابسته نیست و شدت جریان، قطبیت، سرعت حرکت و هندسه اتصال نیز بر آن تأثیر دارند. همچنین، ظاهر یکنواخت جوش الزاماً نشان دهنده سلامت داخلی اتصال نیست؛ بنابراین، در پروژه هایی که کیفیت مکانیکی اهمیت دارد، بررسی الزامات استاندارد و انجام بازرسی مناسب ضروری است.
کاربرد الکترود اسیدی در صنایع مختلف
الکترود اسیدی در برخی فعالیت های ساخت، مونتاژ و تعمیر قطعات فولادی مورد استفاده قرار می گیرد. انتخاب این الکترود بیشتر برای اتصالاتی مطرح است که الزامات مکانیکی آن ها با خواص فلز جوش حاصل مطابقت داشته باشد. در محیط های کارگاهی، نوع فولاد مصرفی، ضخامت قطعات و نحوه قرارگیری اتصال از عوامل مهم تعیین کننده هستند. برای مثال، در ساخت قطعات فولادی عمومی با بارگذاری غیرحساس، امکان استفاده از بعضی رده های اسیدی وجود دارد؛ اما در تجهیزات تحت فشار یا سازه های دارای الزامات ضربه ای بالا، انتخاب مواد مصرفی باید با دقت بیشتری انجام شود. این تفاوت نشان می دهد که کاربرد صنعتی الکترود را نمی توان صرفاً از روی نام آن مشخص کرد.
در صنایع مختلف، هدف از انتخاب الکترود اسیدی ممکن است تولید قطعات جدید، اتصال اجزای فولادی یا انجام تعمیرات موضعی باشد. هرکدام از این فعالیت ها شرایط اجرایی متفاوتی دارند و ممکن است به ضخامت مشخص فلز جوش، تعداد پاس های معین یا روش کنترل کیفیت ویژه نیاز داشته باشند. به همین دلیل، پیش از مصرف باید اطلاعات سازنده و الزامات دستورالعمل جوشکاری بررسی شوند. جدول زیر نمونه هایی از زمینه های کاربرد احتمالی این الکترود را نشان می دهد.
| حوزه صنعتی | نمونه کاربرد | ملاحظات فنی |
|---|---|---|
| ساخت قطعات فلزی | اتصال اجزای فولادی عمومی | تطابق خواص فلز جوش با جنس قطعه |
| صنایع ماشین سازی | مونتاژ برخی قطعات و مجموعه های فولادی | بررسی تنش های کاری و الزامات اتصال |
| کارگاه های فلزکاری | ساخت اتصالات و مجموعه های فلزی غیرحساس | انتخاب قطر الکترود متناسب با ضخامت قطعه |
| تعمیرات صنعتی | ترمیم بعضی اتصالات فولادی | شناسایی جنس فلز و علت آسیب قبلی |
| ساخت تجهیزات کارگاهی | اتصال قطعات فولادی با هندسه ساده | بررسی وضعیت مجاز جوشکاری |
| تولید سازه های فلزی سبک | بعضی اتصالات با بارگذاری محدود | تأیید استحکام و شرایط بهره برداری |
موارد جدول به معنای تأیید استفاده از تمام الکترود های اسیدی در این صنایع نیستند. برای مثال، اگر یک قطعه ماشین آلات تحت ضربه، ارتعاش یا بارگذاری متناوب قرار داشته باشد، باید مقاومت خستگی و چقرمگی اتصال نیز بررسی شوند. در چنین شرایطی، ممکن است انتخاب الکترود دیگری با خواص مکانیکی مناسب تر ضروری باشد. همچنین، در ساخت اتصالات چندپاس، امکان پاک سازی سرباره و دسترسی به تمام نواحی اتصال اهمیت دارد. بنابراین، کاربرد الکترود اسیدی زمانی از نظر فنی قابل قبول است که شرایط جوشکاری، مشخصات محصول و الزامات طراحی با یکدیگر هماهنگ باشند.
مزایا و معایب الکترود اسیدی
الکترود اسیدی مانند سایر مواد مصرفی جوشکاری، مزایا و محدودیت هایی دارد که بر کیفیت اتصال و شرایط اجرای عملیات تأثیر می گذارند. مزایای این الکترود بیشتر در ویژگی های مربوط به تشکیل گرده، رفتار سرباره و قابلیت استفاده در بعضی اتصالات فولادی مشاهده می شوند. با این حال، میزان بهره مندی از این مزایا به مهارت جوشکار، تنظیمات دستگاه و مشخصات محصول بستگی دارد. برای ارزیابی صحیح، باید میان سهولت اجرای جوش و کیفیت مکانیکی اتصال تفاوت قائل شد؛ زیرا یک الکترود ممکن است از نظر ظاهر جوش عملکرد مطلوبی داشته باشد، اما برای اتصالاتی که به چقرمگی بالا نیاز دارند مناسب نباشد.
مزایا:
- ایجاد ظاهر نسبتاً مطلوب جوش: در شرایط مناسب، امکان تشکیل گرده ای صاف و یکنواخت وجود دارد.
- پوشش دهی مناسب حوضچه توسط سرباره: سرباره تشکیل شده می تواند در زمان انجماد، سطح فلز مذاب را تا حدی در برابر تماس با محیط محافظت کند.
- قابلیت استفاده در بعضی اتصالات فولادی عمومی: در صورت مطابقت مشخصات مکانیکی، می توان از این الکترود برای ساخت برخی قطعات فولادی استفاده کرد.
- رفتار مناسب در بعضی اتصالات تخت: در وضعیت های مناسب، امکان کنترل جریان مذاب و تشکیل گرده منظم فراهم می شود.
در مقابل، معایب الکترود اسیدی بیشتر به محدودیت های متالورژیکی و شرایط اجرایی مربوط می شوند. یکی از مهم ترین موضوعات، خواص ضربه ای فلز جوش است که در برخی رده های اسیدی متداول می تواند نسبت به الکترودهای قلیایی کم هیدروژن پایین تر باشد. این ویژگی در اتصالاتی که احتمال شکست ترد وجود دارد، اهمیت زیادی پیدا می کند. علاوه بر این، نوع پوشش ممکن است استفاده از الکترود را در بعضی وضعیت های جوشکاری محدود کند. بنابراین، شناخت معایب این محصول به اندازه بررسی مزایای آن اهمیت دارد و از انتخاب نامناسب برای پروژه جلوگیری می کند.
معایب:
- چقرمگی ضربه ای محدود در بعضی رده ها: فلز جوش حاصل ممکن است برای اتصالاتی که مقاومت ضربه ای بالایی نیاز دارند، مناسب نباشد.
- دشواری اجرا در برخی وضعیت های جوشکاری: سرباره نسبتاً روان می تواند کنترل حوضچه را در وضعیت عمودی و بالاسری محدود کند.
- مناسب نبودن برای بعضی فولادهای حساس به ترک: این الکترود لزوماً شرایط کم هیدروژن مورد نیاز برخی فولادهای مستعد ترک را فراهم نمی کند.
- وابستگی کیفیت اتصال به تنظیمات اجرا: انتخاب نادرست جریان، سرعت حرکت یا طول قوس ممکن است احتمال ایجاد ناپیوستگی را افزایش دهد.
- ضرورت بررسی دقیق خواص مکانیکی: نمی توان تنها بر اساس نام پوشش اسیدی، مقاومت و دوام اتصال را تأیید کرد.
نکات مهم در انتخاب الکترود اسیدی
انتخاب الکترود اسیدی مناسب باید بر اساس شرایط واقعی جوشکاری و مشخصات فنی محصول انجام شود. یکی از نخستین مواردی که باید بررسی شود، سازگاری الکترود با جنس فلز پایه است؛ زیرا ترکیب شیمیایی فولاد می تواند بر قابلیت جوش پذیری و کیفیت اتصال تأثیر بگذارد. علاوه بر این، ضخامت قطعه و نوع طراحی اتصال در تعیین قطر الکترود و تعداد پاس های مورد نیاز اهمیت دارند. هنگام خرید باید به کد استاندارد درج شده روی بسته بندی توجه کرد؛ زیرا این کد اطلاعات مهمی درباره رده الکترود و شرایط مجاز استفاده ارائه می دهد. بررسی گواهی کیفیت محصول و مطابقت آن با الزامات پروژه نیز اهمیت دارد. برای مثال، در قطعاتی که احتمال وارد شدن بار ضربه ای وجود دارد، باید خواص مکانیکی فلز جوش با نیازهای طراحی مطابقت داشته باشند. همچنین، انتخاب الکترود بر اساس تجربه کارگاهی به تنهایی کافی نیست و مشخصات فنی سازنده باید مبنای تصمیم گیری قرار گیرد.
عامل مهم دیگر، بررسی شرایط نگهداری و سلامت فیزیکی الکترود پیش از مصرف است. الکترودهایی که پوشش آن ها ترک خورده، خرد شده یا در معرض رطوبت نامناسب قرار گرفته است، ممکن است عملکرد مطلوبی نداشته باشند. تاریخ تولید، وضعیت بسته بندی و دستورالعمل نگهداری نیز باید بررسی شوند. در محیط های صنعتی، توجه به قابلیت ردیابی شماره بچ تولید و مطابقت گواهی محصول با محموله خریداری شده اهمیت دارد. همچنین، لازم است تجهیزات جوشکاری توانایی تأمین جریان و ولتاژ مورد نیاز الکترود را داشته باشند. پیش از اجرای اتصال اصلی، در صورت الزام پروژه می توان جوش آزمایشی انجام داد تا رفتار الکترود و مناسب بودن تنظیمات دستگاه بررسی شود. در نهایت، انتخاب صحیح زمانی انجام می شود که مشخصات الکترود با دستورالعمل جوشکاری تأییدشده (WPS)، شرایط محیطی و الزامات کنترل کیفیت هماهنگ باشد. جدول زیر مهم ترین معیارهای انتخاب را به صورت کاربردی نشان می دهد.
| معیار انتخاب | نکته مهم هنگام بررسی | پیامد انتخاب نادرست |
|---|---|---|
| جنس فلز پایه | بررسی ترکیب شیمیایی و قابلیت جوش پذیری فولاد | افزایش احتمال ترک یا ناسازگاری اتصال |
| قطر الکترود | تناسب با ضخامت قطعه، ابعاد اتصال و تعداد پاس ها | دشواری کنترل حرارت و پر شدن نامناسب شیار |
| رده استاندارد | مطابقت کد محصول با الزامات فنی پروژه | تأمین نشدن خواص مکانیکی مورد نیاز |
| نوع جریان و قطبیت | سازگاری با منبع تغذیه و دستورالعمل سازنده | ناپایداری قوس یا تغییر نامطلوب شکل جوش |
| وضعیت جوشکاری | بررسی مجاز بودن حالت تخت، افقی، عمودی یا بالاسری | دشواری کنترل حوضچه و افزایش ناپیوستگی ها |
| شرایط نگهداری | بررسی سلامت پوشش، رطوبت و دستورالعمل خشک کردن | اختلال در عملکرد پوشش و کاهش کیفیت جوش |
| گواهی کیفیت | بررسی مشخصات فنی، شماره بچ و قابلیت ردیابی | دشواری تأیید انطباق محصول با الزامات پروژه |
| شرایط بهره برداری | بررسی دما، نوع بارگذاری و الزامات چقرمگی | کاهش اطمینان از عملکرد اتصال در زمان استفاده |
الکترود اسیدی یکی از گروه های الکترود روکش دار در جوشکاری قوسی دستی است که نوع پوشش آن بر تشکیل سرباره، رفتار حوضچه مذاب و خواص فلز جوش تأثیر می گذارد. در پاسخ به سؤال الکترود اسیدی چیست باید گفت این محصول دارای پوششی با ترکیبات اکسیدی است و برای بعضی اتصالات فولادی با شرایط مشخص به کار می رود.
امکان ایجاد گرده نسبتاً صاف از ویژگی های قابل توجه آن است، اما محدودیت در برخی وضعیت های جوشکاری و چقرمگی پایین تر بعضی رده ها باید مورد توجه قرار گیرد. انتخاب صحیح این الکترود به جنس فلز پایه، الزامات مکانیکی، نوع جریان و شرایط اجرای اتصال بستگی دارد. بنابراین، بررسی استاندارد محصول و دستورالعمل سازنده پیش از استفاده اهمیت زیادی دارد.
سوالات متداول
خیر، بعضی الکترودهای اسیدی در وضعیت های عمودی و بالاسری محدودیت دارند. وضعیت مجاز جوشکاری باید مطابق مشخصات محصول تعیین شود.
بسته به نوع محصول، ممکن است با جریان متناوب (AC)، مستقیم (DC) یا هر دو کار کند. نوع جریان و قطبیت مناسب در اطلاعات سازنده مشخص می شود.
معمولاً انتخاب اول برای فولادهای پرکربن نیست؛ زیرا این فولادها حساسیت بیشتری به ترک دارند. انتخاب الکترود باید بر اساس ترکیب فولاد و دستورالعمل جوشکاری انجام شود.
ترکیب و رفتار انجمادی سرباره در بعضی محصولات باعث جداسازی نسبتاً آسان آن می شود. البته میزان چسبندگی سرباره به نوع الکترود و شرایط جوشکاری بستگی دارد.
تنها در صورتی که خواص مکانیکی آن با الزامات طراحی مطابقت داشته باشد، استفاده مجاز خواهد بود. برای اتصالات حساس باید الزامات چقرمگی و مقاومت در برابر ترک نیز بررسی شوند.
نیاز به خشک کردن به نوع پوشش، شرایط نگهداری و دستورالعمل سازنده بستگی دارد. نباید بدون بررسی اطلاعات فنی، الکترود را در دمای دلخواه خشک کرد.

