
الکترود 6010 چیست و چه کاربردی در جوشکاری دارد؟

دسترسی سریع به محتوای این مطلب
الکترود 6010 یکی از الکترودهای روکش دار سلولزی است که به دلیل نفوذ عمیق، قوس قدرتمند و قابلیت جوشکاری در موقعیت های مختلف، در صنایع فلزی کاربرد گسترده ای دارد. این الکترود بیشتر برای جوشکاری فولادهای کربنی و اجرای پاس ریشه در خطوط لوله استفاده می شود و به دلیل ویژگی های خاص پوشش خود، امکان ایجاد اتصال موثر در شرایط دشوار را فراهم می کند. انتخاب الکترود مناسب علاوه بر کیفیت جوش، بر میزان مصرف مواد و هزینه اجرای پروژه نیز تاثیر دارد.
به همین دلیل، بررسی شرایط اتصال، نوع الکترود و قیمت آهن آلات در برآورد هزینه پروژه های فلزی اهمیت دارد. اما الکترود 6010 چیست و چه ویژگی هایی آن را برای برخی عملیات جوشکاری مناسب می کند؟ این محصول با استاندارد E6010 شناخته می شود و برای استفاده صحیح از آن باید نوع جریان برق، مشخصات فلز پایه و شرایط اجرای اتصال بررسی شود. در این مقاله، مشخصات فنی، کاربردها، ویژگی ها، روش استفاده و مزایا و معایب الکترود 6010 را بررسی می کنیم.
الکترود 6010 چیست؟
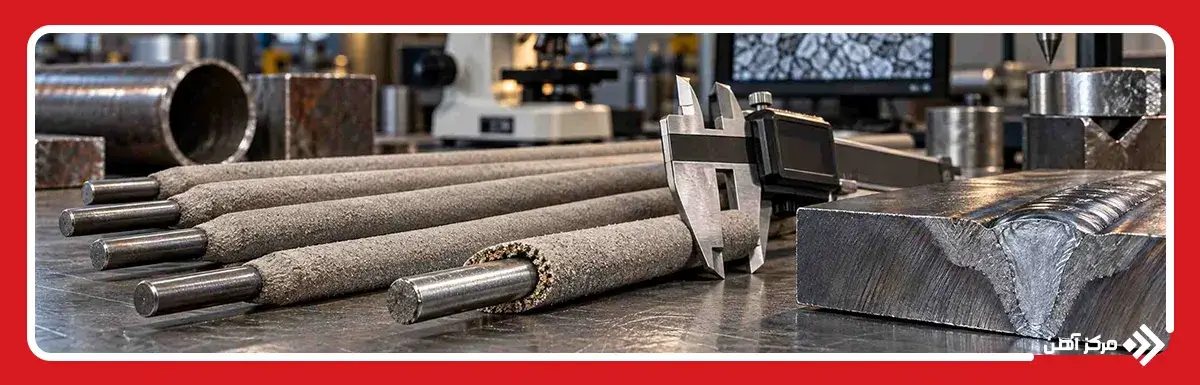
الکترود ۶۰۱۰ چیست و چه ساختاری دارد؟ این محصول نوعی الکترود مصرفی روکش دار است که در فرآیند جوشکاری قوسی دستی با الکترود پوشش دار یا SMAW استفاده می شود. بخش مرکزی آن از یک مفتول فلزی تشکیل شده که هنگام ایجاد قوس الکتریکی ذوب می شود و فلز مورد نیاز برای تشکیل اتصال را تامین می کند. اطراف این مفتول، پوششی با ترکیبات سلولزی قرار دارد که در اثر حرارت قوس تجزیه شده و گازهای محافظ تولید می کند. این گازها از تماس مستقیم بخش عمده ای از هوای اطراف با فلز مذاب جلوگیری می کنند. ویژگی مهم E6010، قابلیت ایجاد نفوذ عمیق در محل اتصال است که آن را برای اجرای بعضی جوش های حساس مناسب می کند. این محصول در میان انواع الکترود جوشکاری به عنوان یک الکترود سلولزی با عملکرد تخصصی شناخته می شود و انتخاب آن باید بر اساس شرایط فنی پروژه انجام گیرد.
اگر این پرسش مطرح شود که الکترود e6010 چیست، باید به سیستم نام گذاری استاندارد AWS توجه کرد. حرف E نشان دهنده الکترود، عدد 60 بیانگر حداقل استحکام کششی فلز جوش بر حسب هزار پوند بر اینچ مربع و عدد 1 معرف قابلیت جوشکاری در تمام وضعیت های اصلی است. رقم پایانی نیز به نوع پوشش و جریان مناسب اشاره دارد. الکترود ای ۶۰۱۰ برای استفاده با جریان مستقیم و قطبیت مثبت الکترود طراحی شده است. این محصول برخلاف بعضی الکترودهای متداول، سرباره نسبتا نازکی تولید می کند و انجماد سریع آن امکان اجرای جوش در برخی موقعیت های دشوار را فراهم می سازد. در میان انواع جوشکاری، این الکترود در روش قوسی دستی کاربرد دارد و برای اجرای اتصال به تجهیزات سازگار و کنترل دقیق قوس نیازمند است. همچنین باید توجه داشت که نفوذ بالا همیشه یک مزیت محسوب نمی شود و در قطعات بسیار نازک ممکن است احتمال سوراخ شدن فلز را افزایش دهد.
مشخصات فنی الکترود 6010
مشخصات الکترود 6010 مطابق استاندارد AWS A5.1 تعریف می شود و اطلاعات مهمی درباره استحکام کششی، پوشش، قطبیت و موقعیت های مجاز جوشکاری ارائه می دهد. حداقل استحکام کششی فلز جوش در این طبقه بندی حدود 413 مگاپاسکال است و پوشش سلولزی سدیمی آن نقش مهمی در رفتار قوس دارد. این محصول در گروه الکترود سلولزی قرار می گیرد و پوشش آن هنگام جوشکاری گازهایی تولید می کند که به محافظت از حوضچه مذاب کمک می کنند. الکترود E6010 برای استفاده با جریان مستقیم و قطبیت DCEP طراحی شده است؛ یعنی انبر الکترود باید به قطب مثبت دستگاه متصل شود. قطر الکترود نیز متناسب با ضخامت قطعه و شرایط اتصال انتخاب می شود و بر میزان فلز رسوبی تاثیر دارد. در کاربردهای حساس، تطبیق مشخصات محصول با دستورالعمل تایید شده جوشکاری اهمیت ویژه ای دارد.
یکی از مهم ترین پارامترهای فنی، شدت جریان مورد نیاز برای ذوب الکترود است. آمپر مناسب برای الکترود 6010 به قطر، موقعیت جوشکاری، نوع اتصال و توصیه تولیدکننده بستگی دارد. جریان کمتر از مقدار مناسب ممکن است باعث ناپایداری قوس و اتصال ناقص شود؛ در مقابل، جریان بیش از حد نیز احتمال بریدگی کناره جوش و سوراخ شدن قطعه را افزایش می دهد. به همین دلیل، تنظیم جریان باید بر اساس شرایط واقعی کار انجام شود. علاوه بر این، قطر الکترود بر دسترسی به محل اتصال و کنترل حوضچه مذاب تاثیر می گذارد. هنگام انتخاب قطر الکترود جوشکاری لازم است ضخامت فلز پایه و فضای موجود برای اجرای اتصال بررسی شود. جدول زیر مشخصات اصلی این محصول را نشان می دهد.
| مشخصه فنی | مقدار یا ویژگی |
|---|---|
| استاندارد | AWS A5.1 |
| نوع پوشش | سلولزی سدیمی |
| حداقل استحکام کششی | حدود 413 مگاپاسکال |
| نوع جریان | DC |
| قطبیت | DCEP |
| وضعیت جوشکاری | تمام وضعیت های اصلی |
| فلز پایه متداول | فولاد کربنی سازگار |
| ویژگی نفوذ | عمیق |
| نوع سرباره | نسبتا نازک و سریع الانجماد |
ویژگی های الکترود E6010
یکی از مهم ترین ویژگی های الکترود E6010، توانایی ایجاد قوس نافذ و متمرکز است که به ذوب مناسب ریشه اتصال کمک می کند. این ویژگی در اتصالاتی اهمیت دارد که دسترسی به پشت قطعه محدود است و جوشکار باید نفوذ را از یک سمت کنترل کند. پوشش سلولزی در اثر حرارت قوس تجزیه شده و حجم قابل توجهی گاز محافظ تولید می کند. در نتیجه، رفتار قوس این محصول با الکترودهای دارای پوشش روتیلی یا کم هیدروژن یکسان نیست. از طرف دیگر، سرباره نسبتا نازک و انجماد سریع آن، کنترل جوش را در برخی موقعیت های عمودی و بالاسری آسان تر می کند. در میان انواع جوشکاری، این ویژگی ها در فرآیند SMAW اهمیت زیادی دارند؛ زیرا جوشکار باید با حرکت دست، طول قوس و وضعیت حوضچه مذاب را کنترل کند. البته کیفیت نهایی اتصال تنها به ویژگی الکترود وابسته نیست و تنظیم دستگاه و مهارت اپراتور نیز نقش تعیین کننده دارند.
ویژگی دیگر این محصول، رفتار خاص حوضچه مذاب هنگام حرکت الکترود است. در صورت تنظیم صحیح جریان، جوشکار می تواند میزان نفوذ و حرکت فلز مذاب را متناسب با نوع اتصال کنترل کند. با این حال، قوس قدرتمند E6010 ممکن است در شرایط نامناسب باعث پاشش بیشتر فلز شود و اجرای آن برای افراد کم تجربه دشوار باشد. این الکترود در برخی شرایط تحمل بیشتری نسبت به آلودگی های سطحی جزئی دارد، اما این موضوع به معنای بی نیازی از تمیزکاری سطح نیست. وجود روغن، رطوبت نامناسب یا زنگ زدگی شدید همچنان می تواند احتمال ایجاد عیوب جوش را افزایش دهد. همچنین پوشش سلولزی الکترود به دلیل ترکیبات تشکیل دهنده خود، رفتار متفاوتی در برابر رطوبت دارد و نباید بدون بررسی دستورالعمل سازنده تحت خشک کردن شدید قرار گیرد. شناخت این خصوصیات به جوشکار کمک می کند شرایط مناسب استفاده را تشخیص دهد و از انتخاب نادرست الکترود جلوگیری کند.
کاربرد الکترود 6010 در جوشکاری
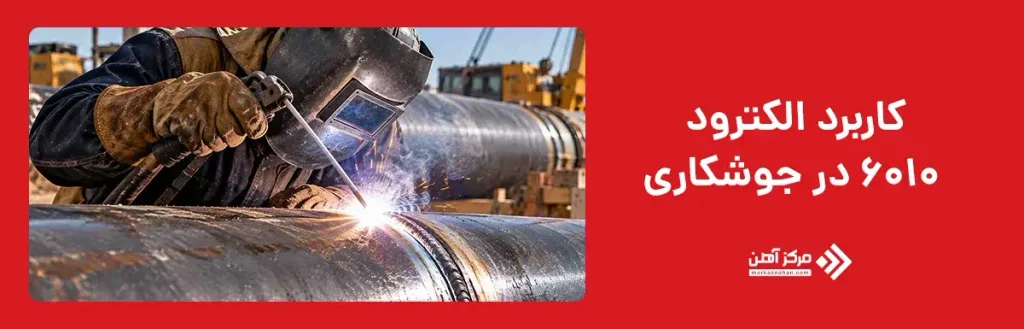
الکترود 6010 برای چیست و در چه پروژه هایی استفاده می شود؟ مهم ترین کاربرد این محصول، اجرای اتصالاتی است که به نفوذ مناسب ریشه جوش نیاز دارند. یکی از شناخته شده ترین موارد استفاده از آن، جوشکاری خطوط لوله فولاد کربنی است که اتصال قطعات باید مطابق دستورالعمل های مشخص انجام شود. در بعضی پروژه های انتقال نفت و گاز، E6010 برای پاس نخست جوش انتخاب می شود تا اتصال ریشه با نفوذ مناسب شکل بگیرد. همچنین در برخی عملیات نصب تجهیزات و سازه های فولادی، استفاده از این محصول به دلیل امکان جوشکاری در موقعیت های مختلف مورد توجه قرار می گیرد. در جوشکاری خطوط لوله، انتخاب الکترود باید با جنس فلز پایه، ضخامت دیواره، طراحی اتصال و الزامات کنترل کیفیت هماهنگ باشد. بنابراین، کاربرد صنعتی این محصول به معنای مناسب بودن آن برای تمام خطوط لوله یا تجهیزات تحت فشار نیست.
کاربرد E6010 تنها به اجرای اتصالات جدید محدود نمی شود و در برخی عملیات تعمیراتی نیز قابل استفاده است. در پروژه هایی که امکان چرخاندن قطعات وجود ندارد، قابلیت اجرای جوش در موقعیت های مختلف می تواند اهمیت داشته باشد. برای مثال، هنگام تعمیر بخشی از یک خط لوله فولادی، انتخاب الکترودی با قابلیت کنترل مناسب ریشه ممکن است به اجرای اتصال کمک کند. البته پیش از انجام تعمیر باید شرایط فلز پایه و دستورالعمل مجاز مشخص شود. در بعضی عملیات ساخت و نصب صنعتی نیز این الکترود برای اجرای جوش های اولیه مورد استفاده قرار می گیرد. مهم ترین زمینه های استفاده عبارتند از:
- خطوط نفت و گاز: اجرای پاس ریشه مطابق دستورالعمل تایید شده
- تاسیسات صنعتی: اتصال برخی قطعات فولاد کربنی
- پروژه های لوله کشی: اجرای جوش در موقعیت های ثابت
- تعمیرات تجهیزات: ترمیم اتصالات مجاز پس از ارزیابی فنی
- ساخت سازه های فولادی: استفاده در اتصالاتی که مشخصات پروژه اجازه می دهد
نحوه جوشکاری با الکترود 6010
برای جوشکاری با الکترود 6010 ابتدا باید سطح قطعات بررسی و آماده شود. وجود آلودگی های نامناسب، چربی یا زنگ زدگی شدید می تواند کیفیت اتصال را کاهش دهد؛ بنابراین تمیزکاری سطح اهمیت زیادی دارد. در مرحله بعد، شکل اتصال و فاصله ریشه مطابق نقشه و دستورالعمل جوشکاری مشخص می شود. دستگاه باید قابلیت استفاده از جریان مستقیم با قطبیت مثبت الکترود را داشته باشد و تنظیم جریان نیز بر اساس قطر مصرفی انجام گیرد. پس از ایجاد قوس، جوشکار باید طول قوس را کنترل کند تا حرارت به شکل مناسبی در محل اتصال متمرکز شود. در اجرای پاس ریشه جوشکاری، کنترل ذوب لبه ها و تشکیل حوضچه اهمیت زیادی دارد؛ زیرا کیفیت این مرحله بر وضعیت اتصال نهایی تاثیر می گذارد. حرکت بیش از حد سریع ممکن است باعث نفوذ ناقص شود و توقف طولانی در یک نقطه نیز خطر سوختگی قطعه را افزایش می دهد.
یکی از روش های شناخته شده برای کنترل حوضچه در بعضی اتصالات، تکنیک Whip and Pause است که شامل حرکت کنترل شده الکترود به جلو و بازگشت کوتاه به محل جوش می شود. این تکنیک به مدیریت حرارت و انجماد فلز مذاب کمک می کند، اما برای تمام اتصالات ضروری نیست. زاویه الکترود، سرعت حرکت و طول قوس باید با موقعیت جوش و دستورالعمل اجرایی هماهنگ باشند. هنگام استفاده از دستگاه جوش اینورتر نیز باید از سازگاری آن با E6010 اطمینان حاصل شود؛ زیرا بعضی دستگاه ها با وجود داشتن خروجی DC، قوس پایداری برای این الکترود ایجاد نمی کنند. پس از پایان هر پاس، سرباره باید پاکسازی شود و سطح جوش از نظر عیوب ظاهری بررسی گردد. در پروژه های حساس نیز ممکن است آزمون های تکمیلی لازم باشد. رعایت این مراحل به کاهش احتمال عیوب کمک می کند، اما جایگزین صلاحیت حرفه ای جوشکار و رعایت دستورالعمل تایید شده نیست.
مزایا و معایب الکترود 6010
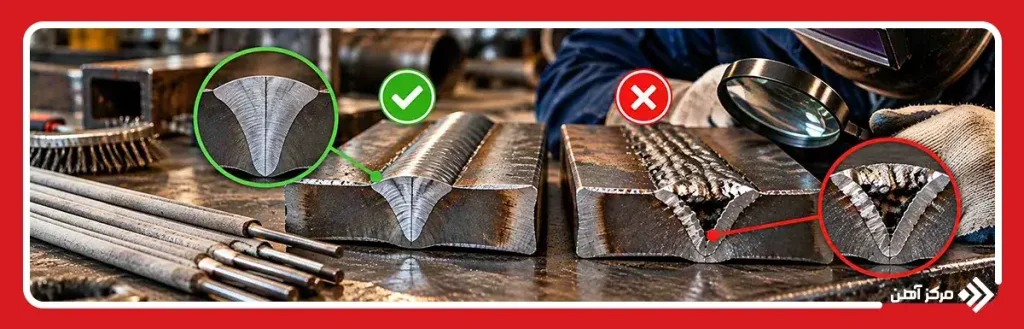
الکترود 6010 به دلیل برخورداری از پوشش سلولزی، نفوذ عمیق و قابلیت استفاده در موقعیت های مختلف جوشکاری، مزایای قابل توجهی در اجرای اتصالات فولادی دارد. این الکترود به ویژه در پاس ریشه خطوط لوله عملکرد مناسبی ارائه می دهد و به جوشکار کمک می کند ذوب لبه های اتصال را کنترل کند. سرباره نسبتا نازک و سریع الانجماد آن نیز امکان مشاهده بهتر حوضچه مذاب را فراهم می سازد. با این حال، عملکرد مطلوب این محصول به تنظیم صحیح دستگاه، مهارت جوشکار و شرایط فلز پایه بستگی دارد. مهم ترین مزایا و معایب الکترود E6010 عبارتند از:
مزایا:
- نفوذ عمیق جوش: امکان ذوب موثر ریشه اتصال را فراهم می کند.
- قابلیت جوشکاری در تمام وضعیت ها: برای اجرای جوش های تخت، افقی، عمودی و بالاسری مناسب است.
- انجماد سریع سرباره: کنترل جوشکاری در موقعیت های دشوار را آسان تر می کند.
- سرباره نسبتا نازک: مشاهده حوضچه مذاب و پاکسازی آن را تسهیل می کند.
- قابلیت اجرای پاس ریشه: در برخی اتصالات خطوط لوله عملکرد مناسبی دارد.
- تحمل نسبی آلودگی های سطحی: در برابر برخی آلودگی های جزئی مقاومت بیشتری نشان می دهد، اما همچنان به آماده سازی سطح نیاز دارد.
معایب:
- محدودیت جریان برق: به جریان مستقیم با قطبیت مثبت الکترود نیاز دارد.
- نیاز به مهارت بالا: کنترل قوس و حوضچه مذاب برای جوشکاران مبتدی دشوارتر است.
- احتمال ترک هیدروژنی: برای فولادهای حساس به ترک هیدروژنی محدودیت دارد.
- نفوذ بیش از حد در قطعات نازک: ممکن است باعث سوختگی یا سوراخ شدن فلز شود.
- تولید دود قابل توجه: استفاده از تهویه مناسب و تجهیزات حفاظت فردی را ضروری می کند.
- ناسازگاری با بعضی اینورترها: برخی دستگاه های جوش توانایی ایجاد قوس پایدار با E6010 را ندارند.
نکات مهم هنگام انتخاب الکترود 6010
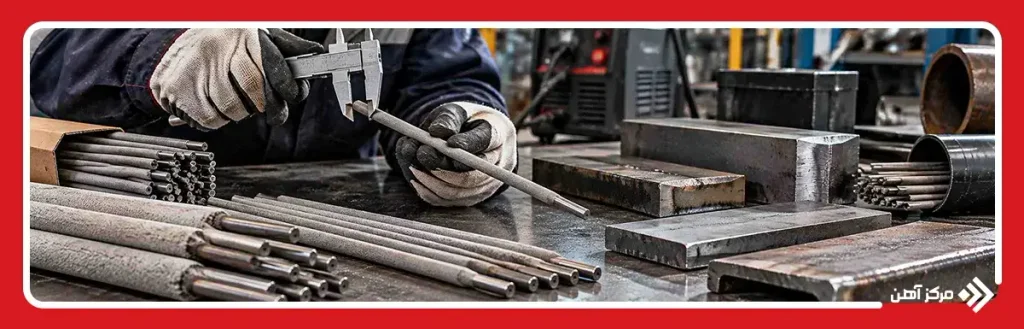
انتخاب الکترود 6010 باید با بررسی جنس فلز پایه و شرایط فنی اتصال آغاز شود. این محصول برای جوشکاری برخی فولادهای کربنی مناسب است، اما استفاده از آن برای تمام فولادها توصیه نمی شود. برای مثال، در فولادهای پرمقاومت یا حساس به ترک هیدروژنی ممکن است استفاده از الکترودهای کم هیدروژن ضروری باشد. ضخامت قطعه نیز اهمیت دارد؛ زیرا نفوذ عمیق این الکترود می تواند در ورق های نازک باعث سوراخ شدن فلز شود. علاوه بر این، قطر الکترود باید با نوع اتصال و موقعیت جوشکاری هماهنگ باشد. در زمان انتخاب الکترود جوشکاری نباید تنها به قیمت یا برند توجه کرد؛ استاندارد محصول، سازگاری دستگاه و الزامات کنترل کیفیت نیز اهمیت دارند.
موضوع دیگری که هنگام انتخاب اهمیت دارد، بررسی سلامت پوشش و شرایط نگهداری الکترود است. روکش محصول نباید ترک خورده، پوسته شده یا آسیب دیده باشد؛ زیرا نقص پوشش می تواند باعث اختلال در پایداری قوس شود. همچنین اطلاعات درج شده روی بسته بندی باید با مشخصات مورد نیاز پروژه مطابقت داشته باشند. در پروژه های حساس، بررسی مدارک فنی تولیدکننده و دستورالعمل جوشکاری ضروری است. توجه به شرایط نگهداری الکترود نیز اهمیت دارد؛ زیرا خشک کردن نامناسب پوشش سلولزی ممکن است عملکرد آن را تغییر دهد. جدول زیر مهم ترین معیارهای انتخاب الکترود 6010 را نشان می دهد.
| معیار انتخاب | نکات مهم هنگام بررسی |
|---|---|
| جنس فلز پایه | سازگاری الکترود با فولاد کربنی و حساسیت فلز به ترک هیدروژنی بررسی شود. |
| ضخامت قطعه | نفوذ عمیق الکترود با ضخامت قطعه و طراحی اتصال هماهنگ باشد. |
| قطر الکترود | متناسب با ضخامت فلز، موقعیت جوشکاری و شرایط دسترسی انتخاب شود. |
| استاندارد محصول | طبقه بندی AWS A5.1 و مشخصات درج شده روی بسته بندی کنترل شود. |
| نوع دستگاه جوش | دستگاه از جریان DC با قطبیت DCEP پشتیبانی کند و با E6010 سازگار باشد. |
| شرایط جوشکاری | موقعیت اتصال و الزامات دستورالعمل جوشکاری بررسی شوند. |
| کیفیت پوشش | روکش الکترود سالم و فاقد ترک خوردگی یا آسیب ظاهری باشد. |
| شرایط نگهداری | دما و رطوبت نگهداری مطابق توصیه تولید کننده باشند. |
| برند تولیدکننده | محصول دارای اطلاعات فنی معتبر و قابلیت ردیابی باشد. |
| الزامات پروژه | مشخصات الکترود با دستورالعمل جوشکاری تایید شده مطابقت داشته باشند. |
الکترود 6010 یکی از گزینه های تخصصی در جوشکاری فولادهای کربنی است که به دلیل نفوذ عمیق، قوس قدرتمند و قابلیت استفاده در موقعیت های مختلف، جایگاه مهمی در پروژه های صنعتی دارد. اگر بخواهیم به پرسش الکترود 6010 چیست پاسخ دهیم، باید آن را یک الکترود روکش دار سلولزی بدانیم که به ویژه در اجرای پاس ریشه خطوط لوله کاربرد دارد. با این حال، نفوذ بالا به تنهایی تضمین کننده کیفیت اتصال نیست و دستیابی به جوش مقاوم به تنظیم صحیح جریان، آماده سازی قطعه و مهارت جوشکار بستگی دارد.
در نهایت، انتخاب الکترود 6010 باید بر اساس جنس فلز پایه، ضخامت قطعه، نوع اتصال و سازگاری دستگاه جوش انجام شود. بررسی مشخصات فنی، کیفیت پوشش و شرایط نگهداری نیز در جلوگیری از عیوب جوش اهمیت دارد. این محصول با وجود مزایای فنی، برای تمام اتصالات مناسب نیست و در فولادهای حساس به ترک هیدروژنی باید با احتیاط انتخاب شود. بنابراین، بهترین نتیجه زمانی حاصل می شود که ویژگی های الکترود با الزامات فنی پروژه هماهنگ باشند؛ زیرا انتخاب درست الکترود، نخستین قدم برای ایجاد اتصالی ایمن، مقاوم و قابل اعتماد است.
سوالات متداول
بله، در بعضی دستورالعمل های تایید شده برای اجرای پاس ریشه لوله های تحت فشار از این الکترود استفاده می شود. انتخاب نهایی باید مطابق جنس لوله و استاندارد پروژه باشد.
الکترود E6010 برای جریان مستقیم با قطبیت مثبت الکترود یا DCEP طراحی شده است. جریان متناوب AC برای این طبقه بندی مناسب نیست.
نفوذ عمیق این الکترود ممکن است باعث سوراخ شدن ورق های بسیار نازک شود. انتخاب آن به ضخامت فلز و شرایط اتصال بستگی دارد.
قوس نافذ و سرباره سریع الانجماد این الکترود به کنترل ذوب ریشه کمک می کنند. به همین دلیل در بعضی روش های جوشکاری خطوط لوله کاربرد دارد.
خیر، این الکترود انتخاب متداولی برای جوشکاری چدن نیست. برای اتصال چدن معمولا الکترودهای مخصوص و روش های کنترل حرارت مناسب تر هستند.
بله، برای حفظ عملکرد پوشش سلولزی باید شرایط اعلام شده توسط سازنده رعایت شود. خشک کردن شدید بدون دستورالعمل تولید کننده می تواند به پوشش آسیب برساند.
بله، مشروط بر اینکه اینورتر با E6010 سازگار باشد. بعضی دستگاه های اینورتر به دلیل ویژگی های خروجی خود، قوس پایداری برای این الکترود ایجاد نمی کنند.

