
خان کشی (بروچینگ) چیست؟ معرفی انواع و کاربردها

دسترسی سریع به محتوای این مطلب
خان کشی یکی از فرایندهای دقیق براده برداری است که برای ایجاد شیار، هزارخار، سوراخ های غیرگرد و سطوح فرم دار در قطعات صنعتی به کار می رود. این روش که با نام بروچینگ نیز شناخته می شود، در شکل متداول خود از ابزاری با دندانه های متوالی استفاده می کند تا لایه های مشخصی از ماده را به تدریج بردارد و قطعه را به هندسه مورد نظر برساند. دقت و تکرارپذیری این فرایند، آن را به گزینه ای کاربردی برای تولید قطعات انتقال قدرت و مجموعه های مکانیکی تبدیل کرده است. بااین حال، انتخاب آن به عواملی مانند جنس قطعه، تیراژ تولید، تلرانس ابعادی و هزینه ابزار بستگی دارد. در ساخت قطعات فولادی نیز بررسی قیمت آهن در کنار هزینه اجرای عملیات، به برآورد دقیق تر هزینه نهایی کمک می کند. برای شناخت بهتر این فرایند، در ادامه مقاله ابزارها، روش های اجرا، عملکرد دستگاه و کاربردهای خان کشی را بررسی می کنیم.
خان کشی چیست؟
برای پاسخ به پرسش خان کشی چیست، باید نحوه درگیری ابزار با قطعه را شناخت. در بروچینگ خطی متداول، ابزار چند دندانه ای در مسیری مشخص نسبت به قطعه حرکت می کند. ارتفاع دندانه های براده بردار به تدریج افزایش می یابد؛ بنابراین هر دندانه لایه ای از ماده را جدا می کند و شکل مورد نظر مرحله به مرحله ایجاد می شود. بخش های انتهایی ابزار نیز می توانند وظیفه پرداخت و تنظیم اندازه نهایی را بر عهده داشته باشند. ابزار معمولاً متناسب با هندسه ای مشخص طراحی می شود و همین ویژگی، سرعت تولید قطعات مشابه را افزایش می دهد.
این فرایند در مجموعه روش های ماشین کاری قرار می گیرد، اما شیوه توزیع براده برداری در آن با فرزکاری تفاوت دارد. در فرزکاری، حرکت دورانی ابزار و مسیر پیشروی در ایجاد شکل نقش دارند؛ در بروچینگ خطی، توالی دندانه ها بخش مهمی از هندسه و مقدار برداشت ماده را تعیین می کند. کیفیت نتیجه به طراحی ابزار، صلبیت مجموعه، وضعیت اولیه قطعه و روانکاری وابسته است. همچنین نباید تمام روش های بروچینگ را یکسان دانست؛ نوع چرخشی سازوکار متفاوتی دارد و الزاماً از ابزار بلند با دندانه های افزایشی استفاده نمی کند.
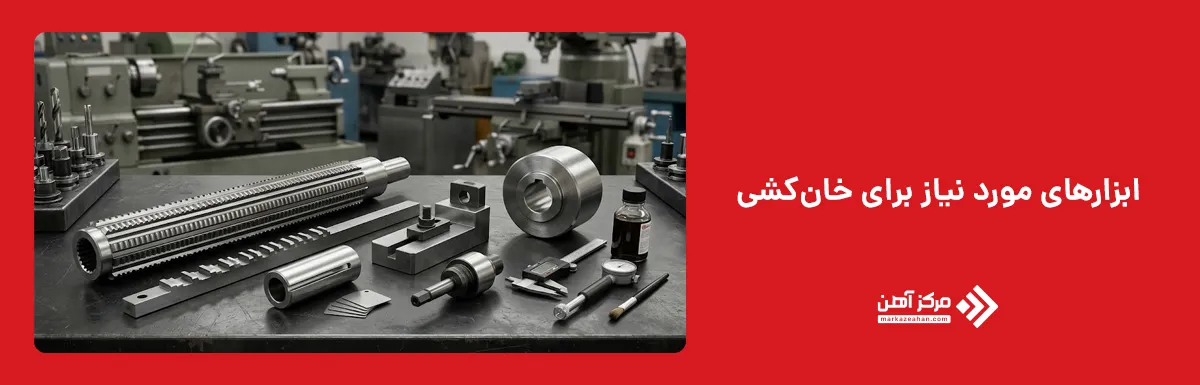
ابزارهای مورد نیاز برای خان کشی
مهم ترین ابزار این فرایند، خان یا بروچ است که در برخی کاربردهای کارگاهی با نام سوزن خان کشی شناخته می شود. شکل، طول، جنس و آرایش دندانه های آن باید با جنس قطعه، مقدار باربرداری و هندسه نهایی هماهنگ باشند. ابزار نامناسب می تواند باعث افزایش نیروی برش، ایجاد خط روی سطح یا خارج شدن اندازه ها از محدوده مجاز شود. تجهیزات نگهدارنده و ابزارهای اندازه گیری نیز به اندازه خود ابزار برشی در کیفیت محصول نقش دارند.
مجموعه تجهیزات موردنیاز، بسته به روش اجرا، شامل موارد زیر است:
- ابزار برشی: برای ایجاد شیار، هزارخار، سطح تخت یا پروفیل مورد نظر استفاده می شود.
- بوش راهنما و نگهدارنده: مسیر ابزار را کنترل می کنند و به هم راستایی آن کمک می کنند.
- فیکسچر قطعه: قطعه را در موقعیت صحیح نگه می دارد و در برابر نیروهای فرایند مهار می کند.
- سامانه روانکاری: اصطکاک و سایش را کاهش می دهد و به مدیریت براده کمک می کند.
- تجهیزات کنترل کیفیت: اندازه، شکل و وضعیت سطح نهایی را بررسی می کنند.
در مقایسه روش های پرداخت سوراخ، شناخت اینکه هونینگ چیست نیز مفید است؛ زیرا هونینگ عمدتاً برای اصلاح کیفیت سطح و هندسه سوراخ به کار می رود، درحالی که بروچینگ می تواند پروفیل مشخصی مانند شیار یا هزارخار ایجاد کند
انواع روش های خان کشی
روش های بروچینگ را باید بر اساس معیارهای جداگانه دسته بندی کرد. تقسیم بندی داخلی و خارجی، محل ایجاد سطح را مشخص می کند؛ درحالی که تقسیم بندی کششی و فشاری، به نحوه اعمال نیرو مربوط می شود. بنابراین یک عملیات می تواند هم زمان داخلی و کششی باشد. نوع چرخشی نیز به دلیل سازوکار متفاوت حرکت و درگیری لبه ها، جداگانه بررسی می شود. این تفکیک از اشتباه در انتخاب ابزار و مقایسه ماشین ها جلوگیری می کند. انتخاب روش مناسب به دسترسی ابزار، طول سطح، فضای خروج براده و شکل قطعه وابسته است. کیفیت سطح اولیه نیز اهمیت دارد و ممکن است پیش از عملیات، تراشکاری، سوراخ کاری یا سنگ زنی برای آماده سازی بخش های مرتبط انجام شود. البته ترتیب عملیات باید با توجه به سختی قطعه و نیاز نقشه تعیین شود و برای همه قطعات یکسان نیست.
| انواع خان کشی | مزایا | معایب | کاربردها |
|---|---|---|---|
| خان کشی داخلی | دقت و تکرارپذیری مناسب در ایجاد پروفیل های داخلی | نیاز به سوراخ اولیه و محدودیت عبور ابزار و خروج براده | ساخت شیار جای خار، هزارخار داخلی و سوراخ های غیرگرد |
| خان کشی خارجی (سطحی) | تولید سریع سطوح فرم دار در قطعات مشابه | نیاز به فیکسچر صلب و ابزار متناسب با هندسه سطح | ایجاد سطوح تخت، پله ها، شیارها و پروفیل های بیرونی |
| خان کشی کششی | امکان استفاده از ابزارهای بلندتر با احتمال کمانش کمتر نسبت به روش فشاری | نیاز به مکانیزم کشنده و فضای کافی برای کورس ابزار | تولید شیار و هزارخار داخلی در سوراخ های عبوری |
| خان کشی فشاری | قابلیت اجرای برخی عملیات کوتاه با پرس و تجهیزات مناسب | احتمال کمانش ابزار و محدودیت طول آن | ایجاد شیار جای خار و پروفیل های کوتاه |
| خان کشی چرخشی | قابلیت اجرا روی تراش و فرز با نگهدارنده مخصوص | محدودیت عمق قابل اجرا و حساسیت به آماده سازی قطعه | ساخت فرم های چهارگوش، شش گوش و چند ضلعی داخلی و خارجی |
خان کشی داخلی
خان کشی داخلی برای ایجاد یا اصلاح هندسه سطوح داخل قطعه استفاده می شود. شیار جای خار در توپی، هزارخار داخلی و بعضی سوراخ های چندضلعی از نمونه های شناخته شده این روش هستند. در بروچینگ خطی داخلی متداول، ابتدا سوراخ اولیه آماده می شود تا ابزار بتواند وارد قطعه شود. سپس ابزار از مسیر تعیین شده عبور می کند و دندانه های آن، ماده اضافی را تا رسیدن به شکل مورد نظر برمی دارند. اندازه سوراخ اولیه باید با طراحی ابزار هماهنگ باشد. در این روش، هم راستایی سوراخ، ابزار و تکیه گاه اهمیت زیادی دارد. انحراف مجموعه می تواند ضخامت براده را نامتوازن کند و به سطح، ابزار یا دقت نهایی آسیب برساند. سوراخ عبوری معمولاً شرایط مناسب تری برای عبور ابزار خطی و خروج براده ایجاد می کند؛ در مقابل، اجرای پروفیل داخل سوراخ کور به روش و ابزار متناسب نیاز دارد. نباید قابلیت یک سامانه مخصوص سوراخ عبوری را به تمام حفره های داخلی تعمیم داد. همچنین کنترل ضخامت دیواره ضروری است؛ زیرا قطعات نازک ممکن است زیر نیروی برش تغییر شکل دهند و پس از آزاد شدن از فیکسچر، ابعاد متفاوتی پیدا کنند.
خان کشی خارجی (سطحی)
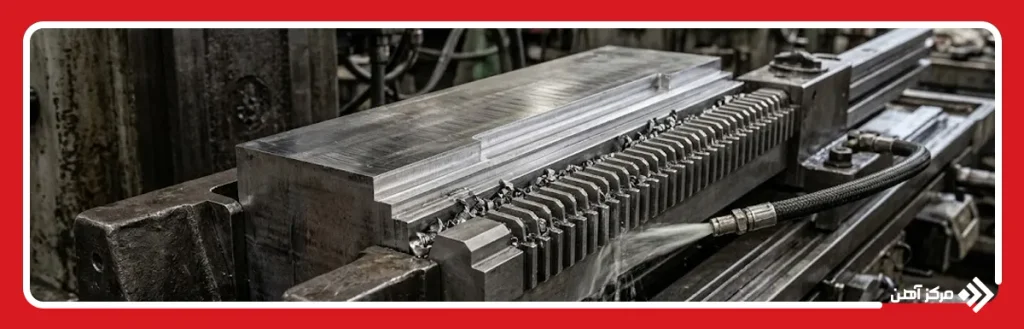
خان کشی خارجی یا سطحی برای براده برداری از قسمت های بیرونی قطعه به کار می رود. در این روش، ابزار می تواند سطح تخت، پله، شیار بیرونی یا پروفیل مشخصی را ایجاد کند. برخلاف نوع داخلی، وجود سوراخ اولیه برای عبور ابزار الزام عمومی ندارد؛ اما دسترسی به سطح، فضای حرکت ابزار و مسیر خروج براده باید فراهم باشد. شکل ابزار و نحوه استقرار قطعه تعیین می کنند کدام نواحی در یک مرحله ماشین کاری شوند. فیکسچر در اجرای این عملیات نقش تعیین کننده ای دارد؛ زیرا باید نیروهای واردشده را تحمل کند و هم زمان موقعیت سطح نسبت به مبناهای نقشه را حفظ کند. در برخی سامانه های تخصصی، ابزارهای پیرامونی برای ساخت فرم های خارجی مانند دندانه و هزارخار استفاده می شوند. برای نمونه، در بروچینگ محفظه ای، قطعه و مجموعه ابزار پیرامونی نسبت به یکدیگر حرکت می کنند تا شکل یا سطح بیرونی قطعه ایجاد شود. صرفه اقتصادی این روش زمانی بیشتر می شود که تعداد قطعات مشابه، هزینه ابزار و آماده سازی را توجیه کند. در مقابل، تغییر مکرر طرح قطعه می تواند نیاز به ابزار جدید ایجاد کند و مزیت تولیدی آن را کاهش دهد.
خان کشی کششی
در خان کشی کششی، ابزار از قسمت اتصال خود گرفته می شود و سامانه محرک آن را در مسیر براده برداری می کشد. ابزار در این وضعیت عمدتاً تحت نیروی کششی قرار می گیرد. این ویژگی، در مقایسه با رانده شدن یک ابزار بلند تحت فشار، امکان استفاده مناسب تری از ابزارهای کشیده فراهم می کند؛ البته استحکام ابزار، اتصال و ظرفیت ماشین همچنان باید بررسی شوند. این شیوه در تولید شیارها و پروفیل های داخلی کاربرد دارد. چرخه عملیات معمولاً شامل قرار دادن قطعه در فیکسچر، عبور بخش ابتدایی ابزار، اتصال به مکانیزم کشنده و اجرای کورس برش است. پس از پایان حرکت، قطعه آزاد و ابزار برای چرخه بعدی آماده می شود. نحوه بازگشت و جابه جایی ابزار به طراحی دستگاه بستگی دارد. هم راستایی مکانیزم کشنده با مسیر برش ضروری است؛ زیرا وجود بار جانبی می تواند کیفیت سطح و عمر ابزار را کاهش دهد. طول ابزار، تعداد دندانه های درگیر و جنس قطعه بر نیروی موردنیاز اثر می گذارند. به همین دلیل، انتخاب ماشین صرفاً بر اساس طول کورس کافی نیست و ظرفیت کشش، وضعیت نگهداری و امکانات هدایت ابزار نیز باید ارزیابی شوند.
خان کشی فشاری
در خان کشی فشاری، نیروی محرک از پشت ابزار اعمال می شود و آن را به داخل یا روی سطح قطعه می راند. تفاوت اصلی با روش کششی، وضعیت بارگذاری ابزار است. در این حالت، ابزار تحت فشار قرار می گیرد و اگر بیش از اندازه بلند یا کم صلب باشد، احتمال کمانش و انحراف افزایش پیدا می کند. به همین علت، تناسب طول و مقطع ابزار و همچنین کیفیت هدایت آن اهمیت ویژه ای دارند. این روش می تواند برای بعضی عملیات کوتاه، ایجاد شیار و اصلاح پروفیل در قطعات مناسب استفاده شود. در برخی کاربردها، پرس سازگار همراه با بوش راهنما و ابزار مخصوص به کار می رود؛ اما هر پرس یا ابزار عمومی برای اجرای ایمن و دقیق این فرایند مناسب نیست. ظرفیت نیرو، هم محوری و نحوه تکیه گاه گذاری باید با نیاز عملیات تطبیق داشته باشند. میزان برداشت ماده نیز باید مطابق طراحی ابزار تعیین شود. افزایش خودسرانه باربرداری برای کاهش مراحل می تواند نیروی موردنیاز را بالا ببرد و باعث شکست لبه یا آسیب قطعه شود. انتخاب میان روش فشاری و کششی باید بر مبنای هندسه، طول برش، تیراژ و تجهیزات موجود انجام شود.
خان کشی چرخشی
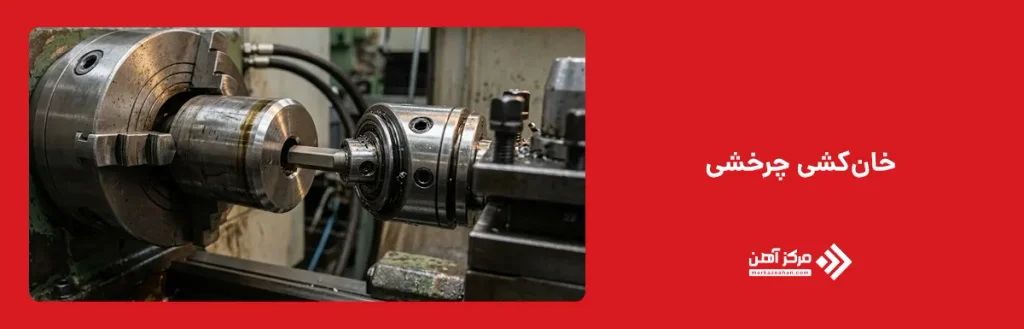
خان کشی چرخشی روشی برای ایجاد فرم های داخلی یا خارجی، به ویژه مقاطع چندضلعی مانند شش گوش و چهارگوش است. در سامانه های رایج، ابزار در نگهدارنده ای مخصوص با زاویه اندک نسبت به محور قرار می گیرد. حرکت نسبی دورانی و پیشروی محوری باعث می شوند بخش های مختلف لبه به تدریج درگیر شوند. در نتیجه، سازوکار آن با عبور دندانه های افزایشی یک بروچ خطی تفاوت دارد. این عملیات با تجهیزات مناسب روی ماشین تراش و فرز نیز اجرا می شود.
آماده سازی قطعه در این روش بسیار مهم است. قطر سوراخ اولیه، پخ ورودی و فضای لازم برای تجمع یا خروج براده باید با ابزار و عمق فرم هماهنگ باشند. در حفره کور، نبود فضای کافی برای براده می تواند مانع رسیدن به عمق مورد نظر شود. بنابراین صرف مشاهده شکل نهایی ابزار برای تعیین قابلیت اجرا کافی نیست.
جنس قطعه، ابعاد پروفیل، عمق برش و ظرفیت بار محوری ماشین نیز بر نتیجه اثر دارند. این روش برای تمام هزارخارهای بلند یا فرم های داخلی با عمق زیاد جایگزین مستقیم بروچینگ خطی نیست و انتخاب آن باید با بررسی شرایط واقعی قطعه انجام شود.
دستگاه بروچینگ چگونه کار می کند؟
دستگاه خان کشی با ایجاد حرکت نسبی کنترل شده میان ابزار و قطعه، نیروی لازم برای براده برداری را تأمین می کند. اگر بخواهیم دقیق تر توضیح دهیم دستگاه خان کشی چیست، باید آن را مجموعه ای از بدنه صلب، سامانه محرک، مکانیزم هدایت، نگهدارنده ابزار و تجهیزات تثبیت قطعه بدانیم. نیروی حرکت در ماشین های مختلف می تواند با سامانه هیدرولیکی یا الکترومکانیکی تأمین شود. آرایش ماشین خان کشی نیز ممکن است افقی یا عمودی باشد و بسته به طراحی دستگاه، ابزار یا میز حامل قطعه حرکت کند. در بروچینگ خطی متداول، دندانه های متوالی ابزار به تدریج ماده اضافی را برمی دارند تا پروفیل نهایی ایجاد شود.
چرخه کاری دستگاه های خطی معمولاً مراحل زیر را شامل می شود:
- آماده سازی و تثبیت قطعه: قطعه پس از عملیات اولیه، مانند سوراخ کاری یا تراشکاری، روی مبناهای فیکسچر قرار می گیرد و مهار می شود. نحوه بستن باید مانع جابه جایی قطعه شود و از تغییر شکل آن جلوگیری کند.
- نصب و هدایت ابزار: ابزار متناسب با پروفیل مورد نظر نصب می شود و هم راستایی آن با مسیر برش بررسی می شود. در روش داخلی، بخش ابتدایی ابزار وارد سوراخ آماده شده می شود.
- اجرای حرکت برش: مکانیزم دستگاه، ابزار را می کشد یا به جلو می راند. دندانه های براده بردار به ترتیب درگیر می شوند و بخش پرداخت ابزار، اندازه و کیفیت سطح نهایی را تکمیل می کند.
- روانکاری و مدیریت براده: سیال مناسب به ناحیه برش می رسد تا اصطکاک و سایش کاهش یابد. فضای بین دندانه ها نیز باید ظرفیت کافی برای حمل براده تا خروج از قطعه داشته باشد.
- بازگشت و کنترل قطعه: پس از خروج ابزار، مجموعه برای چرخه بعدی آماده می شود. سپس ابعاد، شکل پروفیل، کیفیت سطح و وجود پلیسه بررسی می شوند.
مشاهده فیلم خان کشی می تواند ترتیب این مراحل را روشن تر کند، به شرط آنکه روش کششی، فشاری یا چرخشی مشخص باشد؛ زیرا سازوکار آن ها یکسان نیست. همچنین هنگام بررسی قیمت دستگاه خان کشی باید ظرفیت نیرو، طول کورس، سرعت کاری، امکانات اتوماسیون و هزینه ابزار و فیکسچر را در نظر گرفت تا هزینه واقعی راه اندازی و تولید مشخص شود.
کاربرد خان کشی در صنایع
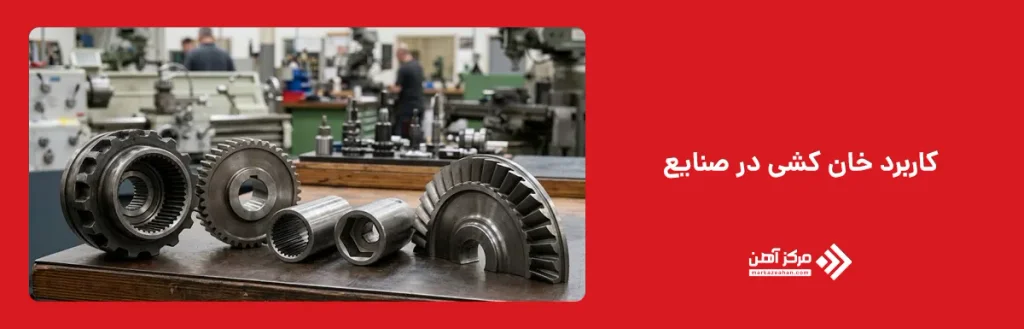
خان کشی در صنایعی کاربرد دارد که تولید قطعات دقیق با شکل مشخص و قابلیت تکرار بالا اهمیت دارد. این فرایند برای ایجاد شیار، هزارخار، سطوح فرم دار و مقاطع غیرگرد استفاده می شود و در تولید سری قطعات مشابه، می تواند تعداد مراحل ماشین کاری را کاهش دهد. انتخاب روش مناسب به جنس قطعه، هندسه مورد نظر، تیراژ تولید و تلرانس های نقشه بستگی دارد. مهم ترین کاربردهای بروچینگ در صنایع مختلف شامل موارد زیر می شوند:
- خودروسازی: در ساخت قطعات سیستم انتقال قدرت، ایجاد هزارخار داخلی توپی ها و بعضی قطعات اتصال به کار می رود. دقت این پروفیل ها در جفت شدن قطعات و انتقال صحیح گشتاور اهمیت دارد. بروچینگ در خطوط تولید پرتعداد، به حفظ یکنواختی ابعاد قطعات و کاهش زمان ساخت کمک می کند.
- ساخت گیربکس: برای ایجاد شیار جای خار و هزارخار داخلی در چرخ دنده ها، بوش ها و قطعات واسط استفاده می شود. این بخش ها اتصال میان شفت و قطعات سوارشده روی آن را برقرار می کنند؛ بنابراین موقعیت شیار، اندازه پروفیل و انطباق آن با قطعه مقابل باید به دقت کنترل شوند.
- ماشین سازی و تجهیزات صنعتی: در تولید بوش ها، رابط های مکانیکی، قطعات کوپلینگ و سطوح دارای پروفیل اختصاصی کاربرد دارد. برای مثال، ایجاد شیار داخلی در یک بوش فولادی می تواند با ابزار مناسب انجام شود تا قطعه برای اتصال به محور آماده شود. در این کاربردها، هم راستایی سطح ماشین کاری شده با مبناهای قطعه اهمیت دارد.
- تولید ابزار و اتصالات: برای ساخت مقاطع چهارگوش، شش گوش و برخی فرم های داخلی مخصوص انتقال نیرو به کار می رود. خان کشی چرخشی در تولید بعضی از این هندسه ها کاربرد دارد و با نگهدارنده مناسب، روی ماشین تراش یا فرز قابل اجرا است. عمق فرم و فضای خروج براده باید متناسب با ابزار تعیین شوند.
- صنایع هوافضا و انرژی: در تولید برخی شیارهای دقیق اتصال پره به دیسک توربین استفاده می شود. هندسه این اتصالات باید مطابق نقشه ساخته شود تا نیرو به درستی میان قطعات منتقل شود. ماشین کاری چنین بخش هایی به ابزار تخصصی، کنترل دقیق فرایند و بازرسی ابعادی و سطحی نیاز دارد.
در تمام این صنایع، بهره وری بروچینگ به کنترل سایش ابزار، تثبیت صحیح قطعه و بازرسی منظم وابسته است. افزایش سرعت تولید زمانی مزیت محسوب می شود که ابعاد، کیفیت سطح و عملکرد قطعات نیز در محدوده تعیین شده باقی بمانند.
مزایا و معایب خان کشی
مهم ترین مزیت خان کشی، تولید سریع و تکرارپذیر قطعاتی با هندسه مشخص است. در این فرایند، دندانه های متوالی ابزار می توانند عملیات براده برداری اولیه و پرداخت نهایی را در یک مسیر انجام دهند و نیاز به تنظیمات متعدد را کاهش دهند. امکان ایجاد شیار، هزارخار و پروفیل های داخلی با دقت مناسب، از دیگر مزایای آن محسوب می شود. همچنین در تولید انبوه قطعات مشابه، کاهش زمان عملیات و توزیع هزینه ابزار میان تعداد بیشتری از قطعات، به کاهش هزینه ساخت هر قطعه کمک می کند.
اصلی ترین محدودیت خان کشی، هزینه اولیه ساخت ابزار اختصاصی و انعطاف پذیری محدود آن در برابر تغییر هندسه قطعه است. تغییر ابعاد یا شکل پروفیل ممکن است به اصلاح یا تعویض ابزار نیاز داشته باشد؛ بنابراین این روش برای برخی سفارش های کم تیراژ صرفه اقتصادی ندارد. همچنین اجرای دقیق فرایند به ماشین مناسب، فیکسچر صلب و هم راستایی صحیح ابزار وابسته است. محدودیت دسترسی به بعضی سطوح، دشواری خروج براده در حفره های کور و نیاز به تیزکاری و کنترل سایش ابزار نیز می توانند هزینه و پیچیدگی تولید را افزایش دهند.
خان کشی یا بروچینگ، روشی دقیق برای ایجاد شیار، هزارخار، سوراخهای غیرگرد و سطوح فرمدار است که به ویژه در تولید قطعات مشابه، سرعت و تکرارپذیری مناسبی فراهم می کند. انتخاب میان روشهای داخلی، خارجی، کششی، فشاری و چرخشی باید بر اساس هندسه قطعه، دسترسی ابزار، جنس ماده و امکانات تولید انجام شود. کیفیت نهایی نیز به انتخاب صحیح ابزار، تثبیت قطعه، همراستایی مجموعه و کنترل سایش وابسته است. اگرچه هزینه ابزار اختصاصی و محدودیت تغییر پروفیل می تواند استفاده از این فرایند را در بعضی سفارشهای کمتیراژ غیراقتصادی کند، در شرایط مناسب، کاهش مراحل ساخت و زمان برادهبرداری این هزینه را جبران می کند. بنابراین، پیش از انتخاب دستگاه و روش اجرا، باید الزامات فنی نقشه و هزینه تولید هر قطعه سالم همزمان بررسی شوند تا بروچینگ به نتیجهای دقیق و اقتصادی منجر شود.
سوالات متداول
در روش داخلی، براده برداری روی سطح داخل سوراخ یا حفره انجام می شود؛ در روش خارجی، سطوح بیرونی مانند سطح تخت، شیار و پروفیل ماشین کاری می شوند.
در روش کششی، ابزار در مسیر برش کشیده می شود؛ در روش فشاری، ابزار از پشت رانده می شود و کنترل احتمال کمانش آن اهمیت بیشتری دارد.
ابزار بروچ متناسب با پروفیل، نگهدارنده، فیکسچر، تجهیزات هدایت و ابزار اندازه گیری استفاده می شوند؛ در نوع چرخشی، نگهدارنده مخصوص نیز لازم است.
بله؛ ایجاد شیار جای خار و هزارخار از کاربردهای شناخته شده آن است، مشروط بر اینکه ابزار، دسترسی و مشخصات قطعه با روش انتخابی سازگار باشند.
با ابزار استاندارد، تجهیزات موجود یا برون سپاری می تواند توجیه داشته باشد؛ اما هزینه ابزار سفارشی ممکن است اجرای سفارش کم تعداد را غیراقتصادی کند.
در تولید تکراری پروفیل مشخص، می تواند شکل موردنظر را با مراحل و زمان براده برداری کمتری ایجاد کند؛ میزان این مزیت به هندسه و شرایط تولید بستگی دارد.

