
فرسایش کاویتاسیونی فولاد چیست؟ علل و روش های جلوگیری

دسترسی سریع به محتوای این مطلب
فرسایش کاویتاسیونی فولاد یکی از انواع تخریب مکانیکی در تجهیزات صنعتی است که بر اثر تشکیل و فروپاشی ناگهانی حباب های بخار در جریان سیال ایجاد می شود. این پدیده می تواند بدون تماس مستقیم قطعات با مواد ساینده، باعث ایجاد حفره های ریز، کاهش ضخامت و آسیب تدریجی سطح فولاد شود. پمپ های صنعتی، توربین های آبی، پروانه ها و شیرآلات از جمله تجهیزاتی هستند که بیشتر در معرض این نوع فرسایش قرار دارند. شدت آسیب به عواملی مانند فشار، سرعت و دمای سیال، جنس فولاد و طراحی تجهیزات بستگی دارد.
در صورت بی توجهی به نشانه های اولیه، تخریب سطح ممکن است گسترش پیدا کند و هزینه تعمیرات یا تعویض قطعات را افزایش دهد. این موضوع به ویژه در تجهیزاتی اهمیت دارد که هزینه ساخت و نگهداری آنها تحت تاثیر قیمت آهن و سایر مواد اولیه قرار می گیرد. شناخت این پدیده به مهندسان کمک می کند تا پیش از ایجاد آسیب جدی، شرایط نامناسب را شناسایی کنند. در ادامه، علل، نشانه ها و روش های جلوگیری از فرسایش کاویتاسیونی فولاد را بررسی می کنیم.
فرسایش کاویتاسیونی فولاد چیست؟
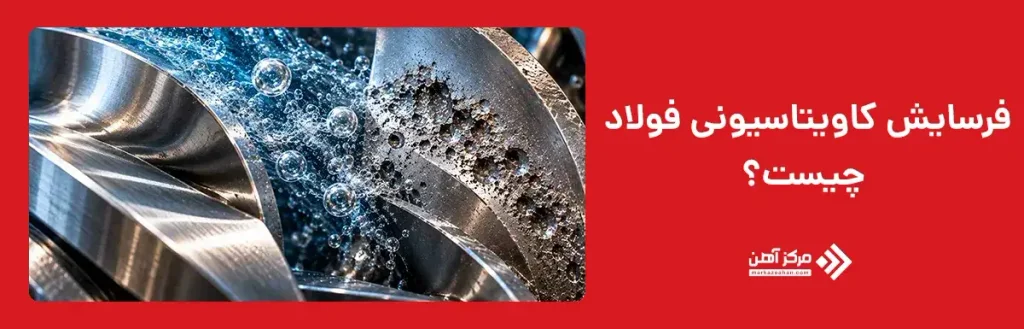
فرسایش کاویتاسیونی فولاد چیست و چه اتفاقی در سطح فلز رخ می دهد؟ این فرایند زمانی آغاز می شود که فشار موضعی یک مایع به فشار بخار آن برسد یا از آن کمتر شود. در چنین شرایطی، حباب های بخار درون سیال تشکیل می شوند و همراه جریان حرکت می کنند. با ورود حباب ها به نواحی پرفشارتر، بخار موجود در آنها متراکم می شود و حباب ها به سرعت فرو می پاشند. اگر این اتفاق در نزدیکی سطح فولاد رخ دهد، امواج فشاری و ریزجت های پرسرعت مایع می توانند ضربات شدیدی به فلز وارد کنند. تکرار این ضربات ابتدا باعث تغییر شکل پلاستیک موضعی و سپس ایجاد ترک های میکروسکوپی می شود. با گسترش ترک ها، ذرات کوچکی از سطح جدا می شوند و حفره های نامنظم به وجود می آیند. مقاومت قطعه به ترکیب شیمیایی و ریزساختار آن نیز بستگی دارد؛ به همین دلیل، انتخاب فولاد آلیاژی مناسب می تواند در افزایش مقاومت در برابر ضربات تکراری موثر باشد. البته استفاده از یک آلیاژ مقاوم، بدون اصلاح شرایط نامناسب جریان، لزوما مانع تخریب نمی شود.
برای درک بهتر فرسایش ناشی از کاویتاسیون، باید آن را از آسیب هایی که بر اثر واکنش های شیمیایی ایجاد می شوند، جدا کرد. در این فرایند، عامل اصلی تخریب، بارگذاری مکانیکی بسیار سریع و مکرر ناشی از فروپاشی حباب هاست؛ در حالی که در انواع خوردگی فلزات، واکنش های شیمیایی یا الکتروشیمیایی نقش اصلی را دارند. با این حال، ممکن است هر دو پدیده به صورت همزمان اتفاق بیفتند و شدت آسیب را افزایش دهند. برای مثال، ضربات کاویتاسیونی می توانند لایه محافظ سطح فولاد را تخریب کنند و فلز تازه را در معرض محیط خورنده قرار دهند. این وضعیت در تجهیزاتی که با آب دارای املاح یا سیالات شیمیایی کار می کنند، اهمیت بیشتری دارد. فرسایش کاویتاسیون فولاد معمولا به صورت کاهش تدریجی کیفیت سطح آغاز می شود، اما در مراحل پیشرفته می تواند هندسه قطعه را تغییر دهد. نکته مهم این است که تشکیل حباب در سیال همیشه به معنای وقوع فرسایش نیست؛ بلکه موقعیت و شدت فروپاشی حباب ها در نزدیکی سطح فلز تعیین می کند که چه میزان آسیب ایجاد شود.
علل فرسایش کاویتاسیونی فولاد
علل فرسایش کاویتاسیونی فولاد بیشتر به تغییرات فشار و رفتار جریان مایع در داخل تجهیزات ارتباط دارند. زمانی که شرایط هیدرولیکی باعث ایجاد نواحی کم فشار شود، احتمال تشکیل حباب های بخار افزایش پیدا می کند. این وضعیت ممکن است در ورودی پمپ، اطراف پره های پروانه، گلوگاه شیرهای صنعتی یا محل تغییر ناگهانی سطح مقطع جریان اتفاق بیفتد. پس از تشکیل حباب، افزایش مجدد فشار می تواند موجب فروپاشی آن شود و در صورت نزدیک بودن به سطح قطعه، ضربه های موضعی ایجاد کند. شدت این ضربات به اندازه حباب، شرایط فروپاشی و فاصله آن از سطح فلز بستگی دارد. کیفیت سطح و وضعیت پوشش های محافظ نیز می توانند بر نحوه گسترش آسیب تاثیر بگذارند. برای مثال، بعضی روش های آبکاری فلزات با ایجاد پوشش روی سطح، ویژگی های آن را تغییر می دهند؛ اما مقاومت چنین پوشش هایی در برابر کاویتاسیون باید به طور مستقل ارزیابی شود. بنابراین، نباید وجود یک پوشش مقاوم به خوردگی را به معنای مقاومت قطعی در برابر ضربات کاویتاسیونی دانست.
علاوه بر شرایط سیال، خصوصیات مکانیکی و متالورژیکی فولاد نیز بر شدت گسترش تخریب تاثیر دارند. دو قطعه فولادی که در شرایط هیدرولیکی یکسان قرار گرفته اند، ممکن است به دلیل تفاوت در سختی، چقرمگی، ریزساختار و کیفیت سطح، نرخ فرسایش متفاوتی داشته باشند. وجود عیوب سطحی، ترک های اولیه یا ساختار نامناسب می تواند جدا شدن ذرات فلزی را تسهیل کند. به همین دلیل، عملیات حرارتی فولاد در بعضی گریدها برای تنظیم ریزساختار و بهبود مجموعه ای از خواص مکانیکی مورد استفاده قرار می گیرد. با این حال، عملیات حرارتی عامل ایجاد یا حذف کاویتاسیون نیست و تنها می تواند رفتار ماده را در برابر آسیب تغییر دهد. از نظر شرایط بهره برداری، چهار عامل اصلی شامل افت فشار سیال، سرعت و آشفتگی جریان، دمای سیال و طراحی نامناسب تجهیزات هستند. هر یک از این عوامل از مسیر متفاوتی بر احتمال تشکیل حباب یا شدت فروپاشی آن تاثیر می گذارند و باید متناسب با نوع دستگاه بررسی شوند. مهم ترین عوامل ایجاد پدیده کاویتاسیونی فولاد عبارت اند از:
| عوامل موثر | نحوه تاثیر بر کاویتاسیون | محل وقوع در تجهیزات |
|---|---|---|
| افت فشار سیال | کاهش فشار تا محدوده فشار بخار و تشکیل حباب | ورودی پمپ ها و گلوگاه شیرها |
| سرعت و آشفتگی جریان | ایجاد نواحی کم فشار موضعی و گردابه ها | اطراف پروانه ها و زانوهای لوله |
| دمای سیال | تغییر فشار بخار و شرایط تشکیل حباب | سیستم های آب گرم و تجهیزات فرایندی |
| طراحی نامناسب تجهیزات | ایجاد افت فشار غیرضروری و توزیع نامناسب جریان | ورودی پمپ ها، شیرآلات و مسیرهای انتقال سیال |
افت فشار سیال
افت فشار مهم ترین شرط آغاز تشکیل حباب های بخار در مایع است. هنگامی که فشار مطلق در بخشی از مسیر جریان به فشار بخار سیال در دمای عملیاتی برسد، امکان تبخیر موضعی فراهم می شود. این وضعیت در مسیر مکش پمپ، گلوگاه شیرها و نواحی دارای افت فشار شدید مشاهده می شود. برای مثال، گرفتگی صافی ورودی پمپ می تواند افت فشار را افزایش دهد و شرایط مکش را نامناسب کند. حباب های تشکیل شده پس از ورود به مناطق پر فشار تر فرو می پاشند و در صورت نزدیک بودن به سطح، احتمال آسیب افزایش پیدا می کند.
سرعت و آشفتگی جریان
افزایش سرعت سیال در مقاطع محدود می تواند با کاهش فشار استاتیکی همراه باشد. همچنین تشکیل گردابه، جدایش جریان و آشفتگی شدید ممکن است نواحی کم فشار موضعی ایجاد کنند. این شرایط معمولا در اطراف لبه های پروانه، زانوهای تند و تغییرات ناگهانی مسیر جریان اهمیت پیدا می کنند. با این حال، سرعت بالا به تنهایی به معنای وقوع کاویتاسیون نیست و فشار موضعی باید به محدوده تشکیل بخار برسد. تاثیر سرعت بر شدت فرسایش نیز به محل و انرژی فروپاشی حباب ها بستگی دارد.
دمای سیال
دما با تغییر فشار بخار مایع بر احتمال تشکیل حباب تاثیر می گذارد. برای مثال، با افزایش دمای آب، فشار بخار آن بیشتر می شود و در فشار مطلق ثابت، احتمال رسیدن به شرایط کاویتاسیون افزایش پیدا می کند. این موضوع در سیستم های انتقال آب گرم و تجهیزات فرایندی اهمیت دارد. البته افزایش دما همیشه به معنای افزایش شدت فرسایش نیست؛ زیرا ویژگی های ترمودینامیکی مایع می توانند رفتار رشد و فروپاشی حباب ها را تغییر دهند. بنابراین، اثر دما باید همراه با فشار و نوع سیال بررسی شود.
طراحی نامناسب تجهیزات
هندسه نامناسب قطعات می تواند توزیع فشار را مختل کند و نواحی مستعد تشکیل حباب به وجود آورد. استفاده از مسیرهای دارای تغییر سطح مقطع ناگهانی، ورودی های غیراصولی و پروانه های نامتناسب با شرایط کار از جمله عوامل موثر هستند. همچنین انتخاب پمپ با ظرفیت نامناسب یا بهره برداری طولانی مدت خارج از محدوده عملکرد مطلوب می تواند شرایط جریان را نامساعد کند. طراحی صحیح باید بر اساس دبی، فشار، سرعت دوران و ویژگی های سیال انجام شود تا افت فشارهای غیرضروری کاهش پیدا کنند.
علائم فرسایش کاویتاسیونی فولاد
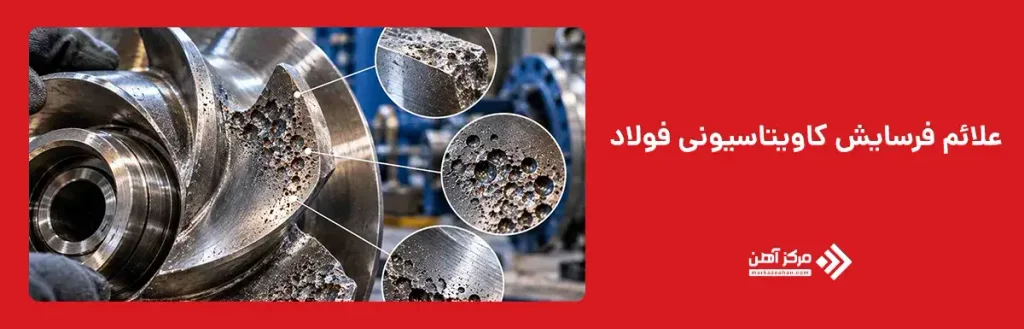
علائم فرسایش کاویتاسیونی فولاد معمولا ابتدا روی سطح قطعاتی ظاهر می شوند که در تماس مستقیم با جریان سیال قرار دارند. یکی از مشخص ترین نشانه ها، ایجاد حفره های کوچک و پراکنده است که به مرور می توانند به یکدیگر متصل شوند و سطحی ناهموار ایجاد کنند. این حفره ها اغلب شکل منظم ندارند و عمق آنها در قسمت های مختلف سطح متفاوت است. در مراحل اولیه ممکن است تنها تغییرات بسیار کوچک یا زبری موضعی مشاهده شود، اما با ادامه تخریب، جدا شدن ذرات فلزی و کاهش ضخامت قابل تشخیص خواهد بود. در بعضی تجهیزات، ناحیه آسیب دیده ظاهری شبیه سطح گودال دار یا زبر پیدا می کند. بازرسی چشمی در زمان تعمیرات دوره ای می تواند برای شناسایی این نشانه ها مفید باشد. البته صرف وجود حفره روی فولاد برای تشخیص قطعی کافی نیست؛ زیرا خوردگی حفره ای یا دیگر مکانیزم های تخریب نیز ممکن است آثار ظاهری مشابهی ایجاد کنند.
علاوه بر تغییرات سطحی، فرسایش کاویتاسیونی ممکن است با نشانه های عملکردی در تجهیزات همراه باشد. برای مثال، در پمپ ها صدای غیرعادی شبیه برخورد شن ریزه، نوسان فشار، افزایش ارتعاش و افت عملکرد هیدرولیکی می توانند از علائم وقوع کاویتاسیون باشند. این نشانه ها لزوما به معنی فرسایش شدید قطعه نیستند، اما ضرورت بررسی شرایط کار را نشان می دهند. برای تشخیص دقیق تر می توان از پایش ارتعاش، بررسی روند فشار و دبی، اندازه گیری ضخامت قطعات و بازرسی سطحی استفاده کرد. در تجهیزات حساس، ثبت تصاویر از نواحی آسیب دیده در بازه های زمانی مشخص به ارزیابی پیشرفت تخریب کمک می کند. مقایسه وضعیت فعلی قطعه با سوابق تعمیرات نیز اهمیت دارد؛ زیرا مشخص می کند آسیب در چه مدت ایجاد شده و با چه سرعتی گسترش یافته است. تشخیص زودهنگام این نشانه ها امکان اصلاح شرایط بهره برداری را پیش از وقوع خرابی گسترده فراهم می کند.
نشانه های قابل بررسی در تجهیزات فولادی:
- ایجاد حفره های ریز و نامنظم روی سطح قطعه
- افزایش زبری و کاهش ضخامت موضعی فولاد
- شنیده شدن صداهای غیرعادی هنگام کار دستگاه
- افزایش ارتعاش و نوسانات فشار
- کاهش بازده یا تغییر عملکرد هیدرولیکی تجهیز
روش های جلوگیری از فرسایش کاویتاسیونی فولاد
جلوگیری از فرسایش کاویتاسیونی فولاد نیازمند کنترل شرایط جریان و افزایش مقاومت قطعات در برابر ضربات ناشی از فروپاشی حباب ها است. انتخاب راهکار مناسب به نوع تجهیزات، فشار و دمای سیال و شدت آسیب بستگی دارد. در بیشتر سیستم ها، ابتدا باید عامل ایجاد کاویتاسیون برطرف شود و سپس برای افزایش دوام قطعات از روش های متالورژیکی و پوشش های محافظ استفاده کرد. مهم ترین اقدامات شامل اصلاح جریان سیال، انتخاب فولاد مقاوم، استفاده از پوشش های محافظ و بهبود خواص سطحی فولاد هستند.
اصلاح جریان سیال
اصلاح جریان سیال با کنترل فشار و کاهش نوسانات هیدرولیکی انجام می شود. در پمپ های صنعتی، تامین هد مثبت خالص مکش (NPSH) کافی اهمیت زیادی دارد؛ زیرا کاهش بیش از حد فشار ورودی، شرایط تشکیل حباب های بخار را فراهم می کند. کاهش افت فشار لوله مکش، رفع گرفتگی صافی ها و انتخاب دبی مناسب از راهکارهای موثر هستند.
در مرحله طراحی، اصلاح هندسه مسیر جریان نیز اهمیت دارد. استفاده از تغییر مقطع تدریجی، کاهش زانوهای غیرضروری و طراحی مناسب ورودی پمپ می تواند احتمال جدایش جریان و افت فشار موضعی را محدود کند. در شیرهای صنعتی نیز استفاده از تجهیزات ضد کاویتاسیون و کاهش مرحله ای فشار برای کنترل این پدیده کاربرد دارد.
انتخاب فولاد مقاوم
انتخاب فولاد مقاوم یکی از روش های کاهش سرعت تخریب قطعاتی است که در معرض کاویتاسیون قرار دارند. برخی فولادهای زنگ نزن آستنیتی، به دلیل برخورداری از چقرمگی مناسب و قابلیت کار سختی، مقاومت مطلوبی در برابر ضربات تکراری نشان می دهند. همچنین بعضی فولادهای زنگ نزن مارتنزیتی با ریزساختار مناسب برای ساخت پروانه ها و قطعات صنعتی استفاده می شوند.
برای انتخاب گرید فولاد باید علاوه بر سختی، مقاومت به خستگی سطحی، چقرمگی و شرایط محیطی بررسی شوند. نوع سیال، دمای کار و احتمال خوردگی شیمیایی نیز بر انتخاب تاثیر دارند. بنابراین، نمی توان یک گرید فولاد را برای تمام تجهیزات بهترین گزینه دانست و انتخاب نهایی باید بر اساس شرایط بهره برداری و نتایج آزمون انجام شود.
استفاده از پوشش های محافظ
پوشش های محافظ با ایجاد یک لایه مقاوم روی فولاد، می توانند سرعت آسیب دیدگی سطح را کاهش دهند. پوشش های فلزی مقاوم، روکش های آلیاژی و برخی پوشش های پلیمری مهندسی شده از گزینه های قابل بررسی هستند. انتخاب آنها به نوع سیال، دمای عملیاتی، شدت ضربات و ویژگی های مکانیکی پوشش بستگی دارد.
کیفیت اجرای پوشش نیز نقش تعیین کننده ای در دوام آن دارد. آماده سازی صحیح سطح، چسبندگی مناسب و کنترل ضخامت، احتمال ترک خوردگی و جدا شدن پوشش را کاهش می دهند. پوشش هایی که مقاومت کافی در برابر بارگذاری ضربه ای ندارند، ممکن است با وجود مقاومت شیمیایی مناسب، در محیط کاویتاسیونی عملکرد ضعیفی داشته باشند.
بهبود خواص سطحی فولاد
بهبود خواص سطحی فولاد با روش هایی مانند سخت کاری سطحی، اصلاح ریزساختار و برخی عملیات مکانیکی کنترل شده انجام می شود. این فرایندها می توانند رفتار سطح را در برابر تغییر شکل و ضربات متوالی بهبود دهند. برای مثال، ایجاد تنش پسماند فشاری مناسب در بعضی فولادها ممکن است آغاز ترک های خستگی سطحی را به تاخیر بیندازد.
انتخاب روش اصلاح سطح باید با توجه به جنس فولاد و شرایط عملکرد قطعه انجام شود. افزایش بیش از حد سختی، در صورت ایجاد ساختار شکننده، ممکن است مقاومت قطعه را کاهش دهد. همچنین کیفیت پرداخت سطح و نبود عیوبی مانند ترک و تخلخل اهمیت دارند. بنابراین، هدف اصلی باید دستیابی به ترکیب مناسبی از مقاومت سطحی و تحمل بارگذاری تکراری باشد. برای انتخاب روش مناسب باید مشخص شود مشکل اصلی از شرایط جریان ناشی می شود یا مقاومت ناکافی سطح قطعه. جدول زیر کاربرد و محدودیت هر روش را مقایسه می کند.
| روش | مناسب برای | محدودیت اصلی |
|---|---|---|
| اصلاح جریان سیال | پمپ ها و سیستم های دارای افت فشار نامناسب | نیاز به بررسی و اصلاح هیدرولیکی |
| انتخاب فولاد مقاوم | ساخت یا تعویض پروانه ها و قطعات حساس | هزینه متریال و محدودیت انتخاب گرید |
| پوشش های محافظ | قطعات دارای سطح آسیب پذیر | احتمال ترک یا جدا شدن پوشش |
| بهبود خواص سطحی | قطعات قابل سخت کاری یا اصلاح سطح | وابستگی نتیجه به جنس فولاد و نوع فرایند |
اهمیت کنترل فرسایش کاویتاسیونی فولاد
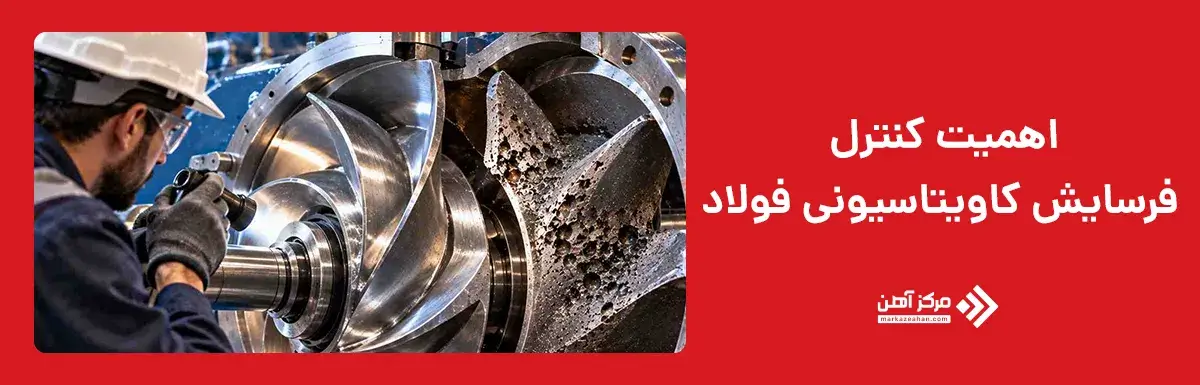
اهمیت کنترل فرسایش کاویتاسیونی فولاد به تاثیر مستقیم این پدیده بر عملکرد، ایمنی و عمر مفید تجهیزات صنعتی مربوط می شود. در بسیاری از سامانه های انتقال سیال، قطعات فولادی باید برای مدت طولانی تحت فشار و جریان مداوم فعالیت کنند. آسیب ناشی از کاویتاسیون می تواند هندسه این قطعات را تغییر دهد و باعث کاهش کیفیت عملکرد آنها شود. برای مثال، تخریب سطح پره های پروانه ممکن است الگوی عبور جریان را تغییر دهد و در مراحل پیشرفته، بازده پمپ را کاهش دهد. همچنین گسترش حفره ها می تواند ضخامت موضعی قطعه را کاهش دهد و احتمال نشتی یا خرابی را افزایش دهد. در تجهیزاتی که تحت فشار بالا کار می کنند، این موضوع از نظر ایمنی اهمیت بیشتری دارد. بنابراین، کنترل کاویتاسیون تنها اقدامی برای حفظ کیفیت ظاهری فولاد نیست، بلکه بخشی از الزامات بهره برداری ایمن و پایدار تجهیزات صنعتی محسوب می شود.
از نظر اقتصادی، کنترل این پدیده می تواند تعداد تعمیرات اضطراری و توقف های ناخواسته تجهیزات را کاهش دهد. تعویض یک قطعه فولادی آسیب دیده ممکن است علاوه بر هزینه خرید قطعه، هزینه باز کردن دستگاه، نیروی انسانی و توقف تولید را نیز به همراه داشته باشد. به همین دلیل، اجرای برنامه پایش و نگهداری پیشگیرانه اهمیت زیادی دارد. بررسی دوره ای سطح قطعات، کنترل فشار و دبی، ثبت ارتعاشات و مقایسه عملکرد دستگاه با شرایط استاندارد، امکان شناسایی تغییرات غیرعادی را فراهم می کند. در صورت مشاهده آسیب، باید ابتدا شدت تخریب و علت ایجاد آن بررسی شود. سپس متناسب با وضعیت قطعه، درباره ادامه بهره برداری، تعمیر یا تعویض تصمیم گیری شود. تعمیر سطح بدون اصلاح شرایط ایجاد کننده کاویتاسیون ممکن است تنها یک راهکار موقت باشد. در مجموع، کنترل این پدیده به افزایش قابلیت اطمینان تجهیزات، کاهش هزینه های نگهداری و حفظ کیفیت عملکرد سیستم کمک می کند.
در پاسخ به این سوال که فرسایش کاویتاسیونی فولاد چیست، می توان گفت این پدیده نوعی تخریب مکانیکی است که بر اثر تشکیل و فروپاشی حباب های بخار در جریان سیال ایجاد می شود. عواملی مانند افت فشار، آشفتگی جریان، دمای سیال و طراحی نامناسب تجهیزات می توانند احتمال وقوع آن را افزایش دهند. ادامه این فرایند ممکن است باعث ایجاد حفره های سطحی، کاهش ضخامت فولاد و افت عملکرد تجهیزات صنعتی شود.
برای جلوگیری از فرسایش کاویتاسیونی فولاد، اصلاح شرایط جریان سیال، انتخاب فولاد مقاوم، استفاده از پوشش های محافظ و بهبود خواص سطحی اهمیت دارند. با این حال، شناسایی و برطرف کردن عامل اصلی کاویتاسیون باید در اولویت قرار بگیرد. همچنین بازرسی دوره ای و تشخیص زودهنگام آسیب ها می تواند عمر مفید قطعات را افزایش دهد و هزینه های تعمیر و نگهداری را کاهش دهد.
سوالات متداول
این فرسایش بیشتر در پمپ های سانتریفیوژ، پروانه ها، توربین های آبی و شیرهای کنترل فشار مشاهده می شود. تجهیزاتی که افت فشار موضعی شدید دارند، بیشتر در معرض این پدیده قرار می گیرند.
بله، در صورت ادامه تخریب شدید، حفره های سطحی می توانند عمیق شوند و ضخامت قطعه را کاهش دهند. این وضعیت در مراحل پیشرفته ممکن است باعث سوراخ شدن فولاد یا ایجاد نشتی شود.
برخی فولادهای زنگ نزن آستنیتی و فولادهای آلیاژی دارای ریزساختار مناسب، مقاومت مطلوبی دارند. انتخاب بهترین گرید به چقرمگی، سختی، شرایط سیال و شدت کاویتاسیون بستگی دارد.
افزایش سرعت جریان در بعضی نواحی می تواند فشار موضعی را کاهش دهد و احتمال تشکیل حباب را بیشتر کند. با این حال، شدت فرسایش به شرایط فشار و محل فروپاشی حباب ها نیز بستگی دارد.
فرسایش کاویتاسیونی عمدتا در اثر ضربات مکانیکی ناشی از فروپاشی حباب های بخار رخ می دهد. خوردگی معمولی بر اثر واکنش های شیمیایی یا الکتروشیمیایی ایجاد می شود، هرچند این دو پدیده ممکن است همزمان باشند.
بله، بعضی قطعات با روش هایی مانند جوشکاری ترمیمی، ماشین کاری یا بازسازی سطح قابل تعمیر هستند. امکان تعمیر به عمق آسیب، جنس فولاد و الزامات فنی و ایمنی قطعه بستگی دارد.

