
صفر تا صد عملیات حرارتی فولاد مارتنزیتی

دسترسی سریع به محتوای این مطلب
همانطور که میدانید فولاد ساخته شده از آهن یکی از مهم ترین آلیاژهای مورد استفاده در سرتاسر جهان است. امروزه محصولات بسیار متنوعی از طریق فولاد تولید می شود که در صنایع بزرگ و کوچک، سازه ها و موارد دیگر به صورت گسترده مورد استفاده قرار می گیرد. مارتنزیت نیز یکی از ریزساختارهای مهم فولاد است که در اثر سرد کردن سریع آستنیت تشکیل می شود. در عملیات حرارتی مارتنزیتی، کنترل سرعت سرد شدن و شرایط تبدیل آستنیت نقش مهمی در شکل گیری این ساختار دارد. تشکیل این ساختار می تواند سختی و استحکام فولاد را به میزان قابل توجهی افزایش دهد. با توجه به کاربرد گسترده فولاد در تولید قطعات صنعتی، تغییرات قیمت آهن نیز می تواند بر هزینه تامین مواد اولیه و تولید این محصولات اثرگذار باشد. عملیات مارتمپرینگ نیز یکی از روش های کنترل فرایند سرد کردن است که برای کاهش تنش، اعوجاج و احتمال ترک خوردگی قطعه به کار می رود
مارتنزیت چیست؟
مارتنزیت یک فاز یا ریزساختار ناپایدار در فولاد است که معمولا بر اثر سرد کردن سریع آستنیت تشکیل می شود. ساختار ظاهری آن حالت ریز و سوزنی شکل دارد. فرایند تبدیل آستنیت به مارتنزیت را استحاله مارتنزیتی می نامند. استحاله مارتنزیت در دماهای پایین تر از دگرگونی پرلیتی و بدون نفوذ انجام می شود. در عملیات حرارتی مارتنزیتی، کنترل سرعت سرد شدن اهمیت زیادی دارد؛ زیرا این عامل مستقیما بر میزان مارتنزیت تشکیل شده و خواص نهایی فولاد اثر می گذارد. البته این نوع ساختار تنها در فولاد نیست و در آلیاژهای غیر آهنی مانند آلومینیوم، طلا، کادمیم و مس نیز میتوان این نوع ساختار را ایجاد کرد؛ اما خواص ایجاد شده در مارتنزیت حاصل از فولاد با بقیه آلیاژها متفاوت است. شرایط سرد شدن سریع آن نیز به عواملی مانند درصد کربن، اندازه دانه های آستنیت و عناصر آلیاژی بستگی دارد.
به لحاظ ساختاری زمانی که آستنیت سریعاً سرد می شود، اتم های کربن دیگر فرصتی برای خروج از ساختار پیدا نمی کنند و در نتیجه بین فضاهای هشت وجهی شبکه BCC محبوس خواهند شد. در این شرایط شبکه BCC از یک وجه کشیده خواهد شد و شبکه بلوری جدید به وجود می آید که به آن BCT یاBody Centered Tetragonal میگویند. توجه داشته باشید که هر چه میزان درصد عنصر آلیاژی بیشتر باشد، بلور مارتنزیت نیز کشیده تر می شود.
ساختار مارتنزیت چگونه تشکیل می شود؟
ساختار مارتنزیت زمانی شکل می گیرد که فولاد ابتدا تا محدوده آستنیتی گرم شود و سپس با سرعتی کافی سرد شود تا اتم های کربن فرصت خروج و نفوذ در شبکه بلوری را پیدا نکنند. در این شرایط، تبدیل آستنیت به مارتنزیت به صورت یک استحاله برشی و بدون نفوذ انجام می شود. به همین دلیل ترکیب شیمیایی موضعی ماده در زمان استحاله تقریبا ثابت باقی می ماند، اما آرایش اتم ها و شکل شبکه بلوری تغییر می کند. در عملیات حرارتی مارتنزیتی، عبور سریع از محدوده تشکیل پرلیت و بینیت کمک می کند تا بخش بیشتری از آستنیت به مارتنزیت تبدیل شود. در فولادهای کربنی، محبوس شدن اتم های کربن در شبکه آهن باعث می شود ساختار مکعبی آستنیت به شبکه تتراگونال مرکزدار یا BCT تبدیل شود.
نحوه تشکیل فولاد مارتنزیت به مقدار کربن، سرعت سرد شدن، اندازه دانه آستنیت و حضور عناصر آلیاژی وابسته است. افزایش کربن معمولا باعث افزایش اعوجاج شبکه بلوری و در نتیجه افزایش سختی مارتنزیت می شود. همچنین با تغییر ترکیب فولاد، شکل مارتنزیت می تواند به صورت لایه ای، بشقابی یا ترکیبی از این دو ظاهر شود. در گریدهای زنگ نزن مارتنزیتی نیز همین مکانیزم اصلی وجود دارد، اما حضور عناصری مانند کروم بر دمای استحاله، سختی پذیری، میزان آستنیت باقی مانده و خواص نهایی فولاد اثر می گذارد. در نتیجه، ساختار نهایی مارتنزیت فقط به سرعت سرد شدن وابسته نیست و ترکیب شیمیایی فولاد نیز نقش تعیین کننده ای دارد.
استحاله مارتنزیتی چیست؟
ساختار مارتنزیت از طریق جابجایی گروهی اتم ها روی یک صفحه رابط به وجود می آید. این استحاله ماهیتی برشی و بدون نفوذ دارد؛ بنابراین اتم های کربن در زمان تبدیل فرصت انتشار گسترده پیدا نمی کنند و ترکیب شیمیایی مارتنزیت تقریبا همان ترکیب آستنیت اولیه باقی می ماند. مقدار کربن مارتنزیت ثابت و برابر با 2 درصد نیست و به ترکیب شیمیایی فولاد اولیه بستگی دارد. در فرایند کاهش دما، جابجایی هماهنگ گروهی از اتم ها موجب تشکیل مارتنزیت و تغییر شکل شبکه بلوری می شود. این تغییر شکل می تواند تنش های داخلی قابل توجهی ایجاد کند و اگر آستنیت نتواند کرنش ناشی از تشکیل مارتنزیت را تحمل کند، احتمال ایجاد ترک افزایش پیدا خواهد کرد.
دمای شروع و پایان تشکیل مارتنزیت برای همه فولادها یکسان نیست و به درصد کربن و مقدار عناصر آلیاژی وابسته است. به همین دلیل نمی توان محدوده 200 تا 320 درجه سانتیگراد را به عنوان دمای ثابت تشکیل مارتنزیت برای همه فولادها در نظر گرفت. در محدوده های دمایی بالاتر و تحت شرایط مناسب نیز ممکن است ساختاری مانند بینیت تشکیل شود که مکانیزم و ویژگی های متفاوتی دارد.
در طول این فرایند همه مراحل باید به دقت کنترل شوند و کوچکترین تغییر می تواند در خواص ساختار به دست آمده اثرگذار باشد. اگر سرعت سرد شدن به اندازه ای باشد که از تشکیل پرلیت و بینیت جلوگیری کند، مقدار بیشتری مارتنزیت ایجاد خواهد شد. در فولاد مارتنزیت، درصد کربن و مقدار مارتنزیت تشکیل شده نقش مهمی در سختی نهایی دارند. به همین دلیل در عملیات حرارتی مارتنزیتی، انتخاب دمای آستنیته کردن، سرعت کوئنچ و شرایط سرد شدن باید متناسب با ترکیب شیمیایی و ابعاد قطعه انجام شود. به طور کلی تشکیل مارتنزیت می تواند سختی، استحکام و مقاومت به سایش فولاد را افزایش دهد؛ با این حال دستیابی به ساختار کاملا مارتنزیتی همیشه به معنی بهترین مجموعه خواص مکانیکی نیست و چقرمگی نیز باید مورد توجه قرار گیرد.
مارتنزیت تمپر شده چیست؟
تمپر کردن و مارتمپرینگ دو فرایند متفاوت هستند. تمپر کردن پس از تشکیل مارتنزیت انجام می شود و طی آن فولاد سخت شده تا دمایی پایین تر از محدوده آستنیتی گرم می شود تا تنش های داخلی کاهش پیدا کند و چقرمگی افزایش یابد. در مقابل، مارتمپرینگ روشی برای کنترل مرحله کوئنچ است که هدف آن کاهش اختلاف دما در مقطع قطعه، تنش حرارتی، اعوجاج و احتمال ترک خوردگی است. برای انجام مارتمپرینگ می توان مراحل زیر را در نظر گرفت:
- ابتدا قطعات تا دمای مناسب آستنیته شدن فولاد حرارت داده می شوند.
- سپس مواد برای مدت مشخصی در این دما نگهداری می شوند تا آستنیته کردن فولاد به صورت یکنواخت انجام شود.
- بعد از آستنیت کردن، قطعات در روغن داغ یا حمام نمک تا دمایی کمی بالاتر از دمای شروع تشکیل مارتنزیت سرد می شوند.
- مواد در این دما نگهداری می شوند تا اختلاف دمای میان سطح و مرکز قطعه تا حد زیادی کاهش یابد. البته بسته به ضخامت ماده، زمان نگهداری متفاوت است.
- سپس قطعات با سرعت مناسب تا دمای محیط سرد می شوند تا استحاله مارتنزیتی در مقطع قطعه با تنش کمتری انجام شود.
- زمانی که فرایند مارتمپر کردن به درستی انجام شود، احتمال ایجاد ترک و اعوجاج در ساختار کاهش پیدا می کند. این روش بیشتر برای فولادهایی مناسب است که سختی پذیری کافی دارند. همچنین در مرحله نگهداری نباید زمان به اندازه ای طولانی شود که استحاله های ناخواسته مانند تشکیل پرلیت یا بینیت به میزان قابل توجه رخ دهد.
عملیات حرارتی فولاد مارتنزیتی چگونه انجام می شود؟
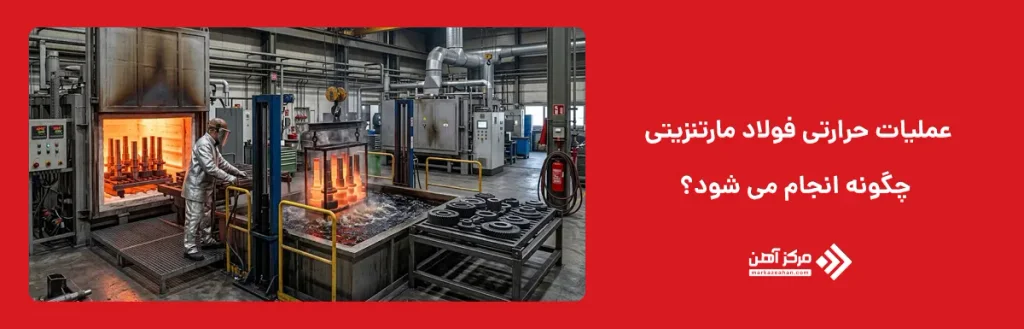
عملیات حرارتی فولاد مارتنزیتی مجموعه ای از مراحل کنترل شده حرارت دهی، آستنیته کردن، سرد کردن و در بسیاری از موارد تمپر کردن است که با هدف دستیابی به سختی، استحکام و چقرمگی مناسب انجام می شود. در عملیات حرارتی فولاد، در مرحله نخست ماده تا دمایی گرم می شود که ساختار مناسب آستنیتی تشکیل شود. دمای دقیق آستنیته کردن با توجه به درصد کربن، مقدار عناصر آلیاژی و گرید فولاد تعیین می شود. نگهداری بیش از حد در این دما می تواند باعث رشد دانه های آستنیت شود، در حالی که زمان یا دمای ناکافی ممکن است از تشکیل ساختار یکنواخت جلوگیری کند.
پس از آستنیته شدن، مرحله اصلی عملیات حرارتی مارتنزیتی یعنی سرد کردن سریع آغاز می شود. قطعه بسته به نوع فولاد ممکن است در روغن، هوا، گاز تحت فشار یا محیط های مناسب دیگر سرد شود. هدف این مرحله آن است که سرعت سرد شدن به اندازه کافی بالا باشد تا تشکیل فازهایی مانند پرلیت و در صورت نیاز بینیت محدود شود. با عبور دمای قطعه از دمای شروع تشکیل مارتنزیت، بخشی از آستنیت به مارتنزیت تبدیل می شود و این استحاله با کاهش بیشتر دما ادامه پیدا می کند.
فولاد مارتنزیتی بلافاصله پس از کوئنچ معمولا دارای سختی بالا و تنش های داخلی قابل توجه است. به همین دلیل در بسیاری از کاربردها مرحله تمپر کردن پس از کوئنچ انجام می شود. در فولاد قابل عملیات حرارتی، انتخاب شرایط تمپر باید با توجه به ترکیب شیمیایی، سختی ایجاد شده و خواص مورد انتظار قطعه انجام شود. در این مرحله فولاد مجددا تا دمایی پایین تر از محدوده آستنیتی گرم می شود تا تنش های داخلی کاهش پیدا کند و بین سختی و چقرمگی تعادل ایجاد شود. دمای تمپر به کاربرد قطعه بستگی دارد؛ برای ابزارهایی که سختی بالا اهمیت بیشتری دارد از دمای پایین تر و برای قطعاتی که مقاومت به ضربه و چقرمگی اهمیت بیشتری دارد از دمای بالاتر استفاده می شود.
پس از آستنیته شدن، مرحله اصلی عملیات حرارتی مارتنزیتی یعنی سرد کردن سریع آغاز می شود. قطعه بسته به نوع فولاد ممکن است در روغن، هوا، گاز تحت فشار یا محیط های مناسب دیگر سرد شود. هدف این مرحله آن است که سرعت سرد شدن به اندازه کافی بالا باشد تا تشکیل فازهایی مانند پرلیت و در صورت نیاز بینیت محدود شود. با عبور دمای قطعه از دمای شروع تشکیل مارتنزیت، بخشی از آستنیت به مارتنزیت تبدیل می شود و این استحاله با کاهش بیشتر دما ادامه پیدا می کند.
سختی مارتنزیت به چه عواملی بستگی دارد؟
سختی مارتنزیت عمدتا به مقدار کربن حل شده در آستنیت پیش از کوئنچ، مقدار مارتنزیت تشکیل شده، مورفولوژی ساختار و شرایط عملیات حرارتی وابسته است. ساختارهای فرعی مانند چگالی نابجایی ها و دوقلویی های موجود در مارتنزیت نیز می توانند بر خواص مکانیکی آن اثر بگذارند. همان طور که در ابتدا اشاره شد، ساختار مارتنزیتی یک ساختار متاستابل یا شبه پایدار است. برای کاهش تنش های داخلی و تنظیم سختی و چقرمگی معمولا از عملیات تمپرینگ استفاده می شود؛ این فرایند با مارتمپرینگ متفاوت است.
انواع ساختار مارتنزیت
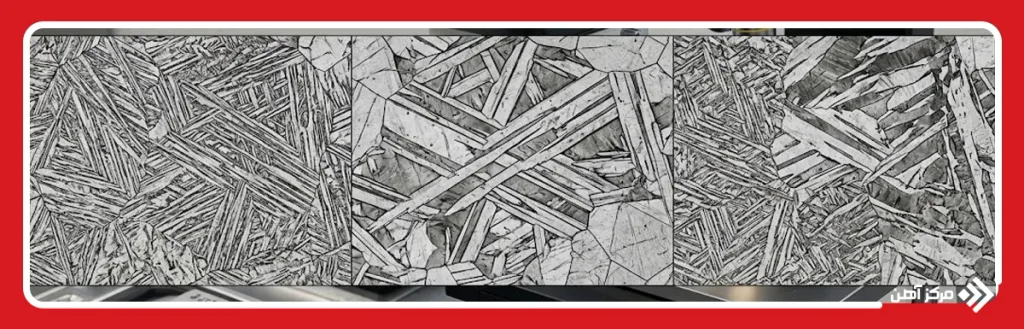
انواع ساختار مارتنزیت را می توان با توجه به ترکیب شیمیایی و شکل واحدهای مارتنزیتی به انواع لایه ای و بشقابی تقسیم کرد. در فولادهای کم کربن و کربن متوسط بیشتر ساختار لایه ای تشکیل می شود، در حالی که افزایش مقدار کربن زمینه تشکیل مارتنزیت بشقابی را فراهم می کند. در فولاد مارتنزیت، میزان کربن یکی از عوامل اصلی تعیین کننده مورفولوژی و سختی ساختار نهایی است. واحدهای مارتنزیتی با چشم غیرمسلح قابل مشاهده نیستند و برای بررسی دقیق ریزساختار باید از روش های میکروسکوپی استفاده کرد.
- مارتنزیت لایه ای
زمانی که میزان کربن موجود در فولاد کم باشد، در فرایند استحاله تمایل بیشتری به تشکیل مارتنزیت لایه ای وجود دارد. با این حال، مقدار 0.3 درصد کربن را نمی توان حداقل کربن لازم برای تشکیل مارتنزیت دانست؛ زیرا در فولادهای با کربن کمتر نیز امکان تشکیل مارتنزیت وجود دارد، اما سختی حاصل معمولا کمتر است. بنابراین میزان کربن بیشتر بر سختی و شکل مارتنزیت اثر می گذارد تا اینکه یک حد مطلق برای تشکیل آن تعیین کند.
- مارتنزیت بشقابی
فاز مارتنزیت بشقابی در طول عملیات استحاله برای فولادهای پرکربن و حتی آلیاژهای آهنی دیگر مانند آهن- نیکل ایجاد می شود. توجه داشته باشید که تیغه های درشت و سوزنی شکل که توسط آستنیت باقی مانده احاطه می شوند، اگر به صورت متقاطع باشند باعث ترک خواهند شد. در فولادهای ریزدانه احتمال تشکیل ترک مویی کمتر است. این امر به این دلیل است که تیغه های ایجاد شده ظریف تر می باشند. به طور کلی تیغه های پرکربن حساس و شکننده هستند؛ اما در ساختارهایی نظیر آهن و نیکل حالت مواد منعطف تر بوده و ترک ایجاد نمی شود. برای جلوگیری از این ترک ها از عملیات مارتمپر استفاده می شود.
- مارتنزیت مخلوط
نوع دیگری از مارتنزیت نیز وجود دارد که ویژگی های ساختار مارتنزیت لایه ای و بشقابی را با هم در ساختار خود دارد و درصد کربن آن بین 0.6 الی 1 درصد می باشد. در این حالت هر چه مقدار کربن بیشتر شود مارتنزیت تولید شده بیشتر خصوصیات مارتنزیت بشقابی را در خود نشان میدهد؛ یعنی ضخامت تیغه های مارتنزیتی بیشتر و ضخامت مارتنزیت لایه ای کمتر می شود. عکس این قضیه نیز در صورت کاهش کربن اتفاق می افتد.
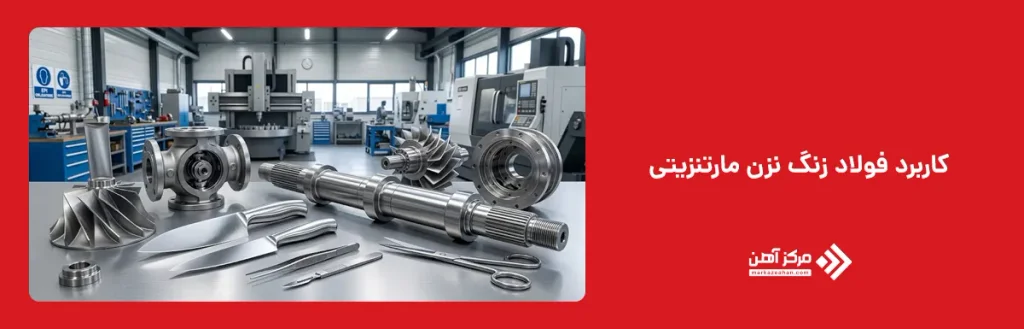
کاربرد فولاد زنگ نزن مارتنزیتی
فولادهایی که دارای ساختارهای مارتنزیتی هستند به دلیل سختی و مقاومت مناسب در برابر سایش، در تولید ابزارهای برنده مانند تیغه های چاقو، قیچی و برخی تجهیزات صنعتی استفاده می شوند. در گروه فولاد ضد زنگ مارتنزیتی، حضور مقدار قابل توجهی کروم علاوه بر امکان دستیابی به ساختار سخت مارتنزیتی، مقاومت به خوردگی را نیز افزایش می دهد. البته میزان مقاومت به خوردگی این گروه بسته به گرید، ترکیب شیمیایی و شرایط عملیات حرارتی متفاوت است.
به همین دلیل از فولاد زنگ نزن مارتنزیتی در تولید تیغه چاقو و قیچی، تیغ ریش تراش، ابزارهای جراحی، شفت ها، شیرآلات صنعتی، برخی قطعات پمپ و کمپرسور، پره های توربین و قطعاتی که همزمان به سختی و مقاومت سایشی نیاز دارند استفاده می شود. انتخاب گرید مناسب نیز باید بر اساس شرایط کاری قطعه، میزان تماس با مواد خورنده، دمای سرویس و سختی مورد نیاز انجام شود.
ریز ساختار مارتنزیت چه تاثیری بر خواص فولاد دارد؟
عناصر آلیاژی نیز از دیگر عوامل موثر بر خواص ریز ساختار مارتنزیت هستند. عناصری مانند کروم، نیکل و مولیبدن می توانند سختی پذیری فولاد را افزایش داده و شرایط تشکیل مارتنزیت را تغییر دهند. در گریدهای زنگ نزن مارتنزیتی، وجود کروم علاوه بر تاثیر بر ساختار، مقاومت به خوردگی را نیز افزایش می دهد. میزان آستنیت باقی مانده پس از سرد کردن نیز اهمیت دارد؛ زیرا وجود مقدار زیاد آستنیت باقی مانده می تواند سختی را کاهش دهد و بر پایداری ابعادی قطعه اثر بگذارد.
یکی از عوامل مهم در شکل گیری ریز ساختار، اندازه دانه آستنیت اولیه است. دانه های ریزتر معمولا باعث تشکیل واحدهای مارتنزیتی ظریف تر می شوند و می توانند استحکام و چقرمگی مناسب تری ایجاد کنند. در مقابل، دانه های درشت آستنیت ممکن است سختی پذیری فولاد را افزایش دهند، اما در برخی شرایط باعث کاهش چقرمگی شوند. درصد کربن نیز تاثیر زیادی بر ریز ساختار دارد؛ افزایش کربن باعث افزایش اعوجاج شبکه بلوری مارتنزیت و در نتیجه افزایش سختی می شود، اما همزمان می تواند شکنندگی فولاد را نیز بیشتر کند.
عناصر آلیاژی نیز از دیگر عوامل موثر بر خواص ریز ساختار مارتنزیت هستند. عناصری مانند کروم، نیکل و مولیبدن می توانند سختی پذیری فولاد را افزایش داده و شرایط تشکیل مارتنزیت را تغییر دهند. در فولاد ضد زنگ مارتنزیتی، وجود کروم علاوه بر تاثیر بر ساختار، مقاومت به خوردگی را نیز افزایش می دهد. میزان آستنیت باقی مانده پس از سرد کردن نیز اهمیت دارد؛ زیرا وجود مقدار زیاد آستنیت باقی مانده می تواند سختی را کاهش دهد و بر پایداری ابعادی قطعه اثر بگذارد.
در مجموع، خواص فولاد مارتنزیتی تنها به وجود مارتنزیت وابسته نیست، بلکه نحوه توزیع، اندازه واحدهای ساختاری، درصد کربن، عناصر آلیاژی و شرایط سرد کردن نیز تعیین کننده هستند. به همین دلیل کنترل ریز ساختار در فرایند تولید و عملیات حرارتی مارتنزیتی اهمیت زیادی دارد و می تواند تعادل مناسبی میان سختی، استحکام، مقاومت به سایش و چقرمگی فولاد ایجاد کند.
مارتنزیت یکی از مهمترین ریزساختارهای فولاد است که تشکیل آن به ترکیب شیمیایی، دمای آستنیته کردن، سرعت سرد شدن و شرایط انجام عملیات حرارتی بستگی دارد. عملیات حرارتی مارتنزیتی با کنترل این عوامل امکان دستیابی به سختی، استحکام و مقاومت سایشی مناسب را فراهم می کند. با این حال، افزایش سختی بدون کنترل تنش های داخلی می تواند چقرمگی را کاهش داده و احتمال ایجاد ترک را افزایش دهد؛ به همین دلیل انتخاب سیکل حرارتی مناسب اهمیت زیادی دارد. در نهایت، خواص فولاد مارتنزیت فقط به مقدار مارتنزیت تشکیل شده محدود نمی شود و عواملی مانند درصد کربن، اندازه دانه آستنیت، عناصر آلیاژی، آستنیت باقی مانده و شرایط تمپر نیز بر عملکرد نهایی آن اثر دارند. شناخت این عوامل کمک می کند تا ساختاری متناسب با کاربرد قطعه ایجاد شود و تعادل مناسبی میان سختی، استحکام و چقرمگی به دست آید.
سوالات متداول
عملیات حرارتی مارتنزیتی باعث افزایش سختی، استحکام و مقاومت به سایش فولاد می شود. البته برای جلوگیری از شکنندگی بیش از حد، شرایط سرد کردن و عملیات پس از آن باید به دقت کنترل شود.
سختی بالای فولاد مارتنزیتی به محبوس شدن اتم های کربن در شبکه بلوری و ایجاد اعوجاج در ساختار مارتنزیت مربوط می شود. هرچه مقدار کربن محلول بیشتر باشد، معمولا سختی مارتنزیت نیز افزایش پیدا می کند.
دمای تشکیل مارتنزیت مقدار ثابتی برای همه فولادها ندارد و به درصد کربن و عناصر آلیاژی بستگی دارد. این استحاله از دمای شروع مارتنزیت یا Ms آغاز شده و تا دمای پایان مارتنزیت یا Mf ادامه پیدا می کند.
تمپرینگ برای کاهش تنش های داخلی و شکنندگی مارتنزیت پس از کوئنچ انجام می شود. این عملیات ضمن حفظ بخش قابل توجهی از سختی، چقرمگی و پایداری قطعه را بهبود می دهد.
خیر، میزان قابلیت تشکیل مارتنزیت در فولادها یکسان نیست و به ترکیب شیمیایی، درصد کربن، عناصر آلیاژی و سرعت سرد شدن بستگی دارد. برخی فولادها برای تشکیل مقدار کافی مارتنزیت به شرایط کوئنچ شدیدتری نیاز دارند.
فولاد مارتنزیتی برای قطعاتی مناسب است که سختی، استحکام و مقاومت به سایش اهمیت زیادی دارد. تیغه های برش، ابزارهای جراحی، برخی قطعات توربین، چاقوها و اجزای مقاوم به سایش از کاربردهای رایج آن هستند.

