
چگونه فولاد تندبر HSS را جوشکاری کنیم؟

دسترسی سریع به محتوای این مطلب
جوشکاری فولاد تندبر HSS یکی از فرآیندهای تخصصی اتصال فولادهای آلیاژی با سختی بالا است که به دلیل ساختار خاص این فولاد نیاز به دقت و کنترل زیادی دارد. فولادهای تندبر به دلیل مقاومت بالا در برابر سایش، حفظ سختی در دماهای زیاد و عملکرد مناسب در شرایط کاری دشوار، در ساخت ابزارهای برشی و قطعات صنعتی استفاده می شوند. با این حال، ترکیب شیمیایی ویژه این فولادها باعث می شود حرارت ناشی از جوشکاری تاثیر زیادی بر ساختار آن ها داشته باشد و بدون رعایت اصول فنی، کیفیت اتصال کاهش پیدا کند. به همین دلیل شناخت ویژگی های این فولاد و انتخاب روش مناسب برای اتصال آن اهمیت زیادی دارد. فولاد تندبر (HSS) از جمله آلیاژهایی است که جوشکاری آن نیازمند بررسی دقیق شرایط قطعه و فرآیند اجرا است.
فرآیند اتصال فولادهای تندبر تنها به ایجاد یک اتصال ظاهری محدود نمی شود، بلکه باید خواص مکانیکی و عملکرد قطعه پس از جوشکاری نیز حفظ شود. عواملی مانند آماده سازی سطح، کنترل دمای قطعه، انتخاب مواد مصرفی مناسب و رعایت مراحل پس از جوشکاری، تاثیر مستقیمی بر نتیجه نهایی دارند. همچنین پیش از تصمیم گیری برای تعمیر یا اتصال قطعات HSS، بررسی هزینه ها و شرایط اقتصادی پروژه اهمیت دارد و تغییرات قیمت آهن نیز می تواند در این تصمیم موثر باشد. در ادامه این مقاله، مراحل اصلی نحوه جوشکاری فولاد HSS و نکات مهم برای دستیابی به یک اتصال با کیفیت بررسی خواهد شد.
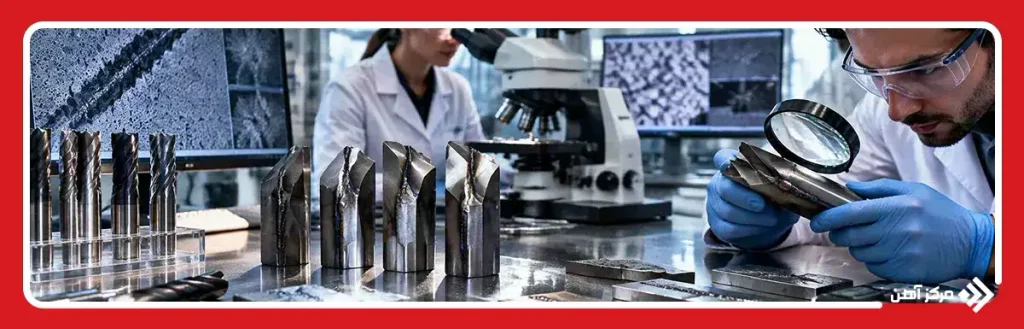
آیا فولاد تندبر HSS قابل جوشکاری است؟
فولاد تندبر HSS قابلیت جوشکاری دارد، اما به دلیل سختی بالا و ترکیب آلیاژی خاص، اتصال آن نسبت به بسیاری از فولادهای معمولی به دقت بیشتری نیاز دارد. وجود عناصری مانند تنگستن، مولیبدن، کروم و وانادیوم باعث شده است این فولاد در برابر سایش و حرارت عملکرد مطلوبی داشته باشد، اما همین ویژگی ها حساسیت آن را در برابر تغییرات ناگهانی دما افزایش می دهد. به همین دلیل، انتخاب فرآیند مناسب از میان انواع جوشکاری اهمیت زیادی دارد و باید با توجه به گرید فولاد، ضخامت قطعه و شرایط کاری آن انجام شود. جوشکاری نادرست ممکن است باعث ایجاد ترک، کاهش سختی یا تغییر در ساختار ناحیه متاثر از حرارت شود؛ بنابراین بررسی دقیق شرایط قطعه قبل از شروع فرآیند ضروری است.
جوشکاری فولاد HSS معمولا برای تعمیر ابزارهای صنعتی، تیغه های برشی و قطعاتی انجام می شود که هزینه تعویض آن ها بالا است. در این فرآیند، علاوه بر روش اتصال، انتخاب ماده مصرفی مناسب نیز اهمیت زیادی دارد؛ زیرا الکترود جوشکاری یا فیلر مورد استفاده باید با ترکیب شیمیایی فولاد پایه سازگار باشد. استفاده از مواد مصرفی نامناسب می تواند باعث ایجاد اختلاف در سختی محل جوش و کاهش مقاومت اتصال شود. همچنین کنترل میزان حرارت ورودی، سرعت سرد شدن و نحوه اجرای پاس های جوش از عوامل مهمی هستند که کیفیت نهایی اتصال را تعیین می کنند. به همین دلیل، جوشکاری این نوع فولاد باید توسط افراد متخصص و با تجهیزات مناسب انجام شود.
مراحل جوشکاری فولاد تندبر HSS
فرآیند جوشکاری فولاد تندبر HSS شامل چند مرحله متوالی است که رعایت ترتیب آن ها تاثیر مستقیمی بر کیفیت اتصال نهایی دارد. برخلاف فولادهای معمولی، در این نوع فولاد تنها ایجاد اتصال بین دو قطعه هدف نیست، بلکه باید ساختار سخت و مقاوم آلیاژ نیز تا حد امکان حفظ شود. هر مرحله از آماده سازی تا کنترل نهایی، نقش مشخصی در کاهش احتمال ترک، تغییر شکل و افت خواص مکانیکی دارد. انتخاب روش مناسب، آماده سازی دقیق سطح، کنترل حرارت و انجام عملیات تکمیلی از مهم ترین بخش های این فرآیند هستند.
بررسی نوع گرید و وضعیت فولاد HSS
اولین مرحله در فرآیند اتصال فولاد تندبر، بررسی دقیق نوع گرید و شرایط قطعه مورد نظر است. فولادهای HSS در ترکیب شیمیایی و میزان عناصر آلیاژی با یکدیگر تفاوت دارند و این موضوع روی رفتار آن ها هنگام حرارت دیدن تاثیر می گذارد. پیش از شروع کار باید مشخص شود قطعه از چه نوع فولادی ساخته شده، چه میزان آسیب دیده و در چه شرایطی مورد استفاده قرار گرفته است. این بررسی کمک می کند پارامترهای مناسب برای جوشکاری انتخاب شوند و از ایجاد مشکلات احتمالی در ادامه فرآیند جلوگیری شود.
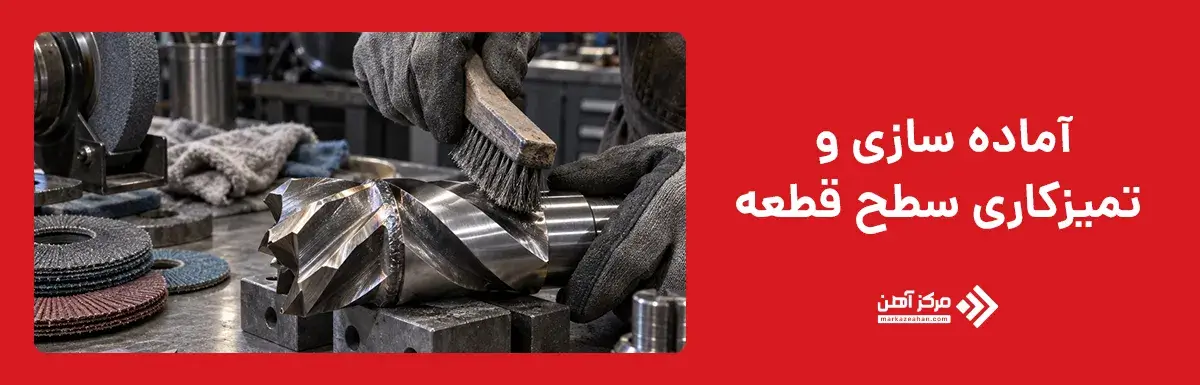
آماده سازی و تمیزکاری سطح قطعه
آماده سازی سطح یکی از مراحل مهم برای ایجاد اتصال با کیفیت در فولادهای تندبر است. وجود آلودگی هایی مانند روغن، گرد و غبار، اکسیدهای سطحی یا ذرات ناشی از سایش می تواند باعث کاهش نفوذ جوش و ایجاد نقص در محل اتصال شود. به همین دلیل، قبل از شروع عملیات باید سطح قطعه به روش مناسب تمیز شود تا شرایط لازم برای ایجاد پیوند فلزی فراهم شود. کیفیت این مرحله تاثیر مستقیمی بر استحکام ناحیه جوش و دوام قطعه در زمان استفاده مجدد خواهد داشت.
انتخاب روش جوشکاری و فیلر مناسب
انتخاب فرآیند اتصال و ماده پرکننده باید متناسب با نوع فولاد و کاربرد نهایی قطعه انجام شود. در جوشکاری فولادهای آلیاژی، فیلر نامناسب می تواند باعث ایجاد اختلاف در خواص مکانیکی بین فلز پایه و ناحیه جوش شود. به همین دلیل، ترکیب شیمیایی ماده مصرفی، میزان سختی مورد نیاز و شرایط کاری قطعه باید قبل از شروع کار بررسی شود. انتخاب صحیح مواد مصرفی باعث می شود اتصال ایجاد شده مقاومت کافی داشته باشد و احتمال شکست در محل جوش کاهش پیدا کند.
پیش گرم کردن فولاد HSS
پیش گرم کردن قطعه قبل از شروع جوشکاری برای کاهش اختلاف دمای ناگهانی و کنترل تنش های حرارتی انجام می شود. فولادهای تندبر به دلیل سختی بالا در برابر تغییرات سریع دما حساس هستند و گرم کردن تدریجی می تواند احتمال ترک خوردگی را کاهش دهد. دمای پیش گرم باید با توجه به نوع گرید، ضخامت قطعه و روش اتصال تعیین شود. اجرای صحیح این مرحله باعث می شود فرآیند جوشکاری با پایداری بیشتری انجام شده و تغییرات نامطلوب در ساختار فولاد کمتر شود.
اجرای جوشکاری و کنترل حرارت
پس از آماده سازی قطعه و انتخاب مواد مناسب، مرحله اجرای جوشکاری آغاز می شود. در این مرحله کنترل میزان حرارت ورودی اهمیت زیادی دارد، زیرا افزایش بیش از حد دما می تواند باعث تغییر ساختار متالورژیکی فولاد و کاهش سختی ناحیه جوش شود. جوشکار باید پارامترهایی مانند شدت جریان، سرعت حرکت و تعداد پاس های جوش را متناسب با شرایط قطعه تنظیم کند. همچنین ایجاد فاصله مناسب بین پاس های مختلف و جلوگیری از تمرکز حرارت در یک نقطه، به کاهش تنش های داخلی کمک می کند. اجرای دقیق این مرحله باعث می شود اتصال ایجاد شده علاوه بر استحکام کافی، عملکرد مورد انتظار را در شرایط کاری حفظ کند.
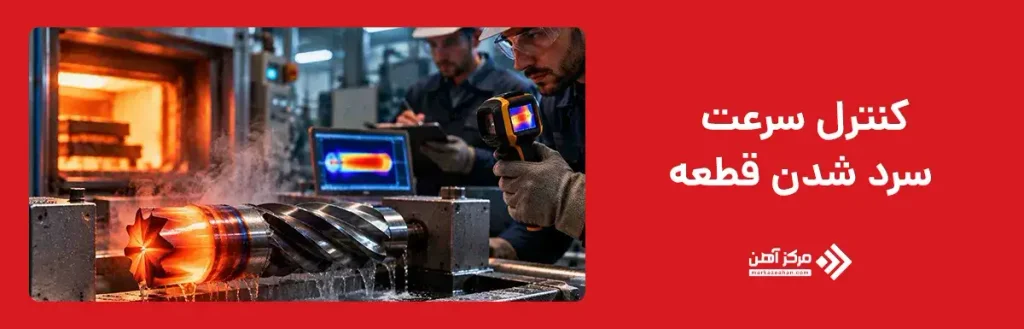
کنترل سرعت سرد شدن قطعه
بعد از پایان عملیات جوش، نحوه کاهش دمای قطعه تاثیر مستقیمی بر کیفیت نهایی اتصال دارد. سرد شدن سریع فولاد HSS می تواند باعث ایجاد تنش های حرارتی، افزایش شکنندگی و شکل گیری ترک های ریز در منطقه جوش شود. به همین دلیل، قطعه باید با سرعت کنترل شده سرد شود تا تغییرات ناگهانی در ساختار فولاد ایجاد نشود. استفاده از روش های مناسب خنک کاری و جلوگیری از تماس ناگهانی قطعه داغ با محیط سرد، از عوامل مهم در حفظ خواص مکانیکی فولاد است. این مرحله به ویژه در قطعاتی که تحت فشار، ضربه یا سایش مداوم قرار دارند اهمیت بیشتری پیدا می کند.
عملیات حرارتی پس از جوشکاری
در برخی موارد پس از اتمام جوشکاری، برای کاهش تنش های باقی مانده و بهبود شرایط ساختاری قطعه، عملیات حرارتی انجام می شود. این فرآیند می تواند به بازیابی بخشی از خواص مکانیکی فولاد کمک کند و احتمال ایجاد شکست در محل اتصال را کاهش دهد. نوع عملیات حرارتی مورد نیاز به گرید فولاد، روش جوشکاری و کاربرد نهایی قطعه بستگی دارد. در فولادهای تندبر، کنترل این مرحله اهمیت زیادی دارد زیرا دماهای نامناسب ممکن است باعث کاهش سختی یا تغییر نامطلوب در عملکرد ابزار شود. بنابراین عملیات پس از جوش باید بر اساس مشخصات فنی قطعه برنامه ریزی شود.
بازرسی و کنترل کیفیت جوش
آخرین مرحله در فرآیند جوشکاری، بررسی کیفیت اتصال ایجاد شده است. در این مرحله ظاهر جوش، یکنواختی سطح، وجود ترک یا عیوب احتمالی بررسی می شود تا اطمینان حاصل شود قطعه برای استفاده مجدد آماده است. در پروژه های حساس ممکن است از روش های بازرسی غیرمخرب مانند آزمون های چشمی، مایع نافذ یا روش های تخصصی تر برای ارزیابی محل جوش استفاده شود. کنترل کیفیت کمک می کند مشکلات احتمالی قبل از ورود قطعه به چرخه کاری شناسایی شوند. اجرای صحیح این مرحله باعث افزایش ایمنی و کاهش هزینه های ناشی از خرابی زودهنگام قطعه خواهد شد. برای درک بهتر ترتیب انجام فرآیند، مراحل اصلی جوشکاری فولاد تندبر HSS در جدول زیر خلاصه شده است:
| مرحله | هدف اصلی | نکته مهم |
|---|---|---|
| بررسی گرید فولاد | شناخت ترکیب و شرایط قطعه | انتخاب روش مناسب بر اساس نوع فولاد |
| آماده سازی سطح | حذف آلودگی ها و آماده کردن محل اتصال | افزایش کیفیت نفوذ جوش |
| انتخاب روش و فیلر | ایجاد سازگاری بین فلز پایه و جوش | جلوگیری از کاهش مقاومت اتصال |
| پیش گرم کردن | کاهش شوک حرارتی | کنترل تنش های ایجاد شده |
| اجرای جوشکاری | اتصال قطعات با حرارت کنترل شده | جلوگیری از افزایش بیش از حد دما |
| سرد شدن کنترل شده | کاهش احتمال ترک | حفظ ساختار فولاد |
| عملیات حرارتی | کاهش تنش های داخلی | بهبود عملکرد قطعه |
| بازرسی نهایی | بررسی سلامت اتصال | اطمینان از کیفیت جوش |
نکات مهم جوشکاری فولاد HSS
جوشکاری فولاد تندبر HSS به دلیل حساسیت بالا نسبت به تغییرات دمایی، نیازمند رعایت مجموعه ای از نکات فنی است. حتی زمانی که روش مناسب برای اتصال انتخاب شده باشد، بی توجهی به جزئیات اجرایی می تواند باعث کاهش کیفیت جوش و افت عملکرد قطعه شود. کنترل حرارت، آماده سازی صحیح، انتخاب مواد مصرفی سازگار و بررسی شرایط قطعه قبل از شروع کار، از مهم ترین عواملی هستند که باید در تمام مراحل فرآیند مورد توجه قرار گیرند. رعایت این موارد باعث می شود ساختار فولاد تا حد امکان حفظ شده و اتصال ایجاد شده دوام بیشتری داشته باشد.
برای دستیابی به نتیجه بهتر در جوشکاری فولاد تندبر، توجه به نکات زیر اهمیت زیادی دارد:
- انتخاب روش مناسب اتصال: نوع فرآیند جوشکاری باید بر اساس گرید فولاد، ضخامت قطعه و شرایط کاری انتخاب شود؛ زیرا هر روش می تواند تاثیر متفاوتی بر ساختار ناحیه جوش داشته باشد.
- کنترل دقیق حرارت ورودی: افزایش بیش از حد دما می تواند باعث تغییر خواص فولاد و کاهش سختی شود، بنابراین تنظیم پارامترهای جوشکاری اهمیت زیادی دارد.
- استفاده از مواد مصرفی سازگار: فیلر و مواد پرکننده باید با ترکیب فولاد پایه هماهنگ باشند تا اختلاف خواص مکانیکی در محل اتصال ایجاد نشود.
- جلوگیری از سرد شدن ناگهانی قطعه: کاهش سریع دما می تواند تنش داخلی ایجاد کند و احتمال ترک خوردگی را افزایش دهد.
- بررسی قطعه قبل و بعد از جوشکاری: ارزیابی وضعیت اولیه قطعه و انجام کنترل های پس از جوش، به شناسایی مشکلات احتمالی کمک می کند.
- انجام عملیات تکمیلی در صورت نیاز: در برخی قطعات حساس، عملیات حرارتی پس از جوشکاری برای کاهش تنش ها و بهبود عملکرد اتصال ضروری است.
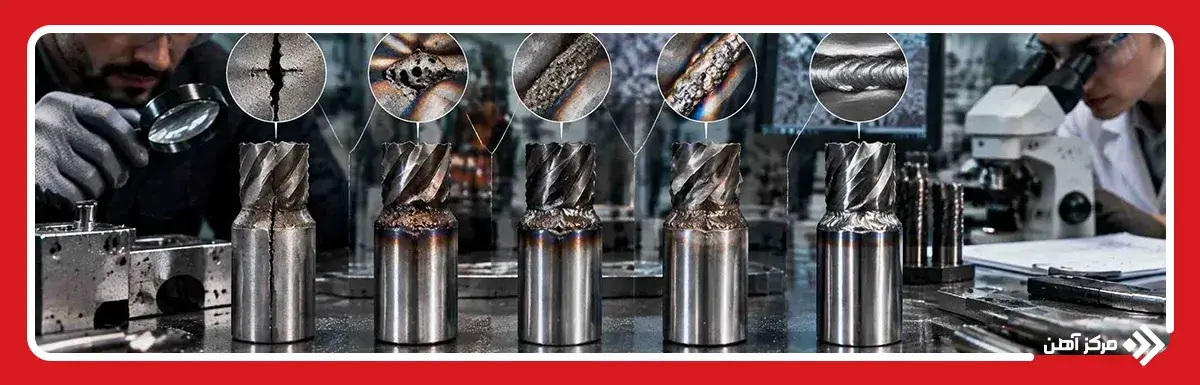
خطاهای رایج در جوشکاری فولاد HSS
جوشکاری فولاد تندبر HSS به دلیل ساختار پیچیده و حساسیت بالای آن، در صورت اجرای نادرست می تواند با مشکلات مختلفی همراه شود. بسیاری از ایرادهایی که در قطعات جوشکاری شده مشاهده می شود، به دلیل بیتوجهی به آماده سازی اولیه، انتخاب نامناسب مواد مصرفی یا کنترل نکردن شرایط حرارتی ایجاد می شوند. این خطاها ممکن است در ظاهر اتصال مشخص نباشند، اما در زمان استفاده از قطعه و تحت فشار یا دمای کاری بالا، باعث کاهش عمر مفید آن شوند. شناخت این مشکلات پیش از شروع فرآیند، به کاهش ریسک خرابی و افزایش کیفیت اتصال کمک می کند. مهم ترین اشتباهاتی که در فرآیند اتصال فولادهای تندبر باید از آن ها جلوگیری شود عبارتند از:
- استفاده از روش جوشکاری نامناسب: انتخاب فرآیند اتصال بدون توجه به نوع گرید فولاد و شرایط کاری قطعه می تواند باعث ایجاد ضعف در ناحیه جوش شود.
- عدم انجام پیش گرم مناسب: جوشکاری قطعه سرد بدون کنترل دما، احتمال ایجاد ترک های حرارتی و تنش های داخلی را افزایش می دهد.
- استفاده از فیلر یا مواد مصرفی نامتناسب: انتخاب نادرست ماده پرکننده می تواند باعث کاهش استحکام اتصال و ایجاد اختلاف سختی بین بخش های مختلف قطعه شود.
- ورود بیش از حد حرارت به قطعه: افزایش دما در زمان جوشکاری ممکن است ساختار فولاد را تغییر داده و عملکرد آن را کاهش دهد.
- سرد کردن سریع پس از جوش: کاهش ناگهانی دما باعث افزایش شکنندگی و ایجاد ترک در محل اتصال میشود.
- نادیده گرفتن عملیات پس از جوشکاری: در برخی موارد، انجام ندادن عملیات حرارتی یا کنترل کیفیت نهایی می تواند باعث کاهش دوام قطعه شود.
جوشکاری فولاد تندبر HSS به دلیل ساختار آلیاژی خاص و سختی بالای این فولاد، فرآیندی حساس است که باید با دقت و رعایت اصول فنی انجام شود. انتخاب روش مناسب، آماده سازی صحیح سطح، استفاده از مواد مصرفی سازگار، کنترل حرارت و انجام عملیات پس از جوشکاری، نقش مهمی در حفظ کیفیت اتصال دارد. برخلاف فولادهای معمولی، در این فرآیند تنها ایجاد اتصال اهمیت ندارد، بلکه باید خواص مکانیکی و عملکرد قطعه نیز حفظ شود. به همین دلیل، بررسی گرید فولاد و شرایط کاری قطعه پیش از شروع عملیات، یکی از مهم ترین مراحل محسوب می شود.
با رعایت اصول صحیح در جوشکاری فولاد تندبر HSS می توان احتمال ایجاد ترک، کاهش سختی و افت عملکرد قطعه را کاهش داد. آشنایی با مراحل مختلف این فرآیند و توجه به نکات اجرایی، امکان تعمیر و استفاده مجدد از قطعات ارزشمند صنعتی را فراهم می کند. انتخاب تجهیزات مناسب و اجرای دقیق فرآیند، باعث افزایش دوام اتصال و بهبود عملکرد نهایی فولاد تندبر در شرایط کاری سخت خواهد شد.
سوالات متداول
بله، فولاد تندبر HSS قابلیت جوشکاری دارد، اما به دلیل سختی بالا و حساسیت حرارتی باید با روش مناسب، کنترل دما و رعایت اصول فنی انجام شود تا از ایجاد ترک جلوگیری شود.
جوشکاری فولاد HSS با بررسی گرید فولاد، آماده سازی سطح، انتخاب فیلر مناسب، پیش گرم کردن قطعه، کنترل حرارت هنگام جوش و انجام بررسی های نهایی انجام می شود.
بهترین روش به نوع فولاد، ضخامت قطعه و شرایط کاری آن بستگی دارد. معمولا روش هایی انتخاب می شوند که امکان کنترل دقیق حرارت و کاهش تنش های حرارتی را فراهم کنند.
فیلر مورد استفاده باید از نظر ترکیب شیمیایی با فولاد پایه هماهنگ باشد تا استحکام اتصال حفظ شده و اختلاف شدید در سختی محل جوش ایجاد نشود.
در بیشتر موارد، پیش گرم کردن برای کاهش اختلاف دما و کنترل تنش های حرارتی انجام می شود. مقدار دمای مورد نیاز به گرید فولاد و شرایط قطعه بستگی دارد.
دمای پیش گرم عدد ثابتی ندارد و بر اساس نوع آلیاژ، ضخامت قطعه و روش جوشکاری فولاد تندبر تعیین می شود. انتخاب دمای مناسب برای جلوگیری از ترک اهمیت زیادی دارد.
برای جلوگیری از ترک باید حرارت ورودی کنترل شود، سطح قطعه به درستی آماده شود و فرآیند سرد شدن پس از جوشکاری با سرعت مناسب انجام گیرد.
اگر حرارت به درستی کنترل نشود، ممکن است ساختار فولاد تغییر کرده و سختی کاهش پیدا کند. اجرای صحیح فرآیند می تواند این اثر را محدود کند.
جوشکاری TIG به دلیل کنترل مناسب حرارت، در برخی شرایط برای اتصال فولاد HSS کاربرد دارد. انتخاب این روش به نوع قطعه و نیاز پروژه وابسته است.
پس از جوشکاری، بسته به شرایط قطعه ممکن است عملیات هایی مانند تنش زدایی یا فرآیندهای حرارتی تکمیلی برای بهبود خواص اتصال انجام شود.

