
سخت کاری سطحی چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
سخت کاری سطحی مجموعه ای از فرایندهای مهندسی سطح است که با هدف افزایش سختی، مقاومت در برابر سایش، خراش و تغییر شکل لایه خارجی قطعات فلزی انجام می شود، بدون اینکه الزاما تمام مقطع قطعه به سختی بالا برسد. در بسیاری از قطعات صنعتی لازم است سطح در تماس با بار، اصطکاک یا ضربه بسیار سخت باشد، در حالی که بخش داخلی قطعه چقرمگی خود را حفظ کند. این ویژگی در چرخ دنده، شفت، میل بادامک، ریل، قالب و قطعات ماشین آلات اهمیت زیادی دارد. انتخاب روش مناسب علاوه بر جنس و ترکیب شیمیایی فلز، به شرایط کاری و حتی قیمت روز آهن و هزینه تولید قطعه وابسته است.
در مهندسی متالورژی، هدف اصلی از سختکاری سطح ایجاد یک گرادیان مناسب میان سطح سخت و مغز چقرمه است تا قطعه در برابر سایش مقاوم باشد اما تحت ضربه دچار شکست ترد نشود. این فرایند می تواند از طریق گرم کردن موضعی، تغییر ترکیب شیمیایی سطح یا افزودن یک لایه مقاوم انجام شود. به همین دلیل، انتخاب تکنیک مناسب باید بر اساس ضخامت قطعه، عمق سختی مورد نیاز و نوع بارگذاری صورت گیرد. آشنایی با اصول سخت کاری فولاد نیز برای درک تغییرات ریزساختاری ایجاد شده در این فرایند اهمیت دارد. در ادامه انواع روش ها، کاربردها، مزایا و محدودیت های سخت کاری سطحی بررسی می شوند.
سخت کاری سطحی چیست؟
سخت کاری سطحی فرایندی است که طی آن خصوصیات مکانیکی ناحیه خارجی قطعه تغییر می کند تا سختی و مقاومت سایشی بیشتری نسبت به مغز قطعه داشته باشد. در برخی روش ها مانند القایی و شعله ای، سطح فولاد تا محدوده آستنیتی گرم و سپس با سرعت مناسب سرد می شود تا ساختار مارتنزیتی در لایه خارجی تشکیل شود. در این حالت ترکیب شیمیایی فولاد تغییر نمی کند و افزایش سختی ناشی از تحول فازی است. تفاوت این روش با سخت کاری آهن با روغن در آن است که در سخت کاری سطحی معمولا تنها بخش مشخصی از قطعه تحت سیکل حرارتی شدید قرار می گیرد و تمام مقطع قطعه کوئنچ نمی شود.
در گروه دیگری از روش ها، ترکیب شیمیایی سطح نیز تغییر می کند. کربن دهی، نیتروژن دهی و کربنیتروژن دهی نمونه هایی از این فرایندها هستند. در این تکنیک ها عناصر سخت کننده وارد ناحیه سطحی شده و پس از عملیات مناسب، سختی بسیار بیشتری ایجاد می کنند. به مجموعه فرایندهایی که برای کنترل حرارت و ایجاد تغییر ریزساختاری در سطح استفاده می شوند، عملیات حرارتی سخت کاری سطحی گفته می شود. انتخاب میان روش حرارتی، ترموشیمیایی یا پوشش دهی به نوع فلز، ابعاد قطعه، مقدار سختی مورد نیاز، عمق لایه سخت شده و شرایط سرویس بستگی دارد.
انواع سخت کاری سطحی
انواع سخت کاری سطحی را می توان بر اساس مکانیزم افزایش سختی به چند گروه اصلی تقسیم کرد. در روش های حرارتی، سطح قطعه برای مدت کوتاه تا دمای لازم گرم شده و سپس تحت سرمایش سریع قرار می گیرد. سخت کاری القایی، شعله ای و لیزری در این گروه قرار دارند. در روش های ترموشیمیایی، علاوه بر حرارت، ترکیب شیمیایی ناحیه سطح نیز با نفوذ عناصری مانند کربن و نیتروژن تغییر می کند. نتیجه این فرایند معمولا ایجاد سطحی سخت با مقاومت مناسب در برابر سایش و خستگی تماسی است.
گروه دیگر به رسوب یا ایجاد یک لایه سخت روی قطعه مربوط می شود. برای مثال، در Hardfacing یک آلیاژ مقاوم به سایش از طریق جوشکاری روی سطح قطعه رسوب داده می شود. همچنین در فناوری های جدید می توان با پرتو لیزر، ناحیه بسیار محدودی از سطح را با دقت بالا تحت عملیات قرار داد. انتخاب روش مناسب به جنس قطعه، هندسه، حساسیت به اعوجاج، ضخامت لایه مورد نیاز و هزینه تجهیزات بستگی دارد. به همین دلیل سخت کاری سطحی فلزات باید بر اساس شرایط واقعی سرویس و نه صرفا مقدار سختی نهایی طراحی شود.
| روش سخت کاری سطحی | مکانیزم اصلی | عمق سختی | مزیت اصلی | کاربرد رایج |
| سخت کاری القایی | گرمایش الکترومغناطیسی و کوئنچ | کم تا متوسط | سرعت بالا و کنترل مناسب | چرخ دنده، شفت |
| سخت کاری شعله ای | گرمایش مستقیم با شعله | متوسط | مناسب قطعات بزرگ | ریل، غلطک، محور |
| سخت کاری با لیزر | گرمایش موضعی با پرتو لیزر | کم و دقیق | دقت بالا و اعوجاج کم | قطعات دقیق |
| سخت کاری ترموشیمیایی | نفوذ کربن یا نیتروژن | قابل کنترل | سختی بالا و مقاومت سایشی | چرخ دنده، پین |
| سخت کاری با جوشکاری | رسوب لایه سخت روی سطح | وابسته به لایه جوش | مناسب بازسازی و سایش شدید | قطعات معدنی و صنعتی |
سخت کاری سطحی حرارتی
در سخت کاری حرارتی سطح، انرژی حرارتی تنها به ناحیه محدودی از قطعه اعمال می شود تا دمای آن از محدوده بحرانی فولاد عبور کرده و ساختار آستنیتی ایجاد شود. سپس سطح با سرعت کافی سرد می شود تا آستنیت عمدتا به مارتنزیت تبدیل شود. مغز قطعه به دلیل گرم نشدن یا پایین ماندن دمای آن، ساختار اولیه و چقرمگی خود را تا حد زیادی حفظ می کند. این اختلاف ریزساختار میان سطح و مرکز قطعه یکی از مهم ترین ویژگی های این فرایند است.
روش های القایی، شعله ای و لیزری از مهم ترین تکنیک های حرارتی هستند. کنترل توان ورودی، زمان گرم شدن، دمای آستنیتی شدن و نرخ سرمایش بر عمق سخت شده یا Case Depth تاثیر مستقیم دارد. سخت کاری سطحی فولاد با این روش برای فولادهایی که کربن کافی برای تشکیل مارتنزیت دارند مناسب تر است. اگر مقدار کربن بسیار کم باشد، حتی سرمایش سریع نیز نمی تواند سختی سطحی بالایی ایجاد کند و ممکن است استفاده از روش های ترموشیمیایی مناسب تر باشد.
سخت کاری القایی
سخت کاری القایی بر پایه ایجاد میدان الکترومغناطیسی متناوب در اطراف قطعه انجام می شود. قرار گرفتن فولاد در میدان سیم پیچ باعث ایجاد جریان های گردابی و تولید سریع گرما در سطح فلز می شود. پس از رسیدن سطح به دمای آستنیتی، قطعه معمولا با آب، محلول پلیمری یا محیط مناسب دیگری کوئنچ می شود. فرکانس جریان، توان دستگاه و مدت زمان حرارت دهی تعیین می کنند که گرما تا چه عمقی نفوذ کند. این روش سرعت بالایی دارد، قابل اتوماسیون است و می توان تنها نواحی مورد نیاز مانند دندانه چرخ دنده، سطح شفت یا مسیر یاتاقان را سخت کرد. اعوجاج کم و قابلیت تکرار بالا نیز سخت کاری القایی را برای خطوط تولید انبوه مناسب کرده است.
سخت کاری شعله ای
در سخت کاری شعله ای از شعله کنترل شده اکسیژن و سوخت برای گرم کردن سریع سطح فولاد استفاده می شود. مشعل روی قسمت مورد نظر حرکت کرده و دمای سطح را تا ناحیه آستنیتی افزایش می دهد؛ سپس سطح با آب یا محیط خنک کننده مناسب سرد می شود تا مارتنزیت تشکیل شود. این روش از نظر تجهیزات ساده تر از سیستم القایی است و برای قطعات بزرگ یا هندسه هایی که قرار دادن آنها داخل کویل دشوار است کاربرد دارد. با این حال کنترل یکنواخت دما و عمق سختی به مهارت اپراتور و طراحی صحیح مشعل وابسته است. گرمایش بیش از حد می تواند باعث رشد دانه، اکسیداسیون سطح، اعوجاج یا ایجاد تنش باقی مانده نامطلوب شود.
سخت کاری سطحی با لیزر
در سخت کاری سطحی با لیزر، پرتو متمرکز لیزر انرژی زیادی را در مدت کوتاه به سطح قطعه منتقل می کند. سطح فولاد به سرعت تا محدوده آستنیتی گرم می شود، اما حجم داخلی قطعه نسبتا سرد باقی می ماند. پس از عبور پرتو، انتقال سریع گرما از سطح به مغز سرد قطعه می تواند نقش کوئنچ را ایفا کند؛ بنابراین در بسیاری از کاربردها نیازی به استفاده از سیال خنک کننده وجود ندارد. مهم ترین مزیت این فناوری کنترل بسیار دقیق محل، عمق و میزان انرژی ورودی است. به همین دلیل برای قطعات دقیق، سطوح پیچیده و نواحی محدودی که نباید اطراف آنها تحت تاثیر حرارت قرار گیرد مناسب است. هزینه تجهیزات و نیاز به کنترل دقیق پارامترهای لیزر از محدودیت های این روش محسوب می شود.
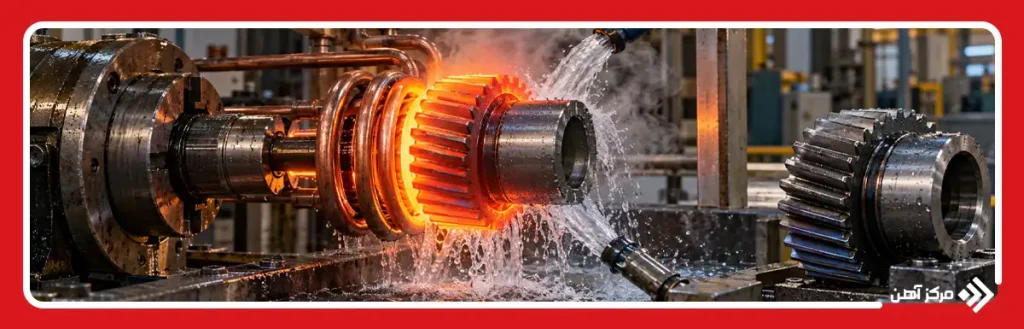
سخت کاری سطحی ترموشیمیایی
سخت کاری ترموشیمیایی بر اساس نفوذ کنترل شده عناصر به داخل لایه سطحی فلز انجام می شود. قطعه در محیطی حاوی عنصر فعال و در دمای مشخص نگهداری می شود تا اتم ها وارد شبکه فلزی شوند. کربورایزینگ یا کربن دهی، نیتروژن دهی، کربنیتروژن دهی و بوردهی از روش های شناخته شده این گروه هستند. افزایش غلظت کربن یا نیتروژن می تواند امکان تشکیل فازهای سخت یا ترکیبات بسیار مقاوم را فراهم کند.
در کربن دهی، معمولا فولاد کم کربن در محیط غنی از کربن حرارت داده شده و پس از رسیدن کربن به عمق مناسب، عملیات کوئنچ انجام می شود. در نیتروژن دهی، ترکیبات سخت نیتریدی در سطح تشکیل می شوند و در برخی فرایندها نیازی به کوئنچ شدید وجود ندارد. این روش ها برای چرخ دنده، پین، محور و قطعاتی که علاوه بر مقاومت سایشی به مقاومت خستگی بالا نیاز دارند کاربرد گسترده ای دارند. زمان عملیات، دما و ترکیب محیط، عمق نفوذ و سختی نهایی را کنترل می کنند.
سخت کاری سطحی با جوشکاری
سخت کاری سطحی با جوشکاری یا Hardfacing روشی است که در آن یک فلز یا آلیاژ مقاوم به سایش روی سطح قطعه پایه رسوب داده می شود. در این روش بر خلاف سخت کاری القایی یا شعله ای، هدف فقط تغییر ساختار قطعه پایه نیست؛ بلکه یک لایه جدید با ترکیب شیمیایی و خواص متفاوت روی سطح ایجاد می شود. این لایه می تواند حاوی کروم، مولیبدن، تنگستن یا کاربیدهای سخت باشد و مقاومت زیادی در برابر سایش، ضربه یا فرسایش ایجاد کند.
انتخاب الکترود سخت کاری سطحی اهمیت زیادی در عملکرد نهایی پوشش دارد. نوع الکترود باید بر اساس جنس فلز پایه، نوع سایش، شدت ضربه و دمای کاری انتخاب شود. قبل از جوشکاری ممکن است پیش گرم کردن قطعه برای کاهش احتمال ترک ضروری باشد. همچنین کنترل Heat Affected Zone یا HAZ اهمیت زیادی دارد، زیرا حرارت جوشکاری می تواند خواص متالورژیکی بخش زیرین پوشش را تغییر دهد. این روش برای تعمیر و بازسازی قطعات فرسوده نیز بسیار کاربردی است.
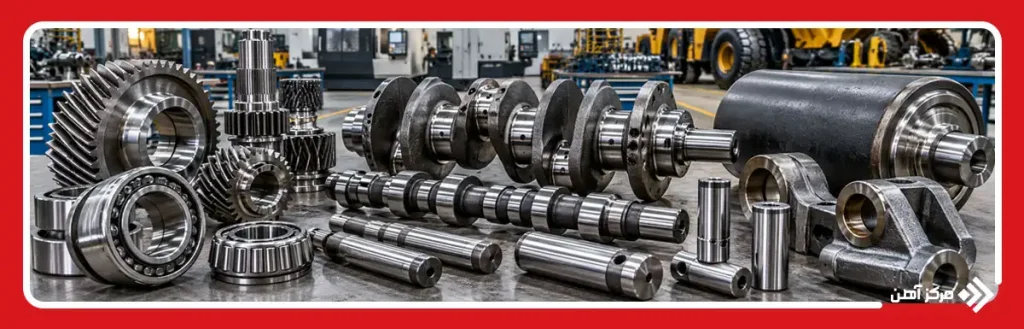
کاربرد سخت کاری سطحی
هدف اصلی از سخت کاری سطحی افزایش عمر قطعاتی است که سطح آنها دائما تحت اصطکاک، تماس غلتشی، ضربه یا سایش قرار دارد. چرخ دنده ها یکی از شناخته شده ترین نمونه ها هستند؛ زیرا دندانه ها باید سخت و مقاوم به سایش باشند، در حالی که مغز چرخ دنده باید چقرمگی کافی برای تحمل شوک و بارهای متناوب داشته باشد. شفت ها، میل بادامک، میل لنگ، پین، بوش، ریل، غلطک و قالب های صنعتی نیز از دیگر قطعات قابل سخت کاری هستند.
در صنایع معدنی و سیمان، سطوحی که با مواد ساینده در تماس هستند می توانند از پوشش های سخت حاصل از جوشکاری بهره ببرند. در صنعت خودرو نیز سخت کاری موضعی برای قطعات سیستم انتقال قدرت و موتور استفاده می شود. صنایع ابزارسازی، ماشین سازی، نفت و گاز و تجهیزات کشاورزی نیز از دیگر حوزه های کاربرد این فناوری هستند. انتخاب صحیح روش سخت کاری باعث می شود مقاومت سایشی افزایش پیدا کند، بدون اینکه کل قطعه از یک آلیاژ بسیار سخت و گران ساخته شود.
مزایا و معایب سخت کاری سطحی
مهم ترین مزیت سخت کاری سطحی ایجاد ترکیب مناسبی از سختی سطح و چقرمگی مغز قطعه است. این ویژگی باعث افزایش مقاومت در برابر سایش، خراش، فرورفتگی و خستگی تماسی می شود و عمر کاری قطعات را افزایش می دهد. همچنین امکان سخت کردن انتخابی تنها در بخش های مورد نیاز وجود دارد؛ بنابراین می توان هزینه ساخت و مصرف آلیاژهای گران قیمت را کاهش داد. در برخی روش ها مانند القایی و لیزری نیز فرایند بسیار سریع و قابل کنترل است.
در مقابل، سخت کاری نامناسب می تواند مشکلاتی مانند ترک، تنش باقی مانده، اعوجاج، افت خواص مغز یا تغییر ابعادی ایجاد کند. کنترل ضعیف دما، سرعت سرمایش و عمق گرم شدن از عوامل اصلی بروز این عیوب هستند. برخی فرایندهای ترموشیمیایی نیز زمان زیادی نیاز دارند و تجهیزات لیزری هزینه اولیه بالایی دارند. به همین دلیل روش سخت کاری باید پس از بررسی جنس، هندسه، شرایط بارگذاری و عمق سختی مورد نیاز انتخاب شود.
سخت کاری سطحی یکی از مهم ترین روش های مهندسی برای افزایش مقاومت سایشی و دوام قطعات فلزی است که با ایجاد یک لایه سخت در سطح و حفظ چقرمگی بخش داخلی، عملکرد قطعه را در شرایط کاری سنگین بهبود می دهد. بسته به جنس فلز، نوع بارگذاری، عمق سختی مورد نیاز و شرایط سرویس می توان از روش هایی مانند سخت کاری القایی، شعله ای، لیزری، ترموشیمیایی یا سخت کاری با جوشکاری استفاده کرد. انتخاب صحیح روش و کنترل دقیق پارامترهایی مانند دما، زمان، سرعت سرمایش و ترکیب شیمیایی سطح، نقش مستقیم در کیفیت نهایی دارد. در نتیجه، اجرای اصولی سخت کاری سطحی می تواند عمر مفید قطعات را افزایش دهد، هزینه تعمیر و تعویض را کاهش دهد و مقاومت آنها را در برابر سایش، خستگی و آسیب های سطحی به شکل محسوسی بهبود بخشد.
سوالات متداول
سخت کاری القایی، سخت کاری شعله ای و سخت کاری لیزری از مهم ترین روش های حرارتی هستند. تفاوت اصلی آنها در نحوه تامین و کنترل انرژی حرارتی سطح است.
فولادها مهم ترین گروه هستند، اما بسته به فرایند می توان برخی چدن ها و آلیاژهای فلزی دیگر را نیز تحت عملیات سطحی قرار داد. روش مناسب باید بر اساس ترکیب شیمیایی انتخاب شود.
خیر. قابلیت سخت شدن به میزان کربن، عناصر آلیاژی و ساختار اولیه فولاد بستگی دارد. فولادهای بسیار کم کربن معمولا برای سخت کاری مستقیم حرارتی مناسب نیستند.
الکترودی مخصوص Hardfacing است که فلز جوش آن پس از رسوب گذاری، مقاومت بالایی در برابر سایش، ضربه یا حرارت ایجاد می کند. ترکیب الکترود بر اساس شرایط کاری انتخاب می شود.
جنس و ریزساختار اولیه فلز، دمای عملیات، زمان گرم شدن، سرعت سرمایش، هندسه قطعه و روش سخت کاری از مهم ترین عوامل تعیین کننده کیفیت هستند.
عمق سخت شده به روش عملیات، مقدار انرژی ورودی، مدت حرارت دهی، فرکانس در روش القایی و میزان نفوذ عناصر در روش های ترموشیمیایی وابسته است.

