
سخت کاری فولاد چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
سخت کاری فولاد یکی از فرآیندهای مهم عملیات حرارتی است که با هدف افزایش سختی، مقاومت به سایش و بهبود عملکرد قطعات فولادی انجام می شود. در این فرآیند، ساختار فولاد تحت شرایط کنترل شده تغییر می کند تا خواص مکانیکی مورد نیاز به دست آید. سخت کاری می تواند به صورت حجمی یا سطحی انجام شود و انتخاب روش مناسب به نوع فولاد و کاربرد قطعه بستگی دارد. در ادامه، روش ها، مراحل، دمای مناسب و نکات مهم سخت کاری فولاد بررسی می شوند.
سخت کاری فولاد چیست؟
سخت کاری فولاد چیست و چه تاثیری بر خواص مکانیکی آن دارد؟ سخت کاری فولاد یکی از فرآیندهای عملیات حرارتی است که با هدف افزایش سختی، مقاومت به سایش و بهبود عملکرد قطعات فولادی انجام می شود. در این فرآیند، فولاد تحت شرایط کنترل شده گرم و سرد می شود تا ساختار میکروسکوپی آن تغییر کند و سختی مورد نیاز به دست آید. عملیات حرارتی سخت کاری فولاد می تواند به صورت حجمی یا سطحی انجام شود. در سخت کاری حجمی، بخش عمده مقطع قطعه سخت می شود، اما در سخت کاری سطحی، هدف افزایش سختی لایه بیرونی و حفظ چقرمگی مغز قطعه است. این ویژگی باعث می شود قطعاتی مانند چرخ دنده، میل لنگ و شفت در برابر سایش و فشارهای کاری مقاومت بیشتری داشته باشند.
انتخاب روش سخت کاری فولاد به ترکیب شیمیایی، میزان کربن، ابعاد قطعه و کاربرد نهایی آن بستگی دارد. در بسیاری از روش های سخت کاری در عملیات حرارتی، فولاد تا دمای مشخصی گرم می شود و سپس با سرعت کنترل شده سرد می شود. البته برخی روش ها مانند نیتروژن دهی به سرد کردن سریع نیاز ندارند. دمای سخت کاری فولاد نیز مقدار ثابتی ندارد و با توجه به نوع فولاد و فرآیند انتخابی تعیین می شود. منظور از فولاد سخت کاری شده، فولادی است که با انجام فرآیند مناسب، سختی و مقاومت به سایش آن نسبت به وضعیت اولیه افزایش یافته باشد. در ادامه، انواع سخت کاری فولاد و نحوه انجام هر روش بررسی می شود.
عملیات سخت کاری فولاد
در سخت کاری فلزات، آلیاژ مورد نظر را آن قدر گرم می کنند تا به بالاتر از دمای بحرانی انتقالی برسد، سپس تا اندازه مشخصی به سرعت سرد می کنند. فولاد نیز آلیاژ آهن و کربن است. فولاد طی عملیاتی که به سخت کاری فولاد معروف است به طور زمان بندی شده گرم و سپس سرد می شود و دچار تغییر در خواص مکانیکی خواهد شد. عملیات حرارتی سخت کاری فولاد با هدف افزایش سختی و مقاومت به سایش قطعات انجام می شود که برخی از این تغییرات عبارت اند از:
- افزايش چکش خواری
- بهبود قابليت ماشین کاری
- بهبود خواص مغناطیسی
- بهبود خواص الکتریکی
- افزایش مقاومت به سايش با ایجاد لایه کریستاله
- برداشتن تنش های باقی مانده
- ریز کردن دانه بندی قطعه فولادی
- افزایش جذب انرژی بالا
- افزايش سختی و افزایش مقاومت به ضربه
- بهبود خصوصیات برش و غیره
مراحل سخت کاری فولاد
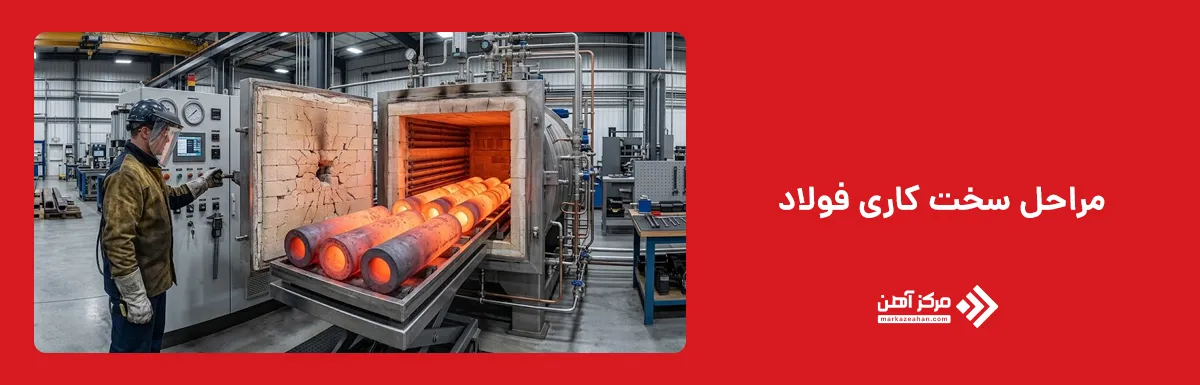
مراحل سخت کاری فلزات سه مرحله عمده دارد که عبارت اند از:
- در ابتدا قطعه آلیاژ مورد نظر را حرارت می دهند. در ابتدای مراحل سخت کاری فولاد، قطعه را به آرامی تا دمای 600-700 درجه سانتی گراد می رسانند. این کار به این علت است که قطعه دچار تنش نشود. سپس قطعه موردنظر را تا دمایی بالاتر از دمای بحرانی انتقالی به سرعت گرم می کنند. با سریع گرم کردن آلیاژ و فولاد، ساختاری به صورت دانه ریز به دست می آید.
- در مرحله دوم، به ازای هر اینچ ضخامت در قطعه آلیاژ مورد نظر، قطعه گرم شده را یک ساعت در این دما نگه می دارند.
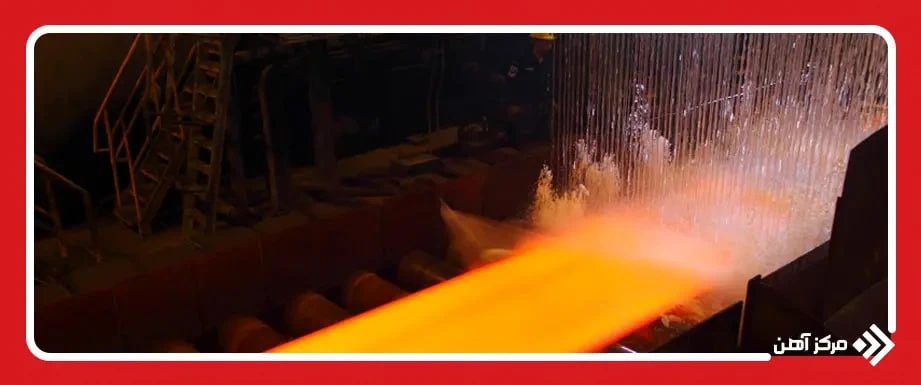
- سپس قطعه گرم شده، در طی فرآیند خنک شدن سریع یا کوئینچ، به جای اینکه در محیط های باز و به آرامی خنک شود، توسط غوطه ور شدن در آب یا مایع دیگر نظیر نیتروژن مایع، هوا، حمام نمک، آب نمک یا غوطه ور شدن در روغن به سرعت خنک می شود. برای فولادهای غیر آلیاژی عملیات سخت کاری با آب انجام می شود. غالباً فولادهای آلیاژ بالا توسط هوا سخت کاری می شوند و غالباً فولادهای آلیاژ پایین را با غوطه ور شدن در روغن سخت کاری می کنند.
عمل گرم کردن آلیاژ باعث می شود که عناصر موجود در آلیاژ به حالت محلول جامد تغییر شکل دهند و مرحله سرد کردن ناگهانی که همان کوئینچ کردن نام دارد، در ماده تنش ایجاد می کند پس توصیه اکید می شود که سرعت خنک کردن یا همان کوئینچ کردن فولاد در فرآیند سخت کاری باید بیش از حد بالا نباشد تا از میزان تنش های پس ماند کاسته شده و ترک خوردگی در سطح سخت کاری شده رخ ندهد.
وقتی که کوئینچ کردن توسط غوطه وری در مایعات مانند آب، روغن و … انجام می شود باید توجه داشت که غوطه وری به صورت کامل و با سرعت انجام شود چون در غیر این صورت لایه ای روی سطح کار ایجاد می شود که مانع از سخت کاری فولاد می شود. سرعتی که برای سرد کردن فولادها در نظر گرفته می شود به میزان عناصر آلیاژی که در آن ها استفاده شده است بستگی دارد. باید به این نکته توجه کنیم که عملیات سرد سازی یا همان کوئینچ برای قطعات یک محموله تولیدی به طور یکسان انجام شود و قطعه کوئینچ شده نباید برای زمان طولانی در دمای محیط نگه داشته شود و باید سریع به مرحله تمپرینگ فرستاده شود. تمامی این مراحل را می توانید در مقاله تمپر کردن فولاد مشاهده نمایید.
گرم کردن و آستنیته کردن فولاد
گرم کردن و آستنیته کردن فولاد اولین مرحله در فرآیند سخت کاری است که با هدف آماده سازی ساختار فلز برای افزایش سختی انجام می شود. در این مرحله، قطعه فولادی تا دمای مشخصی گرم می شود تا ساختار اولیه آن به آستنیت تبدیل شود. در عملیات حرارتی سخت کاری فولاد، کنترل دمای آستنیته کردن نقش مهمی در تشکیل ساختار مناسب و دستیابی به سختی مطلوب دارد. دمای آستنیته کردن به میزان کربن، عناصر آلیاژی و نوع فولاد بستگی دارد و برای بسیاری از فولادهای کربنی در محدوده تقریبی 750 تا 900 درجه سانتی گراد قرار می گیرد. در برخی قطعات، برای کاهش اختلاف دمای سطح و مغز و جلوگیری از ایجاد تنش حرارتی، ابتدا پیش گرم کردن انجام می شود. پس از رسیدن به دمای مورد نظر، قطعه برای مدت مشخصی در همان دما نگه داشته می شود تا ساختار آستنیتی مناسب شکل بگیرد. کنترل دقیق دما و زمان نگهداری اهمیت زیادی دارد، زیرا حرارت بیش از حد می تواند باعث رشد دانه ها و کاهش چقرمگی فولاد شود. در مقابل، حرارت ناکافی نیز ممکن است مانع از سخت شدن مطلوب قطعه در مراحل بعدی شود.
کوئنچ فولاد
کوئنچ فولاد دومین مرحله از عملیات حرارتی سخت کاری فولاد است که طی آن قطعه آستنیته شده با سرعت مشخصی سرد می شود. هدف اصلی این مرحله، تبدیل بخش قابل توجهی از ساختار آستنیتی به مارتنزیت و افزایش سختی فولاد است. برای انجام کوئنچ از محیط های خنک کننده مختلف مانند آب، روغن، محلول های پلیمری و در برخی فولادها هوا استفاده می شود. انتخاب محیط مناسب به ترکیب شیمیایی فولاد، ضخامت قطعه و سختی مورد نیاز بستگی دارد. آب معمولا سرعت خنک کنندگی بیشتری نسبت به روغن دارد، اما احتمال ایجاد تنش، تاب برداشتن و ترک خوردگی قطعه نیز در آن بیشتر است. در مقابل، روغن خنک کاری ملایم تری ایجاد می کند و برای بسیاری از فولادهای آلیاژی مناسب است. سرعت سرد شدن باید به اندازه ای باشد که ساختار سخت مورد نظر تشکیل شود، بدون اینکه تنش های حرارتی بیش از حد به قطعه وارد شود. کنترل شرایط کوئنچ نقش مهمی در کیفیت نهایی فولاد سخت کاری شده دارد.
نکات کوئنچ در روغن
در کوئنچ فولاد با روغن، انتخاب روغن مناسب و کنترل دمای آن اهمیت زیادی دارد. روغن معمولا سرعت سرد شدن کمتری نسبت به آب دارد و می تواند احتمال ایجاد ترک و تغییر شکل را کاهش دهد. برای دستیابی به خنک کاری یکنواخت، باید گردش روغن در مخزن به درستی انجام شود. دمای کاری روغن نیز به نوع محصول و مشخصات سازنده بستگی دارد. استفاده از روغن مناسب با نقطه اشتعال بالا و رعایت نکات ایمنی، احتمال آتش سوزی را کاهش می دهد.
نکات کوئنچ در آب
بهتر است از آب نمک به جای آب خالی در این مرحله استفاده شود زیرا در هنگام استفاده از آب خالص یک لایه سد بخار روی قطعه فولادی ایجاد می شود که باعث عدم سخت شدن بعضی از نقاط به طور مطلوب خواهد شد، ولی در هنگام استفاده از آب نمک کریستال های نمک روی قطعه رسوب کرده سپس منفجر می شوند و همین امر باعث عدم تشکیل سد بخار خواهد شد و قطعه فولادی مورد نظر به طور یکنواخت سرد می شود.
نکته:
- باید به یاد داشته باشیم که عملیات سخت کاری فولاد باید آخرین مرحله باشد و مراحلی نظیر ماشین کاری و غیره قبلاً انجام شده باشد.
- تاب برداشتن فولاد در حین عملیات سخت کاری فولاد امری اجتناب ناپذیر است ولی بیشتر در مواقعی رخ می دهد که قطعات با سرعت خیلی بیشتر از حد نیازی گرم یا سرد شوند یا قطعات را خیلی بیشتر از دمای بحرانی انتقالی گرم کنند یا قطعه را به طور نامناسب درون محیط خنک شدن یا همان کوئینچ وارد کنند و موارد مشابه. بهتر است قطعاتی که طویل و نازک هستند را در مرحله کوئینچ کردن به صورت عمودی سرد کنید تا احتمال و میزان کمانی شدن، خمش و پیچش آن ها به حداقل میزان ممکن برسد.
تمپر کردن پس از سخت کاری
تمپر کردن پس از سخت کاری یکی از مراحل مهم تکمیلی در عملیات حرارتی فولاد است که معمولا پس از کوئنچ انجام می شود. فولاد پس از سرد شدن سریع، سختی بالایی پیدا می کند، اما ممکن است به دلیل تشکیل ساختار مارتنزیتی و ایجاد تنش های داخلی، شکننده شود. در بررسی اینکه سخت کاری فولاد چیست و چگونه بر عملکرد قطعات تأثیر می گذارد، توجه به مرحله تمپرینگ نیز ضروری است. برای کاهش این مشکلات، قطعه فولادی تا دمایی پایین تر از دمای بحرانی آستنیته شدن گرم می شود و برای مدت مشخصی در آن دما باقی می ماند. سپس با سرعت مناسب سرد می شود. این فرآیند باعث کاهش تنش های پسماند، بهبود چقرمگی و کاهش احتمال ترک خوردگی قطعه می شود. دمای تمپر کردن فولاد معمولا با توجه به نوع آلیاژ و خواص مکانیکی مورد نیاز انتخاب می شود و در بسیاری از کاربردها در محدوده 150 تا 650 درجه سانتی گراد قرار دارد. با افزایش دمای تمپر، سختی بسیاری از فولادهای کوئنچ شده کاهش می یابد، اما چقرمگی و قابلیت تحمل ضربه آنها بهبود پیدا می کند. رعایت شرایط مناسب تمپر کردن برای افزایش دوام قطعات فولادی اهمیت دارد.
دمای سخت کاری فولاد
در عملیات سخت کاری فولاد، میزان دمای مورد نیاز بستگی به نوع آلیاژ و فولاد، ابعاد قطعه مورد نظر و شکل قطعه دارد. هر چه قطعه مورد نظر نازک تر و با شکل پیچیده تر باشد دمای مورد نیاز پایین تر است و برعکس، هر چه قطعه مورد نظر بزرگ تر و با شکل ساده تر باشد، دمای مورد نیاز بالاتر خواهد بود. باید بدانیم که هر چه دما بالاتر باشد، فولاد حاصله دانه درشت می شود و هر چه دما پایین تر باشد، فولاد حاصله نرم تر می شود.
همان طور که اشاره شد سخت کاری فولاد به یک سری مراحلی گفته می شود که طی آن خواص مکانیکی و فیزیکی و حتی شیمیایی فولاد بهبود بخشیده می شود. این مراحل شامل گرم کردن و سرد کردن هدفمند قطعه فولادی و تحت شرایط و مدت زمان تعیین شده است. نکته دیگر اینکه از عملیات حرارتی برای مواد غیر فلزی هم می توان مانند سرامیک و شیشه ها به کار گرفت.
انواع سخت کاری فولاد
انواع سخت کاری فولاد بر اساس نحوه اعمال حرارت، تغییر ترکیب شیمیایی سطح و میزان نفوذ سختی به داخل قطعه دسته بندی می شوند. برای درک بهتر اینکه سخت کاری فولاد چیست، باید تفاوت روش های حجمی و سطحی و تأثیر هرکدام بر ساختار قطعه را شناخت. به طور کلی، سخت کاری می تواند به صورت حجمی، سطحی بدون تغییر ترکیب شیمیایی یا سطحی همراه با تغییر ترکیب شیمیایی انجام شود. در سخت کاری حجمی، فولاد با حرارت دادن و سرد کردن مناسب به ساختاری سخت مانند مارتنزیت تبدیل می شود. در مقابل، روش های سطحی با هدف ایجاد یک لایه مقاوم در برابر سایش و حفظ چقرمگی بخش داخلی قطعه مورد استفاده قرار می گیرند.
در میان روش های سخت کاری سطحی، سخت کاری القایی، کربن دهی و نیتروژن دهی از رایج ترین فرآیندهای صنعتی محسوب می شوند. در روش القایی، سطح فولاد با استفاده از میدان الکترومغناطیسی گرم و سپس سرد می شود، اما در کربن دهی و نیتروژن دهی، ترکیب شیمیایی لایه سطحی با نفوذ عناصر کربن یا نیتروژن تغییر می کند. انتخاب هر یک از این روش ها به جنس فولاد، سختی مورد نیاز، عمق لایه سخت شده و شرایط کاری قطعه بستگی دارد. علاوه بر ویژگی های فنی، بررسی قیمت آهن و هزینه عملیات حرارتی نیز می تواند در انتخاب مواد اولیه و روش مناسب سخت کاری برای تولید قطعات صنعتی موثر باشد.
روشهای سخت کاری فولاد
فرآیند سخت کاری فولاد به این علت انجام می گیرد که در صنعت و تولید قطعات صنعتی برای مثال تولید چرخ دنده ها، میل لنگ و غیره نیاز است که فولاد به سطح سختی بالاتری برسد تا بتواند فشار وارده حین کاربرد را تحمل کند و دیرتر و کمتر آسیب ببیند و در برابر ضربات ایجاد شده در حین استفاده، مقاوم و در عین حال چقرمه باشد. برای سخت کردن قطعات در این روش، از مایعات با پایه پلیمر استفاده می شود که می توانند ویژگی های خنک کنندگی و محافظت در برابر خوردگی داشته باشند.
سخت کاری شعله ای
در سخت کاری شعله ای، توسط شعله حاصل از سوخت یک گاز قابل احتراق نظیر گاز طبیعی، لایه نازکی از سطح قطعه فولاد را تا رسیدن به دمای بحرانی انتقال حرارت می دهند و سپس کل قطعه کوئینچ یا خنک می شود. در اغلب موارد در سخت کاری شعله ای، فقط بخشی از یک قطعه یا شی توسط حرارت بسیار بالا و سریع داغ می شود و این باعث سخت کاری در همان نقطه از شیء شده و باقی نقاط تغییری نمی کنند.
در این نوع سخت کاری هم مانند انواع دیگر سخت کاری فولاد، فقط لایه بیرونی کریستاله و سخت خواهد شد و مغز فلز نرم باقی می ماند. سخت کاری شعله ای باعث افزایش عمر خستگی قطعه و افزایش استحکام خمشی و پیچشی می شود. از این روش در مواردی استفاده می شود که قطعه مورد نظر به قدری از نظر اندازه بزرگ است که انجام عملیات حرارتی حجمی رایج، امکان پذیر یا مقرون به صرفه نیست. از این روش برای ساخت غلتک ها و قالب های بزرگ، چرخ دنده های صنعتی و لبه تیز چاقوها استفاده می شود.
سخت کاری القایی
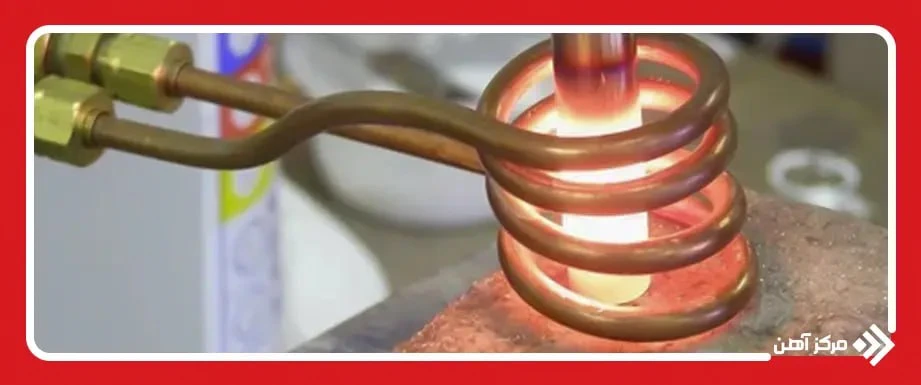
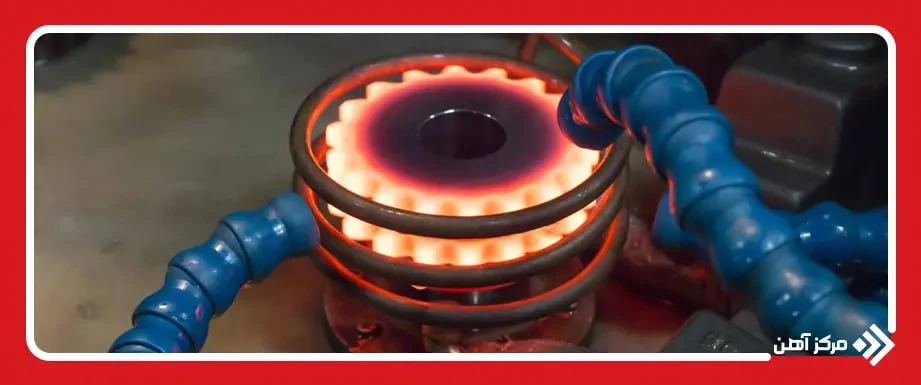
سخت کاری القایی یکی از روش های سخت کاری سطحی فولاد است که با استفاده از میدان الکترومغناطیسی انجام می شود. در این روش، سطح قطعه فولادی به کمک جریان های القایی با سرعت بالا گرم می شود تا دمای آن به محدوده آستنیته شدن برسد. سپس سطح قطعه با استفاده از آب یا محلول های پلیمری به سرعت سرد می شود تا ساختار مارتنزیتی سخت تشکیل شود. در این فرآیند، ترکیب شیمیایی فولاد تغییر نمی کند و در صورت کنترل مناسب عمق حرارت دهی، مغز قطعه چقرمگی خود را حفظ می کند. عمق سخت کاری به عواملی مانند فرکانس جریان، توان دستگاه، مدت زمان حرارت دهی و نوع فولاد بستگی دارد. این روش به دلیل سرعت بالا، کنترل دقیق ناحیه سخت شده و کاهش نیاز به حرارت دهی کل قطعه، در صنایع مختلف کاربرد دارد. از سخت کاری القایی برای افزایش مقاومت به سایش قطعاتی مانند شفت ها، میل لنگ، چرخ دنده و محورهای صنعتی استفاده می شود.
سخت کاری به روش کربن دهی
سخت کاری به روش کربن دهی یا کربوره کردن، یکی از روش های عملیات حرارتی شیمیایی است که برای افزایش سختی سطح فولادهای کم کربن انجام می شود. در این فرآیند، قطعه فولادی در محیطی غنی از کربن و در دمای بالا، معمولا حدود 900 تا 950 درجه سانتی گراد، قرار می گیرد. در این شرایط، اتم های کربن به تدریج به لایه سطحی فولاد نفوذ می کنند و میزان کربن آن را افزایش می دهند. پس از رسیدن به عمق مورد نظر، قطعه تحت شرایط مناسب کوئنچ می شود تا ساختار سخت مارتنزیتی در سطح آن شکل بگیرد. این فرآیند باعث افزایش مقاومت به سایش و خستگی سطحی می شود، در حالی که مغز قطعه چقرمگی نسبی خود را حفظ می کند. عمق نفوذ کربن به دما، مدت زمان عملیات و ترکیب شیمیایی فولاد بستگی دارد. از این روش سخت کاری فولاد برای تولید چرخ دنده ها، پین ها، بوش ها و قطعات انتقال قدرت استفاده می شود.
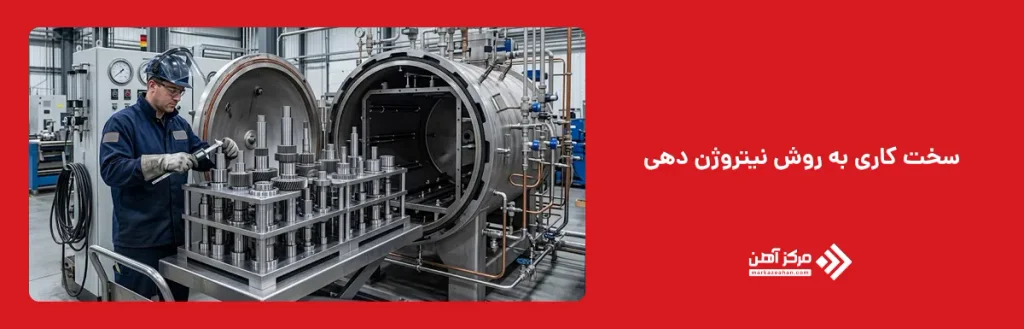
سخت کاری به روش نیتروژن دهی
سخت کاری به روش نیتروژن دهی یا نیتریده کردن، یکی از روش های سخت کاری سطحی فولاد است که با نفوذ اتم های نیتروژن به سطح قطعه انجام می شود. در این فرآیند، فولاد در محیط حاوی نیتروژن فعال و در دمای کنترل شده، معمولا حدود 500 تا 570 درجه سانتی گراد، قرار می گیرد. نیتروژن نفوذ کرده با برخی عناصر آلیاژی مانند کروم، آلومینیوم و مولیبدن واکنش می دهد و ترکیبات نیتریدی سخت ایجاد می کند. برخلاف کربن دهی، این روش معمولا به کوئنچ نیاز ندارد و به همین دلیل احتمال تاب برداشتن و تغییر ابعاد قطعه کمتر است. نیتروژن دهی باعث افزایش سختی سطح، مقاومت به سایش و بهبود عمر خستگی قطعات فولادی می شود. میزان سختی و عمق لایه ایجاد شده به ترکیب شیمیایی فولاد، دما و مدت زمان عملیات بستگی دارد. این روش بیشتر برای قطعاتی مانند میل لنگ، شفت، قالب های صنعتی و چرخ دنده هایی استفاده می شود که به دقت ابعادی و مقاومت سطحی بالا نیاز دارند.
سخت کاری فولاد یکی از فرآیندهای مهم عملیات حرارتی است که با هدف افزایش سختی، مقاومت به سایش و دوام قطعات صنعتی انجام می شود. این فرآیند با روش های مختلفی مانند سخت کاری القایی، کربن دهی و نیتروژن دهی صورت می گیرد و انتخاب روش مناسب به نوع فولاد، کاربرد قطعه و سختی مورد نیاز بستگی دارد. کنترل دمای حرارت دهی، شرایط کوئنچ و انجام تمپرینگ نیز نقش مهمی در دستیابی به خواص مکانیکی مطلوب دارد. در نهایت، اجرای صحیح سخت کاری می تواند عمر مفید قطعات فولادی را افزایش دهد و عملکرد آنها را در شرایط کاری مختلف بهبود بخشد.
سوالات متداول
سخت کاری فولاد باعث افزایش سختی، مقاومت به سایش و استحکام در برخی شرایط می شود، اما ممکن است چقرمگی آن را کاهش دهد.
خیر، قابلیت سخت کاری به میزان کربن و عناصر آلیاژی فولاد بستگی دارد. فولادهای کم کربن معمولا به روش های سخت کاری سطحی نیاز دارند.
میزان کربن، ترکیب آلیاژی، دمای حرارت دهی، سرعت سرد شدن و شرایط تمپرینگ بر سختی نهایی فولاد تاثیر دارند.
بله، سخت کاری به روش کوئنچ ممکن است شکنندگی فولاد را افزایش دهد که با انجام تمپرینگ می توان آن را کاهش داد.
سخت کاری با افزایش سختی سطح، مقاومت فولاد را در برابر سایش و خراشیدگی بهبود می دهد و عمر قطعه را افزایش می دهد.
سخت کاری برای افزایش سختی و مقاومت به سایش انجام می شود، اما آنیلینگ با هدف کاهش سختی و بهبود شکل پذیری فولاد انجام می گیرد.
سخت کاری بیشتر در چرخ دنده ها، شفت ها، میل لنگ، قالب های صنعتی و ابزارهای برشی کاربرد دارد.

