
نوردکاری فولاد چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
نوردکاری فولاد (Steel Rolling) یکی از بنیادی ترین فرآیندهای شکل دهی فلزات است که در آن شمش، تختال یا بلوم فولادی با عبور کنترل شده از میان غلتک های دوار به محصولی با سطح مقطع، ضخامت و خواص مشخص تبدیل می شود. بخش بزرگی از ورق، میلگرد، تیرآهن، نبشی، ناودانی، ریل و سایر مقاطع فولادی مورد استفاده در صنایع ساختمانی و تولیدی به کمک این فرآیند ساخته می شوند. اهمیت نورد تنها به ایجاد شکل هندسی محدود نیست؛ زیرا میزان کاهش ضخامت، دمای فلز، سرعت غلتک ها، تعداد پاس ها و شرایط سرد شدن می توانند بر ریزساختار (Microstructure)، استحکام، شکل پذیری، دقت ابعادی و کیفیت سطح فولاد اثر بگذارند. به همین دلیل شرایط تولید محصولات نوردی در کنار عواملی مانند ترکیب شیمیایی، وزن و ابعاد محصول، در ارزیابی کیفیت و حتی تحلیل قیمت آهن اهمیت دارد. برای شناخت دقیق نحوه عملکرد این فرآیند، انواع روش های نورد و عواملی که کیفیت محصول نهایی را تعیین می کنند، در ادامه مقاله همراه ما باشید.
نوردکاری فولاد چیست؟
نوردکاری فولاد یک فرآیند تغییر شکل پلاستیک (Plastic Deformation) است که طی آن قطعه فولادی تحت تنش فشاری ایجاد شده توسط غلتک های چرخان یک دستگاه نورد (Rolling Mill) قرار می گیرد. اصطکاک میان سطح غلتک و فولاد باعث کشیده شدن قطعه به داخل فاصله بین دو غلتک یا Roll Gap می شود. اگر این فاصله از ضخامت اولیه قطعه کمتر باشد، ضخامت کاهش یافته و به دلیل تقریبا ثابت ماندن حجم فلز در جریان تغییر شکل پلاستیک، طول قطعه افزایش پیدا می کند و بسته به شرایط نورد ممکن است عرض آن نیز مقداری تغییر کند. اختلاف ضخامت ورودی و خروجی در یک مرحله را کاهش ضخامت یا Draft می نامند. در خطوط صنعتی، رسیدن از ابعاد اولیه به ابعاد نهایی معمولا طی چند پاس نورد (Rolling Pass) انجام می شود تا نیرو، گشتاور، دما و هندسه محصول تحت کنترل باقی بماند.
یکی از مهم ترین روش های این فرآیند، نورد گرم (Hot Rolling) است که فولاد در دمایی بالاتر از محدوده تبلور مجدد (Recrystallization) تغییر شکل پیدا می کند. در چنین شرایطی حرکت نابجایی ها آسان تر است و ریزساختار می تواند همزمان با تغییر شکل بازیابی یا مجددا تبلور پیدا کند؛ در نتیجه امکان ایجاد کرنش های بزرگ بدون افزایش شدید مقاومت تغییر شکل فراهم می شود. در مقابل، نورد در دمای پایین تر باعث تجمع نابجایی ها و پدیده کار سختی (Work Hardening) می شود. بنابراین در مهندسی نورد، انتخاب دما تنها یک موضوع مربوط به سهولت شکل دهی نیست، بلکه ابزاری برای کنترل اندازه دانه، خواص مکانیکی، کیفیت سطح، تلرانس ابعادی و تنش های باقی مانده محصول محسوب می شود. انجمن جهانی فولاد نیز نورد سرد را فرآیندی معرفی می کند که پس از نورد گرم و اسیدشویی انجام شده و می تواند محصولی نازک تر، صاف تر و مستحکم تر ایجاد کند.
انواع نوردکاری فولاد
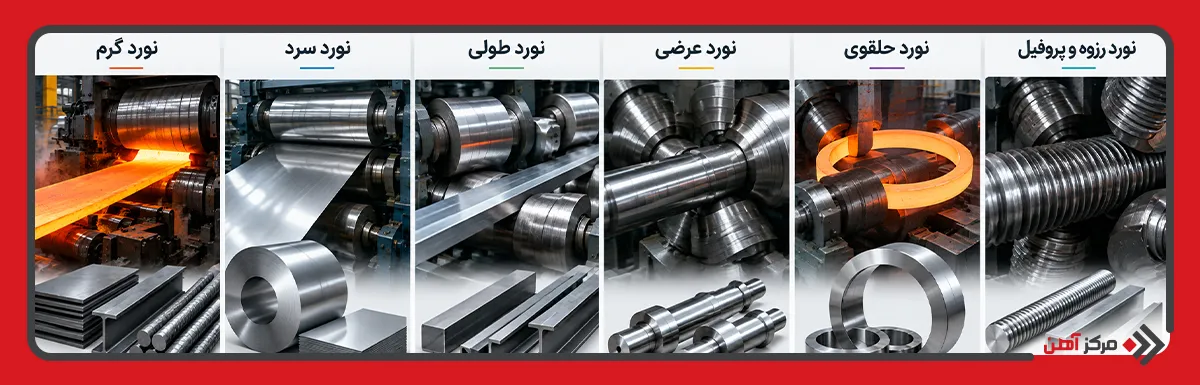
طبقه بندی نورد را می توان بر اساس دمای تغییر شکل، آرایش غلتک ها، مسیر حرکت قطعه و نوع محصول انجام داد؛ اما در تولید فولاد، مهم ترین تقسیم بندی از نظر شرایط متالورژیکی، تفکیک میان فرآیند گرم و سرد است. هر یک از این روش ها محدوده مشخصی از دقت ابعادی، کیفیت سطح و خواص مکانیکی را تامین می کنند.
- نورد گرم (Hot Rolling): در این روش فولاد ابتدا تا محدوده مناسب شکل دهی گرم حرارت داده می شود و سپس در چند قفسه نورد ضخامت یا سطح مقطع آن کاهش پیدا می کند. پایین بودن تنش جاری فلز در دمای بالا امکان اعمال تغییر شکل زیاد و تولید اقتصادی مقاطع سنگین را فراهم می کند. تختال، شمش و بلوم معمولا برای تبدیل شدن به ورق گرم، تیرآهن، میلگرد، ریل و بسیاری از مقاطع ساختمانی از این مسیر عبور می کنند.
- نورد سرد (Cold Rolling): ماده اولیه این فرآیند اغلب ورق گرم اسیدشویی شده است. نورد در دمای محیط یا در دمایی بسیار پایین تر از محدوده تبلور مجدد انجام می شود و به همین علت کار سختی در ساختار فولاد رخ می دهد. نتیجه آن افزایش استحکام تسلیم و سختی، کاهش ضخامت با دقت بیشتر و بهبود صافی سطح است. ورق های مورد استفاده در بدنه خودرو، لوازم خانگی و قطعات دقیق از مهم ترین محصولات این فرآیند هستند.
- نورد طولی (Longitudinal Rolling): متداول ترین آرایش نورد است که در آن محور غلتک ها تقریبا عمود بر جهت حرکت قطعه قرار دارد. ورق، تسمه و تعداد زیادی از مقاطع طویل به این روش تولید می شوند.
- نورد عرضی (Cross Rolling): در این روش جهت حرکت یا دوران قطعه نسبت به محور غلتک ها متفاوت از نورد طولی است و تغییر شکل در راستای عرضی یا پیرامونی کنترل می شود. از این تکنیک در تولید برخی قطعات محور متقارن و محصولات خاص استفاده می شود.
- نورد حلقوی (Ring Rolling): یک حلقه اولیه ضخیم میان غلتک های مخصوص قرار می گیرد و با کاهش تدریجی ضخامت دیواره، قطر حلقه افزایش پیدا می کند. این روش برای تولید رینگ های صنعتی، حلقه های بزرگ، قطعات توربین و تجهیزات سنگین مناسب است.
- نورد رزوه و پروفیل (Thread and Profile Rolling): غلتک هایی با هندسه مشخص، شکل مورد نظر را روی سطح یا مقطع قطعه ایجاد می کنند. برخلاف ماشینکاری، ماده از قطعه جدا نمی شود و شکل هندسی عمدتا بر اثر جابه جایی پلاستیک فلز تشکیل می شود.
| معیار مقایسه | نورد گرم | نورد سرد |
|---|---|---|
| شرایط دمایی | بالاتر از محدوده تبلور مجدد | پایین تر از محدوده تبلور مجدد |
| نیروی مورد نیاز | کمتر برای تغییر شکل مشابه | بیشتر |
| میزان تغییر شکل قابل اعمال | بالا | محدودتر در هر مرحله |
| کیفیت سطح | متوسط و دارای امکان تشکیل پوسته اکسیدی | صاف تر و یکنواخت تر |
| دقت ابعادی | متوسط | بالا |
| کار سختی | محدود به دلیل بازیابی و تبلور مجدد | قابل توجه |
| استحکام پس از نورد | وابسته به ترکیب و مسیر خنک کاری | معمولا افزایش می یابد |
| محصولات رایج | ورق گرم، میلگرد، تیرآهن، ریل | ورق سرد، تسمه و محصولات دقیق |
بررسی تاریخچه نوردکاری فولاد
ایده استفاده از غلتک برای تغییر شکل فلز چند قرن پیش از شکل گیری صنعت مدرن فولاد وجود داشت. نخستین نمونه ها بیشتر برای فلزات نرم و گران بها به کار می رفتند و ابعاد محدودی داشتند. در منابع تاریخی مربوط به فناوری نورد، طرحی از لئوناردو داوینچی در حدود سال 1480 برای دستگاهی با غلتک های دوار ثبت شده است. از قرن هفدهم به بعد، با توسعه نیروی آبی و افزایش نیاز به محصولات آهنی، استفاده از تجهیزات نورد برای آهن گسترش یافت. نقطه مهم تحول صنعتی در قرن هجدهم رخ داد؛ زمانی که هنری کورت در سال 1783 استفاده از غلتک های شیاردار را برای تولید میله های آهنی به ثبت رساند و نورد به تدریج جای بخشی از عملیات سنگین آهنگری را در تولید انبوه گرفت.
با توسعه موتور بخار، سپس موتورهای الکتریکی، ماشین های نورد از تجهیزات نسبتا ساده به خطوط پیوسته با چندین قفسه تبدیل شدند. در قرن بیستم، سامانه های اندازه گیری ضخامت، موتورهای دور متغیر، سیستم های هیدرولیکی تنظیم فاصله غلتک و کنترل خودکار گیج (Automatic Gauge Control) وارد صنعت شدند. نسل جدید خطوط نورد علاوه بر کنترل هندسه محصول، پارامترهای متالورژیکی را نیز مدیریت می کنند. برای مثال در نورد ترمومکانیکی (Thermomechanical Rolling)، دمای هر مرحله، مقدار کاهش ضخامت و سرعت سرد شدن به صورت هماهنگ تنظیم می شوند تا بدون اتکا به عملیات حرارتی سنگین، ریزساختاری با دانه های ریز و خواص مکانیکی هدفمند ایجاد شود. بنابراین نورد مدرن را باید ترکیبی از مکانیک تغییر شکل، متالورژی فیزیکی، انتقال حرارت، اتوماسیون و کنترل فرایند دانست.
مراحل فرآیند نوردکاری فولاد
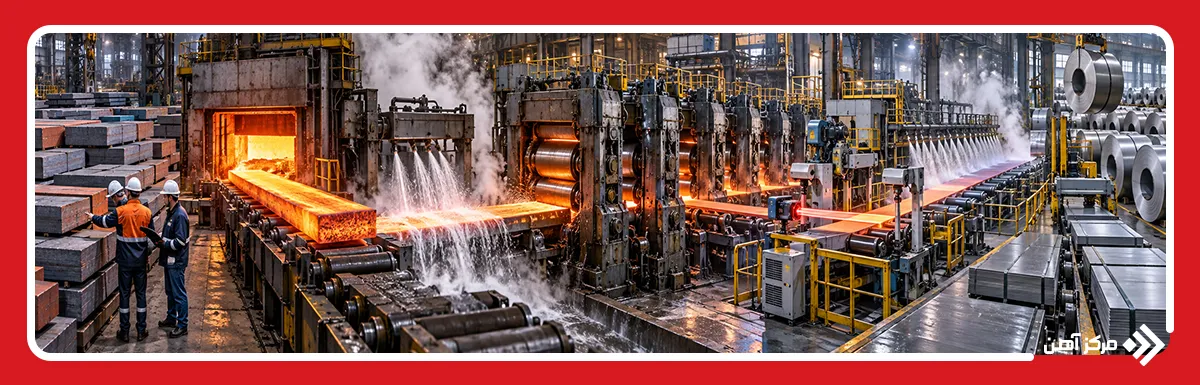
مسیر دقیق تولید به نوع محصول و طراحی کارخانه وابسته است، اما یک خط نورد صنعتی معمولا از مجموعه ای از مراحل هماهنگ تشکیل شده است. کنترل صحیح هر مرحله اهمیت دارد، زیرا خطا در شرایط اولیه می تواند در مراحل بعد به عیب سطحی، انحراف ابعادی یا تغییر خواص مکانیکی منجر شود.
- آماده سازی ماده اولیه: تختال (Slab)، بلوم (Bloom) یا بیلت (Billet) از نظر ابعاد، ترکیب شیمیایی، عیوب سطحی و کیفیت ریخته گری بررسی می شود تا ماده اولیه با محصول هدف تطابق داشته باشد.
- گرم کردن در کوره: در نورد گرم، قطعه داخل کوره پیش گرم یا Reheating Furnace قرار می گیرد تا دمای مقطع تا حد امکان یکنواخت شود. یکنواخت نبودن دمای سطح و مرکز می تواند توزیع تنش و جریان فلز را تغییر دهد.
- پوسته زدایی: در دمای بالا اکسیدهای آهن روی سطح تشکیل می شوند. این لایه که Scale نام دارد معمولا قبل از ورود به قفسه های اصلی با جت آب پرفشار جدا می شود. باقی ماندن پوسته می تواند باعث ایجاد فرورفتگی و عیوب سطحی شود.
- نورد خشن: در Roughing Mill کاهش قابل توجهی در ضخامت یا سطح مقطع ایجاد می شود. هدف این مرحله نزدیک کردن ابعاد قطعه به شرایط لازم برای ورود به قفسه های نهایی است.
- نورد نهایی: قطعه از مجموعه قفسه های Finishing Mill عبور می کند. فاصله غلتک ها، سرعت خط، کشش بین قفسه ها و کاهش ضخامت هر پاس بر اساس Pass Schedule تنظیم می شوند.
- کنترل شکل و ضخامت: سامانه های اندازه گیری آنلاین، ضخامت، عرض، تختی و گاهی پروفیل عرضی محصول را پایش می کنند. تنظیم Roll Gap، نیروی هیدرولیکی و خمش غلتک برای اصلاح انحرافات انجام می شود.
- خنک کاری کنترل شده: سرعت سرد شدن می تواند روی تشکیل فازها و اندازه دانه اثر بگذارد. در خطوط پیشرفته، دبی آب، زمان خنک کاری و دمای پایان خنک کاری با توجه به گرید فولاد کنترل می شود.
- عملیات تکمیلی: بسته به محصول، عملیات کلاف پیچی، برش، صافکاری، اسیدشویی (Pickling)، نورد سرد، آنیل، پوشش دهی یا کنترل نهایی انجام می شود.
کاربردهای نوردکاری فولاد
گستردگی کاربرد نورد ناشی از قابلیت آن در تولید پیوسته محصولات با طول زیاد، ابعاد قابل کنترل و نرخ تولید بالا است. طراحی شیار غلتک، تعداد قفسه ها و مسیر تغییر شکل متناسب با هندسه محصول انتخاب می شود.
- تولید ورق فولادی: تختال با کاهش متوالی ضخامت به ورق گرم تبدیل می شود و در صورت نیاز می تواند پس از اسیدشویی وارد خط نورد سرد شود.
- تولید میلگرد: بیلت در قفسه های متعدد تغییر شکل داده و به تدریج به سطح مقطع دایره ای نزدیک می شود. در مراحل نهایی، آج های مورد نیاز توسط غلتک های مخصوص شکل می گیرند.
- تولید تیرآهن: مجموعه ای از شیارهای مهندسی شده روی غلتک ها، جان و بال های مقطع را طی چند پاس ایجاد می کنند. کنترل جریان فلز در محل اتصال جان و بال برای دستیابی به هندسه صحیح اهمیت زیادی دارد.
- تولید نبشی و ناودانی: شمش یا بیلت در یک توالی مشخص از کالیبرها عبور می کند تا تغییر شکل تدریجی بدون چین خوردگی، پرشدگی ناقص شیار یا پیچش مقطع انجام شود.
- تولید ریل: ریل به دلیل هندسه نامتقارن و الزامات سختگیرانه مربوط به مقاومت سایشی و خستگی، به طراحی دقیق پاس های نورد و کنترل حرارتی نیاز دارد.
- صنعت خودروسازی: ورق های سرد با ضخامت دقیق، سطح مناسب و قابلیت کشش عمیق برای تولید بدنه، پنل ها و تعدادی از قطعات سازه ای خودرو استفاده می شوند.
- صنایع لوازم خانگی: ورق های نورد سرد به دلیل یکنواختی ضخامت و کیفیت سطح برای تولید بدنه یخچال، ماشین لباسشویی، اجاق گاز و تجهیزات مشابه مناسب هستند.
- صنایع نفت، گاز و انرژی: ورق های نوردی ماده اولیه تولید لوله، مخزن تحت فشار، تجهیزات انتقال انرژی، سازه های فراساحلی و بخش مهمی از تجهیزات صنعتی هستند.
- ماشین سازی: تسمه، ورق، رینگ نورد شده و مقاطع فولادی در ساخت شاسی ماشین آلات، چرخ دنده های بزرگ، فلنج ها و تجهیزات مکانیکی کاربرد دارند.
مزایا و معایب نوردکاری فولاد
نورد به دلیل سرعت تولید بالا و امکان کنترل هندسه، یکی از اقتصادی ترین روش های شکل دهی فولاد در مقیاس صنعتی است؛ با این حال عملکرد مناسب آن به تجهیزات سنگین، تنظیم دقیق فرایند و کنترل متالورژیکی وابسته است.
مزایای نوردکاری فولاد:
- قابلیت تولید انبوه و پیوسته
- سرعت تولید بالا
- امکان کاهش چشمگیر سطح مقطع
- قابلیت تولید مقاطع با طول زیاد
- بهره وری مناسب مواد اولیه
- ضایعات کمتر نسبت به بسیاری از روش های براده برداری
- امکان کنترل دقیق ضخامت در خطوط مدرن
- قابلیت تولید طیف گسترده ای از مقاطع
- امکان اصلاح و کنترل ریزساختار
- قابلیت افزایش استحکام در نورد سرد
- امکان تولید محصولات با خواص مکانیکی مهندسی شده
- هزینه تولید مناسب در تیراژ بالا
معایب نوردکاری فولاد:
- سرمایه گذاری اولیه بسیار بالا
- مصرف انرژی قابل توجه در خطوط نورد گرم
- هزینه بالای نگهداری تجهیزات
- سایش تدریجی غلتک ها
- احتمال ایجاد پوسته اکسیدی در نورد گرم
- احتمال ایجاد تنش پسماند در نورد سرد
- محدودیت شکل هندسی برخی محصولات
- حساسیت کیفیت محصول به تنظیم فاصله غلتک
- احتمال ایجاد موج، ترک لبه و عیوب تختی
- نیاز به کنترل دقیق دما و سرعت
- نیاز به تجهیزات اندازه گیری و اتوماسیون پیشرفته
- پیچیدگی طراحی کالیبر غلتک برای مقاطع خاص
نوردکاری فولاد یک فرآیند ساده فشردن فلز میان دو غلتک نیست، بلکه یک سامانه مهندسی چند متغیره است که در آن مکانیک تغییر شکل، اصطکاک، انتقال حرارت، ریزساختار، هندسه غلتک و کنترل اتوماتیک به صورت همزمان بر محصول اثر می گذارند. در نورد گرم هدف اصلی ایجاد تغییر شکل های بزرگ با نیروی مناسب و کنترل ریزساختار است، در حالی که نورد سرد بیشتر برای دستیابی به ضخامت دقیق، سطح با کیفیت و خواص مکانیکی متفاوت به کار می رود. تنظیم صحیح دمای ورود و خروج، Draft هر پاس، سرعت غلتک ها، کشش بین قفسه ها، شرایط خنک کاری و هندسه Roll Gap تعیین می کند محصول نهایی تا چه اندازه با الزامات ابعادی و متالورژیکی مطابقت داشته باشد. به همین دلیل طراحی و کنترل فرآیند نورد تاثیر مستقیمی بر کیفیت ورق، میلگرد، تیرآهن، ریل و بسیاری دیگر از محصولات فولادی دارد.
سوالات متداول
مراحل اصلی شامل آماده سازی ماده اولیه، گرم کردن در صورت نیاز، پوسته زدایی، نورد خشن، نورد نهایی، کنترل ابعاد، خنک کاری و عملیات تکمیلی است.
ورق گرم و سرد، میلگرد، تیرآهن، نبشی، ناودانی، ریل، تسمه و بسیاری از مقاطع طویل از مهم ترین محصولات نوردی هستند.
زیرا نورد امکان تولید پیوسته، سریع و اقتصادی مقاطع با ابعاد کنترل شده و حداقل اتلاف ماده اولیه را فراهم می کند.
نورد سرد معمولا نزدیک دمای محیط انجام می شود، اما دمای نورد گرم بسته به گرید فولاد و مرحله فرایند غالبا در محدوده حدود 900 تا بیش از 1200 درجه سانتی گراد کنترل می شود.
دما، سرعت نورد، میزان کاهش ضخامت، اصطکاک، هندسه و سایش غلتک، کشش بین قفسه ها، خنک کاری و کیفیت ماده اولیه از عوامل اصلی هستند.
بسته به نوع فرایند بله؛ به ویژه در نورد سرد، کار سختی و افزایش چگالی نابجایی ها می تواند استحکام تسلیم و سختی فولاد را افزایش دهد.

