
زاج کاری سرد چیست؟ کاربرد، مزایا و مراحل انجام آن

دسترسی سریع به محتوای این مطلب
زاج کاری سرد یکی از روش های اصلاح سطح فلزات آهنی است که برای ایجاد ظاهر سیاه یا خاکستری تیره، کاهش بازتاب نور و فراهم کردن یک لایه مناسب برای جذب روغن یا مواد محافظ استفاده می شود. این فرایند که در منابع فنی با عناوینی مانند Cold Blackening و Room Temperature Blackening شناخته می شود، برخلاف زاج کاری یا سیاه کاری گرم به حمام های قلیایی با دمای بسیار بالا نیاز ندارد و واکنش شیمیایی آن در دمای محیط یا نزدیک به آن انجام می شود. کیفیت پوشش حاصل به ترکیب شیمیایی فلز، آماده سازی سطح، غلظت محلول، زمان تماس و عملیات نهایی وابسته است. از آنجا که بسیاری از قطعات مورد استفاده در این فرایند از آهن و فولاد ساخته می شوند، شرایط بازار و قیمت آهن نیز می تواند بر هزینه نهایی تولید و عملیات سطحی آنها اثرگذار باشد. اگر می خواهید بدانید زاج کاری سرد چیست، چگونه اجرا می شود، برای چه فلزاتی مناسب است و چه مزایا و محدودیت هایی دارد، ادامه این مقاله را مطالعه کنید.
زاج کاری سرد چیست؟
زاج کاری سرد یک فرایند شیمیایی سطحی است که بدون نیاز به گرم کردن قطعه تا دماهای بالای فرایندهای سنتی، رنگ و ساختار سطح فلز را تغییر می دهد. برای درک صحیح این فرایند ابتدا باید بدانیم آهن چیست و چرا سطح آن قابلیت واکنش شیمیایی دارد. آهن یک عنصر فلزی فعال با نماد Fe است که در مجاورت اکسیژن، رطوبت، اسیدها و بسیاری از ترکیبات شیمیایی می تواند وارد واکنش های اکسایش و کاهش شود. فولاد نیز عمدتا آلیاژی بر پایه آهن است و رفتار سطحی آن تحت تاثیر کربن، منگنز، کروم، سیلیسیم و سایر عناصر آلیاژی قرار دارد. در زاج کاری سرد، ترکیبات فعال موجود در محلول با سطح فلز واکنش می دهند و یک لایه تبدیلی Conversion Coating بسیار نازک ایجاد می کنند. در بسیاری از سیستم های تجاری مخصوص فولاد کربنی، شیمی پوشش بر پایه ترکیبات مس و سلنیوم است و بنابراین این فرایند را نباید دقیقا معادل بلک اکساید گرم دانست. پوشش حاصل معمولا ضخامت بسیار کمی دارد و تغییر قابل توجهی در ابعاد قطعات دقیق ایجاد نمی کند.
در روش زاج کاری سرد، هدف فقط سیاه کردن ظاهری سطح نیست؛ بلکه ایجاد سطحی یکنواخت، کم بازتاب و آماده برای جذب روغن، واکس یا Sealant نیز اهمیت دارد. لایه تشکیل شده به تنهایی معمولا مقاومت خوردگی بسیار بالایی ندارد و بخش مهمی از عملکرد ضد خوردگی آن از عملیات نهایی آب بندی و روغن کاری حاصل می شود. به همین دلیل نتیجه حرفه ای زمانی به دست می آید که مراحل چربی زدایی، حذف اکسید، فعال سازی سطح، اعمال محلول، شستشو، خشک کردن و آب بندی به صورت کنترل شده انجام شوند. زاج کاری سرد نسبت به بسیاری از پوشش های رنگی افزایش ابعادی ناچیزی ایجاد می کند و به همین دلیل برای قطعات ماشین کاری شده، ابزارها، پیچ و مهره ها و قطعاتی که تلرانس هندسی آنها اهمیت دارد گزینه قابل بررسی است. با این حال، برای سرویس های بسیار خورنده یا قطعاتی که در معرض سایش شدید هستند، باید محدودیت های این روش در طراحی پوشش در نظر گرفته شود.
مراحل زاج کاری سرد
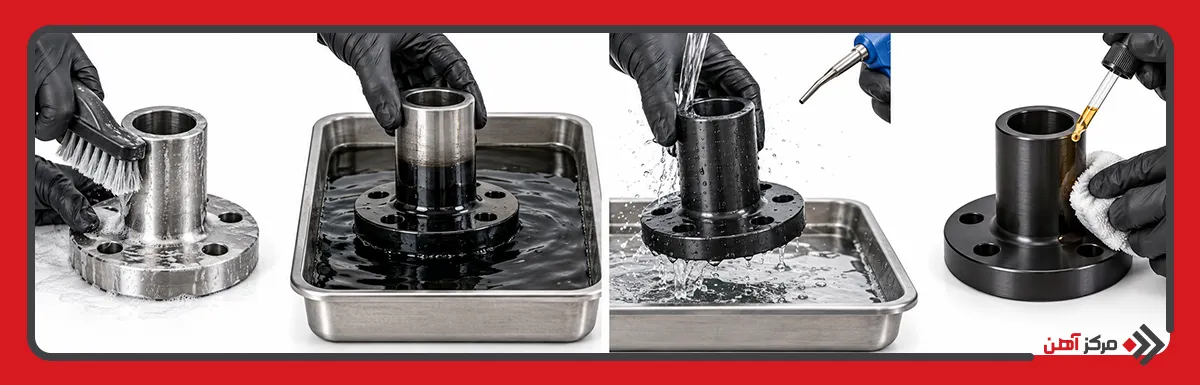
مراحل زاج کاری سرد باید به صورت یک زنجیره پیوسته دیده شوند؛ زیرا ضعف در هر مرحله می تواند کیفیت مراحل بعدی را کاهش دهد. برای مثال اگر سطح قطعه چربی داشته باشد، محلول زاج به صورت یکنواخت با فلز تماس پیدا نمی کند و لکه های روشن یا مناطق بدون پوشش ایجاد می شوند. همچنین وجود پوسته نورد، زنگ ضخیم یا محصولات ناشی از انواع خوردگی فلزات می تواند واکنش شیمیایی سطح را مختل کند. نحوه زاج کاری سرد در مقیاس صنعتی معمولا بر اساس دستورالعمل سازنده محلول تنظیم می شود و پارامترهایی مانند دمای حمام، غلظت، زمان غوطه وری، pH، کیفیت آب و شرایط شستشو تحت کنترل قرار می گیرند.
آماده سازی سطح فلز
آماده سازی سطح مهم ترین مرحله برای دستیابی به یک پوشش یکنواخت است. قطعه باید از روغن ماشین کاری، گریس، گرد و غبار، زنگ، پوسته اکسیدی و باقی مانده مواد قبلی پاک شود. چربی زدایی می تواند با شوینده های قلیایی، حلال های مناسب یا سیستم های صنعتی Degreasing انجام شود و در صورت وجود زنگ یا پوسته نورد، مرحله اسیدشویی یا فعال سازی سطح نیز ممکن است لازم باشد. انتخاب پاک کننده باید با جنس قطعه و محلول اصلی زاج سازگار باشد؛ زیرا باقی ماندن مواد شوینده روی سطح می تواند سرعت واکنش را تغییر دهد. یک آزمون ساده صنعتی برای بررسی تمیزی، مشاهده رفتار آب روی سطح است؛ روی سطح عاری از چربی، آب باید به شکل لایه نسبتا پیوسته پخش شود و تشکیل قطرات مجزا می تواند نشانه وجود آلودگی باشد.
آماده سازی زاج کاری سرد با عملیات حرارتی فولاد تفاوت اساسی دارد. عملیات حرارتی با کنترل دما و زمان برای تغییر ریزساختار حجمی یا خواص مکانیکی فولاد انجام می شود، اما در زاج کاری سرد هدف ایجاد واکنش در چند لایه بسیار نزدیک به سطح است. با این حال، سابقه عملیات حرارتی، سختی، ترکیب آلیاژی و کیفیت اکسیدهای روی سطح می توانند بر یکنواختی رنگ نهایی تاثیر بگذارند. قطعات سنگ خورده، پولیش شده، سندبلاست شده یا تراشکاری شده نیز ممکن است پس از زاج کاری ظاهر متفاوتی نشان دهند؛ زیرا زبری اولیه سطح بر انعکاس نور و ظاهر نهایی پوشش اثر مستقیم دارد.
اعمال محلول زاج کاری سرد
پس از تمیز شدن و فعال شدن سطح، محلول زاج کاری سرد با فلز تماس داده می شود. این عملیات می تواند از طریق غوطه وری Immersion، اسپری، قلم مو یا پد مخصوص انجام شود. در تولید سری، غوطه وری معمولا یکنواختی بهتری ایجاد می کند، زیرا تمام نقاط قابل دسترس قطعه به صورت همزمان در تماس با محلول قرار می گیرند. در تعمیرات موضعی یا قطعات بزرگ، روش قلم مو یا اسپری می تواند عملی تر باشد. زمان تماس باید بر اساس نوع محلول و جنس قطعه تنظیم شود؛ طولانی تر کردن بی دلیل زمان واکنش همیشه به معنی ایجاد پوشش بهتر نیست و ممکن است موجب تشکیل رسوبات نامطلوب یا سطح پودری شود.
دمای محلول نیز اهمیت دارد. بسیاری از فرمولاسیون های Room Temperature Blackening در محدوده تقریبی دمای محیط کار می کنند و برخی سیستم های تجاری حدود 18 تا 29 درجه سانتی گراد را برای فرایند سرد در نظر می گیرند. در سیستم های صنعتی مس و سلنیوم، تشکیل رنگ می تواند ظرف چند دقیقه انجام شود. غلظت بیش از حد یا کم محلول، آلودگی حمام، ورود مواد چربی زدا به مخزن زاج و تغییر pH همگی می توانند باعث تفاوت رنگ میان قطعات شوند.
شستشو و خشک کردن قطعه
پس از رسیدن سطح به رنگ و وضعیت مورد نظر، واکنش شیمیایی باید متوقف شود. قطعه از حمام خارج و با آب تمیز شستشو داده می شود تا باقی مانده محلول فعال و محصولات واکنش از سطح حذف شوند. اگر مواد شیمیایی در حفره ها، رزوه ها یا نقاط کور باقی بمانند، ممکن است پس از خشک شدن موجب ایجاد لکه یا خوردگی موضعی شوند. در قطعات پیچیده لازم است جهت قرارگیری قطعه هنگام آبکشی به گونه ای باشد که محلول در سوراخ ها محبوس نشود.
پس از شستشو، خشک کردن سریع اهمیت زیادی دارد. هوای فشرده خشک، خشک کن حرارتی ملایم یا روش های صنعتی Dewatering می توانند برای خارج کردن رطوبت استفاده شوند. باقی ماندن آب روی سطح تازه زاج کاری شده می تواند پیش از اجرای پوشش نهایی باعث ایجاد Flash Rust شود. در محصولات مخصوص Stainless Steel نیز سازندگان بر شستشو، خشک کردن با هوای اجباری و سپس استفاده از Top Coat تاکید می کنند.
روغن کاری و تثبیت پوشش
لایه زاج کاری سرد معمولا به عنوان پایان کامل سیستم حفاظتی در نظر گرفته نمی شود. پس از خشک شدن، روغن ضد زنگ، واکس، سیلر یا پوشش محافظ مناسب روی سطح اعمال می شود. ساختار میکروسکوپی و متخلخل برخی از پوشش های سرد قابلیت جذب مواد محافظ را دارد و همین ویژگی موجب افزایش مقاومت سطح در برابر رطوبت می شود. در عمل، عملکرد ضد خوردگی سیستم نهایی به مقدار زیادی به کیفیت این مرحله وابسته است.
نوع ماده آب بندی باید بر اساس شرایط سرویس انتخاب شود. برای قطعات مکانیکی، روغن های محافظ می توانند همزمان خاصیت روانکاری اولیه ایجاد کنند. در قطعات تزئینی، واکس یا سیلر خشک ممکن است ظاهر تمیزتری ایجاد کند. برای قطعاتی که باید بعدا رنگ شوند نیز باید سازگاری پوشش نهایی با رنگ بررسی شود. یک پوشش سرد که به خوبی سیل نشده باشد در محیط مرطوب سریع تر از یک سیستم صحیح زاج کاری و آب بندی کیفیت خود را از دست می دهد.
مواد مورد استفاده در زاج کاری سرد
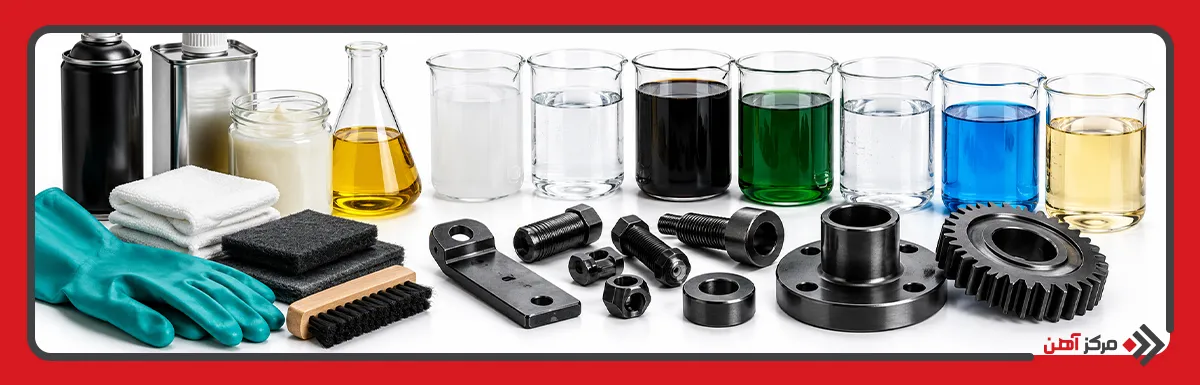
مواد مورد استفاده در زاج کاری سرد بسته به فرمولاسیون تجاری، نوع فلز، روش اجرا و سطح مورد انتظار متفاوت هستند. استفاده از مواد باید مطابق برگه اطلاعات فنی Technical Data Sheet و برگه ایمنی SDS همان محصول انجام شود؛ زیرا برخی ترکیبات زاج کاری و پساب حاصل از آنها نیازمند مدیریت زیست محیطی و ایمنی تخصصی هستند. در سیستم های سرد تجاری آهن و فولاد، ترکیبات مس و سلنیوم یکی از شیمی های شناخته شده هستند.
- محلول چربی زدا
- شوینده قلیایی
- محلول فعال کننده سطح
- محلول اسیدشویی در صورت نیاز
- محلول تجاری Cold Blackening
- ترکیبات مبتنی بر مس و سلنیوم در برخی فرمولاسیون ها
- آب تمیز برای شستشو
- آب دیونیزه در فرایندهای حساس
- ماده خنثی کننده در سیستم های مشخص
- روغن ضد زنگ
- روغن آب گریز
- واکس محافظ
- سیلر شفاف
- مواد Dewatering
- پارچه یا پد بدون پرز برای اجرای موضعی
- تجهیزات مقاوم شیمیایی برای نگهداری محلول
زاج کاری سرد برای چه فلزاتی مناسب است؟
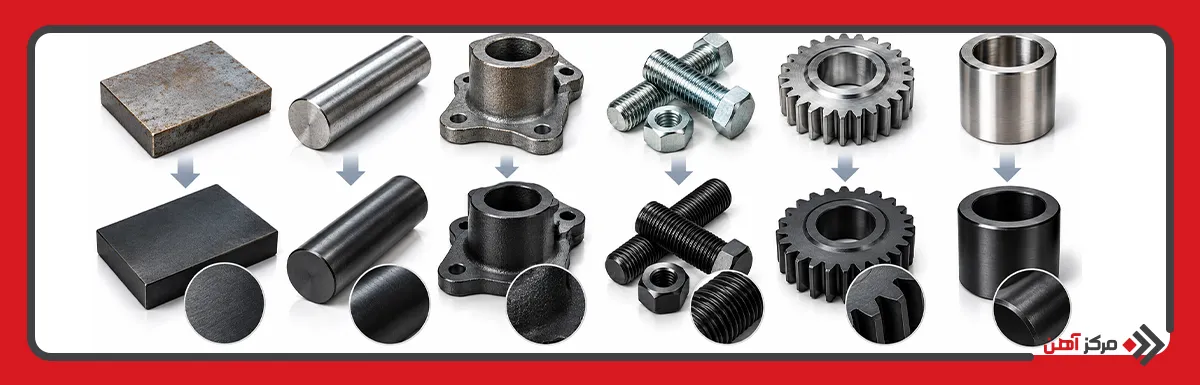
انتخاب فلز پایه یکی از عوامل تعیین کننده موفقیت روش زاج کاری سرد است. محلولی که برای فولاد کربنی طراحی شده لزوما روی فولاد زنگ نزن، آلومینیوم، مس یا روی همان واکنش را ایجاد نمی کند. حتی میان دو فولاد با درصد کربن یا عناصر آلیاژی متفاوت نیز سرعت تشکیل رنگ و تناژ نهایی می تواند تغییر کند. به همین دلیل پیش از اجرای انبوه بهتر است یک Sample از همان جنس و شرایط سطح واقعی آزمایش شود. عبارت «زاج سرد فلز» نباید به این معنا تفسیر شود که یک محلول واحد برای تمام فلزات قابل استفاده است.
زاج کاری سرد آهن
زاج کاری سرد آهن و آلیاژهای آهنی کم آلیاژ یکی از کاربردهای اصلی این فرایند است. سطح آهن فعال است و پس از چربی زدایی و حذف اکسیدهای ناپایدار می تواند با مواد زاج واکنش دهد. قطعات چدنی نیز با فرمولاسیون های مناسب قابل سیاه کاری سرد هستند، اما وجود گرافیت، تخلخل و ساختار ناهمگن چدن ممکن است بر یکنواختی ظاهر اثر بگذارد. در محصولات صنعتی مخصوص Cast Iron، ضخامت پوشش تبدیلی بسیار کم گزارش می شود و سطح پس از زاج برای دستیابی به مقاومت بهتر در برابر رطوبت به سیلر نیاز دارد.
در قطعات آهنی زنگ زده، اجرای مستقیم محلول روی زنگ ضخیم روش صحیحی نیست. محصولات خوردگی سست باید ابتدا حذف شوند تا واکنش روی فلز پایه یا سطح فعال مناسب انجام گیرد. همچنین در قطعات دارای پوسته نورد Mill Scale لازم است مشخص شود محصول زاج قابلیت عبور از این لایه را دارد یا آماده سازی مکانیکی یا شیمیایی بیشتری مورد نیاز است.
زاج کاری سرد فولاد
فولاد کربنی، فولاد کم آلیاژ و بسیاری از قطعات ماشین کاری شده فولادی از مهم ترین گزینه های زاج کاری سرد هستند. پیچ و مهره، بوش، ابزار، چرخ دنده، قطعات تراشکاری شده، فیکسچرها و اجزای ماشین آلات را می توان در صورت سازگاری گرید فولاد با محلول، به این روش سیاه کرد. مزیت اصلی برای قطعات دقیق این است که پوشش زاج سرد بسیار نازک است و در سیستم های صنعتی ممکن است ضخامت در محدوده تقریبی یک میکرون باشد؛ بنابراین نسبت به رنگ یا برخی پوشش های ضخیم، تاثیر بسیار کمتری بر تلرانس قطعه دارد.
فولادهای آلیاژی و به ویژه Stainless Steel موضوع متفاوتی هستند. لایه پسیو غنی از کروم در فولاد زنگ نزن واکنش سطحی آن را تغییر می دهد، بنابراین برای این گروه باید از محلول هایی استفاده شود که مشخصا برای Stainless Steel طراحی شده اند. اجرای محلول فولاد کربنی روی هر فولاد زنگ نزن نمی تواند نتیجه قابل پیش بینی ایجاد کند. در قطعات سخت کاری شده یا فولادهای خاص نیز دستورالعمل سازنده و الزامات مهندسی قطعه باید مقدم بر روش عمومی کارگاه باشد.
کاربردهای زاج کاری سرد
کاربرد زاج کاری سرد تنها به ایجاد رنگ مشکی محدود نیست. این فرایند در مواردی انتخاب می شود که تغییر ابعادی کم، ظاهر صنعتی، کاهش درخشندگی و امکان اجرای سریع اهمیت داشته باشد. با این حال، برای هر کاربرد باید میزان سایش، رطوبت، تماس شیمیایی و نیاز واقعی به مقاومت خوردگی بررسی شود.
- سیاه کاری پیچ و مهره های صنعتی
- پوشش قطعات ماشین کاری شده
- تجهیزات و ابزارهای دستی
- قطعات ماشین آلات
- بوش ها و اتصالات فولادی
- چرخ دنده های کم سایش یا اجزای جانبی آنها
- قطعات تزئینی فلزی
- تجهیزات معماری فلزی
- قطعات دکوراتیو آهنی
- کاهش بازتاب نور از قطعات
- ترمیم موضعی سطوح سیاه شده
- پوشش نمونه های آزمایشگاهی
- قطعات فیکسچر و جیگ
- اجزای سیستم های مکانیکی
- قطعات تراشکاری و فرزکاری شده
- تجهیزات کارگاهی
- مصنوعات فلزی
- ابزارهای دقیق با تلرانس حساس
- قطعاتی که بعد از سیاه کاری روغن کاری می شوند
- آماده سازی ظاهری محصولات فولادی برای عرضه
مزایا و معایب زاج کاری سرد
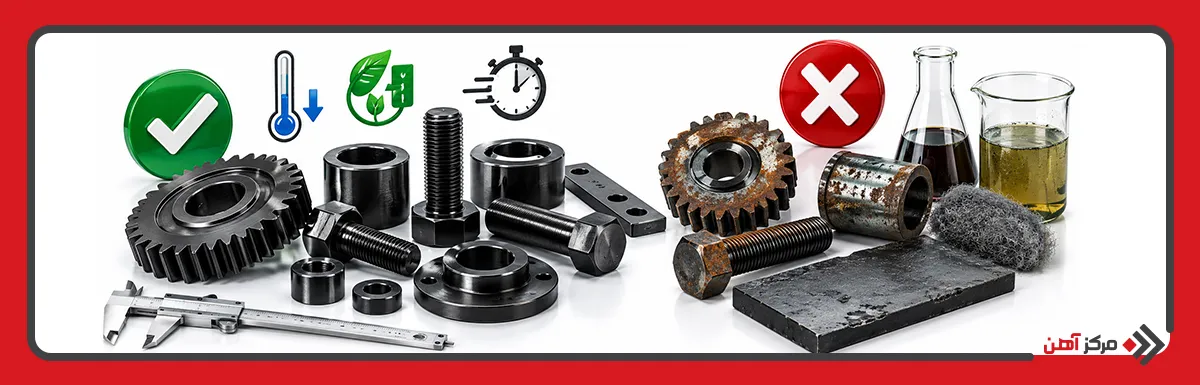
زاج کاری سرد زمانی بهترین نتیجه را ارائه می دهد که انتظار از پوشش با قابلیت واقعی آن هماهنگ باشد. این فرایند به دلیل دمای پایین، سادگی نسبی تجهیزات و ضخامت بسیار کم در بسیاری از کارگاه ها جذاب است، اما نباید آن را جایگزین خودکار پوشش هایی مانند گالوانیزه، آبکاری نیکل یا سامانه های رنگ صنعتی دانست. پوشش سرد تجاری عموما از بلک اکساید گرم کم دوام تر است و برای دستیابی به مقاومت خوردگی مناسب به عملیات نهایی وابستگی بیشتری دارد.
مزایای زاج کاری سرد:
- اجرا در دمای نزدیک به محیط
- مصرف انرژی کمتر نسبت به روش های گرم
- نیاز کمتر به تجهیزات گرمایشی سنگین
- سرعت مناسب فرایند
- ضخامت بسیار کم پوشش
- تغییر ناچیز ابعاد قطعه
- مناسب برای قطعات دارای تلرانس دقیق
- ایجاد ظاهر مشکی یا خاکستری صنعتی
- کاهش بازتاب نور از سطح
- امکان اجرای غوطه وری
- امکان اجرای قلمی یا اسپری در برخی محصولات
- قابلیت ترمیم موضعی
- مناسب برای تولیدهای کوچک و متوسط
- امکان اجرای فرایند در خطوط نسبتا ساده
- قابلیت جذب روغن و سیلر توسط برخی پوشش ها
- کاهش خطرات حرارتی نسبت به حمام های بسیار داغ زاج کاری گرم
معایب زاج کاری سرد:
- مقاومت سایشی محدود در بسیاری از فرمولاسیون ها
- دوام کمتر نسبت به برخی پوشش های گرم
- وابستگی زیاد به کیفیت آماده سازی سطح
- مقاومت خوردگی محدود بدون سیلر
- حساسیت به آلودگی چربی
- امکان ایجاد رنگ غیر یکنواخت
- تفاوت نتیجه روی گریدهای مختلف فولاد
- نیاز به کنترل غلظت محلول
- حساسیت به آلودگی متقابل حمام ها
- لزوم مدیریت ایمن پساب های حاوی مواد شیمیایی
- نامناسب بودن یک محلول واحد برای تمام فلزات
- احتمال کاهش کیفیت در محیط های بسیار مرطوب
- نیاز به روغن کاری یا آب بندی برای عملکرد بهتر
- امکان ساییده شدن برخی پوشش های سرد تحت تماس مکانیکی شدید
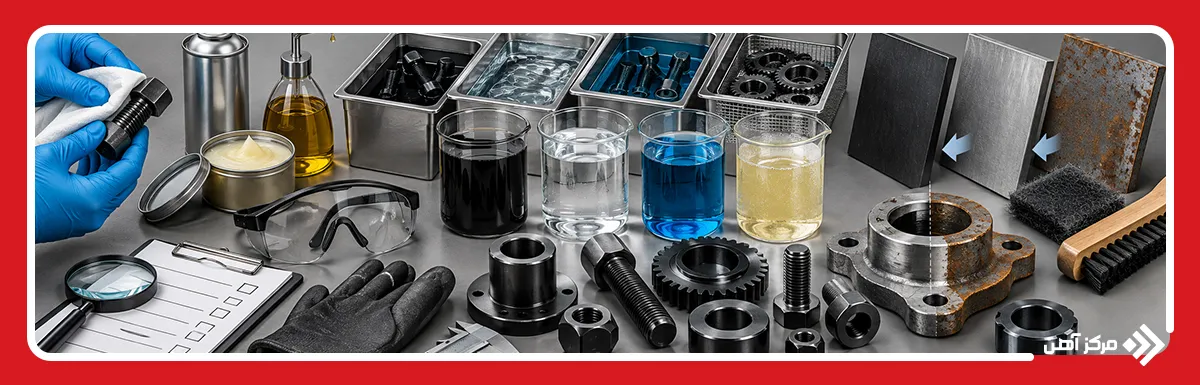
نکات مهم در اجرای زاج کاری سرد
روش زاج کاری سرد در ظاهر ساده است، اما کیفیت حرفه ای آن به کنترل مجموعه ای از متغیرهای کوچک وابسته است. تفاوت میان یک سطح مشکی یکنواخت و پوششی که چند ساعت بعد لکه دار می شود معمولا از جزئیاتی مانند تمیزی سطح، کیفیت آب، زمان انتقال قطعه بین حمام ها و نحوه آب بندی ناشی می شود. در اجرای صنعتی، ثبت پارامترهای فرایند برای هر بچ Batch کمک می کند علت تغییر رنگ یا کاهش دوام سریع تر شناسایی شود.
- تمیزی کامل سطح: هیچ نوع روغن برش، گریس، اثر انگشت یا واکس نباید روی منطقه زاج کاری باقی بماند. آلودگی سطح باعث کاهش تماس محلول با فلز و تشکیل پوشش جزیره ای می شود.
- حذف زنگ و پوسته سست: زاج کاری باید روی سطحی پایدار انجام شود. زنگ پوسته ای، اکسید ضخیم و رسوبات قبلی می توانند باعث چسبندگی ضعیف و ظاهر ناهمگون شوند.
- شناخت دقیق جنس فلز: فولاد کربنی، چدن، فولاد آلیاژی و فولاد زنگ نزن رفتار یکسانی ندارند. پیش از انتخاب محلول باید گرید ماده یا حداقل خانواده آلیاژی آن مشخص شود.
- کنترل زبری سطح: زاج کاری سرد ناهمواری های قبلی را پنهان نمی کند. سطح پولیش شده بعد از سیاه کاری ظاهر متفاوتی از سطح سندبلاست شده خواهد داشت و انتخاب Roughness باید بر اساس ظاهر و کارکرد مورد انتظار انجام شود.
- استفاده از غلظت توصیه شده: محلول غلیظ تر لزوما پوشش بهتر ایجاد نمی کند. غلظت بالا می تواند واکنش را بیش از حد سریع و کنترل رنگ را دشوار کند.
- کنترل دمای محلول: اگرچه نام فرایند زاج کاری سرد است، دمای محیط همچنان بر سرعت واکنش اثر دارد. سرد یا گرم شدن شدید محلول نسبت به محدوده پیشنهادی سازنده می تواند رنگ نهایی را تغییر دهد.
- کنترل زمان تماس: قطعه باید تنها به اندازه ای در معرض محلول باشد که واکنش مورد نظر کامل شود. افزایش زمان بدون دلیل می تواند سطح را پودری یا ناهمگون کند.
- جلوگیری از انتقال مواد بین مخازن: انتقال محلول چربی زدا، اسید یا زاج توسط قطعه به حمام بعدی باعث آلودگی شیمیایی می شود. مرحله آبکشی بین عملیات ها برای کنترل این Carryover ضروری است.
- استفاده از آب مناسب: املاح زیاد، سختی بالا یا آلودگی آب می تواند پس از خشک شدن لکه ایجاد کند. در قطعات ظاهری حساس استفاده از آب با کیفیت کنترل شده ارزش بیشتری دارد.
- شستشوی کامل نقاط کور: سوراخ های رزوه دار، شیارها و کانال های داخلی باید به طور کامل تخلیه و آبکشی شوند تا محلول فعال در آنها باقی نماند.
- خشک کردن سریع: فاصله طولانی میان آبکشی و خشک کردن احتمال Flash Rust را افزایش می دهد. جریان هوای تمیز و خشک می تواند این زمان را کاهش دهد.
- اجرای سریع سیلر: پس از خشک شدن، روغن، واکس یا Sealer باید طبق سیستم فرایندی اعمال شود تا منافذ پوشش اشباع و تماس رطوبت با فلز محدود شود.
- جلوگیری از لمس سطح با دست: چربی و نمک موجود روی پوست می تواند روی سطح تازه آماده شده یا زاج کاری شده اثر بگذارد. استفاده از دستکش تمیز در مراحل پایانی اهمیت دارد.
- انجام نمونه آزمایشی: پیش از زاج کاری تعداد زیادی قطعه، یک نمونه از همان گرید، همان عملیات ماشین کاری و همان زبری سطح آزمایش شود. نتیجه یک قطعه فولادی نمی تواند بدون آزمایش به تمام گریدها تعمیم داده شود.
- کنترل ظاهر پس از خشک شدن: یکنواختی رنگ، وجود لکه، مناطق بدون پوشش و رسوبات پودری باید بررسی شوند. عیب ظاهری می تواند نشانه آلودگی، آماده سازی ناقص یا مشکل شیمی حمام باشد.
- توجه به ایمنی مواد: سرد بودن محلول به معنی بی خطر بودن آن نیست. دستکش مقاوم شیمیایی، عینک، تهویه مناسب و روش مدیریت پساب باید مطابق SDS ماده انتخاب شوند.
- نگهداری صحیح محلول: ورود آلودگی، تبخیر آب، مصرف مواد فعال و استفاده مکرر ترکیب حمام را تغییر می دهد. در خطوط تولید باید غلظت و شرایط محلول دوره ای کنترل شود.
- توجه به شرایط بهره برداری: قطعه ای که در محیط داخلی خشک کار می کند با قطعه ای که در محیط باز، مرطوب یا حاوی نمک قرار دارد نیاز حفاظتی یکسانی ندارد. شرایط سرویس باید قبل از انتخاب زاج کاری مشخص شود.
- ارزیابی سایش: اگر قطعه دائما با سطوح دیگر اصطکاک دارد، مقاومت سایشی سیستم پوشش باید آزمایش شود. برخی پوشش های سرد از نظر ظاهری مناسب هستند اما برای اصطکاک پیوسته طراحی نشده اند.
زاج کاری سرد یک روش مهندسی برای ایجاد پوشش تبدیلی بسیار نازک و ظاهر تیره روی آهن و انواع مختلف فولاد است که بدون استفاده از حمام های بسیار داغ زاج کاری سنتی انجام می شود. مهم ترین ویژگی این فرایند، امکان سیاه کردن قطعات با تغییر ابعادی بسیار کم، تجهیزات نسبتا ساده و مصرف انرژی پایین تر است؛ اما کیفیت آن مستقیما به آماده سازی سطح، شیمی محلول، زمان واکنش، جنس فلز و عملیات نهایی وابسته است. درک صحیح اینکه زاج کاری سرد چیست مانع از این تصور اشتباه می شود که این پوشش به تنهایی یک سیستم ضد خوردگی سنگین است؛ در بسیاری از کاربردها روغن، واکس یا سیلر بخش ضروری سیستم حفاظتی محسوب می شود. بنابراین انتخاب روش زاج کاری سرد باید بر اساس جنس قطعه، شرایط کار، میزان سایش، رطوبت محیط و سطح حفاظت مورد انتظار انجام شود
سوالات متداول
زاج کاری سرد می تواند مقاومت سطح را افزایش دهد، اما حفاظت موثر در برابر زنگ زدگی معمولا به استفاده صحیح از روغن، واکس یا سیلر پس از زاج کاری وابسته است.
ماندگاری رنگ به جنس فلز، کیفیت آماده سازی، نوع محلول، سایش، رطوبت و کیفیت پوشش نهایی بستگی دارد و عدد ثابتی برای تمام شرایط ندارد.
بله، بسیاری از سیستم های زاج کاری سرد برای خطوط کوچک و اجرای کارگاهی طراحی شده اند، اما کنترل مواد شیمیایی، تهویه، تجهیزات حفاظت فردی و دفع پساب الزامی است.
این فرایند معمولا سطح را به رنگ مشکی، خاکستری تیره یا آبی مشکی تبدیل کرده و بازتاب نور را کاهش می دهد، بدون اینکه ضخامت قابل توجهی به قطعه اضافه کند.
در اغلب سیستم ها بله؛ روغن، واکس یا سیلر منافذ پوشش را پر کرده و بخش مهمی از مقاومت نهایی در برابر رطوبت و خوردگی را تامین می کند.
چربی سطح، زنگ و پوسته، غلظت نامناسب محلول، دمای خارج از محدوده، زمان واکنش نامناسب، آلودگی حمام و آب بندی ناقص از عوامل اصلی افت کیفیت هستند.
برای رطوبت محدود می توان از سیستم زاج کاری همراه با سیلر مناسب استفاده کرد، اما در محیط های بسیار خورنده باید عملکرد آن با پوشش های مقاوم تر مقایسه شود.

