
عملیات حرارتی شعله ای چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
عملیات حرارتی شعله ای یکی از روش های سخت کاری سطحی فولاد است که در آن لایه بیرونی قطعه با شعله مستقیم و کنترل شده به سرعت تا بالاتر از دمای بحرانی گرم می شود و سپس با سرعت مناسب سرد می شود تا ساختار سخت مارتنزیتی در سطح شکل بگیرد. در این روش، هدف آن است که سطح قطعه در برابر سایش و تماس مکانیکی مقاوم تر شود، در حالی که بخش داخلی تا حد زیادی چقرمگی و خواص اولیه خود را حفظ کند. این ویژگی باعث شده روش شعله ای برای قطعاتی مانند چرخ دنده ها، غلتک ها، شفت ها و ریل های صنعتی کاربرد داشته باشد. همان طور که تغییرات قیمت آهن امروز بر هزینه ساخت این قطعات اثر می گذارد، انتخاب روش مناسب سخت کاری نیز مستقیما بر دوام، هزینه نگهداری و طول عمر آنها تاثیر می گذارد. ASM عملیات شعله ای را در گروه روش های سخت کاری سطحی با انرژی موضعی قرار می دهد.
درک دقیق عملیات حرارتی شعله ای نیازمند شناخت رفتار فولاد هنگام گرم شدن و سرد شدن سریع است. برای پاسخ به این پرسش که فولاد چیست باید در نظر داشت که قابلیت سخت شدن فولاد به ترکیب شیمیایی، مقدار کربن، عناصر آلیاژی و ریزساختار آن وابسته است؛ بنابراین همه گریدها واکنش یکسانی به حرارت شعله نشان نمی دهند. در عملیات صحیح، سطح ابتدا آستنیتی می شود و سپس کوئنچ سریع، آستنیت را عمدتا به مارتنزیت تبدیل می کند، در حالی که مغز قطعه نرم تر باقی می ماند. در این مقاله مرکزآهن پس از آن که متوجه شدیم عملیات حرارتی شعله ای چیست، مراحل اجرا، عوامل موثر بر کیفیت، مزایا و معایب، کاربردها و نکات مهم عملیات حرارتی شعله ای را بررسی می کنیم.
عملیات حرارتی شعله ای چیست؟
در پاسخ به سوال عملیات حرارتی شعله ای چیست، باید گفت این روش نوعی سخت کاری سطحی است که در آن فقط ناحیه مشخصی از سطح قطعه با شعله اکسی سوخت گرم می شود و پس از رسیدن به دمای مناسب، سریع سرد می شود. هدف اصلی این است که سطح فولاد سخت و مقاوم به سایش شود، بدون اینکه کل مقطع قطعه تحت عملیات قرار بگیرد. در مقایسه با برخی روش های دیگر عملیات حرارتی فولاد، این فرایند نیاز به گرم کردن کامل قطعه ندارد و به همین دلیل برای قطعات بزرگ، سنگین یا موضعی می تواند کاربردی باشد. شعله معمولا باید سطح را تا محدوده آستنیتی گرم کند تا پس از کوئنچ، ساختار مارتنزیتی تشکیل شود. کنترل سرعت حرکت مشعل، فاصله شعله تا سطح و دمای نهایی اهمیت زیادی دارد، زیرا گرم شدن بیش از حد می تواند باعث رشد دانه یا اعوجاج شود.
درک نحوه کار عملیات حرارتی شعله ای بدون توجه به اصول سخت کاری فولاد کامل نیست. این روش زمانی موثر است که ترکیب شیمیایی فولاد و میزان کربن اجازه تشکیل مارتنزیت را بدهند. فولادهای کم کربن معمولا پاسخ محدودی به این فرایند می دهند، در حالی که فولادهای متوسط کربن و برخی گریدهای آلیاژی مناسب تر هستند. عمق لایه سخت نیز به مدت گرمایش، شدت شعله و سرعت سرد کردن وابسته است. عملیات حرارتی شعله ای را می توان در یک جمله این گونه خلاصه کرد: سخت کردن کنترل شده سطح با گرمایش سریع و کوئنچ موضعی. این روش در صورت اجرای صحیح، ترکیبی از سطح مقاوم و مغز چقرمه ایجاد می کند.
مراحل عملیات حرارتی شعله ای
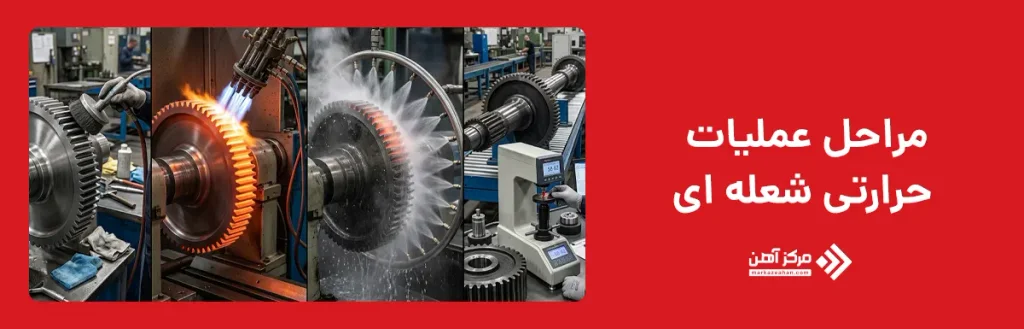
مراحل عملیات حرارتی شعله ای با آماده سازی سطح و انتخاب شرایط مناسب گرمایش آغاز می شود. سطح قطعه باید از چربی، زنگ، پوسته و آلودگی پاک شود تا انتقال حرارت یکنواخت انجام شود. سپس نوع مشعل، شدت شعله، فاصله نازل و سرعت حرکت آن با توجه به جنس قطعه و عمق سختی مورد نیاز تنظیم می شود. در مرحله بعد، سطح فولاد تا محدوده آستنیتی گرم می شود؛ یعنی دمایی که ریزساختار برای تبدیل مناسب پیش از کوئنچ آماده می شود. تعیین این محدوده با توجه به ترکیب فولاد و دیاگرام فازی آهن کربن انجام می شود تا از گرم کردن ناکافی یا بیش از حد جلوگیری شود. اگر دمای سطح کمتر از حد لازم باشد، سختی مطلوب ایجاد نمی شود و اگر بیش از حد بالا برود، خطر رشد دانه و افت کیفیت افزایش پیدا می کند.
پس از رسیدن سطح به دمای هدف، مرحله کوئنچ انجام می شود. در این مرحله، سطح گرم شده با آب، محلول پلیمری یا محیط مناسب دیگر با سرعت کافی سرد می شود تا ساختار مارتنزیتی تشکیل شود. در برخی خطوط، مشعل و سیستم خنک کاری پشت سر هم حرکت می کنند تا گرمایش و سرد شدن به صورت پیوسته انجام شوند. پس از پایان کار، سختی سطح، عمق لایه سخت و یکنواختی آن بررسی می شود. روش عملیات حرارتی شعله ای زمانی نتیجه مطلوب می دهد که زمان گرمایش، دما، سرعت حرکت شعله و شدت کوئنچ به صورت هماهنگ کنترل شوند.
عوامل موثر بر کیفیت عملیات حرارتی شعله ای
کیفیت عملیات حرارتی شعله ای به مجموعه ای از عوامل مرتبط با جنس فولاد، شرایط گرمایش و نحوه سرد کردن وابسته است. نخستین عامل، ترکیب شیمیایی فولاد است؛ مقدار کربن و عناصر آلیاژی مشخص می کنند که سطح تا چه اندازه قابلیت تشکیل مارتنزیت و رسیدن به سختی مطلوب را دارد. عامل مهم دیگر، دمای سطح در زمان گرمایش است. اگر دما به محدوده آستنیتی مناسب نرسد، سختی کافی ایجاد نمی شود و اگر بیش از حد بالا باشد، امکان رشد دانه، اکسیداسیون و افت کیفیت سطح افزایش پیدا می کند. فاصله مشعل تا قطعه، شدت شعله و سرعت حرکت آن نیز باید به گونه ای تنظیم شوند که گرمایش در تمام ناحیه مورد نظر یکنواخت انجام شود.
سرعت و شدت کوئنچ نیز نقش تعیین کننده ای دارند. سرد کردن بیش از حد شدید می تواند احتمال ترک و تنش پسماند را افزایش دهد، در حالی که سرد کردن ناکافی ممکن است مانع تشکیل کامل مارتنزیت شود. هندسه قطعه، ضخامت مقطع و وجود گوشه های تیز نیز بر توزیع حرارت و تنش تاثیر می گذارند. در کنار این موارد، کیفیت سطح پیش از عملیات، مهارت اپراتور و ثبات تجهیزات نیز اهمیت دارند. درک اینکه عملیات حرارتی شعله ای چیست فقط با شناخت اصل گرمایش و کوئنچ کامل نمی شود؛ کنترل دقیق این عوامل است که کیفیت نهایی را تعیین می کند. بنابراین برای دستیابی به سختی یکنواخت و عمق مناسب، تمام پارامترها باید با مشخصات واقعی قطعه هماهنگ شوند.
مزایا و معایب عملیات حرارتی شعله ای
مزایای عملیات حرارتی شعله ای بیشتر زمانی مشخص می شوند که فقط بخش محدودی از یک قطعه نیاز به سختی بالا داشته باشد. در این روش، نیازی به گرم کردن کامل قطعه نیست و همین موضوع می تواند مصرف انرژی و زمان فرایند را کاهش دهد. امکان سخت کاری موضعی، اجرای عملیات روی قطعات بزرگ و سنگین و انعطاف پذیری تجهیزات از دیگر مزیت های آن هستند. همچنین می توان با تنظیم مسیر مشعل، فقط ناحیه ای را که تحت سایش یا تماس مکانیکی قرار دارد سخت کرد و بخش های دیگر را بدون تغییر عمده نگه داشت. این ویژگی کمک می کند سطح مقاوم به سایش باشد و مغز قطعه همچنان چقرمگی مناسبی داشته باشد. از نظر تجهیزات نیز سیستم های شعله ای معمولا ساده تر از برخی سامانه های پیشرفته سخت کاری سطحی هستند.
در مقابل، این روش محدودیت هایی نیز دارد. کنترل یکنواخت دما در قطعات پیچیده دشوار است و مهارت اپراتور تاثیر زیادی بر نتیجه دارد. گرم شدن بیش از حد می تواند باعث اکسیداسیون، رشد دانه یا تغییر شکل شود و کوئنچ نامناسب نیز خطر ترک و تنش پسماند را افزایش می دهد. عمق سختی نیز در همه نقاط قطعه لزوما یکسان نمی شود، مگر اینکه سرعت حرکت شعله و شرایط خنک کاری به دقت کنترل شوند. در نتیجه، مزایای عملیات حرارتی شعله ای زمانی به طور کامل به دست می آیند که فرایند برای جنس، هندسه و کاربرد واقعی قطعه تنظیم شود.
کاربرد عملیات حرارتی شعله ای در صنعت
کاربردهای عملیات حرارتی شعله ای بیشتر در قطعاتی دیده می شوند که سطح آنها تحت سایش، اصطکاک یا تماس مکانیکی مداوم قرار دارد، اما مغز قطعه باید چقرمگی خود را حفظ کند. چرخ دنده های بزرگ، ریل ها، غلتک ها، شفت ها، چرخ های جرثقیل، اجزای ماشین آلات معدنی و برخی قطعات تجهیزات راه سازی از نمونه های رایج هستند. در این قطعات، سخت کردن کامل مقطع ممکن است ضروری یا حتی مطلوب نباشد، زیرا افزایش سختی در تمام حجم می تواند چقرمگی را کاهش دهد. عملیات حرارتی شعله ای این امکان را فراهم می کند که فقط ناحیه کاری قطعه سخت شود و بخش داخلی توان جذب ضربه و تنش را حفظ کند.
یکی دیگر از مزیت های صنعتی این روش، قابلیت استفاده برای قطعات بسیار بزرگ یا قطعاتی است که انتقال آنها به کوره دشوار است. در چنین شرایطی، تجهیزات شعله ای را می توان در محل یا روی خط تولید به کار گرفت و ناحیه مشخصی را سخت کرد. این روش در تعمیرات صنعتی نیز کاربرد دارد، به ویژه زمانی که سطح یک قطعه بزرگ دچار سایش شده و نیاز به بازیابی سختی دارد. با این حال، انتخاب کاربرد باید با توجه به جنس فولاد، ضخامت قطعه و عمق سختی مورد نیاز انجام شود. نحوه کار عملیات حرارتی شعله ای در صنایع مختلف ممکن است تفاوت هایی داشته باشد، اما اصل فرایند یعنی گرمایش موضعی تا محدوده آستنیتی و سپس کوئنچ سریع، در همه موارد ثابت باقی می ماند.
نکات مهم در اجرای عملیات حرارتی شعله ای
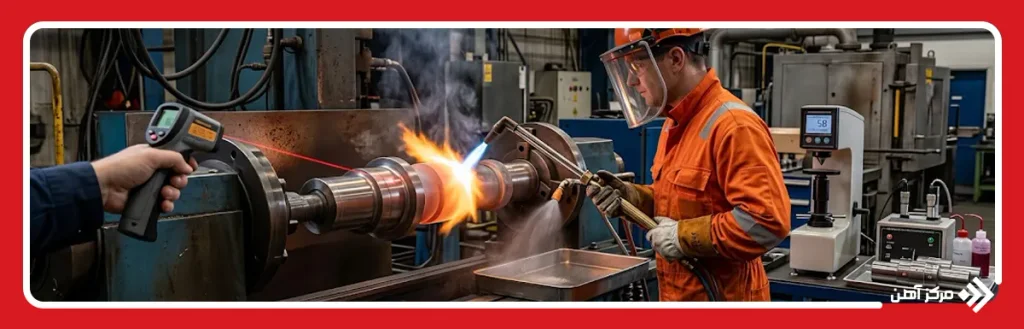
نکات مهم در اجرای عملیات حرارتی شعله ای بیشتر به کنترل یکنواخت گرمایش، انتخاب صحیح دمای آستنیتی و جلوگیری از ایجاد تنش های نامطلوب مربوط می شوند. پیش از شروع، باید ترکیب شیمیایی فولاد، سختی اولیه، ابعاد قطعه و عمق سختی مورد نیاز مشخص شوند. سطح نیز باید کاملا تمیز باشد تا اکسید، روغن یا آلودگی مانع انتقال یکنواخت حرارت نشوند. تنظیم فاصله مشعل، زاویه شعله و سرعت حرکت اهمیت زیادی دارد، زیرا مکث بیش از حد در یک نقطه می تواند باعث داغ شدن موضعی، رشد دانه و اعوجاج شود. همچنین استفاده از ابزارهای اندازه گیری دما یا کنترل رنگ حرارتی سطح می تواند به حفظ محدوده مناسب کمک کند.
در مرحله کوئنچ، شدت و نوع خنک کاری باید با فولاد و هندسه قطعه هماهنگ باشند. سرد کردن بیش از حد سریع در بخش های دارای گوشه تیز یا تغییر مقطع می تواند احتمال ترک را افزایش دهد. از طرف دیگر، کوئنچ ضعیف ممکن است سختی مورد انتظار را ایجاد نکند. پس از پایان عملیات، بهتر است سختی سطح، عمق لایه سخت و وجود ترک یا تغییر شکل بررسی شوند. در قطعات حساس، انجام تنش زدایی یا تمپر بعدی نیز ممکن است لازم باشد. بنابراین کیفیت نهایی زمانی به دست می آید که تمام مراحل عملیات حرارتی شعله ای از آماده سازی سطح تا کنترل نهایی به صورت پیوسته و دقیق مدیریت شوند.
سوالات متداول
خیر. عملیات حرارتی شعله ای معمولا برای سخت کاری موضعی استفاده می شود و فقط ناحیه ای که تحت گرمایش و کوئنچ قرار می گیرد سخت می شود.
در صورت کنترل نامناسب دما، زمان گرمایش یا کوئنچ، امکان ایجاد اعوجاج وجود دارد. قطعات با هندسه پیچیده یا تغییرات ناگهانی مقطع حساس تر هستند. کنترل یکنواخت حرارت و انتخاب شرایط مناسب سرد کردن می تواند احتمال تغییر شکل را کاهش دهد.
عمق سختی مقدار ثابتی ندارد و به جنس فولاد، شدت شعله، زمان گرمایش، سرعت حرکت مشعل و شرایط کوئنچ بستگی دارد. بنابراین باید بر اساس نوع قطعه و عملکرد مورد انتظار تعیین و پس از عملیات اندازه گیری شود.
در روش شعله ای، سطح با شعله مستقیم گرم می شود، اما در سخت کاری القایی، گرما با میدان الکترومغناطیسی ایجاد می شود. روش القایی معمولا امکان کنترل دقیق تر و اتوماسیون بیشتری دارد، در حالی که روش شعله ای تجهیزات ساده تر و انعطاف پذیری بالاتری برای قطعات بزرگ دارد.
خیر. قابلیت پاسخ دهی به این روش به مقدار کربن، عناصر آلیاژی و سختی پذیری فولاد بستگی دارد. فولادهای کم کربن معمولا سختی سطحی محدودی ایجاد می کنند، در حالی که فولادهای متوسط کربن و برخی فولادهای آلیاژی مناسب تر هستند.
کنترل دما می تواند با پیرومتر، تجهیزات اندازه گیری غیرتماسی، کنترل پارامترهای مشعل و در برخی شرایط با بررسی رنگ حرارتی سطح انجام شود. برای اجرای دقیق روش عملیات حرارتی شعله ای، اندازه گیری مستقیم دما قابل اعتمادتر از تخمین چشمی است.

