
تفاوت عملیات حرارتی شعله ای و القایی در چیست؟

دسترسی سریع به محتوای این مطلب
عملیات حرارتی شعله ای و القایی دو روش مهم برای سخت کاری سطحی قطعات فولادی هستند که هدف مشترک آنها افزایش سختی، مقاومت سایشی و عمر خستگی سطح بدون سخت کردن کامل مغز قطعه است؛ با این حال سازوکار تولید حرارت، سرعت انتقال انرژی، دقت کنترل دما، عمق سخت کاری و قابلیت کنترل فرایند در این دو روش تفاوت اساسی دارد. در انتخاب میان این دو فناوری تنها هزینه اولیه تجهیزات یا قیمت آهن و ماده اولیه مطرح نیست، بلکه هندسه قطعه، گرید فولاد، تیراژ تولید، عمق لایه سخت شده مورد نیاز و تلرانس مجاز اعوجاج نیز باید بررسی شود. در مقایسه عملیات حرارتی شعله ای و القایی، روش القایی معمولا از نظر سرعت، کنترل موضعی و تکرارپذیری برتری دارد، در حالی که روش شعله ای برای بعضی قطعات بزرگ، تعمیرات و تولید محدود اقتصادی تر است. در ادامه تفاوت بین عملیات حرارتی شعله ای با عملیات القایی را از دید متالورژی، انتقال حرارت و الزامات صنعتی بررسی می کنیم تا انتخاب میان این دو روش بر اساس شرایط واقعی قطعه انجام شود.
تفاوت عملیات حرارتی شعله ای با عملیات القایی
هر دو روش Flame Hardening و Induction Hardening در گروه فرایندهای سخت کاری سطحی قرار می گیرند. در این روش ها سطح فولاد تا محدوده آستنیتی گرم شده و سپس با سرعت مناسب سرد می شود تا ساختار سطحی عمدتا به مارتنزیت تبدیل شود، در حالی که بخش مرکزی قطعه می تواند ساختار اولیه خود را حفظ کند. همین گرادیان ساختاری باعث می شود قطعه همزمان دارای سطح سخت و مغز نسبتا چقرمه باشد.
اما شباهت هدف نهایی نباید باعث شود این دو فرایند یکسان در نظر گرفته شوند. عملیات حرارتی شعله ای حرارت را از طریق احتراق سوخت در مجاورت سطح ایجاد می کند، در حالی که سخت کاری القایی انرژی الکترومغناطیسی را مستقیما در لایه مشخصی از فلز به حرارت تبدیل می کند. فرق عملیات حرارتی شعله ای با عملیات القایی از همین مکانیزم آغاز شده و در نهایت بر سرعت، کیفیت، اعوجاج، مصرف انرژی، هزینه و نوع قطعات قابل پردازش اثر می گذارد.
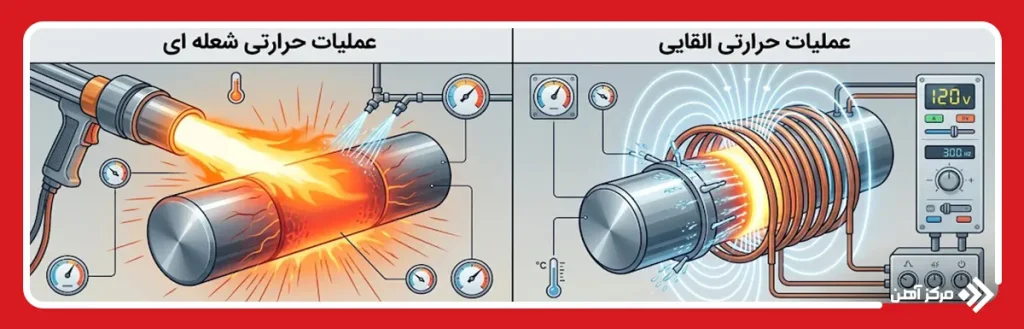
تفاوت در روش ایجاد حرارت
در روش شعله ای، مخلوط سوخت و اکسیژن در مشعل می سوزد و انرژی حاصل از احتراق از طریق تابش، جابه جایی و تماس گازهای داغ به سطح فلز منتقل می شود. سوخت می تواند استیلن، پروپان، گاز طبیعی یا ترکیبات مشابه باشد. شدت حرارت به نوع سوخت، نسبت سوخت به اکسیژن، فاصله مشعل از قطعه، زاویه قرارگیری شعله و سرعت حرکت آن وابسته است.
در عملیات حرارتی فولاد به روش القایی، قطعه در میدان مغناطیسی متناوب حاصل از عبور جریان AC از کویل قرار می گیرد. این میدان باعث ایجاد Eddy Current یا جریان های گردابی در فلز می شود. مقاومت الکتریکی فلز در برابر این جریان ها، انرژی الکتریکی را به گرما تبدیل می کند. بنابراین برخلاف روش شعله ای، حرارت از یک منبع خارجی به سطح انتقال نمی یابد، بلکه درون لایه مشخصی از خود قطعه تولید می شود.
این تفاوت بنیادی سبب می شود القا امکان کنترل دقیق تری بر محل تولید حرارت داشته باشد، در حالی که در شعله، بخشی از انرژی در محیط اطراف تلف می شود.
تفاوت در سرعت گرم شدن
نرخ گرم شدن در سخت کاری القایی می تواند بسیار بالا باشد، زیرا چگالی توان Power Density مستقیما در سطح یا زیر سطح قطعه ایجاد می شود. بسته به توان دستگاه، فرکانس و هندسه قطعه، رسیدن به محدوده آستنیتی می تواند ظرف چند ثانیه انجام شود.
در عملیات شعله ای ابتدا حرارت باید از گاز داغ به سطح منتقل شود و سپس از طریق هدایت حرارتی وارد فلز شود. بنابراین معمولا زمان بیشتری برای رسیدن سطح به دمای هدف لازم است. البته استفاده از مشعل های پرقدرت و چند شعله می تواند نرخ گرم شدن را افزایش دهد، اما همچنان پاسخ فرایند به اندازه القا سریع نیست.
کوره القایی نیز از اصل القای الکترومغناطیسی استفاده می کند، اما نباید آن را با Induction Hardening یکسان دانست. در کوره القایی هدف معمولا ذوب یا گرم کردن حجم بیشتری از فلز است، در حالی که در سخت کاری القایی طراحی کویل و فرکانس به گونه ای انتخاب می شود که گرمایش عمدتا در ناحیه سطحی مورد نظر متمرکز شود.
تفاوت در کنترل دما
کنترل دما در روش القایی معمولا دقیق تر است، زیرا توان ژنراتور، فرکانس، فاصله کویل، زمان اعمال انرژی و سرعت حرکت قطعه را می توان به صورت برنامه ریزی شده تنظیم کرد. استفاده از Pyrometer مادون قرمز، دوربین حرارتی و کنترل Closed Loop نیز امکان اصلاح توان در حین فرایند را فراهم می کند.
در روش شعله ای کنترل دمای واقعی سطح دشوارتر است. رنگ سطح می تواند نشانه تقریبی دما باشد، اما برای فرایند صنعتی دقیق کافی نیست. نوسان فشار گاز، فاصله مشعل، وضعیت نازل و نحوه حرکت اپراتور می توانند دمای موضعی را تغییر دهند.
در سخت کاری فولاد چند درجه اختلاف در دمای آستنیته کردن می تواند بر اندازه دانه، مقدار آستنیت باقی مانده و سختی نهایی اثر بگذارد. به همین دلیل در قطعاتی که Window فرایندی محدودی دارند، کنترل دمای القایی مزیت مهمی محسوب می شود.
تفاوت در عمق سخت کاری
عمق سخت کاری در روش القایی به شدت تحت تاثیر فرکانس جریان قرار دارد. پدیده Skin Effect باعث می شود با افزایش فرکانس، چگالی جریان به سطح نزدیک تر شود و عمق نفوذ کاهش یابد. به همین علت برای لایه های بسیار کم عمق از فرکانس بالاتر و برای Case Depth عمیق تر از فرکانس پایین تر استفاده می شود.
البته عمق نهایی تنها تابع فرکانس نیست. توان، زمان گرمایش، قطر قطعه، ضریب نفوذ مغناطیسی، مقاومت الکتریکی و سرعت انتقال حرارت نیز موثر هستند.
در روش شعله ای عمق لایه گرم شده بیشتر توسط زمان قرار گرفتن سطح در معرض شعله، شدت حرارت و هدایت حرارتی فولاد کنترل می شود. افزایش زمان گرم کردن می تواند عمق آستنیته شده را افزایش دهد، اما همزمان خطر رشد دانه، اکسیداسیون و اعوجاج نیز بیشتر می شود.
تفاوت در یکنواختی سختی سطح
در سخت کاری القایی، اگر کویل به درستی طراحی شده باشد، توزیع میدان الکترومغناطیسی می تواند گرمایش بسیار یکنواختی ایجاد کند. قطعات دورانی مانند شفت، محور و چرخ دنده را می توان همزمان با گرمایش چرخاند تا اختلاف سختی محیطی کاهش یابد.
در عملیات حرارتی شعله ای یکنواختی بیشتر به طراحی مشعل و حرکت نسبی شعله و قطعه وابسته است. تغییر کوچک در فاصله مشعل یا سرعت حرکت ممکن است باعث ایجاد Hard Spot یا Soft Spot شود.
البته در روش القایی نیز گوشه های تیز، سوراخ ها، تغییر ناگهانی مقطع و لبه ها می توانند تمرکز میدان ایجاد کنند. بنابراین یکنواختی مطلوب تنها با استفاده از دستگاه القایی حاصل نمی شود و طراحی دقیق Coil Engineering اهمیت زیادی دارد.
تفاوت در دقت و تکرارپذیری فرایند
یکی از مهم ترین تفاوت های عملیات حرارتی شعله ای با عملیات القایی، Repeatability است. در سیستم القایی می توان توان، زمان، فرکانس، فاصله کویل، سرعت حرکت و زمان شروع کوئنچ را برای هر قطعه ثبت و دقیقا تکرار کرد.
این قابلیت برای خطوط تولید خودرو، بلبرینگ، گیربکس و قطعات انتقال قدرت اهمیت زیادی دارد، زیرا تغییرات سختی میان قطعات باید بسیار محدود باشد.
در روش شعله ای نیز امکان مکانیزه کردن حرکت مشعل وجود دارد، اما فرایند نسبت به تغییر فشار گاز، وضعیت نازل، کیفیت شعله و فاصله مشعل حساس تر است. در اجرای دستی، نقش مهارت اپراتور نیز بسیار پررنگ می شود. در نتیجه برای تیراژ بالا، دستیابی به پراکندگی کم در نتایج با القا ساده تر است.
تفاوت در میزان تغییر شکل قطعه
هر روش حرارتی که میان سطح و مغز قطعه اختلاف دمای شدید ایجاد کند، می تواند تنش حرارتی و اعوجاج ایجاد کند. در سخت کاری سطحی این موضوع به ویژه برای شفت های بلند، رینگ ها، قطعات نازک و اجزای دارای تلرانس ابعادی دقیق اهمیت دارد.
در روش القایی به دلیل گرمایش بسیار سریع و محدود بودن حجم گرم شده، مقدار کل انرژی وارد شده به قطعه معمولا کمتر است. بنابراین در بسیاری از کاربردها Distortion کاهش پیدا می کند.
در روش شعله ای گرمایش کندتر می تواند حجم بیشتری از قطعه را تحت تاثیر قرار دهد و در صورت کنترل نامناسب، اختلاف انبساط حرارتی بیشتری ایجاد کند. البته نوع نگهداری قطعه، ترتیب کوئنچ و شکل هندسی نیز در تغییر شکل نقش دارند و نمی توان اعوجاج را تنها به روش گرمایش نسبت داد.
تفاوت در کنترل موضعی حرارت
القای الکترومغناطیسی یکی از دقیق ترین روش ها برای Localized Heating است. شکل کویل می تواند متناسب با ناحیه ای طراحی شود که باید سخت شود. برای مثال می توان فقط ژورنال یک شفت، دندانه های یک چرخ دنده یا مسیر تماس یک ریل را گرم کرد.
در روش شعله ای نیز گرمایش موضعی امکان پذیر است، اما مرز میان ناحیه گرم و سرد معمولا به اندازه روش القایی مشخص نیست. گازهای داغ و تابش حرارتی می توانند مناطق مجاور را نیز تحت تاثیر قرار دهند.
بنابراین در قطعاتی که تنها بخش کوچکی باید سخت شود و سایر نواحی نباید دمای زیادی ببینند، مقایسه سخت کاری شعله ای و القایی از نظر عملکرد معمولا به نفع روش القایی تمام می شود.
تفاوت در قابلیت اتوماسیون
سیستم های القایی به سادگی با PLC، Robot و سیستم های کنترل CNC یکپارچه می شوند. کویل می تواند روی مسیر مشخص حرکت کند، توان در نقاط مختلف تغییر کند و مرحله Quenching بلافاصله پس از گرمایش فعال شود.
ثبت پارامترهای هر قطعه نیز امکان Traceability را فراهم می کند. این قابلیت در صنایعی که کنترل کیفیت مستند ضروری است ارزش زیادی دارد.
اتوماسیون روش شعله ای نیز امکان پذیر است، اما به دلیل وجود خطوط گاز، احتراق و حساسیت مشعل به فاصله و وضعیت محیط، سیستم پیچیدگی مکانیکی و ایمنی متفاوتی دارد. برای تولید محدود، همین سادگی نسبی تجهیزات شعله ای می تواند مزیت باشد، اما برای خطوط انبوه معمولا القا گزینه مناسب تری است.
تفاوت در هزینه تجهیزات و اجرا
سرمایه گذاری اولیه برای سیستم القایی معمولا بیشتر است. ژنراتور فرکانس مناسب، Matching Unit، کویل اختصاصی، سیستم خنک کاری، کنترل توان و تجهیزات کوئنچ باید متناسب با قطعه طراحی شوند.
همچنین برای هر خانواده قطعه ممکن است کویل اختصاصی مورد نیاز باشد. این موضوع هزینه Tooling را افزایش می دهد.
در مقابل، سیستم شعله ای از نظر تجهیزات اولیه ساده تر و ارزان تر است و برای قطعات بزرگ یا تولید کم می تواند اقتصادی باشد. مشعل، سیستم گاز و تجهیزات حرکت معمولا سرمایه اولیه کمتری نیاز دارند.
با این حال هزینه واقعی باید بر اساس Cost per Part محاسبه شود. در تیراژ بالا، سرعت بیشتر، کاهش دوباره کاری و تکرارپذیری القا می تواند سرمایه اولیه بالاتر را جبران کند.
تفاوت در مصرف انرژی
در سخت کاری القایی، بخش قابل توجهی از انرژی الکتریکی مستقیما در قطعه تولید حرارت می کند. به همین دلیل راندمان موضعی گرمایش بالا است و نیازی به گرم کردن فضای اطراف وجود ندارد.
با این حال راندمان کل سیستم به طراحی کویل، فاصله Coupling، فرکانس و راندمان منبع توان وابسته است. اگر کویل نامناسب باشد، بخشی از انرژی بدون ایجاد گرمایش موثر تلف می شود.
در روش شعله ای مقداری از انرژی احتراق از طریق دود، تابش و گرم شدن هوای اطراف از دست می رود. بنابراین برای قطعات کوچک یا نواحی محدود، مصرف انرژی ویژه می تواند بیشتر باشد.
در مقابل، برای قطعات بسیار بزرگ که طراحی سیستم القایی پرقدرت دشوار یا بسیار گران است، روش شعله ای هنوز می تواند از نظر اقتصادی منطقی باشد.
تفاوت در کاربردهای صنعتی
عملیات حرارتی شعله ای معمولا برای قطعات بزرگ، سطوح گسترده، ریل ها، غلتک ها، چرخ های صنعتی، دنده های بزرگ و تعمیر قطعات سنگین کاربرد دارد. انعطاف بالای مشعل باعث می شود اجرای فرایند روی قطعاتی که جابه جایی آنها دشوار است امکان پذیر باشد.
سخت کاری القایی در شفت ها، میل لنگ، میل بادامک، پین، چرخ دنده، رینگ، محور، قطعات خودرو، مسیرهای سایش و قطعات تولید انبوه کاربرد گسترده ای دارد.
در انتخاب کاربرد باید به Hardenability فولاد نیز توجه کرد. این دو روش معمولا برای فولادهایی با مقدار کربن کافی مناسب هستند. فولاد کم کربن بدون عملیات تکمیلی ممکن است پس از کوئنچ سختی مورد انتظار را ایجاد نکند، زیرا تشکیل مارتنزیت کافی به ترکیب شیمیایی مناسب نیاز دارد.
جدول مقایسه عملیات حرارتی شعله ای و القایی
| معیار مقایسه | عملیات حرارتی شعله ای | عملیات حرارتی القایی |
|---|---|---|
| منبع تولید حرارت | احتراق گاز و انتقال حرارت به سطح | جریان های گردابی ناشی از میدان الکترومغناطیسی |
| سرعت گرم شدن | متوسط تا بالا | بسیار بالا |
| کنترل دما | وابسته به مشعل و سیستم کنترل | دقیق و قابل برنامه ریزی |
| کنترل عمق سخت کاری | وابسته به زمان و شدت شعله | قابل کنترل با فرکانس، توان و زمان |
| یکنواختی سطح | متوسط تا خوب | بسیار خوب در صورت طراحی صحیح کویل |
| تکرارپذیری | متوسط | بسیار بالا |
| کنترل موضعی | خوب | بسیار دقیق |
| احتمال اعوجاج | نسبتا بیشتر | معمولا کمتر |
| قابلیت اتوماسیون | امکان پذیر | بسیار بالا |
| هزینه اولیه تجهیزات | پایین تر | بالاتر |
| هزینه در تولید انبوه | ممکن است افزایش یابد | معمولا اقتصادی تر |
| راندمان انرژی موضعی | پایین تر | بالاتر |
| وابستگی به اپراتور | بیشتر | کمتر |
| مناسب برای قطعات بزرگ | بسیار مناسب | وابسته به توان دستگاه |
| مناسب برای تیراژ بالا | محدودتر | بسیار مناسب |
| قابلیت ثبت پارامترها | محدودتر | بسیار بالا |
| مهم ترین مزیت | سادگی و انعطاف تجهیزات | دقت، سرعت و تکرارپذیری |
| مهم ترین محدودیت | کنترل دشوارتر حرارت | سرمایه گذاری اولیه بالاتر |
عملیات حرارتی شعله ای بهتر است یا القایی؟
برای قطعاتی که تیراژ تولید بالا، تلرانس ابعادی محدود، سختی سطح یکنواخت و عمق سخت کاری مشخص دارند، عملیات حرارتی القایی معمولا انتخاب فنی بهتری است. امکان کنترل Energy Input، زمان Heating Cycle، فرکانس و Quench Delay باعث می شود شرایط حرارتی هر قطعه با دقت بالا تکرار شود. در صنایعی مانند خودروسازی، تولید چرخ دنده، شفت و قطعات انتقال قدرت، کاهش Scatter در سختی و عمق لایه سخت شده اهمیت زیادی دارد و القا این نیاز را بهتر پاسخ می دهد. بنابراین اگر پرسش این باشد که عملیات حرارتی شعله ای بهتر است یا القایی؟ برای تولید دقیق و تکرارشونده، پاسخ معمولا روش القایی است.
با این حال بهتر بودن یک روش مطلق نیست. برای قطعات بسیار بزرگ، تعمیرات میدانی، تیراژ پایین یا پروژه هایی که سرمایه گذاری روی تجهیزات القایی اختصاصی توجیه اقتصادی ندارد، عملیات حرارتی شعله ای می تواند انتخاب مناسب تری باشد. مشعل را می توان روی نواحی مختلف قطعه حرکت داد و بدون ساخت کویل اختصاصی، سطح مورد نظر را گرم کرد. در نتیجه مقایسه عملیات حرارتی شعله ای و القایی باید بر اساس هندسه، جنس، تیراژ، Case Depth، تلرانس تغییر شکل و هزینه کل انجام شود، نه فقط بر اساس سختی نهایی.
سوالات متداول
در سخت کاری شعله ای حرارت از احتراق گاز به سطح منتقل می شود، اما در روش القایی حرارت توسط جریان های گردابی مستقیما داخل لایه سطحی فلز ایجاد می شود.
روش القایی به دلیل کنترل دقیق توان، زمان و میدان مغناطیسی معمولا یکنواختی و تکرارپذیری بیشتری نسبت به روش شعله ای ایجاد می کند.
در القا انرژی عمدتا در خود قطعه تولید می شود و اتلاف محیطی کمتر است، در حالی که بخشی از انرژی شعله از طریق گازهای داغ و محیط اطراف تلف می شود.
روش شعله ای برای قطعات بزرگ و تولید محدود مناسب تر است، در حالی که القا بیشتر در قطعات دقیق، موضعی و خطوط تولید انبوه استفاده می شود.
در تولید انبوه، روش القایی به دلیل سرعت بالا، قابلیت اتوماسیون و تکرار دقیق پارامترهای فرایند معمولا برتری محسوسی دارد.
گرمایش القایی معمولا بسیار سریع تر است، زیرا انرژی مستقیما در فلز ایجاد می شود و نیازی به انتقال حرارت از شعله به سطح ندارد.

