
پوشش دهی به روش HVOF چیست و چه کاربردی دارد؟

دسترسی سریع به محتوای این مطلب
پوشش دهی به روش HVOF یکی از فناوری های پیشرفته مهندسی سطح است که برای افزایش مقاومت قطعات صنعتی در برابر سایش، فرسایش، خوردگی و تخریب ناشی از شرایط سخت کاری استفاده می شود. در این روش، ذرات ماده پوششی با سرعت بسیار بالا به سطح قطعه برخورد می کنند و لایه ای متراکم با استحکام اتصال مناسب ایجاد می کنند، بدون اینکه لازم باشد تمام حجم فلز پایه ذوب شود. این ویژگی امکان بهبود عملکرد قطعات گران قیمت و بازسازی سطوح فرسوده را فراهم می کند. انتخاب نوع پوشش، کیفیت زیرلایه و شرایط پاشش بر دوام قطعه تاثیر مستقیم دارند. از سوی دیگر، علاوه بر قیمت آهن و هزینه تامین مواد اولیه، انتخاب فناوری مناسب برای محافظت از سطح می تواند هزینه تعمیرات و توقف تجهیزات را کاهش دهد. در این مقاله مرکزآهن، ساختار فرآیند HVOF، مراحل اجرا، تجهیزات، مواد مصرفی، ویژگی های پوشش، کاربردهای صنعتی و عوامل موثر بر هزینه آن را بررسی می کنیم.
پوشش دهی به روش HVOF چیست؟
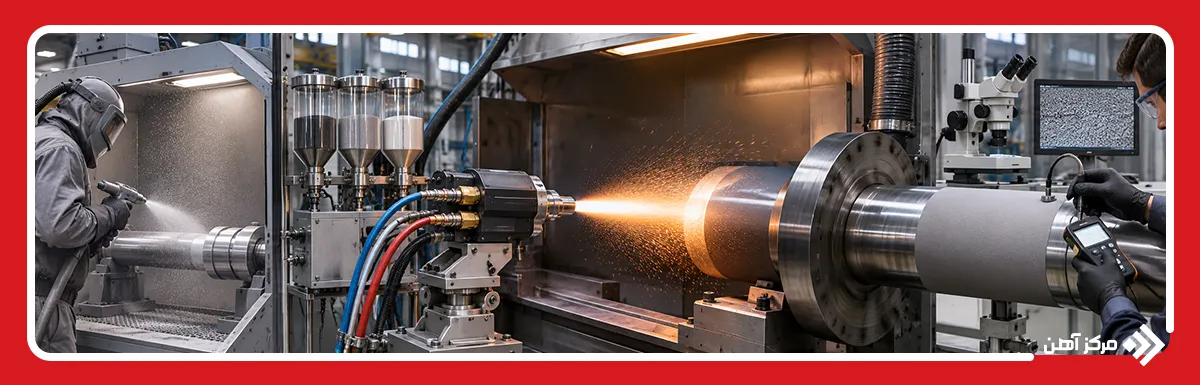
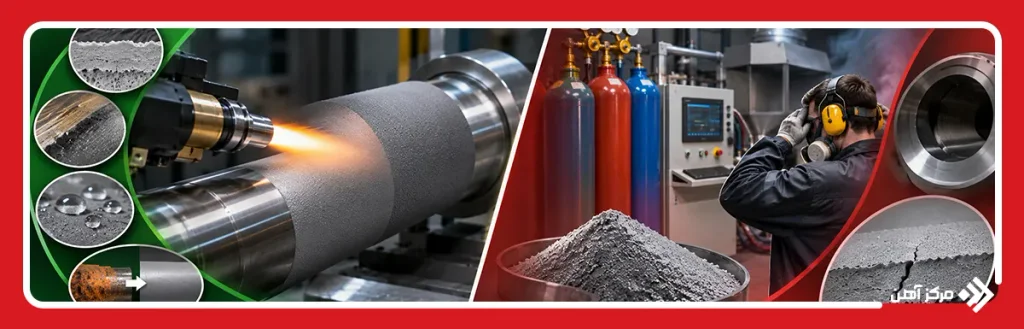
پوشش دهی به روش HVOF که مخفف عبارت High Velocity Oxy-Fuel است، یک فرآیند پیشرفته پاشش حرارتی محسوب می شود که در آن انرژی حاصل از احتراق سوخت و اکسیژن برای گرم کردن و شتاب دادن به ذرات پودر استفاده می شود. گازهای حاصل از احتراق با عبور از نازل تفنگ پاشش، جریانی با سرعت بسیار بالا ایجاد می کنند و ذرات فلزی، آلیاژی یا سرمت را به سمت سطح آماده شده قطعه هدایت می کنند. سرعت برخورد ذرات در بسیاری از سامانه های صنعتی حدود 400 تا 800 متر بر ثانیه است، هرچند مقدار واقعی به طراحی تجهیزات، اندازه ذرات و شرایط عملیاتی بستگی دارد. ذرات هنگام برخورد، بسته به جنس و دمای خود، به صورت جامد تغییر شکل پذیر، نیمه مذاب یا مذاب هستند و با تغییر شکل و انباشت پی در پی، ساختاری لایه ای موسوم به لاملا (Lamella) تشکیل می دهند. برخلاف جوشکاری پوششی، اتصال در HVOF عمدتا از طریق درگیری مکانیکی، تماس نزدیک میان ذرات و زیرلایه و در برخی شرایط برهم کنش های موضعی در فصل مشترک ایجاد می شود. پوشش های بهینه این روش معمولا تخلخل پایینی دارند و در بعضی ترکیبات، استحکام اتصال آنها از 70 مگاپاسکال نیز فراتر می رود. البته مقدار چسبندگی به جنس پوشش، شرایط آماده سازی سطح و روش آزمون وابسته است. این فناوری برای ایجاد پوشش های مقاوم به سایش و خوردگی بدون تغییر گسترده در ساختار حجمی قطعه کاربرد دارد.
فرآیند پوشش دهی HVOF چگونه انجام می شود؟
فرآیند پوشش دهی HVOF مجموعه ای از عملیات پیوسته و کنترل شده است که از ارزیابی سطح فلز پایه شروع می شود و با بازرسی کیفیت پوشش پایان می یابد. موفقیت این روش تنها به توان تفنگ پاشش وابسته نیست؛ بلکه شرایط زیرلایه، مشخصات پودر، نسبت سوخت به اکسیژن، فاصله پاشش و مدیریت حرارت باید با یکدیگر هماهنگ باشند. برخلاف برخی روش های سخت کاری سطحی که با تغییر ترکیب شیمیایی یا ریزساختار خود فلز، خواص آن را اصلاح می کنند، در HVOF ماده ای با ترکیب و ویژگی های مستقل بر سطح قطعه نشانده می شود. مراحل اجرایی زیر نحوه تشکیل این لایه مهندسی شده را مشخص می کنند.
آماده سازی و تمیزکاری سطح قطعه
آماده سازی سطح (Surface Preparation) مهم ترین مرحله برای دستیابی به اتصال قابل اطمینان میان پوشش و فلز پایه است. ابتدا آلودگی های آلی، روغن، رطوبت، اکسیدها و بقایای پوشش قبلی از سطح حذف می شوند. سپس معمولا از سندبلاست با ذرات ساینده مناسب برای ایجاد زبری کنترل شده استفاده می شود. این زبری، سطح موثر تماس و امکان قفل شدن مکانیکی ذرات پوششی را افزایش می دهد؛ با این حال، زبری بیش از حد ممکن است باعث ایجاد نقاط تمرکز تنش و ناپیوستگی در لایه اولیه شود. در قطعاتی که سابقه عملیات حرارتی فولاد دارند، بررسی سختی، تنش های پسماند و وضعیت متالورژیکی زیرلایه اهمیت بیشتری پیدا می کند؛ زیرا فرآیند آماده سازی نباید خواص قبلی قطعه را تخریب کند. انتخاب نوع ساینده نیز باید بر اساس سختی و ترکیب فلز انجام شود تا ذرات ساینده در سطح فرو نروند. پس از زبرسازی، سطح با هوای خشک و بدون روغن پاکسازی می شود و فاصله زمانی تا آغاز پاشش باید محدود باشد تا اکسیداسیون یا آلودگی مجدد رخ ندهد.
انتخاب پودر و مواد پوشش دهنده
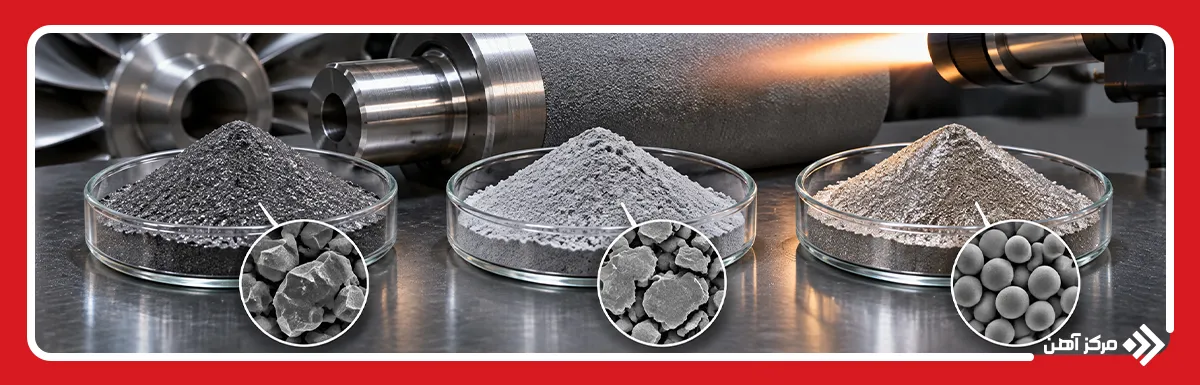
انتخاب پودر پوششی به مکانیزم تخریب قطعه، دمای سرویس، شدت بارگذاری و محیط شیمیایی وابسته است. پودرهای مورد استفاده معمولا از ذرات کروی یا نزدیک به کروی با توزیع اندازه کنترل شده تشکیل می شوند؛ زیرا شکل و اندازه ذرات بر جریان پذیری، گرم شدن و سرعت برخورد تاثیر می گذارند. برای مثال، کاربید تنگستن در ترکیب با فازهای اتصال دهنده کبالت یا کبالت-کروم، گزینه مهمی برای پوشش قطعات تحت سایش شدید است. در مقابل، ترکیبات پایه نیکل ممکن است زمانی انتخاب شوند که مقاومت خوردگی یا سازگاری با محیط شیمیایی اولویت داشته باشد. اندازه ذرات در بسیاری از کاربردهای HVOF حدود 5 تا 60 میکرومتر است، اما بازه مناسب باید با مشخصات تفنگ و ماده مصرفی تعیین شود. ذرات بسیار درشت ممکن است انرژی کافی برای تغییر شکل مناسب دریافت نکنند، در حالی که ذرات بیش از حد ریز مستعد گرم شدن شدید، اکسیداسیون و تغییر ترکیب فازی هستند. بنابراین انتخاب پودر باید بر اساس گواهی ترکیب شیمیایی، مورفولوژی، توزیع اندازه و کیفیت ساخت آن انجام شود.
احتراق سوخت و اکسیژن در محفظه
در این مرحله، سوخت گازی یا مایع همراه با اکسیژن وارد محفظه احتراق می شود و پس از اشتعال، انرژی حرارتی لازم برای فرآیند را تولید می کند. سوخت هایی مانند هیدروژن، پروپان، پروپیلن و نفت سفید در سامانه های مختلف HVOF کاربرد دارند. نسبت سوخت به اکسیژن (Fuel-Oxygen Ratio) یکی از متغیرهای اصلی است؛ زیرا بر دمای شعله، ترکیب محصولات احتراق، فشار محفظه و شرایط اکسیداسیون ذرات تاثیر می گذارد. دمای گاز احتراق بسته به نوع سوخت و شرایط عملکرد می تواند تقریبا در محدوده 2500 تا 3100 درجه سانتی گراد قرار گیرد. این مقدار دمای گاز است و نباید با دمای ذرات یا سطح قطعه یکسان در نظر گرفته شود. احتراق پایدار، فشار لازم را برای انبساط گاز در مسیر نازل فراهم می کند و نوسان آن می تواند باعث تغییر سرعت و دمای ذرات شود. به همین دلیل، کنترل جریان سوخت و اکسیژن با تجهیزات اندازه گیری دقیق برای تکرارپذیری کیفیت پوشش ضروری است.
شتاب گیری و پاشش ذرات روی سطح
پس از تولید گازهای داغ، جریان از مسیر نازل عبور می کند و انرژی فشاری آن به انرژی جنبشی تبدیل می شود. ذرات پودر که از طریق یک جریان حامل به سامانه تزریق شده اند، تحت تاثیر انتقال حرارت و نیروی درگ گاز شتاب می گیرند. رفتار هر ذره تابع قطر، چگالی، ظرفیت گرمایی، رسانایی حرارتی و مدت حضور آن در جریان است. ذرات ریز معمولا سریع تر گرم می شوند، اما ممکن است نسبت به اکسیداسیون و تغییرات فازی حساس تر باشند. هنگام برخورد، انرژی جنبشی زیاد باعث پهن شدن ذرات تغییر شکل پذیر و فشرده شدن ساختار پوشش می شود. فاصله پاشش (Spray Distance) باید به گونه ای تنظیم شود که ذرات هنگام رسیدن به سطح، ترکیب مناسبی از سرعت و دما داشته باشند. فاصله بسیار کوتاه می تواند حرارت ورودی و تنش سطحی را افزایش دهد، در حالی که فاصله زیاد احتمال افت سرعت و تشکیل ساختار متخلخل را بیشتر می کند. زاویه برخورد نیز مهم است؛ زیرا برخورد مایل می تواند بازده رسوب گذاری را کاهش دهد و باعث ایجاد نواحی با ضخامت نامنظم شود.
سرد شدن و تشکیل لایه پوششی
تشکیل پوشش نتیجه انباشت تعداد بسیار زیادی ذره است که پس از برخورد، تغییر شکل پیدا می کنند و در کنار یکدیگر قرار می گیرند. ذرات مذاب یا نیمه مذاب هنگام تماس با سطح سردتر، گرمای خود را از دست می دهند و منجمد می شوند، در حالی که ذرات جامد تغییر شکل پذیر عمدتا از طریق تغییر شکل پلاستیک به تشکیل لایه کمک می کنند. تکرار این برخوردها، ساختاری چندلایه با مرزهای بین ذره ای ایجاد می کند. نرخ سرد شدن موضعی ممکن است بسیار بالا باشد و بر اندازه فازها، تنش های پسماند و میزان پیوستگی ساختاری تاثیر بگذارد. برخلاف برخی فرآیندهای متالورژیکی، در HVOF معمولا ذوب گسترده فلز پایه اتفاق نمی افتد. با این حال، این موضوع به معنای نبود اثر حرارتی نیست؛ زیرا تجمع حرارت می تواند باعث تغییر ابعاد، کاهش سختی یا ایجاد تنش در قطعات حساس شود. برای کنترل این شرایط، پاشش در چند گذر انجام می شود و دمای قطعه با تنظیم سرعت حرکت تفنگ، زمان توقف و خنک کاری مدیریت می شود.
بررسی کیفیت و پرداخت نهایی پوشش
پس از پایان پاشش، کیفیت پوشش از نظر ضخامت، تخلخل، پیوستگی، سختی، استحکام اتصال و عیوب سطحی بررسی می شود. اندازه گیری ضخامت می تواند با روش های مناسب غیرمخرب یا بررسی مقطع متالوگرافی انجام شود. برای ارزیابی ساختار داخلی، نمونه پوشش داده شده برش خورده و پس از مانت و پولیش، با میکروسکوپ نوری یا الکترونی بررسی می شود. آزمون چسبندگی کششی مطابق استانداردهایی مانند ASTM C633 در شرایط مناسب کاربرد دارد، اما باید توجه داشت که نتیجه آزمون می تواند تحت تاثیر مقاومت چسب مورد استفاده نیز قرار گیرد. همچنین سختی پوشش با ریزسختی سنجی و تحت شرایط بارگذاری مشخص اندازه گیری می شود. در قطعاتی مانند شفت، رول و سطوح آب بندی، پرداخت نهایی با سنگ زنی دقیق یا پولیش انجام می شود تا زبری و تلرانس ابعادی به محدوده طراحی برسند. پوشش های کاربیدی سخت معمولا به ابزارهای ساینده الماسی نیاز دارند. کنترل کیفیت زمانی کامل است که ویژگی های اندازه گیری شده با شرایط واقعی بهره برداری قطعه ارتباط داده شوند.
تجهیزات مورد نیاز برای پوشش دهی HVOF
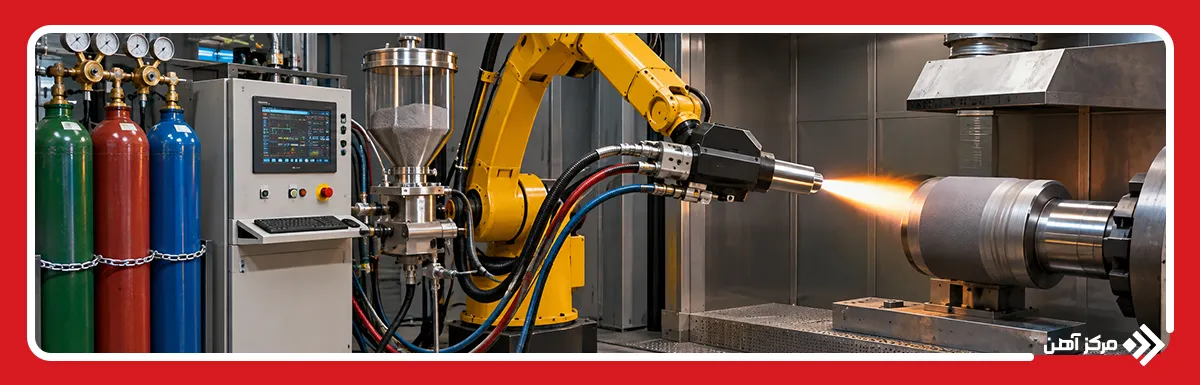
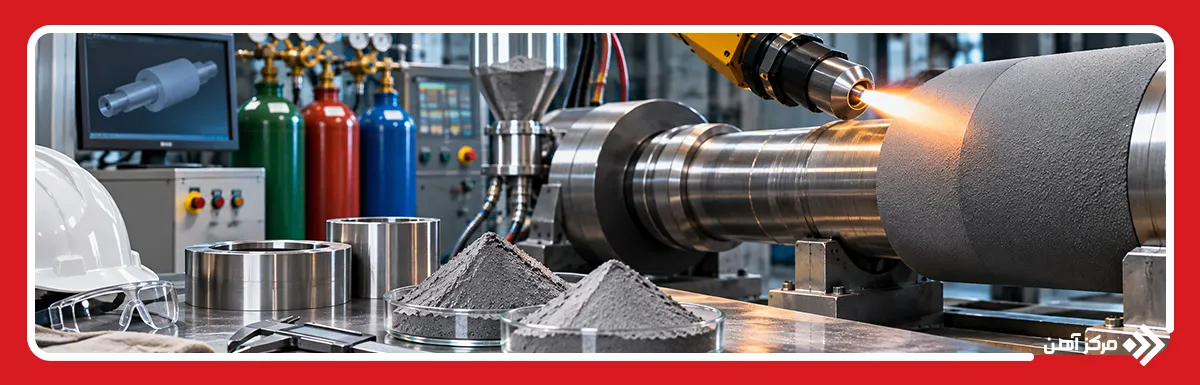
عملکرد سامانه HVOF به هماهنگی تجهیزات احتراق، انتقال پودر، کنترل حرکت و مدیریت حرارت وابسته است. حتی اگر پودر با کیفیت مناسب انتخاب شده باشد، نوسان فشار گاز یا تغییر فاصله تفنگ تا سطح می تواند ساختار پوشش را از محدوده قابل قبول خارج کند. به همین دلیل، سامانه های صنعتی معمولا به کنترل کننده های دیجیتال، حسگرهای فشار و دبی، ربات های چندمحوره و تجهیزات پایش ایمنی مجهز هستند. انتخاب اجزای سامانه باید با نوع سوخت، هندسه قطعه و ظرفیت تولید هماهنگ باشد.
تفنگ پاشش و محفظه احتراق
تفنگ HVOF مهم ترین بخش تجهیزات است و وظیفه تبدیل انرژی شیمیایی سوخت به جریان گازی پرسرعت را بر عهده دارد. محفظه احتراق معمولا از آلیاژهای مقاوم به حرارت ساخته می شود و به مسیرهای خنک کاری مجهز است. شکل نازل و طول لوله خروجی بر انبساط گاز، شتاب ذرات و توزیع دمایی جریان تاثیر می گذارد. در برخی طراحی ها، پودر از محور مرکزی و در برخی دیگر از موقعیت های جانبی تزریق می شود. محل ورود پودر تعیین می کند ذرات چه مدت در معرض گاز داغ قرار بگیرند و تا چه اندازه گرم شوند. انتخاب تفنگ برای پوشش فلزی با انتخاب آن برای سرمت سخت یکسان نیست؛ زیرا میزان حرارت مورد نیاز و حساسیت ماده به تغییر فاز تفاوت دارد. فرسایش نازل، رسوب مواد در مسیر خروجی و ناپایداری شعله می توانند کیفیت پاشش را کاهش دهند. بنابراین بازرسی دوره ای هندسه نازل و قطعات مصرفی ضروری است.
سیستم تامین سوخت و اکسیژن
سامانه تامین گاز شامل مخازن یا خطوط تغذیه، رگولاتورها، شیرهای کنترلی، دبی سنج ها، حسگرهای فشار و تجهیزات ایمنی است. وظیفه این مجموعه، تامین جریان یکنواخت سوخت و اکسیژن مطابق دستورالعمل اختصاصی هر پوشش است. در تجهیزات سوخت مایع، سیستم پمپاژ و اتمیزه کردن سوخت نیز اهمیت دارد؛ زیرا اندازه قطرات و کیفیت اختلاط بر پایداری احتراق تاثیر می گذارد. کنترل نسبت اکسیژن به سوخت علاوه بر دمای شعله، می تواند پتانسیل اکسیدکنندگی یا احیاکنندگی محیط اطراف ذرات را تغییر دهد. بنابراین افزایش مقدار اکسیژن لزوما کیفیت پوشش را بهتر نمی کند. سیستم باید به تجهیزات تشخیص نشتی، قطع اضطراری و جلوگیری از برگشت شعله مجهز باشد. همچنین تهویه صنعتی مناسب برای خروج محصولات احتراق و جلوگیری از تجمع گازهای خطرناک ضروری است. عملکرد مطمئن این بخش مستقیما با ایمنی اپراتور و ثبات خواص پوشش ارتباط دارد.
مخزن و سیستم تغذیه پودر
سیستم تغذیه پودر (Powder Feeder) وظیفه انتقال مقدار مشخصی از ماده پوششی به جریان پاشش را بر عهده دارد. این تجهیزات معمولا از مخزن آب بندی شده، مکانیزم اندازه گیری دبی پودر و گاز حامل تشکیل می شوند. گاز حامل باید با ماده پوششی و طراحی تفنگ سازگار باشد تا ذرات بدون تجمع، انسداد یا جدایش نامطلوب به محل تزریق برسند. یکنواختی نرخ تغذیه اهمیت زیادی دارد؛ زیرا افزایش بیش از حد آن می تواند انرژی حرارتی قابل دسترس برای هر ذره را کاهش دهد و باعث ورود ذرات ناکافی گرم شده به سطح شود. از طرف دیگر، نرخ بسیار پایین پودر باعث کاهش بهره وری و افزایش زمان قرارگیری قطعه در معرض جریان داغ می شود. رطوبت، شکل نامناسب ذرات و توزیع اندازه بسیار گسترده نیز می توانند جریان پودر را مختل کنند. بنابراین کنترل شرایط نگهداری و کالیبراسیون سیستم تغذیه از الزامات تولید پوشش یکنواخت است.
تجهیزات کنترل و خنک کاری
تجهیزات کنترل در HVOF وظیفه پایش پارامترهای عملیاتی و جلوگیری از خروج فرآیند از محدوده تایید شده را دارند. کنترل کننده مرکزی، جریان سوخت، اکسیژن، پودر و فشار محفظه را مدیریت می کند. ربات صنعتی یا سامانه حرکت مکانیزه نیز سرعت حرکت تفنگ، فاصله پاشش، زاویه برخورد و تعداد گذرها را تنظیم می کند. در قطعات استوانه ای، دستگاه گرداننده قطعه برای ایجاد ضخامت یکنواخت اهمیت دارد. سیستم خنک کاری می تواند شامل گردش آب در تفنگ، جریان هوای کنترل شده روی قطعه و پایش دمای زیرلایه باشد. برای اندازه گیری دمای سطح از حسگرهای مناسب استفاده می شود، اما در سطوح فلزی براق باید اثر ضریب گسیلندگی بر دقت اندازه گیری در نظر گرفته شود. تجهیزات مکش و فیلتراسیون غبار نیز بخش ضروری سامانه هستند؛ زیرا ذرات پودر، به ویژه ترکیبات حاوی نیکل، کبالت و کروم، می توانند مخاطرات شغلی ایجاد کنند. طراحی محفظه پاشش باید کنترل صدا، تهویه و ایمنی حریق را نیز پوشش دهد.
چه موادی در پوشش دهی HVOF استفاده می شوند؟
مواد مورد استفاده در HVOF معمولا به دو گروه اصلی پوشش های سرمتی (Cermet Coatings) و پوشش های آلیاژی فلزی تقسیم می شوند. سرمت ها از ترکیب فاز سخت سرامیکی با یک زمینه فلزی تشکیل می شوند و برای افزایش مقاومت سایشی کاربرد دارند، در حالی که آلیاژهای فلزی بیشتر برای مقابله با خوردگی، اکسیداسیون یا بازیابی ابعاد استفاده می شوند. هنگام انتخاب ماده، تنها سختی آن اهمیت ندارد؛ بلکه چقرمگی، ضریب انبساط حرارتی، پایداری فازی و سازگاری شیمیایی با محیط سرویس نیز باید بررسی شوند.
پودرهای کاربید تنگستن
پوشش های پایه WC از ترکیب ذرات سخت کاربیدی با یک فاز اتصال دهنده فلزی ساخته می شوند. دو ترکیب صنعتی پرکاربرد، WC-12Co و WC-10Co-4Cr هستند که نسبت فازهای آنها برای دستیابی به خواص متفاوت طراحی شده است. در ترکیبات دارای کبالت، زمینه فلزی وظیفه نگهداری ذرات سخت و انتقال تنش میان آنها را بر عهده دارد. افزودن کروم در بعضی ترکیبات می تواند رفتار خوردگی را در محیط های مشخص بهبود دهد. سختی بالای این پوشش ها باعث کاربرد گسترده آنها در شفت ها، رول ها و قطعات تحت سایش می شود. با این حال، گرم شدن بیش از حد پودر ممکن است باعث تجزیه بخشی از WC و تشکیل فازهای نامطلوب مانند W2C شود. این تغییرات می توانند تعادل میان سختی و چقرمگی را بر هم بزنند. برای کاهش تخریب کاربیدها، باید دمای ذرات و مدت حضور آنها در جریان داغ کنترل شود. انتخاب اندازه ذرات و درصد فاز اتصال دهنده نیز بر مقاومت سایشی، تخلخل و رفتار شکست پوشش تاثیر دارد.
پودرهای کاربید کروم
پوشش های پایه کاربید کروم معمولا با ترکیباتی مانند Cr3C2-25NiCr تولید می شوند. در این ساختار، ذرات کاربیدی مقاومت سایشی را تامین می کنند و زمینه نیکل-کروم در ایجاد پیوستگی و مقاومت در برابر اکسیداسیون نقش دارد. مزیت مهم این گروه، امکان استفاده در دماهایی است که برخی پوشش های پایه WC به دلیل تخریب فازی یا اکسیداسیون عملکرد مطلوبی ندارند. این پوشش ها در شرایط طراحی مناسب می توانند در دماهای حدود 600 تا 800 درجه سانتی گراد کاربرد داشته باشند، اما حداکثر دمای مجاز به زمان سرویس، ترکیب گاز و نوع تنش بستگی دارد. در محیط های حاوی ذرات فرساینده داغ، پایداری ساختاری اهمیت بیشتری از سختی اولیه دارد. افزایش دمای پاشش ممکن است باعث حل شدن بخشی از کاربیدها در زمینه و تغییر ترکیب فازی شود. به همین دلیل، ارزیابی ریزساختار نهایی و آزمون اکسیداسیون برای قطعات دما بالا ضروری است.
آلیاژهای پایه نیکل و کبالت
آلیاژهای پایه نیکل مانند NiCr، NiCrMo و برخی ترکیبات مقاوم به خوردگی برای ایجاد سطوح محافظ در محیط های شیمیایی استفاده می شوند. در این مواد، تشکیل لایه های اکسیدی محافظ و ترکیب شیمیایی زمینه بر مقاومت خوردگی تاثیر دارد. آلیاژهای پایه کبالت، از جمله برخی گریدهای خانواده Stellite، می توانند ترکیبی از مقاومت سایشی، پایداری در دمای بالا و مقاومت به خوردگی را فراهم کنند. رفتار این آلیاژها به مقدار کروم، تنگستن، کربن و ساختار کاربیدهای موجود وابسته است. برخلاف پوشش های سرمتی، فاز فلزی پیوسته سهم بیشتری در تحمل تغییر شکل و توزیع تنش دارد. البته انتخاب آلیاژ پایه کبالت برای تمام محیط ها اقتصادی یا ضروری نیست. در برخی کاربردها، پوشش های نیکل-کروم با هزینه کمتر می توانند عملکرد کافی داشته باشند. هنگام طراحی پوشش مقاوم به خوردگی باید پیوستگی لایه، وجود تخلخل متصل و امکان ایجاد خوردگی گالوانیکی میان پوشش و زیرلایه نیز ارزیابی شود.
ویژگی های پوشش ایجاد شده با روش HVOF
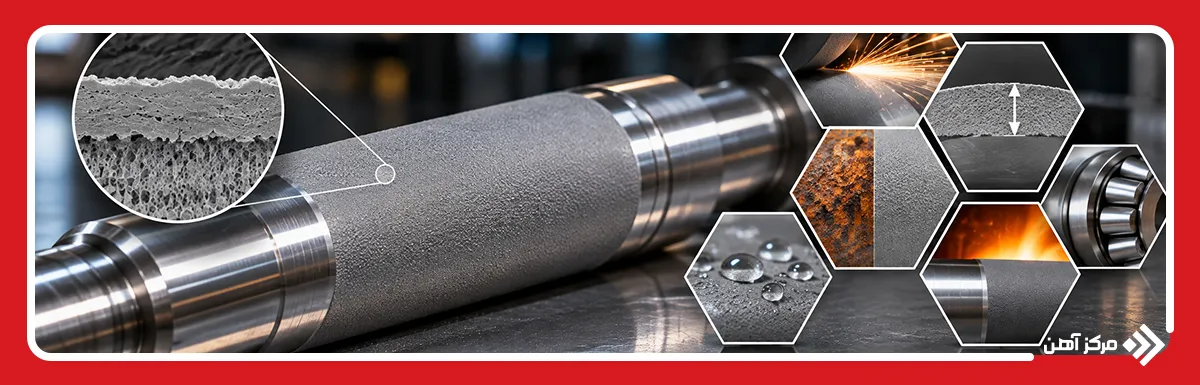
پوشش ایجاد شده با روش HVOF دارای ریزساختاری است که رفتار مکانیکی و شیمیایی آن به مشخصات ذرات هنگام برخورد وابسته است. در این فناوری، انرژی جنبشی زیاد می تواند موجب تراکم بهتر ساختار و کاهش فضاهای خالی بین ذرات شود. با این حال، ویژگی های نهایی برای تمام مواد یکسان نیستند و باید بر اساس آزمون های متناسب با کاربرد ارزیابی شوند. مهم ترین مشخصات این پوشش عبارت اند از:
- تخلخل پایین: در پوشش های بهینه HVOF، میزان تخلخل می تواند حدود ۱ تا ۲ درصد حجمی یا کمتر باشد. کاهش حفرات متصل به هم، نفوذ عوامل خورنده را محدود می کند و پیوستگی ساختار را افزایش می دهد.
- استحکام اتصال بالا: برخورد پرانرژی ذرات و آماده سازی صحیح سطح می توانند اتصال مستحکمی ایجاد کنند. این ویژگی برای قطعات تحت نیروهای برشی و تماس مکانیکی اهمیت دارد.
- مقاومت سایشی مطلوب: حضور فازهای کاربیدی سخت، همراه با زمینه فلزی مناسب، می تواند مقاومت در برابر سایش لغزشی، فرسایش ذره ای و برخی شرایط سایش خراشان را افزایش دهد.
- قابلیت کنترل ضخامت: ضخامت بسیاری از پوشش های صنعتی حدود ۰.۱ تا ۰.۵ میلی متر انتخاب می شود، اما بسته به ترکیب ماده و طراحی فرآیند، ضخامت های بیشتر نیز امکان پذیر است.
- میزان اکسیداسیون کنترل شده: زمان کوتاه حضور ذرات در جریان داغ می تواند مقدار اکسیدهای ناخواسته را کاهش دهد. با این حال، کیفیت اتمسفر احتراق و حساسیت شیمیایی ماده همچنان تعیین کننده هستند.
- حداقل تاثیر حرارتی بر زیرلایه: کنترل دمای قطعه امکان پوشش دهی بسیاری از فولادهای عملیات شده و بعضی آلیاژهای غیرآهنی را فراهم می کند، بدون اینکه تغییرات شدید ساختاری ایجاد شود.
- قابلیت پرداخت دقیق: پوشش های مناسب می توانند پس از سنگ زنی یا پولیش، به زبری و تلرانس مورد نیاز برای سطوح آب بندی، یاتاقانی و قطعات دوار برسند.
- امکان طراحی خواص اختصاصی: با تغییر ترکیب پودر، اندازه ذرات و پارامترهای پاشش می توان پوشش را برای مقاومت سایشی، خوردگی، فرسایش یا شرایط دمایی مشخص بهینه کرد.
باید توجه داشت که مقاومت خوردگی بالا یا چسبندگی مناسب، ویژگی تضمین شده تمام پوشش های HVOF نیست. وجود ترک، تخلخل پیوسته یا ترکیب نامناسب ماده می تواند حتی در یک پوشش بسیار سخت باعث کاهش عمر قطعه شود. به همین دلیل، مشخصات پذیرش باید پیش از تولید تعیین شوند.
کاربردهای پوشش دهی به روش HVOF در صنایع
کاربردهای پوشش دهی به روش HVOF عمدتا در تجهیزاتی متمرکز هستند که تخریب سطحی، عملکرد یا ایمنی آنها را محدود می کند. این فناوری در تولید قطعات جدید و بازسازی تجهیزات فرسوده استفاده می شود. انتخاب آن به هزینه جایگزینی قطعه، شدت سایش، شرایط خوردگی و امکان آماده سازی سطح وابسته است.
مهم ترین کاربردهای صنعتی عبارت اند از:
- پوشش شفت های پمپ های صنعتی و سانتریفیوژ
- محافظت از میله های پیستون و اجزای هیدرولیکی
- افزایش مقاومت سایشی رول های صنایع فولاد و نورد
- پوشش قطعات توربین های گازی و تجهیزات نیروگاهی
- محافظت از شیرآلات فشار بالا، سیت و سطوح آب بندی
- پوشش اجزای کمپرسورهای صنعتی
- بازسازی سطوح فرسوده محورهای دوار
- مقاوم سازی تجهیزات صنایع نفت، گاز و پتروشیمی
- پوشش قطعات صنایع هوافضا و ارابه فرود هواپیما
- افزایش عمر غلتک های صنایع کاغذ و چاپ
- محافظت از قطعات تجهیزات معدنی در برابر فرسایش
- پوشش اجزای ماشین آلات صنایع شیمیایی و دریایی
- افزایش مقاومت سطوح در معرض جریان سیالات حاوی ذرات جامد
- پوشش تجهیزات تولید و فرآوری مواد غذایی با مواد تایید شده برای کاربرد مربوط
- ترمیم ابعادی بعضی قطعات مهندسی با ارزش اقتصادی بالا
در کاربردهای حساس، به ویژه صنایع هوافضا و تجهیزات تحت فشار، استفاده از HVOF باید مطابق الزامات طراحی، تاییدیه فرآیند و دستورالعمل های کنترل کیفیت انجام شود. صرف امکان پوشش دهی یک قطعه به معنای تایید آن برای استفاده عملیاتی نیست.
مزایا و معایب پوشش دهی به روش HVOF
ارزیابی مزایا و معایب HVOF باید نسبت به روش های جایگزین مانند پاشش پلاسما، پاشش شعله ای، آبکاری کروم سخت و جوشکاری پوششی انجام شود. برتری این فناوری بیشتر در تولید لایه های متراکم و مقاوم با کنترل مناسب ترکیب شیمیایی است، اما سرمایه گذاری اولیه بالا و محدودیت دسترسی تفنگ به سطح می توانند استفاده از آن را در بعضی قطعات غیراقتصادی کنند.
مزایای پوشش دهی HVOF:
- ایجاد پوشش های متراکم با تخلخل کم
- دستیابی به سختی و مقاومت سایشی بالا
- افزایش عمر کاری قطعات صنعتی
- کاهش نیاز به تعویض تجهیزات گران قیمت
- امکان استفاده از ترکیبات فلزی و سرمتی
- کاهش احتمال تخریب حرارتی زیرلایه با کنترل مناسب فرآیند
- قابلیت بازسازی ابعاد قطعات فرسوده
- امکان اجرای پوشش با ضخامت کنترل شده
- مقاومت مناسب در برابر فرسایش ذره ای
- قابلیت دستیابی به کیفیت تکرارپذیر با تجهیزات خودکار
- امکان جایگزینی آبکاری کروم سخت در برخی کاربردها
معایب پوشش دهی HVOF:
- هزینه سرمایه گذاری اولیه بالا
- نیاز به تجهیزات پیشرفته و اپراتور متخصص
- مصرف قابل توجه سوخت و اکسیژن
- ایجاد صدای شدید هنگام پاشش
- نیاز به تهویه و فیلتراسیون تخصصی
- دشواری پوشش سطوح داخلی باریک و عمیق
- محدودیت در پوشش هندسه های پیچیده و نواحی خارج از دید مستقیم تفنگ
- حساسیت کیفیت به آماده سازی سطح
- احتمال ایجاد تنش پسماند و ترک در شرایط نامناسب
- هزینه بالای برخی پودرهای کاربیدی
- ضرورت پرداخت نهایی در قطعات دقیق
- دشواری تعمیر موضعی بعضی پوشش های آسیب دیده
در تصمیم گیری صنعتی، باید هزینه اجرای پوشش در برابر افزایش عمر قطعه سنجیده شود. برای مثال، اگر پوشش باعث کاهش تعداد توقف های اضطراری یک خط تولید شود، هزینه اولیه بالاتر آن ممکن است از نظر اقتصادی توجیه پذیر باشد. در مقابل، برای قطعات کم ارزش با شرایط کاری سبک، استفاده از روش ساده تر می تواند انتخاب مناسب تری باشد.
چه عواملی بر هزینه پوشش دهی HVOF تاثیر می گذارند؟
هزینه پوشش دهی HVOF به مجموعه ای از عوامل فنی، هندسی و تولیدی وابسته است. برخلاف روش هایی که قیمت آنها عمدتا بر اساس وزن ماده مصرفی تعیین می شود، در این فناوری زمان اشغال تجهیزات، بازده رسوب گذاری و مراحل آماده سازی و کنترل کیفیت سهم مهمی در هزینه نهایی دارند. برای برآورد دقیق، باید سطح واقعی پوشش، ضخامت مورد نیاز و مشخصات فنی قابل پذیرش در نقشه قطعه مشخص باشند.
مهم ترین عوامل موثر بر هزینه عبارت اند از:
- نوع پودر و ترکیب شیمیایی ماده پوششی
- قیمت و کیفیت پودرهای مصرفی
- ابعاد، وزن و هندسه قطعه
- مساحت واقعی سطح قابل پوشش
- ضخامت نهایی لایه پس از پرداخت
- تعداد قطعات در هر سفارش
- میزان زبری مورد نیاز پیش از پاشش
- هزینه سندبلاست و تمیزکاری اولیه
- میزان مصرف سوخت و اکسیژن
- نرخ تغذیه پودر و بازده رسوب گذاری
- زمان مورد نیاز برای اجرای پوشش
- میزان پیچیدگی حرکت تفنگ و فیکسچر
- ضرورت استفاده از ربات صنعتی
- هزینه کنترل دمای قطعه و خنک کاری
- میزان پودر هدررفته در فرآیند
- نیاز به پوشاندن و محافظت از نواحی حساس
- هزینه سنگ زنی و پرداخت نهایی
- نوع آزمون های کنترل کیفیت و بازرسی
- هزینه حمل و جابه جایی قطعات سنگین
- میزان تعمیرات اولیه مورد نیاز سطح
برای مقایسه اقتصادی دو پیشنهاد، بهتر است قیمت بر اساس ضخامت نهایی قابل قبول، سطح پوشش داده شده و الزامات کنترل کیفیت محاسبه شود. پایین بودن قیمت اولیه زمانی مزیت محسوب می شود که پوشش از نظر چسبندگی، تخلخل و دوام نیز مشخصات مورد نیاز را تامین کند.
پوشش دهی به روش HVOF یکی از فناوری های موثر مهندسی سطح برای افزایش دوام تجهیزات صنعتی و بازسازی قطعاتی است که در معرض سایش، خوردگی و فرسایش قرار دارند. ویژگی اصلی این فرآیند، استفاده از انرژی جنبشی بالای ذرات برای ایجاد پوششی متراکم و مقاوم است. با این حال، عملکرد نهایی تنها به سرعت پاشش وابسته نیست و عواملی مانند ترکیب پودر، دمای ذرات، کیفیت آماده سازی سطح، فاصله تفنگ و شرایط خنک کاری در آن نقش دارند. پوشش های پایه WC برای بسیاری از کاربردهای سایشی و ترکیبات پایه Cr3C2-NiCr برای بعضی محیط های دما بالا مناسب هستند، در حالی که آلیاژهای پایه نیکل و کبالت می توانند پاسخگوی نیازهای متفاوت خوردگی و سایش باشند. انتخاب صحیح HVOF زمانی امکان پذیر است که مکانیزم تخریب قطعه، خواص زیرلایه، الزامات ابعادی و هزینه کل چرخه عمر تجهیزات به صورت همزمان ارزیابی شوند.
سوالات متداول
ضخامت متداول پوشش HVOF حدود ۰.۱ تا ۰.۵ میلی متر است، اما با توجه به نوع ماده و شرایط اجرا، ضخامت های بیشتر نیز قابل دستیابی هستند.
در شرایط کنترل شده معمولا تغییرات ساختاری گسترده ایجاد نمی شود، اما افزایش بیش از حد دمای قطعه می تواند بر سختی، تنش پسماند و خواص زیرلایه تاثیر بگذارد.
عمر مفید مقدار ثابتی ندارد و به نوع پوشش، ضخامت، بارگذاری، محیط کاری، کیفیت اجرا و برنامه نگهداری تجهیزات وابسته است.
بله، بعضی ترکیبات مانند Cr3C2-NiCr برای کاربردهای دما بالا مناسب هستند، اما محدوده مجاز دما به ساختار پوشش و شرایط سرویس بستگی دارد.
HVOF با برخورد ذرات پرسرعت پوشش ایجاد می کند، در حالی که آبکاری کروم سخت بر رسوب الکتروشیمیایی کروم از محلول الکترولیت متکی است.
بله، به شرط آماده سازی مناسب سطح و کنترل دقیق حرارت ورودی، می توان برخی قطعات آلومینیومی را با روش HVOF پوشش داد.
آلودگی سطح، زبری نامناسب، اکسیداسیون بیش از حد، تخلخل بالا، تنش پسماند نامطلوب و تنظیم نادرست پارامترهای پاشش از عوامل اصلی هستند.

