
جوش لیزری چیست و چگونه عمل می کند؟

دسترسی سریع به محتوای این مطلب
امروزه یکی از پیشرفته ترین و کارآمدترین روش های جوشکاری که در صنایع مختلف از جمله خودروسازی، پزشکی، هوافضا و حتی الکترونیک به کار می رود، جوش لیزری است. این فناوری با استفاده از پرتوهای لیزری، توانسته است انقلابی در دنیای جوشکاری ایجاد کند و جایگزین روش های سنتی جوشکاری شود. اگرچه جوشکاری به طور کلی به معنای اتصال دو یا چند قطعه از مواد مختلف به هم است، اما جوش لیزری در مقایسه با سایر روش ها، توانایی های ویژه ای دارد که آن را از دیگر روش ها متمایز می کند.
چرا جوش لیزری اینقدر اهمیت دارد؟ چون این روش با دقت، سرعت و کیفیت بسیار بالایی عمل می کند و به همین دلیل، در صنعت هایی که نیاز به جوشکاری دقیق و مقاوم دارند، مانند صنعت خودروسازی و ساخت قطعات حساس پزشکی، مورد توجه ویژه قرار گرفته است. از ویژگی های برجسته جوش لیزری می توان به امکان جوشکاری با دقت بالا در ابعاد بسیار کوچک، سرعت عمل بالا و همچنین نیاز به کمترین میزان حرارت اضافی در مقایسه با روش های سنتی اشاره کرد.
اگر شما هم علاقه مند به آشنایی بیشتر با این روش نوین و شگفت انگیز جوشکاری هستید، این مقاله به طور کامل به شما توضیح می دهد که جوشکاری لیزری چیست، چگونه عمل می کند و چه مزایا و معایبی دارد. همچنین در این مقاله با انواع جوش لیزری آشنا می شوید، می بینید که این روش چگونه در صنایع مختلف کاربرد دارد و هزینه های استفاده از آن چگونه محاسبه می شود. ما شما را دعوت می کنیم تا با ادامه این مقاله، با دنیای جذاب و پیشرفته جوش لیزری بیشتر آشنا شوید و درک بهتری از این فناوری نوین و تاثیرگذار پیدا کنید.
جوش لیزری چیست؟
جوش لیزری فرآیندی است که در آن از انرژی متمرکز پرتو لیزر برای ذوب کردن و اتصال دو قطعه استفاده می شود. این روش می تواند در انواع مختلف مواد فلزی و غیر فلزی (شامل آلومینیوم، فولاد، مس، پلاستیک و مواد کامپوزیتی) به کار گرفته شود. جوش لیزری از مزایای فراوانی برخوردار است که یکی از مهم ترین آن ها دقت بسیار بالا در جوشکاری است. دستگاه های جوش لیزری از فناوری های پیشرفته ای برخوردارند که می توانند انرژی لیزر را به طور دقیق بر روی نقطه ای خاص از قطعه مورد نظر متمرکز کنند. این تمرکز انرژی باعث ایجاد دمای بالا و ذوب مواد می شود که در نهایت باعث اتصال قطعات می شود. به دلیل دقت بالا در فرآیند جوشکاری، در مواردی که نیاز به جوشکاری دقیق و ظریف وجود دارد، جوش لیزری یکی از بهترین انتخاب ها به حساب می آید.
فرآیند جوش لیزری می تواند به صورت دستی یا اتوماتیک یا دستگاه جوشکاری لیزری خانگی انجام شود. در جوش لیزری دستی، اپراتور با دقت زیادی پرتو لیزر را بر روی نقطه مورد نظر هدایت می کند، در حالی که در روش اتوماتیک این فرآیند توسط دستگاه های پیشرفته و سیستم های کنترل اتوماتیک انجام می شود. همچنین می توان گفت، در جوشکاری فلزاتی مانند فولاد یا آلومینیوم، نوسانات در قیمت آهن و دیگر فلزات میتواند به شکل مستقیم بر هزینه نهایی جوشکاری تاثیر بگذارد.
انواع جوش لیزری
انواع جوش لیزری را می توان بر اساس نحوه نفوذ پرتو، نوع تابش و شکل اتصال قطعات دسته بندی کرد. تفاوت میان این روش ها تنها به نوع دستگاه محدود نمی شود و پارامترهایی مانند چگالی توان، مدت زمان تابش، سرعت حرکت پرتو، ضخامت قطعه، هدایت حرارتی فلز و هندسه اتصال نیز در انتخاب روش مناسب نقش دارند. در صنایع مختلف، از ساخت قطعات ظریف الکترونیکی تا اتصال ورق های صنعتی، انتخاب صحیح روش جوشکاری لیزری می تواند روی عمق نفوذ، عرض منطقه متاثر از حرارت و کیفیت نهایی اتصال اثر مستقیم داشته باشد.
انواع جوش لیزری بر اساس نحوه نفوذ پرتو
از نظر مکانیزم انتقال انرژی به قطعه، انواع جوش لیزر به دو گروه اصلی جوش هدایتی و جوش نفوذی یا Keyhole Welding تقسیم می شوند. تفاوت اصلی این دو روش در چگالی انرژی متمرکز شده روی سطح و رفتار فلز مذاب است. در آموزش جوشکاری لیزری، شناخت این دو مکانیزم اهمیت زیادی دارد، زیرا تنظیم نادرست توان یا سرعت می تواند یک فرآیند هدایتی را وارد حالت نفوذی کند یا برعکس، عمق جوش را از مقدار طراحی شده کمتر کند.
جوش لیزری هدایتی یا رسانشی
در جوش لیزری هدایتی یا Conduction Welding، انرژی پرتو ابتدا در سطح فلز جذب می شود و سپس از طریق هدایت حرارتی به لایه های زیرین انتقال پیدا می کند. چگالی توان در این روش معمولا به اندازه ای نیست که تبخیر شدید فلز یا تشکیل حفره عمیق ایجاد کند، بنابراین حوضچه مذاب پهن تر و کم عمق تر است. این ویژگی باعث می شود سطح جوش صاف، کنترل شده و از نظر ظاهری یکنواخت باشد.
روش هدایتی برای ورق های نازک، قطعات ظریف، اتصالاتی که اعوجاج کم در آنها اهمیت دارد و کاربردهایی که کیفیت سطح اولویت بالایی دارد مناسب است. در برخی سیستم ها می توان این فرآیند را به صورت جوشکاری پالسی نیز اجرا کرد تا مقدار انرژی ورودی در هر سیکل با دقت بیشتری کنترل شود. کاهش عمق نفوذ در مقایسه با روش سوراخ کلیدی مهم ترین محدودیت این روش به شمار می رود.
جوش لیزری نفوذی یا سوراخ کلیدی
در جوش لیزری نفوذی یا Keyhole Welding، چگالی انرژی پرتو به حدی می رسد که بخشی از فلز در محل تمرکز پرتو تبخیر می شود و حفره باریکی در حوضچه مذاب شکل می گیرد. این حفره که Keyhole نام دارد، اجازه می دهد انرژی لیزر به عمق بیشتری از قطعه وارد شود و نسبت عمق به عرض جوش افزایش پیدا کند.
این روش برای اتصال ورق های ضخیم تر و کاربردهایی که نیاز به نفوذ زیاد و سرعت بالای تولید دارند مناسب است. با این حال پایداری حفره بخار اهمیت زیادی دارد و نوسان آن می تواند منجر به تخلخل، پاشش مذاب یا ناپایداری خط جوش شود. هنگام بررسی مزایا و معایب دستگاه جوش لیزری باید توجه داشت که قابلیت دستیابی به جوش عمیق یکی از مهم ترین مزیت ها است، اما تنظیم دقیق توان، فوکوس و سرعت حرکت برای جلوگیری از عیوب ضروری خواهد بود.
| معیار مقایسه | جوش هدایتی | جوش نفوذی یا Keyhole |
|---|---|---|
| عمق نفوذ | کم تا متوسط | زیاد |
| عرض جوش | نسبتا بیشتر | باریک تر |
| چگالی توان | کمتر | بسیار بالا |
| تشکیل حفره بخار | ندارد | دارد |
| کیفیت سطح | بسیار مناسب | وابسته به کنترل فرآیند |
| کاربرد مناسب | قطعات نازک و ظریف | ورق های ضخیم تر و اتصال عمیق |
| احتمال تخلخل | کمتر | بیشتر در صورت ناپایداری Keyhole |
| کنترل اعوجاج | بسیار مناسب | مناسب در صورت تنظیم صحیح |
انواع جوش لیزری بر اساس نوع تابش
یکی دیگر از روش های طبقه بندی جوش لیزر، بررسی نحوه تابش انرژی به سطح قطعه است. پرتو می تواند به صورت پالس های کوتاه و متناوب یا به شکل پیوسته به قطعه تابانده شود. انتخاب بین این دو حالت به ضخامت فلز، حساسیت حرارتی قطعه، سرعت تولید و میزان انرژی مورد نیاز برای تشکیل اتصال بستگی دارد. بسیاری از دستگاه های پیشرفته امکان کنترل دقیق Pulse Duration، Frequency و Peak Power را فراهم می کنند.
جوش لیزری پالسی
در جوش لیزری پالسی، انرژی به شکل پالس های کوتاه و کنترل شده وارد قطعه می شود. هر پالس مقدار مشخصی انرژی دارد و بین دو پالس فرصت کوتاهی برای کاهش دمای موضعی وجود دارد. این ویژگی باعث می شود Heat Input کلی کاهش پیدا کند و منطقه متاثر از حرارت یا HAZ محدودتر شود.
روش پالسی برای قطعات نازک، اجزای حساس به حرارت، تجهیزات الکترونیکی، ابزارهای دقیق و قطعاتی که کنترل اعوجاج اهمیت زیادی دارد کاربرد دارد. در بسیاری از سیستم های جوش لیزری دستی نیز امکان استفاده از حالت پالسی برای کنترل بهتر حوضچه مذاب وجود دارد.
جوش لیزری مداوم
در جوش لیزری مداوم یا Continuous Wave Welding، پرتو بدون وقفه روی قطعه تابیده می شود و انرژی به طور پیوسته وارد حوضچه جوش می شود. این روش امکان دستیابی به سرعت حرکت بالا و نفوذ یکنواخت را فراهم می کند و برای خطوط تولید صنعتی و اتصال قطعات با طول زیاد بسیار مناسب است.
در سیستم های توان بالا، دستگاه جوش لیزر مداوم می تواند اتصال عمیق را با سرعت قابل توجه ایجاد کند. با این حال اگر سرعت حرکت، توان یا فوکوس به درستی تنظیم نشوند، احتمال افزایش Heat Input، اعوجاج یا تشکیل عیوب سطحی بیشتر می شود.
| معیار مقایسه | جوش لیزری پالسی | جوش لیزری مداوم |
|---|---|---|
| نحوه تابش | متناوب | پیوسته |
| کنترل حرارت | بسیار بالا | متوسط تا بالا |
| منطقه متاثر از حرارت | محدودتر | نسبتا بزرگ تر |
| مناسب برای ورق نازک | بسیار مناسب | مناسب |
| سرعت تولید | متوسط | بالا |
| نفوذ | قابل کنترل | عمیق تر در توان بالا |
| کاربرد | قطعات ظریف و حساس | تولید صنعتی و خطوط پیوسته |
| اعوجاج حرارتی | کمتر | وابسته به پارامترها |
انواع جوش لیزری بر اساس نوع اتصال
هندسه اتصال یکی دیگر از عوامل تعیین کننده در انتخاب روش جوشکاری لیزر است. تمرکز بالای پرتو و عرض کم خط جوش باعث می شود دقت قرارگیری قطعات در این فرآیند اهمیت بیشتری نسبت به بسیاری از روش های سنتی داشته باشد. نوع اتصال باید بر اساس جهت بارگذاری، ضخامت قطعات، دسترسی پرتو و دقت مونتاژ انتخاب شود. حتی در کوچکترین دستگاه جوش لیزری نیز طراحی مناسب اتصال نقش مستقیم در دستیابی به جوش پایدار دارد.
جوش لب به لب
در اتصال لب به لب یا Butt Joint، لبه دو قطعه در یک صفحه مقابل یکدیگر قرار می گیرند و پرتو لیزر در امتداد خط تماس حرکت می کند. این نوع اتصال برای ایجاد جوش باریک، مستقیم و با نفوذ کنترل شده بسیار مناسب است و در خطوط تولید ورق و قطعات دقیق کاربرد زیادی دارد.
مهم ترین نکته در این روش کنترل Gap بین دو قطعه است. به دلیل قطر کم Spot Size، فاصله زیاد میان لبه ها می تواند باعث عدم پرشدگی کامل درز شود. در خطوط اتوماتیک معمولا از سیستم های Seam Tracking برای دنبال کردن دقیق خط اتصال استفاده می شود.
جوش گوشه ای
در جوش گوشه ای یا Corner Joint، دو قطعه با زاویه نسبت به یکدیگر قرار می گیرند و پرتو در محل برخورد لبه ها متمرکز می شود. این اتصال در ساخت قاب ها، محفظه ها، قطعات فلزی ظریف و مجموعه هایی که ظاهر خط جوش اهمیت دارد استفاده می شود.
زاویه تابش لیزر، موقعیت کانون و میزان تماس دو قطعه تاثیر زیادی بر کیفیت اتصال دارند. در صورت تنظیم صحیح، جوش گوشه ای می تواند خط جوش باریک و یکنواختی ایجاد کند و نیاز به عملیات پرداخت بعدی را کاهش دهد.
جوش روی هم
در اتصال روی هم یا Lap Joint، یک قطعه روی قطعه دیگر قرار می گیرد و پرتو از سطح قطعه بالایی عبور کرده و با ذوب موضعی، دو لایه را به یکدیگر متصل می کند. این روش در خودروسازی، صنایع ورق کاری، باتری سازی و مونتاژ قطعات فلزی کاربرد گسترده ای دارد.
مزیت اصلی این نوع اتصال، نیاز کمتر به تطابق کامل لبه ها است. با این حال ضخامت قطعه بالایی، میزان همپوشانی، مسیر انتقال حرارت و عمق نفوذ باید به دقت کنترل شوند تا اتصال به لایه زیرین برسد بدون اینکه سطح بالایی بیش از حد ذوب شود.
| معیار مقایسه | جوش لب به لب | جوش گوشه ای | جوش روی هم |
|---|---|---|---|
| آرایش قطعات | در امتداد یک صفحه | زاویه دار | روی یکدیگر |
| حساسیت به فاصله بین قطعات | زیاد | متوسط | کمتر |
| نیاز به دقت مونتاژ | بسیار بالا | بالا | متوسط |
| کنترل نفوذ | بالا | بالا | وابسته به ضخامت لایه بالا |
| ظاهر خط جوش | باریک و مستقیم | تمیز و ظریف | وابسته به محل تابش |
| کاربرد رایج | خطوط ورق و قطعات دقیق | قاب و محفظه | خودروسازی و مونتاژ ورق |
| امکان اتوماسیون | بسیار بالا | بالا | بسیار بالا |
کاربرد جوش لیزری
جوش لیزری یکی از فناوری های پیشرفته و بسیار دقیق است که در صنایع مختلف کاربردهای گسترده ای دارد. این روش به دلیل ویژگی های خاص خود مانند دقت بالا، سرعت زیاد و توانایی جوشکاری مواد مختلف، به یک گزینه محبوب برای صنایع پیچیده و نیازمند به کیفیت بالا تبدیل شده است. در نهایت، جوش لیزری به دلیل سرعت بالا، دقت فوق العاده و کاربردهای وسیع در صنایع مختلف، به یک انتخاب برجسته برای تولیدات پیشرفته تبدیل شده است. این فناوری همچنان در حال رشد است و با توجه به مزایای آن، به تدریج در حال جایگزینی سایر روش های جوشکاری است.
در اینجا به بررسی برخی از کاربرد جوشکاری لیزری در صنایع مختلف پرداخته ایم:
- صنعت خودروسازی: جوش لیزری در این صنعت به طور گسترده ای برای اتصال قطعات کوچک و پیچیده مانند قطعات بدنه خودرو، فریم ها و اجزای داخلی استفاده می شود. به دلیل دقت بسیار بالا و توانایی در کوچکترین دستگاه جوش لیزری و حساس، این روش برای جوشکاری قطعاتی که در معرض فشار، کشش و حرارت زیاد قرار دارند، بسیار مناسب است. جوش لیزری به تولید قطعات سبک تر، مقاوم تر و با کیفیت بالاتر کمک می کند.
- صنعت الکترونیک: در صنعت الکترونیک، جوش لیزری برای اتصال قطعات میکروالکترونیکی، مدارهای چاپی، قطعات SMD (Surface Mount Device) و تجهیزات نانو استفاده می شود. این نوع جوشکاری به دلیل دقت و اندازه بسیار ریز نقطه جوش لیزری، برای اتصال دقیق قطعات میکروسکوپی و جلوگیری از آسیب به سایر قسمت های حساس مدار بسیار مناسب است. این ویژگی باعث بهبود عملکرد و افزایش طول عمر قطعات الکترونیکی می شود.
- صنعت پزشکی: در صنعت پزشکی، جوش لیزری برای ساخت جوش لیزری و اتصال قطعات دقیق و حساس، مانند ایمپلنت های پزشکی، ابزارهای جراحی، و دستگاه های پزشکی استفاده می شود. این روش به دلیل توانایی جوشکاری مواد حساس به حرارت، مانند تیتانیوم و استیل ضد زنگ که در ایمپلنت ها استفاده می شود، بسیار ارزشمند است. همچنین دقت بالای جوش لیزری باعث می شود که اتصال های بسیار تمیز و مقاوم برای قطعات پزشکی حساس تولید شود.
- صنعت هوافضا: جوش لیزری در صنعت هوافضا به عنوان یک راهکار مناسب برای جوشکاری قطعات پیچیده و مقاوم به کار می رود. این روش در تولید قطعات موتورهای هواپیما، فضاپیماها و تجهیزات مرتبط استفاده می شود. جوش لیزری به دلیل دقت بسیار بالا، امکان جوشکاری قطعات با ضخامت های متفاوت و در ابعاد کوچک و پیچیده را فراهم می کند. این ویژگی ها برای تولید قطعاتی که باید در برابر شرایط سخت پرتاب و فشار مقاومت کنند، ضروری است.
- صنعت ساخت ساعت و جواهرات: در صنعت جواهرات و ساعت سازی، جوش لیزری به دلیل دقت بالا و توانایی جوشکاری قطعات ریز و ظریف، برای اتصال قطعات ساعت و جواهرات گرانبها استفاده می شود. جوش لیزری به سازندگان این امکان را می دهد که بدون آسیب به قطعه، اتصالاتی دقیق و زیبا ایجاد کنند.
- صنعت تولید ابزارهای صنعتی: جوش لیزری در تولید ابزارهای صنعتی مانند قیچی ها، اره ها و ابزارهای برش به کار می رود. این روش به دلیل ایجاد جوش های مقاوم و با کیفیت بالا، برای ایجاد اتصالات مستحکم در ابزارهای برشی که نیاز به مقاومت بالای فیزیکی دارند، مناسب است.
جوش لیزری چگونه عمل می کند؟
فرآیند جوش لیزری به عنوان یکی از نوین ترین و پیشرفته ترین روش های جوشکاری شناخته شده که با استفاده از انرژی متمرکز پرتو لیزر به طور دقیق و با سرعت بسیار بالا انجام می شود. این فرآیند در صنایع مختلف به طور گسترده ای کاربرد دارد، به ویژه در جاهایی که نیاز به دقت بالا و کیفیت بی نظیر در جوشکاری است. برای درک بهتر این روش، بهتر است گام به گام با مراحل مختلف آن آشنا شویم.
تولید پرتو لیزر و متمرکز کردن آن
فرآیند جوش لیزری با تولید یک پرتو لیزر متمرکز آغاز می شود. این پرتو توسط دستگاه های لیزری خاصی تولید می شود که معمولاً از لیزرهای فیبری یا لیزرهای دیودی استفاده می کنند. این لیزر با توان بالا از یک منبع نوری منتشر شده و سپس توسط یک سیستم لنز متمرکز می شود تا انرژی آن به یک نقطه خاص از سطح قطعه هدایت شود. تمرکز انرژی لیزر در یک نقطه بسیار دقیق، باعث تولید دمای بسیار بالا در این ناحیه می شود.
هنگامی که پرتو لیزر به سطح قطعه تابیده می شود، انرژی بسیار بالای لیزر باعث ایجاد دمای بسیار زیادی در نقطه ای که پرتو بر آن تابیده است می شود. این دما به حدی است که فلز یا ماده در معرض تابش لیزر به حالت مذاب درمی آید. دمایی که توسط لیزر تولید می شود می تواند به طور موثر و دقیق در عمق ماده نفوذ کند و آن را ذوب کند. برای مثال، در جوشکاری فلزات مانند فولاد یا آلومینیوم، دما می تواند به حدود ۳۰۰۰ درجه سانتی گراد برسد.
این انرژی حرارتی به صورت محلی و متمرکز در منطقه جوشکاری اعمال می شود و این ویژگی جوش لیزری را از دیگر روش های جوشکاری متمایز می کند. در مقایسه با جوشکاری های سنتی که معمولاً حرارت زیادی به اطراف منطقه جوش منتقل می شود، جوش لیزری تنها همان ناحیه دقیق را هدف قرار داده و حرارت کمتری به بقیه سطح وارد می کند. این ویژگی باعث می شود که در جوش لیزری اتلاف انرژی به حداقل برسد و این روش در حفظ خواص فیزیکی و شیمیایی مواد حساس، به خصوص در مواد نازک یا مواد حساس به حرارت، بسیار کارآمد باشد.
در مرحله بعد، پس از این که دما به حد کافی بالا رسید و ماده ذوب شده، دو قطعه به یکدیگر متصل می شوند. در این مرحله، ذوب سطحی که به طور دقیق توسط لیزر ایجاد شده است، موجب ترکیب مواد دو قطعه می شود و اتصال محکم و مقاومی شکل می گیرد. نکته مهم در اینجا این است که به دلیل تمرکز دقیق انرژی لیزر، اتصال ایجاد شده بسیار تمیز و دقیق است، بدون اینکه اثرات منفی مانند ترک های ناشی از حرارت زیاد به وجود آید.
با سرد شدن و سفت شدن ماده مذاب، اتصال بین دو قطعه به صورت دائمی و مقاوم به وجود می آید. جوش های تولید شده با این روش به دلیل دقت بالا و سرعت سرد شدن، معمولاً دارای ویژگی هایی چون مقاومت بالا، ظاهری تمیز و بدون عیب و نقص هستند. این ویژگی ها موجب می شود که جوش لیزری در صنایعی که نیاز به جوش های دقیق و باکیفیت دارند، بسیار مناسب باشد.
دقت و کنترل در جوشکاری لیزری دستی
یکی از ویژگی های بارز و منحصر به فرد جوش لیزری، دقت بالای این فرآیند است. لیزر به دلیل توانایی هدایت انرژی به صورت متمرکز و دقیق، امکان ایجاد جوش هایی با عمق و عرض مشخص را فراهم می آورد. این دقت بالا به ویژه در جوشکاری قطعات کوچک، پیچیده و حساس بسیار مفید است. به همین دلیل، این روش در صنایعی که نیاز به جوش های بسیار دقیق و ظریف دارند (مانند صنعت الکترونیک، پزشکی و خودروسازی) بسیار محبوب است.
علاوه بر این، در جوش لیزری می توان عمق نفوذ و اندازه ناحیه جوش را به دقت کنترل کرد. این ویژگی باعث می شود که لیزر قادر باشد در مواد با ضخامت های مختلف، جوش هایی با عمق نفوذ متفاوت ایجاد کند. به این ترتیب، جوش لیزری به دلیل کنترل دقیق انرژی، در مقایسه با سایر روش ها، از نظر کیفیت و عملکرد بی نظیر است.
حداقل اتلاف انرژی و کاهش اثرات حرارتی
در جوشکاری های سنتی، معمولاً حرارت زیادی به مناطق اطراف جوش منتقل می شود که می تواند باعث تغییر در ساختار فلز یا آسیب به سایر نواحی قطعه شود. این امر ممکن است منجر به ضعف جوش یا آسیب به قطعه جوشکاری شده شود. اما در جوش لیزری، از آنجا که پرتو لیزر به صورت متمرکز و دقیق به ناحیه جوش وارد می شود، تنها همان بخش از قطعه که باید جوش داده شود تحت تاثیر حرارت قرار می گیرد و حرارت به قسمت های دیگر قطعه منتقل نمی شود.
این ویژگی باعث می شود که در جوش لیزری، اثرات حرارتی در سایر نواحی قطعه به حداقل برسد و تغییرات غیر قابل قبولی در ساختار فلز یا ماده ایجاد نشود. به همین دلیل، جوش لیزری برای جوشکاری مواد حساس به حرارت مانند آلومینیوم، تیتانیوم، یا فولادهای خاص که ممکن است در اثر گرمای زیاد تغییر شکل دهند یا خواص خود را از دست بدهند، بسیار مناسب است.
علاوه بر دقت و کیفیت، یکی دیگر از ویژگی های برجسته جوش لیزری، سرعت بالا در انجام جوش است. از آنجا که انرژی لیزر به صورت متمرکز و سریع اعمال می شود، جوشکاری در مدت زمان کوتاهی انجام می گیرد. این سرعت بالا به ویژه در فرآیندهای تولیدی که نیاز به جوش های انبوه دارند، مزیت بزرگی است. همچنین، این ویژگی باعث کاهش زمان تولید و افزایش بهره وری در خطوط تولید صنعتی می شود.
مزایا و معایب جوش لیزری
جوش لیزری یکی از تکنولوژی های نوین و پرکاربرد در جوشکاری است که به دلیل ویژگی های منحصر به فرد در بسیاری از صنایع از جمله خودروسازی، الکترونیک، پزشکی، و هوافضا به کار می رود. این روش به دلیل دقت و کیفیت بالا، سرعت زیاد و امکان جوشکاری مواد حساس، مزایای فراوانی دارد، اما در عین حال معایب جوشکاری لیزری نیز وجود دارد که ممکن است برای برخی از صنایع محدودیت هایی ایجاد کند. در این بخش، به طور مفصل به مزایا و معایب جوش لیزری خواهیم پرداخت تا درک بهتری از این روش و کاربردهای آن در صنعت به دست آورید.
مزایا جوش لیزری
- دقت و کیفیت بالا: یکی از بزرگ ترین مزایای جوش لیزری دقت بسیار بالا در ایجاد جوش است. این ویژگی به ویژه در کارهایی که نیاز به جوشکاری دقیق دارند، اهمیت زیادی دارد.
- سرعت بالا: جوش لیزری به دلیل سرعت بالای فرآیند، می تواند در زمان کمتری جوش های با کیفیت تولید کند. این امر در خطوط تولید و صنایع بزرگ که نیاز به تولید انبوه دارند، بسیار مفید است.
- امکان جوشکاری مواد حساس به حرارت: به دلیل اینکه لیزر به طور دقیق و متمرکز انرژی را انتقال می دهد، این روش می تواند برای جوشکاری مواد حساس به حرارت یا مواد نازک که در سایر روش ها ممکن است آسیب ببینند، استفاده شود.
- مقاومت بالا: جوش هایی که با لیزر تولید می شوند معمولاً مقاوم تر از جوش های سنتی هستند و این جوش ها معمولاً به راحتی شکسته یا ترک نمی خورند.
- هزینه بالا: دستگاه های جوش لیزری و نگهداری آن ها معمولاً هزینه بر هستند. علاوه بر این، نیاز به تجهیزات پیشرفته و متخصصان آموزش دیده برای استفاده از این دستگاه ها نیز می تواند هزینه ها را بالا ببرد.
- نیاز به دقت بالا: برای انجام جوش لیزری، نیاز به دقت بالای اپراتور یا سیستم اتوماتیک است. در صورتی که تنظیمات به درستی انجام نشود، ممکن است جوش تولید شده کیفیت لازم را نداشته باشد.
عوامل موثر بر هزینه جوش لیزری
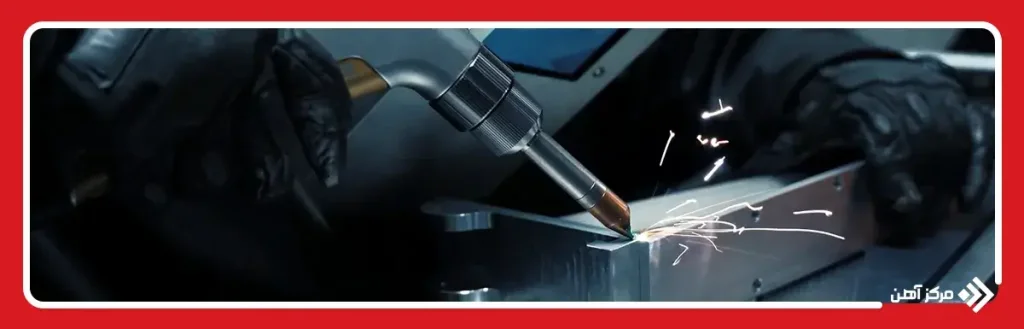
هزینه جوشکاری لیزری به عوامل مختلفی بستگی دارد که می تواند بر قیمت تمام شده فرآیند جوش لیزری تأثیر بگذارد. اولین عامل مهم، نوع دستگاه جوش لیزری است که هر چه دستگاه پیشرفته تر و با توان بالاتری باشد، هزینه بیشتری دارد. علاوه بر این، هزینه های نصب و نگهداری دستگاه جوشکاری لیزری نیز باید در نظر گرفته شود. این دستگاه ها نیاز به نگهداری دقیق و تعمیرات دوره ای دارند که می تواند هزینه بر باشد. مواد مورد استفاده برای جوشکاری، مانند آلومینیوم و تیتانیوم، هزینه بالاتری نسبت به مواد معمولی دارند. همچنین، پیچیدگی فرآیند جوشکاری و نیاز به دستگاه های خاص نیز می تواند هزینه ها را افزایش دهد. آموزش و تجربه اپراتورهای دستگاه جوش لیزری یکی دیگر از عوامل تأثیرگذار است، زیرا این فناوری نیاز به دقت بالا دارد. در نهایت، با وجود هزینه های اولیه بالا، بسیاری از صنایع این هزینه ها را به عنوان سرمایه گذاری بلند مدت برای بهبود کیفیت و بهره وری در نظر می گیرند.
جوش لیزری یکی از پیشرفته ترین روش های جوشکاری است که به دلیل دقت، سرعت و کیفیت بالا در صنایع مختلف از جمله خودروسازی، پزشکی، هوافضا و الکترونیک کاربرد گسترده ای پیدا کرده است. این فناوری با استفاده از پرتوهای لیزر برای ذوب و اتصال دو قطعه به یکدیگر عمل می کند و از ویژگی های برجسته آن می توان به دقت بالا در جوشکاری، سرعت زیاد در انجام فرآیند، و توانایی جوشکاری مواد حساس به حرارت اشاره کرد. جوش لیزری می تواند به روش های مختلفی مانند هدایتی، نفوذی، پالسی و مداوم انجام شود که هر یک ویژگی ها و کاربردهای خاص خود را دارند. این روش به دلیل دقت بالا و قابلیت کنترل دقیق انرژی، در صنایعی که نیاز به جوش های مقاوم و دقیق دارند، بسیار مورد توجه قرار گرفته است.
با وجود هزینه های اولیه بالای دستگاه ها و نیاز به نگهداری دقیق، جوش لیزری فلزات به عنوان یک سرمایه گذاری بلند مدت برای بهبود کیفیت تولیدات و کاهش ضایعات در نظر گرفته می شود. جوش لیزری علاوه بر کیفیت عالی جوش ها، سرعت بالا و توانایی جوشکاری قطعات پیچیده، در کاهش زمان تولید و افزایش بهره وری در صنایع بزرگ نقش مهمی دارد. این روش در صنایع مختلف همچنان در حال گسترش است و به عنوان یکی از گزینه های اصلی برای جوشکاری دقیق و مقاوم مطرح است.
سوالات متداول
جوش لیزری فرآیند جوشکاری است که در آن از انرژی متمرکز لیزر برای ذوب و اتصال مواد استفاده می شود. این روش به دلیل دقت بالا و سرعت زیاد برای جوشکاری دقیق و مقاوم کاربرد دارد.
انواع جوش لیزری شامل هدایتی، نفوذی، پالسی و مداوم هستند که هر یک بسته به نیاز و نوع مواد انتخاب می شوند. تفاوت آن ها در انتقال انرژی و نحوه جوشکاری لیزری و عمق نفوذ لیزر به قطعات است.
جوش لیزری دقت بسیار بالا، سرعت بیشتر و توانایی جوشکاری مواد حساس به حرارت را داراست. این ویژگی ها جوش هایی با کیفیت بالا و مقاومت عالی تولید می کنند.
هزینه جوش لیزری به عواملی مانند نوع دستگاه، مواد مورد استفاده و پیچیدگی فرآیند جوشکاری بستگی دارد. این هزینه ها ممکن است در ابتدا بالا باشند، اما به دلیل مزایای بلند مدت توجیه پذیر هستند.
جوش لیزری در صنایع مختلف مانند خودروسازی، الکترونیک، پزشکی و هوافضا برای جوشکاری دقیق و مقاوم کاربرد دارد. این فناوری به دلیل دقت و سرعت بالا، برای صنایع پیچیده بسیار مناسب است.
جوش لیزری بیشتر برای ورق های نازک تا ضخامت های متوسط مناسب است، اما با افزایش توان لیزر می توان قطعات چند میلی متری تا ضخامت های بالاتر را نیز با نفوذ مناسب جوش داد.
توان و سرعت لیزر، فاصله کانونی، نوع و ضخامت فلز، کیفیت سطح، گاز محافظ، فاصله بین قطعات و دقت تنظیم پارامترهای دستگاه مهم ترین عوامل موثر بر کیفیت جوش لیزری هستند.

