
مراحل تولید بشکه فلزی: از آماده سازی ورق تا کنترل کیفیت

دسترسی سریع به محتوای این مطلب
تولید بشکه فلزی یک فرایند صنعتی چند مرحله ای است که از انتخاب ورق مناسب آغاز می شود و پس از برش، فرم دهی، جوشکاری، اتصال درب ها، ایجاد حلقه های تقویتی، پوشش دهی و انجام آزمون های کیفی به محصول نهایی می رسد. کیفیت مواد اولیه در این فرایند اهمیت زیادی دارد؛ زیرا تغییرات قیمت آهن، نوع فولاد و ضخامت ورق می تواند بر هزینه ساخت، وزن، استحکام و کاربرد نهایی بشکه اثر بگذارد. به همین دلیل، تولیدکننده باید نوع بشکه و سیالی را که قرار است در آن نگهداری شود، پیش از انتخاب مواد اولیه مشخص کند.
شناخت دقیق مراحل تولید بشکه فلزی به درک بهتر تفاوت میان یک بشکه استاندارد و محصولی با کیفیت پایین کمک می کند. مهم ترین ماده اولیه این محصول ورق فولادی است و عواملی مانند ضخامت، گرید و کیفیت سطح آن باید کنترل شوند. از سوی دیگر، نوسانات قیمت ورق فولادی مستقیما هزینه مواد اولیه خط تولید را تغییر می دهد. در کارخانه های مجهز، مجموعه عملیات ساخت به صورت پیوسته یا نیمه اتوماتیک انجام شده و کنترل ابعاد، کیفیت جوش، آب بندی و پوشش نهایی در نقاط مختلف فرایند صورت می گیرد.
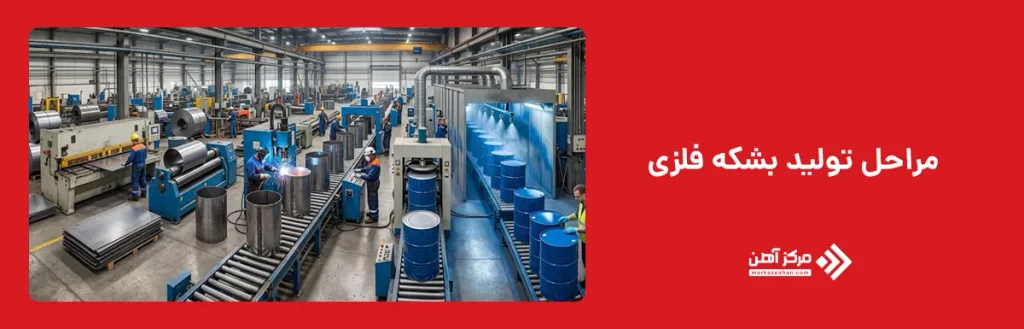
مراحل تولید بشکه فلزی
فرایند ساخت بشکه با دریافت ورق فولادی و بررسی مشخصات فنی آن شروع می شود. انتخاب ضخامت مناسب باید بر اساس ظرفیت بشکه، نوع ماده قابل حمل، شرایط جابه جایی و الزامات استاندارد انجام شود. یکی از سوالات رایج در این مرحله این است که بشکه فلزی را با چه ورقی می سازند؛ در پاسخ باید گفت ورق های فولادی کم کربن با قابلیت شکل پذیری و جوشکاری مناسب از گزینه های متداول هستند. پس از تایید ورق، عملیات برش، پاک سازی سطح و شکل دهی اولیه آغاز می شود تا ورق مسطح برای تبدیل شدن به بدنه استوانه ای آماده باشد.
در ادامه، ابعاد ورق متناسب با قطر و ارتفاع بشکه تعیین شده و برش دقیق انجام می شود. دقت این مرحله بر کیفیت اتصال درز طولی و یکنواختی هندسه محصول تاثیر زیادی دارد. استفاده از برش ورق با گیوتین در بسیاری از خطوط تولید امکان ایجاد لبه های نسبتا صاف، مستقیم و مناسب برای عملیات بعدی را فراهم می کند. پس از برش، بدنه فرم داده شده، درز آن جوشکاری می شود و سپس درب ها، حلقه های تقویتی و پوشش محافظ تکمیل می شوند. در پایان نیز آزمون نشتی، کنترل ابعادی و بررسی ظاهری انجام می گیرد.
انتخاب و آماده سازی ورق فلزی
نخستین مرحله عملی تولید بشکه، انتخاب ورقی است که از نظر ضخامت، ترکیب شیمیایی، قابلیت جوشکاری و شکل پذیری با مشخصات محصول نهایی سازگار باشد. ورق باید بتواند عملیات خم شدن، نورد و پرس را بدون ایجاد ترک یا پارگی تحمل کند. ضخامت نامناسب ممکن است باعث افزایش غیرضروری وزن بشکه یا کاهش مقاومت آن در برابر ضربه، انبارش و حمل شود. پیش از ورود ورق به خط، معمولا سطح آن از نظر زنگ زدگی شدید، موج، خراش، پوسته و عیوب قابل مشاهده بررسی می شود. کنترل ابعاد و ضخامت نیز به جلوگیری از اختلاف وزن و تغییر شکل بشکه های تولید شده کمک می کند.
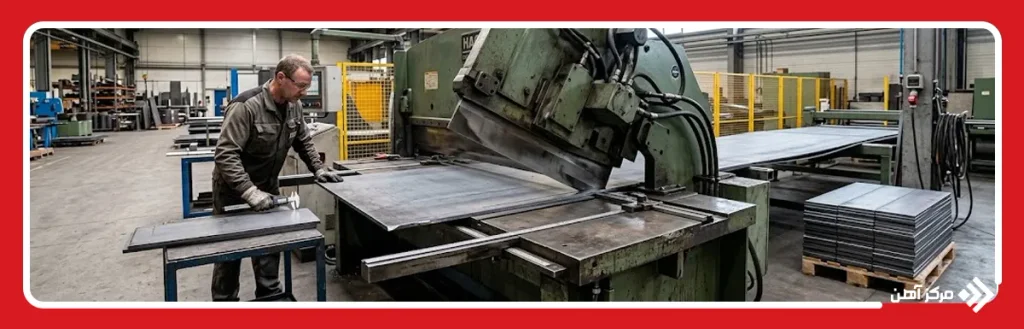
برش ورق در ابعاد مورد نیاز
پس از تایید مواد اولیه، ورق فولادی باید مطابق نقشه ساخت به ابعاد مورد نظر بریده شود. طول قطعه برش خورده متناسب با محیط بدنه و میزان مورد نیاز برای اتصال درز طولی تعیین می شود و عرض آن نیز ارتفاع بدنه بشکه را مشخص می کند. کوچک ترین خطا در اندازه گیری یا برش می تواند باعث ناهماهنگی لبه ها، تغییر قطر بشکه یا بروز اشکال هنگام جوشکاری شود. تنظیم دقیق تیغه، کنترل گونیا بودن ورق و حفظ یکنواختی ابعاد در تولید انبوه اهمیت زیادی دارد. در خطوط صنعتی، تجهیزات برش مکانیکی یا اتوماتیک برای دستیابی به سرعت و تکرارپذیری مناسب استفاده می شوند.
چربی زدایی و آماده سازی سطح ورق
وجود روغن، گریس، آلودگی یا لایه های اکسیدی روی سطح فولاد می تواند کیفیت جوشکاری و چسبندگی رنگ را کاهش دهد. به همین دلیل، ورق یا بدنه در مراحل مختلف تحت عملیات چربی زدایی و پاک سازی قرار می گیرد. بسته به طراحی خط تولید، استفاده از شوینده های صنعتی، محلول های مخصوص، آب گرم یا سیستم های مکانیکی برای حذف آلودگی ها امکان پذیر است. سطح تمیز باعث می شود پوشش محافظ یکنواخت تر روی فلز قرار گیرد و احتمال ایجاد نقاط ضعیف در رنگ کاهش پیدا کند. کنترل کیفیت عملیات آماده سازی به خصوص در بشکه هایی که در معرض رطوبت یا مواد خورنده قرار دارند اهمیت بیشتری دارد.
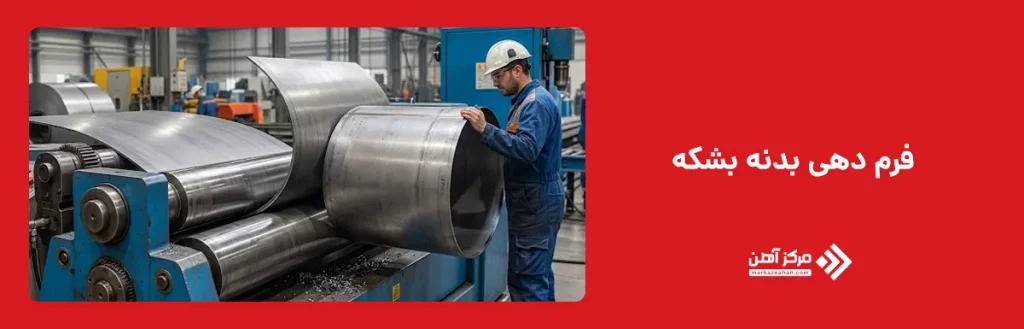
فرم دهی بدنه بشکه
ورق برش خورده در این مرحله از حالت تخت به یک پوسته استوانه ای تبدیل می شود. این عملیات معمولا با تجهیزات نورد یا مجموعه ای از غلتک ها انجام می گیرد که ورق را به تدریج خم می کنند تا دو لبه طولی آن در موقعیت مناسب برای اتصال قرار گیرند. اصول پرسکاری چیست و چگونگی اعمال نیرو به ورق در بخش های مختلف خط اهمیت زیادی دارد؛ زیرا بخشی از اجزای بشکه با عملیات پرس و شکل دهی ساخته می شوند. تنظیم نامناسب فشار یا شعاع فرم دهی می تواند موجب بیضی شدن بدنه، ایجاد تنش اضافی یا ناهماهنگی لبه ها شود و مراحل بعدی مونتاژ را با مشکل روبه رو کند.
جوشکاری درز طولی بدنه
پس از استوانه شدن ورق، دو لبه طولی باید به یکدیگر متصل شوند تا پوسته اصلی بشکه تشکیل شود. نوع فرایند جوشکاری با توجه به طراحی دستگاه، ضخامت ورق و مشخصات محصول انتخاب می شود. مهم ترین هدف، ایجاد اتصال پیوسته و مقاومی است که ضمن تحمل تنش های مکانیکی، مانع نشت محتویات شود. کنترل حرارت ورودی در این مرحله اهمیت زیادی دارد؛ زیرا حرارت بیش از حد می تواند تغییر شکل موضعی ایجاد کند و حرارت ناکافی نیز احتمال تشکیل جوش ناقص را افزایش می دهد. پس از جوشکاری، درز از نظر پیوستگی، نفوذ مناسب و وجود عیوب ظاهری مورد بررسی قرار می گیرد.
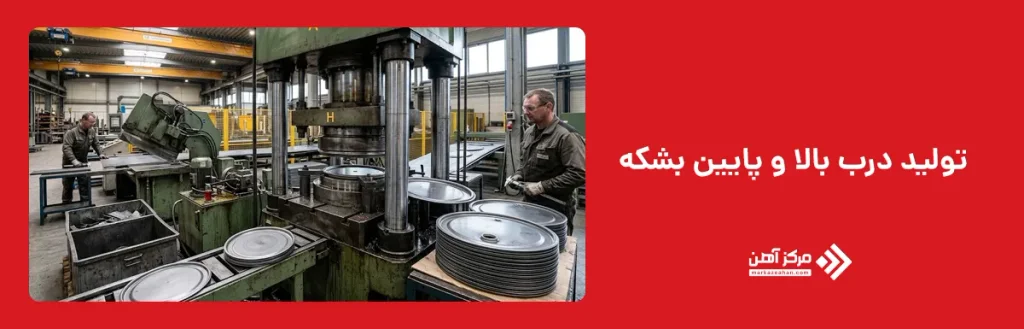
تولید درب بالا و پایین بشکه
درب های بشکه معمولا از ورق هایی ساخته می شوند که پس از برش اولیه تحت عملیات شکل دهی و پرس قرار می گیرند. در این بخش، ابعاد درب باید با قطر بدنه کاملا هماهنگ باشد تا اتصال محیطی با کیفیت مطلوب انجام شود. بسته به اینکه بشکه از نوع درب بسته یا درب باز باشد، طراحی قسمت بالایی متفاوت خواهد بود. در بشکه های درب بسته، محل نصب دهانه های پرکن و تخلیه نیز طی همین مراحل ایجاد می شود. تکنیک های خمکاری ورق فلزی و پرسکاری در شکل دادن لبه ها و ایجاد پروفیل مورد نیاز نقش مهمی دارند و بر استحکام اتصال نهایی اثر می گذارند.
اتصال درب ها به بدنه بشکه
بعد از آماده شدن بدنه و درب ها، این اجزا باید به گونه ای به یکدیگر متصل شوند که هم مقاومت مکانیکی کافی ایجاد شود و هم امکان نشت محتویات به حداقل برسد. یکی از روش های رایج، فرم دهی همزمان لبه بدنه و درب و ایجاد اتصال درگیر مکانیکی است. در برخی طراحی ها نیز از ترکیبات آب بندی مخصوص در ناحیه اتصال استفاده می شود. دستگاه باید فشار و شکل دهی یکنواختی در سراسر محیط ایجاد کند. ناهماهنگی درب، ضخامت متفاوت ورق یا تنظیم نادرست تجهیزات می تواند باعث تشکیل اتصال ناقص و در نتیجه کاهش مقاومت یا بروز نشتی شود.
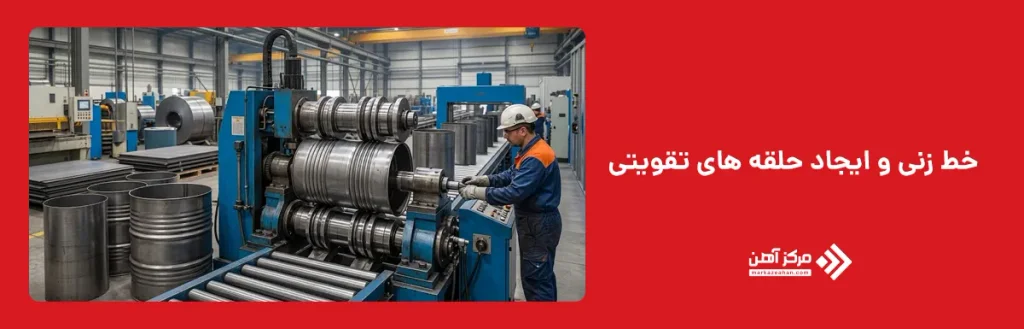
خط زنی و ایجاد حلقه های تقویتی روی بدنه
حلقه ها یا برجستگی های محیطی روی بدنه بشکه فقط جنبه ظاهری ندارند و برای افزایش مقاومت پوسته در برابر تغییر شکل ایجاد می شوند. بدنه استوانه ای در زمان جابه جایی، انبارش و چیدمان ممکن است تحت نیروهای جانبی یا ضربه قرار گیرد. ایجاد پروفیل های تقویتی باعث افزایش سختی موضعی ورق و کاهش احتمال فرورفتگی می شود. محل، تعداد و ابعاد حلقه ها براساس طراحی محصول و تجهیزات تولید تعیین می شود. عملیات باید کاملا یکنواخت انجام گیرد؛ زیرا شکل دهی بیش از حد ممکن است موجب کاهش موضعی ضخامت یا ایجاد تنش شود، در حالی که فرم دهی ناکافی نیز اثر تقویتی مطلوبی ایجاد نمی کند.
رنگ آمیزی و اعمال پوشش محافظ
فولاد بدون پوشش در تماس با رطوبت و اکسیژن مستعد خوردگی است؛ بنابراین حفاظت سطح یکی از مراحل مهم ساخت بشکه محسوب می شود. ابتدا سطح باید کاملا تمیز و آماده باشد و سپس پوشش مناسب اعمال شود. نوع رنگ یا پوشش داخلی و خارجی براساس محیط استفاده، نوع ماده قابل نگهداری و الزامات مشتری انتخاب می شود. در برخی بشکه ها تنها سطح خارجی رنگ می شود و در برخی کاربردها استفاده از پوشش داخلی سازگار با محتویات نیز ضرورت دارد. ضخامت پوشش، چسبندگی، یکنواختی و شرایط خشک شدن باید کنترل شوند تا لایه محافظ در حمل و استفاده دچار پوسته شدن یا جداشدگی زودرس نشود.
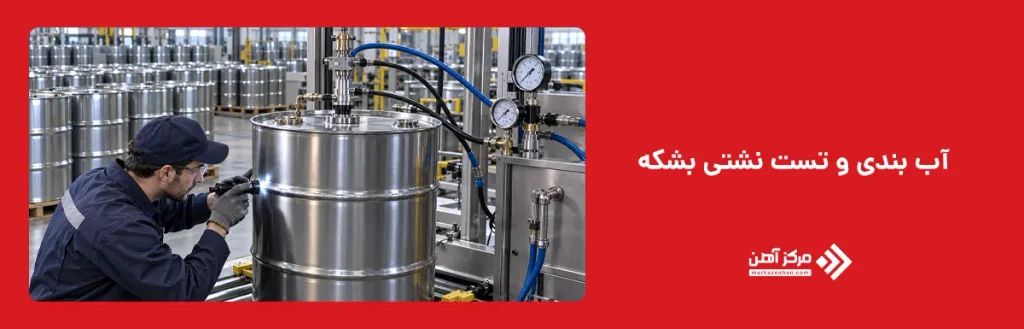
آب بندی و تست نشتی بشکه
حتی اگر ظاهر جوش ها و اتصالات مناسب باشد، محصول باید از نظر نشتی نیز آزمایش شود. روش آزمون با توجه به طراحی بشکه، امکانات کارخانه و استاندارد مورد استفاده متفاوت است. در بسیاری از خطوط، فشار مشخصی به داخل بشکه اعمال می شود و نواحی حساس مانند درز طولی، اتصال درب و دهانه ها مورد بررسی قرار می گیرند. هرگونه کاهش فشار یا مشاهده خروج هوا می تواند نشان دهنده نقص اتصال باشد. هدف این مرحله اطمینان از پیوستگی مسیرهای آب بندی و جلوگیری از خروج محتویات در شرایط معمول استفاده است. محصولات دارای نشتی باید از خط جدا شده و پس از شناسایی علت، اصلاح یا حذف شوند.
کنترل کیفیت نهایی
پیش از بسته بندی یا ارسال، بشکه تولیدشده باید مجموعه ای از کنترل های نهایی را پشت سر بگذارد. ابعاد اصلی شامل ارتفاع، قطر و شکل کلی بدنه بررسی می شود و کیفیت درز جوش، اتصال درب ها، دهانه ها و حلقه های تقویتی نیز مورد ارزیابی قرار می گیرد. سطح رنگ شده باید یکنواخت و عاری از نقص های قابل توجه باشد. بسته به کاربرد محصول، وزن بشکه، ضخامت ورق، آب بندی و عملکرد درپوش ها نیز کنترل می شود. ثبت نتایج بازرسی امکان ردیابی مشکلات تولید را فراهم می کند و به کارخانه اجازه می دهد در صورت مشاهده عیب تکرارشونده، تنظیمات تجهیزات یا شرایط فرایند را اصلاح کند.
خط تولید بشکه فلزی چگونه کار می کند؟
خط تولید بشکه فلزی مجموعه ای از ماشین آلات و ایستگاه های پیوسته است که ورق فولادی را به بشکه آماده مصرف تبدیل می کند. طراحی خط می تواند از سیستم های نیمه اتوماتیک تا خطوط کاملا خودکار متغیر باشد. ورق پس از ورود به بخش آماده سازی، برش خورده و برای تشکیل بدنه به واحد فرم دهی منتقل می شود. سپس درز طولی جوشکاری شده و مراحل ایجاد حلقه های تقویتی، فرم دهی لبه ها، نصب درب و آب بندی انجام می شود.
هر دستگاه تولید بشکه فلزی وظیفه مشخصی در این زنجیره دارد و هماهنگی میان تجهیزات بر ظرفیت و کیفیت تولید اثر می گذارد. خطوط مجهزتر می توانند انتقال قطعات، کنترل ابعاد، جوشکاری و برخی بازرسی ها را به صورت اتوماتیک انجام دهند. سرعت بالای خط زمانی ارزشمند است که تکرارپذیری ابعادی و کیفیت محصول حفظ شود؛ بنابراین تنظیم تجهیزات، تعمیرات پیشگیرانه و پایش مداوم عملکرد دستگاه ها بخش جدایی ناپذیر مدیریت خط محسوب می شود.
به طور کلی اجزای یک خط تولید می توانند شامل موارد زیر باشند:
- تجهیزات تغذیه و آماده سازی ورق
- دستگاه برش
- واحد نورد و فرم دهی بدنه
- دستگاه جوش درز طولی
- پرس های ساخت درب
- تجهیزات فرم دهی لبه و اتصال درب
- دستگاه ایجاد حلقه تقویتی
- سیستم آماده سازی و رنگ آمیزی
- تجهیزات خشک کردن پوشش
- واحد آزمون نشتی و کنترل کیفیت
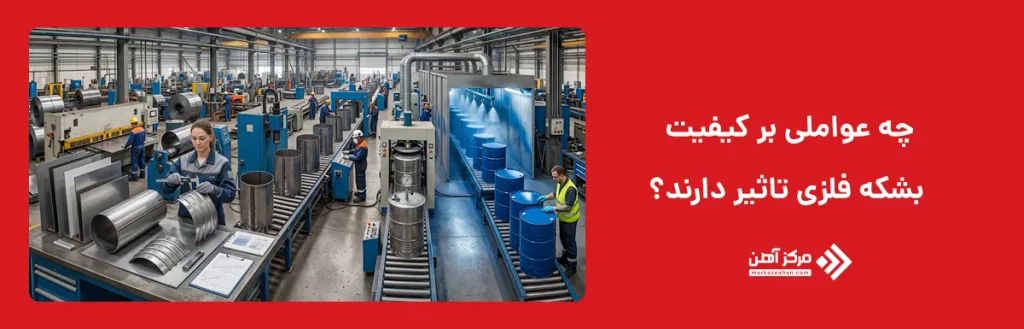
چه عواملی بر کیفیت بشکه فلزی تاثیر دارند؟
کیفیت بشکه فقط به یک مرحله خاص وابسته نیست و حاصل عملکرد صحیح کل زنجیره تولید است. نخستین عامل، کیفیت ورق اولیه است. ورق باید ضخامت یکنواخت، سطح مناسب، شکل پذیری کافی و قابلیت جوشکاری قابل قبول داشته باشد. پس از آن دقت برش و فرم دهی اهمیت پیدا می کند؛ زیرا خطای هندسی می تواند در مراحل جوشکاری، اتصال درب و آب بندی مشکلات متعددی ایجاد کند. کیفیت و تنظیم تجهیزات نیز مستقیما بر تکرارپذیری محصولات تولیدشده اثر می گذارد.
جوشکاری از حساس ترین عوامل موثر بر عملکرد نهایی بشکه است. وجود تخلخل، عدم پیوستگی یا نفوذ نامناسب می تواند احتمال نشتی را افزایش دهد. کیفیت اتصال درب ها، نوع مواد آب بندی، آماده سازی سطح و مشخصات رنگ نیز باید متناسب با کاربرد بشکه باشند. علاوه بر این، کنترل فرایند، مهارت اپراتورها، کالیبراسیون تجهیزات و اجرای آزمون های نهایی به شناسایی محصول معیوب پیش از خروج از کارخانه کمک می کنند.
| عامل موثر | اثر بر محصول | پیامد کنترل نامناسب |
|---|---|---|
| کیفیت ورق | استحکام و شکل پذیری | ترک، تغییر شکل یا ضعف بدنه |
| دقت برش | حفظ ابعاد بدنه | عدم تطابق لبه ها |
| فرم دهی | هندسه صحیح بشکه | بیضی شدن یا ایجاد تنش |
| کیفیت جوش | مقاومت و آب بندی | نشتی و کاهش استحکام |
| اتصال درب | یکپارچگی محصول | نشت یا جدا شدن اتصال |
| پوشش سطح | مقاومت در برابر خوردگی | زنگ زدگی و کاهش عمر |
| تست نهایی | اطمینان از کیفیت | خروج محصول معیوب از خط |
مراحل تولید بشکه فلزی مجموعه ای از عملیات دقیق و به هم پیوسته است که از انتخاب ورق مناسب آغاز می شود و با برش، آماده سازی سطح، فرم دهی بدنه، جوشکاری، ساخت و اتصال درب ها، ایجاد حلقه های تقویتی، رنگ آمیزی و تست نشتی ادامه پیدا می کند. کیفیت هر مرحله مستقیما بر استحکام، آب بندی، دوام و قابلیت استفاده محصول نهایی اثر دارد؛ به همین دلیل کنترل فرایند و استفاده از تجهیزات دقیق در خط تولید اهمیت زیادی دارد. در کنار کیفیت مواد اولیه، عواملی مانند دقت دستگاه ها، کیفیت جوشکاری، یکنواختی پوشش محافظ و کنترل ابعادی نیز تعیین کننده هستند. اجرای صحیح مراحل تولید بشکه فلزی باعث می شود محصول نهایی از نظر شکل، مقاومت و آب بندی عملکرد قابل قبولی داشته باشد. در نهایت، انجام کنترل کیفیت و آزمون نشتی پیش از خروج محصول از کارخانه کمک می کند بشکه فلزی برای کاربرد مورد نظر، ایمن و قابل اطمینان باشد.
سوالات متداول
فرآیند تولید شامل انتخاب و برش ورق، آماده سازی سطح، فرم دهی بدنه، جوشکاری، ساخت و اتصال درب ها، ایجاد حلقه های تقویتی، رنگ آمیزی، آب بندی و کنترل کیفیت نهایی است.
ورق برش خورده با استفاده از تجهیزات نورد یا فرم دهی خم می شود تا به شکل استوانه درآید. سپس لبه های طولی در موقعیت مناسب قرار گرفته و به یکدیگر جوش داده می شوند.
پس از اتصال کامل اجزا، درزها و نقاط اتصال بررسی شده و در خطوط صنعتی معمولا از فشار هوا یا سیستم های تشخیص نشتی برای کنترل آب بندی بشکه استفاده می شود.
کنترل ابعاد، شکل هندسی، کیفیت جوش، وضعیت اتصال درب ها، یکنواختی پوشش، سلامت ظاهری و نتیجه تست نشتی از مهم ترین موارد بررسی در کنترل نهایی هستند.
جوش نامناسب می تواند باعث کاهش استحکام بدنه و ایجاد مسیر نشتی شود. یکنواختی و نفوذ مناسب جوش نقش مستقیمی در دوام و آب بندی بشکه دارد.

