
تفاوت نیتراسیون و کربن دهی چیست؟ بررسی تفاوت ها

دسترسی سریع به محتوای این مطلب
تفاوت نیتراسیون و کربن دهی در نوع عنصر نفوذی، دمای فرآیند، ساختار متالورژیکی لایه سخت شده و ویژگی های مکانیکی نهایی قطعه مشخص می شود. هر دو روش با هدف بهبود خواص سطحی فولاد به کار می روند، اما مکانیسم افزایش سختی و رفتار قطعه تحت بارگذاری در آنها یکسان نیست. انتخاب روش نامناسب ممکن است باعث کاهش عمر خستگی، افزایش اعوجاج یا ایجاد لایه ای با ظرفیت باربری ناکافی شود. همچنین نوع فولاد، شرایط بهره برداری و هزینه فرآوری در تصمیم گیری اهمیت دارند؛ زیرا علاوه بر قیمت آهن و هزینه تامین ماده اولیه، مخارج آماده سازی و فرآوری قطعه نیز بر هزینه نهایی تولید تاثیر می گذارند. در این مقاله مرکزآهن، تفاوت های نیتراسیون و کربن دهی را از نظر ساختار لایه، خواص مکانیکی، شرایط اجرا، هزینه و کاربردهای صنعتی بررسی می کنیم تا بتوانید روش مناسب را بر اساس الزامات مهندسی انتخاب کنید.
تفاوت نیتراسیون و کربن دهی
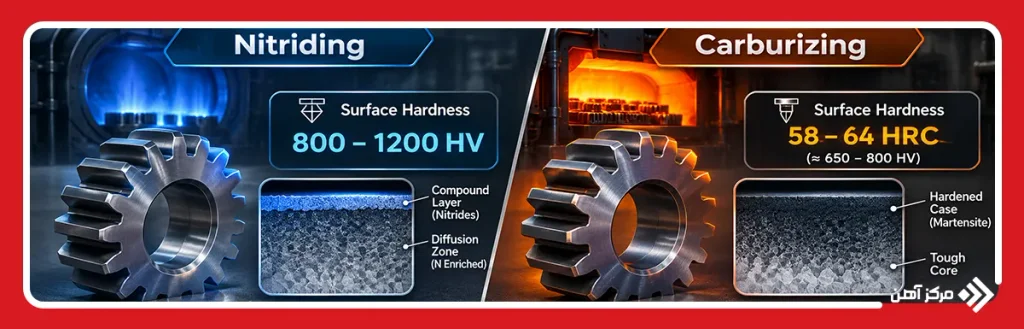
در مقایسه نیتراسیون و کربن دهی باید ابتدا تفاوت مکانیسم های متالورژیکی آنها را شناخت. نیتراسیون (Nitriding) فرآیندی ترموشیمیایی است که طی آن نیتروژن اتمی در دمایی معمولا پایین تر از محدوده آستنیتی شدن فولاد به سطح نفوذ می کند و با عناصر آلیاژی مانند کروم، آلومینیوم و وانادیم، رسوبات نیتریدی سخت تشکیل می دهد. لایه حاصل معمولا از یک ناحیه ترکیبی (Compound Layer) و یک ناحیه نفوذی (Diffusion Zone) تشکیل می شود. در مقابل، کربن دهی (Carburizing) با افزایش غلظت کربن در سطح فولاد کم کربن، قابلیت تشکیل مارتنزیت سخت را هنگام کوئنچ فراهم می کند. بنابراین سختی نهایی در کربن دهی عمدتا ناشی از استحاله آستنیت به مارتنزیت است، در حالی که در نیتراسیون، تشکیل رسوبات نیتریدی و تغییر ترکیب شیمیایی ناحیه نفوذی نقش اصلی را دارند. این تمایز بنیادی در عملیات حرارتی فولاد باعث می شود میزان تنش پسماند، پایداری حرارتی، عمق موثر سختی و حساسیت قطعه به تغییر ابعاد متفاوت باشد. از نظر مهندسی، نیتراسیون بیشتر برای ایجاد سطحی بسیار سخت با حداقل اعوجاج کاربرد دارد، اما کربن دهی زمانی اهمیت پیدا می کند که سطح سخت باید در عمق بیشتری از قطعه توسعه یابد.
تفاوت از نظر عنصر نفوذی
مهم ترین تمایز شیمیایی این دو فرآیند به نوع اتم هایی مربوط است که وارد شبکه بلوری آهن می شوند. در نیتراسیون، نیتروژن به عنوان عنصر بین نشینی (Interstitial Element) در شبکه نفوذ کرده و با عناصر نیتریدساز واکنش می دهد. تشکیل رسوبات بسیار ریز CrN، AlN و VN در فولادهای آلیاژی می تواند حرکت نابجایی ها را محدود کند و باعث افزایش قابل توجه سختی شود. در کربن دهی، عنصر فعال کربن است که با افزایش غلظت خود در ناحیه نزدیک سطح، ترکیب شیمیایی فولاد را برای سخت شدن طی کوئنچ تغییر می دهد. تفاوت مهم دیگر به نحوه توزیع عنصر نفوذی مربوط می شود؛ زیرا در کربن دهی، ایجاد یک گرادیان کنترل شده از کربن سطح تا مغز اهمیت دارد، اما در نیتراسیون، علاوه بر پروفیل نیتروژن، نوع و توزیع رسوبات نیتریدی نیز تعیین کننده است. به همین دلیل، انتخاب میان این دو روش سخت کاری سطحی تنها بر اساس درصد افزایش سختی صحیح نیست و باید ساختار ریزمقیاس حاصل نیز بررسی شود.
تفاوت از نظر دمای فرآیند
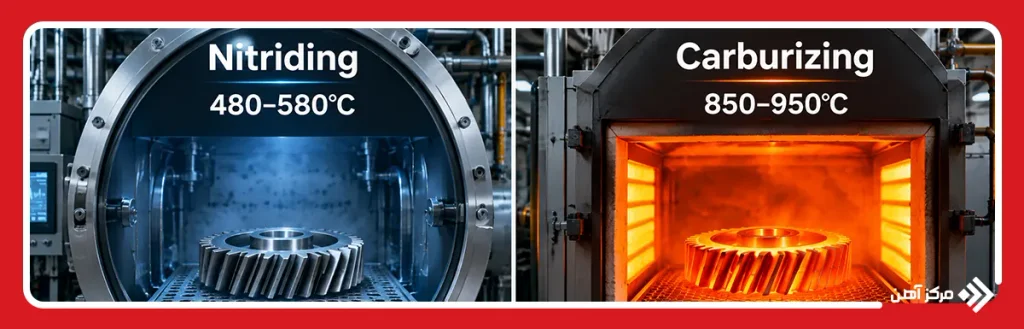
دمای عملیاتی در نیتراسیون و کربن دهی مستقیما بر سرعت نفوذ، تغییرات فازی و پایداری ابعادی قطعه تاثیر می گذارد. نیتراسیون متداول فولادها اغلب در محدوده تقریبی 480 تا 580 درجه سانتی گراد انجام می شود و به آستنیتی شدن فولاد نیاز ندارد. در مقابل، کربن دهی رایج معمولا در محدوده 850 تا 950 درجه سانتی گراد اجرا می شود؛ زیرا حلالیت و نفوذ کربن در آستنیت برای ایجاد لایه غنی از کربن مناسب تر است. اختلاف دما سبب می شود رشد دانه، تغییرات ساختاری و تنش های حرارتی در دو فرآیند رفتار متفاوتی داشته باشند. نکته مهندسی مهم این است که دمای نیتراسیون باید با دمای تمپر قبلی فولاد هماهنگ باشد تا مغز قطعه دچار افت ناخواسته سختی نشود. در کربن دهی نیز کنترل دمای آستنیتی شدن، زمان ماند و شرایط سرد کردن برای جلوگیری از رشد نامطلوب دانه ها ضروری است. این محدوده های دمایی مقادیر متداول هستند و برای تمام آلیاژها یکسان نیستند.
تفاوت از نظر روش اجرا
روش اجرای فرآیندها از نظر تجهیزات، کنترل اتمسفر و عملیات تکمیلی تفاوت اساسی دارد. در نیتراسیون گازی (Gas Nitriding)، آمونیاک در محیط کوره تجزیه می شود و نیتروژن فعال مورد نیاز سطح فولاد را تامین می کند. کنترل پتانسیل نیتراسیون، دما و زمان امکان تنظیم ضخامت لایه ترکیبی و ویژگی های ناحیه نفوذی را فراهم می سازد. روش پلاسما نیز با استفاده از تخلیه الکتریکی در محیط کم فشار، امکان کنترل موضعی تر سطح و فعال سازی آن را فراهم می کند. در کربن دهی گازی، اتمسفر حاوی ترکیبات کربن دار با پتانسیل کربن مشخص، غلظت سطحی را کنترل می کند. کربن دهی کم فشار (Low Pressure Carburizing) نیز در تجهیزات خلاء و با تزریق کنترل شده گازهای کربن دار اجرا می شود. تفاوت اجرایی مهم این است که قطعه کربن دهی شده معمولا باید کوئنچ و سپس تمپر شود، اما نیتراسیون متداول چنین مرحله ای ندارد. بنابراین مسیر تولید، تجهیزات کنترل کیفیت و ترتیب ماشین کاری دو روش متفاوت است.
تفاوت از نظر عمق لایه سخت شده
عمق موثر لایه سخت شده (Effective Case Depth) یکی از مهم ترین پارامترهای طراحی قطعات تحت تنش تماسی است. در نیتراسیون متداول، عمق ناحیه نفوذی اغلب حدود 0.1 تا 0.6 میلی متر است، اگرچه بسته به ترکیب فولاد و شرایط فرآیند می تواند خارج از این محدوده قرار گیرد. در کربن دهی، عمق موثر لایه معمولا حدود 0.5 تا 2 میلی متر یا بیشتر انتخاب می شود. این اختلاف در قطعاتی اهمیت دارد که تنش برشی بیشینه در فاصله مشخصی زیر سطح ایجاد می شود. اگر ناحیه سخت شده کم عمق باشد، امکان تغییر شکل پلاستیک زیرسطحی و آسیب به لایه سخت وجود دارد. با این حال، عمق کل نفوذ عنصر با عمق موثر سختی یکسان نیست. در کربن دهی، عمق موثر معمولا بر اساس رسیدن به سختی مرجع، مثلا 550 HV طبق مشخصات مربوط، تعیین می شود. در نیتراسیون نیز تعریف عمق سختی به سختی مغز و معیار اندازه گیری وابسته است. بنابراین مقایسه عددی این دو عمق بدون مشخص کردن استاندارد آزمون دقیق نیست.
تفاوت از نظر میزان سختی سطحی
میزان سختی سطحی در نیتراسیون به ترکیب آلیاژی فولاد و قابلیت تشکیل نیتریدهای پایدار وابسته است. فولادهای مناسب نیتراسیون می توانند به سختی حدود 800 تا 1200 ویکرز (HV) و در برخی شرایط به مقادیر بالاتر برسند. در کربن دهی همراه با کوئنچ، سختی سطح اغلب در محدوده 58 تا 64 راکول C قرار می گیرد که معادل تقریبی 650 تا 800 ویکرز است. البته این بازه ها به نوع فولاد، درصد کربن سطح، آستنیت باقیمانده و شرایط عملیات بستگی دارند. نکته مهم این است که سختی بیشتر الزاما به معنای تحمل بار بالاتر نیست. یک لایه نیتریده بسیار سخت، اگر ضخامت کافی یا پشتیبانی مناسب از طرف مغز نداشته باشد، ممکن است تحت فشار شدید آسیب ببیند. در مقابل، لایه مارتنزیتی کربن دهی شده با عمق بیشتر می تواند تنش را در حجم بزرگ تری توزیع کند. برای ارزیابی صحیح باید سختی سطح، پروفیل سختی در عمق و ظرفیت باربری زیرسطحی همزمان بررسی شوند.
تفاوت از نظر مقاومت به سایش
مقاومت به سایش (Wear Resistance) به مکانیزم تماس، فشار، روانکاری و ترکیب لایه سطحی بستگی دارد. در نیتراسیون، ترکیباتی مانند Fe4N و Fe2-3N در لایه ترکیبی می توانند مقاومت مناسبی در برابر سایش چسبنده و برخی شرایط سایش لغزشی ایجاد کنند. همچنین رسوبات نیتریدی پراکنده در ناحیه نفوذی به کاهش تغییر شکل پلاستیک نزدیک سطح کمک می کنند. در کربن دهی، ساختار مارتنزیتی سخت همراه با کاربیدهای احتمالی و لایه نسبتا عمیق، مقاومت مطلوبی در برابر سایش و بارگذاری تماسی ایجاد می کند. با این حال، شرایط سایش تعیین می کند کدام عملکرد بهتری دارد. برای قطعاتی با تماس لغزشی کنترل شده، نیتراسیون می تواند گزینه مناسبی باشد، اما در چرخ دنده هایی با فشار تماسی بالا، ظرفیت تحمل تنش زیرسطحی اهمیت بیشتری پیدا می کند. وجود تخلخل، شکنندگی یا ضخامت بیش از حد لایه ترکیبی نیتریده نیز ممکن است عملکرد سایشی را تضعیف کند. بنابراین انتخاب فرآیند باید بر اساس آزمون تریبولوژی مرتبط با شرایط واقعی قطعه انجام شود.
تفاوت از نظر مقاومت به خستگی
مقاومت به خستگی در این دو فرآیند با توزیع تنش های پسماند فشاری و وضعیت ریزساختار سطح ارتباط دارد. در نیتراسیون، ورود نیتروژن و تشکیل رسوبات نیتریدی باعث تغییرات حجمی موضعی می شود که می تواند تنش فشاری مفیدی در ناحیه سطح ایجاد کند. این تنش ها احتمال شروع و گسترش ترک خستگی را کاهش می دهند. در کربن دهی نیز استحاله مارتنزیتی و اختلاف تغییر حجم میان سطح و مغز می تواند تنش پسماند فشاری ایجاد کند، اما مقدار و توزیع آن به شدت تحت تاثیر شرایط کوئنچ قرار دارد. تفاوت مهم در این است که لایه عمیق کربن دهی شده معمولا برای مقاومت در برابر خستگی تماسی غلتشی (Rolling Contact Fatigue) در تنش های زیرسطحی بالا مزیت دارد. در مقابل، نیتراسیون برای بهبود خستگی خمشی در برخی قطعات پیش سخت شده موثر است. با این حال، وجود عیوب سطحی، نیتریدهای مرزدانه ای نامطلوب یا آستنیت باقیمانده بیش از حد می تواند عملکرد خستگی را کاهش دهد.
تفاوت از نظر تغییر شکل و اعوجاج قطعه
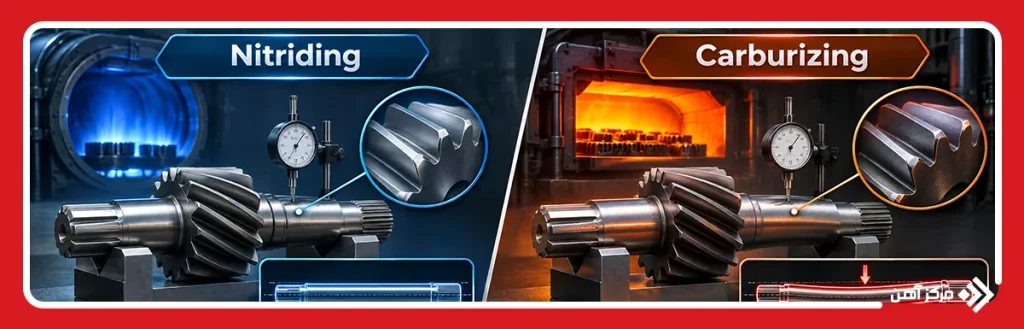
اعوجاج (Distortion) زمانی ایجاد می شود که تغییرات حرارتی، استحاله فازی یا آزاد شدن تنش های داخلی باعث تغییر هندسه قطعه شوند. در نیتراسیون، به دلیل پایین بودن دمای فرآیند و حذف مرحله کوئنچ، احتمال تابیدگی شدید معمولا کمتر است. با این حال، نفوذ نیتروژن و تشکیل فازهای جدید ممکن است رشد ابعادی محدودی ایجاد کند. همچنین قطعاتی که تنش های پسماند زیادی از ماشین کاری دارند، ممکن است هنگام گرم شدن تغییر شکل دهند. در کربن دهی، قطعه ابتدا در دمای آستنیتی نگهداری می شود و سپس طی سرد کردن سریع، تغییرات حجمی ناشی از تشکیل مارتنزیت را تجربه می کند. اختلاف سرعت سرد شدن میان نواحی مختلف می تواند باعث بیضی شدن، خمیدگی یا تغییر ابعاد شود. برای قطعات با تلرانس هندسی بسیار محدود، انتخاب روش کوئنچ، طراحی فیکسچر و پیش بینی مقدار اصلاح نهایی ضروری است. کربن دهی کم فشار همراه با کوئنچ گازی می تواند در برخی کاربردها اعوجاج را کاهش دهد، اما حذف کامل آن تضمین نمی شود.
تفاوت از نظر مدت زمان فرآیند
مدت زمان فرآیند به ضریب نفوذ عنصر، دمای عملیات و عمق مورد نیاز بستگی دارد. در نیتراسیون متداول، زمان نگهداری ممکن است حدود 10 تا 80 ساعت باشد و برای دستیابی به لایه های عمیق تر، سیکل های طولانی مورد نیاز است. در مقابل، کربن دهی گازی برای بسیاری از عمق های صنعتی ممکن است طی چند ساعت تا بیش از یک روز انجام شود. با این حال، مقایسه صرف زمان ماند در کوره گمراه کننده است؛ زیرا کربن دهی معمولا به مراحل کوئنچ، تمپر، شستشو و گاهی اصلاح ابعادی نیز نیاز دارد. از دیدگاه سینتیک نفوذ، عمق نفوذ تقریبا با ریشه دوم زمان افزایش می یابد و دو برابر کردن عمق مطلوب می تواند زمان مورد نیاز را به میزان قابل توجهی افزایش دهد. همچنین نیتراسیون پلاسما و کنترل دقیق پتانسیل گاز ممکن است زمان لازم برای رسیدن به مشخصات معین را تغییر دهند. در برنامه ریزی تولید باید زمان کل چرخه، ظرفیت بارگیری کوره و توقف تجهیزات نیز محاسبه شود.
تفاوت از نظر فولادهای مناسب
ترکیب شیمیایی فولاد، پاسخ آن به هر فرآیند را تعیین می کند. برای نیتراسیون، فولادهایی که دارای عناصر نیتریدساز مانند آلومینیوم، کروم، مولیبدن و وانادیم هستند، معمولا قابلیت ایجاد ناحیه نفوذی سخت تری دارند. فولادهای 4140 و 4340 در شرایط مناسب و برخی فولادهای مخصوص نیتراسیون از گزینه های رایج محسوب می شوند. فولاد 42CrMo4 نیز در قطعات صنعتی کاربرد دارد، اما سختی نهایی آن به شرایط عملیات اولیه وابسته است. برای کربن دهی، فولادهای کم کربن آلیاژی مانند 16MnCr5، 20MnCr5، AISI 8620 و AISI 9310 مناسب هستند؛ زیرا امکان ایجاد سطح پرکربن سخت در کنار مغز چقرمه را فراهم می کنند. استفاده از فولاد پرکربن برای کربن دهی متداول معمولا مزیت محدودی دارد و می تواند احتمال تشکیل ساختار نامطلوب را افزایش دهد. در انتخاب نهایی باید سختی پذیری مغز، اندازه مقطع، عناصر آلیاژی و خواص مورد انتظار پس از عملیات بررسی شوند.
تفاوت از نظر کاربردهای صنعتی
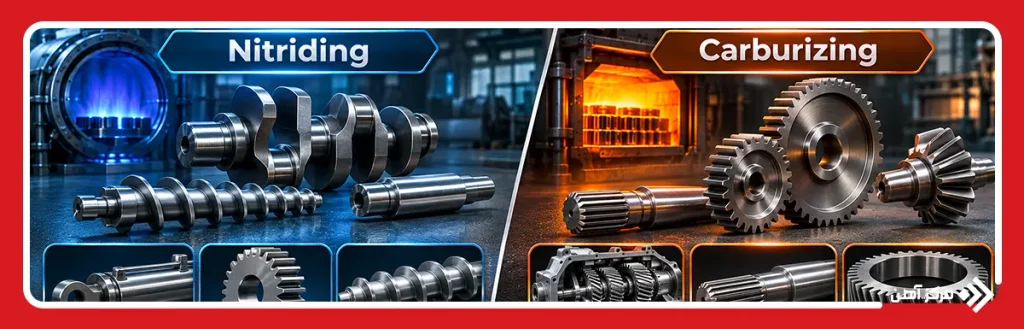
انتخاب صنعتی نیتراسیون یا کربن دهی به نوع بارگذاری و دقت عملکرد قطعه بستگی دارد. نیتراسیون برای محورهای دقیق، برخی چرخ دنده های صنعتی، مارپیچ های اکسترودر، میل لنگ ها، اجزای هیدرولیکی و قطعاتی که باید پس از ماشین کاری نهایی حداقل تغییر هندسی داشته باشند، کاربرد دارد. در چنین تجهیزاتی، پایداری ابعادی و مقاومت سطحی در برابر تماس لغزشی اهمیت زیادی دارد. کربن دهی بیشتر در ساخت چرخ دنده های انتقال قدرت، پینیون ها، شفت های هزارخار، قطعات گیربکس و اجزای انتقال گشتاور تحت بارگذاری شدید استفاده می شود. این قطعات معمولا به سطحی سخت با عمق موثر قابل توجه و مغزی مقاوم در برابر شکست نیاز دارند. در صنعت خودروسازی، کربن دهی برای بسیاری از چرخ دنده های پرتنش متداول است، در حالی که نیتراسیون می تواند برای اجزایی با حساسیت بالا به اعوجاج یا الزامات خاص مقاومت به سایش انتخاب شود. معیار اصلی، شرایط واقعی بهره برداری است، نه صرفا نام صنعت مصرف کننده.
تفاوت از نظر هزینه اجرا
هزینه اجرای فرآیندها باید بر مبنای هزینه کل تولید قطعه (Total Processing Cost) محاسبه شود، نه صرفا تعرفه هر ساعت کار کوره. نیتراسیون گازی ممکن است به دلیل زمان نگهداری طولانی و مصرف انرژی و گاز، هزینه فرآوری قابل توجهی داشته باشد. نیتراسیون پلاسما نیز به تجهیزات خلاء، منبع تغذیه و کنترل تخصصی نیاز دارد که هزینه سرمایه گذاری اولیه را افزایش می دهد. در مقابل، کربن دهی به کوره دمای بالا، کنترل اتمسفر و عملیات کوئنچ و تمپر نیاز دارد. هزینه روغن یا گاز کوئنچ، شستشو، کنترل اعوجاج و سنگ زنی اصلاحی نیز باید در محاسبات وارد شود. در تولید انبوه قطعات استاندارد، کربن دهی می تواند از نظر هزینه هر قطعه اقتصادی باشد، اما برای قطعات دقیق با هزینه ماشین کاری بالا، کاهش عملیات اصلاحی در نیتراسیون ممکن است صرفه اقتصادی بیشتری ایجاد کند. بنابراین هزینه نهایی تابع تعداد قطعات، هندسه، عمق لایه، جنس فولاد و الزامات کنترل کیفیت است.
جدول مقایسه نیتراسیون و کربن دهی
جدول زیر مهم ترین تفاوت های این دو فرآیند را در شرایط متداول صنعتی نشان می دهد. مقادیر عددی تقریبی هستند و نباید بدون توجه به گرید فولاد و مشخصات فرآیند به عنوان حدود قطعی طراحی استفاده شوند.
| معیار مقایسه | نیتراسیون | کربن دهی |
|---|---|---|
| عنصر نفوذی | نیتروژن | کربن |
| دمای متداول | 480 تا 580 درجه | 850 تا 950 درجه |
| مکانیسم سخت شدن | تشکیل نیتریدها و تقویت ناحیه نفوذی | تشکیل مارتنزیت پس از کوئنچ |
| عمق متداول لایه | حدود 0.1 تا 0.6 میلی متر | حدود 0.5 تا 2 میلی متر یا بیشتر |
| سختی سطحی | حدود 800 تا 1200 HV در فولادهای مناسب | حدود 58 تا 64 HRC |
| مقاومت سایشی | مطلوب در بسیاری از تماس های لغزشی | مطلوب در تماس های پرفشار با تکیه گاه زیرسطحی |
| مقاومت خستگی | بهبود با تنش فشاری ناحیه نفوذی | بهبود خستگی خمشی و تماسی با لایه عمیق |
| اعوجاج | معمولا کم | معمولا بیشتر |
| زمان نگهداری | اغلب طولانی تر | وابسته به عمق، همراه با عملیات تکمیلی |
| فولاد مناسب | فولادهای آلیاژی نیتریدپذیر | فولادهای کم کربن آلیاژی |
| نیاز به کوئنچ | معمولا ندارد | معمولا دارد |
| کاربرد شاخص | محور دقیق و قطعات مقاوم به سایش | چرخ دنده و قطعات انتقال قدرت |
| هزینه | وابسته به زمان سیکل و تجهیزات | وابسته به سیکل و هزینه عملیات تکمیلی |
نیتراسیون بهتر است یا کربن دهی؟
برای تعیین اینکه نیتراسیون بهتر است یا کربن دهی، باید سه پارامتر اصلی شامل عمق تنش زیرسطحی، تلرانس ابعادی و مکانیزم تخریب قطعه بررسی شود. اگر قطعه پس از ماشین کاری نهایی به دقت هندسی بالایی نیاز دارد و تحت تماس لغزشی یا بارگذاری خستگی مناسب قرار می گیرد، نیتراسیون معمولا انتخاب مطلوب تری است؛ زیرا می تواند بدون کوئنچ، سختی سطحی بالایی ایجاد کند. در مقابل، اگر قطعه مانند چرخ دنده انتقال قدرت تحت تنش هرتزی بالا قرار دارد و به لایه سخت با عمق زیاد نیازمند است، کربن دهی همراه با کوئنچ کنترل شده اغلب برتری دارد. نکته مهم آن است که بیشترین سختی سطحی الزاما به معنای بیشترین عمر کاری نیست. در قطعات دقیق، پایداری هندسی و در قطعات سنگین، ظرفیت تحمل بار زیرسطحی اهمیت بیشتری دارد. در نتیجه، پاسخ مهندسی به انتخاب فرآیند، از تحلیل تنش، شرایط تماس، ترکیب فولاد و ارزیابی هزینه چرخه تولید به دست می آید.
سوالات متداول
نیتراسیون در فولادهای آلیاژی مناسب معمولا سختی سطحی بالاتری ایجاد می کند، اما کربن دهی اغلب لایه سخت عمیق تری فراهم می سازد.
نیتراسیون بیشتر برای فولادهای آلیاژی دارای عناصر نیتریدساز و کربن دهی برای فولادهای کم کربن آلیاژی مناسب است.
نیتراسیون در بسیاری از تماس های لغزشی عملکرد مطلوبی دارد، اما کربن دهی در تماس های پرفشار نیازمند عمق سختی بیشتر می تواند مناسب تر باشد.
هزینه به تعداد قطعات، تجهیزات، زمان سیکل و عملیات تکمیلی بستگی دارد و هیچ یک در تمام شرایط ارزان تر نیست.
هر دو می توانند تغییر ابعاد ایجاد کنند، اما اعوجاج ناشی از کربن دهی و کوئنچ معمولا بیشتر از نیتراسیون است.
بله، در فرآیندهای ترکیبی (Duplex Treatment) می توان ابتدا کربن دهی و سپس نیتراسیون را با کنترل دقیق ساختار و دما اجرا کرد.

