
نقطه ذوب فولاد ضد زنگ چقدر است و به چه عواملی بستگی دارد؟

دسترسی سریع به محتوای این مطلب
نقطه ذوب فولاد ضد زنگ یک عدد ثابت برای تمام استنلس استیل ها نیست، زیرا فولاد زنگ نزن از آهن خالص تشکیل نشده و درصدهای متفاوتی از کروم، نیکل، مولیبدن، کربن، منگنز و عناصر آلیاژی دیگر را در خود دارد. به همین دلیل ذوب شدن آن معمولا در یک محدوده دمایی میان دمای Solidus و Liquidus رخ می دهد. شناخت دقیق این محدوده در فرایندهایی مانند ریخته گری، جوشکاری، ذوب مجدد، تولید شمش و طراحی تجهیزات حرارتی اهمیت زیادی دارد. علاوه بر ترکیب شیمیایی، نوع گرید و ساختار متالورژیکی نیز می توانند دمای ذوب فولاد ضد زنگ را تغییر دهند. این ویژگی در کنار متغیرهای اقتصادی مانند قیمت آهن، هزینه مواد آلیاژی و میزان انرژی مصرفی، در محاسبه هزینه تولید محصولات استنلس نیز اهمیت پیدا می کند. در ادامه بررسی می کنیم نقطه ذوب فولاد ضد زنگ چیست، چه عواملی آن را کنترل می کنند و گریدهای مختلف در چه محدوده دمایی ذوب می شوند.
نقطه ذوب فولاد ضد زنگ چقدر است؟
در بررسی نقطه ذوب فلزات باید میان فلز خالص و آلیاژ تفاوت قائل شد. یک فلز خالص تحت فشار مشخص معمولا دمای ذوب مشخصی دارد، اما بیشتر آلیاژهای صنعتی در یک بازه دمایی از حالت جامد به مایع تبدیل می شوند. فولاد ضد زنگ نیز مجموعه بزرگی از آلیاژهای آهن پایه است و به همین علت نمی توان برای تمام انواع آن یک Melting Point واحد تعریف کرد. محدوده دمای ذوب فولاد ضد زنگ، بسته به گرید و ترکیب شیمیایی، عموما در محدوده تقریبی 1375 تا 1530 درجه سانتی گراد قرار می گیرد. پایین ترین دمایی که در آن نخستین فاز مایع تشکیل می شود Solidus Temperature و دمایی که در آن آخرین بخش جامد نیز به مایع تبدیل می شود Liquidus Temperature نام دارد.
این تفاوت از دید متالورژی بسیار مهم است، زیرا قطعه ممکن است پیش از رسیدن به Liquidus بخشی از استحکام مکانیکی خود را از دست بدهد و وارد منطقه دو فازی جامد و مایع شود. فاصله میان Solidus و Liquidus را Freezing Range یا محدوده انجماد می نامند. هرچه این محدوده گسترده تر باشد، رفتار آلیاژ هنگام ریخته گری، جوشکاری و انجماد پیچیده تر خواهد شد. ترکیب عناصر آلیاژی می تواند موقعیت خطوط فازی را تغییر دهد و به همین علت نقطه ذوب استیل ضد زنگ 304، 316، 410 یا 430 با یکدیگر یکسان نیست. در نتیجه هنگام طراحی فرایندهای حرارتی، استفاده از داده مربوط به همان گرید ضروری است و استفاده از یک عدد عمومی برای تمام فولادهای ضد زنگ می تواند باعث خطای مهندسی شود.
عوامل موثر بر نقطه ذوب فولاد ضد زنگ
عوامل موثر بر نقطه ذوب فولاد ضد زنگ عمدتا به ترمودینامیک آلیاژ و ترکیب شیمیایی آن مربوط می شوند. فولاد ضدزنگ ممکن است از نظر ساختاری آستنیتی، فریتی، مارتنزیتی، داپلکس یا رسوب سخت شونده باشد و هر خانواده محدوده ترکیبات متفاوتی دارد. تغییر عناصر آلیاژی تعادل فازها و دمای شروع و پایان ذوب را جابه جا می کند.
مهم ترین عوامل عبارتند از:
- درصد کروم موجود در آلیاژ
- مقدار نیکل
- حضور مولیبدن
- میزان کربن
- درصد منگنز
- مقدار سیلیسیم
- حضور نیتروژن
- نوع گرید فولاد ضد زنگ
- نسبت عناصر پایدار کننده آستنیت و فریت
- مقدار عناصر ناخالصی مانند فسفر و گوگرد
- ترکیب شیمیایی واقعی Heat تولیدی
- ساختار ترمودینامیکی آلیاژ
- گستردگی فاصله Solidus و Liquidus
- حضور عناصر میکروآلیاژی مانند نیوبیوم و تیتانیوم
نکته مهم این است که اثر هر عنصر را نمی توان همیشه به صورت مستقل بررسی کرد. عناصر مختلف در کنار یکدیگر بر پایداری فازهای مایع و جامد اثر می گذارند و رفتار نهایی باید از روی ترکیب کامل آلیاژ یا دیاگرام های فازی چندجزئی تحلیل شود.
نحوه تعیین نقطه ذوب فولاد ضد زنگ
برای درک نحوه تعیین دمای ذوب آهن ابتدا باید مشخص شود فولاد چیست. فولاد یک آلیاژ پایه آهن است که کربن و مجموعه ای از عناصر آلیاژی می توانند ساختار و خواص آن را تغییر دهند. در فولادهای ضد زنگ، حضور حداقل مقدار مشخصی کروم امکان تشکیل لایه غیرفعال اکسیدی را فراهم می کند، اما همین عناصر آلیاژی رفتار ترمودینامیکی ماده را نیز تغییر می دهند. بنابراین تعیین نقطه ذوب فولاد ضد زنگ فقط با اندازه گیری دمایی که قطعه در ظاهر روان می شود انجام نمی گیرد؛ بلکه شروع ذوب و تکمیل آن باید به صورت جداگانه مشخص شوند.
در آزمایشگاه می توان از روش های آنالیز حرارتی مانند Differential Thermal Analysis و Differential Scanning Calorimetry برای بررسی تحول های حرارتی استفاده کرد. در مطالعات دقیق تر، Thermodynamic Modeling و نرم افزارهای محاسبات تعادل فازی نیز به کمک پایگاه های داده ترمودینامیکی استفاده می شوند. در صنایع فولاد، ترکیب شیمیایی واقعی مذاب مشخص شده و سپس محدوده Solidus و Liquidus از داده های تجربی یا مدل های ترمودینامیکی استخراج می شود. اختلاف ترکیب واقعی یک Heat با حدود استاندارد یک گرید ممکن است چند درجه در دمای شروع یا پایان ذوب تفاوت ایجاد کند؛ بنابراین اعداد درج شده در جداول مهندسی معمولا به شکل بازه بیان می شوند، نه یک مقدار مطلق.
نقطه ذوب انواع گریدهای فولاد ضد زنگ
اضافه شدن عناصر آلیاژی در استنلس استیل باعث می شود رفتار ذوب این گروه از فولادها با آهن خالص متفاوت باشد. نیکل، کروم، مولیبدن، کربن و سایر عناصر با تغییر مرزهای فازی، محدوده Solidus و Liquidus را جابه جا می کنند؛ در حالی که دمای ذوب آهن خالص حدود 1538 درجه سانتی گراد است. به همین دلیل، دو گرید که هر دو در گروه Stainless Steel قرار می گیرند، می توانند چند ده درجه اختلاف در محدوده ذوب داشته باشند.
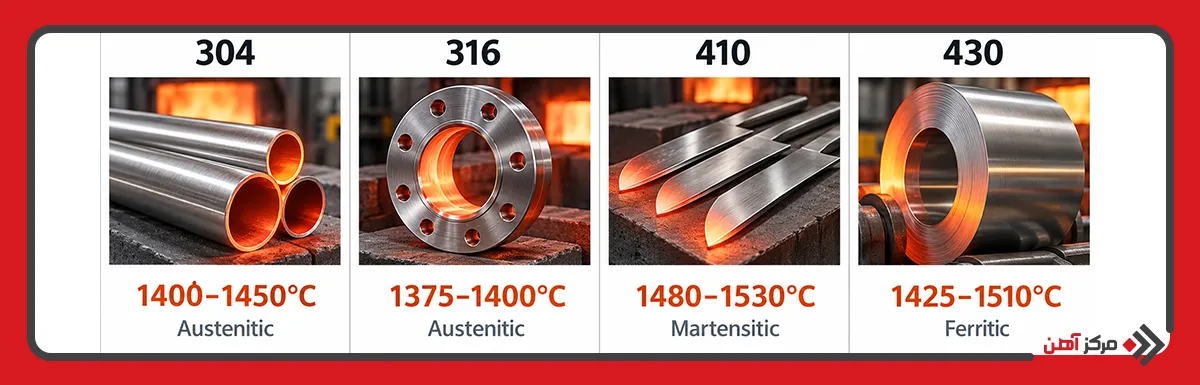
برای تحلیل دقیق باید خانواده متالورژیکی گرید نیز در نظر گرفته شود. 304 و 316 از فولادهای آستنیتی هستند، 410 یک فولاد مارتنزیتی است و 430 در گروه فولادهای فریتی قرار می گیرد. تفاوت ترکیب این گریدها مستقیما روی محدوده دمایی تبدیل کامل جامد به مایع اثر می گذارد.
نقطه ذوب فولاد ضد زنگ 304
گرید 304 یکی از شناخته شده ترین فولادهای ضد زنگ آستنیتی است و معمولا حدود 18 درصد کروم و 8 درصد نیکل دارد. داده های فیزیکی منتشر شده برای این گرید محدوده ذوب تقریبی 1400 تا 1450 درجه سانتی گراد را نشان می دهند. این مقدار از تبدیل داده 1673 تا 1723 کلوین نیز به دست می آید.
وجود نیکل در این گرید به پایدار شدن ساختار آستنیتی کمک می کند و در کنار کروم رفتار ترمودینامیکی آن را نسبت به آهن خالص تغییر می دهد. در عملیات صنعتی نباید دمای 1400 درجه سانتی گراد را به معنای مایع شدن کامل 304 دانست؛ زیرا این دما به بخش ابتدایی محدوده ذوب نزدیک است. برای ایجاد یک حمام مذاب کاملا روان در فرایند ریخته گری باید دمای مذاب از Liquidus بالاتر باشد و مقداری Superheat نیز متناسب با سیستم ریخته گری در نظر گرفته شود.
نقطه ذوب فولاد ضد زنگ 316
گرید 316 نیز ساختار آستنیتی دارد اما مهم ترین تفاوت آن با 304، حضور مولیبدن و معمولا مقدار بیشتر نیکل است. مولیبدن باعث افزایش مقاومت در برابر خوردگی حفره ای و شیاری می شود، اما ترکیب متفاوت آلیاژ محدوده ذوب را نیز تغییر می دهد. داده های فیزیکی برای 316 محدوده تقریبی 1375 تا 1400 درجه سانتی گراد را گزارش می کنند.
بنابراین نقطه ذوب فولاد ضد زنگ 316 معمولا پایین تر از 304 قرار می گیرد. این تفاوت هنگام انتخاب پارامترهای ذوب، ریخته گری و طراحی عملیات جوشکاری اهمیت دارد. به خصوص در جوشکاری، ترکیب فیلر و فلز پایه می تواند ترکیب منطقه مذاب را از ترکیب اولیه گرید دور کند و در نتیجه Solidification Path یا مسیر انجماد جوش با فلز پایه کاملا یکسان نباشد.
نقطه ذوب فولاد ضد زنگ 410
فولاد 410 یک گرید مارتنزیتی کروم دار است که مقدار نیکل آن نسبت به فولادهای آستنیتی بسیار کمتر است. داده های فیزیکی موجود برای این گرید دمای ذوب را در حدود 1480 تا 1530 درجه سانتی گراد نشان می دهند که معادل تقریبی 1753 تا 1803 کلوین است.
دمای بالاتر ذوب 410 نسبت به گریدهایی مانند 304 و 316 بخشی از نتیجه ترکیب متفاوت آن است. این گرید علاوه بر رفتار ذوب متفاوت، در جوشکاری نیز حساسیت های مخصوص خود را دارد؛ زیرا منطقه متاثر از حرارت می تواند ساختار مارتنزیتی سخت و مستعد ترک ایجاد کند. بنابراین نباید دمای ذوب را تنها پارامتر لازم برای طراحی عملیات حرارتی یا جوشکاری این گرید در نظر گرفت.
نقطه ذوب فولاد ضد زنگ 430
گرید 430 یکی از فولادهای ضد زنگ فریتی پرکاربرد است که پایه اصلی آلیاژی آن آهن و کروم است و برخلاف فولادهای آستنیتی مقدار قابل توجهی نیکل ندارد. داده های فیزیکی برای این گرید محدوده تقریبی 1425 تا 1510 درجه سانتی گراد را نشان می دهند.
گستردگی این بازه نشان می دهد تبدیل کامل ماده از حالت جامد به مایع در یک دمای واحد اتفاق نمی افتد. هنگام ریخته گری یا ذوب گرید 430 باید دما به اندازه کافی بالاتر از Liquidus باشد تا مذاب Fluidity مناسبی برای پر کردن قالب داشته باشد، اما افزایش بیش از حد Superheat نیز می تواند اکسیداسیون، مصرف انرژی و فرسایش نسوز را افزایش دهد.
| گرید فولاد ضد زنگ | خانواده ساختاری | محدوده تقریبی ذوب | ویژگی ترکیبی شاخص |
|---|---|---|---|
| 304 | آستنیتی | حدود 1400 تا 1450 درجه سانتی گراد | کروم و نیکل |
| 316 | آستنیتی | حدود 1375 تا 1400 درجه سانتی گراد | کروم، نیکل و مولیبدن |
| 410 | مارتنزیتی | حدود 1480 تا 1530 درجه سانتی گراد | کروم با نیکل کم |
| 430 | فریتی | حدود 1425 تا 1510 درجه سانتی گراد | کروم و نیکل بسیار کم |
اعداد جدول محدوده های مهندسی تقریبی هستند و ترکیب واقعی هر Heat می تواند مقادیر Solidus و Liquidus را تا حدی تغییر دهد.
چرا دانستن نقطه ذوب فولاد ضد زنگ اهمیت دارد؟
دانستن نقطه ذوب فولاد ضد زنگ فقط یک داده فیزیکی برای مقایسه مواد نیست. این پارامتر مرزهای عملیاتی تجهیزات حرارتی را مشخص می کند و در بسیاری از فرایندها مستقیما با کیفیت محصول، مصرف انرژی، انتخاب مواد نسوز و ایمنی تجهیزات ارتباط دارد. مهندس فرایند باید علاوه بر دمای Liquidus، رفتار آلیاژ در فاصله انجماد را نیز بشناسد.
مهم ترین دلایل اهمیت آن عبارتند از:
- تعیین دمای مناسب کوره ذوب
- انتخاب مواد نسوز مناسب برای کوره
- محاسبه Superheat مورد نیاز مذاب
- طراحی فرایند ریخته گری
- کنترل سیالیت مذاب
- تعیین محدوده حرارتی جوشکاری
- تحلیل منطقه ذوب در اتصال جوشی
- جلوگیری از ذوب موضعی ناخواسته
- انتخاب روش مناسب تولید شمش
- کنترل مصرف انرژی کوره
- طراحی تجهیزات انتقال مذاب
- بررسی رفتار انجماد آلیاژ
- پیش بینی برخی عیوب انجمادی
- انتخاب صحیح مواد اولیه و فیلر جوش
- تعیین شرایط فرایندهای ذوب مجدد
- طراحی ایمن تجهیزات دما بالا
کاربرد دمای ذوب فولاد ضد زنگ در فرآیندهای صنعتی
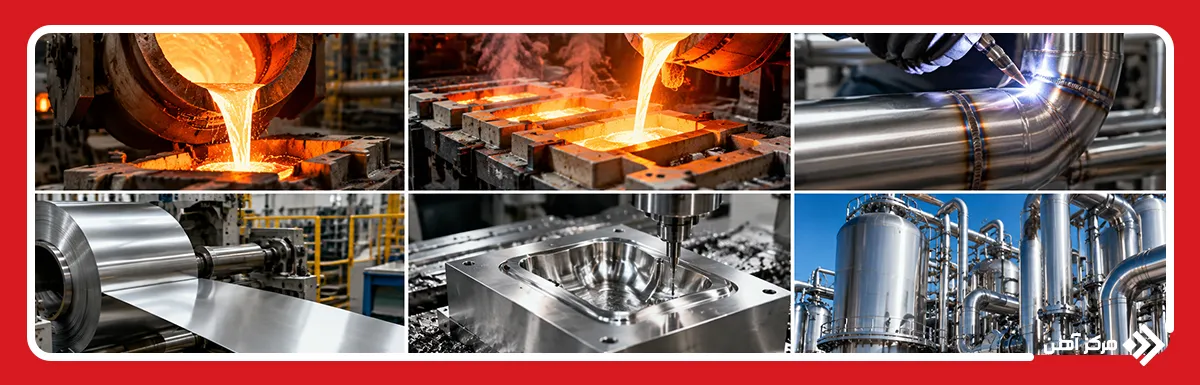
دمای ذوب فولاد ضد زنگ در بسیاری از عملیات صنعتی به عنوان یکی از داده های پایه طراحی فرایند استفاده می شود. با این حال مقدار Liquidus به تنهایی کافی نیست و معمولا باید در کنار ویسکوزیته مذاب، هدایت حرارتی، گرمای ویژه، گرمای نهان ذوب، سرعت انجماد و واکنش پذیری مذاب با محیط تحلیل شود.
ریخته گری فولاد ضد زنگ: مذاب باید دمای کافی برای جریان یافتن در سیستم راهگاهی و پر کردن کامل قالب داشته باشد. اگر دما نزدیک Liquidus باشد، احتمال انجماد زودرس و Misrun افزایش پیدا می کند. در مقابل Superheat بیش از حد می تواند اکسیداسیون و واکنش مذاب با قالب را تشدید کند.
جوشکاری قوسی: در روش هایی مانند TIG، MIG و SMAW، قوس الکتریکی باید انرژی کافی برای ایجاد حوضچه مذاب در فلز پایه و فلز پرکننده فراهم کند. اختلاف نقطه ذوب گریدها بر حجم حوضچه، سرعت ذوب و رفتار انجماد اثر می گذارد.
ریخته گری دقیق: در Investment Casting کنترل دمای بارریزی اهمیت ویژه دارد، زیرا هندسه قطعات پیچیده و مقاطع باریک نیازمند Fluidity مناسب هستند. دمای نامناسب می تواند باعث عدم پرشدگی جزئیات یا افزایش عیوب سطحی شود.
تولید شمش: در فولادسازی، ترکیب مذاب پیش از ریخته گری باید کنترل شود تا دمای Liquidus مشخص باشد. این داده در تعیین دمای Tundish و Superheat در Continuous Casting کاربرد مستقیم دارد.
ریخته گری پیوسته: اختلاف میان دمای مذاب و Liquidus بر ساختار انجمادی، تشکیل پوسته اولیه و شرایط انتقال حرارت در Mold تاثیر می گذارد. Superheat بالا می تواند طول ناحیه مذاب را افزایش دهد.
ذوب القایی: در کوره های Induction Furnace، دانستن محدوده ذوب به تعیین توان، زمان ذوب و دمای تخلیه کمک می کند. نگهداری طولانی مذاب در دمای بالا علاوه بر مصرف انرژی می تواند میزان اکسیداسیون عناصر آلیاژی را افزایش دهد.
ذوب قوس الکتریکی: در تولید فولاد زنگ نزن، Electric Arc Furnace انرژی لازم برای ذوب شارژ را تامین می کند. ترکیب شیمیایی شارژ و محدوده ذوب آن بر انرژی لازم و مدیریت سرباره تاثیر دارند.
جوشکاری لیزری: در Laser Welding چگالی انرژی بسیار بالا در ناحیه کوچکی اعمال می شود. شناخت Solidus و Liquidus برای کنترل Melt Pool، عمق نفوذ و جلوگیری از ایجاد منطقه بیش از حد ذوب شده اهمیت دارد.
جوشکاری با پرتو الکترونی: Electron Beam Welding قادر است انرژی بسیار متمرکزی ایجاد کند. مدل سازی دقیق انتقال حرارت و مرز حوضچه مذاب به داده های حرارتی واقعی گرید وابسته است.
تولید افزایشی فلزی: در فرایندهایی مانند Laser Powder Bed Fusion، ذرات پودر فولاد ضد زنگ در مقیاس بسیار کوچک ذوب و دوباره منجمد می شوند. اختلاف میان انرژی ورودی و انرژی لازم برای ذوب بر تخلخل، Lack of Fusion و پایداری Melt Pool تاثیر می گذارد.
لحیم کاری سخت: در Brazing باید فلز پرکننده ذوب شود، اما فلز پایه نباید وارد محدوده ذوب شود. به همین علت دمای Solidus فولاد ضد زنگ یکی از محدودیت های اصلی انتخاب دمای عملیات است.
عملیات حرارتی دما بالا: در فرایندهایی مانند Solution Annealing، دما بسیار پایین تر از نقطه ذوب انتخاب می شود، اما فاصله ایمن با Solidus باید حفظ شود تا احتمال Local Melting در نواحی دارای Segregation ایجاد نشود.
بازیافت فولاد ضد زنگ: در بازیافت قراضه های استنلس، گریدهای مختلف ممکن است ترکیب متفاوتی داشته باشند. آنالیز شیمیایی شارژ برای پیش بینی رفتار ذوب و تنظیم ترکیب نهایی مذاب اهمیت دارد.
طراحی کوره و نسوز: دمای کاری تجهیزات باید با ضریب ایمنی مناسبی بالاتر از دمای مورد نیاز فرایند در نظر گرفته شود. جنس نسوز نیز باید در برابر مذاب فولاد زنگ نزن و سرباره پایدار باشد.
شبیه سازی انجماد: نرم افزارهای Casting Simulation از داده های Solidus و Liquidus برای پیش بینی زمان انجماد، Hot Spot، Shrinkage و مسیر تشکیل فاز جامد استفاده می کنند.
نقطه ذوب فولاد ضد زنگ به گرید، ترکیب شیمیایی و تعادل فازهای آلیاژ بستگی دارد و برای بیشتر استنلس استیل ها باید آن را به صورت محدوده Solidus تا Liquidus بیان کرد. این محدوده برای گریدهای متداول تقریبا از 1375 تا بیش از 1500 درجه سانتی گراد تغییر می کند؛ به طوری که 316 معمولا در محدوده پایین تری نسبت به 304 قرار می گیرد و گرید مارتنزیتی 410 می تواند دمای ذوب بالاتری داشته باشد. شناخت دقیق دمای ذوب فولاد ضد زنگ در طراحی ریخته گری، جوشکاری، تولید شمش، ذوب القایی، ساخت افزایشی و انتخاب تجهیزات حرارتی ضروری است. برای کاربردهای مهندسی دقیق نیز بهتر است به جای یک مقدار عمومی، Solidus و Liquidus مربوط به ترکیب واقعی همان گرید استفاده شوند.
سوالات متداول
خیر، ضخامت نقطه ذوب ذاتی آلیاژ را تغییر نمی دهد، اما قطعات ضخیم تر برای رسیدن به دمای ذوب به انرژی و زمان بیشتری نیاز دارند.
آهن خالص در حدود 1538 درجه سانتی گراد ذوب می شود و بسیاری از فولادهای ضد زنگ به دلیل حضور عناصر آلیاژی محدوده ذوب پایین تری دارند.
عملیات حرارتی معمولی ترکیب شیمیایی را تغییر نمی دهد و در نتیجه معمولا اثر قابل توجهی بر محدوده بنیادی Solidus و Liquidus ندارد.
این پارامتر میزان انرژی مورد نیاز برای تشکیل حوضچه مذاب و رفتار ذوب و انجماد فلز پایه و فیلر را تحت تاثیر قرار می دهد.
زیرا فولاد ضد زنگ یک آلیاژ چندجزئی است و تبدیل آن از جامد به مایع بین دمای Solidus و Liquidus اتفاق می افتد.
خیر، افزایش دمای محیط فقط قطعه را به نقطه ذوب نزدیک تر می کند و تا زمانی که ترکیب و فشار تغییر نکنند دمای تعادلی ذوب تغییر محسوسی ندارد.
محدوده ذوب و سیالیت حاصل از آن در تعیین دمای بارریزی، جنس قالب، نوع کوره و میزان Superheat مورد نیاز برای پر کردن قالب نقش دارد.

