
فولاد W360 چیست؟ از ترکیب شیمیایی تا خواص و کاربردها

دسترسی سریع به محتوای این مطلب
فولاد w360 یکی از فولادهای ابزار گرم کار است که برای ساخت قطعات در معرض فشار، سایش و تنش های حرارتی پی در پی به کار می رود. این آلیاژ با نام تجاری W360 ISOBLOC شناخته می شود و به دلیل ترکیب سختی و چقرمگی، در قالب های فورج، مغزی و پین قالب های دایکاست و ابزارهای شکل دهی گرم کاربرد دارد. تولید آن به روش بازذوب الکتروسرباره به کاهش ناخالصی ها و یکنواختی ساختار کمک می کند؛ موضوعی که در قطعات حساس به ترک اهمیت دارد. عملکرد این فولاد را نباید تنها با عدد سختی سنجید؛ زیرا پایداری در گرما، مقاومت به سایش و نحوه عملیات حرارتی نیز بر عمر ابزار اثر می گذارند. هنگام برآورد هزینه قالب نیز بررسی قیمت روز آهن کافی نیست و قیمت گرید ابزار، ابعاد خام و هزینه فرآوری باید جداگانه محاسبه شوند.
برای انتخاب این محصول باید بدانیم فولاد W360 چیست و چه تفاوتی با فولادهای دیگر دارد. برای مثال، فولاد IF با هدف شکل پذیری بالا در تولید ورق های کشش عمیق توسعه یافته است، در حالی که W360 برای تحمل تنش های شدید در ابزار صنعتی انتخاب می شود. این فولاد پس از سخت کاری و تمپر کردن با سختی بالا به کار می رود، اما عملکرد مطلوب آن به ابعاد قطعه، طراحی قالب و اجرای صحیح عملیات حرارتی وابسته است. انتخاب نادرست چرخه حرارتی یا خنک کاری می تواند حتی قطعه ای با ترکیب شیمیایی مناسب را مستعد تغییر شکل و ترک کند. در این مقاله مرکزآهن، ترکیب عناصر آلیاژی، خواص فنی فولاد w360، مراحل عملیات حرارتی و کاربردهای اصلی آن را بررسی می کنیم تا انتخاب متریال و تصمیم خرید با شناخت شرایط واقعی کار انجام شود.
فولاد W360 چیست؟
در پاسخ به سوال فولاد W360 چیست باید گفت این نام به گرید اختصاصی W360 ISOBLOC از خانواده فولادهای ابزار گرم کار اشاره دارد که برای ساخت ابزارهای تحت بار مکانیکی شدید و تماس متناوب با قطعه داغ توسعه یافته است. برخلاف نام گذاری استاندارد AISI، عدد W360 یک کد تجاری است و نباید آن را با فولاد W2 اشتباه گرفت؛ W2 در گروه فولادهای ابزار آب سخت شونده قرار می گیرد و رفتار آن هنگام کوئنچ متفاوت است. ویژگی شاخص W360 این است که می تواند در محدوده سختی کاری حدود ۵۱ تا ۵۷ راکول C، ترکیبی از مقاومت سایشی و چقرمگی را حفظ کند. این ویژگی به سازنده قالب اجازه می دهد در لبه های درگیر و قطعات باریک ابزار، سختی بالاتری را همراه با مقاومت به شکست هدف گذاری کند.
از نظر متالورژیکی، W360 فولادی آلیاژی بر پایه آهن با عناصر کربن، کروم، مولیبدن و وانادیم است که پس از عملیات حرارتی مناسب، ساختار سخت شده با کاربیدهای تقویت کننده تشکیل می دهد. این گرید با روش بازذوب الکتروسرباره تولید می شود تا پاکیزگی فولاد و یکنواختی کیفیت آن برای قطعات حساس بهبود یابد. تفاوت آن با فولاد D2 نیز مهم است؛ D2 یک فولاد ابزار سرد کار پرکربن و پرکروم است و عمدتا برای برش و شکل دهی در دماهای پایین انتخاب می شود، در حالی که طراحی W360 بر حفظ عملکرد زیر تنش حرارتی متمرکز است. البته W360 در برخی کاربردهای سرد کار نیز استفاده می شود و مرز انتخاب را شرایط واقعی سرویس تعیین می کند. این فولاد به شکل مقاطع گرد، تخت و قطعات فورج شده عرضه می شود و وضعیت تحویل، ابعاد و برنامه سخت کاری آن باید پیش از ساخت مشخص شود.
ترکیب شیمیایی فولاد W360
ترکیب شیمیایی فولاد w360 به گونه ای طراحی شده است که ابزار پس از سخت کاری، در کنار سختی بالا، مقاومت مناسبی در برابر سایش و افت استحکام در دمای زیاد داشته باشد. این گرید حدود ۴٫۵ درصد کروم و ۳ درصد مولیبدن دارد و در گروه فولادهای ابزار آلیاژی گرم کار قرار می گیرد. کربن، کروم، مولیبدن و وانادیم در تشکیل کاربیدها و پاسخ فولاد به عملیات حرارتی نقش اصلی دارند؛ در حالی که سیلیسیم و منگنز به فرایند تولید و سختی پذیری کمک می کنند. جدول زیر ترکیب میانگین اعلام شده برای W360 ISOBLOC را نشان می دهد.
| عنصر آلیاژی | درصد وزنی میانگین | نقش اصلی |
| کربن (C) | ۰٫۵۰٪ | افزایش سختی |
| سیلیسیم (Si) | ۰٫۲۰٪ | اکسیژن زدایی |
| منگنز (Mn) | ۰٫۲۵٪ | بهبود سختی پذیری |
| کروم (Cr) | ۴٫۵۰٪ | بهبود سختی پذیری |
| مولیبدن (Mo) | ۳٫۰۰٪ | پایداری حرارتی |
| وانادیم (V) | ۰٫۶۰٪ | تشکیل کاربید |
مقدار ۰٫۵ درصد کربن، ظرفیت سخت شدن زمینه را فراهم می کند و همراه با عناصر کاربیدزا بر مقاومت سایشی اثر می گذارد. کروم سختی پذیری را بهبود می دهد، اما مقدار آن برای تبدیل این گرید به فولاد زنگ نزن کافی نیست. مولیبدن به حفظ سختی پس از تمپر و مقاومت در برابر نرم شدن حرارتی کمک می کند و وانادیم با تشکیل کاربیدهای پایدار، رشد دانه را محدود می کند. درصدهای جدول، ترکیب میانگین هستند و نباید بدون بررسی گواهی ذوب، حدود پذیرش هر محموله تلقی شوند. آنالیز واقعی ماده نیز باید با مدارک سازنده تطبیق داده شود. همچنین ترکیب شیمیایی فولاد w360 به تنهایی کیفیت نهایی را تعیین نمی کند؛ پاکیزگی متالورژیکی، اندازه مقطع و چرخه عملیات حرارتی نیز بر عملکرد اثر می گذارند. به همین دلیل، مقایسه گریدها فقط بر اساس درصد یک عنصر می تواند انتخاب قالب را به خطا ببرد.
مشخصات فنی فولاد W360
مشخصات فنی فولاد w360 را باید با تفکیک وضعیت تحویل و وضعیت نهایی ابزار بررسی کرد. این آلیاژ معمولا در حالت آنیل شده تحویل می شود و سختی آن در این وضعیت حداکثر ۲۰۵ برینل است؛ بنابراین امکان انجام تراشکاری و آماده سازی قالب پیش از سخت کاری فراهم می شود. پس از عملیات حرارتی، محدوده سختی کاری هدف برای W360 ISOBLOC حدود ۵۱ تا ۵۷ راکول C است، اما عدد نهایی با توجه به نوع ابزار، ضخامت مقطع و خطر شکست انتخاب می شود. ویژگی های فنی فولاد w360 تنها به سختی خلاصه نمی شوند؛ مقاومت به تغییر شکل در دمای بالا، چقرمگی، مقاومت سایشی و قابلیت پرداخت سطح نیز در ارزیابی نقش دارند. یکنواختی کیفیت در عمق مقطع و کنترل تغییر ابعاد هنگام عملیات حرارتی نیز باید سنجیده شود.
از نظر خواص فیزیکی، چگالی این فولاد در دمای محیط حدود ۷٫۸ گرم بر سانتی متر مکعب و مدول الاستیسیته آن نزدیک ۲۱۲ گیگاپاسکال است. هدایت حرارتی در دمای ۲۰ درجه سانتی گراد ۳۰٫۸ وات بر متر کلوین و گرمای ویژه حدود ۰٫۴۳ کیلوژول بر کیلوگرم کلوین گزارش می شود. این مقادیر برای تخمین وزن قطعه، تحلیل تنش و شبیه سازی انتقال حرارت در قالب کاربرد دارند، ولی جایگزین داده های وابسته به دما نیستند. تحلیل قالبی که پیوسته گرم و سرد می شود باید تغییر خواص ماده در چرخه کاری را در نظر بگیرد. همچنین داده های اعلام شده عمدتا مربوط به محصولات طویل هستند و هنگام سفارش ورق یا قطعه فورج شده، مشخصات همان شکل محصول باید کنترل شود. در بخش های بعد، رفتار مکانیکی و حرارتی این فولاد جداگانه بررسی می شود.
سختی و مقاومت به سایش
سختی و مقاومت به سایش فولاد W360 زمانی اهمیت پیدا می کند که سطح ابزار در تماس تکراری با قطعه داغ، پوسته اکسیدی یا جریان شدید فلز قرار دارد. این سایش می تواند ابعاد حفره قالب را تغییر دهد. در این آلیاژ، سختی بالای پس از عملیات حرارتی به حفظ شکل لبه ها و سطوح قالب کمک می کند. حضور کاربیدهای آلیاژی و زمینه سخت شده، سایش ساینده را محدود می کند؛ با این حال، افزایش سختی به تنهایی تضمین کننده عمر بیشتر نیست.
در قالب فورج، ذرات پوسته اکسیدی می توانند مانند ماده ساینده عمل کنند و گوشه های حفره را فرسوده سازند. در پین قالب دایکاست نیز جریان مذاب ممکن است به فرسایش سطحی منجر شود. انتخاب سختی باید با تنش ضربه ای، دمای موضعی و هندسه ابزار هماهنگ باشد؛ زیرا سختی بیش از حد می تواند احتمال لب پریدگی را افزایش دهد. سختی سنجی پس از تمپر و پایش تغییر ابعاد، کیفیت عملکرد را نشان می دهند. پرداخت مناسب و کنترل روانکاری فرایند نیز می توانند سرعت فرسایش را کاهش دهند.
چقرمگی و مقاومت در برابر ضربه
چقرمگی فولاد W360 به توانایی ابزار برای جذب انرژی و مقاومت در برابر گسترش ترک هنگام ضربه اشاره دارد. این ویژگی در سنبه های فورج اهمیت دارد؛ زیرا ضربه های متوالی و تمرکز تنش در گوشه ها می توانند شروع ترک را تسریع کنند. ساختار یکنواخت حاصل از بازذوب الکتروسرباره، همراه با تمپر مناسب، به حفظ چقرمگی در سختی های بالا کمک می کند. البته چقرمگی مطلوب به معنای مصونیت ابزار از شکست نیست و هندسه قطعه اهمیت دارد.
برای مثال، در قالب دارای گوشه تیز یا تغییر ناگهانی ضخامت، حتی فولاد با کیفیت ممکن است زیر بار ضربه ای ترک بخورد. ایجاد شعاع مناسب در گوشه ها، حذف آثار عمیق ماشین کاری و جلوگیری از سرمایش نامتوازن، احتمال تمرکز تنش را کاهش می دهند. مقدار واقعی چقرمگی به سختی نهایی، جهت نمونه برداری، دمای آزمون و شرایط عملیات حرارتی بستگی دارد؛ بنابراین بدون تعیین روش آزمون، نمی توان عدد ثابت برای مقاومت ضربه ای W360 اعلام کرد. در ابزارهای حساس، بازرسی ترک پس از عملیات حرارتی و حین بهره برداری اهمیت دارد.
مقاومت حرارتی و پایداری در دمای بالا
مقاومت حرارتی فولاد W360 به حفظ سختی ابزار هنگام تماس متناوب با قطعات داغ مربوط است، نه تحمل نامحدود دما. مولیبدن و وانادیم به پایداری ساختار تمپر شده و مقاومت در برابر نرم شدن حرارتی کمک می کنند. در فورج گرم، سطح قالب هنگام تماس با قطعه داغ گرم می شود و پس از خروج قطعه و اعمال روانکار سرد می شود. تکرار این چرخه تنش های حرارتی ایجاد می کند و در شرایط نامناسب ممکن است به ترک های ریز سطحی منجر شود.
برای ارزیابی عملکرد در دمای بالا، دمای واقعی سطح قالب، مدت تماس، سرعت سرد شدن و تعداد چرخه ها اهمیت دارند. دمای شمش داغ با دمای خود ابزار برابر نیست؛ بنابراین نباید دمای فلز شکل پذیر را حد مجاز W360 دانست. پیش گرم کردن قالب و جلوگیری از سرمایش ناگهانی می تواند شدت شوک حرارتی را کاهش دهد. اگر سطح ابزار مدت طولانی در دمای نامناسب باقی بماند، احتمال افت سختی و تغییر ابعاد افزایش می یابد. انتخاب دمای تمپر نیز باید با شرایط سرویس هماهنگ باشد.
قابلیت ماشین کاری و هدایت حرارتی
قابلیت ماشین کاری فولاد W360 در وضعیت آنیل شده، ساخت قالب های دارای حفره پیچیده را آسان تر می کند. در این وضعیت که سختی تحویل حداکثر ۲۰۵ برینل است، می توان عملیات فرزکاری، تراشکاری، سوراخکاری و ایجاد مسیرهای خنک کاری را پیش از سخت کاری انجام داد. انتخاب ابزار برشی کاربیدی، سرعت برش مناسب و تخلیه براده بر کیفیت سطح موثر است. پس از سخت کاری، ماشین کاری دشوارتر می شود و برای اصلاح نهایی ابعاد ممکن است سنگ زنی یا روش های ویژه مانند اسپارک به کار رود.
هدایت حرارتی W360 در دمای ۲۰ درجه سانتی گراد حدود ۳۰٫۸ وات بر متر کلوین گزارش شده است. این ویژگی به انتقال گرما از ناحیه تماس قالب با قطعه کمک می کند، اما سرعت خنک شدن به هندسه ابزار، کانال های خنک کاری و شرایط تماس نیز وابسته است. هنگام طراحی قالب، توزیع حرارت باید همراه با انبساط حرارتی و تنش های موضعی تحلیل شود. همچنین پرداخت سطح و حذف آثار ماشین کاری در گوشه ها احتمال آغاز ترک را کاهش می دهد.
عملیات حرارتی فولاد W360
عملیات حرارتی فولاد W360 تعیین می کند که یک قطعه ماشین کاری شده تا چه اندازه در برابر سایش، ضربه و نرم شدن در سرویس گرم مقاومت کند. این فرایند صرفا گرم کردن فولاد و سرد کردن سریع آن نیست؛ بلکه مجموعه ای از آنیل، تنش زدایی در صورت نیاز، آستنیته کردن، کوئنچ و تمپر است که باید با هندسه و ابعاد ابزار هماهنگ شود. در وضعیت تحویل آنیل شده، ساختار ماده برای براده برداری مناسب تر است و سازنده می تواند حفره ها و مسیرهای خنک کاری قالب را ایجاد کند. اگر بخش زیادی از حجم قطعه برداشته شود یا شکل ابزار پیچیده باشد، تنش زدایی پیش از سخت کاری احتمال تاب برداشتن را کاهش می دهد. برای این مرحله، محدوده ۶۵۰ تا ۷۰۰ درجه سانتی گراد در دستورالعمل این گرید پیش بینی شده است.
پس از آماده سازی، قطعه با گرمایش کنترل شده به دمای آستنیته کردن حدود ۱۰۵۰ درجه سانتی گراد می رسد و بعد از یکنواخت شدن دما برای مدت تعیین شده نگهداری می شود. انتخاب محیط کوئنچ، از جمله روغن یا گاز خنثی در کوره خلأ، به ضخامت مقطع و قابلیت کنترل تغییر شکل بستگی دارد؛ به همین دلیل نمی توان یک روش سرمایش را برای تمام قالب ها مناسب دانست. تمپر باید پس از سخت کاری و بدون تاخیر ناموجه انجام شود تا تنش های ایجاد شده کاهش یابند و سختی کاری هدف تثبیت شود. انجام حداقل دو مرحله تمپر توصیه می شود و انتخاب دمای هر مرحله باید با نمودار سختی پس از تمپر سازگار باشد. کنترل اتمسفر کوره، ثبت چرخه دما، بررسی اعوجاج و سختی سنجی نهایی نیز بخشی از تایید کیفیت عملیات حرارتی محسوب می شوند.
آنیل کردن فولاد W360
آنیل کردن فولاد W360 با هدف کاهش سختی و آماده سازی قطعه برای ماشین کاری انجام می شود. در این مرحله، فولاد یکنواخت تا محدوده ۷۵۰ تا ۸۰۰ درجه سانتی گراد گرم می شود و حدود ۶ تا ۸ ساعت در این دما نگهداری می شود. سپس قطعه داخل کوره با سرعت کنترل شده ۱۰ تا ۲۰ درجه سانتی گراد در ساعت تا حدود ۶۰۰ درجه سرد می شود و ادامه سرمایش در هوا انجام می گیرد. این روند به ایجاد ساختار نرم تر و مناسب برای براده برداری کمک می کند.
در وضعیت آنیل شده، سختی تحویل این گرید حداکثر ۲۰۵ برینل اعلام شده است. رعایت زمان نگهداری و سرعت سرمایش در مقاطع ضخیم اهمیت دارد، زیرا اختلاف دمای مرکز و سطح می تواند یکنواختی نتیجه را کاهش دهد. آنیل با تنش زدایی پس از ماشین کاری متفاوت است؛ تنش زدایی هدف دیگری دارد و در محدوده دمایی پایین تری انجام می شود. پس از آنیل، سختی سنجی و بررسی اعوجاج مشخص می کند که قطعه برای ماشین کاری دقیق آماده شده است.
سخت کاری و کوئنچ فولاد W360
سخت کاری فولاد W360 با گرم کردن کنترل شده قطعه تا دمای آستنیته کردن ۱۰۵۰ درجه سانتی گراد انجام می شود. برای کاهش اختلاف دمای سطح و مرکز، پیش گرم کردن مرحله ای اهمیت دارد. پس از یکنواخت شدن دما در مقطع، زمان نگهداری پیشنهادی ۱۵ تا ۳۰ دقیقه است. افزایش بی دلیل دما یا زمان نگهداری می تواند باعث رشد دانه و کاهش چقرمگی شود. هدف این مرحله، آماده سازی ساختار فولاد برای سخت شدن در سرمایش بعدی است.
برای کوئنچ فولاد W360 می توان متناسب با هندسه قطعه از روغن، حمام نمک ۵۰۰ تا ۵۵۰ درجه سانتی گراد، هوا یا گاز خنثی در کوره خلأ استفاده کرد. محیط سردکننده باید سرعت لازم برای سخت شدن را تامین کند، بدون آنکه اختلاف دمای شدید باعث ترک یا تاب برداشتن شود. در ابزارهای دارای سوراخ یا تغییر ضخامت، یکنواختی سرمایش اهمیت بیشتری دارد. پس از کوئنچ، قطعه باید بدون تاخیر ناموجه تمپر شود؛ زیرا ساختار تازه سخت شده تنش داخلی بالایی دارد و هنوز برای بهره برداری مناسب نیست.
تمپر کردن فولاد W360
تمپر کردن فولاد W360 بلافاصله پس از سخت کاری انجام می شود تا تنش های ناشی از کوئنچ کاهش یابند و سختی نهایی قابل کنترل باشد. این فولاد هنگام تمپر پدیده سختی ثانویه نشان می دهد؛ یعنی رسوب کاربیدهای آلیاژی می تواند ابتدا سختی را افزایش دهد، اما با بالاتر رفتن دما، سختی کاهش می یابد. به همین دلیل، انتخاب دمای تمپر براساس نمودار سازنده و سختی مورد نیاز قالب انجام می شود، نه یک عدد ثابت برای همه ابزارها.
طبق دستورالعمل W360 ISOBLOC، قطعه باید به آرامی گرم شود و به ازای هر ۲۰ میلی متر ضخامت، حدود یک ساعت در کوره بماند؛ با این شرط که زمان نگهداری کمتر از دو ساعت نباشد. حداقل دو نوبت تمپر با سرمایش در هوا بین مراحل توصیه می شود. مرحله نخست حدود ۳۰ درجه بالاتر از دمای بیشینه سختی ثانویه و مرحله دوم متناسب با سختی کاری انتخاب می شود. تمپر سوم برای تنش زدایی تکمیلی نیز می تواند مفید باشد. در پایان، سختی و تغییر ابعاد کنترل می شوند.
کاربردهای فولاد W360
کاربرد فولاد w360 بیشتر در ساخت ابزارهایی است که علاوه بر فشار مکانیکی زیاد، در معرض تماس کوتاه یا تکرارشونده با فلز داغ قرار می گیرند. این گرید برای قالب ها و سنبه های فورج گرم و نیمه گرم، قطعات منتخب قالب های ریخته گری تحت فشار، ابزارهای اکستروژن گرم و اجزای پرس صنعتی به کار می رود. در هر یک از این فرایندها نوع بارگذاری متفاوت است؛ برای نمونه، سنبه فورج ضربه و فشار موضعی را تحمل می کند، اما مغزی قالب دایکاست با تماس مذاب و چرخه های متوالی گرم و سرد شدن روبرو است. بنابراین، مزیت این فولاد زمانی مشخص می شود که نوع خرابی احتمالی ابزار، مانند ساییدگی، لب پریدگی یا ترک حرارتی، پیش از انتخاب ماده شناسایی شده باشد.
حوزه استفاده از W360 به ابزارهای گرم کار محدود نمی شود. در بعضی قالب های تزریق پلاستیک، ابزارهای برش و شکل دهی سرد و قطعات مقاوم به سایش نیز امکان استفاده از این گرید وجود دارد؛ البته انتخاب اقتصادی آن در مقایسه با فولادهای تخصصی همان کاربرد باید بررسی شود. برای تعیین تناسب ماده، سازنده ابتدا دمای سطح ابزار، شدت ضربه، تعداد سیکل تولید، ابعاد مقطع و حساسیت قطعه به تغییر شکل را ارزیابی می کند. سپس سختی کاری، روش عملیات حرارتی و در صورت نیاز عملیات سطحی را متناسب با شرایط سرویس تعیین می کند. برای مثال، یک قالب حجیم و یک پین ظریف ممکن است از یک گرید ساخته شوند، اما به شرایط آماده سازی و کنترل کیفیت یکسان نیاز نداشته باشند. در ادامه، کاربردهای اصلی فولاد W360 را بر اساس نوع فرایند و وظیفه قطعه به صورت جداگانه بررسی می کنیم.
ساخت قالب های فورج گرم
در ساخت قالب های فورج گرم، فولاد W360 برای حفره های شکل دهنده، اینسرت های قابل تعویض و سنبه هایی استفاده می شود که با قطعه داغ تماس دارند. در قالب بسته، فلز گرم درون حفره جریان پیدا می کند و فشار زیادی به دیواره ها و لبه ها وارد می شود. مقاومت سایشی W360 به حفظ جزئیات هندسی قالب و کاهش نیاز به اصلاح حفره کمک می کند. این گرید در ابزارهای فورج نیمه گرم و بعضی قالب های فورج مرحله ای نیز کاربرد دارد.
هنگام طراحی، نواحی نزدیک خط پلیسه، شعاع گوشه ها و محل قرارگیری اینسرت بررسی می شوند؛ زیرا بیشترین سایش یا تمرکز تنش ممکن است در این قسمت ها رخ دهد. انتخاب سختی نهایی به شدت ضربه و فشار وابسته است و سخت ترین حالت همیشه بهترین گزینه نیست. پیش گرم کردن متناسب قالب، توزیع یکنواخت روانکار و جلوگیری از سرمایش ناگهانی سطح، به افزایش عمر کاری کمک می کنند. همچنین پایش فرسایش حفره در طول تولید، زمان مناسب تعمیر یا تعویض اینسرت را مشخص می کند.
تولید قالب های دایکاست
در تولید قالب های دایکاست، فولاد W360 برای قطعات کوچک مانند مغزی، اینسرت و پین پران کاربرد دارد. این قطعات با آلومینیوم مذاب، فشار تزریق و تغییرات دما روبرو می شوند؛ بنابراین باید در برابر فرسایش و ترک حرارتی مقاومت کنند. سختی این گرید پس از عملیات حرارتی می تواند تغییر ابعاد بخش های ظریف را کاهش دهد و به حفظ کیفیت سطح قطعه ریختگی کمک کند. با این حال، استفاده از آن برای تمام بدنه قالب ضروری نیست و باید متناسب با محل نصب انتخاب شود.
در طراحی مغزی های باریک، قطر پایه، شعاع گوشه ها و فاصله کانال خنک کاری تا سطح اهمیت دارند؛ زیرا تمرکز تنش و اختلاف دما احتمال شکست را افزایش می دهند. پرداخت سطوح و طراحی سیستم پران از گیرکردن قطعه و تحمیل بار خمشی به پین ها جلوگیری می کند. کنترل دمای قالب، کیفیت خنک کاری و پوشش سطحی بر دوام مجموعه اثر می گذارند. هنگام سفارش W360 برای دایکاست، ابعاد مغزی، جنس فلز ریختگی، تعداد سیکل تولید و سختی هدف باید مشخص شوند.
ساخت ابزارهای اکستروژن و پرس
در ساخت ابزارهای اکستروژن و پرس، فولاد W360 برای اینسرت قالب و سنبه هایی کاربرد دارد که فشار شکل دهی را تحمل می کنند. در اکستروژن گرم، شمش از دهانه قالب عبور می کند و سطوح راهنما در معرض فشار، اصطکاک و گرما قرار می گیرند. مقاومت این گرید در برابر سایش و نرم شدن حرارتی به حفظ هندسه دهانه و یکنواختی ابعاد محصول کمک می کند. با این حال، برای اجزای بزرگ و کم تنش دستگاه، استفاده از این فولاد همیشه اقتصادی نیست.
در پرس های شکل دهی گرم نیز W360 در سنبه ها و اینسرت های در تماس با قطعه داغ استفاده می شود. در طراحی ابزار اکستروژن، طول سطح راهنما، شعاع ورودی و مسیر جریان فلز باید بررسی شوند تا فرسایش یا شکست رخ ندهد. ماشین کاری دهانه، پرداخت سطح و تعیین سختی متناسب با بار کاری بر کیفیت محصول تاثیر دارند. برای ابزارهای باریک، کنترل هم محوری سنبه و قالب اهمیت دارد. انتخاب باید بر اساس جنس ماده در حال شکل دهی، دمای فرایند و تیراژ تولید انجام شود.
کاربرد در قالب سازی و ابزارهای صنعتی
در قالب سازی و ابزارهای صنعتی، فولاد W360 به تجهیزات شکل دهی گرم محدود نمی شود. این گرید برای ساخت مغزی های قالب تزریق پلاستیک، به ویژه برای پلیمرهای تقویت شده با الیاف شیشه، قابل بررسی است. همچنین در سنبه های برش دقیق، ابزارهای شکل دهی سرد، تیغه های صنعتی و قطعات استاندارد قالب که به سختی و مقاومت در برابر لب پریدگی نیاز دارند، کاربرد دارد. انتخاب آن باید بر پایه نوع سایش، شدت ضربه و دقت ابعادی قطعه انجام شود.
در قالب تزریق پلاستیک، کیفیت پرداخت سطح و کنترل خوردگی اهمیت دارند؛ W360 فولاد زنگ نزن نیست و برای محیط های خورنده باید گرید جایگزین یا محافظت سطحی بررسی شود. در ابزارهای پانچ و برش، لقی سنبه و ماتریس، هندسه لبه و امکان سنگ زنی مجدد بر دوام اثر می گذارند. برای غلطک و تیغه، ارزیابی هزینه ساخت و تعمیر نسبت به فولادهای مخصوص سرد کار ضروری است. بنابراین، استفاده از W360 زمانی توجیه دارد که ترکیب بار، سایش و خطر شکست، مزیتی مشخص نسبت به گزینه های متداول ایجاد کند.
مزایا و معایب فولاد W360
مزیت اصلی فولاد W360 این است که در سختی بالا، مقاومت مطلوبی در برابر شکست حفظ می کند. این ترکیب برای ابزارهایی ارزش دارد که همزمان در معرض بار فشاری و ضربه های ناگهانی هستند. پاکیزگی متالورژیکی ناشی از بازذوب الکتروسرباره نیز احتمال اثرگذاری ناخالصی های درشت بر آغاز ترک را کاهش می دهد. از سوی دیگر، مقاومت در برابر سایش گرم می تواند فاصله بین تعمیرهای قالب را افزایش دهد، به ویژه وقتی خرابی غالب ناشی از فرسایش لبه و تغییر شکل حفره باشد. امکان دستیابی به پرداخت سطح مناسب و عرضه به شکل مقاطع مختلف، ساخت اینسرت ها و قطعات دقیق را تسهیل می کند. با این حال، میزان این مزایا باید در آزمون عملیاتی و با مقایسه عمر ابزار سنجیده شود.
محدودیت مهم این گرید، حساسیت نتیجه نهایی به کیفیت عملیات حرارتی و طراحی قطعه است. دمای نامناسب سخت کاری، تمپر ناکافی یا اختلاف شدید سرعت سرد شدن در مقاطع ضخیم می تواند سختی ناهمگون، اعوجاج یا ترک ایجاد کند. همچنین این فولاد ضدزنگ نیست و در تماس با آب، رطوبت یا مواد شیمیایی خورنده ممکن است به محافظت سطحی نیاز داشته باشد. در صورت نیاز به جوشکاری فولاد w360 برای تعمیر ابزار، انتخاب فلز پرکننده، پیش گرم و عملیات پس از جوش باید با دستورالعمل تخصصی انجام شود؛ تعمیر خودسرانه خطر ترک را افزایش می دهد. هزینه تهیه گرید ویژه، ماشین کاری نهایی در حالت سخت شده و کنترل کیفیت نیز ممکن است از گزینه های متداول بیشتر باشد. بنابراین، خرید W360 زمانی منطقی است که کاهش توقف تولید و افزایش عمر قطعه بتواند هزینه ساخت و نگهداری آن را جبران کند.
نکات مهم هنگام خرید فولاد W360
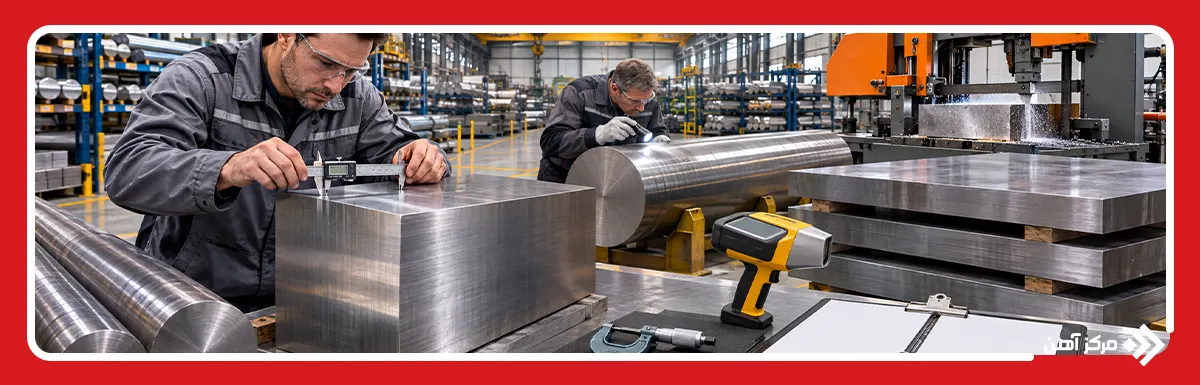
هنگام خرید فولاد W360 ابتدا باید مشخص شود قطعه خام برای چه ابزار و با چه ابعاد نهایی سفارش داده می شود. نام تجاری W360 ISOBLOC به گرید مشخصی اشاره دارد و شباهت ظاهری یا ترکیب تقریبی با فولادهای گرم کار دیگر، معادل بودن آنها را ثابت نمی کند. در استعلام، شکل مقطع شامل میلگرد گرد، بلوک، ورق ضخیم یا قطعه فورج شده، ابعاد دقیق، مقدار سفارش و وضعیت تحویل درج می شود. برای قطعاتی که پس از برش، فرزکاری و سنگ زنی به اندازه نهایی می رسند، باید بار ماشین کاری و پرت برش نیز پیش بینی شود. اگر قالب حفره های عمیق یا مقطع نامتقارن دارد، انتخاب ابعاد خام مناسب می تواند هزینه ساخت و میزان دورریز را کاهش دهد.
مهم ترین کنترل هنگام تحویل، تطبیق مشخصات کالا با گواهی آنالیز و مدارک ردیابی ذوب است. خریدار باید در صورت نیاز، گواهی آزمون مواد، وضعیت عملیات حرارتی اولیه و تایید روش تولید بازذوب الکتروسرباره را درخواست کند. سختی نمونه تحویلی در حالت آنیل شده، کیفیت سطح، آثار زنگ زدگی، ترک و صدمات ناشی از جابه جایی نیز بررسی می شوند. برای قطعات حجیم یا حساس، توافق بر سر الزامات آزمون اولتراسونیک و معیار پذیرش عیوب داخلی پیش از ثبت سفارش اهمیت دارد. در مقایسه پیشنهادهای فروش، قیمت هر کیلوگرم تنها معیار نیست؛ هزینه برش و آماده سازی، وزن قابل تحویل، اصالت کالا، زمان تامین و شرایط مرجوعی نیز باید روشن باشند. ثبت این جزئیات در پیش فاکتور از اختلاف بر سر مشخصات محصول جلوگیری می کند و خرید را متناسب با برنامه ساخت قالب پیش می برد.
در این مقاله مرکزآهن بررسی کردیم که فولاد W360 چیست و آن را به عنوان یک گرید ابزار گرم کار با ترکیبی از مقاومت سایشی و چقرمگی شناختیم که بیشتر برای قالب های فورج، اینسرت های دایکاست و ابزارهای اکستروژن استفاده می شود. ترکیب کروم، مولیبدن و وانادیم همراه با ساختار پاکیزه حاصل از بازذوب الکتروسرباره، به عملکرد این فولاد در بارگذاری شدید و چرخه های حرارتی کمک می کند. با این حال، مناسب بودن آن به دمای ابزار، نوع تنش و هندسه قطعه وابسته است.
برای دستیابی به عملکرد مطلوب، آنیل، سخت کاری، کوئنچ و تمپر باید مطابق دستورالعمل فنی و ابعاد قطعه انجام شوند. هنگام خرید نیز بررسی اصالت W360 ISOBLOC، گواهی آنالیز، سختی وضعیت تحویل و کیفیت سطح اهمیت دارد. انتخاب این فولاد صرفا براساس بالاترین سختی یا کمترین قیمت منطقی نیست؛ هزینه ساخت، عمر قالب و امکان تعمیر باید در تصمیم نهایی لحاظ شوند.
سوالات متداول
سختی فولاد w360 پس از سخت کاری و تمپر معمولا بین ۵۱ تا ۵۷ راکول C است. مقدار دقیق به چرخه عملیات حرارتی و کاربرد ابزار بستگی دارد.
بله، یکی از موارد کاربرد فولاد w360 ساخت مغزی، اینسرت و پین قالب دایکاست آلومینیوم است. این گرید به دلیل سختی بالا و مقاومت حرارتی مناسب انتخاب می شود.
بله، جوشکاری فولاد w360 برای تعمیر ابزار امکان پذیر است؛ اما به انتخاب فلز پرکننده مناسب، پیش گرم کردن و کنترل عملیات حرارتی پس از جوش نیاز دارد.
کوئنچ نامناسب، تمپر ناکافی، تمرکز تنش در گوشه های تیز، شوک حرارتی و بارگذاری بیش از حد می توانند باعث ایجاد و گسترش ترک در این فولاد شوند.
بله، W360 قابلیت نیتراسیون دارد و این عملیات می تواند سختی سطحی و مقاومت سایشی آن را افزایش دهد. دمای نیتراسیون باید با شرایط تمپر قبلی هماهنگ باشد.
قیمت فولاد W360 به اصالت گرید، ابعاد و وزن، شکل مقطع، هزینه تولید و واردات، نرخ ارز و خدمات برش یا ماشین کاری وابسته است.

