
اعوجاج جوشکاری چیست و چگونه از تغییر شکل قطعات جلوگیری کنیم؟

دسترسی سریع به محتوای این مطلب
اعوجاج جوشکاری به تغییر ناخواسته شکل، زاویه یا ابعاد قطعه پس از اجرای جوش گفته می شود و معمولا در اثر گرم و سرد شدن غیر یکنواخت فلز ایجاد می شود. هنگام جوشکاری، ناحیه نزدیک حوضچه مذاب منبسط می شود، اما بخش های سردتر اطراف آن مانع این انبساط آزاد می شوند. پس از سرد شدن نیز فلز جوش و منطقه متاثر از حرارت منقبض می شوند و اگر این انقباض در بخش های مختلف قطعه یکسان نباشد، تابیدگی، خمیدگی، پیچش یا تغییر زاویه ایجاد می شود. TWI نیز علت اصلی اعوجاج را انبساط و انقباض غیر یکنواخت ناشی از چرخه حرارتی جوش معرفی می کند. در پروژه های فولادی، شدت این تغییر شکل می تواند روی دقت مونتاژ، میزان دوباره کاری و هزینه ساخت اثر بگذارد و در کنار عواملی مانند قیمت آهن باید از مرحله طراحی مورد توجه قرار گیرد.
اعوجاج در جوشکاری فقط یک مشکل ظاهری نیست و در قطعات دقیق می تواند هم راستایی، تلرانس ابعادی و عملکرد نهایی سازه را مختل کند. نوع اتصال، ضخامت و جنس فلز، مقدار حرارت ورودی، ترتیب جوش ها، میزان مهار قطعه و حجم فلز جوش از عوامل اصلی موثر بر آن هستند. TWI انواع رایج اعوجاج را شامل انقباض طولی، انقباض عرضی، اعوجاج زاویه ای، پیچش، خمیدگی و کمانش می داند. همچنین باید اعوجاج را از موضوعاتی مانند ترک جوش چیست جدا کرد؛ ترک یک ناپیوستگی متالورژیکی یا مکانیکی است، اما اعوجاج به تغییر هندسه قطعه اشاره دارد. در ادامه این مقاله از مرکزآهن، علت اعوجاج جوشکاری، انواع آن، عوامل موثر، روش های جلوگیری از اعوجاج جوشکاری و راهکارهای اصلاح قطعات تابیده را بررسی می کنیم.
اعوجاج جوشکاری چیست؟
اعوجاج جوشکاری به تغییر دائمی شکل یا ابعاد قطعه در اثر چرخه حرارتی جوش گفته می شود. هنگام تشکیل حوضچه مذاب، ناحیه جوش و منطقه متاثر از حرارت منبسط می شوند، اما فلز سرد اطراف این انبساط را محدود می کند. پس از سرد شدن، فلز جوش و نواحی گرم شده منقبض می شوند و اگر این انقباض به صورت یکنواخت اتفاق نیفتد، قطعه خم می شود، زاویه اتصال تغییر می کند یا دچار تابیدگی و پیچش می شود. اگر تنش های ایجاد شده از حد تسلیم ماده عبور کنند، بخشی از تغییر شکل به صورت دائمی باقی می ماند. TWI نیز اعوجاج را نتیجه گرمایش موضعی و انقباض نامتقارن حین سرد شدن می داند. در بررسی علت شکستن جوش در جوشکاری باید توجه داشت که اعوجاج به تنهایی شکست محسوب نمی شود، اما می تواند هندسه اتصال و توزیع تنش را تغییر دهد.
اعوجاج می تواند به صورت انقباض طولی، عرضی، زاویه ای، خمیدگی، پیچش یا کمانش ظاهر شود و شدت آن به جنس فلز، میزان مهار، طراحی اتصال، فیت آپ و روش اجرای جوش وابسته است. TWI ضریب انبساط حرارتی ماده، مقدار مهار، طراحی اتصال، کیفیت فیت آپ و روش جوشکاری را از عوامل موثر بر میزان تغییر شکل معرفی می کند. بنابراین در پاسخ به این سوال که عیوب جوشکاری چیست باید اعوجاج را از ناپیوستگی هایی مانند ترک، تخلخل یا ذوب ناقص تفکیک کرد؛ اعوجاج عمدتا یک مشکل هندسی و ابعادی است. کنترل آن باید از مرحله طراحی اتصال آغاز شود و تا انتخاب پارامترها، ترتیب جوش، مهاربندی و کنترل حرارت ادامه پیدا کند.
علت ایجاد اعوجاج در جوشکاری چیست؟
علت اعوجاج جوشکاری را باید در چرخه نامتقارن گرم و سرد شدن فلز جستجو کرد. هنگام اجرای انواع جوشکاری ذوبی، ناحیه نزدیک قوس یا منبع حرارت به سرعت گرم می شود و تمایل به انبساط پیدا می کند، اما بخش های سردتر اطراف اجازه حرکت آزادانه را نمی دهند. پس از پایان جوش، فلز مذاب و منطقه متاثر از حرارت سرد و منقبض می شوند. اگر این انقباض در دو سمت اتصال یا در طول قطعه یکسان نباشد، تنش های حرارتی ایجاد می شوند و بخشی از فلز به صورت پلاستیک تغییر شکل می دهد. TWI توضیح می دهد که اگر تنش ناشی از انبساط و انقباض از تنش تسلیم فلز پایه عبور کند، تغییر شکل دائمی ایجاد می شود و هندسه قطعه تغییر می کند.
میزان این تغییر شکل فقط به دمای جوش بستگی ندارد. حجم فلز جوش، طراحی اتصال، فاصله ریشه، میزان مهار، خواص فلز پایه و ترتیب اجرای پاس ها نیز بر شدت اعوجاج اثر می گذارند. برای مثال، افزایش حجم فلز رسوبی می تواند انقباض بیشتری ایجاد کند و اتصال یک طرفه نیز ممکن است اعوجاج زاویه ای بیشتری نسبت به اتصال متقارن به وجود آورد. TWI همچنین ضریب انبساط حرارتی، طراحی اتصال، فیت آپ، میزان مهار و روش جوشکاری را از عوامل اصلی موثر بر اعوجاج معرفی می کند. در نتیجه، تغییر شکل قطعه در جوشکاری حاصل یک عامل منفرد نیست و باید رفتار حرارتی، مکانیکی و نحوه اجرای اتصال به صورت همزمان بررسی شوند.
انبساط و انقباض حرارتی فلز
انبساط و انقباض حرارتی فلز یکی از اصلی ترین عوامل ایجاد اعوجاج جوشکاری است. هنگام جوشکاری، ناحیه نزدیک قوس به سرعت گرم می شود و فلز تمایل پیدا می کند در جهت های مختلف منبسط شود. بخش های سردتر اطراف این حرکت را محدود می کنند و در نتیجه تنش فشاری در ناحیه گرم شکل می گیرد. پس از عبور منبع حرارت، فلز جوش و منطقه متاثر از حرارت سرد می شوند و شروع به انقباض می کنند. اگر این انقباض در تمام بخش های قطعه یکسان نباشد، نیروهای نامتعادل ایجاد می شوند و قطعه به سمت ناحیه جوش کشیده می شود. شدت تغییر شکل به ضریب انبساط حرارتی فلز، طول مسیر جوش، میزان حرارت ورودی و میزان آزادی حرکت قطعه بستگی دارد. در ورق های نازک این اثر معمولا شدیدتر دیده می شود، زیرا مقاومت خمشی کمتری دارند. بنابراین کنترل توزیع حرارت و کاهش اختلاف دمای موضعی از مهم ترین روش های کاهش اعوجاج جوش محسوب می شوند.
تنش های پسماند ناشی از جوشکاری
تنش های پسماند ناشی از جوشکاری زمانی ایجاد می شوند که بخش های مختلف قطعه در حین گرم و سرد شدن نتوانند آزادانه منبسط یا منقبض شوند. ناحیه جوش در زمان سرد شدن تمایل به جمع شدن دارد، اما فلز سرد اطراف این حرکت را محدود می کند و در نتیجه تنش های کششی و فشاری درون قطعه باقی می مانند. این تنش ها حتی پس از رسیدن قطعه به دمای محیط نیز می توانند حفظ شوند و در کنار تغییر شکل هندسی، احتمال ترک خوردگی، کاهش دقت ابعادی یا تغییر رفتار قطعه در بارگذاری های بعدی را افزایش دهند. میزان تنش پسماند به مقدار حرارت ورودی، هندسه اتصال، ضخامت فلز، تعداد پاس ها و میزان مهار قطعه بستگی دارد. اگر توزیع تنش نامتقارن باشد، اعوجاج در جوشکاری تشدید می شود. به همین دلیل، کنترل توالی جوش، کاهش حجم فلز رسوبی و استفاده از روش های مناسب مهاربندی می توانند در کنترل اعوجاج در جوشکاری موثر باشند.
تاثیر حرارت ورودی بر تغییر شکل قطعه
حرارت ورودی یکی از عوامل مستقیم در شدت اعوجاج جوشکاری است، زیرا هرچه انرژی بیشتری وارد اتصال شود، حجم بزرگ تری از فلز گرم می شود و اختلاف دما میان ناحیه جوش و بخش های اطراف افزایش پیدا می کند. این وضعیت انبساط بیشتر در زمان جوشکاری و انقباض شدیدتر هنگام سرد شدن را به دنبال دارد و در نهایت تغییر شکل قطعه در جوشکاری را افزایش می دهد. حرارت ورودی به شدت جریان، ولتاژ، سرعت حرکت و بازده فرایند وابسته است و باید متناسب با ضخامت، جنس فلز و نوع اتصال تنظیم شود. کاهش بیش از حد حرارت نیز همیشه مناسب نیست، زیرا می تواند نفوذ ناکافی یا ذوب ناقص ایجاد کند. بنابراین هدف، انتخاب کمترین حرارت ورودی ممکن با حفظ کیفیت اتصال است. استفاده از سرعت حرکت مناسب، کاهش تعداد پاس های غیر ضروری و انتخاب فرایند کارآمد می توانند توزیع حرارت را بهتر کنترل کنند و از تابیدگی شدید قطعه جلوگیری کنند.
نقش ضخامت و جنس فلز در ایجاد اعوجاج
ضخامت و جنس فلز تاثیر زیادی بر میزان اعوجاج جوشکاری دارند، زیرا رفتار حرارتی و مقاومت مکانیکی مواد یکسان نیستند. ورق های نازک به دلیل سختی خمشی کمتر، در برابر انقباض نامتقارن حساس تر هستند و با مقدار حرارت نسبتا کم نیز می توانند دچار تابیدگی یا اعوجاج زاویه ای شوند. در مقابل، قطعات ضخیم مقاومت بیشتری در برابر تغییر شکل دارند، اما برای ایجاد نفوذ کافی معمولا به حرارت و تعداد پاس بیشتری نیاز دارند و همین موضوع می تواند تنش های پسماند را افزایش دهد. جنس فلز نیز اهمیت دارد؛ موادی با ضریب انبساط حرارتی بالاتر هنگام گرم شدن بیشتر منبسط می شوند و در زمان سرد شدن نیز انقباض بیشتری نشان می دهند. فولادهای زنگ نزن نمونه ای از موادی هستند که نسبت به فولاد کربنی مستعد اعوجاج بیشتری هستند. بنابراین در کنترل اعوجاج در جوشکاری باید ضخامت، رسانایی حرارتی، ضریب انبساط و استحکام فلز همزمان بررسی شوند تا پارامترهای مناسب انتخاب شوند.
انواع اعوجاج جوشکاری
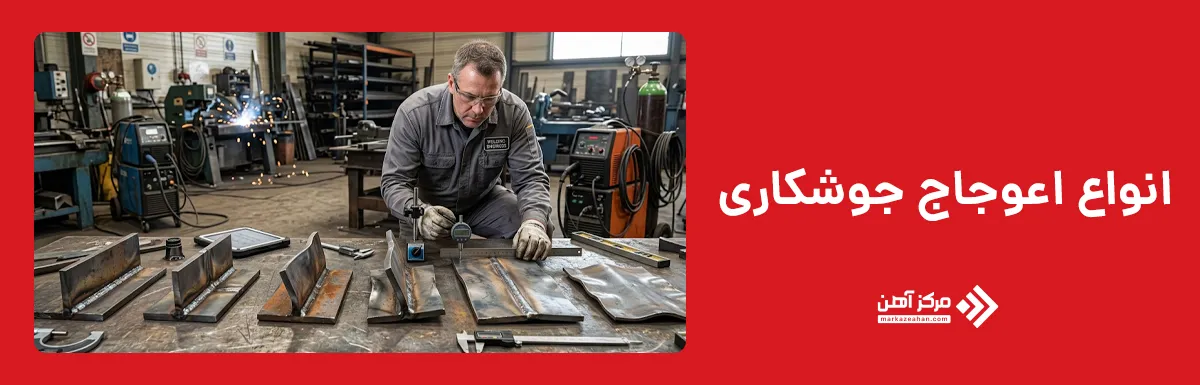
انواع اعوجاج جوشکاری بر اساس جهت و شکل تغییر هندسه قطعه دسته بندی می شوند و شناخت آن ها برای انتخاب روش مناسب کنترل یا اصلاح اهمیت زیادی دارد. رایج ترین حالت ها شامل اعوجاج طولی، عرضی، زاویه ای، پیچشی، تاب برداشتن و کمانش هستند. در اعوجاج طولی، انقباض فلز جوش در امتداد مسیر جوش باعث کوتاه شدن یا خمیدگی قطعه در همان جهت می شود. در حالت عرضی، جمع شدگی در جهت عمود بر خط جوش اتفاق می افتد و می تواند فاصله لبه ها یا ابعاد نهایی اتصال را تغییر دهد. اعوجاج زاویه ای بیشتر در اتصالات یک طرفه یا ورق هایی دیده می شود که توزیع حرارت در ضخامت آن ها متقارن نیست. در میان انواع جوشکاری، شدت هر یک از این تغییر شکل ها به روش اجرا، میزان حرارت ورودی و میزان مهار قطعه بستگی دارد.
پیچش و تاب برداشتن زمانی ایجاد می شوند که انقباض در چند جهت به صورت نامتقارن رخ دهد و قطعه حول محور خود تغییر فرم بدهد. کمانش نیز بیشتر در ورق های نازک یا قطعاتی با سختی پایین دیده می شود و می تواند سطح وسیعی از قطعه را موج دار کند. تفاوت میان این حالت ها فقط ظاهری نیست، زیرا هر نوع اعوجاج به روش اصلاح متفاوتی نیاز دارد. برای مثال، اعوجاج زاویه ای ممکن است با پیش تنظیم یا توالی مناسب جوش کنترل شود، در حالی که کمانش گسترده به کنترل دقیق حرارت و مهاربندی بیشتری نیاز دارد. بنابراین شناسایی نوع تغییر شکل اولین مرحله در برنامه ریزی برای جلوگیری از اعوجاج جوشکاری یا اصلاح آن پس از اجرا محسوب می شود.
اعوجاج طولی در جوشکاری
اعوجاج طولی در جوشکاری زمانی رخ می دهد که انقباض فلز جوش در امتداد خط جوش باعث کوتاه شدن یا خم شدن قطعه در همان جهت شود. این حالت بیشتر در جوش های طویل، ورق های نازک و اتصال هایی دیده می شود که حجم فلز رسوبی در یک سمت قطعه بیشتر است. هنگام سرد شدن، فلز جوش در امتداد مسیر خود منقبض می شود و اگر قطعه آزادی حرکت داشته باشد، این نیروی انقباضی می تواند باعث ایجاد قوس یا خمیدگی در طول قطعه شود. شدت اعوجاج طولی به طول جوش، مقدار حرارت ورودی، سطح مقطع فلز جوش و سختی خمشی قطعه بستگی دارد. هرچه جوش طولانی تر و ورق نازک تر باشد، احتمال تغییر شکل بیشتر می شود. برای کنترل این نوع اعوجاج می توان از جوش های کوتاه تر، توالی متقارن، کاهش حجم فلز جوش و مهاربندی مناسب استفاده کرد تا انقباض در طول قطعه متعادل تر شود.
اعوجاج عرضی در جوشکاری
اعوجاج عرضی در جوشکاری زمانی ایجاد می شود که انقباض فلز جوش در جهت عمود بر خط جوش باعث نزدیک شدن دو سمت اتصال یا تغییر عرض قطعه شود. این نوع تغییر شکل بیشتر در اتصالات لب به لب و قطعاتی دیده می شود که در آن ها حجم فلز جوش نسبتا زیاد است. هنگام سرد شدن، فلز مذاب منقبض می شود و لبه های اتصال را به سمت یکدیگر می کشد. اگر این نیروها به صورت متقارن توزیع نشوند، ممکن است علاوه بر کاهش عرض، تغییر زاویه یا جابه جایی موضعی نیز ایجاد شود. میزان اعوجاج عرضی به عرض شیار، تعداد پاس ها، ضخامت قطعه، مقدار فلز رسوبی و میزان مهار بستگی دارد. برای کاهش این حالت می توان از طراحی مناسب شیار، حداقل کردن حجم فلز جوش، اجرای متقارن پاس ها و فیکس کردن کنترل شده قطعه استفاده کرد. این اقدامات باعث می شوند انقباض عرضی بهتر توزیع شود و ابعاد نهایی اتصال با تلرانس مورد نظر حفظ شوند.
اعوجاج زاویه ای جوش
اعوجاج زاویه ای جوش زمانی ایجاد می شود که انقباض در دو سطح یا دو سمت اتصال یکسان نباشد و زاویه میان قطعات پس از سرد شدن تغییر کند. این حالت بیشتر در جوش های گوشه، اتصال های T شکل و اتصالات یک طرفه دیده می شود، زیرا حرارت و حجم فلز جوش در ضخامت قطعه به صورت متقارن توزیع نمی شوند. هنگام سرد شدن، سمتی که فلز جوش بیشتری دارد انقباض بیشتری تجربه می کند و همین اختلاف، قطعه را به سمت ناحیه جوش می کشد. شدت اعوجاج زاویه ای به ضخامت ورق، اندازه جوش، تعداد پاس ها، طراحی شیار و ترتیب اجرا بستگی دارد. در ورق های نازک، تغییر زاویه معمولا محسوس تر است. برای کاهش این نوع اعوجاج می توان از جوشکاری متقارن، کاهش حجم فلز رسوبی، پیش تنظیم زاویه قطعات و استفاده از فیکسچر مناسب کمک گرفت. این اقدامات باعث می شوند توزیع انقباض متعادل تر شود و زاویه نهایی اتصال به مقدار طراحی نزدیک بماند.
اعوجاج پیچشی و تاب برداشتن قطعه
اعوجاج پیچشی و تاب برداشتن قطعه زمانی ایجاد می شود که انقباض ناشی از جوشکاری در طول یا عرض قطعه به صورت نامتقارن توزیع شود و بخش های مختلف سازه حول محور خود بچرخند یا از صفحه اصلی خارج شوند. این نوع اعوجاج بیشتر در قاب ها، تیرها، پروفیل ها و قطعاتی با جوش های نامتقارن دیده می شود. اگر جوش در یک سمت قطعه حرارت و انقباض بیشتری ایجاد کند، نیروهای داخلی می توانند باعث پیچش تدریجی سازه شوند. شدت این تغییر شکل به محل جوش، ترتیب پاس ها، سختی مقطع، طول قطعه و میزان مهار بستگی دارد. در قطعات بلند، حتی انحراف کم در هر بخش می تواند در انتهای مسیر به تاب قابل توجهی تبدیل شود. برای کنترل این حالت، جوشکاری متقارن، اجرای پاس ها از مرکز به دو طرف، استفاده از فیکسچر مناسب و کاهش حرارت ورودی موثر هستند. این روش ها به توزیع متعادل تر تنش کمک می کنند و احتمال نیاز به اصلاح تابیدگی قطعات فلزی را کاهش می دهند.
اعوجاج ناشی از کمانش
اعوجاج ناشی از کمانش بیشتر در ورق های نازک و قطعاتی دیده می شود که نسبت طول یا عرض آن ها به ضخامت زیاد است. در این حالت، تنش های فشاری ناشی از گرم و سرد شدن موضعی می توانند از ظرفیت پایداری ورق عبور کنند و سطح قطعه به صورت موج دار، خمیده یا فرورفته تغییر شکل دهد. این نوع اعوجاج ممکن است حتی با جوش های نسبتا کوچک نیز ایجاد شود، زیرا ورق نازک سختی خمشی کمی دارد و در برابر تنش های حرارتی حساس تر است. شدت کمانش به ضخامت ورق، ابعاد آزاد قطعه، فاصله جوش ها، میزان حرارت ورودی و شرایط مهار بستگی دارد. برای جلوگیری از اعوجاج جوشکاری از نوع کمانش، باید حرارت ورودی کنترل شود، طول جوش های پیوسته غیر ضروری کاهش پیدا کند و از فیکسچر یا پشت بند مناسب استفاده شود. همچنین اجرای جوش های متقارن و توالی مناسب می تواند تنش های فشاری را متعادل تر کند و احتمال موج دار شدن سطح قطعه را کاهش دهد.
چه عواملی بر میزان اعوجاج جوشکاری تأثیر می گذارند؟
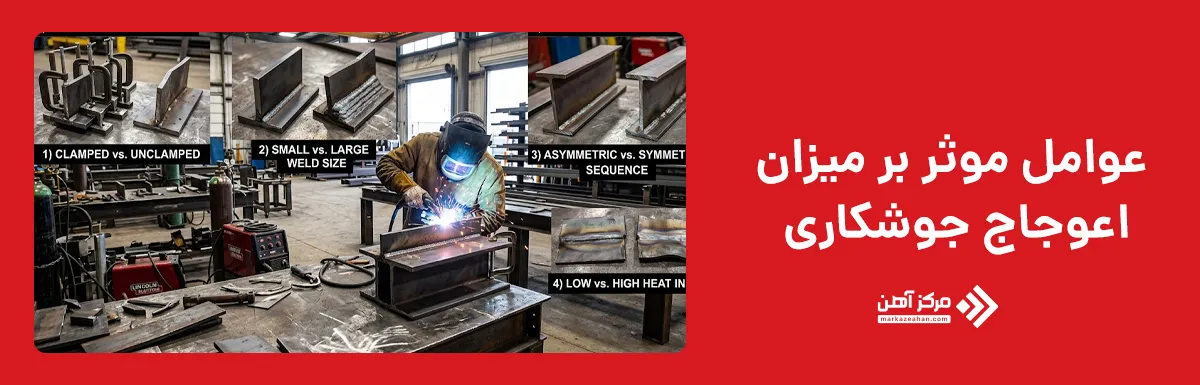
میزان اعوجاج جوشکاری فقط به خود عملیات جوش محدود نمی شود، بلکه مجموعه ای از عوامل فنی و اجرایی آن را تعیین می کنند. یکی از مهم ترین عوامل، نوع فرآیند جوشکاری است. هر فرایند میزان متفاوتی از حرارت را به قطعه وارد می کند و همین موضوع روی شدت تغییر شکل اثر می گذارد. برای مثال، فرایندهایی که حرارت ورودی بیشتری دارند معمولا احتمال تغییر شکل قطعه در جوشکاری را بیشتر می کنند. عامل مهم بعدی، سرعت جوشکاری و میزان حرارت ورودی است. اگر جوشکار با سرعت کم کار کند یا جریان و ولتاژ بالایی انتخاب شود، فلز پایه در ناحیه بزرگ تری گرم می شود و در نتیجه انبساط و انقباض بیشتری رخ می دهد. همچنین هر چه زمان ماند حرارت در قطعه بیشتر باشد، امکان تاب برداشتن یا خم شدن قطعه نیز افزایش پیدا می کند.
طراحی اتصال و اندازه جوش نیز نقش بسیار مهمی در کنترل اعوجاج در جوشکاری دارند. اگر جوش بزرگ تر از مقدار مورد نیاز طراحی شود، فلز پرکننده بیشتری مصرف می شود و حرارت بیشتری به قطعه وارد می شود. ترتیب و توالی اجرای جوش ها نیز تعیین کننده است؛ زیرا جوشکاری نامتقارن می تواند تنش ها را در یک سمت متمرکز کند و شکل قطعه را از تعادل خارج سازد. از طرف دیگر، شرایط مهار و تثبیت قطعه هنگام اجرا اهمیت زیادی دارد. استفاده از گیره، فیکسچر و مهاربندی مناسب می تواند حرکت آزاد قطعه را کاهش دهد و از ایجاد اعوجاج جوشکاری جلوگیری کند. در مجموع، هرچه انتخاب پارامترها دقیق تر و اجرای کار کنترل شده تر باشد، احتمال بروز اعوجاج کمتر می شود.
نوع فرآیند جوشکاری
نوع فرآیند جوشکاری تاثیر مستقیمی بر میزان اعوجاج دارد، زیرا هر روش مقدار متفاوتی حرارت را وارد قطعه می کند و سرعت تمرکز یا پخش شدن انرژی نیز یکسان نیست. فرایندهایی که نرخ رسوب بالاتر و حرارت ورودی بیشتری دارند، در صورت تنظیم نامناسب می توانند ناحیه وسیع تری را گرم کنند و انقباض بیشتری پس از سرد شدن ایجاد کنند. در مقابل، روش هایی با تمرکز حرارتی بالاتر و سرعت اجرای بیشتر معمولا منطقه متاثر از حرارت محدودتری ایجاد می کنند و امکان کنترل تغییر شکل را افزایش می دهند. البته انتخاب روش فقط بر اساس کمترین حرارت منطقی نیست و باید ضخامت قطعه، نوع اتصال، موقعیت جوش، سرعت تولید و کیفیت مورد نیاز نیز در نظر گرفته شوند. در عمل، روش های کاهش اعوجاج جوش زمانی موثرتر هستند که فرآیند مناسب از ابتدا انتخاب شود و پارامترهای آن به گونه ای تنظیم شوند که کمترین حرارت اضافی وارد قطعه شود.
سرعت جوشکاری و میزان حرارت ورودی
سرعت جوشکاری و میزان حرارت ورودی رابطه مستقیمی با اعوجاج جوشکاری دارند. اگر سرعت حرکت تورچ یا الکترود پایین باشد، انرژی بیشتری در واحد طول وارد قطعه می شود و ناحیه بزرگ تری از فلز گرم می شود. این افزایش دما می تواند انبساط و سپس انقباض بیشتری ایجاد کند و در نتیجه تابیدگی یا تغییر زاویه قطعه افزایش یابد. از طرف دیگر، سرعت بسیار زیاد نیز ممکن است کیفیت اتصال را کاهش دهد و عیوبی مانند نفوذ ناکافی ایجاد کند. بنابراین باید سرعتی انتخاب شود که هم کیفیت جوش حفظ شود و هم حرارت اضافی وارد قطعه نشود.
حرارت ورودی علاوه بر سرعت، به جریان، ولتاژ و بازده فرایند نیز وابسته است. برای کنترل اعوجاج در جوشکاری باید این پارامترها متناسب با ضخامت، جنس فلز و نوع اتصال تنظیم شوند. استفاده از پاس های غیر ضروری، جریان بیش از حد یا توقف طولانی در یک نقطه می تواند توزیع حرارت را نامتعادل کند. انتخاب پارامترهای بهینه باعث می شود تغییر شکل قطعه در جوشکاری محدودتر شود و نیاز به اصلاح بعدی کاهش پیدا کند.
طراحی اتصال و اندازه جوش
طراحی اتصال و اندازه جوش نقش مهمی در شدت اعوجاج جوشکاری دارند، زیرا هرچه حجم فلز جوش بیشتر باشد، حرارت بیشتری وارد قطعه می شود و میزان انقباض پس از سرد شدن نیز افزایش پیدا می کند. انتخاب شیار بیش از حد باز، زاویه پخ بزرگ یا جوش با ابعاد بیشتر از مقدار طراحی می تواند حجم فلز رسوبی را بدون ایجاد مزیت واقعی افزایش دهد و احتمال تغییر شکل را بیشتر کند. در مقابل، طراحی بهینه اتصال کمک می کند جوش با حداقل حجم لازم اجرا شود و حرارت کمتری در قطعه تجمع پیدا کند. در اتصالات متقارن نیز توزیع نیروهای انقباضی متعادل تر انجام می شود.
اندازه جوش باید بر اساس نیاز سازه ای تعیین شود، نه به صورت تجربی و بیش از حد بزرگ. جوش های بزرگ تر از حد لازم فقط مصرف الکترود یا سیم جوش را افزایش نمی دهند، بلکه تنش های پسماند و احتمال تابیدگی را نیز بیشتر می کنند. بنابراین در جلوگیری از اعوجاج جوشکاری باید هندسه اتصال، اندازه واقعی جوش و حجم فلز پرکننده همزمان کنترل شوند.
ترتیب و توالی اجرای جوش ها
ترتیب و توالی اجرای جوش ها تاثیر زیادی بر اعوجاج جوشکاری دارند، زیرا هر پاس جدید حرارت و انقباض تازه ای به قطعه اضافه می کند. اگر جوش ها فقط از یک سمت یا در یک جهت اجرا شوند، نیروهای انقباضی می توانند به تدریج در همان سمت تجمع پیدا کنند و باعث خمیدگی، پیچش یا تغییر زاویه شوند. در مقابل، اجرای متقارن پاس ها، تقسیم مسیرهای طولانی به بخش های کوتاه تر و استفاده از روش هایی مانند back-step یا جوشکاری از مرکز به سمت دو انتها می توانند توزیع تنش را متعادل تر کنند. این روش ها کمک می کنند حرارت در یک ناحیه متمرکز نشود و تغییر شکل نهایی کاهش پیدا کند.
در سازه های بزرگ، برنامه ریزی توالی جوش باید پیش از شروع کار انجام شود تا مسیر انقباض هر اتصال با جوش بعدی تا حد امکان خنثی شود. اجرای تصادفی پاس ها می تواند نتیجه معکوس ایجاد کند و کنترل اعوجاج در جوشکاری را دشوارتر سازد. بنابراین توالی مناسب جوش یکی از موثرترین روش های کاهش اعوجاج جوش است، به ویژه در قطعاتی که چند اتصال متوالی یا متقارن دارند.
شرایط مهار و تثبیت قطعه
شرایط مهار و تثبیت قطعه نقش مهمی در میزان اعوجاج جوشکاری دارد، زیرا آزادی حرکت قطعه هنگام گرم و سرد شدن مستقیما بر شکل نهایی آن اثر می گذارد. استفاده از فیکسچر، گیره، پشت بند و تکیه گاه مناسب می تواند از جابه جایی ناخواسته قطعات جلوگیری کند و هم راستایی اتصال را تا پایان جوش حفظ کند. با این حال، مهار بیش از حد نیز همیشه مناسب نیست، زیرا ممکن است تنش های پسماند را در قطعه افزایش دهد و پس از باز کردن گیره ها باعث آزاد شدن ناگهانی تنش و تغییر شکل شود. بنابراین میزان مهار باید متناسب با ضخامت، شکل قطعه و نوع اتصال انتخاب شود.
برای جلوگیری از اعوجاج جوشکاری بهتر است قطعه در نقاط کلیدی و به صورت متقارن تثبیت شود و امکان انقباض کنترل شده نیز در نظر گرفته شود. در سازه های بزرگ، فیکسچرهای قابل تنظیم می توانند هنگام اجرای چند پاس کمک کنند هندسه قطعه ثابت بماند. کنترل همزمان مهار و توالی جوش باعث می شود تغییر شکل قطعه در جوشکاری کاهش پیدا کند و عملیات اصلاح بعدی ساده تر یا حتی حذف شود.
چگونه از اعوجاج جوشکاری جلوگیری کنیم؟
برای جلوگیری از اعوجاج جوشکاری باید از همان مرحله طراحی اتصال، میزان حرارت، حجم فلز جوش و نحوه مهار قطعه کنترل شوند. اولین اقدام، انتخاب پارامترهایی است که با ضخامت و جنس فلز هماهنگ باشند تا بدون افزایش غیر ضروری حرارت، نفوذ و استحکام مناسب ایجاد شوند. کاهش حجم فلز جوش، استفاده از شیار مناسب و پرهیز از جوش های بزرگ تر از مقدار مورد نیاز نیز می توانند انقباض نهایی را محدود کنند. کنترل سرعت حرکت، جریان و ولتاژ باعث می شود منطقه متاثر از حرارت بیش از حد گسترده نشود. همچنین در قطعات حساس بهتر است مسیرهای بلند به پاس های کوتاه تر تقسیم شوند تا گرما در یک بخش از سازه تجمع پیدا نکند.
استفاده از فیکسچر و گیره مناسب، اجرای متقارن جوش ها و تعیین توالی صحیح پاس ها از دیگر روش های کاهش اعوجاج جوش هستند. در برخی قطعات می توان پیش از شروع کار، لبه ها را با زاویه ای مخالف جهت اعوجاج احتمالی پیش تنظیم کرد تا پس از سرد شدن به موقعیت مورد نظر برسند. روش back-step، اجرای جوش از مرکز به سمت دو انتها و توزیع متقارن پاس ها نیز برای کنترل اعوجاج در جوشکاری کاربرد دارند. با این حال، مهار بیش از حد می تواند تنش های پسماند را افزایش دهد؛ بنابراین فیکس کردن باید کنترل شده باشد. در مجموع، پیشگیری موثر زمانی انجام می شود که طراحی اتصال، حرارت ورودی، توالی جوش و آزادی حرکت قطعه به صورت یک مجموعه واحد مدیریت شوند.
انتخاب پارامترهای مناسب جوشکاری
انتخاب پارامترهای مناسب جوشکاری یکی از موثرترین راه های جلوگیری از اعوجاج جوشکاری است، زیرا شدت جریان، ولتاژ، سرعت حرکت و نرخ رسوب مستقیما بر مقدار حرارت ورودی اثر می گذارند. اگر جریان یا ولتاژ بیش از نیاز انتخاب شود، حجم بزرگ تری از فلز گرم می شود و انقباض پس از سرد شدن افزایش پیدا می کند. در مقابل، کاهش بیش از حد این پارامترها می تواند نفوذ ناقص یا ذوب ناکافی ایجاد کند. بنابراین هدف، رسیدن به کمترین حرارت ممکن همراه با کیفیت قابل قبول اتصال است. سرعت حرکت نیز باید متناسب با ضخامت و نوع اتصال تنظیم شود تا گرما در یک ناحیه متمرکز نشود.
در عمل، استفاده از WPS مناسب و تنظیم پارامترها بر اساس جنس فلز، ضخامت قطعه و موقعیت جوش کمک می کند تغییر شکل کنترل شود. انتخاب قطر مناسب الکترود یا سیم جوش و پرهیز از پاس های غیر ضروری نیز اهمیت دارد. این رویکرد از مهم ترین روش های کاهش اعوجاج جوش به شمار می رود و می تواند نیاز به صاف کاری پس از جوش را کاهش دهد.
کنترل حرارت ورودی
کنترل حرارت ورودی برای جلوگیری از اعوجاج جوشکاری اهمیت زیادی دارد، زیرا هرچه انرژی بیشتری وارد قطعه شود، حجم بزرگ تری از فلز منبسط و سپس منقبض می شود. برای کاهش این اثر باید جریان، ولتاژ و سرعت حرکت به گونه ای تنظیم شوند که انرژی اضافی در اتصال تجمع پیدا نکند. استفاده از پاس های کوتاه، وقفه مناسب بین پاس ها و اجرای متناوب جوش ها نیز می تواند توزیع حرارت را یکنواخت تر کند. در قطعات نازک، این موضوع اهمیت بیشتری دارد، چون مقاومت خمشی پایین باعث می شود تغییر شکل با حرارت نسبتا کم نیز ایجاد شود. انتخاب روش جوشکاری با تمرکز حرارتی مناسب نیز می تواند مفید باشد.
کنترل حرارت فقط به کاهش عددی انرژی محدود نمی شود و باید با کیفیت اتصال هماهنگ باشد. اگر حرارت بیش از حد کم شود، احتمال نفوذ ناکافی یا ذوب ناقص افزایش پیدا می کند. بنابراین باید تعادلی میان کیفیت جوش و کاهش اعوجاج برقرار شود. این رویکرد یکی از موثرترین راه های کنترل اعوجاج در جوشکاری محسوب می شود.
استفاده از فیکسچر و گیره مناسب
استفاده از فیکسچر و گیره مناسب یکی از روش های موثر برای کنترل اعوجاج در جوشکاری است، زیرا حرکت آزاد قطعات را هنگام گرم و سرد شدن محدود می کند و هم راستایی اتصال را حفظ می کند. فیکسچر باید طوری طراحی شود که قطعه را در نقاط کلیدی نگه دارد، اما بیش از حد صلب نباشد؛ زیرا مهار شدید می تواند تنش های پسماند را افزایش دهد و پس از باز کردن گیره ها، تغییر شکل ناگهانی ایجاد کند. در قطعات بزرگ، استفاده از گیره های قابل تنظیم، پشت بند و تکیه گاه می تواند کمک کند ابعاد و زاویه اتصال در طول اجرای چند پاس ثابت بماند.
برای جلوگیری از اعوجاج جوشکاری بهتر است گیره ها به صورت متقارن قرار گیرند و ترتیب باز و بسته شدن آن ها نیز کنترل شود. در بعضی سازه ها، استفاده از Tack Weld قبل از جوش اصلی می تواند موقعیت قطعات را تثبیت کند. انتخاب صحیح محل فیکسچر، میزان فشار و زمان باز کردن گیره ها باعث می شود انقباض قطعه مدیریت شود و نیاز به اصلاح تابیدگی قطعات فلزی پس از جوش کاهش پیدا کند.
تنظیم توالی و ترتیب جوشکاری
تنظیم توالی و ترتیب جوشکاری یکی از موثرترین روش های کاهش اعوجاج جوش است، زیرا جهت و زمان اجرای هر پاس می تواند توزیع تنش های انقباضی را تغییر دهد. اگر تمام جوش ها از یک سمت و به صورت پیوسته اجرا شوند، انقباض در همان جهت تجمع پیدا می کند و احتمال خمیدگی یا پیچش افزایش می یابد. برای جلوگیری از این وضعیت می توان جوش ها را به صورت متقارن، متناوب یا از مرکز به سمت دو انتها اجرا کرد. روش back-step نیز در برخی اتصالات کاربرد دارد و کمک می کند جهت اجرای قطعات کوتاه جوش با جهت کلی پیشروی متفاوت باشد تا تغییر شکل کاهش پیدا کند.
در سازه های چند اتصاله، بهتر است توالی پاس ها پیش از شروع کار مشخص شود تا اثر انقباض یک جوش تا حد امکان با جوش بعدی متعادل شود. اجرای تصادفی یا تمرکز طولانی روی یک ناحیه می تواند حرارت موضعی را افزایش دهد و کنترل اعوجاج در جوشکاری را دشوارتر کند. بنابراین برنامه ریزی دقیق ترتیب اجرا، به ویژه در ورق های نازک و سازه های بزرگ، اهمیت زیادی دارد.
پیش تنظیم قطعات قبل از جوشکاری
پیش تنظیم قطعات قبل از جوشکاری روشی است که در آن قطعه عمدا با زاویه یا انحنایی مخالف جهت اعوجاج مورد انتظار مونتاژ می شود تا پس از سرد شدن و انقباض جوش، به موقعیت نهایی مطلوب برسد. این روش بیشتر برای اتصالاتی کاربرد دارد که رفتار تغییر شکل آن ها از قبل قابل پیش بینی باشد. برای مثال، اگر انتظار رود یک ورق پس از جوشکاری به سمت خط جوش خم شود، می توان پیش از اجرا مقدار مشخصی انحنا در جهت مخالف ایجاد کرد. مقدار پیش تنظیم باید بر اساس ضخامت، طول جوش، نوع اتصال و تجربه حاصل از قطعات مشابه تعیین شود و نباید به صورت حدسی انجام شود.
در کنترل اعوجاج در جوشکاری، پیش تنظیم زمانی موثرتر است که همراه با توالی مناسب جوش و کنترل حرارت استفاده شود. اگر زاویه اولیه بیش از حد انتخاب شود، قطعه پس از سرد شدن نیز از ابعاد طراحی خارج خواهد شد. استفاده از شابلون، فیکسچر و اندازه گیری دقیق پیش از جوش می تواند دقت این روش را افزایش دهد و نیاز به اصلاح تابیدگی قطعات فلزی را کاهش دهد.
انتخاب روش مناسب برای اجرای جوش
انتخاب روش مناسب برای اجرای جوش یکی از عوامل مهم در جلوگیری از اعوجاج جوشکاری است، زیرا هر فرآیند میزان متفاوتی از حرارت، سرعت رسوب و تمرکز انرژی را ایجاد می کند. برای قطعات حساس به تغییر شکل، بهتر است روشی انتخاب شود که بتواند با حرارت ورودی کمتر، سرعت مناسب و تعداد پاس محدودتر اتصال مورد نیاز را ایجاد کند. برای مثال، فرآیندهایی با تمرکز حرارتی بیشتر معمولا منطقه متاثر از حرارت کوچک تری ایجاد می کنند و در صورت تنظیم صحیح می توانند اعوجاج را کاهش دهند. با این حال، هیچ روش جوشکاری به تنهایی همیشه کمترین اعوجاج را تضمین نمی کند و باید ضخامت، جنس قطعه، نوع اتصال و کیفیت مورد انتظار همزمان بررسی شوند.
در عمل، انتخاب فرآیند باید همراه با طراحی مناسب شیار، ترتیب پاس ها و کنترل پارامترها انجام شود. اگر روش انتخاب شده باعث افزایش تعداد پاس ها یا رسوب اضافی شود، احتمال تغییر شکل بیشتر می شود. بنابراین انتخاب درست فرآیند یکی از پایه های اصلی جلوگیری از اعوجاج جوشکاری و حفظ دقت ابعادی قطعه محسوب می شود.
روش های اصلاح اعوجاج پس از جوشکاری چیست؟
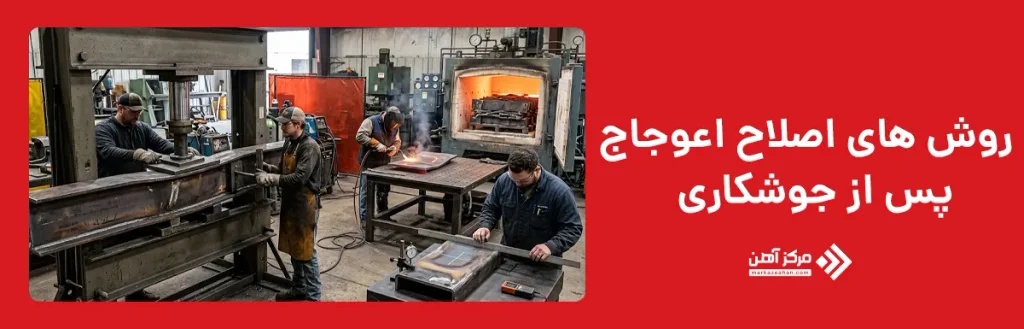
روش های اصلاح اعوجاج پس از جوشکاری زمانی استفاده می شوند که با وجود اقدامات پیشگیرانه، قطعه پس از سرد شدن از شکل یا ابعاد مورد نظر خارج شده باشد. انتخاب روش اصلاح به نوع اعوجاج، جنس فلز، ضخامت قطعه، میزان تغییر شکل و حساسیت سازه بستگی دارد. سه روش اصلی شامل اصلاح مکانیکی، اصلاح حرارتی و تنش زدایی هستند. در اصلاح مکانیکی از پرس، جک، چکش کاری کنترل شده یا تجهیزات صاف کاری استفاده می شود تا قطعه به شکل مطلوب بازگردد. این روش برای تغییر شکل های محدود و قطعاتی که تحمل اعمال نیروی مکانیکی را دارند مناسب است. در اعوجاج های گسترده تر یا قطعاتی که امکان اعمال نیروی مستقیم وجود ندارد، می توان از گرمایش موضعی کنترل شده برای ایجاد انقباض هدفمند و اصلاح هندسه استفاده کرد.
در بعضی پروژه ها نیز تنش زدایی پس از جوشکاری برای کاهش تنش های پسماند و افزایش پایداری ابعادی انجام می شود، اما این روش همیشه به تنهایی تابیدگی موجود را برطرف نمی کند. رفع اعوجاج جوشکاری باید با اندازه گیری دقیق و مرحله به مرحله انجام شود، زیرا اصلاح بیش از حد می تواند تغییر شکل معکوس ایجاد کند. همچنین هر روش اصلاح باید با جنس فلز و الزامات فنی سازه سازگار باشد. در قطعات حساس، اصلاح بدون برنامه می تواند ترک، کاهش خواص مکانیکی یا تغییرات متالورژیکی ایجاد کند. بنابراین اصلاح تابیدگی قطعات فلزی باید بر اساس نوع اعوجاج و با کنترل دقیق نیرو، دما و توالی اجرا انجام شود.
اصلاح مکانیکی و صاف کاری قطعات
اصلاح مکانیکی و صاف کاری قطعات یکی از روش های رایج رفع اعوجاج جوشکاری است و زمانی به کار می رود که تغییر شکل محدود باشد و قطعه توان تحمل نیروی مکانیکی را داشته باشد. در این روش از تجهیزاتی مانند پرس هیدرولیک، جک، رول صاف کاری، گیره یا ضربه های کنترل شده استفاده می شود تا قطعه به تدریج به شکل مطلوب بازگردد. میزان نیرو باید مرحله به مرحله افزایش پیدا کند و پس از هر مرحله، ابعاد و راستای قطعه اندازه گیری شوند. اعمال نیروی بیش از حد می تواند تغییر شکل معکوس، ترک موضعی یا آسیب به ناحیه جوش ایجاد کند.
این روش برای اصلاح خمیدگی، تابیدگی و برخی اعوجاج های زاویه ای مناسب است، اما در قطعات حساس باید با احتیاط انجام شود. محل اعمال نیرو، جهت بارگذاری و نحوه تکیه گاه ها باید طوری انتخاب شوند که تنش جدیدی در سازه ایجاد نشود. در اصلاح تابیدگی قطعات فلزی، استفاده از تجهیزات اندازه گیری دقیق کمک می کند عملیات کنترل شده پیش برود و قطعه در محدوده تلرانس مورد نظر قرار گیرد.
اصلاح حرارتی اعوجاج جوش
اصلاح حرارتی اعوجاج جوش با اعمال گرمای موضعی و کنترل شده به بخش مشخصی از قطعه انجام می شود تا انبساط و انقباض هدفمند، شکل قطعه را اصلاح کند. در این روش، ناحیه ای که باید کوتاه شود یا به سمت موقعیت اصلی بازگردد به صورت محدود گرم می شود و سپس با سرد شدن، انقباض موضعی ایجاد می کند. الگوهای گرمایش می توانند نقطه ای، خطی یا گوه ای باشند و انتخاب آن ها به نوع تابیدگی، ضخامت و هندسه قطعه بستگی دارد. کنترل دما بسیار مهم است، زیرا گرمایش بیش از حد می تواند ریزساختار، سختی یا خواص مکانیکی فلز را تغییر دهد.
این روش بیشتر برای ورق ها و سازه هایی کاربرد دارد که اصلاح مکانیکی آن ها دشوار یا پرریسک است. اجرای صحیح باید مرحله به مرحله انجام شود و پس از هر سیکل، میزان اصلاح اندازه گیری شود. برای رفع اعوجاج جوشکاری نباید حرارت به صورت تصادفی اعمال شود، زیرا ممکن است تابیدگی جدید یا تنش اضافی ایجاد کند. در قطعات حساس، دمای مجاز و روش سرد شدن باید مطابق مشخصات متریال و دستورالعمل مهندسی تعیین شوند.
تنش زدایی پس از جوشکاری
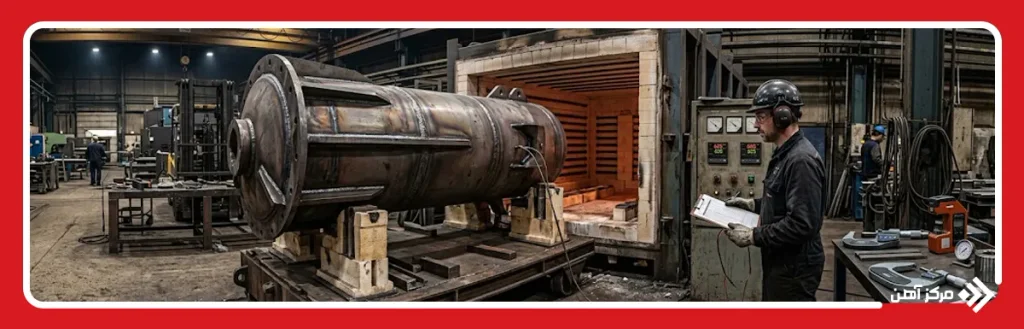
تنش زدایی پس از جوشکاری برای کاهش تنش های پسماندی انجام می شود که در اثر گرم و سرد شدن نامتقارن در قطعه باقی مانده اند. در این روش، قطعه تا دمای مشخصی پایین تر از دمای تغییرات ساختاری اصلی گرم می شود، برای مدت کنترل شده در همان دما نگه داشته می شود و سپس به آرامی سرد می شود. هدف اصلی، کاهش تنش های داخلی و افزایش پایداری ابعادی است، نه صاف کردن مستقیم قطعه. به همین دلیل، اگر اعوجاج شدید باشد، معمولا ابتدا از اصلاح مکانیکی یا حرارتی استفاده می شود و تنش زدایی نقش تکمیلی دارد. دمای مناسب به جنس فولاد، ضخامت، نوع اتصال و الزامات فنی سازه بستگی دارد.
در قطعات حساس، انجام تنش زدایی باید بر اساس دستورالعمل معتبر انجام شود، زیرا انتخاب دمای نامناسب می تواند خواص مکانیکی یا ساختار فلز را تغییر دهد. این روش به ویژه در سازه های ضخیم، مخازن و قطعاتی که پایداری ابعادی اهمیت دارد کاربرد دارد و می تواند احتمال تغییر شکل مجدد را کاهش دهد.
اعوجاج جوشکاری نتیجه توزیع نامتعادل حرارت، انبساط و انقباض فلز و ایجاد تنش های پسماند در حین سرد شدن است. شدت اعوجاج در جوشکاری به عواملی مانند جنس و ضخامت قطعه، نوع فرآیند، حرارت ورودی، طراحی اتصال، ترتیب پاس ها و میزان مهار بستگی دارد. انواع اعوجاج جوشکاری شامل حالت های طولی، عرضی، زاویه ای، پیچشی، تاب برداشتن و کمانش هستند و هر کدام رفتار متفاوتی دارند. برای جلوگیری از اعوجاج جوشکاری باید پارامترهای جوش، فیکسچر، توالی اجرا و میزان حرارت به صورت هماهنگ کنترل شوند. اگر تغییر شکل ایجاد شود، رفع اعوجاج جوشکاری با روش های مکانیکی، حرارتی یا تنش زدایی امکان پذیر است. در نهایت، بهترین راهکار این است که کنترل اعوجاج در جوشکاری از مرحله طراحی شروع شود تا نیاز به اصلاحات پرهزینه پس از جوش به حداقل برسد.
سوالات متداول
اعوجاج جوشکاری تغییر ناخواسته شکل یا ابعاد قطعه است که به دلیل گرم و سرد شدن نامتقارن، انقباض فلز جوش و ایجاد تنش های پسماند رخ می دهد.
انواع اعوجاج جوشکاری شامل اعوجاج طولی، عرضی، زاویه ای، پیچشی، تاب برداشتن و کمانش هستند و هر کدام شکل متفاوتی از تغییر هندسه ایجاد می کنند.
بله، ورق های نازک معمولا به دلیل سختی خمشی کمتر بیشتر مستعد تغییر شکل قطعه در جوشکاری هستند، در حالی که قطعات ضخیم رفتار متفاوتی دارند.
بله، رفع اعوجاج جوشکاری پس از سرد شدن با روش هایی مانند صاف کاری مکانیکی، اصلاح حرارتی یا ترکیبی از این روش ها امکان پذیر است.
اعوجاج به تغییر قابل مشاهده شکل قطعه اشاره دارد، اما تنش پسماند نیروی داخلی باقی مانده در فلز است که حتی بدون تغییر شکل ظاهری نیز می تواند وجود داشته باشد.
پیش گرم می تواند اختلاف دمای شدید را کاهش دهد، اما به تنهایی تضمین کننده جلوگیری از اعوجاج جوشکاری نیست و باید همراه با کنترل حرارت و توالی اجرا استفاده شود.
یک روش ثابت برای همه قطعات وجود ندارد؛ معمولا فرآیندی که با حرارت ورودی کمتر، سرعت مناسب و تعداد پاس محدودتر اجرا شود، اعوجاج کمتری ایجاد می کند.
توالی مناسب با توزیع متعادل حرارت و نیروهای انقباضی، از تجمع تغییر شکل در یک سمت جلوگیری می کند و یکی از موثرترین روش های کاهش اعوجاج جوش است.

