
ریخته گری پیوسته چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
ریخته گری پیوسته یکی از اصلی ترین روش های تبدیل فولاد مذاب به محصولات نیمه نهایی مانند بیلت، بلوم و اسلب است که در آن جریان مذاب بدون توقف وارد قالب شده و همزمان با حرکت در خط تولید منجمد می شود. در این روش برخلاف ریخته گری شمش سنتی، نیازی نیست فولاد به صورت جداگانه در قالب های ثابت ریخته و سپس دوباره برای نورد گرم شود. این پیوستگی باعث افزایش بهره وری، کاهش اتلاف فلز و یکنواخت تر شدن کیفیت محصول می شود. انجمن جهانی فولاد نیز توضیح می دهد که فولاد مذاب در این فرایند از پاتیل وارد تاندیش و سپس قالب می شود و رشته منجمد شده در ادامه خنک و برش داده می شود. از نظر اقتصادی نیز ظرفیت تولید، مصرف انرژی، میزان ضایعات و قیمت روز آهن بر ارزیابی هزینه نهایی محصول اثر دارند.
ریخته گری پیوسته به انگلیسی Continuous Casting نامیده می شود و امروزه بخش مهمی از خطوط مدرن فولادسازی را تشکیل می دهد. در این فرایند، مواد اولیه ریخته گری پس از ذوب و تنظیم ترکیب شیمیایی به صورت فولاد مذاب وارد پاتیل می شوند، سپس مذاب از طریق تاندیش به قالب مسی آب گرد منتقل می شود. پوسته اولیه جامد در قالب تشکیل می شود و رشته فولادی هنگام خروج، در ناحیه خنک کاری ثانویه با آب یا اسپری خنک می شود تا انجماد کامل شود. در پایان، محصول توسط غلتک ها هدایت و در طول های مشخص برش داده می شود. طراحی صحیح سیستم ریخته گری پیوسته نقش مستقیمی در کنترل کیفیت سطح، ساختار داخلی و کاهش عیوب دارد. در ادامه این مقاله مرکزآهن بررسی می کنیم که ریخته گری پیوسته چیست و با مراحل، تجهیزات، انواع روش ها، کاربردها و مزایا و معایب این فرایند آشنا می شویم.
ریخته گری پیوسته چیست؟
در پاسخ به سوال ریخته گری پیوسته چیست باید آن را فرایندی صنعتی برای تبدیل مستقیم فلز مذاب به محصولات نیمه نهایی با سطح مقطع ثابت معرفی کرد. در این روش، مذاب به صورت مداوم از پاتیل و تاندیش وارد قالب آب گرد می شود و همزمان با حرکت رو به پایین یا در مسیر منحنی، پوسته جامد اولیه در اطراف آن شکل می گیرد. تفاوت اصلی این روش با فرایندهایی مانند ریخته گری گریز از مرکز در نحوه شکل گیری و حرکت مذاب است؛ در ریخته گری پیوسته، فلز به صورت یک رشته مداوم از قالب عبور می کند و هدف تولید پیوسته بیلت، بلوم یا اسلب است. ماشین ریخته گری پیوسته مجموعه ای از تجهیزات هماهنگ شامل پاتیل، تاندیش، قالب، سیستم خنک کاری، غلتک های هدایت و واحد برش است که باید با سرعت دقیق و پایدار کار کنند.
برای درک بهتر این موضوع که ریخته گری چیست؟ و نوع پیوسته چه جایگاهی دارد، باید آن را فرایند انجماد کنترل شده فلز در قالب دانست. در ریخته گری پیوسته فولاد، کنترل دمای مذاب، سرعت ریخته گری، سطح مذاب داخل قالب و شدت خنک کاری اهمیت زیادی دارد. هر اختلال در این عوامل می تواند به عیوب ریخته گری پیوسته مانند ترک سطحی، جدایش ترکیبی، حفره یا ناهمگنی داخلی منجر شود. خط ریخته گری پیوسته به گونه ای طراحی می شود که انجماد از قالب آغاز شود و در ناحیه خنک کاری ثانویه تکمیل شود. این فرایند در تولید فولاد رایج است و شکل های ویژه ای از آن در ریخته گری پیوسته مس و برخی فلزات دیگر نیز استفاده می شوند.
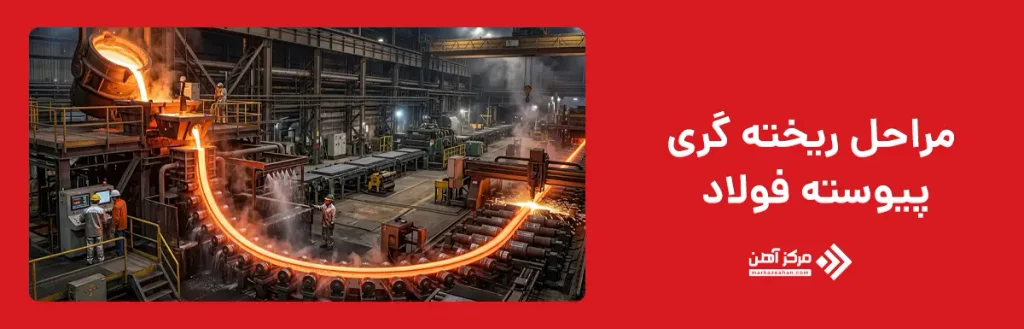
مراحل ریخته گری پیوسته فولاد
مراحل ریخته گری پیوسته فولاد به صورت زنجیره ای و بدون توقف انجام می شوند و کیفیت هر مرحله بر عملکرد مرحله بعد اثر مستقیم دارد. فرایند از انتقال فولاد مذاب آماده شده به پاتیل آغاز می شود و مذاب پس از عبور از تاندیش وارد قالب ریخته گری پیوسته می شود. در قالب مسی آب گرد، تماس مذاب با دیواره سرد باعث تشکیل پوسته جامد اولیه می شود، در حالی که بخش مرکزی رشته هنوز مذاب باقی می ماند. سپس رشته نیمه جامد از قالب خارج می شود و با کمک غلتک های ماشین ریخته گری پیوسته در مسیر مشخص حرکت می کند. در ناحیه خنک کاری ثانویه، اسپری های آب یا مخلوط آب و هوا باعث افزایش ضخامت پوسته و تکمیل تدریجی انجماد می شوند.
پس از آن، رشته توسط مجموعه غلتک ها هدایت و در صورت استفاده از ماشین منحنی، به تدریج به مسیر افقی منتقل می شود. در انتهای خط ریخته گری پیوسته، محصول به کمک برش شعله ای یا تجهیزات مکانیکی در طول های مورد نیاز بریده می شود و به شکل بیلت، بلوم یا اسلب برای مراحل بعدی آماده می گردد. کنترل دمای سوپرهیت، سرعت ریخته گری، سطح مذاب در قالب، شدت خنک کاری و وضعیت غلتک ها از مهم ترین عوامل کنترل کیفیت هستند. در یک سیستم ریخته گری پیوسته مدرن، این پارامترها به صورت مداوم پایش می شوند تا خطر ترک، جدایش، حفره داخلی و سایر عیوب کاهش یابد و محصول یکنواخت تری تولید شود.
انتقال فولاد مذاب به پاتیل و تاندیش
در مرحله نخست از فرایند ریخته گری پیوسته، فولاد مذاب پس از تکمیل عملیات فولادسازی ثانویه و تنظیم ترکیب شیمیایی، داخل پاتیل حمل می شود. پاتیل باید بتواند مذاب را با حداقل افت دما و کمترین آلودگی به محل ریخته گری منتقل کند. در ادامه، فولاد از طریق نازل کنترل شده وارد تاندیش می شود. تاندیش فقط یک مخزن واسطه نیست، بلکه وظیفه تنظیم جریان، توزیع یکنواخت مذاب میان رشته های مختلف و کاهش نوسانات جریان ورودی به قالب را نیز بر عهده دارد. در خطوط چند رشته ای، تاندیش نقش مهمی در تغذیه همزمان چند قالب ایفا می کند.
کنترل سطح مذاب، دما و پاکی فولاد در این بخش اهمیت زیادی دارد. استفاده از مواد نسوز مناسب، سیستم های کنترل جریان و در برخی خطوط، دمش گاز خنثی می تواند به کاهش ورود آخال ها و بهبود کیفیت مذاب کمک کند. اگر جریان مذاب از پاتیل به تاندیش ناپایدار باشد، احتمال نوسان سطح قالب و ایجاد عیوب سطحی در محصول افزایش پیدا می کند. بنابراین این مرحله در عملکرد صحیح تجهیزات ریخته گری پیوسته و پایداری کل خط نقش اساسی دارد.
ورود مذاب به قالب مسی و انجماد اولیه
پس از عبور فولاد مذاب از تاندیش، جریان مذاب وارد قالب ریخته گری پیوسته می شود. این قالب معمولا از مس یا آلیاژهای مس ساخته می شود و با گردش مداوم آب خنک می شود، زیرا مس هدایت حرارتی بالایی دارد و می تواند گرمای مذاب را با سرعت مناسب منتقل کند. هنگام تماس مذاب با دیواره سرد قالب، لایه ای جامد در اطراف رشته تشکیل می شود که به آن پوسته اولیه گفته می شود. بخش مرکزی رشته در این مرحله هنوز مذاب باقی می ماند. ضخامت و استحکام این پوسته باید به اندازه ای باشد که رشته هنگام خروج از قالب بتواند وزن خود و فشار داخلی مذاب را تحمل کند.
کنترل سطح مذاب، سرعت ریخته گری و انتقال حرارت در این بخش اهمیت بسیار زیادی دارد. اگر پوسته اولیه بیش از حد نازک یا نامنظم تشکیل شود، خطر پارگی پوسته و خروج مذاب افزایش پیدا می کند. از طرف دیگر، خنک کاری شدید و نامتعادل می تواند تنش حرارتی و ترک سطحی ایجاد کند. برای جلوگیری از چسبیدن پوسته به دیواره قالب، قالب معمولا با دامنه و فرکانس مشخص نوسان می کند و از پودر قالب نیز برای روانکاری و کنترل انتقال حرارت استفاده می شود. کیفیت انجماد اولیه یکی از عوامل تعیین کننده در کاهش عیوب ریخته گری پیوسته است.
خنک کاری ثانویه و تکمیل انجماد
پس از خروج رشته از قالب، پوسته جامد اولیه هنوز نازک است و بخش مرکزی مقطع به صورت مذاب یا نیمه جامد باقی می ماند. در مرحله خنک کاری ثانویه، رشته از میان مجموعه ای از نازل های آب یا سیستم های آب و هوا عبور می کند تا گرمای باقی مانده با نرخ کنترل شده خارج شود. هدف این مرحله فقط سرد کردن سریع نیست؛ بلکه باید انجماد به شکلی یکنواخت پیش برود تا پوسته به تدریج ضخیم شود و هسته مذاب بدون ایجاد تنش حرارتی شدید منجمد گردد. شدت پاشش، فاصله نازل ها و توزیع آب باید متناسب با سرعت ریخته گری، گرید فولاد و ابعاد مقطع تنظیم شوند.
اگر خنک کاری ثانویه بیش از حد شدید یا نامتوازن باشد، احتمال ایجاد ترک های سطحی و داخلی، تنش حرارتی و تغییر شکل رشته افزایش پیدا می کند. خنک کاری ناکافی نیز می تواند موجب باقی ماندن هسته مذاب در طول بیشتر و افزایش خطر برآمدگی بین غلتک ها شود. در ماشین ریخته گری پیوسته، غلتک های نگهدارنده همزمان وظیفه حمایت مکانیکی از رشته را بر عهده دارند. کنترل صحیح این بخش یکی از عوامل اصلی کاهش عیوب ریخته گری پیوسته و دستیابی به ساختار داخلی یکنواخت است. محل پایان انجماد نیز باید با طراحی خط و موقعیت برش هماهنگ باشد تا محصول پیش از ورود به مراحل نهایی کاملا پایدار شده باشد.
هدایت و برش محصول نهایی
پس از تکمیل بخش عمده انجماد، رشته فولادی باید به صورت کنترل شده در مسیر ماشین ریخته گری پیوسته هدایت شود تا بدون تغییر شکل یا آسیب به ناحیه برش برسد. مجموعه غلتک ها وظیفه نگهداری، هدایت و در ماشین های منحنی، صاف کردن تدریجی رشته را بر عهده دارند. فاصله و هم راستایی این غلتک ها اهمیت زیادی دارد، زیرا تنظیم نامناسب می تواند باعث برآمدگی پوسته، ایجاد تنش موضعی یا تغییر ابعاد مقطع شود. در این مرحله سرعت حرکت رشته باید با ظرفیت سیستم خنک کاری و وضعیت انجماد هماهنگ باشد تا محصول هنگام ورود به بخش برش از استحکام کافی برخوردار باشد.
برش محصول نهایی معمولا با تجهیزات برش شعله ای، قیچی مکانیکی یا سیستم های ویژه متناسب با نوع مقطع انجام می شود. طول برش بر اساس نیاز واحد نورد یا برنامه تولید تعیین می شود و محصول به شکل بیلت، بلوم یا اسلب آماده انتقال می گردد. در پایان خط ریخته گری پیوسته، کنترل ابعاد، وضعیت سطح و نشانه های عیوب احتمالی انجام می شود. هرگونه انحراف در سرعت، مسیر هدایت یا زمان برش می تواند بر کیفیت نهایی محصول اثر بگذارد. بنابراین مرحله هدایت و برش فقط یک عملیات پایانی نیست، بلکه بخش مهمی از کنترل کیفیت و تثبیت عملکرد کل سیستم ریخته گری پیوسته محسوب می شود.
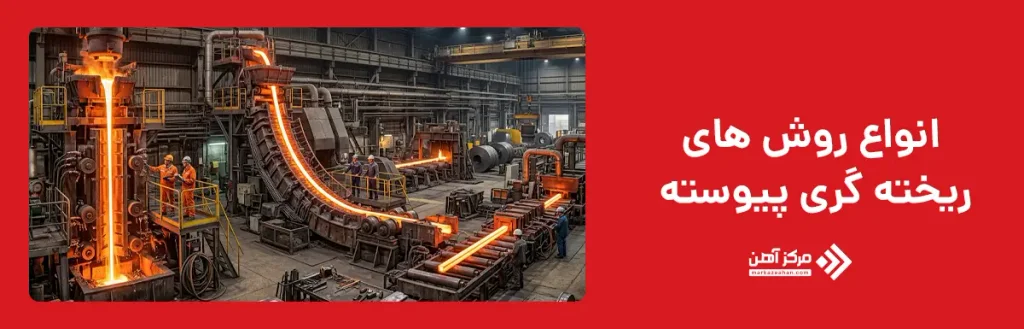
انواع روش های ریخته گری پیوسته
انواع روش های ریخته گری پیوسته را می توان بر اساس مسیر حرکت رشته پس از خروج از قالب به سه گروه اصلی عمودی، منحنی و افقی تقسیم کرد. تفاوت این روش ها فقط در شکل ظاهری ماشین نیست، بلکه بر ارتفاع خط، نحوه هدایت رشته، شرایط انجماد، تنش های مکانیکی و نوع محصول قابل تولید نیز اثر می گذارد. در روش عمودی، رشته تقریبا در امتداد قائم حرکت می کند و تا مرحله مناسبی از انجماد در همین مسیر باقی می ماند. در روش منحنی، رشته پس از خروج از قالب در یک مسیر قوسی هدایت می شود و سپس به حالت افقی می رسد. روش افقی نیز برای برخی کاربردها و فلزات خاص استفاده می شود و در آن مذاب در مسیر تقریبا افقی وارد قالب و بخش انجماد می شود.
انتخاب هر روش به نوع فلز، ظرفیت تولید، فضای کارخانه، ابعاد محصول و کیفیت مورد انتظار بستگی دارد. در تولید انبوه فولاد، ماشین های منحنی و شعاعی به دلیل ارتفاع کمتر و امکان یکپارچه سازی بهتر با خطوط پایین دستی بسیار رایج هستند. ریخته گری پیوسته عمودی مزیت هایی در حفظ تقارن انجماد و کاهش برخی تنش های ناشی از خم شدن دارد، اما به فضای عمودی بیشتری نیاز دارد. روش افقی نیز می تواند در ریخته گری پیوسته مس و برخی آلیاژهای غیرآهنی کاربرد داشته باشد. بنابراین طراحی خط باید بر اساس رفتار انجماد، سرعت تولید، کنترل کیفیت و محدودیت های سازه ای کارخانه انجام شود.
ریخته گری پیوسته عمودی
ریخته گری پیوسته عمودی یکی از نخستین آرایش های صنعتی این فرایند است که در آن رشته فلزی پس از خروج از قالب، در مسیر تقریبا مستقیم و قائم به سمت پایین حرکت می کند. در این روش، نیروی گرانش با جهت حرکت مذاب و رشته هم راستا است و محصول تا بخش قابل توجهی از مرحله انجماد بدون تغییر مسیر باقی می ماند. همین ویژگی باعث می شود تنش های ناشی از خم شدن و صاف کردن رشته کاهش پیدا کنند. در برخی کاربردها، این شرایط می تواند به بهبود تقارن انجماد و کنترل بهتر ساختار داخلی کمک کند. تجهیزات ریخته گری پیوسته در این آرایش شامل پاتیل، تاندیش، قالب مسی آب گرد، سیستم خنک کاری ثانویه، غلتک های هدایت و واحد برش هستند.
محدودیت اصلی ریخته گری پیوسته عمودی، نیاز به ارتفاع زیاد برای نصب ماشین و فراهم کردن مسیر کافی برای انجماد رشته است. این موضوع هزینه سازه، فونداسیون و طراحی کارخانه را افزایش می دهد و استفاده از آن را در برخی واحدهای تولیدی محدود می کند. به همین دلیل در بسیاری از کارخانه های مدرن فولاد، ماشین های منحنی یا شعاعی جایگزین آرایش کاملا عمودی شده اند. با این حال، این روش هنوز در برخی کاربردهای خاص و تولید مقاطع یا آلیاژهایی که کنترل جهت انجماد اهمیت دارد مورد استفاده قرار می گیرد. انتخاب آن باید بر اساس ابعاد محصول، سرعت ریخته گری، ارتفاع قابل دسترس و الزامات کیفی انجام شود.
ریخته گری پیوسته منحنی
ریخته گری پیوسته منحنی یکی از رایج ترین آرایش های صنعتی در تولید فولاد است. در این روش، رشته پس از خروج از قالب در مسیر قوسی حرکت می کند و به تدریج از حالت عمودی یا مایل به وضعیت افقی می رسد. این طراحی باعث می شود ارتفاع کلی ماشین نسبت به سیستم های کاملا عمودی کاهش پیدا کند و جانمایی تجهیزات در کارخانه ساده تر شود. در طول مسیر، رشته توسط مجموعه ای از غلتک ها نگهداری و هدایت می شود تا انحنای مشخصی را طی کند و بدون ایجاد تغییر شکل شدید به مرحله صاف کاری برسد. همزمان، خنک کاری ثانویه ادامه پیدا می کند تا ضخامت پوسته افزایش یابد و انجماد داخلی کامل شود. این آرایش برای تولید اسلب، بلوم و بیلت در بسیاری از خطوط فولادسازی استفاده می شود.
مهم ترین چالش این روش، کنترل تنش های ایجاد شده هنگام خم شدن و سپس صاف شدن رشته است. اگر شعاع انحنا، دمای سطح، سرعت ریخته گری یا وضعیت غلتک ها به درستی تنظیم نشوند، احتمال ایجاد ترک داخلی یا سطحی افزایش پیدا می کند. به همین دلیل طراحی شعاع ماشین ریخته گری پیوسته و محل پایان انجماد اهمیت بالایی دارد. مزیت اصلی آرایش منحنی، ترکیب ظرفیت تولید بالا با ارتفاع کمتر و امکان اتصال راحت تر به تجهیزات برش و انتقال افقی است. به همین دلیل بسیاری از خطوط مدرن ریخته گری پیوسته فولاد از این ساختار استفاده می کنند.
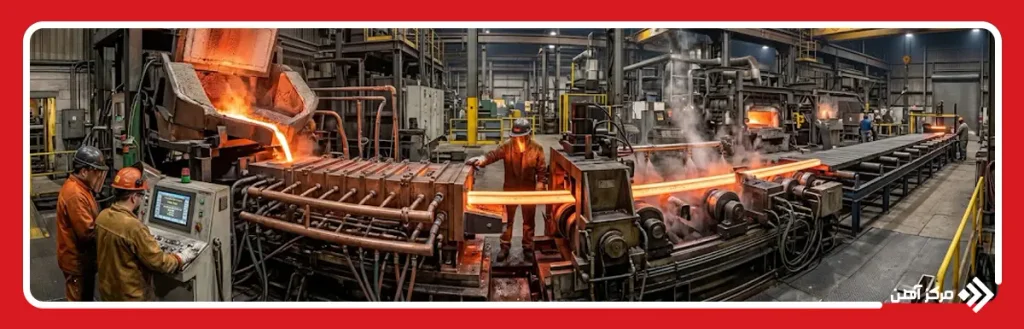
ریخته گری پیوسته افقی
ریخته گری پیوسته افقی روشی است که در آن مذاب پس از خروج از مخزن یا تاندیش، در یک مسیر تقریبا افقی وارد قالب شده و محصول نیز در همان راستا از بخش انجماد خارج می شود. این آرایش بیشتر در تولید برخی فلزات غیرآهنی، آلیاژهای مس، چدن و محصولات با مقاطع خاص کاربرد دارد و در مقایسه با خطوط متداول فولاد، کمتر دیده می شود. یکی از مزایای این روش، کاهش نیاز به ارتفاع زیاد برای نصب تجهیزات است و به همین دلیل می توان خط را در فضای افقی کارخانه توسعه داد. در ریخته گری پیوسته مس، این روش برای تولید برخی شمش ها، میله ها و مقاطع پیوسته استفاده می شود و کنترل یکنواخت جریان مذاب و انتقال حرارت در قالب اهمیت بالایی دارد.
در سیستم افقی، طراحی اتصال میان مخزن مذاب و قالب باید به گونه ای باشد که از ورود هوا، نوسان جریان و ایجاد آخال جلوگیری شود. قالب معمولا با آب خنک می شود و محصول پس از تشکیل پوسته جامد با کمک واحدهای کشنده یا غلتک های مخصوص به جلو حرکت می کند. کنترل سرعت کشش، دمای مذاب و نرخ خنک کاری برای جلوگیری از ترک، جدایش و ناپایداری سطح ضروری است. محدودیت مهم این روش، حساسیت بیشتر به نحوه تغذیه قالب و شرایط آب بندی در محل اتصال مذاب به قالب است. بنابراین انتخاب ریخته گری افقی بیشتر به نوع فلز، هندسه محصول، ظرفیت تولید و طراحی سیستم ریخته گری پیوسته بستگی دارد.
کاربرد ریخته گری پیوسته در صنعت فولاد
کاربرد ریخته گری پیوسته در صنعت فولاد بیشتر به تولید مستقیم محصولات نیمه نهایی با کیفیت یکنواخت و سرعت بالا مربوط می شود. در این فرایند، فولاد مذاب بدون توقف به بیلت، بلوم یا اسلب تبدیل می شود و همین محصولات در مراحل بعدی وارد خطوط نورد می شوند. بیلت معمولا برای تولید میلگرد، مفتول و برخی مقاطع سبک استفاده می شود، بلوم برای تولید مقاطع سنگین تر و ریل کاربرد دارد و اسلب ماده اولیه اصلی تولید ورق های فولادی است. به همین دلیل ریخته گری پیوسته عملا حلقه اتصال میان فولادسازی و نورد محسوب می شود. استفاده گسترده از این روش باعث شده ظرفیت تولید کارخانه ها افزایش پیدا کند و نیاز به تولید شمش های جداگانه و عملیات میانی کاهش یابد.
این فرایند علاوه بر افزایش سرعت تولید، امکان کنترل دقیق تر ابعاد، کیفیت سطح و ساختار داخلی محصول را فراهم می کند. تجهیزات ریخته گری پیوسته مدرن می توانند چند رشته را به صورت همزمان تولید کنند و با کنترل خودکار سرعت، دما و خنک کاری، یکنواختی بیشتری در خروجی ایجاد کنند. در خطوط تولید ورق، اسلب های حاصل از فرایند ریخته گری پیوسته مستقیما یا پس از آماده سازی وارد نورد گرم می شوند. همچنین در تولید میلگرد و مقاطع ساختمانی، بیلت های پیوسته نقش اصلی را دارند. بنابراین کاربرد ریخته گری پیوسته در صنعت فولاد فقط به شکل دهی اولیه محدود نمی شود و بر بهره وری، کیفیت محصول و هزینه کل زنجیره تولید نیز اثر مستقیم دارد.
مزایا و معایب ریخته گری پیوسته
ریخته گری پیوسته نسبت به روش سنتی تولید شمش، مزایای مهمی در بهره وری، کیفیت و مصرف انرژی دارد. یکی از دلایل گسترش این فناوری در تاریخچه ریخته گری پیوسته
، حذف بسیاری از مراحل میانی میان فولادسازی و نورد بوده است. در این روش، مذاب به طور مستقیم به بیلت، بلوم یا اسلب تبدیل می شود و در نتیجه میزان پرت فلز، زمان تولید و مصرف انرژی کاهش پیدا می کند. یکنواختی بیشتر ابعاد، امکان کنترل بهتر انجماد و قابلیت تولید مداوم نیز از مزایای مهم آن هستند. خط ریخته گری پیوسته مدرن می تواند با کمک سیستم های کنترل خودکار، سرعت حرکت رشته، سطح مذاب، دمای فولاد و شدت خنک کاری را پایش کند و کیفیت محصول را در محدوده مشخص نگه دارد.
در مقابل، این فرایند به تجهیزات پیچیده، سرمایه گذاری اولیه بالا و کنترل دقیق عملیاتی نیاز دارد. اختلال در قالب، سیستم خنک کاری، غلتک ها یا جریان مذاب می تواند باعث توقف خط یا ایجاد عیوب ریخته گری پیوسته شود. ترک های سطحی و داخلی، جدایش ترکیبی، حفره مرکزی، برآمدگی رشته و شکست پوسته از جمله مشکلات احتمالی هستند. همچنین تغییر گرید فولاد یا ابعاد محصول باید با برنامه ریزی دقیق انجام شود تا پایداری فرایند حفظ شود. بنابراین مزیت اصلی سیستم ریخته گری پیوسته در تولید انبوه، سرعت و یکنواختی است، اما دستیابی به این مزایا تنها زمانی امکان پذیر است که طراحی ماشین، کنترل حرارتی، نگهداری تجهیزات و پایش کیفیت به صورت هماهنگ انجام شوند.
در این مقاله مرکزآهن بررسی کردیم که ریخته گری پیوسته چیست و آن را به عنوان یکی از مهم ترین فرایندهای تولید فولاد که امکان تبدیل مستقیم مذاب به بیلت، بلوم و اسلب را فراهم می کند، شناختیم. در این روش، فولاد مذاب از پاتیل به تاندیش و سپس قالب مسی آب گرد منتقل می شود و پس از تشکیل پوسته اولیه، در ناحیه خنک کاری ثانویه به تدریج منجمد می شود. در ادامه، رشته توسط غلتک ها هدایت و در طول مناسب برش داده می شود. روش های عمودی، منحنی و افقی هرکدام برای شرایط و محصولات خاصی طراحی شده اند. مهم ترین مزایای ریخته گری پیوسته شامل افزایش سرعت تولید، کاهش پرت فلز، بهبود یکنواختی محصول و کاهش مراحل میانی است. در مقابل، کنترل دقیق سرعت، دما، خنک کاری و تجهیزات برای جلوگیری از ترک، جدایش و سایر عیوب ضروری است. به همین دلیل کیفیت نهایی محصول به پایداری کل فرایند وابسته است.
سوالات متداول
در ریخته گری پیوسته عمودی، رشته در مسیر مستقیم رو به پایین حرکت می کند؛ اما در روش منحنی، رشته پس از خروج از قالب در مسیر قوسی هدایت و در ادامه افقی می شود.
مس هدایت حرارتی بالایی دارد و قالب مسی آب گرد می تواند گرمای مذاب را سریع منتقل کند تا پوسته جامد اولیه با ضخامت مناسب تشکیل شود.
تاندیش جریان فولاد مذاب بین پاتیل و قالب ریخته گری پیوسته را تنظیم می کند و به توزیع یکنواخت مذاب، کنترل جریان و کاهش ورود آخال ها کمک می کند.
مهم ترین کاربرد ریخته گری پیوسته، تولید بیلت، بلوم و اسلب است که به عنوان مواد اولیه خطوط نورد برای ساخت میلگرد، ورق و مقاطع فولادی استفاده می شوند.
سیستم خنک کاری ثانویه باعث افزایش تدریجی ضخامت پوسته و تکمیل انجماد رشته می شود و باید به گونه ای کنترل شود که از ایجاد تنش و ترک جلوگیری کند.
بله، ریخته گری پیوسته فولاد با کاهش مراحل میانی، پرت فلز، زمان تولید و مصرف انرژی می تواند هزینه تولید را در مقیاس صنعتی کاهش دهد.
خنک کاری نامتعادل، سرعت نامناسب ریخته گری، تنش های حرارتی، تنظیم نادرست غلتک ها و ترکیب شیمیایی فولاد از عوامل مهم ایجاد ترک هستند.
بله، سرعت فرایند ریخته گری پیوسته بر ضخامت پوسته، محل پایان انجماد و عملکرد سیستم خنک کاری اثر دارد و تنظیم نامناسب آن می تواند عیوب محصول را افزایش دهد.

