
جوش شیاری چیست و چه کاربردهایی در صنعت دارد؟

دسترسی سریع به محتوای این مطلب
جوش شیاری یکی از روش های اتصال قطعات فلزی است که در ساخت سازه های فولادی، تجهیزات صنعتی، خطوط لوله و مخازن تحت فشار کاربرد گسترده ای دارد. در این روش، لبه های قطعات با هندسه مشخص آماده می شوند تا فلز جوش بتواند فضای اتصال را پر کند و پیوندی با مقاومت موردنیاز ایجاد شود. انتخاب شکل شیار، زاویه پخ، فاصله ریشه و میزان نفوذ بر کیفیت اتصال، حجم فلز مصرفی و احتمال ایجاد نقص تاثیر می گذارد. از طرفی، تغییرات قیمت آهن و هزینه مواد مصرفی جوشکاری می تواند بر انتخاب روش ساخت و برآورد اقتصادی پروژه اثر بگذارد. در ادامه این مقاله بررسی می کنیم که جوش شیاری چیست، چه انواعی دارد، چگونه در نقشه های فنی مشخص می شود و برای انتخاب اتصال مناسب باید چه معیارهایی را در نظر گرفت.
جوش شیاری چیست؟
جوش شیاری (Groove Weld) نوعی اتصال جوشی است که در شیار ایجادشده میان سطوح مجاور دو قطعه فلزی یا در لبه آماده شده یک اتصال اجرا می شود. هدف از ایجاد شیار، فراهم کردن دسترسی مناسب برای قوس الکتریکی یا منبع حرارتی و امکان ذوب و امتزاج فلز پایه با فلز جوش است. هندسه اتصال با پارامترهایی مانند زاویه شیار (Groove Angle)، دهانه ریشه (Root Opening)، ضخامت پیشانی ریشه (Root Face) و عمق آماده سازی مشخص می شود. این پارامترها بر توزیع حرارت، دسترسی به ریشه اتصال، حجم فلز پرکننده و احتمال تشکیل ناپیوستگی تاثیر دارند. جوش شیاری را می توان با فرایندهایی مانند SMAW، GMAW، GTAW و SAW اجرا کرد؛ البته انتخاب فرایند به جنس فلز، ضخامت قطعات، وضعیت جوشکاری و الزامات کنترل کیفیت بستگی دارد.
یکی از مهم ترین ویژگی های این اتصال، امکان طراحی آن با نفوذ کامل یا نفوذ جزئی است. در جوش شیاری با نفوذ کامل (Complete Joint Penetration یا CJP)، فلز جوش در تمام ضخامت موردنیاز اتصال نفوذ می کند و اتصال مطابق الزامات طراحی و دستورالعمل جوشکاری شکل می گیرد. در مقابل، جوش شیاری با نفوذ نسبی (Partial Joint Penetration یا PJP) دارای عمق نفوذ مشخصی است که از تمام ضخامت اتصال کمتر است. این تفاوت بر سطح مقطع موثر جوش، ظرفیت انتقال بار و رفتار اتصال در برابر تنش های متناوب تاثیر دارد. طراحی جوش شیاری باید بر اساس مسیر انتقال نیرو، مقاومت فلز پایه، خواص فلز جوش، شرایط بارگذاری و الزامات استاندارد مربوط انجام شود. همچنین تعیین روش بازرسی، عملیات پیش گرم و کنترل دمای بین پاسی باید با توجه به ترکیب شیمیایی فولاد و ضخامت قطعه صورت گیرد.
انواع جوش شیاری
انواع جوش شیاری بر اساس شکل مقطع آماده شده، تعداد لبه های پخ خورده و نحوه دسترسی به ریشه اتصال دسته بندی می شوند. هر هندسه برای شرایط مشخصی از ضخامت، نوع اتصال، روش تولید و میزان نفوذ موردنیاز مناسب است. برای مثال، شیارهای ساده معمولا هزینه آماده سازی کمتری دارند، اما در قطعات ضخیم ممکن است دسترسی کافی به ریشه فراهم نکنند. در مقابل، شیارهای منحنی می توانند حجم فلز پرکننده را کاهش دهند، ولی به ماشین کاری دقیق تری نیاز دارند. در ادامه، شش نوع اصلی بررسی می شوند.
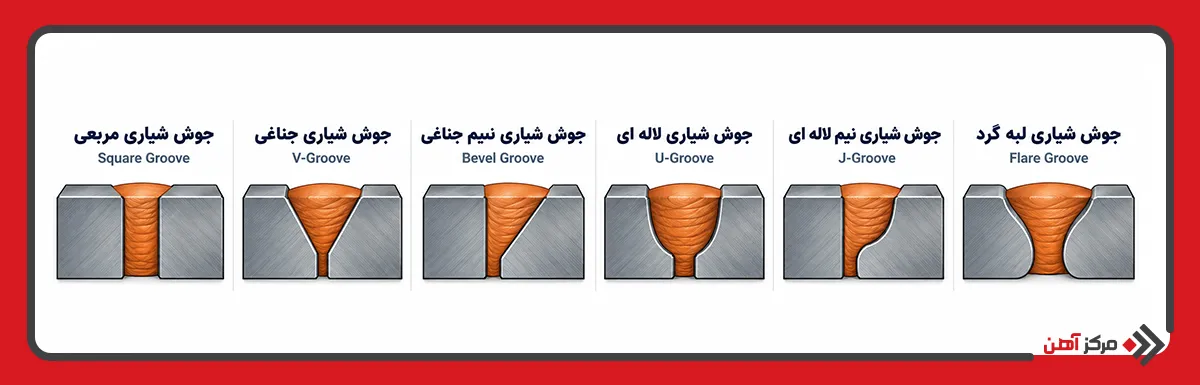
جوش شیاری مربعی (Square Groove)
جوش شیاری مربعی زمانی استفاده می شود که لبه های دو قطعه بدون پخ زاویه دار در مقابل یکدیگر قرار گیرند. در این اتصال، شکل شیار عمدتا با فاصله بین لبه ها و هندسه اولیه قطعات تعیین می شود. استفاده از این روش در ورق های نسبتا نازک رایج است، زیرا منبع حرارتی می تواند با آماده سازی محدود لبه ها، نفوذ موردنیاز را ایجاد کند.
با افزایش ضخامت قطعه، دستیابی به ذوب کامل ریشه دشوارتر می شود و احتمال باقی ماندن بخش های ذوب نشده افزایش می یابد. بنابراین ضخامت قابل جوشکاری با این روش به فرایند، پارامترهای اجرایی، دسترسی یک طرفه یا دوطرفه و وجود پشت بند وابسته است.
در ساخت قطعات ورقی، پوشش های فلزی و برخی اتصالات لب به لب، استفاده از شیار مربعی می تواند عملیات برشکاری و آماده سازی را کاهش دهد. با این حال، یکنواختی فاصله ریشه اهمیت زیادی دارد، زیرا تغییرات آن می تواند باعث سوختگی لبه یا نفوذ ناکافی شود.
جوش شیاری جناغی (V-Groove)
در جوش شیاری جناغی، لبه های هر دو قطعه به صورت مورب آماده می شوند و پس از قرارگیری کنار یکدیگر، فضای اتصال شکل حرف V را ایجاد می کند. این هندسه دسترسی مناسبی به بخش های داخلی اتصال فراهم می کند و به همین دلیل برای بسیاری از اتصالات لب به لب در ورق ها و صفحات فولادی کاربرد دارد.
زاویه شیار باید به اندازه ای باشد که الکترود یا مشعل بتواند به سطوح جانبی دسترسی پیدا کند. اگر زاویه بیش از حد کوچک باشد، احتمال عدم ذوب دیواره جانبی افزایش می یابد؛ در مقابل، زاویه بسیار باز حجم فلز پرکننده و میزان حرارت ورودی تجمعی را افزایش می دهد.
جوش جناغی در ضخامت های متوسط و بالا معمولا به صورت چندپاسی اجرا می شود. ترتیب پاس ریشه، پاس های پرکننده و پاس نهایی باید به گونه ای انتخاب شود که احتمال حبس سرباره، تغییر شکل زاویه ای و ایجاد تنش پسماند کاهش یابد. در صورت دسترسی به هر دو سمت اتصال، می توان از آماده سازی دوطرفه نیز استفاده کرد.
جوش شیاری نیم جناغی (Bevel Groove)
در جوش شیاری نیم جناغی، فقط لبه یکی از قطعات پخ زده می شود و لبه قطعه مقابل بدون پخ باقی می ماند. این هندسه معمولا برای اتصالاتی مناسب است که آماده سازی یکی از قطعات به دلیل محدودیت هندسی، ضخامت یا شرایط ساخت دشوار باشد.
در این نوع اتصال، زاویه پخ و جهت قرارگیری الکترود اهمیت ویژه ای دارد، زیرا توزیع حرارت میان دو سطح متقارن نیست. اگر حرارت کافی به لبه مستقیم نرسد، ممکن است عدم ذوب در امتداد آن ایجاد شود. همچنین باید از تجمع بیش از اندازه فلز مذاب در ناحیه ریشه جلوگیری کرد.
جوش شیاری نیم جناغی در برخی اتصالات T شکل، اتصالات گوشه ای و اتصال صفحات با ضخامت متفاوت کاربرد دارد. برای کنترل اعوجاج، می توان ترتیب جوشکاری، نحوه مهار قطعات و میزان حرارت ورودی را متناسب با هندسه اتصال تنظیم کرد.
جوش شیاری لاله ای (U-Groove)
جوش شیاری لاله ای دارای مقطع منحنی شبیه حرف U است که با آماده سازی شعاع دار لبه های دو قطعه ایجاد می شود. در این هندسه، پهنای دهانه شیار می تواند از شیار V متناظر کمتر باشد و در نتیجه، حجم فلز پرکننده برای بعضی ضخامت های بالا کاهش یابد.
مهم ترین مزیت شیار U در ساخت قطعات ضخیم، کاهش حجم فضای جوش و تعداد پاس های موردنیاز نسبت به شیارهای بازتر است. البته این مزیت باید در برابر هزینه ماشین کاری لبه ها و کنترل دقیق شعاع انحنا ارزیابی شود.
در ساخت مخازن تحت فشار، قطعات سنگین و تجهیزات صنعتی، استفاده از این هندسه می تواند از نظر مصرف مواد و زمان رسوب گذاری اقتصادی باشد. با این حال، کنترل پاس ریشه، کیفیت ذوب دیواره های منحنی و رعایت توالی پاس ها برای جلوگیری از تشکیل ناپیوستگی ضروری است.
جوش شیاری نیم لاله ای (J-Groove)
جوش شیاری نیم لاله ای از یک لبه صاف و یک لبه دارای آماده سازی منحنی شبیه حرف J تشکیل می شود. این هندسه را می توان از نظر شکل مقطع، ترکیبی از ویژگی های شیار نیم جناغی و شیار لاله ای دانست.
استفاده از شیار J زمانی مناسب است که امکان ماشین کاری تنها یکی از قطعات وجود داشته باشد یا طراحی اتصال به کاهش حجم فلز پرکننده نیاز داشته باشد. این روش در برخی اتصالات قطعات ضخیم به صفحات دیگر کاربرد دارد و می تواند دسترسی مناسبی به ریشه فراهم کند.
کیفیت اجرای آن به دقت شعاع ماشین کاری، فاصله ریشه و زاویه ورود مشعل وابسته است. در ناحیه انحنای شیار باید ذوب کامل سطح فلز پایه کنترل شود، زیرا شکل نامناسب حوضچه می تواند موجب ایجاد عدم ذوب موضعی شود.
جوش شیاری لبه گرد (Flare Groove)
جوش شیاری لبه گرد در اتصالاتی ایجاد می شود که حداقل یکی از سطوح مجاور دارای انحنای طبیعی یا شکل داده شده باشد. برخلاف شیارهای معمول که با پخ زنی ایجاد می شوند، در این روش هندسه اولیه قطعات می تواند فضای موردنیاز برای رسوب فلز جوش را فراهم کند.
این گروه شامل دو نوع اصلی است. در شیار لبه گرد V شکل (Flare-V Groove)، دو سطح منحنی مقابل یکدیگر قرار می گیرند. در شیار لبه گرد نیم جناغی (Flare-Bevel Groove)، یک سطح منحنی در کنار سطحی نسبتا صاف قرار می گیرد.
این اتصالات در ساخت مقاطع سردنوردشده، قطعات لوله ای و برخی اتصالات میله ها یا پروفیل های دارای گوشه گرد کاربرد دارند. عمق موثر جوش با توجه به شعاع انحنا، فرایند جوشکاری و ضوابط طراحی تعیین می شود و نمی توان صرفا از روی عمق ظاهری شیار درباره نفوذ واقعی قضاوت کرد.
جدول مقایسه انواع جوش شیاری
| نوع جوش | هندسه شیار | آماده سازی لبه | مزیت اصلی | کاربرد متداول |
|---|---|---|---|---|
| مربعی | دو لبه مستقیم | بدون پخ زاویه دار | آماده سازی ساده | ورق های نسبتا نازک |
| جناغی | V شکل | پخ هر دو لبه | دسترسی مناسب به ریشه | اتصالات لب به لب |
| نیم جناغی | یک لبه مورب | پخ یک لبه | مناسب برای آماده سازی یک طرف اتصال | اتصالات T و گوشه |
| لاله ای | U شکل | ماشین کاری منحنی دو لبه | کاهش حجم فلز پرکننده در قطعات ضخیم | تجهیزات سنگین و مخازن |
| نیم لاله ای | J شکل | ماشین کاری منحنی یک لبه | کاهش حجم شیار با آماده سازی یک قطعه | اتصالات صفحات ضخیم |
| لبه گرد | سطوح منحنی | معمولا با استفاده از انحنای موجود | استفاده از هندسه طبیعی قطعه | پروفیل ها و مقاطع گرد |
نکته فنی: انتخاب هندسه شیار به تنهایی مشخص نمی کند که جوش از نوع CJP یا PJP است. میزان نفوذ نهایی باید در نقشه، مشخصات فنی و دستورالعمل تاییدشده جوشکاری تعیین شود.
عوامل موثر بر انتخاب نوع جوش شیاری
انتخاب هندسه مناسب شیار باید بر اساس الزامات طراحی اتصال، قابلیت اجرای فرایند جوشکاری و هزینه ساخت انجام شود. در سازه هایی که نیروهای کششی، خمشی یا بارهای متناوب دارند، عمق نفوذ و سطح مقطع موثر جوش باید با مقاومت موردنیاز هماهنگ باشد. همچنین برای کنترل هزینه، علاوه بر مقدار فلز پرکننده و عملیات پخ زنی، بررسی هزینه مصالح اصلی مانند قیمت میلگرد در پروژه های دارای اجزای فولادی و بتن مسلح می تواند در برآورد کلی پروژه موثر باشد. مهم ترین عوامل انتخاب عبارتند از:
- ضخامت و ابعاد قطعات فلزی
- نوع فلز پایه و قابلیت جوش پذیری آن
- نوع اتصال لب به لب، T شکل یا گوشه ای
- میزان نفوذ موردنیاز بر اساس طراحی
- نوع بارگذاری استاتیکی، دینامیکی یا خستگی
- دسترسی به یک یا هر دو سمت اتصال
- زاویه شیار و فاصله ریشه
- حجم فلز پرکننده موردنیاز
- فرایند جوشکاری و قابلیت کنترل حوضچه مذاب
- وضعیت اجرای جوش در کارگاه
- محدودیت حرارت ورودی و اعوجاج مجاز
- قابلیت انجام پیش گرم و کنترل دمای بین پاسی
- هزینه برشکاری و ماشین کاری لبه ها
- امکان بازرسی و انجام آزمون های غیرمخرب
- الزامات استاندارد و دستورالعمل جوشکاری (WPS)
- محدودیت زمان ساخت و هزینه نیروی انسانی
کاربردهای جوش شیاری
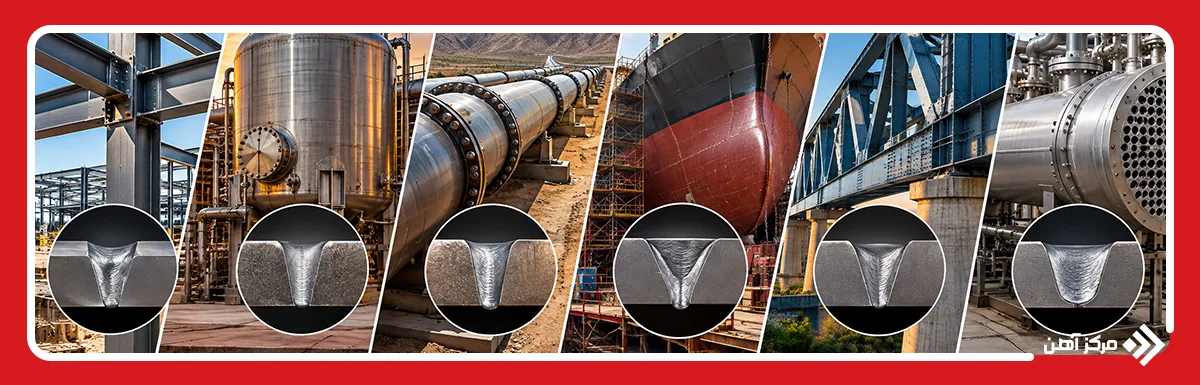
کاربردهای جوش شیاری در صنایعی اهمیت پیدا می کند که اتصال باید نیرو را از طریق مقطع مشخص و با قابلیت اطمینان مناسب منتقل کند. برخلاف جوشکاری گوشه که معمولا در محل برخورد دو سطح با زاویه مشخص و با مقطع تقریبا مثلثی اجرا می شود، اتصال شیاری امکان طراحی نفوذ در ضخامت قطعات را فراهم می کند. با این حال، انتخاب میان این دو نوع جوش باید بر اساس محاسبات مهندسی و جزئیات اتصال انجام شود. مهم ترین کاربردها عبارتند از:
- اتصال تیرها و ستون های فولادی در سازه های فلزی
- ساخت اتصالات لب به لب ورق های فولادی
- تولید مخازن تحت فشار صنعتی
- اتصال لوله های انتقال نفت، گاز و سیالات
- ساخت بدنه کشتی و تجهیزات دریایی
- تولید پل های فولادی و قطعات سنگین
- ساخت تجهیزات نیروگاهی و مبدل های حرارتی
- اتصال ورق های ضخیم در ماشین آلات صنعتی
- تولید سازه های فلزی جرثقیل
- ساخت مخازن ذخیره مواد شیمیایی
- اتصال قطعات فولادی در صنایع ریلی
- ساخت شاسی تجهیزات و ماشین آلات سنگین
- تعمیر قطعات فلزی دارای ترک یا شکستگی با دستورالعمل تاییدشده
- تولید سازه های صنعتی تحت بارگذاری متناوب
- اتصال مقاطع توخالی و پروفیل های فولادی
- ساخت قطعات فلزی در صنایع نفت و پتروشیمی
علائم جوش شیاری در نقشه های فنی
علائم جوش شیاری در نقشه های فنی برای انتقال اطلاعات مربوط به هندسه اتصال، ابعاد جوش، محل اجرا و الزامات تکمیلی استفاده می شوند. مطابق استاندارد AWS A2.4، هر علامت جوش شیاری روی یک خط مرجع (Reference Line) قرار می گیرد و پیکان، محل اتصال موردنظر را مشخص می کند. در سیستم AWS، قرارگیری نماد زیر خط مرجع نشان دهنده سمت پیکان و قرارگیری آن در بالای خط بیانگر سمت مقابل است. علاوه بر شکل شیار، ابعادی مانند عمق آماده سازی، اندازه جوش، زاویه شیار و فاصله ریشه نیز ممکن است در نقشه درج شوند.
خواندن صحیح این اطلاعات در پیشگیری از عیوب جوشکاری اهمیت دارد، زیرا تفسیر نادرست ابعاد یا سمت اتصال می تواند باعث آماده سازی اشتباه لبه ها، نفوذ ناکافی یا افزایش غیرضروری فلز پرکننده شود. جدول زیر شکل شماتیک نمادها و مفهوم آنها را معرفی می کند. نمادهای نمایش داده شده، شکل پایه هستند و برای استفاده اجرایی باید روی خط مرجع استاندارد ترسیم شوند.
| نوع علامت | شکل نماد پایه | مفهوم در نقشه فنی |
|---|---|---|
| جوش شیاری مربعی | ‖ | اتصال با لبه های مستقیم |
| جوش شیاری جناغی | V | آماده سازی مورب دو لبه |
| جوش شیاری نیم جناغی | ⊥╱ | آماده سازی مورب یک لبه |
| جوش شیاری لاله ای | U | آماده سازی منحنی دو لبه |
| جوش شیاری نیم لاله ای | J | آماده سازی منحنی یک لبه |
| جوش شیاری لبه گرد V شکل | دو قوس متقابل | اتصال دو سطح منحنی |
| جوش شیاری لبه گرد نیم جناغی | یک خط مستقیم و یک قوس | اتصال سطح صاف به سطح منحنی |
| نماد CJP | درج CJP در دنباله نماد، در صورت کاربرد | الزام نفوذ کامل اتصال |
| عدد زاویه شیار | عدد همراه علامت درجه | مقدار زاویه شیار |
| فاصله ریشه | عدد در محل تعیین شده نسبت به نماد | مقدار فاصله میان ریشه قطعات |
| اندازه جوش | عدد در سمت چپ نماد | اندازه موردنیاز طبق نوع اتصال و استاندارد |
برای تفسیر صحیح نقشه، باید میان عمق آماده سازی شیار و اندازه موثر جوش تفاوت قائل شد. در اتصالات PJP، عمق آماده سازی لزوما برابر با اندازه موثر جوش نیست و مقدار قابل قبول باید مطابق ضوابط طراحی تعیین شود. همچنین در اتصالات نیم جناغی و نیم لاله ای، پیکان شکسته در موارد مقرر می تواند قطعه ای را که باید آماده سازی شود مشخص کند.
در برخی پروژه ها، وضعیت اجرای جوش نیز در مدارک فنی اهمیت دارد. برای مثال، جوشکاری سربالا (Vertical-Up Welding) یکی از تکنیک های اجرای جوش در وضعیت عمودی است که در آن حرکت پیشروی از پایین به بالا انجام می شود. این وضعیت به کنترل دقیق حرارت، سرعت حرکت الکترود و حجم حوضچه مذاب نیاز دارد. بنابراین نماد هندسه شیار به تنهایی برای تعیین تمام جزئیات اجرا کافی نیست و اطلاعات مربوط به وضعیت جوشکاری و پارامترهای فرایند باید در WPS مشخص شوند.
جوش شیاری یکی از مهم ترین روش های ایجاد اتصالات مقاوم در صنایع فلزی است که عملکرد آن به هندسه شیار، میزان نفوذ، ویژگی های فلز پایه و کیفیت فرایند جوشکاری وابسته است. شیارهای مربعی برای بعضی قطعات نازک مناسب هستند، در حالی که شیارهای جناغی، نیم جناغی، لاله ای و نیم لاله ای امکان آماده سازی اتصال در ضخامت ها و شرایط اجرایی متفاوت را فراهم می کنند. شیارهای لبه گرد نیز برای قطعات دارای سطوح منحنی کاربرد دارند. انتخاب میان این روش ها باید با در نظر گرفتن مقاومت موردنیاز، حجم فلز پرکننده، هزینه آماده سازی، کنترل اعوجاج و قابلیت بازرسی انجام شود. همچنین رعایت استانداردهای طراحی، استفاده از دستورالعمل جوشکاری تاییدشده و اجرای آزمون های کنترل کیفیت نقش مهمی در اطمینان از عملکرد نهایی اتصال دارند.
سوالات متداول
در جوش شیاری با نفوذ کامل، نفوذ اتصال در تمام ضخامت موردنیاز انجام می شود، اما در جوش شیاری با نفوذ ناقص یا PJP، عمق نفوذ از ضخامت کامل اتصال کمتر است.
جوش شیاری در فضای آماده شده میان سطوح قطعات اجرا می شود، اما جوش گوشه معمولا دارای مقطع مثلثی است و در محل تقاطع دو سطح قرار می گیرد.
خیر، در شیار مربعی و برخی شیارهای لبه گرد می توان بدون پخ زنی زاویه دار، اتصال موردنظر را ایجاد کرد.
در اتصال یک طرفه، اجرای جوش از یک سمت انجام می شود، اما در اتصال دوطرفه، دسترسی و اجرای جوش از هر دو سمت قطعه امکان پذیر است.
برای ارزیابی نفوذ می توان از آزمون مقطع نگاری یا روش های حجمی معتبر مانند فراصوت و رادیوگرافی متناسب با نوع اتصال و الزامات بازرسی استفاده کرد.
آماده سازی نامناسب لبه ها، تنظیم نادرست جریان و ولتاژ، آلودگی سطح، کنترل نامناسب حرارت و اجرای نادرست پاس ها از عوامل مهم ایجاد ناپیوستگی هستند.

