
جوشکاری برق چیست؟ شناخت انواع و اصول اجرای صحیح

دسترسی سریع به محتوای این مطلب
جوشکاری برق یکی از پرکاربردترین روش های اتصال دائمی فلزات است که با استفاده از انرژی الکتریکی، حرارت لازم برای ذوب موضعی قطعات و تشکیل اتصال متالورژیکی را فراهم می کند. این فرایند در ساخت اسکلت های فلزی، خطوط انتقال، تجهیزات صنعتی و تعمیر سازه ها اهمیت زیادی دارد؛ زیرا امکان ایجاد اتصالات مقاوم را در شرایط اجرایی متفاوت فراهم می سازد. با این حال، کیفیت اتصال تنها به مهارت جوشکار وابسته نیست و عواملی مانند نوع جریان، مشخصات الکترود، میزان حرارت ورودی و وضعیت اتصال نیز بر نتیجه تاثیر می گذارند. همچنین بررسی قیمت آهن و هزینه مواد مصرفی در انتخاب روش اقتصادی برای پروژه های فلزی اهمیت دارد. شناخت اصول این فناوری، از تاریخچه جوشکاری برق و توسعه دستگاه های قوسی تا روش های نوین کنترل فرایند، به اجرای اتصالات مطمئن کمک می کند. در ادامه مقاله، انواع جوشکاری برق، تجهیزات، مراحل عملکرد، نکات ایمنی و عوامل موثر بر کیفیت اتصال را بررسی می کنیم.
جوشکاری برق چیست؟
جوشکاری برق در مفهوم رایج صنعتی به مجموعه فرایندهای جوشکاری قوسی الکتریکی (Arc Welding) گفته می شود که در آنها قوس میان الکترود و قطعه کار، انرژی لازم برای ذوب فلز را تامین می کند. این قوس در اثر یونیزه شدن محیط میان دو قطب الکتریکی تشکیل می شود و دمای موضعی آن می تواند به چند هزار درجه سانتی گراد برسد. انرژی منتقل شده به قطعه باعث ایجاد حوضچه مذاب (Weld Pool) می شود که پس از انجماد، اتصال متالورژیکی را تشکیل می دهد. برخلاف اتصال مکانیکی، در این روش پیوستگی ساختاری میان فلزات ایجاد می شود و در صورت انتخاب صحیح پارامترها، اتصال می تواند الزامات مقاومتی طراحی را تامین کند. کنترل طول قوس، زاویه حرکت و سرعت پیشروی از مهم ترین ترفندهای جوشکاری محسوب می شود؛ زیرا این متغیرها مستقیما بر هندسه گرده، نفوذ و پایداری حوضچه تاثیر می گذارند.
از دیدگاه مهندسی، عملکرد فرایند به نوع منبع تغذیه، مشخصه ولت آمپر دستگاه، قطبیت جریان، ترکیب فلز پایه و سیستم محافظت از حوضچه وابسته است. جریان جوشکاری عمدتا بر نرخ ذوب و عمق نفوذ تاثیر می گذارد، در حالی که ولتاژ قوس در کنار سایر عوامل، طول قوس و شکل گرده را تغییر می دهد. برای کاهش واکنش فلز مذاب با اکسیژن و نیتروژن محیط، از گاز محافظ یا پوشش فلاکس استفاده می شود. انتخاب میان انواع الکترود جوشکاری نیز باید بر اساس استحکام مورد نیاز، ترکیب شیمیایی فلز، وضعیت جوشکاری و الزامات استاندارد انجام شود. برای مثال، الکترودهای کم هیدروژن در بسیاری از اتصالات حساس فولادی کاربرد دارند؛ زیرا با کنترل هیدروژن نفوذپذیر، احتمال ترک سرد را کاهش می دهند. رعایت این اصول، اساس دستیابی به اتصال قابل اعتماد در جوشکاری سازه ای است.
کاربرد جوشکاری برق
جوشکاری برق به دلیل قابلیت اتصال مقاطع با ضخامت، هندسه و جنس متفاوت، در صنایع تولیدی و پروژه های عمرانی کاربرد گسترده ای دارد. انتخاب فرایند مناسب برای هر کاربرد به شرایط دسترسی، سطح کیفیت مورد انتظار، حجم تولید و قابلیت جوش پذیری فلز بستگی دارد. مهم ترین کاربردهای این فناوری عبارت اند از:
- ساخت و مونتاژ اسکلت های فولادی ساختمان
- اتصال تیرآهن، ستون، ورق و پروفیل فولادی
- ساخت مخازن ذخیره و تجهیزات تحت فشار
- اتصال خطوط لوله نفت، گاز و پتروشیمی
- ساخت پل ها و سازه های فلزی سنگین
- تولید ماشین آلات صنعتی و معدنی
- ساخت و تعمیر شاسی خودروهای سنگین
- تولید تجهیزات نیروگاهی و مبدل های حرارتی
- اتصال قطعات فولاد زنگ نزن و آلیاژهای ویژه
- ساخت سازه های دریایی و تجهیزات کشتی سازی
- بازسازی قطعات فرسوده و ترک خورده صنعتی
- تولید تجهیزات کشاورزی و ماشین آلات راه سازی
انواع جوشکاری برق
فرایندهای جوشکاری قوسی بر اساس نوع الکترود، شیوه محافظت از فلز مذاب و نحوه تغذیه ماده مصرفی طبقه بندی می شوند. بعضی روش ها برای عملیات کارگاهی و تعمیرات مناسب هستند و برخی دیگر در خطوط تولید خودکار عملکرد بهتری دارند. در آموزش جوشکاری برق شناخت تفاوت این فرایندها ضروری است؛ زیرا هر روش محدوده مشخصی از نرخ رسوب، کیفیت اتصال و شرایط اجرایی را پوشش می دهد.
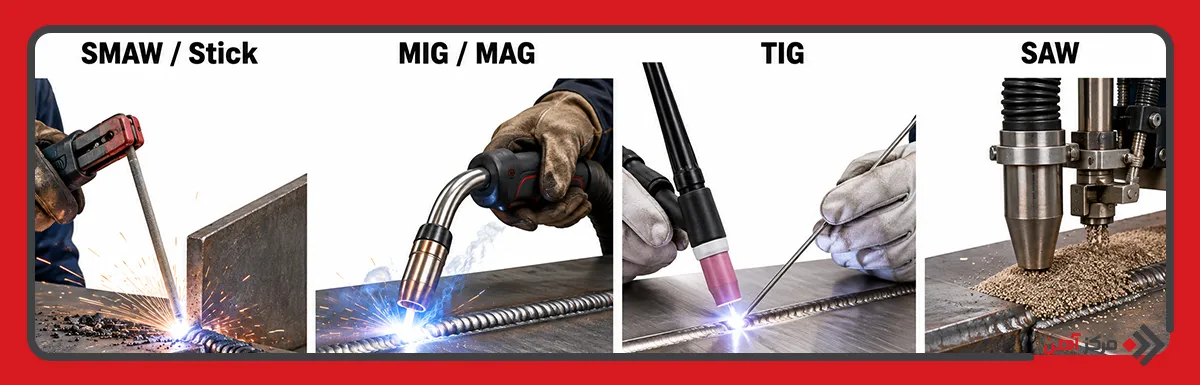
جوشکاری برق با الکترود دستی (SMAW یا Stick)
جوشکاری قوسی با الکترود پوشش دار (Shielded Metal Arc Welding) که با نام جوشکاری برق SMAW شناخته می شود، از یک الکترود مصرفی شامل مفتول فلزی و پوشش فلاکس استفاده می کند. با برقراری قوس، مفتول ذوب می شود و ماده پرکننده اتصال را تامین می کند. همزمان پوشش الکترود با تجزیه و ذوب شدن، گازهای محافظ و سرباره تولید می کند. سرباره پس از انجماد روی گرده باقی می ماند و باید پیش از اجرای پاس بعدی برداشته شود.
مزیت اصلی این فرایند، سادگی تجهیزات، قابلیت حمل و امکان اجرا در بسیاری از شرایط محیطی است. با این حال، توقف برای تعویض الکترود، پاکسازی سرباره و وابستگی زیاد نتیجه به مهارت اپراتور، نرخ تولید را محدود می کند. این روش برای ساخت سازه های فولادی، تعمیرات صنعتی و پروژه های نصب میدانی کاربرد دارد.
جوشکاری برق MIG/MAG
فرایند جوشکاری قوسی فلز با گاز محافظ (Gas Metal Arc Welding یا GMAW) از سیم جوش مصرفی پیوسته استفاده می کند که به وسیله سیستم تغذیه سیم وارد ناحیه قوس می شود. در روش MIG از گازهای خنثی مانند آرگون و در روش MAG از گازهای فعال یا مخلوط های حاوی گاز فعال استفاده می شود. ترکیب گاز بر شکل نفوذ، انتقال قطرات فلز، پایداری قوس و میزان پاشش تاثیر می گذارد.
در این روش، انتقال فلز می تواند به صورت اتصال کوتاه، کروی، اسپری یا پالسی انجام شود. انتخاب حالت انتقال باید متناسب با ضخامت قطعه، وضعیت جوشکاری و گاز محافظ باشد. تغذیه پیوسته سیم، نرخ رسوب را افزایش می دهد و امکان استفاده از تجهیزات رباتیک را فراهم می کند. در مقابل، وزش باد می تواند پوشش گاز محافظ را مختل کند و احتمال ایجاد تخلخل را افزایش دهد. به همین دلیل، این روش در خطوط تولید خودرو، تجهیزات فلزی و ساخت قطعات تکراری عملکرد مطلوبی دارد.
جوشکاری برق TIG
جوشکاری قوسی تنگستن با گاز محافظ (Gas Tungsten Arc Welding یا GTAW) از الکترود تنگستنی غیر مصرفی برای ایجاد قوس استفاده می کند. برخلاف روش MIG/MAG، الکترود نقش ماده پرکننده ندارد و در صورت نیاز، فلز پرکننده به شکل جداگانه وارد حوضچه می شود. گاز آرگون یا هلیوم، ناحیه جوش را از تماس با اتمسفر محافظت می کند.
مهم ترین ویژگی TIG، امکان کنترل دقیق حرارت و حوضچه مذاب است. این قابلیت برای اجرای پاس ریشه لوله، اتصال ورق های نازک و جوشکاری آلیاژهای حساس اهمیت دارد. در فولادهای زنگ نزن معمولا جریان مستقیم با قطبیت منفی الکترود استفاده می شود؛ در حالی که برای بسیاری از کاربردهای آلومینیوم، جریان متناوب به کنترل لایه اکسیدی کمک می کند. نرخ رسوب پایین و نیاز به مهارت بالا از محدودیت های این روش محسوب می شوند.
جوشکاری برق زیرپودری (SAW)
در جوشکاری زیرپودری (Submerged Arc Welding)، قوس الکتریکی در زیر لایه ای از فلاکس دانه ای تشکیل می شود و معمولا از دید مستقیم پنهان می ماند. سیم مصرفی به صورت پیوسته تغذیه می شود و فلاکس با ایجاد محیط محافظ و تشکیل سرباره، از فلز مذاب در برابر آلودگی اتمسفری محافظت می کند.
این فرایند قابلیت استفاده از جریان های بالا و نرخ رسوب زیاد را دارد؛ بنابراین برای اتصال ورق های ضخیم، ساخت تیرورق، مخازن بزرگ و لوله های قطور مناسب است. همچنین امکان به کارگیری چند سیم و سیستم های مکانیزه در آن وجود دارد. محدودیت اصلی SAW، وابستگی به شرایط قرارگیری اتصال و دشواری استفاده در وضعیت های غیر تخت است. کنترل رطوبت فلاکس، بازیابی پودر مصرف نشده و تنظیم فاصله نازل تا قطعه نیز در پایداری فرایند اهمیت دارند.
جدول مقایسه انواع جوشکاری برق
| فرایند | الکترود | محافظت از حوضچه | ویژگی اصلی | کاربرد مناسب |
|---|---|---|---|---|
| SMAW | مصرفی پوشش دار | گاز و سرباره فلاکس | قابلیت اجرای میدانی | سازه و تعمیرات |
| MIG/MAG | سیم مصرفی پیوسته | گاز محافظ | سرعت تولید بالا | تولید انبوه |
| TIG | تنگستن غیر مصرفی | گاز خنثی | کنترل دقیق اتصال | قطعات حساس |
| SAW | سیم مصرفی پیوسته | فلاکس دانه ای | نرخ رسوب بسیار بالا | مقاطع ضخیم |
انتخاب روش باید با توجه به مشخصات اتصال و الزامات دستورالعمل جوشکاری (WPS) انجام شود؛ زیرا هیچ فرایندی برای تمام شرایط اجرایی بهترین گزینه نیست.
انواع وضعیت های جوشکاری برق
وضعیت جوشکاری (Welding Position) به موقعیت فضایی محور و سطح اتصال نسبت به نیروی جاذبه اشاره دارد. این عامل بر رفتار حوضچه مذاب، احتمال افتادگی فلز و تکنیک حرکت الکترود تاثیر می گذارد. در جوشکاری برق حرفه ای، شناخت وضعیت اتصال برای انتخاب الکترود مناسب و تنظیم پارامترها ضروری است.
جوشکاری برق تخت
در وضعیت تخت (Flat Position)، جوشکاری از سمت بالای اتصال انجام می شود و نیروی جاذبه به نگهداری فلز مذاب در شیار کمک می کند. این وضعیت معمولا ساده ترین شرایط برای دستیابی به نفوذ یکنواخت و گرده منظم است. امکان استفاده از جریان های بالاتر و سرعت پیشروی مناسب نیز وجود دارد. وضعیت تخت برای جوش شیاری با کد 1G و برای جوش گوشه با کد 1F مشخص می شود. البته حتی در این حالت نیز جریان بیش از اندازه می تواند باعث بریدگی کناره جوش یا سوختگی ریشه شود.
جوشکاری برق افقی
در وضعیت افقی (Horizontal Position)، محور جوش به صورت افقی قرار دارد، اما جهت سطح اتصال باعث می شود نیروی جاذبه بر توزیع حوضچه تاثیر بگذارد. در جوش شیاری 2G احتمال تجمع فلز مذاب در لبه پایینی اتصال وجود دارد؛ بنابراین کنترل زاویه الکترود و حجم حوضچه اهمیت زیادی دارد. در جوش گوشه 2F نیز توزیع حرارت میان دو سطح باید متناسب باشد. انتخاب جریان نامناسب می تواند موجب ایجاد همپوشانی در لبه پایین یا ذوب ناقص لبه بالایی شود.
جوشکاری برق عمودی (سربالا و سرپایین)
جوشکاری عمودی با کد 3G یا 3F شناخته می شود و به دو شیوه سربالا (Vertical Up) و سرپایین (Vertical Down) انجام می گیرد. در روش سربالا، حرکت از پایین به بالا انجام می شود و معمولا برای اتصالات ضخیم که به نفوذ و ذوب مناسب دیواره ها نیاز دارند، کاربرد بیشتری دارد. جوشکار با کنترل توقف های کوتاه در کناره ها و محدود کردن حجم حوضچه، از ریزش مذاب جلوگیری می کند.
در روش سرپایین، حرکت از بالا به پایین انجام می شود و امکان افزایش سرعت در بعضی اتصالات، به ویژه با الکترود و دستورالعمل مناسب، وجود دارد. با این حال، استفاده نادرست از این تکنیک می تواند باعث ذوب ناقص یا حبس سرباره شود. انتخاب جهت حرکت باید مطابق نوع الکترود، ضخامت فلز و دستورالعمل تایید شده صورت گیرد.
جوشکاری برق بالاسری
در وضعیت بالاسری (Overhead Position)، جوشکاری از زیر اتصال انجام می شود و حوضچه مذاب برخلاف جهت نیروی جاذبه روی قطعه نگه داشته می شود. این وضعیت با کدهای 4G و 4F شناخته می شود و به کنترل دقیق تر طول قوس، سرعت حرکت و حجم فلز مذاب نیاز دارد. معمولا استفاده از حوضچه کوچک و پارامترهای متناسب، احتمال چکه کردن فلز را کاهش می دهد. همچنین انتخاب الکترود دارای قابلیت جوشکاری در وضعیت بالاسری ضروری است. حفاظت از صورت، گردن و بدن در برابر قطرات مذاب نیز اهمیت ویژه ای دارد.
جدول مقایسه وضعیت های جوشکاری برق
| وضعیت | کد جوش شیاری | کد جوش گوشه | چالش اصلی |
|---|---|---|---|
| تخت | 1G | 1F | کنترل نفوذ |
| افقی | 2G | 2F | افتادگی حوضچه |
| عمودی | 3G | 3F | کنترل مذاب و سرباره |
| بالاسری | 4G | 4F | جلوگیری از ریزش فلز |
این کدگذاری برای وضعیت های متداول ورق به کار می رود و در اتصالات لوله، وضعیت های دیگری مانند 5G و 6G نیز تعریف می شوند.
تجهیزات مورد نیاز جوشکاری برق
تجهیزات جوشکاری علاوه بر تامین انرژی، وظیفه انتقال جریان، نگهداری الکترود و حفاظت از اپراتور را بر عهده دارند. انتخاب تجهیزات مناسب باید با توجه به ظرفیت کاری، نوع فرایند و شرایط محیطی صورت گیرد. در جوشکاری برق صنعتی، تناسب مشخصات تجهیزات با جریان مورد نیاز، از افت کیفیت و توقف ناخواسته عملیات جلوگیری می کند.
دستگاه جوش برق
دستگاه جوش (Welding Power Source) انرژی الکتریکی ورودی را به خروجی مناسب برای ایجاد و حفظ قوس تبدیل می کند. منابع تغذیه جریان ثابت (CC) معمولا برای SMAW و TIG استفاده می شوند، در حالی که منابع ولتاژ ثابت (CV) در بسیاری از کاربردهای MIG/MAG رایج هستند. دستگاه های اینورتر با کنترل الکترونیکی توان، امکان تنظیم دقیق تر مشخصه خروجی و کاهش وزن تجهیزات را فراهم می کنند.
در انتخاب دستگاه باید چرخه کاری (Duty Cycle)، محدوده جریان، نوع خروجی AC/DC و امکانات حفاظتی بررسی شود. چرخه کاری نشان می دهد دستگاه در یک بازه مشخص، معمولا ده دقیقه، چه مدت می تواند در جریان نامی کار کند.
الکترود جوشکاری
الکترود وظیفه انتقال جریان به ناحیه قوس را دارد و بسته به فرایند ممکن است مصرفی یا غیر مصرفی باشد. در SMAW، جنس مفتول و ترکیب پوشش بر استحکام فلز جوش، میزان هیدروژن نفوذپذیر و ویژگی های سرباره تاثیر می گذارد. برای مثال، الکترود E6013 به دلیل ویژگی های اجرایی خود در بسیاری از عملیات عمومی استفاده می شود، در حالی که E7018 برای اتصالاتی که به فلز جوش کم هیدروژن و استحکام مشخص نیاز دارند، کاربرد دارد.
انتخاب الکترود باید مطابق رده مقاومتی، ضخامت، وضعیت جوشکاری و الزامات پروژه انجام شود. شرایط نگهداری نیز اهمیت دارد؛ زیرا جذب رطوبت توسط پوشش بعضی الکترودها می تواند خطر ترک هیدروژنی را افزایش دهد.
کابل و انبر جوشکاری
کابل جوشکاری مسیر انتقال جریان میان دستگاه، الکترود و قطعه کار را تشکیل می دهد. سطح مقطع کابل باید با جریان عبوری، طول مسیر و شرایط کاری تناسب داشته باشد تا افت ولتاژ و گرمایش بیش از حد ایجاد نشود. انبر الکترودگیر نیز باید اتصال الکتریکی پایدار و عایق بندی سالم داشته باشد.
گیره اتصال قطعه کار باید روی سطح رسانا و تمیز نصب شود. اتصال ضعیف می تواند باعث افزایش مقاومت الکتریکی، داغ شدن موضعی و ناپایداری قوس شود. همچنین کابل های آسیب دیده یا دارای اتصالات غیراستاندارد خطر برق گرفتگی و آتش سوزی را افزایش می دهند.
چکش و برس سیمی
چکش سرباره برای جدا کردن لایه جامد تشکیل شده روی گرده در فرایندهایی مانند SMAW و SAW استفاده می شود. پاکسازی صحیح سرباره میان پاس ها از حبس ناخالصی در فلز جوش جلوگیری می کند. برس سیمی نیز برای حذف ذرات سطحی، اکسیدهای سست و بقایای عملیات جوشکاری کاربرد دارد.
جنس برس باید با فلز پایه سازگار باشد. برای مثال، استفاده از برس آلوده به ذرات فولاد کربنی روی فولاد زنگ نزن ممکن است موجب آلودگی آهنی سطح و کاهش مقاومت موضعی در برابر خوردگی شود.
تجهیزات حفاظت فردی
تجهیزات حفاظت فردی (PPE) شامل کلاه جوشکاری با درجه تیرگی مناسب، دستکش مقاوم به حرارت، لباس ضد شعله، کفش ایمنی و عینک محافظ است. فیلتر کلاه باید متناسب با شدت جریان و فرایند انتخاب شود تا از چشم در برابر تابش فرابنفش، مادون قرمز و نور شدید قوس محافظت کند.
در محیط های دارای دود جوشکاری، استفاده از تهویه موضعی و در صورت لزوم تجهیزات حفاظت تنفسی مناسب ضروری است. حفاظت شنوایی و پرده های محافظ جوشکاری نیز با توجه به شرایط محیط کار مورد نیاز خواهند بود.
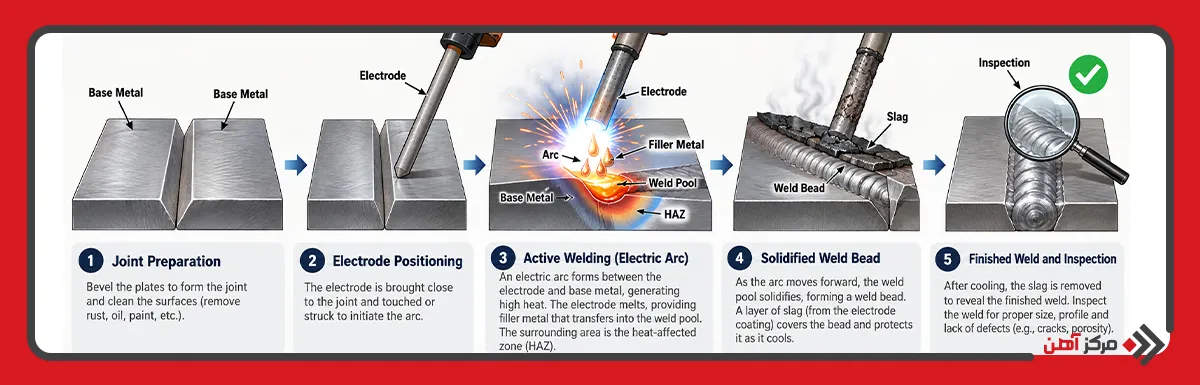
نحوه عملکرد جوشکاری برق
عملکرد جوشکاری برق با آماده سازی اتصال آغاز می شود. ابتدا جنس و ضخامت فلز پایه، نوع اتصال، اندازه شیار و فاصله ریشه بررسی می شود. سپس سطوح مجاور اتصال از آلودگی هایی مانند روغن، زنگ سست و رطوبت پاک می شوند. پس از انتخاب ماده مصرفی، جریان، قطبیت و سایر پارامترها مطابق دستورالعمل تنظیم می شوند. با نزدیک شدن الکترود به قطعه و برقراری قوس، انرژی الکتریکی به گرما تبدیل می شود و سطح فلز پایه به همراه ماده پرکننده، در صورت استفاده، ذوب می شود. در این مرحله، گرمای ورودی (Heat Input) بر سرعت سرد شدن، ابعاد ناحیه متاثر از حرارت (HAZ) و ساختار متالورژیکی اتصال تاثیر می گذارد. گرمای ورودی قوس را می توان به صورت تقریبی از حاصل ضرب ولتاژ در جریان تقسیم بر سرعت حرکت محاسبه کرد؛ البته برای تعیین انرژی موثر منتقل شده به قطعه، بازده حرارتی فرایند نیز باید در نظر گرفته شود.
در مرحله بعد، اپراتور یا سیستم مکانیزه با حرکت کنترل شده مشعل یا الکترود، حوضچه مذاب را در امتداد مسیر اتصال هدایت می کند. هنگام پیشروی، فلز مذاب در پشت قوس منجمد می شود و گرده جوش را تشکیل می دهد. سرعت سرد شدن می تواند بر سختی، ریزساختار و حساسیت اتصال به ترک تاثیر بگذارد؛ بنابراین در بعضی فولادها پیش گرم کردن و کنترل دمای بین پاسی ضروری است. پس از پایان عملیات، در صورت وجود سرباره، سطح جوش تمیز می شود و اتصال از نظر ابعاد و ناپیوستگی های ظاهری ارزیابی می شود. در پروژه های حساس، آزمون های غیر مخرب مانند التراسونیک (UT)، رادیوگرافی (RT) یا ذرات مغناطیسی (MT) بر اساس الزامات فنی انجام می شوند. در دوره های اموزش جوشکاری برق و آموزش جوشکاری برق پیشرفته، یادگیری ارتباط میان پارامترهای الکتریکی، رفتار حوضچه و نتایج بازرسی از مهارت های اساسی محسوب می شود.
نکات ایمنی در جوشکاری برق
جوشکاری قوسی با خطرهایی مانند برق گرفتگی، سوختگی، مواجهه با دود فلزی، تابش قوس و آتش سوزی همراه است. شدت این خطرها به محیط کار، جنس مواد و شرایط تجهیزات بستگی دارد. برای کاهش احتمال حادثه باید اقدامات زیر رعایت شوند:
- بازرسی کابل و اتصالات: پیش از شروع عملیات، سلامت عایق کابل ها، انبر و گیره اتصال بررسی شود تا احتمال تماس با بخش های برق دار کاهش یابد.
- کنترل رطوبت محیط: جوشکاری در محیط خیس یا روی سطوح رسانای مرطوب بدون تمهیدات حفاظتی مناسب انجام نشود؛ زیرا خطر برق گرفتگی افزایش می یابد.
- استفاده از تهویه مناسب: دود و گازهای حاصل از جوشکاری با مکش موضعی در نزدیکی منبع کنترل شوند و در صورت لزوم از حفاظت تنفسی استفاده شود.
- حفاظت در برابر تابش قوس: کلاه جوشکاری و پرده محافظ مناسب به کار رود تا چشم و پوست اپراتور و افراد مجاور آسیب نبیند.
- حذف مواد قابل اشتعال: مواد سوختنی از محدوده پاشش جرقه و حرارت دور شوند و مجوز کار گرم در محیط های مشمول این الزام صادر شود.
- ایمنی مخازن و فضاهای بسته: پیش از ورود، خطر کمبود اکسیژن، گازهای سمی و مواد قابل اشتعال ارزیابی شود و الزامات ورود به فضای بسته رعایت شود.
- کنترل سیلندرهای گاز: سیلندرها در وضعیت ایمن مهار شوند و رگولاتورها و شیلنگ های متناسب با گاز مصرفی استفاده شوند.
- جلوگیری از تماس با قطعات داغ: قطعات تازه جوشکاری شده مشخص شوند و جابه جایی آنها با ابزار مناسب انجام شود.
- کنترل خطرات کار در ارتفاع: در عملیات نصب سازه، علاوه بر حفاظت در برابر سقوط افراد، از افتادن ابزار و پاشش مذاب به سطوح پایین جلوگیری شود.
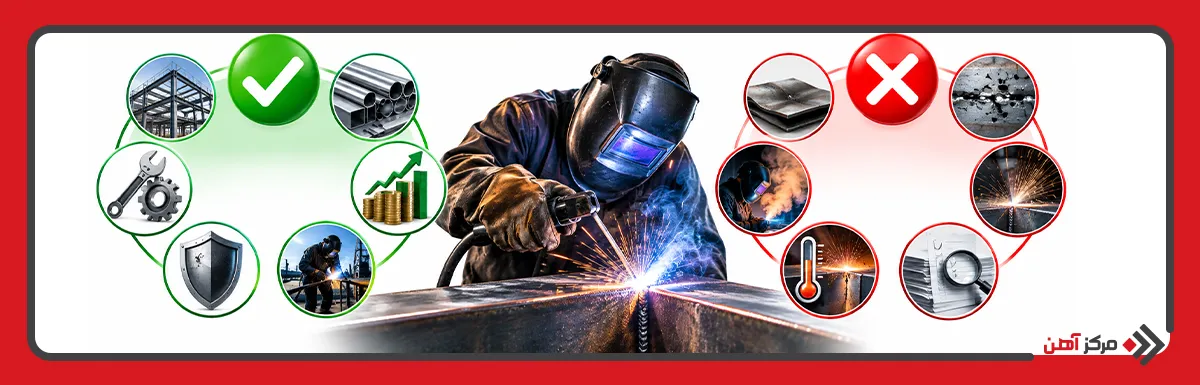
مزایا و معایب جوشکاری برق
جوشکاری برق از نظر انعطاف اجرایی، کیفیت اتصال و امکان مکانیزاسیون مزایای قابل توجهی دارد. با این حال، محدودیت هایی مانند تغییر شکل حرارتی و نیاز به کنترل دقیق متغیرها نیز باید در طراحی فرایند در نظر گرفته شوند.
مزایای جوشکاری برق
- ایجاد اتصال دائمی با استحکام طراحی شده
- قابلیت اتصال مقاطع با ضخامت های متفاوت
- امکان اجرای عملیات در وضعیت های مختلف
- تنوع فرایندها برای فلزات و آلیاژهای گوناگون
- قابلیت استفاده در کارگاه و محل نصب
- امکان مکانیزاسیون و جوشکاری رباتیک
- حذف نیاز به سوراخ کاری در بعضی اتصالات
- قابلیت تعمیر و بازسازی قطعات صنعتی
معایب جوشکاری برق
- احتمال ایجاد تنش پسماند و اعوجاج حرارتی
- خطر تشکیل ترک و ناپیوستگی های متالورژیکی
- نیاز به اپراتور ماهر و تایید صلاحیت شده
- تولید دود، تابش و پاشش فلز مذاب
- تغییر خواص ناحیه متاثر از حرارت
- احتمال کاهش مقاومت خوردگی در بعضی آلیاژها
- نیاز به بازرسی و کنترل کیفیت تخصصی
- وابستگی کیفیت نهایی به شرایط اجرایی
عوامل موثر بر کیفیت جوشکاری برق
کیفیت جوش با میزان انطباق اتصال اجرا شده با الزامات طراحی، دستورالعمل جوشکاری و معیارهای پذیرش مشخص می شود. ظاهر مناسب گرده به تنهایی نشان دهنده سلامت اتصال نیست؛ زیرا بعضی ناپیوستگی ها در داخل فلز جوش یا ناحیه ذوب قرار دارند. مهم ترین عوامل موثر عبارت اند از:
- ترکیب شیمیایی و قابلیت جوش پذیری فلز پایه
- ضخامت قطعه و هندسه آماده سازی اتصال
- نوع الکترود و ترکیب فلز پرکننده
- شدت جریان و ولتاژ قوس
- قطبیت جریان و نوع منبع تغذیه
- طول قوس و فاصله الکترود تا قطعه
- سرعت حرکت و زاویه الکترود
- میزان گرمای ورودی به اتصال
- دمای پیش گرم و دمای بین پاسی
- شرایط نگهداری و رطوبت مواد مصرفی
- کیفیت گاز محافظ و میزان جریان آن
- تمیزی سطح و وضعیت مونتاژ قطعات
- ترتیب اجرای پاس ها و تعداد لایه های جوش
- مهارت و صلاحیت جوشکار
- میزان مهار قطعه و تنش های انقباضی
- شرایط محیطی و شدت جریان هوا
- انطباق اجرا با دستورالعمل تایید شده WPS
- روش بازرسی و معیارهای پذیرش اتصال
جوشکاری برق مجموعه ای از فرایندهای اتصال قوسی است که انتخاب صحیح آنها به مشخصات فلز، شرایط اجرا و الزامات فنی پروژه بستگی دارد. روش SMAW برای بسیاری از عملیات نصب و تعمیرات مناسب است، MIG/MAG بهره وری بالایی در تولید صنعتی دارد، TIG امکان کنترل دقیق اتصال را فراهم می کند و SAW برای جوشکاری مکانیزه مقاطع ضخیم کاربرد دارد. برای دستیابی به اتصال مطمئن باید علاوه بر انتخاب دستگاه و ماده مصرفی، وضعیت جوشکاری، گرمای ورودی، آماده سازی اتصال و دستورالعمل اجرایی نیز کنترل شوند. استفاده از تجهیزات استاندارد، رعایت اصول ایمنی و اجرای بازرسی متناسب با حساسیت سازه، احتمال بروز عیوب را کاهش می دهد و دوام اتصال را بهبود می بخشد.
سوالات متداول
در جوشکاری دستی، الکترود پوشش دار ذوب می شود، اما در جوشکاری آرگون TIG، الکترود تنگستن غیر مصرفی است و گاز محافظ از حوضچه محافظت می کند.
برای فولادهای ساختمانی معمولی، الکترودهای E6013 و E7018 با توجه به نوع اتصال، الزامات مقاومتی و شرایط اجرا کاربرد دارند.
مقدار جریان بر اساس قطر و نوع الکترود، ضخامت قطعه، وضعیت جوشکاری و محدوده پیشنهادی سازنده انتخاب می شود.
جریان ناکافی، طول قوس بسیار کوتاه، تکنیک نامناسب شروع قوس یا اتصال الکتریکی ضعیف می تواند باعث چسبیدن الکترود شود.
استفاده از الکترود مناسب وضعیت عمودی، کنترل حوضچه کوچک، تنظیم جریان و مکث کنترل شده در کناره های اتصال ضروری است.
بله، با انتخاب فرایند مناسب مانند TIG یا MIG/MAG اتصال کوتاه و تنظیم دقیق گرمای ورودی می توان احتمال سوراخ شدن ورق را کاهش داد.
انتخاب میان DC و AC به نوع الکترود، جنس فلز و فرایند بستگی دارد؛ DC معمولا قوس پایدارتری فراهم می کند، اما AC در بعضی کاربردها مانند TIG آلومینیوم مزیت دارد.

