
تفاوت جوشکاری نقطه ای و جوشکاری درز چیست؟

دسترسی سریع به محتوای این مطلب
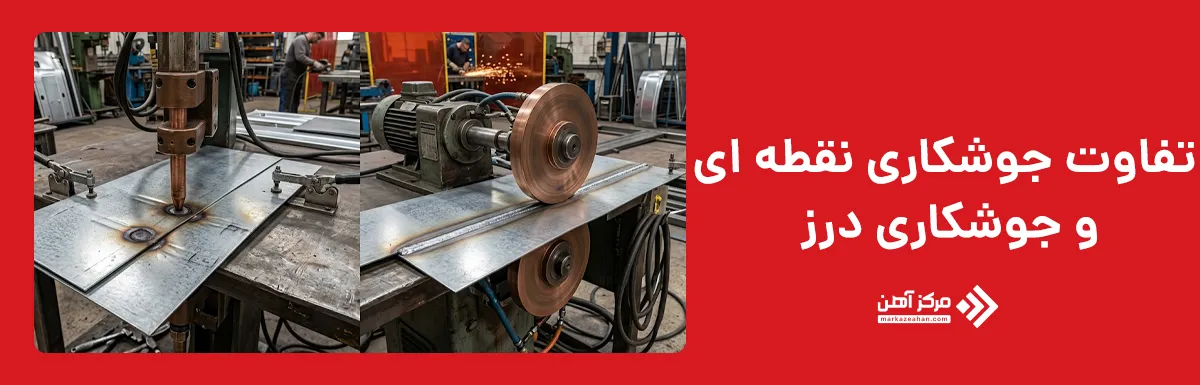
تفاوت جوشکاری نقطه ای و جوشکاری درز در شکل تشکیل اتصال، نوع الکترود، پیوستگی جوش و کاربرد نهایی مشخص می شود. هر دو روش در گروه جوشکاری مقاومتی قرار می گیرند و برای اتصال ورق ها از عبور جریان الکتریکی همراه با فشار استفاده می کنند. در روش نقطه ای، الکترودهای مسی نیرو و جریان را در نقاط مشخص متمرکز می کنند تا هسته های جوش مجزا ایجاد شوند، اما در روش درزی معمولا الکترودهای چرخشی مجموعه ای از هسته های همپوشان را در امتداد مسیر اتصال تشکیل می دهند. انتخاب این روش ها در تولید قطعات فولادی می تواند تحت تاثیر جنس و ضخامت ورق باشد و تغییرات قیمت آهن نیز در برآورد هزینه کلی تولید اهمیت دارد. تفاوت های جوشکاری نقطه ای و جوشکاری درز زمانی مهم تر می شوند که سرعت تولید، آب بندی یا ظاهر اتصال جزو الزامات اصلی پروژه باشند.
در جوشکاری نقطه ای اتصال به صورت مجموعه ای از نقاط مجزا شکل می گیرد و این روش به دلیل سرعت بالا و امکان اتوماسیون، در تولید بدنه خودرو و مونتاژ ورق های همپوشان بسیار رایج است. در مقابل، جوشکاری درز با حرکت الکترودهای غلتکی می تواند یک مسیر پیوسته یا مجموعه ای از نقاط بسیار نزدیک ایجاد کند و برای مخازن، قوطی ها، رادیاتورها و اتصالاتی که باید در برابر عبور مایع یا گاز مقاومت کنند کاربرد دارد. در ادامه این مقاله از مرکزآهن، فرق جوشکاری نقطه ای و درز را از نظر روش اجرا، الکترود، استحکام، سرعت، ضخامت ورق، آب بندی، تجهیزات، کاربرد و هزینه بررسی می کنیم.
تفاوت جوشکاری نقطه ای و جوشکاری درز
تفاوت جوشکاری نقطه ای و جوشکاری درز را می توان در نحوه شکل گیری اتصال، نوع تجهیزات، پیوستگی جوش و کاربرد نهایی مشاهده کرد. در جوشکاری درزی، معمولا دو الکترود غلتکی روی ورق های همپوشان حرکت می کنند و با اعمال همزمان فشار و جریان الکتریکی، مجموعه ای از نقاط جوش متوالی یا همپوشان ایجاد می کنند. این فرایند می تواند یک مسیر تقریبا پیوسته ایجاد کند و به همین دلیل برای قطعاتی که آب بندی یا گاز بندی در آن ها اهمیت دارد مناسب است. در مقابل، جوشکاری نقطه ای از الکترودهای مسی ثابت یا باز و بسته شونده استفاده می کند و اتصال را در نقاط مشخصی از ورق ایجاد می کند. فاصله نقاط جوش، شدت جریان، زمان عبور جریان و فشار الکترود در کیفیت اتصال نقطه ای نقش تعیین کننده دارند.
در میان انواع جوشکاری مقاومتی، انتخاب بین این دو روش به هندسه قطعه و نیاز عملکردی محصول بستگی دارد. جوشکاری نقطه ای برای اتصال سریع ورق های همپوشان در بدنه خودرو، لوازم خانگی و قطعات ورقی تولید انبوه کاربرد زیادی دارد. در مقابل، جوشکاری درز برای ساخت مخازن، قوطی های فلزی، برخی مبدل ها و قطعاتی مناسب تر است که مسیر اتصال باید پیوستگی بیشتری داشته باشد. در مقایسه جوشکاری نقطه ای و جوشکاری درز باید علاوه بر سرعت تولید، عواملی مانند ضخامت ورق، کیفیت سطح، استحکام مورد نیاز، امکان آب بندی و هزینه تجهیزات نیز بررسی شوند. بنابراین هیچ یک از این دو روش به طور مطلق بر دیگری برتری ندارد و انتخاب نهایی باید بر اساس عملکرد مورد انتظار اتصال انجام شود.
تفاوت در نحوه اجرای جوش
تفاوت در نحوه اجرای جوش یکی از مهم ترین تفاوت های جوشکاری نقطه ای و جوشکاری درز است. در روش نقطه ای، دو ورق روی هم قرار می گیرند و بین دو الکترود مسی فشرده می شوند. سپس جریان الکتریکی برای مدت کوتاهی از محل تماس عبور می کند و به دلیل مقاومت الکتریکی، حرارت موضعی ایجاد می شود. این حرارت باعث ذوب محدود فلز و تشکیل یک هسته جوش می شود. بعد از قطع جریان و حفظ فشار، این هسته منجمد می شود و نقطه اتصال شکل می گیرد. فاصله بین نقاط بر اساس استحکام مورد نیاز، ضخامت ورق و طراحی قطعه تعیین می شود. در این روش، هر نقطه جوش به صورت جداگانه ایجاد می شود و همین موضوع امکان کنترل دقیق محل اتصال را فراهم می کند.
در جوشکاری درز، به جای الکترودهای نوک دار از الکترودهای غلتکی استفاده می شود که همزمان با حرکت روی ورق، فشار و جریان را اعمال می کنند. نقاط جوش در فاصله بسیار کم و معمولا به صورت همپوشان ایجاد می شوند تا مسیر پیوسته تری شکل بگیرد. فرق جوشکاری نقطه ای و درز در این بخش بیشتر به پیوستگی فرایند مربوط می شود؛ نقطه ای اجرای مرحله ای دارد، اما درزی حرکت مداوم یا پالسی را در امتداد مسیر دنبال می کند. همین تفاوت باعث می شود درز برای اتصالات آب بند مناسب تر باشد.
تفاوت در نوع الکترود
تفاوت در نوع الکترود یکی دیگر از عوامل اصلی در تفاوت جوشکاری نقطه ای و جوشکاری درز است. در جوشکاری نقطه ای معمولا از دو الکترود مسی با نوک مشخص استفاده می شود که از دو طرف ورق ها را تحت فشار قرار می دهند و جریان را در سطح کوچکی متمرکز می کنند. شکل نوک الکترود می تواند تخت، مخروطی یا گنبدی باشد و انتخاب آن به ضخامت ورق، جنس فلز و اندازه هسته جوش مورد نیاز بستگی دارد. آلیاژ مس به دلیل رسانایی الکتریکی و حرارتی بالا برای این کاربرد مناسب است، زیرا می تواند جریان زیاد را منتقل کند و در عین حال گرمای اضافی را از محل تماس خارج کند. کیفیت سطح الکترود نیز اهمیت دارد، چون آلودگی یا تغییر شکل نوک می تواند باعث ایجاد عیوب جوشکاری شود.
در جوشکاری درز، الکترودها معمولا به شکل چرخ یا غلتک ساخته می شوند و همزمان با عبور جریان روی سطح ورق حرکت می کنند. این غلتک ها علاوه بر انتقال جریان، فشار لازم برای تشکیل نقاط جوش متوالی را نیز تامین می کنند. قطر چرخ، عرض لبه تماس، سرعت دوران و سیستم خنک کاری بر کیفیت اتصال اثر می گذارند. در نتیجه، تفاوت بین جوشکاری نقطه ای و جوشکاری درز از نظر الکترود به این صورت است که روش نقطه ای از الکترودهای نوک دار برای ایجاد اتصال موضعی استفاده می کند، اما روش درزی به الکترودهای چرخشی برای ایجاد مسیر جوش ممتد یا همپوشان نیاز دارد.
تفاوت در شکل اتصال
تفاوت در شکل اتصال باعث می شود جوشکاری نقطه ای و جوشکاری درز برای نیازهای متفاوتی استفاده شوند. در روش نقطه ای، اتصال به صورت مجموعه ای از هسته های جوش مجزا میان دو ورق همپوشان شکل می گیرد. هر نقطه فقط بخشی از سطح تماس را به یکدیگر متصل می کند و فاصله بین نقاط بر اساس استحکام مورد نیاز، ضخامت ورق و طراحی قطعه تعیین می شود. به همین دلیل، شکل اتصال در این روش منقطع است و مسیر جوش پیوسته تشکیل نمی شود. این ویژگی برای قطعاتی مانند پنل های بدنه خودرو، براکت ها، اجزای لوازم خانگی و ورق هایی که نیاز به اتصال سریع در چند نقطه دارند مناسب است. کنترل فاصله و آرایش نقاط نیز می تواند توزیع بار را در سطح اتصال تغییر دهد.
در مقابل، جوشکاری درز اتصال طولی و پیوسته تری ایجاد می کند، زیرا هسته های جوش در امتداد مسیر حرکت الکترودهای غلتکی به صورت نزدیک یا همپوشان تشکیل می شوند. این ساختار باعث می شود مسیر اتصال برای جلوگیری از عبور مایع یا گاز مناسب تر باشد. تفاوت جوشکاری نقطه ای و درز از نظر شکل اتصال در همین موضوع خلاصه می شود؛ یکی اتصال منقطع و دیگری اتصال ممتد یا شبه ممتد ایجاد می کند. بنابراین اگر طراحی قطعه به آب بندی، یکنواختی مسیر اتصال یا انتقال بار در یک خط نیاز داشته باشد، جوشکاری درز معمولا گزینه مناسب تری خواهد بود.
تفاوت در استحکام جوش
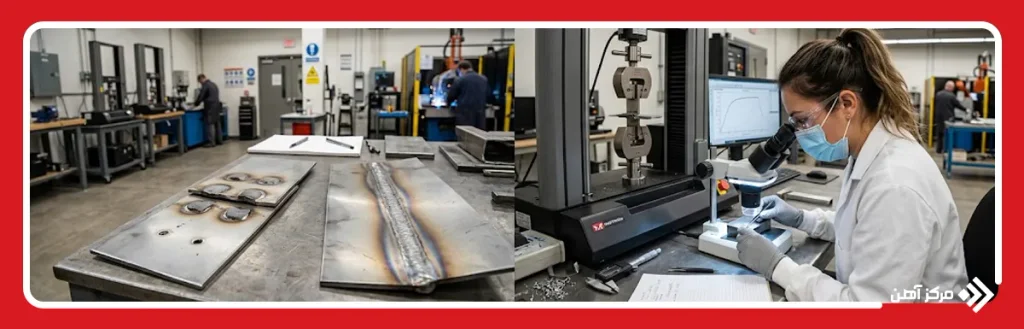
تفاوت در استحکام جوش بین جوشکاری نقطه ای و جوشکاری درز به تعداد هسته های جوش، پیوستگی اتصال، ضخامت ورق و شرایط بارگذاری بستگی دارد. در روش نقطه ای، بار بین نقاط جوش مجزا تقسیم می شود و اگر فاصله نقاط، قطر هسته و تعداد آن ها به درستی طراحی شوند، اتصال می تواند استحکام مناسبی برای قطعات ورقی ایجاد کند. این روش در بدنه خودرو و سازه های سبک به دلیل امکان توزیع نقاط در مسیرهای مختلف بسیار کاربردی است. با این حال، اگر فاصله نقاط زیاد باشد یا یکی از نقاط کیفیت مناسبی نداشته باشد، تمرکز تنش در نواحی خاص افزایش پیدا می کند و ظرفیت اتصال کاهش می یابد.
در جوشکاری درز، هسته های جوش متوالی یا همپوشان یک مسیر پیوسته تر ایجاد می کنند و بار می تواند در امتداد طول بیشتری از اتصال منتقل شود. این ویژگی در برخی قطعات باعث توزیع یکنواخت تر تنش می شود، اما استحکام نهایی همچنان به عمق نفوذ، عرض درز، فشار الکترود و تنظیم جریان وابسته است. فرق جوشکاری نقطه ای و جوشکاری درز از نظر استحکام به این معنا نیست که درز همیشه قوی تر است؛ در بسیاری از سازه ها، طراحی مناسب نقاط جوش می تواند عملکرد کاملا کافی ایجاد کند. بنابراین انتخاب باید بر اساس نوع بار، شکل قطعه و سطح ایمنی مورد نیاز انجام شود.
تفاوت در سرعت جوشکاری
تفاوت در سرعت جوشکاری میان روش نقطه ای و درز به نحوه تشکیل اتصال و میزان جابه جایی الکترودها بستگی دارد. جوشکاری نقطه ای در خطوط تولید انبوه بسیار سریع عمل می کند، زیرا هر اتصال در مدت کوتاهی با اعمال فشار و یک پالس جریان ایجاد می شود و سپس الکترودها به نقطه بعدی منتقل می شوند. این ویژگی به خصوص در خطوط خودروسازی اهمیت دارد، جایی که ربات ها می توانند صدها نقطه جوش را با توالی مشخص اجرا کنند. سرعت واقعی فرایند به زمان فشردن ورق، مدت عبور جریان، زمان نگهداری فشار و زمان حرکت بین نقاط وابسته است. هرچه تنظیمات دستگاه و موقعیت نقاط بهینه تر باشند، تعداد اتصالات قابل اجرا در واحد زمان افزایش پیدا می کند.
در جوشکاری درز، الکترودهای غلتکی همزمان با حرکت روی ورق، نقاط جوش متوالی ایجاد می کنند و بنابراین اجرای یک مسیر طولانی می تواند بسیار سریع و پیوسته انجام شود. با این حال، سرعت حرکت باید طوری تنظیم شود که هسته های جوش به اندازه کافی همپوشانی داشته باشند و اتصال آب بند یا یکنواخت ایجاد شود. اگر سرعت بیش از حد بالا باشد، فاصله بین نقاط افزایش پیدا می کند و کیفیت درز کاهش می یابد. در مقایسه جوشکاری نقطه ای و جوشکاری درز، روش نقطه ای برای اتصالات پراکنده بسیار سریع است، اما روش درزی برای ایجاد مسیرهای طولانی و پیوسته مزیت بیشتری دارد.
تفاوت در ضخامت ورق
تفاوت در ضخامت ورق یکی از عوامل مهم در انتخاب میان جوشکاری نقطه ای و جوشکاری درز است، زیرا هر دو روش بیشتر برای اتصال ورق های نسبتا نازک و همپوشان استفاده می شوند. در جوشکاری نقطه ای، با افزایش ضخامت ورق باید جریان، زمان اعمال جریان و نیروی الکترود متناسب با مقطع بیشتر تنظیم شوند تا هسته جوش به اندازه کافی شکل بگیرد. این روش برای ورق های نازک و متوسط بسیار رایج است و در صنعت خودرو، لوازم خانگی و سازه های ورقی سبک کاربرد زیادی دارد. اگر ضخامت بیش از حد افزایش پیدا کند، نیاز به توان بالاتر دستگاه و کنترل دقیق تر پارامترها ایجاد می شود و در برخی موارد روش های جوشکاری دیگر انتخاب مناسب تری خواهند بود.
در جوشکاری درز نیز ضخامت ورق روی میزان جریان، سرعت حرکت الکترودهای غلتکی و میزان همپوشانی نقاط تاثیر مستقیم دارد. ورق های بسیار ضخیم به انرژی بیشتری نیاز دارند و انتقال حرارت در آن ها کنترل پیچیده تری ایجاد می کند. تفاوت جوشکاری نقطه ای و جوشکاری درز از این نظر بیشتر به نوع اتصال مورد نیاز برمی گردد؛ اگر ورق های نازک باید در چند نقطه مشخص متصل شوند، روش نقطه ای مناسب است، اما برای ورق هایی که به اتصال پیوسته و آب بند نیاز دارند، روش درزی معمولا انتخاب کاربردی تری محسوب می شود.
تفاوت در آب بندی اتصال
تفاوت در آب بندی اتصال یکی از مهم ترین معیارهایی است که جوشکاری نقطه ای و جوشکاری درز را از یکدیگر متمایز می کند. در جوشکاری نقطه ای، نقاط جوش به صورت مجزا تشکیل می شوند و بین آن ها فاصله وجود دارد؛ بنابراین این روش به طور معمول نمی تواند یک مسیر کاملا آب بند یا گاز بند ایجاد کند. حتی اگر فاصله نقاط کم باشد، فضای میان آن ها می تواند مسیر عبور سیال باقی بماند. به همین دلیل، روش نقطه ای بیشتر برای قطعاتی مناسب است که استحکام اتصال اهمیت دارد اما جلوگیری کامل از نشت جزو الزامات اصلی طراحی نیست. در بدنه خودرو، لوازم خانگی و قطعات ورقی معمول، این ویژگی معمولا مشکل ساز نمی شود.
در مقابل، جوشکاری درز برای ایجاد اتصال پیوسته یا تقریبا پیوسته طراحی شده است. الکترودهای غلتکی نقاط جوش همپوشان ایجاد می کنند و در صورت تنظیم صحیح جریان، فشار و سرعت حرکت، مسیر اتصال می تواند در برابر عبور مایع یا گاز مقاومت مناسبی داشته باشد. به همین دلیل، این روش در ساخت مخازن نازک، قوطی ها، رادیاتورها و قطعاتی که آب بندی اهمیت دارد کاربرد بیشتری پیدا می کند. در نتیجه، تفاوت بین جوشکاری نقطه ای و جوشکاری درز از نظر آب بندی کاملا مشخص است؛ اگر جلوگیری از نشتی جزو الزامات پروژه باشد، جوشکاری درز معمولا انتخاب مناسب تری محسوب می شود.
تفاوت در تجهیزات مورد نیاز
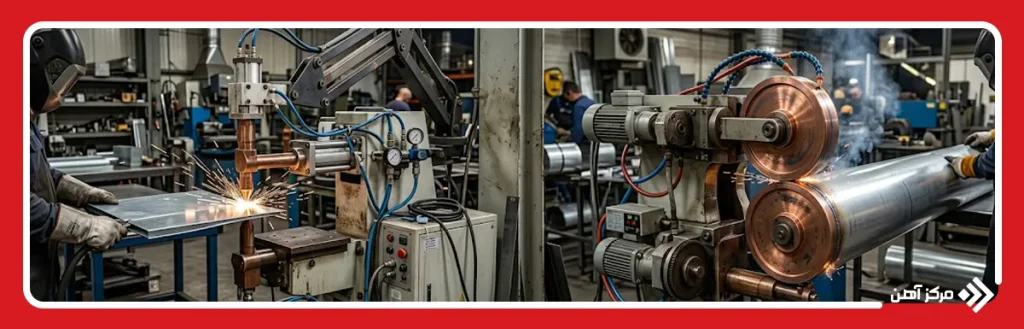
تفاوت در تجهیزات مورد نیاز میان جوشکاری نقطه ای و جوشکاری درز به نوع الکترود، مکانیزم اعمال فشار و نحوه حرکت قطعه یا هد جوش مربوط می شود. دستگاه جوشکاری نقطه ای معمولا شامل منبع تغذیه با جریان بالا و ولتاژ پایین، بازوهای نگهدارنده، دو الکترود مسی، سیستم اعمال فشار و کنترلر زمان و جریان است. در خطوط خودکار، این تجهیزات می توانند روی ربات های صنعتی نصب شوند تا نقاط جوش با موقعیت دقیق و سرعت بالا اجرا شوند. بسته به ضخامت ورق و ظرفیت تولید، سیستم خنک کاری الکترودها نیز اهمیت زیادی دارد، زیرا افزایش دما می تواند موجب تغییر شکل نوک الکترود و افت کیفیت اتصال شود. تجهیزات اندازه گیری جریان، فشار و زمان نیز برای کنترل فرایند استفاده می شوند.
در جوشکاری درز، علاوه بر منبع تغذیه و سیستم فشار، به الکترودهای چرخشی، مکانیزم حرکت غلتک ها و کنترل سرعت پیشروی نیاز است. سیستم خنک کاری در این روش اهمیت بیشتری پیدا می کند، زیرا الکترودهای غلتکی به صورت پیوسته درگیر هستند و حرارت بیشتری دریافت می کنند. فرق جوشکاری نقطه ای و درز از نظر تجهیزات در این است که دستگاه نقطه ای ساختار ساده تر و توقف و شروع های متوالی دارد، اما دستگاه درزی به هماهنگی دقیق سرعت حرکت، جریان و فشار نیاز دارد تا مسیر اتصال یکنواخت تشکیل شود. به همین دلیل تجهیزات جوش درزی معمولا پیچیده تر و تخصصی تر هستند.
تفاوت در کاربردهای صنعتی
تفاوت در کاربردهای صنعتی میان جوشکاری نقطه ای و جوشکاری درز از نوع اتصال نهایی و نیاز عملکردی قطعه ناشی می شود. جوشکاری نقطه ای در صنایع خودروسازی، تولید لوازم خانگی، کابینت فلزی، تجهیزات اداری و مونتاژ قطعات ورقی بسیار رایج است. این روش زمانی مناسب است که اتصال در نقاط مشخص کافی باشد و سرعت تولید اهمیت زیادی داشته باشد. در خطوط بدنه خودرو، ربات ها می توانند تعداد زیادی نقطه جوش را با دقت بالا و تکرارپذیری مناسب اجرا کنند. همچنین در قطعاتی که ظاهر سطح اهمیت دارد، امکان کنترل محل نقاط جوش کمک می کند طراحی اتصال با نیاز سازه ای و ظاهری هماهنگ شود.
در مقابل، جوشکاری درز بیشتر در صنایعی استفاده می شود که اتصال پیوسته یا آب بند مورد نیاز باشد. ساخت مخازن نازک، قوطی های فلزی، رادیاتورها، مبدل های حرارتی، برخی اجزای سیستم سوخت و قطعاتی که باید مانع عبور مایع یا گاز شوند، از کاربردهای مهم این روش هستند. فرق جوشکاری نقطه ای و جوشکاری درز در صنعت دقیقا از همین نیاز عملکردی شکل می گیرد. اگر اتصال موضعی و سرعت مونتاژ در اولویت باشد، روش نقطه ای مناسب تر است؛ اما اگر پیوستگی اتصال، آب بندی یا توزیع یکنواخت تر جوش اهمیت داشته باشد، جوشکاری درز انتخاب منطقی تری خواهد بود.
تفاوت در هزینه اجرا
تفاوت در هزینه اجرا میان جوشکاری نقطه ای و جوشکاری درز به قیمت تجهیزات، مصرف انرژی، سرعت تولید، هزینه نگهداری و نوع قطعه بستگی دارد. دستگاه جوش نقطه ای معمولا ساختار ساده تری دارد و در بسیاری از خطوط تولید، سرمایه گذاری اولیه آن کمتر از تجهیزات تخصصی جوش درز است. همچنین در قطعاتی که فقط به چند نقطه اتصال نیاز دارند، زمان اجرای کوتاه و مصرف انرژی محدود می تواند هزینه تولید را کاهش دهد. با این حال، اگر تعداد نقاط بسیار زیاد باشد، هزینه برنامه ریزی، کنترل کیفیت و تعویض الکترودها نیز باید در محاسبه نهایی در نظر گرفته شود.
در جوشکاری درز، سیستم حرکت غلتک ها، کنترل سرعت، خنک کاری و هماهنگی جریان و فشار تجهیزات پیچیده تری ایجاد می کنند و هزینه اولیه دستگاه معمولا بیشتر است. در مقابل، برای قطعاتی که به مسیر جوش پیوسته و آب بندی نیاز دارند، این روش می تواند اقتصادی تر باشد، زیرا نیاز به عملیات تکمیلی یا درزبندی جداگانه را کاهش می دهد. بنابراین تفاوت جوشکاری نقطه ای و درز از نظر هزینه باید بر اساس کل فرایند تولید، نه فقط قیمت دستگاه، ارزیابی شود.
جوشکاری نقطه ای یا درز؛ کدام مناسب تر است؟
انتخاب بین جوشکاری نقطه ای یا جوشکاری درز به نوع قطعه، شکل اتصال، نیاز به آب بندی، سرعت تولید و هزینه قابل قبول بستگی دارد. اگر پروژه شامل اتصال چند ورق همپوشان باشد و هدف اصلی ایجاد اتصال سریع، تکرارپذیر و اقتصادی در نقاط مشخص باشد، جوشکاری نقطه ای معمولا گزینه مناسب تری است. این روش برای بدنه خودرو، لوازم خانگی و قطعات ورقی سبک بسیار کارآمد است و در خطوط رباتیک می تواند سرعت بالایی ایجاد کند. با این حال، فاصله نقاط و کیفیت هر هسته جوش باید به درستی کنترل شوند، زیرا عیوب جوشکاری مانند هسته ناقص، ترک، فرورفتگی بیش از حد یا اتصال ضعیف می توانند استحکام واقعی قطعه را کاهش دهند. در نتیجه، انتخاب روش نقطه ای باید همراه با کنترل دقیق جریان، فشار و زمان انجام شود.
در مقابل، اگر اتصال باید پیوسته باشد یا از عبور مایع و گاز جلوگیری کند، جوشکاری درز معمولا انتخاب منطقی تری است. این روش برای مخازن، قوطی ها، مبدل ها و قطعات آب بند مناسب تر است، اما تجهیزات پیچیده تر و کنترل بیشتری نیاز دارد. در مقایسه جوشکاری نقطه ای و جوشکاری درز نمی توان یک روش را برای تمام پروژه ها برتر دانست. اگر سرعت مونتاژ و سادگی تجهیزات مهم باشند، روش نقطه ای مزیت دارد؛ اما اگر پیوستگی اتصال، آب بندی و یکنواختی مسیر جوش در اولویت باشند، روش درزی عملکرد مناسب تری ایجاد می کند. بنابراین انتخاب نهایی باید بر اساس عملکرد مورد انتظار قطعه انجام شود.
تفاوت جوشکاری نقطه ای و جوشکاری درز بیشتر در شکل اتصال، نوع الکترود، میزان پیوستگی جوش، سرعت اجرا، تجهیزات و قابلیت آب بندی دیده می شود. جوشکاری نقطه ای برای اتصال سریع ورق های همپوشان در نقاط مشخص مناسب است و در خودروسازی، لوازم خانگی و تولید انبوه کاربرد زیادی دارد. در مقابل، جوشکاری درز با ایجاد نقاط متوالی یا همپوشان، اتصال پیوسته تری تشکیل می دهد و برای مخازن و قطعات آب بند انتخاب مناسب تری است. فرق جوشکاری نقطه ای و درز را نمی توان فقط بر اساس استحکام سنجید، زیرا شرایط بارگذاری، ضخامت ورق و کیفیت اجرا نیز اهمیت دارند. در نهایت، مقایسه جوشکاری نقطه ای و جوشکاری درز نشان می دهد که انتخاب روش مناسب باید بر اساس نوع قطعه، نیاز به آب بندی، سرعت تولید، هزینه تجهیزات و عملکرد مورد انتظار انجام شود.
سوالات متداول
چون در جوشکاری درز، الکترودهای غلتکی نقاط جوش متوالی و همپوشان ایجاد می کنند، اما در جوشکاری نقطه ای اتصال فقط در نقاط مشخص شکل می گیرد.
اگر اتصال در نقاط مجزا کافی باشد، جوشکاری نقطه ای معمولا سرعت بیشتری دارد؛ اما برای ایجاد مسیر طولانی و پیوسته، جوشکاری درز کارآمدتر است.
در بدنه خودرو، جوشکاری نقطه ای بیشتر برای اتصال پنل های ورقی استفاده می شود، در حالی که جوشکاری درز برای بخش هایی مناسب است که به اتصال پیوسته یا آب بندی نیاز دارند.
در تفاوت بین جوشکاری نقطه ای و جوشکاری درز، روش درزی به دلیل تشکیل مسیر جوش پیوسته تر، احتمال عبور مایع از محل اتصال را کمتر می کند.
خیر، قابلیت اجرای این روش ها به مقاومت الکتریکی، ضخامت، رسانایی حرارتی و شرایط سطح فلز بستگی دارد و همه آلیاژها رفتار یکسانی ندارند.
همیشه نه؛ فرق جوشکاری نقطه ای و جوشکاری درز در پیوستگی اتصال مهم است و در قطعات آب بند، روش نقطه ای معمولا جایگزین مناسبی برای درز نیست.

