
تولید زانویی به روش القایی چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
تولید زانویی به روش القایی یکی از روش های دقیق برای ساخت خم های فولادی مورد استفاده در خطوط لوله است که در آن بخش محدودی از لوله با استفاده از میدان الکترومغناطیسی تا دمای مناسب شکل دهی گرم می شود. سپس لوله با نیروی کنترل شده از میان کویل القایی عبور کرده و حول شعاع تعیین شده خم می شود. برخلاف روش هایی که کل قطعه را حرارت می دهند، در این فرآیند فقط یک نوار باریک در محل خم در معرض حرارت شدید قرار می گیرد و بخش های قبل و بعد از آن کنترل شده باقی می مانند. جنس لوله، قطر، ضخامت اولیه، شعاع خم و خواص مکانیکی مورد انتظار از پارامترهای اصلی طراحی فرآیند هستند. از آنجا که ماده اولیه بخش مهمی از هزینه تولید را تشکیل می دهد، تغییرات قیمت آهن نیز می تواند بر هزینه تمام شده زانویی های فولادی القایی تاثیر بگذارد.
نحوه تولید زانویی به روش القایی فقط به گرم کردن و خم کردن لوله محدود نمی شود و آماده سازی لوله، تنظیم دستگاه، کنترل سرعت حرکت، خنک کاری و بازرسی نهایی نیز بخشی از فرآیند هستند. استانداردهایی مانند ASME B16.49 و ISO 15590-1 نیز برای خم های القایی خطوط انتقال، الزامات مشخصی در زمینه ساخت، آزمون و بازرسی ارائه می کنند. این محصول نباید با اتصالات کوچک رزوه ای یا زانوهای گالوانیزه معمول بازار یکسان در نظر گرفته شود؛ بنابراین بررسی قیمت زانو گالوانیزه بیشتر برای مقایسه بازار اتصالات کاربرد دارد و معیار مستقیمی برای قیمت گذاری خم القایی نیست. در ادامه مقاله مرکزآهن، فرآیند تولید، عملکرد دستگاه، کنترل کیفیت، مزایا و کاربردهای زانویی القایی به صورت مرحله به مرحله بررسی می شود.
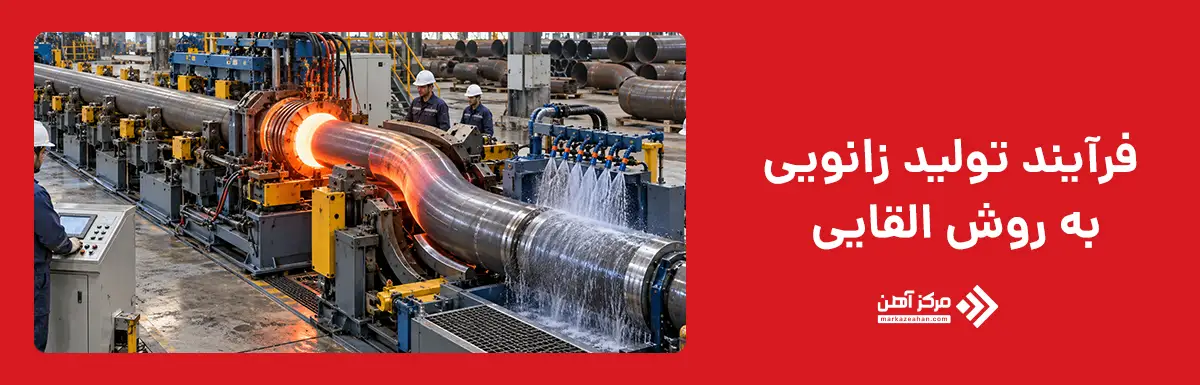
فرآیند تولید زانویی به روش القایی
فرآیند تولید زانویی به روش القایی با انتخاب و آماده سازی لوله مستقیم متناسب با قطر، ضخامت، جنس و شعاع خم مورد نظر آغاز می شود. لوله روی بستر دستگاه قرار می گیرد و یکی از بخش های آن به بازوی شعاع یا بازوی خم متصل می شود. سپس یک کویل القایی حلقه ای در محل مشخص قرار می گیرد تا فقط نوار باریکی از لوله را تا دمای شکل دهی گرم کند. در خم کاری لوله به روش القایی، جریان متناوب عبوری از کویل میدان الکترومغناطیسی ایجاد می کند و حرارت بدون تماس مستقیم در جداره لوله تولید می شود. پس از رسیدن ناحیه گرم شده به دمای تعیین شده، لوله با سرعت کنترل شده به جلو رانده می شود و همزمان بازوی دستگاه آن را حول شعاع مشخص خم می کند. محدود بودن ناحیه گرم شده کمک می کند تغییر شکل به صورت متمرکز و قابل کنترل انجام شود.
در ادامه ساخت زانویی به روش القایی، هماهنگی میان دمای ناحیه گرم، سرعت پیشروی لوله، توان سیستم القایی و شعاع تنظیم شده اهمیت زیادی دارد. دستگاه خمکاری لوله فولادی باید این متغیرها را در طول فرآیند با پایداری مناسبی حفظ کند تا زاویه و هندسه مورد نظر حاصل شود. پس از عبور بخش گرم شده از کویل، ناحیه خم می تواند بر اساس جنس لوله و دستورالعمل ساخت با هوا یا آب خنک شود. سپس قطعه از دستگاه خارج شده و برای کنترل ابعاد، وضعیت سطح، ضخامت جداره و سایر آزمون های مورد نیاز آماده می شود. در واقع نحوه تولید زانویی به روش القایی مجموعه ای پیوسته از گرمایش موضعی، اعمال نیروی خم، پیشروی کنترل شده و خنک کاری است و کیفیت نهایی به هماهنگی دقیق تمام این مراحل وابسته است.
آماده سازی لوله اولیه
آماده سازی لوله اولیه نخستین مرحله عملی در تولید زانویی به روش القایی است و کیفیت این بخش روی نتیجه نهایی خم تاثیر مستقیم دارد. ابتدا جنس لوله، قطر خارجی، ضخامت جداره، طول مورد نیاز و گرید فولاد با مشخصات فنی پروژه تطبیق داده می شود. سطح لوله باید از آلودگی، پوسته های سست، روغن و عیوبی که می توانند در هنگام گرم شدن یا تغییر شکل مشکل ایجاد کنند پاک شود. همچنین وضعیت جوش طولی یا مارپیچی در لوله های جوشی بررسی می شود تا محل آن با ناحیه خم و الزامات ساخت هماهنگ باشد.
در این مرحله، اپراتور طول لازم برای قرارگیری در دستگاه، موقعیت شروع و پایان خم و شعاع مورد نظر را نیز مشخص می کند. کنترل اولیه بیضی بودن، ضخامت و یکنواختی ابعاد اهمیت دارد، زیرا هر ناپیوستگی یا تغییر شدید در جداره می تواند هنگام شکل دهی تشدید شود. در پروژه های حساس، گواهی متریال و شماره ذوب نیز با مدارک سفارش تطبیق داده می شوند تا ردیابی محصول حفظ شود. پس از تایید این موارد، لوله روی بستر دستگاه قرار می گیرد و برای عبور از کویل و ورود به مرحله گرمایش آماده می شود.
گرم کردن لوله با جریان القایی
در این مرحله، لوله از داخل کویل القایی عبور می کند و بخش محدودی از جداره آن به صورت موضعی گرم می شود. جریان متناوب عبوری از کویل، میدان مغناطیسی متغیری ایجاد می کند و این میدان در لوله فولادی جریان های گردابی به وجود می آورد. مقاومت الکتریکی فلز در برابر این جریان ها سبب تولید حرارت می شود و به همین دلیل تماس مستقیم شعله با سطح لوله لازم نیست. هدف، رساندن ناحیه مورد نظر به دمایی است که فولاد قابلیت شکل دهی مناسبی پیدا کند، بدون اینکه کل طول لوله تا همان دما گرم شود.
کنترل دما در تولید زانویی به روش القایی اهمیت زیادی دارد؛ زیرا حرارت کمتر از حد لازم می تواند نیروی خم را افزایش دهد و حرارت بیش از حد نیز احتمال تغییر نامطلوب ریزساختار یا اکسیداسیون شدید را بالا می برد. دما با تجهیزات اندازه گیری مناسب پایش می شود و همزمان توان کویل، سرعت حرکت لوله و موقعیت ناحیه گرم شده تنظیم می شوند تا گرمایش در طول خم یکنواخت باقی بماند.
خم کاری و شکل دهی لوله
پس از رسیدن ناحیه مشخص لوله به دمای مناسب، مرحله خم کاری و شکل دهی آغاز می شود. در این بخش، لوله با نیروی محوری کنترل شده به سمت جلو حرکت می کند و همزمان بازوی شعاع یا بازوی خم، مسیر آن را حول مرکز مشخص تغییر می دهد. از آنجا که فقط یک نوار باریک از لوله در محدوده کویل گرم شده است، تغییر شکل عمدتا در همان ناحیه اتفاق می افتد و با پیشروی لوله، محل گرم و خم به تدریج در طول قطعه جابه جا می شود. شعاع خم، سرعت پیشروی، دما و نیروی اعمال شده باید با یکدیگر هماهنگ باشند تا زاویه نهایی مطابق نقشه تولید شود.
در فرآیند تولید زانویی به روش القایی، کنترل شکل هندسی اهمیت زیادی دارد؛ زیرا فشار و کشش ایجاد شده در دو سمت خم یکسان نیست. دیواره خارجی تحت کشش قرار می گیرد و ممکن است نازک تر شود، در حالی که بخش داخلی در معرض فشار قرار دارد و احتمال افزایش ضخامت یا تغییر شکل موضعی دارد. تنظیم صحیح پارامترهای دستگاه به کاهش این تغییرات و حفظ یکنواختی مقطع کمک می کند.
خنک کاری و کنترل کیفیت زانویی
پس از عبور ناحیه خم شده از محدوده گرمایش، زانویی وارد مرحله خنک کاری می شود. روش خنک شدن بر اساس جنس فولاد، ضخامت لوله، الزامات مکانیکی و دستورالعمل تولید انتخاب می شود و می تواند با هوا، آب یا ترکیبی از روش های کنترل شده انجام گیرد. هدف این است که قطعه بدون ایجاد تنش نامطلوب یا تغییر شدید در ریزساختار به دمای مناسب برسد. سرعت خنک کاری باید با گرید متریال هماهنگ باشد، زیرا سرد شدن بیش از حد سریع یا بسیار کند می تواند بر خواص مکانیکی ناحیه خم تاثیر بگذارد.
پس از خنک شدن، کنترل کیفیت زانویی آغاز می شود. ابعاد، زاویه خم، شعاع، بیضی شدن مقطع و ضخامت جداره در نقاط مختلف اندازه گیری می شوند. همچنین سطح قطعه از نظر ترک، پوسته شدگی، فرورفتگی یا تغییر شکل غیرمجاز بررسی می شود. در پروژه های حساس، آزمون های غیر مخرب و در صورت الزام، آزمون های مکانیکی نیز انجام می شوند تا محصول نهایی با استاندارد و مشخصات فنی پروژه مطابقت داشته باشد.
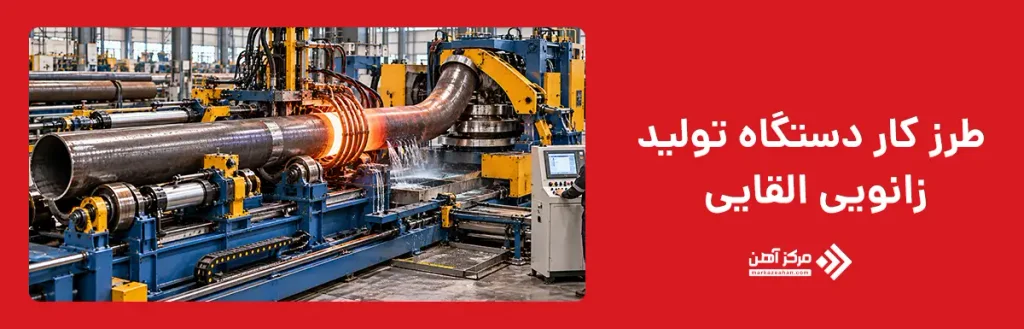
دستگاه تولید زانویی القایی چگونه کار می کند؟
دستگاه تولید زانویی القایی از چند بخش اصلی شامل بستر و رولرهای هدایت کننده، واحد پیشروی، کویل القایی، سیستم خنک کاری، گیره و بازوی شعاع تشکیل می شود. لوله مستقیم ابتدا روی بستر دستگاه قرار می گیرد و موقعیت آن به کمک رولرها تنظیم می شود. سپس انتهای جلویی لوله به بازوی شعاع متصل شده و فاصله بازو تا محور چرخش بر اساس شعاع خم مورد نظر تنظیم می شود. کویل القایی در محل شروع خم قرار دارد و ناحیه باریکی از محیط لوله را گرم می کند. وقتی این بخش به دمای مناسب شکل دهی برسد، واحد پیشروی نیروی محوری لازم را ایجاد کرده و لوله را با سرعت کنترل شده از میان کویل عبور می دهد. بازوی شعاع نیروی اصلی پیشروی را تولید نمی کند، بلکه مسیر حرکت لوله را حول محور مشخص هدایت می کند تا انحنای مورد نظر شکل بگیرد.
عملکرد دقیق دستگاه به هماهنگی چند پارامتر وابسته است. توان و فرکانس سیستم القایی، دمای ناحیه گرم، سرعت پیشروی، موقعیت کویل و شعاع تنظیم شده باید در طول ساخت ثابت و کنترل شده باشند. نازل های خنک کاری نیز معمولا نزدیک ناحیه گرم قرار می گیرند تا پهنای منطقه حرارت دیده محدود شود و تغییر شکل در یک ناحیه مشخص متمرکز بماند. در دستگاه های پیشرفته، پارامترهایی مانند دما، سرعت حرکت و وضعیت فرآیند ثبت و پایش می شوند. این هماهنگی باعث می شود زاویه خم، شعاع و شکل هندسی قطعه با دقت بیشتری کنترل شود و تکرارپذیری تولید افزایش پیدا کند.
مراحل کنترل کیفیت زانویی القایی
مراحل کنترل کیفیت زانویی القایی برای اطمینان از انطباق محصول با ابعاد طراحی، خواص مکانیکی و الزامات استاندارد انجام می شوند. پس از پایان خم کاری و خنک شدن قطعه، ابتدا وضعیت ظاهری زانویی بررسی می شود تا ترک، فرورفتگی، پوسته شدگی شدید، چین خوردگی یا تغییر شکل غیرمجاز روی سطح وجود نداشته باشد. سپس زاویه خم، شعاع، قطر خارجی، بیضی شدن مقطع و وضعیت دو سر زانویی اندازه گیری می شوند. کنترل هندسی اهمیت زیادی دارد، زیرا انحراف بیش از حد می تواند هنگام مونتاژ و جوشکاری در خط لوله مشکل ایجاد کند. در مرحله بعد، ضخامت جداره در ناحیه داخلی، خارجی و بخش های جانبی خم اندازه گیری می شود تا میزان تغییر ضخامت در محدوده قابل قبول باقی مانده باشد. ASME B16.49 برای خم های القایی الزامات مشخصی درباره ابعاد، آزمون و بازرسی تولید ارائه می کند.
بخش بعدی کنترل کیفیت به بررسی سلامت متالورژیکی و عیوب احتمالی اختصاص دارد. بسته به استاندارد پروژه، جنس لوله و سطح حساسیت سرویس، آزمون هایی مانند بازرسی چشمی، آزمون ذرات مغناطیسی، مایع نافذ یا آزمون فراصوت می توانند برای شناسایی ناپیوستگی های سطحی و داخلی استفاده شوند. در بعضی پروژه ها، آزمون های مکانیکی مانند کشش، ضربه یا سختی نیز برای تایید خواص ناحیه خم و بخش های مجاور انجام می شوند. همچنین شماره ذوب، گرید متریال، سوابق دمای فرآیند و نتایج آزمون ها باید مستند شوند تا قابلیت ردیابی محصول حفظ شود. ISO 15590-1:2024 نیز شرایط فنی تحویل، ساخت و کنترل خم های القایی تولید شده از لوله های بدون درز و جوشی فولادهای غیرآلیاژی و کم آلیاژ را مشخص می کند.
بررسی ابعاد و شعاع خم
بررسی ابعاد و شعاع خم یکی از نخستین مراحل کنترل کیفیت پس از تولید زانویی به روش القایی است. در این مرحله، زاویه نهایی خم، شعاع مرکزی، طول مستقیم دو سر قطعه، قطر خارجی و میزان بیضی شدن مقطع اندازه گیری می شوند و با نقشه و مشخصات فنی سفارش مقایسه خواهند شد. شعاع خم باید در محدوده تعیین شده باقی بماند، زیرا انحراف از مقدار طراحی می تواند هنگام نصب باعث ایجاد مشکل در هم راستایی خط لوله، جوشکاری یا توزیع تنش شود. همچنین تغییر بیش از حد شکل مقطع از حالت دایره ای می تواند ظرفیت عبور سیال و رفتار مکانیکی زانویی را تحت تاثیر قرار دهد.
برای این کنترل از ابزارهای اندازه گیری، گیج ها، شابلون های شعاع و در پروژه های دقیق تر از تجهیزات اندازه گیری دیجیتال استفاده می شود. علاوه بر شعاع، زاویه خم و عمود بودن سطوح انتهایی نیز بررسی می شوند. استاندارد ASME B16.49 بخش مستقلی برای الزامات ابعادی و اندازه گیری زاویه و وضعیت دو انتهای خم های القایی در نظر گرفته است؛ بنابراین پذیرش نهایی قطعه باید بر اساس تلرانس های همان استاندارد یا مشخصات اختصاصی پروژه انجام شود.
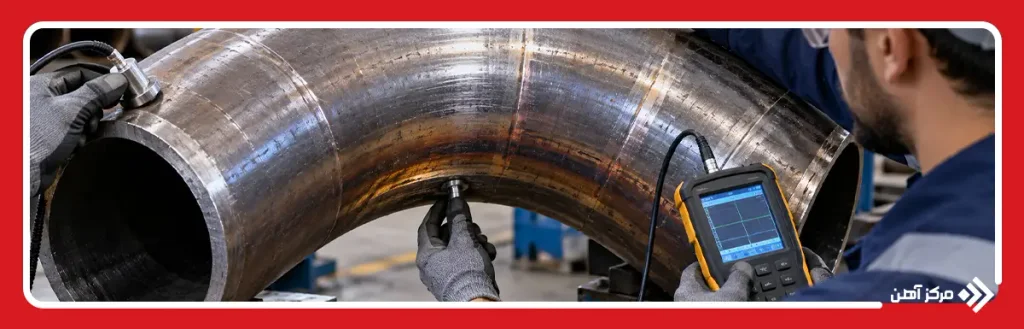
تست ضخامت و یکنواختی جداره
تست ضخامت و یکنواختی جداره برای بررسی تغییراتی انجام می شود که در زمان خم شدن لوله ایجاد می شوند. در فرآیند تولید زانویی به روش القایی، بخش خارجی خم تحت کشش قرار دارد و معمولا مقداری نازک می شود، در حالی که بخش داخلی تحت فشار قرار گرفته و ممکن است ضخامت آن افزایش پیدا کند. به همین دلیل، ضخامت فقط در یک نقطه اندازه گیری نمی شود و باید در نواحی داخلی، خارجی و کناری خم کنترل شود تا حداقل ضخامت باقی مانده با الزامات طراحی و استاندارد پروژه مطابقت داشته باشد.
برای این کار معمولا از ضخامت سنج اولتراسونیک استفاده می شود و اندازه گیری ها در چند مقطع از طول زانویی انجام می گیرند. نتایج با ضخامت اسمی لوله اولیه و حداقل مقدار مجاز مقایسه می شوند. کنترل یکنواختی جداره اهمیت زیادی دارد، زیرا نازک شدگی بیش از حد در بخش خارجی می تواند ظرفیت تحمل فشار را کاهش دهد. ASME B16.49 و ISO 15590-1 نیز الزامات ساخت و بازرسی خم های القایی را پوشش می دهند.
آزمون های غیر مخرب
آزمون های غیر مخرب برای شناسایی ناپیوستگی های سطحی و داخلی زانویی بدون آسیب زدن به قطعه انجام می شوند. نوع آزمون به جنس لوله، روش ساخت، محل جوش، الزامات استاندارد و سطح حساسیت پروژه بستگی دارد. بازرسی چشمی نخستین مرحله است و برای بررسی ترک، پوسته شدگی، فرورفتگی، آثار حرارتی و عیوب ظاهری به کار می رود. در فولادهای فرومغناطیس، آزمون ذرات مغناطیسی می تواند ترک ها و ناپیوستگی های نزدیک سطح را آشکار کند، در حالی که آزمون مایع نافذ برای تشخیص عیوب باز سطحی در مواد مناسب کاربرد دارد.
برای بررسی عیوب داخلی یا کنترل نواحی حساس، آزمون فراصوت یکی از روش های مهم است و می تواند ناپیوستگی های حجمی یا صفحه ای را شناسایی کند. در صورت وجود جوش طولی یا مارپیچی، ناحیه جوش نیز مطابق مشخصات پروژه ارزیابی می شود. نتایج آزمون ها باید ثبت، ردیابی و با معیارهای پذیرش استاندارد مقایسه شوند تا سلامت زانویی پیش از تحویل تایید شود. انتخاب روش NDT نیز باید متناسب با نوع عیب مورد انتظار و الزامات فنی پروژه انجام شود.
مزایای تولید زانویی به روش القایی
تولید زانویی به روش القایی چند مزیت مهم دارد که آن را برای ساخت خم های دقیق در خطوط لوله مناسب می کند. مهم ترین مزیت، تمرکز حرارت فقط در ناحیه خم است؛ بنابراین بخش بزرگی از لوله درگیر گرمایش نمی شود و کنترل فرآیند آسان تر باقی می ماند. این روش امکان تولید خم هایی با شعاع های مختلف، قطرهای بالا و ضخامت های متنوع را فراهم می کند و برای پروژه هایی که استفاده از زانویی های استاندارد آماده پاسخگوی نیاز نیست، انعطاف بیشتری ایجاد می کند. همچنین پیوسته بودن فرآیند باعث می شود زاویه و شعاع خم با دقت مناسبی کنترل شوند و تعداد جوش های مورد نیاز در مسیر کاهش پیدا کند.
از دیگر مزایا می توان به امکان استفاده از یک لوله مستقیم به عنوان ماده اولیه، کاهش تعداد اتصالات و ایجاد مسیر نرم تر جریان اشاره کرد. در بسیاری از پروژه ها، کاهش تعداد جوش ها می تواند زمان نصب و نقاط بالقوه بازرسی را کمتر کند. البته این مزایا زمانی محقق می شوند که دما، سرعت پیشروی، شعاع و خنک کاری به درستی کنترل شوند؛ در غیر این صورت احتمال نازک شدگی دیواره، بیضی شدن مقطع یا تغییر خواص مکانیکی وجود دارد. به همین دلیل، مزیت واقعی این روش به کیفیت تجهیزات و کنترل فرآیند وابسته است.
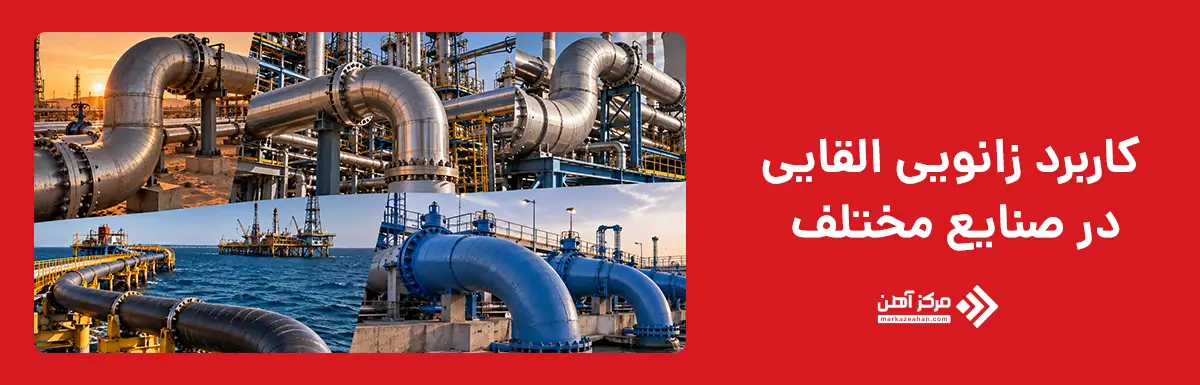
کاربرد زانویی القایی در صنایع مختلف
زانویی القایی در صنایعی استفاده می شود که خطوط لوله با قطر بالا، فشار قابل توجه یا مسیرهای پیچیده دارند و استفاده از خم های معمولی همیشه پاسخگوی نیاز طراحی نیست. در خطوط انتقال نفت و گاز، این قطعات برای تغییر مسیر لوله با شعاع بزرگ و کاهش تعداد اتصالات جوشی به کار می روند. در نیروگاه ها نیز از خم های القایی در خطوط بخار، آب تغذیه و مدارهای فرایندی استفاده می شود؛ جایی که کنترل هندسه، ضخامت و کیفیت متریال اهمیت زیادی دارد. در صنایع پتروشیمی و پالایشگاهی، زانویی های القایی می توانند در خطوطی با فشار و دمای بالا یا سرویس های خاص مورد استفاده قرار گیرند.
در صنایع فولاد، معدن، آب و فاضلاب و پروژه های زیرساختی نیز ساخت زانویی به روش القایی کاربرد دارد. برای مثال، در خطوط انتقال آب با قطر بالا یا مدارهای دوغاب و مواد معدنی، شعاع خم مناسب می تواند به کاهش تغییر ناگهانی مسیر جریان کمک کند. در پروژه های دریایی و خطوط مدفون نیز طراحی خم بر اساس محدودیت مسیر و تنش های وارد بر خط انجام می شود. انتخاب زانویی القایی باید بر اساس قطر، ضخامت، شعاع، گرید لوله، فشار طراحی و شرایط سرویس انجام شود تا قطعه با الزامات مکانیکی و عملیاتی خط هماهنگ باشد.
تولید زانویی به روش القایی روشی دقیق برای ساخت خم های فولادی با قطر، ضخامت و شعاع های مختلف است که در آن تنها ناحیه محدود خم با جریان القایی گرم شده و همزمان تحت نیروی کنترل شده شکل می گیرد. کیفیت نهایی این قطعه به انتخاب صحیح لوله اولیه، کنترل دما، سرعت پیشروی، شعاع خم، خنک کاری و بازرسی های پس از تولید وابسته است. در فرآیند تولید زانویی به روش القایی، تغییر ضخامت جداره، بیضی شدن مقطع و سلامت سطح از مهم ترین موارد کنترل کیفی هستند. آزمون های ابعادی، ضخامت سنجی و روش های غیر مخرب نیز برای تایید محصول انجام می شوند. ساخت زانویی به روش القایی به دلیل امکان تولید خم های بزرگ، کاهش تعداد اتصالات جوشی و کنترل مناسب هندسه، در خطوط نفت و گاز، پتروشیمی، نیروگاه، آب، فولاد و معدن کاربرد گسترده ای دارد.
سوالات متداول
دستگاه تولید زانویی القایی با گرم کردن موضعی لوله توسط کویل و اعمال نیروی پیشروی، لوله را حول شعاع تعیین شده خم می کند.
ساخت زانویی به روش القایی امکان کنترل دقیق شعاع، کاهش تعداد جوش ها و تولید خم های بزرگ با ابعاد سفارشی را فراهم می کند.
در فرآیند تولید زانویی به روش القایی، کویل با ایجاد میدان الکترومغناطیسی بخش محدودی از لوله را بدون تماس مستقیم گرم می کند.
کنترل ابعاد، شعاع خم، ضخامت جداره، بیضی شدن مقطع، بازرسی چشمی و در صورت نیاز آزمون های غیر مخرب انجام می شوند.
بله، معمولا دیواره بیرونی خم مقداری نازک و بخش داخلی ضخیم تر می شود؛ به همین دلیل ضخامت باید پس از تولید اندازه گیری شود.
لوله باید از نظر جنس، قطر، ضخامت، قابلیت شکل پذیری و خواص مکانیکی با فرآیند و الزامات پروژه سازگار باشد.

