
دستگاه خمکاری لوله فولادی چیست؟ معرفی انواع و اجزا

دسترسی سریع به محتوای این مطلب
دستگاه خمکاری لوله فولادی یکی از تجهیزات شکل دهی فلزات است که برای ایجاد انحناهای مشخص در لوله های فولادی بدون نیاز به برش، جوشکاری یا اتصال قطعات مجزا استفاده می شود. این تجهیزات با اعمال نیروی مکانیکی یا هیدرولیکی، مسیر هندسی لوله را مطابق شعاع و زاویه طراحی تغییر می دهند و در ساخت خطوط انتقال سیالات، تجهیزات صنعتی، قطعات خودرو و سازه های فلزی کاربرد دارند. کیفیت قطعه تولید شده به عواملی مانند جنس فولاد، ضخامت جداره، هندسه قالب و نحوه توزیع تنش در ناحیه خم بستگی دارد. از سوی دیگر، قیمت آهن و هزینه فرآیند شکل دهی از عوامل موثر بر برآورد هزینه تولید قطعات لوله ای در پروژه های صنعتی محسوب می شوند. شناخت سازوکار دستگاه، اجزای کنترلی و محدودیت های شکل دهی به انتخاب تجهیزات مناسب و جلوگیری از عیوب ساخت کمک می کند. در ادامه، انواع دستگاه ها، اجزای اصلی، مراحل عملکرد و معیارهای انتخاب آنها بررسی می شوند.
دستگاه خمکاری لوله فولادی چیست؟
دستگاه خمکاری لوله فولادی یا Steel Tube Bending Machine تجهیزی صنعتی است که با اعمال لنگر خمشی کنترل شده، تغییر شکل پلاستیک در امتداد محور طولی لوله ایجاد می کند. هنگام خم شدن، الیاف فلزی در سمت خارجی انحنا تحت تنش کششی قرار می گیرند و جداره داخلی تنش فشاری را تجربه می کند. این اختلاف تنش باعث کاهش ضخامت دیواره بیرونی، افزایش موضعی ضخامت در قسمت داخلی و جابه جایی محور خنثی مقطع می شود. اگر نسبت شعاع خم به قطر خارجی لوله کوچک باشد، احتمال بیضی شدن مقطع، چروکیدگی سطح داخلی و گسیختگی دیواره افزایش پیدا می کند. در فرآیند خمکاری لوله، کنترل این تغییرات از طریق انتخاب هندسه قالب، تنظیم فشار نگهدارنده و استفاده از تکیه گاه داخلی انجام می شود.
عملکرد دستگاه خم لوله فولادی بر اساس روش شکل دهی انتخاب شده متفاوت است. در روش کششی دورانی (Rotary Draw Bending)، لوله به قالب دوار متصل می شود و با چرخش قالب، انحنایی با شعاع مرکزی مشخص ایجاد می کند. در مقابل، روش خمکاری فشاری با اعمال نیروی موضعی، لوله را روی تکیه گاه ها تغییر شکل می دهد و معمولا کنترل محدودتری بر هندسه مقطع دارد. ظرفیت دستگاه تنها با حداکثر قطر قابل خم تعیین نمی شود؛ بلکه استحکام تسلیم فولاد، ضخامت جداره و شعاع مورد نیاز نیز بر نیروی شکل دهی اثر می گذارند. هنگام برآورد هزینه تولید، قیمت لوله فولادی نیز باید در کنار ضایعات احتمالی، هزینه قالب سازی و تعداد قطعات تولیدی بررسی شود.
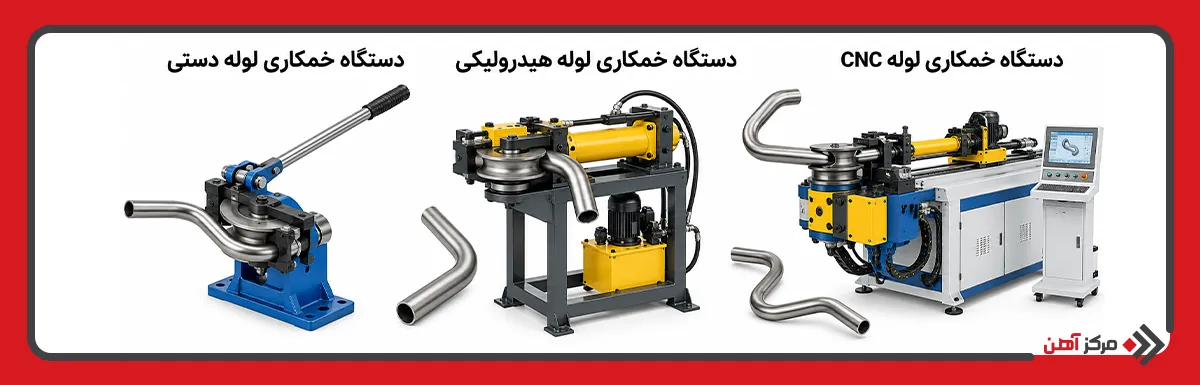
انواع دستگاه خمکاری لوله فولادی
دستگاه های خمکاری بر اساس منبع تامین نیرو، نحوه کنترل حرکت و قابلیت اجرای هندسه های پیچیده در گروه های مختلف قرار می گیرند. تفاوت اصلی این تجهیزات به میزان نیروی قابل اعمال، دقت کنترل زاویه، سرعت تولید و قابلیت تکرار ابعادی مربوط می شود. برای انتخاب دستگاه لوله خم کن باید مشخص شود که فرآیند مورد نظر شامل خم های ساده تک مرحله ای است یا قطعاتی با چندین انحنا در صفحات متفاوت تولید خواهند شد.
دستگاه خمکاری لوله دستی
دستگاه خمکاری لوله دستی (Manual Tube Bender) از نیروی مستقیم اپراتور و مزیت مکانیکی اهرم یا سازوکار دستی برای ایجاد لنگر خمشی استفاده می کند. در این دستگاه، لوله داخل شیار قالب قرار می گیرد و حرکت اهرم، آن را در امتداد سطح منحنی قالب هدایت می کند. مقدار نیروی مورد نیاز به قطر لوله، ضخامت دیواره، استحکام تسلیم فولاد و طول بازوی اهرم وابسته است. با افزایش این پارامترها، انجام عملیات دستی دشوارتر می شود و احتمال خطای زاویه ای نیز افزایش می یابد.
این تجهیزات برای تولید قطعات سبک، خم های محدود، تعمیرات کارگاهی و نمونه سازی مناسب هستند. مدل های اهرمی معمولا فاقد سیستم کنترل پیوسته نیرو و موقعیت هستند؛ بنابراین یکنواختی خم به مهارت اپراتور وابستگی بیشتری دارد. در برخی مدل ها از مکانیزم جغجغه ای برای اعمال تدریجی نیرو استفاده می شود. همچنین باید توجه داشت که دستگاه های دستی مخصوص لوله، برای تمامی مقاطع توخالی قابل استفاده نیستند و هندسه قالب باید با سطح خارجی قطعه مطابقت داشته باشد.
دستگاه خمکاری لوله هیدرولیکی
دستگاه خمکاری لوله هیدرولیکی (Hydraulic Tube Bender) نیروی لازم برای تغییر شکل فولاد را از طریق فشار روغن و عملگرهای هیدرولیکی تامین می کند. در این سیستم، پمپ هیدرولیک سیال را به داخل سیلندر هدایت می کند و نیروی ایجاد شده روی پیستون به ابزار شکل دهی منتقل می شود. مقدار نیروی خروجی تقریبا حاصل ضرب فشار موثر سیال در سطح موثر پیستون است؛ البته افت فشار و راندمان مکانیکی نیز بر نیروی واقعی تاثیر دارند.
این دستگاه ها در دو گروه اصلی خم کن های فشاری و ماشین های هیدرولیکی دورانی عرضه می شوند. مدل های فشاری معمولا برای اجرای خم های ساده روی لوله های نسبتا ضخیم مناسب هستند، اما ممکن است باعث تخت شدن موضعی مقطع شوند. مدل های دورانی با استفاده از قالب های تخصصی، کنترل دقیق تری بر شعاع و کیفیت خم فراهم می کنند. وجود شیر تنظیم فشار، شیر اطمینان و کنترل سرعت سیلندر از الزامات عملکرد ایمن این تجهیزات محسوب می شود. دستگاه هیدرولیکی برای ساخت قطعات سنگین و کارگاه هایی که به نیروی شکل دهی بالا نیاز دارند، گزینه مناسبی است.
دستگاه خمکاری لوله CNC
دستگاه خمکاری لوله CNC یا Computer Numerical Control برای تولید قطعاتی طراحی شده است که به کنترل دقیق موقعیت، زاویه خم و جهت گیری فضایی نیاز دارند. در این تجهیزات، مسیر شکل دهی به صورت برنامه عددی تعریف می شود و کنترلر، حرکت سرووموتورها یا محورهای هیدرولیکی کنترل شده را هماهنگ می کند. سه محور متداول شامل حرکت طولی لوله، چرخش لوله حول محور خودش و دوران قالب خم هستند که معمولا با محورهای Y ،B و C نیز در برخی معماری های کنترلی شناخته می شوند؛ نام گذاری محورها میان سازندگان یکسان نیست.
مهم ترین قابلیت دستگاه خم کن لوله CNC، تولید قطعات چند خم با موقعیت های زاویه ای متفاوت و حداقل دخالت مستقیم اپراتور است. سیستم کنترل می تواند بازشدگی الاستیک پس از برداشتن نیرو یا Springback را با افزایش حساب شده زاویه فرمان جبران کند. در مدل های پیشرفته، سامانه اندازه گیری زاویه، فشار قالب، حرکت مندرل و تغذیه لوله نیز به کنترلر متصل می شوند. این فناوری برای خطوط تولید خودرو، تجهیزات پزشکی، سامانه های هوافضا و قطعات دارای تلرانس هندسی محدود مناسب است. البته دقت واقعی محصول همچنان به کیفیت ابزار، یکنواختی خواص ماده و کالیبراسیون دستگاه وابسته است.
| ویژگی | دستگاه خمکاری لوله دستی | دستگاه خمکاری لوله هیدرولیکی | دستگاه خمکاری لوله CNC |
|---|---|---|---|
| منبع تامین نیرو | نیروی دست و اهرم مکانیکی | فشار روغن و سیلندر هیدرولیکی | سرووموتور یا سیستم هیدرولیکی کنترل شده |
| دقت خمکاری | وابسته به مهارت اپراتور | متوسط تا بالا بسته به مدل | بالا و قابل برنامه ریزی |
| ظرفیت خمکاری | مناسب لوله های سبک و کم ضخامت | مناسب لوله های ضخیم و سنگین | متناسب با ظرفیت دستگاه و مشخصات لوله |
| کنترل زاویه خم | دستی و مکانیکی | مکانیکی یا الکترونیکی | کنترل عددی و خودکار |
| قابلیت اجرای خم های پیچیده | محدود | وابسته به نوع دستگاه | بالا و مناسب خم های چندمحوره |
| سرعت تولید | پایین | متوسط | بالا در تولید سری |
| تکرارپذیری | پایین تا متوسط | متوسط تا بالا | بالا |
| هزینه اولیه | پایین | متوسط | بالا |
| کاربرد اصلی | تعمیرات، نمونه سازی و کارگاه های کوچک | صنایع سنگین و تولید قطعات صنعتی | خودروسازی، هوافضا و تولید قطعات دقیق |
اجزای اصلی دستگاه خمکاری لوله فولادی
در دستگاه های خمکاری دورانی، کیفیت شکل دهی نتیجه عملکرد هماهنگ چند ابزار است که هرکدام بخشی از نیروهای تماس، نگهداری یا پشتیبانی مقطع را کنترل می کنند. برخلاف تصور رایج، افزایش نیروی خم به تنهایی موجب بهبود کیفیت نمی شود؛ زیرا تنظیم نامناسب ابزار می تواند عیوبی مانند لغزش، خط افتادگی، له شدگی و چین خوردگی ایجاد کند. اجزای اصلی سیستم قالب بندی شامل موارد زیر هستند.
قالب خم
قالب خم (Bend Die) قطعه ای با شیار منحنی است که مسیر حرکت لوله و شعاع اسمی انحنای آن را تعیین می کند. در دستگاه های کششی دورانی، قالب حول محور مشخصی می چرخد و لوله را مطابق هندسه شیار به حرکت درمی آورد. قطر شیار باید با قطر خارجی لوله هماهنگ باشد تا فشار تماس به صورت مناسب توزیع شود. در طراحی این ابزار، شعاع خط مرکزی خم یا Centerline Radius اهمیت ویژه ای دارد و نباید با شعاع داخلی قطعه اشتباه گرفته شود.
جنس قالب معمولا از فولاد ابزار مقاوم در برابر سایش انتخاب می شود. در تولید قطعات حساس به کیفیت سطح، استفاده از آلیاژها یا پوشش های مناسب می تواند احتمال ایجاد آثار تماس را کاهش دهد. همچنین سختی قالب باید با جنس قطعه و شرایط اصطکاکی سازگار باشد. تغییر شعاع خم معمولا مستلزم تعویض قالب یا استفاده از سیستم های چندشعاعی است.
قالب گیره و قالب فشار
قالب گیره (Clamp Die) وظیفه تثبیت بخش ابتدایی لوله روی قالب خم را بر عهده دارد. این قطعه باید نیروی نگهدارنده کافی ایجاد کند تا هنگام دوران قالب، لغزش نسبی اتفاق نیفتد. در صورت کم بودن فشار گیره، قطعه جابه جا می شود و خطای زاویه یا تغییر طول ایجاد می کند. فشار بیش از اندازه نیز ممکن است باعث فرورفتگی سطح، آسیب به پوشش یا تغییر شکل موضعی مقطع شود.
قالب فشار (Pressure Die) در امتداد بخش مستقیم لوله قرار می گیرد و آن را در مقابل نیروهای جانبی فرآیند پشتیبانی می کند. در دستگاه های مجهز به سیستم Pressure Die Assist، این قالب می تواند با حرکت کنترل شده در راستای تغذیه، به کاهش نیروی کششی و نازک شدگی دیواره خارجی کمک کند. تنظیم میزان اصطکاک و فشار تماس در این قسمت اهمیت دارد؛ زیرا حرکت نامناسب قالب فشار ممکن است باعث خراش، کشیدگی ناهمگون یا تغییر شکل نامطلوب قطعه شود.
مندرل خمکاری لوله
مندرل یا Mandrel ابزاری داخلی است که برای پشتیبانی دیواره لوله در نزدیکی ناحیه تغییر شکل استفاده می شود. نقش اصلی آن محدود کردن بیضی شدن مقطع و جلوگیری از فروریزش دیواره تحت تنش های فشاری و تماس است. مندرل می تواند به صورت یکپارچه، پلاگی یا چندگوی انعطاف پذیر ساخته شود. مدل های چندگوی برای خم های با شعاع کوچک و لوله های دارای نسبت قطر به ضخامت بالا کاربرد بیشتری دارند.
موقعیت نوک مندرل نسبت به نقطه مماس شروع خم از عوامل تعیین کننده کیفیت است. قرارگیری بیش از حد عقب می تواند پشتیبانی مقطع را ناکافی کند، در حالی که پیشروی نامناسب آن ممکن است اصطکاک و خطر آسیب سطح داخلی را افزایش دهد. انتخاب روانکار نیز باید با جنس لوله، جنس مندرل و الزامات پاکیزگی قطعه سازگار باشد. استفاده از مندرل همیشه ضروری نیست و ضرورت آن بر اساس هندسه و قابلیت شکل پذیری لوله تعیین می شود.
قالب وایپر
قالب وایپر (Wiper Die) در ناحیه داخلی خم و نزدیک نقطه مماس قالب اصلی نصب می شود تا از تشکیل چین های فشاری جلوگیری کند. هنگامی که دیواره داخلی لوله در اثر کوتاه شدن مسیر هندسی تحت فشار قرار می گیرد، امکان ناپایداری موضعی و کمانش پوسته وجود دارد. نوک باریک وایپر با پشتیبانی سطح خارجی لوله، شکل گیری چین را در مراحل ابتدایی محدود می کند.
عملکرد این ابزار به زاویه نصب، فاصله از قالب خم، وضعیت نوک و ویژگی های اصطکاکی وابسته است. وایپرهای فولادی یا آلیاژهای مسی بسته به جنس قطعه، مقاومت سایشی و حساسیت سطح انتخاب می شوند. نصب نادرست می تواند باعث ایجاد شیار روی لوله یا شکستگی زودهنگام نوک ابزار شود. همچنین وایپر جایگزین مندرل نیست؛ زیرا این دو ابزار به ترتیب پشتیبانی خارجی در سمت داخل خم و پشتیبانی داخلی مقطع را انجام می دهند.
| قطعه دستگاه | وظیفه اصلی | پیامد تنظیم نادرست |
|---|---|---|
| قالب خم | تعیین شعاع مرکزی و مسیر انحنا | خطای شعاع و تغییر شکل نامنظم |
| قالب گیره | جلوگیری از لغزش لوله | خطای زاویه و آثار فشاری |
| قالب فشار | کنترل پشتیبانی جانبی و تغذیه | خراش و نازک شدگی نامطلوب |
| مندرل | حفظ شکل مقطع از داخل | بیضی شدن و فروریزش جداره |
| قالب وایپر | مهار چین خوردگی در سمت داخلی خم | چروکیدگی و آسیب سطحی |
نحوه کار دستگاه خمکاری لوله فولادی
فرآیند کار دستگاه خمکاری لوله با بررسی نقشه ساخت و تعیین قطر خارجی، ضخامت جداره، شعاع مرکزی خم و زاویه نهایی آغاز می شود. ابتدا قالب متناسب با مشخصات قطعه نصب و موقعیت گیره، قالب فشار و در صورت نیاز مندرل و وایپر تنظیم می شود. سپس لوله در دستگاه قرار می گیرد و پس از تثبیت، حرکت قالب یا عملگر شکل دهی آغاز می شود. در سیستم دورانی، لوله به تدریج پیرامون قالب کشیده می شود و تغییر شکل پلاستیک در طول قوس گسترش می یابد. هنگام شکل دهی، کنترل سرعت دوران، فشار تماس و وضعیت پشتیبانی داخلی اهمیت دارد. پس از رسیدن به زاویه فرمان، ابزارها آزاد می شوند و مقدار برگشت فنری قطعه اندازه گیری می شود. در صورت وجود اختلاف میان زاویه واقعی و زاویه طراحی، پارامترهای دستگاه اصلاح خواهند شد. کنترل نهایی شامل اندازه گیری شعاع، زاویه، میزان بیضی شدن مقطع و نازک شدگی دیواره خارجی است. برای لوله های تحت فشار، معیار پذیرش باید مطابق الزامات طراحی و استاندارد مربوط به کاربرد قطعه تعیین شود.
کاربرد دستگاه خمکاری لوله فولادی در صنعت
دستگاه خم لوله در صنایعی استفاده می شود که تغییر مسیر لوله، کاهش تعداد اتصالات یا تولید قطعات دارای انحنای مشخص ضرورت دارد. کاربرد دستگاه بر اساس دقت مورد نیاز، شرایط بارگذاری و نوع سیال یا سازه متفاوت است.
- ساخت خطوط انتقال سیالات و شبکه های لوله کشی صنعتی
- تولید سیستم اگزوز و مجموعه های لوله ای خودرو
- ساخت لوله های هیدرولیک ماشین آلات سنگین
- تولید کویل ها و مبدل های حرارتی
- ساخت تجهیزات صنایع نفت، گاز و پتروشیمی
- تولید قاب و شاسی ماشین آلات صنعتی
- ساخت نرده، حفاظ و سازه های لوله ای
- تولید تجهیزات صنایع غذایی و دارویی
- ساخت لوله های سیستم های سرمایشی و تهویه مطبوع
- تولید قطعات لوله ای تجهیزات کشاورزی
- ساخت مجموعه های لوله ای صنایع دریایی
- تولید اجزای سازه ای وسایل نقلیه ریلی
نکات مهم در انتخاب دستگاه خمکاری لوله
انتخاب دستگاه باید بر اساس محدوده کاری واقعی و الزامات کیفی قطعه انجام شود، نه صرفا توان نامی یا حداکثر قطر اعلام شده توسط سازنده. در پروژه هایی که از مقاطع فولادی مختلف استفاده می شود، بررسی قیمت پروفیل اصفهان و هزینه تهیه لوله، قالب و تجهیزات جانبی می تواند به ارزیابی اقتصادی فرآیند ساخت کمک کند.
- حداکثر و حداقل قطر خارجی قابل خم
- محدوده ضخامت جداره قابل پشتیبانی
- استحکام تسلیم و شکل پذیری فولاد مصرفی
- حداقل و حداکثر شعاع مرکزی خم
- ظرفیت گشتاور و نیروی واقعی دستگاه
- حداکثر زاویه خم قابل اجرا
- امکان نصب مندرل و قالب وایپر
- قابلیت کنترل بیضی شدن و نازک شدگی جداره
- دقت زاویه ای و تکرارپذیری تولید
- امکان اجرای خم های چندصفحه ای
- طول مستقیم مورد نیاز برای گیره گذاری
- قابلیت جبران برگشت فنری
- سرعت چرخه و ظرفیت تولید ساعتی
- هزینه تهیه و تعویض مجموعه قالب ها
- امکانات ایمنی و حفاظت اپراتور
- دسترسی به قطعات یدکی و خدمات کالیبراسیون
دستگاه خمکاری لوله فولادی از تجهیزات مهم شکل دهی فلزات محسوب می شود که انتخاب صحیح آن به شناخت رفتار مکانیکی لوله، ظرفیت دستگاه و الزامات هندسی قطعه وابسته است. دستگاه های دستی برای عملیات محدود، تجهیزات هیدرولیکی برای تامین نیروی بالا و مدل های CNC برای تولید دقیق قطعات پیچیده مناسب هستند؛ با این حال نوع مکانیزم خم نیز به اندازه سیستم تامین نیرو اهمیت دارد. استفاده صحیح از قالب خم، مندرل، گیره و وایپر می تواند احتمال بروز عیوب هندسی را کاهش دهد و کیفیت محصول را بهبود بخشد. از نظر اقتصادی نیز علاوه بر ظرفیت تولید و هزینه ابزارها، تغییرات قیمت آهن، میزان ضایعات و هزینه کنترل کیفیت باید در محاسبه هزینه نهایی قطعه لحاظ شوند.
سوالات متداول
دستگاه هیدرولیکی با ظرفیت نیروی کافی یا دستگاه CNC صنعتی مجهز به مکانیزم خم متناسب با ضخامت و شعاع مورد نظر مناسب است.
استفاده از مندرل مناسب، قالب وایپر دقیق، روانکاری صحیح و تنظیم فشار قالب نگهدارنده به جلوگیری از چین خوردگی کمک می کند.
مقدار ثابتی ندارد؛ در بسیاری از کاربردها شعاع مرکزی 1.5 تا 2 برابر قطر خارجی نقطه شروع طراحی است، اما خم های تنگ تر نیز با ابزار مناسب امکان پذیر هستند.
بله، به شرط آنکه ابعاد و مقاومت لوله در محدوده ظرفیت دستگاه قرار داشته باشند و قالب ها و تجهیزات پشتیبان مناسب استفاده شوند.
شعاع خم بسیار کوچک، پشتیبانی ناکافی دیواره، تنظیم نامناسب قالب یا فشار بیش از حد می تواند باعث بیضی شدن و فروریزش مقطع شود.
بله، در صورت سازگاری ظرفیت دستگاه و جنس ابزارها با خواص مکانیکی فولاد زنگ نزن و تنظیم پارامترهای متناسب با برگشت فنری آن امکان پذیر است.


