
تست ذرات مغناطیسی چیست؟ از مراحل اجرا تا بازرسی جوش MT

دسترسی سریع به محتوای این مطلب
تست ذرات مغناطیسی روشی غیرمخرب برای آشکارسازی ترک ها و ناپیوستگی های سطحی یا نزدیک به سطح در قطعات فرومغناطیس، مانند بسیاری از فولادهای ساختمانی است. بازرس ابتدا ناحیه مورد نظر را مغناطیسی می کند و ذرات آهنی را به صورت خشک یا معلق در مایع روی سطح قرار می دهد. اگر ناپیوستگی، مسیر میدان مغناطیسی را مختل کند، شار مغناطیسی از سطح نشت می کند و ذرات در محل عیب تجمع می یابند. این تجمع، نشانه احتمالی عیب است و امکان بررسی آن را بدون بریدن یا تخریب قطعه فراهم می کند. در پروژه های فولادی، تصمیم اقتصادی تنها به بررسی قیمت آهن امروز محدود نیست؛ تشخیص به موقع عیوب هنگام ساخت و بهره برداری نیز می تواند از تعمیرات پرهزینه و کاهش قابلیت اطمینان سازه جلوگیری کند.
کاربرد تست ذرات مغناطیسی در کنترل اتصالات جوشی، قطعات ریخته گری، اجزای آهنگری شده و تجهیزات صنعتی گسترده است، اما برای مواد غیر فرومغناطیس مانند آلومینیوم و اغلب فولادهای زنگ نزن آستنیتی مناسب نیست و جایگزین آزمون های تشخیص عیوب عمیق داخلی نمی شود. در بازرسی جوش، انتخاب جهت میدان، آماده سازی سطح و شرایط نور مشاهده بر توان آشکارسازی نشانه ها تاثیر می گذارند؛ بنابراین اجرای آزمون باید بر اساس دستورالعمل معتبر و توسط فرد صلاحیت دار انجام شود. استانداردهای ISO 9934-1 و ISO 17638 مبانی فنی این روش و کاربرد آن در جوش را توضیح می دهند. در این مقاله مرکزآهن، ابتدا بررسی می کنیم تست ذرات مغناطیسی چیست و سازوکار و انواع روش های MT را می شناسیم، سپس تجهیزات و مراحل انجام آزمون را بررسی می کنیم و در ادامه به ترک های قابل شناسایی، کاربردهای صنعتی، روش ارزیابی نشانه ها و نکات کلیدی اجرای صحیح می پردازیم.
تست ذرات مغناطیسی (MT) چیست؟
تست ذرات مغناطیسی MT یکی از روش های آزمون غیرمخرب است که برای تشخیص ناپیوستگی های باز به سطح و برخی ناپیوستگی های بسیار نزدیک به سطح در مواد فرومغناطیس به کار می رود. در این روش، قطعه فولادی تحت میدان مغناطیسی قرار می گیرد و ذرات ریز مغناطیسی روی ناحیه مورد نظر پخش می شوند. در محل ناپیوستگی، بخشی از شار مغناطیسی از سطح قطعه نشت می کند و ذرات را به صورت تجمعی قابل مشاهده نگه می دارد. این تجمع می تواند محل احتمالی ترک جوش، درز سطحی یا نقص ناشی از فرآیند ساخت را نشان دهد. مزیت اصلی آزمون آن است که برای مشاهده این نشانه ها نیازی به برش نمونه وجود ندارد. البته تشکیل نشانه به تنهایی به معنای مردود بودن قطعه نیست و بازرس باید آن را بر اساس معیار پذیرش مرتبط ارزیابی کند.
در کاربرد صنعتی، تست ذرات مغناطیسی MT برای قطعاتی مانند اتصالات جوشی فولاد ساختمانی، محورهای ماشین آلات و برخی محصولات ریخته گری یا آهنگری کاربرد دارد. این آزمون برای آلومینیوم و فولادهای زنگ نزن آستنیتی معمولی مناسب نیست، چون این مواد در شرایط رایج فرومغناطیس نیستند. همچنین روش تست ذرات مغناطیسی mt برای یافتن ترک های عمیق درون قطعه طراحی نشده و با افزایش عمق ناپیوستگی، حساسیت آن به سرعت کاهش می یابد. در بررسی عیوب جوشکاری باید به تفاوت میان نشانه واقعی ناشی از ناپیوستگی و تجمع ذرات بر اثر تغییر شکل هندسی یا تغییر خواص مغناطیسی توجه کرد. استاندارد ISO 9934-1 اصول عمومی آزمون را مشخص می کند و ISO 17638 شیوه بازرسی سطح جوش و ناحیه متاثر از حرارت را پوشش می دهد؛ اما تصمیم درباره پذیرش نشانه ها به استاندارد یا مشخصات فنی پروژه وابسته است.
تست ذرات مغناطیسی چگونه کار می کند؟
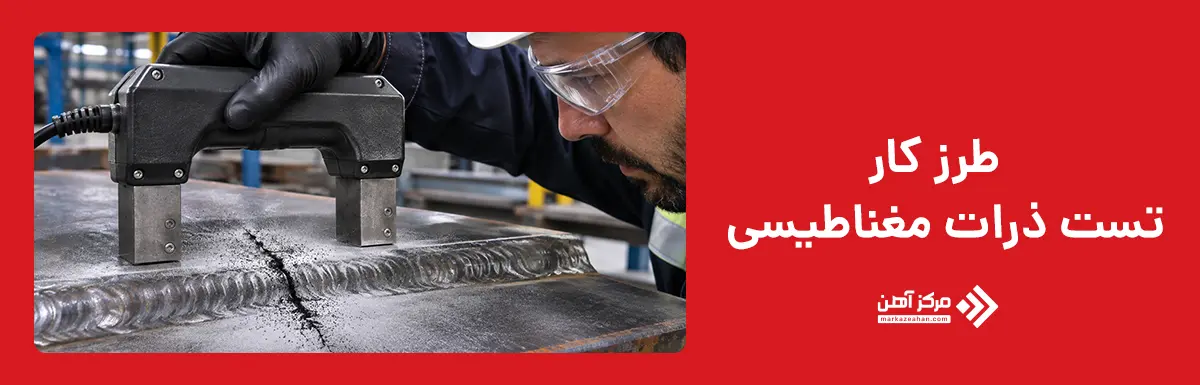
عملکرد تست ذرات مغناطیسی بر پایه تغییر مسیر شار مغناطیسی در اطراف ناپیوستگی های قطعه فرومغناطیس است. ابتدا بازرس با دستگاه تست ذرات مغناطیسی، مانند یوک الکترومغناطیسی یا سیم پیچ، میدان ایجاد می کند. در بخش سالم، شار از داخل فلز عبور می کند؛ اما وجود ترک یا شکاف، عبور آن را مختل می سازد. در نتیجه، بخشی از میدان از محل عیب به بیرون نشت می کند و ناحیه ای با خاصیت جذب ذرات به وجود می آید. زمانی که ذرات آهنی ریز روی سطح پخش شوند، در امتداد این میدان نشتی جمع می شوند و الگویی قابل مشاهده تشکیل می دهند. بازرس با بررسی شکل، طول و محل تجمع ذرات می تواند نشانه های مشکوک را شناسایی کند؛ با این حال، هر تجمعی لزوما ناشی از ترک نیست.
جهت میدان در حساسیت آزمون نقش تعیین کننده ای دارد. اگر امتداد ترک تقریبا موازی خطوط شار باشد، ممکن است میدان نشتی کافی تشکیل نشود و عیب دیده نشود. آشکارسازی زمانی بهتر است که میدان عمود بر امتداد ناپیوستگی باشد. به همین دلیل، در بازرسی جوش MT معمولا ناحیه مورد نظر در دو جهت متفاوت مغناطیسی می شود تا ترک هایی با راستاهای مختلف از قلم نیفتند. شدت میدان نیز باید کنترل شود؛ میدان ضعیف نشانه مشخصی ایجاد نمی کند و میدان بیش از حد می تواند تجمع ذرات نامرتبط را افزایش دهد. نتیجه تست ذرات مغناطیسی MT پس از مشاهده نشانه ها، بررسی شرایط نور و تطبیق یافته ها با دستورالعمل آزمون ثبت می شود. این روش عمدتا عیوب سطحی و بسیار نزدیک به سطح را آشکار می کند و برای ترک های عمیق داخلی مناسب نیست.
انواع تست ذرات مغناطیسی
انواع تست ذرات مغناطیسی را می توان از دو جنبه دسته بندی کرد: نحوه رساندن ذرات به سطح قطعه و شیوه مشاهده نشانه های ایجاد شده. از نظر اعمال ماده آشکارساز، آزمون به روش خشک و تر انجام می شود؛ در روش خشک، پودر مغناطیسی مستقیما روی سطح پاشیده می شود، اما در روش تر، ذرات در مایعی مناسب معلق هستند. از نظر مشاهده نیز دو گروه مرئی و فلورسنت وجود دارد. در نتیجه، این چهار عنوان لزوما چهار روش مستقل نیستند؛ برای مثال، آزمون تر می تواند با ذرات مرئی یا فلورسنت اجرا شود. انتخاب ترکیب مناسب به وضعیت سطح، حساسیت مورد نیاز، دسترسی به محل آزمون و شرایط نور بستگی دارد. در بازرسی قطعات فولادی، بازرس باید پیش از شروع کار مشخص کند کدام ترکیب با دستورالعمل و استاندارد پروژه سازگار است.
در تست ذرات مغناطیسی خشک، حرکت ذرات روی سطح زبر و موقعیت های کارگاهی مزیت عملی ایجاد می کند، در حالی که آزمون تر به دلیل توزیع یکنواخت و تحرک بیشتر ذرات معمولا برای آشکارسازی ناپیوستگی های ظریف مناسب تر است. روش مرئی با نور سفید و ایجاد تضاد رنگی بررسی می شود؛ در مقابل، روش فلورسنت به منبع نور UV-A و کنترل نور محیط نیاز دارد. حساسیت نهایی فقط به نوع ذرات وابسته نیست و شدت و جهت مغناطیس کردن، تمیزی سطح و نحوه اعمال ماده نیز نتیجه را تغییر می دهند. بنابراین برای تست ذرات مغناطیسی جوش یا قطعات تولیدی، انتخاب یک روش باید بر مبنای نوع عیب مورد انتظار و امکانات واقعی بازرسی انجام شود و صرفا سهولت تهیه تجهیزات، ملاک انتخاب نباشد.
تست ذرات مغناطیسی خشک
در تست ذرات مغناطیسی خشک، ذرات فرومغناطیس به شکل پودر و بدون مایع حامل روی سطح قطعه اعمال می شوند. بازرس پس از آماده سازی سطح و ایجاد میدان، پودر را با پاشنده دستی در ناحیه آزمون پخش می کند تا ذرات در محل نشت شار تجمع یابند. این روش برای بازرسی میدانی جوش، قطعات فورج و سطوح نسبتا زبر کاربرد دارد؛ زیرا به تجهیزات گردش سوسپانسیون نیاز ندارد. ذرات خشک با رنگ های متضاد سطح قطعه انتخاب می شوند. هنگام استفاده از دستگاه تست ذرات مغناطیسی از نوع یوک، فاصله پایه ها و جهت میدان طبق دستورالعمل کنترل می شود.
محدودیت روش خشک، کاهش تحرک ذرات پس از نشستن روی سطح است؛ از این رو برای ترک های بسیار ریز ممکن است از روش تر حساسیت کمتری داشته باشد. پاشیدن پودر زیاد نیز می تواند نشانه ها را بپوشاند یا تجمع کاذب ایجاد کند. سطح باید خشک و عاری از چربی باشد و استفاده در دمای بالا تنها مطابق محدودیت دمایی ماده انجام شود. کنترل گرد و غبار و حفاظت تنفسی ضروری است.
تست ذرات مغناطیسی تر
در تست ذرات مغناطیسی تر، ذرات ریز مغناطیسی در مایع حامل پایه آب یا روغن معلق می شوند و به صورت جریان، پاشش یا غوطه وری روی قطعه قرار می گیرند. تحرک ذرات در مایع به تجمع آنها در محل نشت شار کمک می کند و امکان آشکارسازی نشانه های ظریف را افزایش می دهد. این روش برای قطعات ماشین کاری شده، اجزای پیچیده و خطوط بازرسی پرتعداد کاربرد دارد. در عملیات میدانی، اسپری تست ذرات مغناطیسی سوسپانسیون را به ناحیه جوش می رساند؛ اما نوع اسپری باید با روش مرئی یا فلورسنت سازگار باشد. غلظت ذرات و کیفیت مایع حامل نیز بر حساسیت تاثیر دارند.
در روش تر، زمان اعمال ماده باید با دوره مغناطیس کردن هماهنگ باشد و جریان شدید مایع، نشانه را از سطح نشوید. در حامل آبی، مواد ترکننده و بازدارنده خوردگی مطابق دستورالعمل اهمیت دارند. رسوب، آلودگی و تغییر غلظت سوسپانسیون باید به طور دوره ای بررسی شوند. روش تر برای سطوح بسیار داغ یا شرایطی که مایع حامل محدودیت ایمنی دارد، بدون تایید سازنده مناسب نیست.
تست ذرات مغناطیسی مرئی
در تست ذرات مغناطیسی مرئی، بازرس نشانه ها را زیر نور سفید مشاهده می کند و به اتاق تاریک یا منبع فرابنفش نیاز ندارد. ذرات می توانند پودر خشک رنگی یا سوسپانسیون تر باشند. رنگ ذرات باید با پس زمینه قطعه تضاد مناسبی ایجاد کند؛ برای نمونه، ذرات سیاه روی پوشش سفید نازک بهتر دیده می شوند. در کارگاه، اسپری تست ذرات مغناطیسی از نوع ذرات سیاه به همراه اسپری زمینه سفید استفاده می شود. البته پوشش زمینه نباید چنان ضخیم باشد که حساسیت آزمون کاهش یابد.
روش مرئی برای بازرسی جوش MT در کارگاه های دارای نور مناسب کاربرد دارد، اما نتیجه آن به روشنایی و دقت مشاهده بازرس وابسته است. بازتاب شدید نور، سطح تیره یا زمینه آلوده می تواند تشخیص نشانه های ظریف را دشوار کند. قبل از ارزیابی باید شدت نور در سطح آزمون مطابق دستورالعمل اندازه گیری شود. بازرس همچنین باید نشانه های ناشی از تغییر هندسه جوش را از تجمع ذرات مربوط به ترک واقعی تفکیک کند. ثبت محل و شکل نشانه ها برای ارزیابی ضروری است.
تست ذرات مغناطیسی فلورسنت
در تست ذرات مغناطیسی فلورسنت، ذرات دارای پوشش حساس به تابش فرابنفش هستند و زیر نور UV-A، نشانه ها را زرد مایل به سبز نمایان می کنند. این روش اغلب با سوسپانسیون تر اجرا می شود و برای یافتن ناپیوستگی های بسیار ریز سطحی یا نزدیک به سطح حساسیت بالایی دارد. قطعات ماشین کاری شده، اجزای حساس به خستگی و تولیدات پرتیراژ کاربرد دارند. بازرس باید از منبع UV-A مناسب استفاده کند و نور سفید محیط را تا حد مجاز کاهش دهد تا نشانه های ضعیف در پس زمینه گم نشوند. مواد آشکارساز نیز باید با تجهیزات سازگار باشند.
در اجرای فلورسنت، تمیزی سطح و کنترل غلظت ذرات اهمیت دارند؛ زیرا آلودگی یا تجمع بیش از حد ماده می تواند تفسیر نتایج را دشوار کند. شدت تابش فرابنفش و نور محیط باید با ابزار مناسب کنترل شود. رعایت حفاظت چشم و پوست مطابق دستورالعمل ایمنی ضروری است. حساسیت بیشتر به معنای تشخیص قطعی همه عیوب نیست و جهت میدان، عمق ناپیوستگی و کیفیت آماده سازی همچنان بر نتیجه اثر می گذارند.
تجهیزات مورد نیاز تست ذرات مغناطیسی
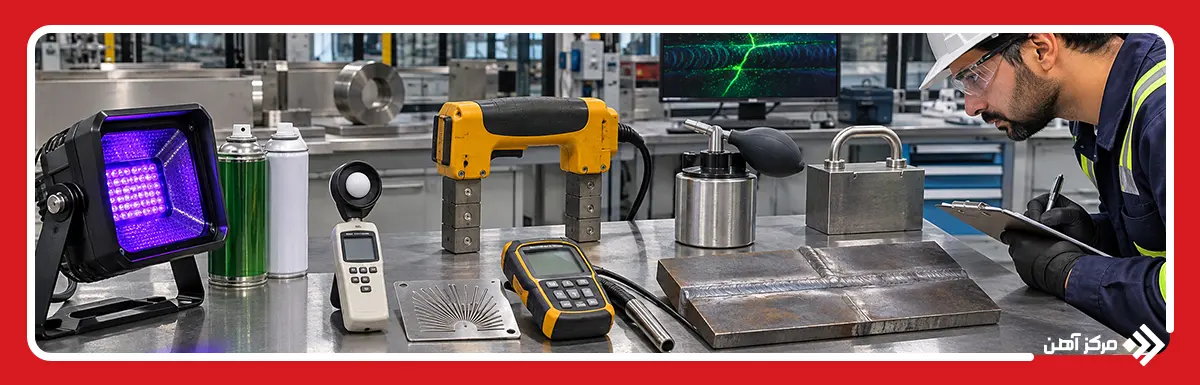
تجهیزات مورد نیاز تست ذرات مغناطیسی به شیوه مغناطیس کردن قطعه، نوع ذرات و شرایط مشاهده نشانه ها بستگی دارد. در بازرسی جوش MT معمولا از یوک قابل حمل استفاده می شود، اما برای قطعات پرتعداد دستگاه های رومیزی یا سامانه های سیم پیچ مناسب تر هستند. انتخاب ابزار باید با ابعاد قطعه، جهت عیوب احتمالی و دستورالعمل آزمون هماهنگ باشد. وسایل اصلی عبارتند از:
- تجهیزات ایجاد میدان: یوک الکترومغناطیسی، سیم پیچ، کابل پیچیده شده دور قطعه و در برخی روش ها پرادهای عبور جریان برای مغناطیس کردن موضعی به کار می روند. استفاده از پراد به علت خطر آثار تماس الکتریکی باید با محدودیت های روش اجرایی سازگار باشد.
- مواد آشکارساز: پودر خشک رنگی یا سوسپانسیون تر ذرات مرئی و فلورسنت انتخاب می شود. اسپری تست ذرات مغناطیسی، رنگ زمینه سفید و پاک کننده سطح بسته به روش اجرا کاربرد دارند.
- تجهیزات مشاهده: چراغ نور سفید، منبع UV-A برای ذرات فلورسنت، نورسنج و دستگاه سنجش شدت UV-A امکان بررسی شرایط دید را فراهم می کنند.
- ابزار کنترل عملکرد: نشانگر جهت میدان، قطعات مرجع، وزنه آزمون نیروی بلندکردن یوک و در صورت نیاز گوس متر برای ارزیابی میدان یا مغناطیس باقیمانده استفاده می شوند.
- وسایل تکمیلی: ابزار مغناطیس زدایی، تجهیزات حفاظت فردی و فرم ثبت نتایج، مجموعه بازرسی را کامل می کنند.
داشتن دستگاه تست ذرات مغناطیسی به تنهایی کافی نیست؛ پیش از کار باید سلامت تجهیزات، اعتبار کنترل های دوره ای و سازگاری مواد مصرفی بررسی شود. برای نمونه، در روش تر غلظت سوسپانسیون و در روش فلورسنت شرایط نور اهمیت دارند. بازرس با انتخاب و کنترل این مجموعه، احتمال از دست رفتن نشانه های واقعی یا برداشت اشتباه را کاهش می دهد.
مراحل انجام تست ذرات مغناطیسی چگونه است؟
مراحل انجام تست ذرات مغناطیسی باید مطابق دستورالعمل مکتوب و متناسب با جنس، شکل و شرایط سطح قطعه اجرا شوند. در آغاز، بازرس محدوده آزمون را مشخص می کند و با تمیز کردن آن، شرایط حرکت آزاد ذرات را فراهم می سازد. سپس با توجه به راستای احتمالی ترک ها، روش مغناطیس کردن و نوع ماده آشکارساز انتخاب می شود. برای کنترل اتصالات جوشی معمولا از یوک قابل حمل استفاده می کنند؛ اما قطعات کوچک یا تولیدات پرتعداد ممکن است به تجهیزات ثابت و سیم پیچ نیاز داشته باشند. پس از برقراری میدان مناسب، ذرات خشک یا سوسپانسیون تر روی ناحیه مورد نظر اعمال می شوند تا در محل نشت شار تجمع کنند. ترتیب اعمال میدان و ماده باید با روش آزمون هماهنگ باشد تا نشانه های ظریف از بین نروند.
در ادامه، بازرس نشانه های تشکیل شده را در شرایط نوری مناسب مشاهده می کند و پس از تفکیک نشانه های مرتبط و نامرتبط، موقعیت و ابعاد آنها را ثبت می کند. ارزیابی پذیرش یا رد قطعه به معیارهای فنی پروژه بستگی دارد، نه صرف مشاهده تجمع ذرات. در تست ذرات مغناطیسی جوش، اطراف گرده جوش و ناحیه متاثر از حرارت نیز باید در محدوده پوشش قرار بگیرند و برای شناسایی ترک هایی با جهت متفاوت، میدان در دو راستا اعمال شود. در پایان، پس از ثبت نتایج، مواد باقیمانده پاک می شوند و در صورت الزام فنی، مغناطیس زدایی انجام می گیرد. رعایت این توالی از تکرار بی مورد آزمون و آسیب احتمالی به سطح جلوگیری می کند.
آماده سازی و تمیزکاری سطح قطعه
آماده سازی سطح گام نخست در تست ذرات مغناطیسی است؛ زیرا چربی، پوسته اکسیدی، گل جوش و پاشش های فلزی می توانند حرکت ذرات یا مشاهده نشانه ها را مختل کنند. بازرس ابتدا محدوده مورد بررسی، شامل خود جوش و نواحی مجاور در دستورالعمل، را مشخص می کند. سپس با برس مناسب، پارچه بدون پرز یا پاک کننده سازگار، آلودگی های سطح را برطرف می سازد. اگر ناهمواری شدید مانع ارزیابی باشد، سنگ زنی موضعی با رعایت محدودیت ضخامت و کیفیت قطعه انجام می شود. هدف دستیابی به سطحی قابل بازرسی است، نه برداشتن بی دلیل فلز سالم.
سطوح رنگ شده لزوما به حذف پوشش نیاز ندارند؛ پوشش نازک و چسبنده ممکن است با تایید روش اجرایی قابل قبول باشد، اما لایه ضخیم حساسیت را کم می کند. در آزمون مرئی، زمینه سفید باید نازک و یکنواخت اعمال شود تا تضاد کافی با ذرات تیره ایجاد کند. پیش از شروع، خشکی سطح یا سازگاری مواد با سطح مرطوب نیز کنترل می شود. ثبت وضعیت اولیه به تفسیر نشانه ها کمک می کند.
انتخاب روش و جهت مغناطیس کردن
انتخاب روش و جهت مغناطیس کردن باید بر اساس شکل قطعه و راستای عیب انجام شود. بازرس مشخص می کند میدان طولی یا محیطی برای ناحیه مورد نظر مناسب تر است. یوک الکترومغناطیسی برای بازرسی موضعی جوش کاربرد دارد، اما سیم پیچ و عبور کنترل شده جریان برای برخی قطعات با هندسه خاص مناسب هستند. تفاوت رفتار جریان متناوب و مستقیم یا یکسوشده بررسی می شود؛ روش های متناوب عمدتا برای ناپیوستگی های سطحی مناسب هستند و برخی روش های مستقیم یا یکسوشده می توانند به آشکارسازی نزدیک به سطح کمک کنند.
میدان زمانی بهترین پاسخ را ایجاد می کند که نسبت به امتداد ترک زاویه مناسبی داشته باشد. اگر راستای عیب معلوم نباشد، بازرسی در دو جهت تقریبا عمود بر هم برنامه ریزی می شود. در اتصال جوشی باید محدوده همپوشانی موقعیت های یوک مشخص شود تا نقاط بین دو نوبت آزمون پوشش داده شوند. جنس قطعه و محدودیت تماس الکتریکی مستقیم در برخی پروژه ها پیش از انتخاب ابزار بررسی می شوند.
اعمال میدان مغناطیسی
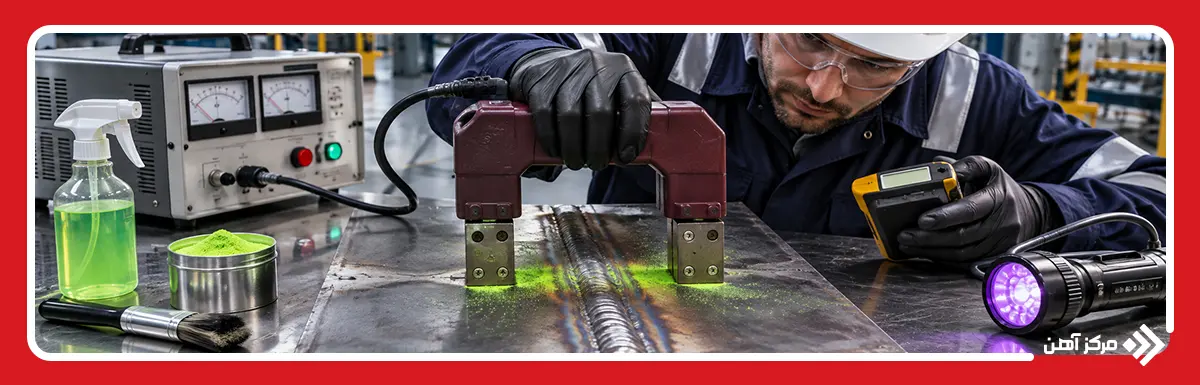
در مرحله اعمال میدان مغناطیسی، تجهیزات روی قطعه قرار می گیرند و ناحیه آزمون تحت اثر شار مناسب قرار می گیرد. پایه های یوک باید تماس پایدار با سطح داشته باشند و فاصله آنها با محدوده مجاز دستگاه سازگار باشد. بازرس سلامت کابل ها و عملکرد یوک را بررسی می کند و آزمون های کنترل دوره ای مانند نیروی بلند کردن را مطابق روش اجرایی انجام می دهد. برای قطعات پیچیده، محل قرارگیری سیم پیچ یا هادی نیز باید طوری انتخاب شود که میدان لازم به ناحیه هدف برسد.
کافی بودن مغناطیس کردن را نمی توان فقط از روشن شدن دستگاه نتیجه گرفت. جهت میدان با نشانگر مناسب کنترل می شود و شدت آن در صورت نیاز ارزیابی می شود. میدان ضعیف ممکن است ترک واقعی را آشکار نکند، در حالی که میدان بیش از حد موجب تجمع نامرتبط ذرات می شود. هنگام استفاده از پراد، خطر گرم شدن موضعی و آثار قوس الکتریکی باید کنترل شود. پس از اطمینان از وضعیت میدان، اعمال ذرات آغاز می شود.
اعمال ذرات مغناطیسی روی سطح
در این مرحله ماده آشکارساز روی سطح مغناطیسی شده قرار می گیرد. برای روش خشک، پودر با شدت کنترل شده پاشیده می شود تا ذرات بتوانند در محل نشت شار جمع شوند؛ دمیدن شدید یا انباشته شدن پودر ممکن است نشانه را بپوشاند. در روش تر، سوسپانسیون دارای ذرات مغناطیسی از طریق بطری، نازل یا اسپری تست ذرات مغناطیسی به صورت جریان یکنواخت اعمال می شود. ماده باید با دما و دستورالعمل سازگار باشد. در روش پیوسته، ماده هنگام اعمال میدان در ناحیه آزمون حضور دارد.
غلظت سوسپانسیون تر باید پیش از استفاده کنترل شود و اختلاط مانع ته نشینی ذرات می شود. در آزمون مرئی می توان از زمینه سفید نازک برای افزایش تضاد استفاده کرد، اما لایه ضخیم ممکن است آشکارسازی را ضعیف کند. هنگام اعمال مایع، جریان نباید الگوی شکل گرفته را بشوید. برای روش فلورسنت نیز روشنایی محیط و تجهیزات UV-A مطابق الزامات آزمون آماده می شوند. بازرس پیش از مرحله تفسیر، تشکیل نشانه ها را بدون دستکاری سطح بررسی می کند.
مشاهده و ارزیابی نشانه های عیب
پس از تشکیل نشانه ها، بازرس سطح را بررسی می کند تا تجمع ذرات را از آثار هندسی یا تجمع تصادفی جدا کند. نشانه های خطی باریک و پیوسته می توانند با ترک مرتبط باشند، اما برای تشخیص قطعی عیب کافی نیستند. محل نشانه نسبت به گرده جوش، پنجه جوش و ناحیه متاثر از حرارت ثبت می شود و اندازه آن در صورت نیاز سنجیده می شود. برای ذرات مرئی، شدت نور سفید و برای ذرات فلورسنت، شدت UV-A و میزان نور محیط باید مطابق دستورالعمل کنترل شده باشند.
نتایج با معیار پذیرش پروژه مقایسه می شوند؛ استاندارد روش اجرا به تنهایی همیشه حد مجاز عیب را تعیین نمی کند. در بازرسی جوش، ممکن است استاندارد پذیرش جداگانه مانند ISO 23278 یا الزامات قرارداد مبنا قرار گیرد. نشانه مشکوک را می توان پس از پاک کردن، با تغییر جهت میدان و تکرار آزمون مطابق دستورالعمل بررسی کرد. در پایان، گزارش شامل موقعیت، ابعاد، نوع نشانه، تنظیمات آزمون و نتیجه ارزیابی تهیه می شود.
مغناطیس زدایی و تمیزکاری نهایی
پس از پایان مشاهده و ثبت نتایج، باید وضعیت مغناطیس باقیمانده قطعه بررسی شود. مغناطیس زدایی همیشه الزامی نیست؛ ضرورت آن به مشخصات پروژه، فرآیندهای بعدی و شرایط بهره برداری بستگی دارد. میدان باقیمانده ممکن است بر ماشین کاری، جوشکاری بعدی یا عملکرد برخی تجهیزات حساس اثر بگذارد و ذرات آهنی محیط را به سطح جذب کند. اگر حد مجاز مغناطیس باقیمانده تعیین شده باشد، بازرس با گوس متر مناسب آن را اندازه می گیرد. در صورت نیاز، مغناطیس زدایی با دستگاه مخصوص و با کاهش تدریجی میدان یا روش تایید شده دیگری انجام می شود.
در مرحله تمیزکاری، پودر یا سوسپانسیون اضافی و پوشش زمینه موقت با مواد سازگار پاک می شوند. نباید از حلال یا سایش غیرمجاز استفاده شود که پوشش محافظ، سطح قطعه یا نشانه های ثبت نشده را تخریب کند. اگر قطعه پس از بازرسی نیازمند حفاظت در برابر خوردگی باشد، پوشش مناسب طبق دستورالعمل اعمال می شود. در نهایت، سطح خشک و تمیز بررسی شده و اطلاعات آزمون، وضعیت مغناطیس باقیمانده و اقدامات تکمیلی در گزارش درج می شوند.
تست ذرات مغناطیسی چه ترک هایی را شناسایی می کند؟
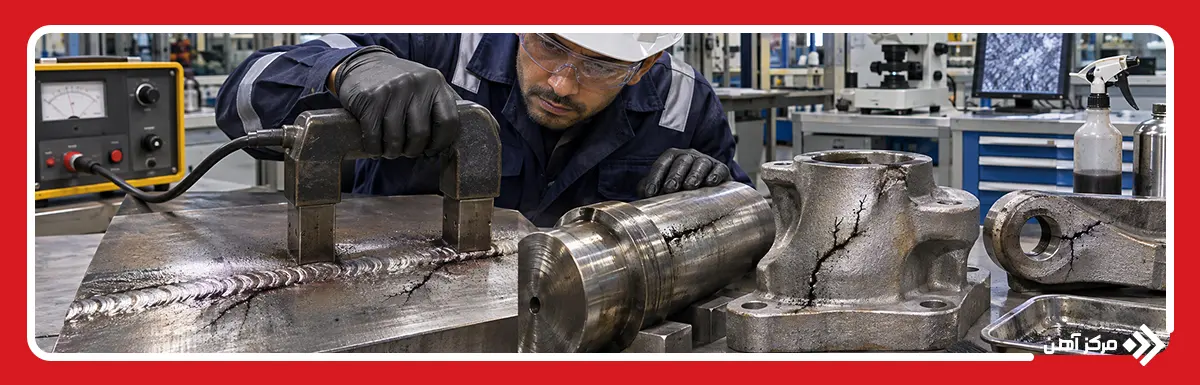
تست ذرات مغناطیسی بیشتر برای شناسایی ترک هایی کاربرد دارد که به سطح قطعه فرومغناطیس راه دارند یا در فاصله کمی از سطح قرار گرفته اند. هنگام مغناطیس کردن فولاد، ناپیوستگی مسیر عبور شار را تغییر می دهد و در نزدیکی آن میدان نشتی ایجاد می شود. ذرات آشکارساز در این ناحیه جمع می شوند و نشانه ای از محل احتمالی عیب به وجود می آورند. ترک های ناشی از جوشکاری، خستگی، عملیات حرارتی و بعضی ناپیوستگی های تولیدی از موارد قابل بررسی هستند. با این حال، مشاهده نشانه به معنای تشخیص قطعی نوع ترک نیست؛ زیرا تغییر ناگهانی هندسه قطعه یا برخی تفاوت های موضعی خواص مغناطیسی نیز می توانند تجمع ذرات ایجاد کنند. برای تفسیر صحیح، شکل نشانه، محل قرارگیری آن و سابقه ساخت قطعه باید در کنار یکدیگر بررسی شوند.
عمق قابل تشخیص با این روش مقدار ثابت و تضمین شده ای ندارد. حساسیت به اندازه، جهت و عمق ناپیوستگی، جنس ماده، نوع جریان و شدت میدان بستگی دارد و با افزایش فاصله عیب از سطح معمولا کاهش می یابد. به همین دلیل، تست ذرات مغناطیسی برای ترک های عمیق داخلی یا عیوب حجمی پنهان، جایگزین آزمون فراصوتی یا رادیوگرافی نیست. در بازرسی جوش MT لازم است گرده جوش و ناحیه متاثر از حرارت مطابق محدوده تعیین شده بررسی شوند؛ در قطعات فورج و ریخته گری نیز نواحی مستعد تمرکز تنش یا عیوب ساخت اهمیت دارند. بازرس باید میدان را در جهت مناسب اعمال کند و در صورت نامشخص بودن راستای ترک، از مغناطیس کردن در بیش از یک جهت استفاده کند. در ادامه، چهار گروه رایج ناپیوستگی قابل آشکارسازی بررسی می شوند.
ترک های سطحی و نزدیک به سطح
ترک های سطحی و نزدیک به سطح اصلی ترین هدف تست ذرات مغناطیسی هستند. ترک باز به سطح می تواند در حضور میدان مناسب نشانه ای خطی از تجمع ذرات ایجاد کند. ترک های ریز ناشی از سنگ زنی، سرد شدن سریع یا تنش های موضعی از نمونه هایی هستند که در فولاد فرومغناطیس قابل بررسی اند. در این روش، طول ظاهری نشانه برای ارزیابی به کار می رود؛ اما از روی شکل تجمع ذرات نمی توان عمق واقعی ترک را با دقت اندازه گرفت. برای تعیین عمق یا بررسی گستردگی داخلی، ممکن است آزمون تکمیلی لازم باشد.
امکان آشکارسازی ناپیوستگی نزدیک به سطح به شدت میدان، شکل ترک و فاصله آن از سطح وابسته است. بنابراین تعیین یک عمق نفوذ ثابت برای همه قطعات صحیح نیست. موازی بودن میدان با ترک نیز احتمال دیده نشدن آن را افزایش می دهد. بازرس با تغییر جهت مغناطیس کردن و کنترل نور مشاهده، احتمال از دست رفتن نشانه های مهم را کاهش می دهد. در پایان، نشانه ها بر اساس معیار پذیرش پروژه ارزیابی می شوند.
ناپیوستگی های ناشی از جوشکاری
در اتصالات جوشی فولاد فرومغناطیس، تست ذرات مغناطیسی جوش برای آشکارسازی ناپیوستگی هایی به کار می رود که در گرده جوش، پنجه جوش یا ناحیه متاثر از حرارت قرار دارند. ترک دهانه انتهایی جوش، ترک ناشی از انجماد و ترک های تاخیری مرتبط با هیدروژن از موارد مهم هستند، اگر به سطح راه داشته باشند یا میدان نشتی قابل تشخیص ایجاد کنند. برخی موارد عدم ذوب نیز تنها زمانی با تست ذرات مغناطیسی mt قابل مشاهده اند که به سطح باز شوند. این آزمون برای تشخیص تخلخل یا عدم نفوذ کاملا داخلی قابل اتکا نیست.
در بازرسی جوش MT، شکل نامنظم گرده، پاشش فلز و مرز تغییرات هندسی ممکن است نشانه های نامرتبط ایجاد کنند. به همین دلیل، تمیزکاری مناسب و اعمال میدان در راستاهای متفاوت اهمیت دارد. بازرس نشانه های خطی را با توجه به موقعیت، امتداد و شرایط ساخت بررسی می کند و درباره پذیرش آنها بر اساس استاندارد پروژه تصمیم می گیرد. ISO 17638 روش اجرای MT روی جوش را پوشش می دهد، اما معیارهای پذیرش در سندی مانند ISO 23278 تعیین می شوند.
عیوب ناشی از ریخته گری و آهنگری
در قطعات ریخته گری فولادی و قطعات آهنگری شده، ناپیوستگی هایی ممکن است هنگام شکل دهی یا سرد شدن شکل بگیرند. ترک گرم و پارگی ناشی از انقباض در قطعات ریختگی، درز ناشی از اتصال ناقص جریان مذاب و ترک سطحی قابل بررسی اند. در قطعات فورج نیز تاخوردگی سطحی فلز یا لپ، درزهای کشیده و ترک های ایجادشده هنگام تغییر شکل یا عملیات حرارتی می توانند نشانه مغناطیسی ایجاد کنند. البته این روش فقط برای مواد فرومغناطیس مناسب است و روی ریخته گری آلومینیومی کاربرد ندارد.
سطح قطعات ریختگی معمولا زبرتر از قطعات ماشین کاری شده است و تفسیر تجمع ذرات را دشوار می کند. انتخاب ذرات خشک یا تر باید بر اساس کیفیت سطح و حساسیت مورد نیاز انجام شود. در فورج ها نیز امتداد عیوب غالبا با جهت تغییر شکل فلز ارتباط دارد؛ بنابراین بازرس باید میدان را نسبت به راستای احتمالی درز تنظیم کند. برای ارزیابی ناپیوستگی های داخلی یا حجمی، روش دیگری مانند فراصوتی ممکن است مناسب تر باشد. نتیجه MT باید همراه با سوابق تولید قطعه تفسیر شود.
ترک های خستگی در قطعات فولادی
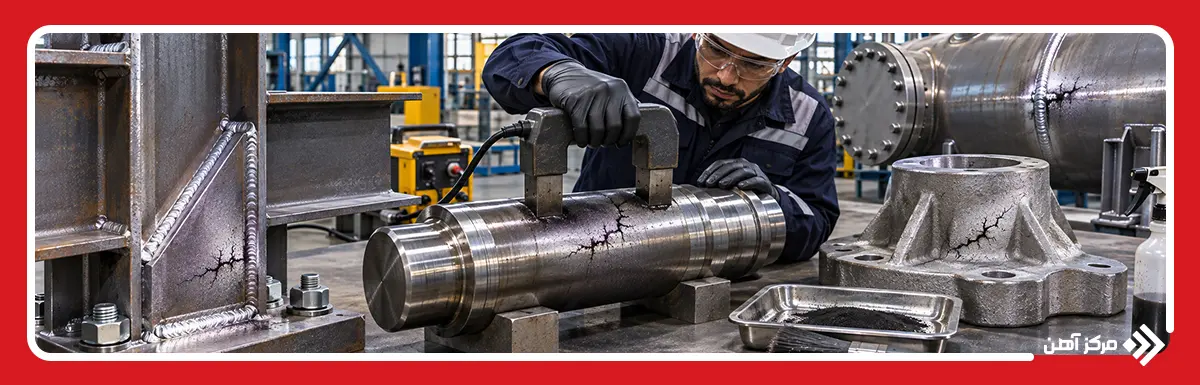
ترک های خستگی در اثر بارگذاری تکراری ایجاد می شوند و از نقاط تمرکز تنش مانند ریشه دندانه چرخ دنده، شیار خار یا تغییر قطر محور آغاز می شوند. در قطعات فولادی فرومغناطیس، تست ذرات مغناطیسی می تواند ترک های خستگی باز به سطح و بعضی ترک های بسیار نزدیک به سطح را پیش از دیده شدن با چشم نشان دهد. این قابلیت برای بررسی محورهای گردان، اجزای انتقال قدرت و بخش هایی از ماشین آلات که تحت بارگذاری تکراری هستند اهمیت دارد. با این حال، روش تست ذرات مغناطیسی mt عمر باقی مانده قطعه را تعیین نمی کند.
برای افزایش احتمال تشخیص، بازرس باید نواحی دارای تمرکز تنش را شناسایی کند و میدان را تا حد امکان عمود بر راستای احتمالی ترک اعمال کند. ترک خستگی در محورهای فولادی می تواند از شیار آغاز شود؛ اما هر نشانه خطی نباید بدون بررسی ترک خستگی نامیده شود. در صورت کشف نشانه مهم، قطعه بر اساس ضوابط تعمیر، تعویض یا آزمون تکمیلی ارزیابی می شود تا تصمیم نگهداری بر پایه شواهد فنی اتخاذ شود.
تست ذرات مغناطیسی چه کاربردهایی دارد؟
تست ذرات مغناطیسی در مراحل ساخت، نصب و نگهداری تجهیزات فولادی برای آشکارسازی ناپیوستگی های سطحی و نزدیک به سطح کاربرد دارد. این روش به ویژه زمانی ارزشمند است که قطعه باید بدون برش یا آسیب به ساختار اصلی بررسی شود. در کارگاه های ساخت سازه فولادی، از آن برای کنترل نواحی حساس اتصالات جوشی استفاده می کنند؛ در کارخانه های تولید قطعه نیز سطوح محصولات ریخته گری و فورج را پیش از تحویل یا ادامه ماشین کاری ارزیابی می کنند. بازرسی خطوط لوله، مخازن تحت فشار و تجهیزات در حال سرویس از دیگر حوزه های کاربرد است. همچنین در تعمیرات ماشین آلات، نشانه های ترک خستگی روی محور، چرخ دنده و اجزای تحت بار تکراری را می توان با این آزمون بررسی کرد.
انتخاب کاربرد مناسب به جنس قطعه، محل دسترسی و نوع عیب مورد انتظار بستگی دارد. تست ذرات مغناطیسی mt فقط برای مواد فرومغناطیس قابل استفاده است و برای شناسایی عیوب عمیق داخلی یا اندازه گیری ضخامت باقی مانده دیواره مناسب نیست. در بازرسی جوش MT، محدوده پوشش و معیار پذیرش باید از مشخصات پروژه تعیین شود؛ در بازرسی قطعات صنعتی نیز ممکن است آزمون قبل و بعد از عملیات حرارتی یا تعمیر برنامه ریزی شود. دستگاه تست ذرات مغناطیسی از نوع یوک برای نقاط قابل دسترس در محل اجرا مناسب است، در حالی که تجهیزات ثابت برای قطعات پرتعداد و هندسه های مشخص کارایی بیشتری دارند. نتیجه هر آزمون باید همراه با موقعیت نشانه ها، شرایط مغناطیس کردن و تصمیم فنی مستند شود تا مبنای کنترل کیفیت یا اقدام اصلاحی قرار گیرد.
بازرسی اتصالات جوشی سازه های فولادی
در ساخت و نصب اسکلت های فولادی، تست ذرات مغناطیسی جوش برای بررسی نواحی مستعد ترک در اتصال تیر به ستون، ورق اتصال بادبند، سخت کننده و قطعات جوش شده به صفحه ستون کاربرد دارد. تمرکز اصلی بر سطح گرده جوش، پنجه جوش و ناحیه متاثر از حرارت است؛ زیرا ترک های باز به سطح ممکن است در این نقاط شکل بگیرند. بازرس پس از حذف گل جوش و آلودگی، میدان را با جهت مناسب اعمال می کند و ذرات را روی ناحیه مشخص پخش می کند. در اتصالات پیچیده ممکن است برای پوشش کامل، موقعیت یوک چند بار تغییر کند.
در این کاربرد، زمان آزمون نیز اهمیت دارد. برای بعضی فولادها و فرآیندهای جوشکاری، ترک های هیدروژنی ممکن است با تاخیر ظاهر شوند؛ بنابراین زمان بازرسی باید مطابق دستورالعمل و الزامات پروژه تعیین شود. هر نشانه خطی به خودی خود به معنای مردود بودن اتصال نیست و باید با معیار پذیرش مرتبط ارزیابی شود. در نهایت، ثبت محل نشانه امکان تعمیر هدفمند و آزمون مجدد همان نقطه را فراهم می سازد.
کنترل کیفیت قطعات ریخته گری و فورج
در تولید قطعات فولادی ریخته گری و فورج، آزمون MT برای کنترل کیفیت سطح پیش از ورود به مراحل پرهزینه بعدی استفاده می شود. در قطعات ریختگی، ترک گرم، پارگی سطحی و برخی درزهای ناشی از جریان نامناسب مذاب ممکن است نشانه مغناطیسی ایجاد کنند. در محصولات فورج نیز تاخوردگی فلز، درز طولی و ترک ناشی از تغییر شکل یا عملیات حرارتی قابل بررسی هستند. این ناپیوستگی ها همیشه با چشم مشخص نیستند و ممکن است پس از ماشین کاری مشکل ایجاد کنند. بازرسی به موقع می تواند از ادامه فرآیند روی قطعه معیوب جلوگیری کند.
نوع سطح در انتخاب روش اثر دارد. سطح ریختگی زبر و دارای بقایای ماسه یا پوسته است و ممکن است به تمیزکاری بیشتری نیاز داشته باشد؛ در مقابل، سطح ماشین کاری شده برای مشاهده نشانه های ظریف مناسب تر است. در قطعات فورج، بازرسی پس از عملیات حرارتی نیز ممکن است برای تشخیص ترک های جدید لازم باشد. حدود پذیرش باید از مشخصات محصول یا قرارداد استخراج شود و صرفا بر اساس وجود ذرات تجمع یافته تصمیم گیری نشود.
بازرسی خطوط لوله و مخازن صنعتی
در خطوط لوله و مخازن فولادی فرومغناطیس، تست ذرات مغناطیسی برای بررسی نواحی قابل دسترس که احتمال ترک سطحی دارند به کار می رود. جوش های محیطی لوله، اتصال نازل به بدنه مخزن، پایه های نگهدارنده و قسمت های تعمیر شده نمونه هایی از این نواحی هستند. بازرسی ممکن است هنگام ساخت، پس از تعمیر یا در برنامه نگهداری دوره ای انجام شود. بازرس باید ابتدا محدوده آزمون را با نقشه جوش و سابقه تجهیز تطبیق دهد و سپس سطح را برای مغناطیس کردن آماده کند. حمل پذیری یوک برای نقاطی که امکان انتقال قطعه به آزمایشگاه ندارند، مزیت دارد.
این آزمون محدودیت دارد: ترک یا خوردگی پنهان در عمق دیواره و کاهش ضخامت را به طور قابل اتکا اندازه گیری نمی کند. برای چنین مواردی به روش های مکمل مانند فراصوتی نیاز است. هنگام کار روی تجهیزات فرایندی، ایزوله کردن انرژی، کنترل مواد قابل اشتعال و رعایت دستورالعمل ایمنی پیش شرط شروع بازرسی است. اگر سطح دارای پوشش محافظ باشد، امکان آزمون از روی آن باید مطابق روش تایید شده بررسی شود.
بررسی ترک در قطعات ماشین آلات
در ماشین آلات صنعتی، قطعاتی مانند شفت، چرخ دنده، محور انتقال قدرت و اجزای اتصال تحت بارهای متناوب کار می کنند. ترک های خستگی از نقاط تمرکز تنش مانند شیار خار، ریشه دندانه، گوشه تیز یا تغییر ناگهانی قطر آغاز می شوند. تست ذرات مغناطیسی می تواند نشانه این ترک ها را پیش از تبدیل شدن به شکست آشکار کند؛ البته به شرط آنکه عیب به سطح راه داشته باشد یا نزدیک سطح باشد. این کاربرد در برنامه تعمیرات پیشگیرانه، بررسی قطعات باز شده و کنترل پس از سنگ زنی یا تعمیر اهمیت دارد.
برای شناسایی مناسب، بازرس محل های پرتنش را از روی نقشه قطعه و سابقه خرابی تعیین می کند و جهت میدان را با راستای احتمالی ترک هماهنگ می سازد. در قطعات با شیارها یا دندانه های متعدد، تجمع ذرات کنار تغییرات هندسی ممکن است نشانه نامرتبط ایجاد کند. پس از بازرسی، درباره نیاز به آزمون تکمیلی، تعمیر یا تعویض قطعه تصمیم گرفته می شود. اگر مغناطیس باقیمانده عملکرد تجهیزات بعدی را مختل کند، مغناطیس زدایی طبق دستورالعمل انجام می شود.
بازرسی جوش MT چگونه انجام می شود؟
بازرسی جوش MT با تعیین محدوده آزمون و بررسی مشخصات اتصال آغاز می شود. بازرس ابتدا شماره جوش، جنس فلز پایه، فرآیند جوشکاری، وضعیت تعمیرات قبلی و زمان مجاز بازرسی را از مدارک پروژه استخراج می کند. سپس گرده جوش، پنجه های دو طرف و بخش تعیین شده از ناحیه متاثر از حرارت را از نظر دسترسی و کیفیت سطح ارزیابی می کند. وجود گل جوش، پاشش فلزی یا پوشش ضخیم می تواند نشانه ها را پنهان کند؛ بنابراین پیش از آزمون، سطح تمیز می شود و بازرسی چشمی اولیه نیز انجام می گیرد. در فولادهایی که احتمال ترک هیدروژنی تاخیری وجود دارد، زمان اجرای تست ذرات مغناطیسی جوش باید با الزامات فنی پروژه هماهنگ باشد.
برای مغناطیس کردن موضعی معمولا پایه های یوک در دو سوی ناحیه جوش قرار می گیرند. بازرس ابتدا عملکرد دستگاه و مناسب بودن میدان را کنترل می کند؛ سپس ذرات خشک یا سوسپانسیون تر را مطابق روش پیوسته اعمال می کند. به منظور آشکارسازی ترک های طولی و عرضی، مغناطیس کردن در دو راستای تقریبا عمود بر هم انجام می شود و موقعیت های متوالی باید همپوشانی کافی داشته باشند. در روش مرئی، نشانه ها زیر نور سفید مناسب و در روش فلورسنت، زیر UV-A با نور محیط کنترل شده مشاهده می شوند.
در پایان، نشانه های خطی و غیرخطی از نظر محل، شکل و اندازه ثبت و با معیار پذیرش پروژه مقایسه می شوند. استاندارد ISO 17638 شیوه آزمون جوش را مشخص می کند؛ در مقابل، ISO 23278 سطوح پذیرش نشانه های مربوط به جوش فولاد فرومغناطیس را بیان می کند. هر ناحیه تعمیر شده نیز باید مطابق دستورالعمل دوباره بازرسی شود.
هنگام انجام تست ذرات مغناطیسی باید به چه نکاتی توجه کرد؟
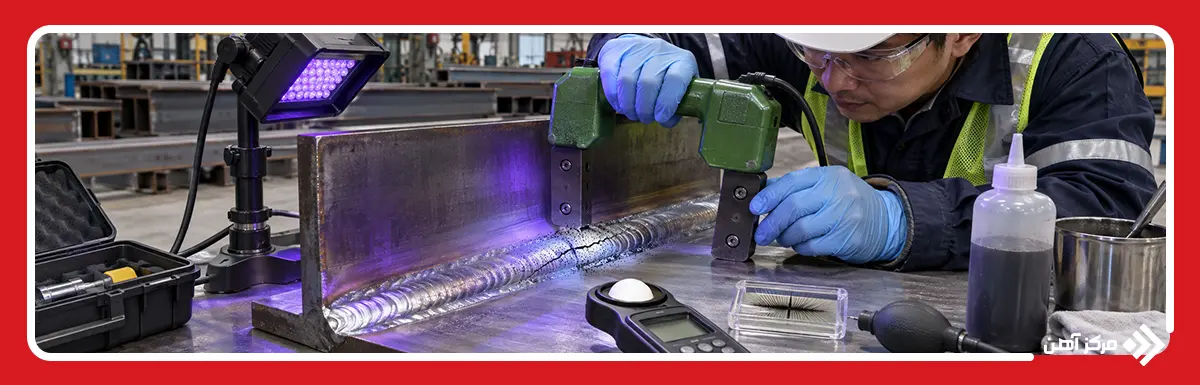
دقت در اجرای تست ذرات مغناطیسی فقط به قدرت دستگاه وابسته نیست؛ کنترل شرایط آزمون و صلاحیت بازرس نیز تعیین کننده است. پیش از شروع، باید فرومغناطیس بودن قطعه، استاندارد مرجع، محدوده بازرسی و معیار پذیرش مشخص شود. سطح آلوده یا پوشیده از پوسته ضخیم ممکن است نشانه ترک را پنهان کند و پوشش رنگی نامناسب حساسیت را کاهش دهد. همچنین دمای قطعه باید در محدوده مجاز مواد آشکارساز قرار داشته باشد. هنگام کار روی جوش های فولادی، توجه به این نکات ضروری است:
- جهت و کفایت میدان: میدان باید نسبت به راستای احتمالی ترک مناسب باشد. بررسی در دو جهت متفاوت و کنترل عملکرد یوک با روش تایید شده، خطر ندیدن ناپیوستگی را کاهش می دهد.
- کیفیت مواد مصرفی: پودر یا اسپری تست ذرات مغناطیسی باید با روش خشک، تر، مرئی یا فلورسنت سازگار باشد. غلظت سوسپانسیون، تاریخ مصرف و شرایط نگهداری طبق دستورالعمل سازنده کنترل می شوند.
- شرایط مشاهده: شدت نور سفید در آزمون مرئی و شدت UV-A همراه با نور محیط در آزمون فلورسنت باید اندازه گیری شوند. تجهیزات اندازه گیری نیز باید کنترل اعتبار داشته باشند.
- ایمنی و تفسیر: در محیط های دارای مواد قابل اشتعال، تهویه و مجوز کار اهمیت دارند. تماس الکتریکی نامناسب می تواند آثار قوس ایجاد کند و تجمع ذرات کنار تغییرات هندسی نباید بی بررسی ترک تلقی شود.
در پایان بازرسی جوش MT، نشانه ها با معیار پذیرش پروژه ارزیابی و همراه با تنظیمات میدان، مواد مصرفی و محل عیب ثبت می شوند. مغناطیس زدایی نیز فقط در صورت الزام فنی انجام می شود. رعایت این کنترل ها به تکرارپذیری آزمون و اعتبار تصمیم نهایی کمک می کند.
تست ذرات مغناطیسی یکی از روش های آزمون غیرمخرب برای شناسایی ترک های سطحی و ناپیوستگی های نزدیک به سطح در فولادهای فرومغناطیس است. عملکرد این روش به ایجاد میدان، تجمع ذرات در محل نشت شار و تفسیر نشانه ها وابسته است. انتخاب ذرات خشک یا تر، مشاهده مرئی یا فلورسنت و جهت مغناطیس کردن باید بر اساس جنس قطعه، شرایط سطح و حساسیت لازم انجام شود. در بازرسی جوش MT، آماده سازی سطح، کنترل تجهیزات و رعایت معیارهای پذیرش اهمیت دارند؛ زیرا هر تجمع ذره ای نشانه عیب مردود نیست. این آزمون برای آلومینیوم و فولاد زنگ نزن آستنیتی معمولی مناسب نیست و نمی تواند جایگزین روش های تشخیص عیوب عمیق داخلی شود. اجرای دقیق آزمون و ثبت دقیق نتایج، تصمیم گیری مطمئن درباره تعمیر، پذیرش یا ادامه بهره برداری قطعه فراهم می کند.
سوالات متداول
این آزمون برای فولادهای زنگ نزن فرومغناطیس مانند بسیاری از گریدهای فریتی و مارتنزیتی مناسب است، اما برای فولادهای آستنیتی معمولی کاربرد ندارد.
عمق مشخص و ثابتی ندارد؛ حساسیت تست ذرات مغناطیسی با افزایش عمق ترک کاهش می یابد و به نوع میدان، ابعاد و جهت ناپیوستگی بستگی دارد.
خیر، آلومینیوم فرومغناطیس نیست و برای تشخیص ترک های باز به سطح آن می توان از روش مایعات نافذ (PT) استفاده کرد.
آزمون MT مخصوص مواد فرومغناطیس است و برخی ناپیوستگی های نزدیک به سطح را نیز آشکار می کند؛ اما PT روی مواد غیرمتخلخل قابل استفاده است و فقط عیوب باز به سطح را شناسایی می کند.
در برخی شرایط، روی پوشش نازک غیرمغناطیسی امکان پذیر است؛ اما ضخامت رنگ و حساسیت آزمون باید مطابق دستورالعمل معتبر تایید شوند.
زیرا ترک هایی که تقریبا عمود بر میدان قرار دارند بهتر آشکار می شوند؛ بنابراین معمولا بازرسی در دو جهت متفاوت انجام می شود.
تست ذرات مغناطیسی جوش برای ترک های سطحی و نزدیک به سطح مناسب است؛ برای عیوب عمیق داخلی معمولا از آزمون فراصوتی یا رادیوگرافی استفاده می شود.
مغناطیس زدایی زمانی ضروری است که میدان باقیمانده با فرآیندهای بعدی، عملکرد قطعه یا الزامات فنی پروژه تداخل داشته باشد.
در اجرای صحیح، آزمون غیرمخرب است؛ اما استفاده نادرست از پرادهای الکتریکی یا تمیزکاری خشن ممکن است به سطح قطعه آسیب برساند.

