
تفاوت تست MT و PT؛ کدام روش برای بازرسی جوش بهتر است؟

دسترسی سریع به محتوای این مطلب
تست MT و PT دو روش بازرسی غیرمخرب برای شناسایی ناپیوستگی های جوش هستند، اما سازوکار و محدوده کاربرد متفاوتی دارند. در روش MT، قطعه فرومغناطیسی در میدان مغناطیسی قرار می گیرد و تجمع ذرات ریز در محل نشت شار، نشانه احتمالی عیب سطحی یا نزدیک به سطح را آشکار می کند. در روش PT، مایع نافذ به ناپیوستگی های باز به سطح نفوذ می کند و پس از پاکسازی و استفاده از آشکارساز، محل آنها مشخص می شود. انتخاب نادرست روش ممکن است باعث پنهان ماندن ترک یا انجام آزمون اضافی شود. هنگام ارزیابی کیفیت قطعات، توجه به مشخصات فنی و هزینه کنترل کیفیت در کنار قیمت روز آهن اهمیت دارد؛ زیرا هزینه یک اتصال معیوب می تواند بسیار بیشتر از هزینه بازرسی اولیه باشد.
تفاوت تست PT و MT به جنس فلز، موقعیت عیب و وضعیت سطح وابسته است. MT برای فولادهای فرومغناطیسی مانند فولادهای کربنی کاربرد دارد و در شرایط مناسب می تواند برخی ناپیوستگی های نزدیک سطح را نیز نشان دهد؛ در مقابل، PT برای مواد غیرمتخلخل از جمله فولادهای زنگ نزن آستنیتی و آلیاژهای غیرآهنی قابل استفاده است، اما فقط عیوب راه یافته به سطح را آشکار می کند. هیچ یک از این روش ها برای اطمینان از نبود عیوب عمیق داخلی جوش کافی نیستند و ممکن است آزمون های دیگری لازم باشد. در چارچوب تست مخرب و غیر مخرب فولاد، انتخاب آزمون باید مطابق الزامات پروژه، معیار پذیرش و صلاحیت بازرس انجام شود. در این مقاله مرکزآهن، مقایسه تست MT و PT را از نظر اصول عملکرد، عیوب قابل شناسایی، جنس قطعه، مراحل اجرا، تجهیزات، کاربرد و هزینه بررسی می کنیم و تفاوت استانداردها و معیار انتخاب روش مناسب را توضیح می دهیم.
تفاوت تست MT و PT
تفاوت تست pt و mt در نحوه آشکار شدن ناپیوستگی و نوع قطعه قابل آزمون مشخص می شود. در MT، میدان مغناطیسی در قطعه فرومغناطیسی برقرار می شود و اگر ترک مسیر شار را مختل کند، ذرات مغناطیسی در محل نشت میدان تجمع پیدا می کنند. این روش برای بررسی ترک های سطحی و برخی ناپیوستگی های نزدیک سطح کاربرد دارد، اما حساسیت آن به جهت میدان نسبت به امتداد ترک وابسته است. از این رو بازرس معمولا ناحیه جوش را در دو جهت مغناطیسی بررسی می کند. در مقابل، PT از خاصیت مویینگی استفاده می کند؛ مایع نافذ وارد دهانه عیب باز به سطح می شود و پس از پاکسازی اضافات، نشانه آن با آشکارساز ظاهر می شود. در بررسی عیوب جوشکاری باید توجه داشت که PT عیوب بسته و زیرسطحی را نشان نمی دهد.
فرق تست MT و PT در محدودیت های اجرایی نیز اهمیت دارد. MT تنها روی مواد فرومغناطیسی قابل انجام است؛ بنابراین برای بسیاری از فولادهای کربنی مناسب است، ولی برای فولاد زنگ نزن آستنیتی معمولی انتخاب درستی نیست. PT را می توان روی مواد غیرمتخلخل و سازگار با مواد آزمون اجرا کرد، به شرط آنکه سطح تمیز باشد و دهانه عیب با رنگ، چربی یا آلودگی مسدود نشده باشد. در بازرسی جوش، انتخاب روش به جنس فلز پایه، نوع ناپیوستگی مورد انتظار، وضعیت سطح و الزامات دستورالعمل بستگی دارد. برای مثال، اگر احتمال ترک زیرسطحی کم عمق در جوش فولاد فرومغناطیسی مطرح باشد، MT ممکن است مزیت داشته باشد؛ اما برای ترک باز به سطح در جوش استیل آستنیتی، PT کاربرد دارد. هیچ یک جایگزین بازرسی حجمی برای تشخیص عیوب عمیق داخلی نیستند.
تفاوت در اصول عملکرد
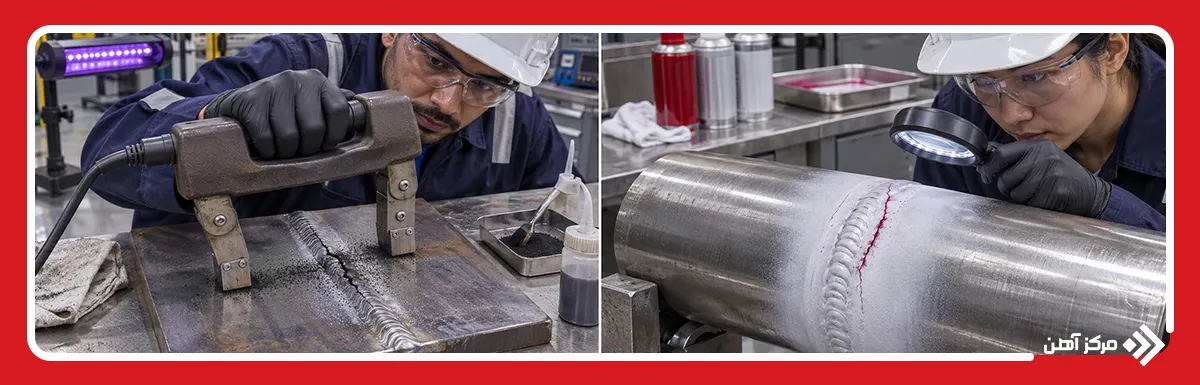
در روش MT، قطعه فرومغناطیسی با یوک مغناطیسی می شود. اگر ترک مسیر شار را مختل کند، بخشی از میدان نزدیک سطح نشت می کند و ذرات مغناطیسی تجمع می یابند. این تجمع به صورت نشانه مرئی یا فلورسنت دیده می شود. در تست ذرات مغناطیسی، قرارگیری میدان تقریبا عمود بر امتداد ترک، حساسیت آشکارسازی را افزایش می دهد؛ بنابراین معمولا بازرسی در دو جهت انجام می شود. عیوب عمیق داخلی ممکن است میدان نشتی کافی در سطح ایجاد نکنند.
در روش PT، سطح ابتدا پاکسازی و سپس با مایع نافذ پوشانده می شود. مایع بر اثر خاصیت مویینگی وارد ناپیوستگی های باز به سطح می شود. پس از زمان نفوذ، مایع اضافی حذف و آشکارساز اعمال می شود تا نافذ در عیب به سطح بازگردد و نشانه رنگی یا فلورسنت ایجاد کند. برخلاف MT، این روش به مغناطیسی بودن قطعه وابسته نیست، اما ترک زیرسطحی یا دهانه مسدود شده را آشکار نمی کند. بنابراین، تفاوت تست PT و MT به پدیده فیزیکی مورد استفاده برای نمایش عیب مربوط است.
تفاوت در نوع عیوب قابل شناسایی
در آزمون MT، ترک های سطحی جوش، ترک پنجه و ریشه قابل دسترس، ترک های خستگی و برخی ناپیوستگی های نزدیک سطح در قطعات فرومغناطیسی شناسایی می شوند. ترک باریک کنار گرده جوش حتی اگر با چشم دیده نشود، ممکن است تجمع خطی ذرات ایجاد کند. حساسیت به عمق عیب، جهت ترک نسبت به میدان، شدت مغناطیس و نوع جریان وابسته است. بنابراین، نشانه ذرات به تنهایی عمق یا اندازه واقعی ترک را مشخص نمی کند.
در روش PT، ترک های باز به سطح، تخلخل های سطح باز و روی هم افتادگی های دارای دهانه با خروج نافذ آشکار می شوند. اگر دهانه عیب زیر رنگ، پوسته اکسیدی یا آلودگی مسدود شده باشد، نتیجه ممکن است منفی کاذب شود. تفاوت تست PT و MT زمانی اهمیت بیشتری دارد که ترک زیر سطح قرار گرفته باشد؛ PT آن را تشخیص نمی دهد، اما MT در شرایط مناسب ممکن است ناپیوستگی کم عمق را نشان دهد. برای ارزیابی حفره ها یا عدم ذوب داخلی جوش باید از روش های حجمی مانند UT یا RT استفاده کرد.
تفاوت در جنس قطعات قابل بازرسی
جنس قطعه یکی از مهم ترین معیارهای انتخاب میان MT و PT است. آزمون MT فقط برای مواد فرومغناطیسی مانند فولادهای کربنی، بسیاری از فولادهای کم آلیاژ و بعضی گریدهای استیل فریتی یا مارتنزیتی کاربرد دارد. در این مواد، میدان مغناطیسی می تواند نشتی شار ناشی از ناپیوستگی را ایجاد کند. در مقابل، استیل های آستنیتی رایج مانند 304 و 316 در حالت معمول فرومغناطیسی نیستند و برای بازرسی آنها نمی توان به MT اتکا کرد. تشخیص قابلیت اجرای این آزمون باید بر اساس گرید و وضعیت واقعی قطعه انجام شود.
روش PT به فرومغناطیسی بودن نیاز ندارد و برای جوش فولاد کربنی، استیل آستنیتی، آلومینیوم و بسیاری از آلیاژهای غیرآهنی قابل استفاده است. حتی بعضی مواد غیرفلزی غیرمتخلخل نیز با مواد نافذ سازگار با سطح قابل بررسی هستند. با این حال، سطوح متخلخل یا پوشش های جاذب می توانند نشانه های گمراه کننده ایجاد کنند. در مقایسه تست MT و PT، جنس فلز نخستین معیار حذف یا انتخاب روش است، اما پاکیزگی سطح و نوع عیب مورد انتظار نیز باید بررسی شوند.
تفاوت در مراحل اجرای آزمون
در اجرای آزمون MT، بازرس ابتدا سطح جوش را از آلودگی و پوسته پاک می کند و فرومغناطیسی بودن قطعه را بررسی می کند. سپس با یوک یا تجهیزات دیگر، میدان مغناطیسی برقرار می سازد و ذرات خشک یا معلق در مایع را اعمال می کند. نشانه های تشکیل شده زیر نور مناسب بررسی و ثبت می شوند. برای کاهش احتمال نادیده ماندن ترک های هم جهت با میدان، مغناطیس دهی در جهت دیگری نیز انجام می شود. در پایان، در صورت نیاز، قطعه مغناطیس زدایی و تمیز می شود.
در آزمون PT، پاکسازی و خشک کردن اولیه ضروری است؛ زیرا دهانه ناپیوستگی باید برای ورود مایع باز باشد. نافذ روی سطح اعمال می شود و پس از زمان نفوذ، مقدار اضافی آن با روش مجاز برداشته می شود. سپس آشکارساز استفاده می شود و بازرس پس از زمان ظهور مشخص، نشانه ها را در روشنایی تعیین شده ارزیابی می کند. تمیزکاری نیز طبق دستورالعمل انجام می شود. بنابراین، فرق تست MT و PT در ترتیب عملیات و نحوه آشکارسازی نشانه ها مشخص می شود.
تفاوت در تجهیزات و مواد مصرفی
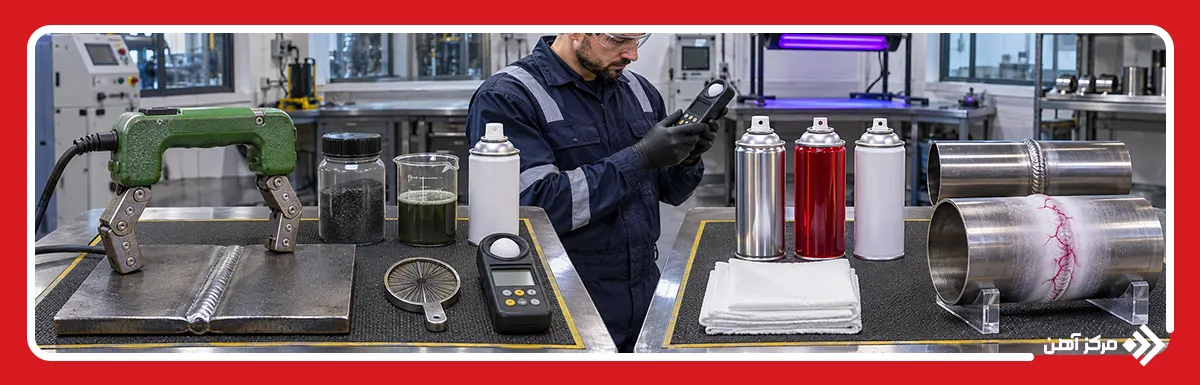
در آزمون MT، تجهیزات بر اساس شکل قطعه و روش مغناطیس دهی انتخاب می شوند. یوک الکترومغناطیسی برای بازرسی موضعی جوش کاربرد دارد، اما کویل یا کابل مغناطیس کننده برای هندسه های دیگر مناسب است. مواد مصرفی شامل پودر مغناطیسی خشک یا ذرات معلق در مایع به صورت مرئی یا فلورسنت هستند. در روش مرئی ممکن است پوشش سفید افزایش دهنده کنتراست استفاده شود. نشانگر جهت میدان و نورسنج نیز برای کنترل شرایط آزمون به کار می روند.
در PT دستگاه مغناطیس کننده لازم نیست، اما مجموعه مواد شیمیایی سازگار ضروری است. این مجموعه شامل پاک کننده اولیه، مایع نافذ رنگی یا فلورسنت، پاک کننده نافذ اضافی و آشکارساز مناسب است. دستمال بدون پرز، تجهیزات آبکشی و ابزار سنجش دما و روشنایی نیز استفاده می شوند. آزمون فلورسنت در هر دو روش به چراغ فرابنفش UV-A و کنترل نور محیط نیاز دارد. در مقایسه تست MT و PT، انتخاب تجهیزات باید مطابق دستورالعمل تایید شده انجام شود؛ زیرا ترکیب نامناسب مواد یا کنترل نکردن روشنایی می تواند قابلیت تشخیص عیب را کاهش دهد.
تفاوت در کاربردهای صنعتی
در صنایع ساخت سازه های فولادی، پل سازی و تجهیزات بالابر، روش MT برای بررسی ترک های سطحی جوش و نواحی تحت تنش کاربرد گسترده ای دارد. در بازرسی مخازن تحت فشار، خطوط لوله فولاد کربنی و قطعات آهنگری شده نیز می توان از این روش برای کنترل ناپیوستگی های سطحی و نزدیک سطح استفاده کرد. هنگام تعمیر تجهیزات، MT به شناسایی ترک های خستگی در اتصالات و قطعات فرومغناطیسی کمک می کند؛ البته دسترسی مناسب به سطح و امکان مغناطیس دهی ضروری است.
در مقابل، PT در ساخت تجهیزات استیل آستنیتی، جوشکاری آلومینیوم، قطعات ماشین کاری شده و برخی تجهیزات صنایع غذایی و دارویی کاربرد دارد. برای مثال، در بازرسی جوش مخزن استیل 316 که فرومغناطیسی نیست، مایع نافذ می تواند ترک های باز به سطح را آشکار کند. در مقایسه تست MT و PT، محدودیت جنس ماده و محل احتمالی عیب تعیین می کند کدام روش انتخاب شود. در پروژه های حساس، هر دو آزمون ممکن است برای قطعات متفاوت یک مجموعه استفاده شوند، اما هیچ کدام جایگزین آزمون های حجمی جوش نیستند.
تفاوت در هزینه
هزینه اجرای آزمون PT معمولا از نظر سرمایه گذاری اولیه پایین است؛ زیرا برای بازرسی موضعی می توان از اسپری نافذ، پاک کننده و آشکارساز استفاده کرد و به دستگاه مغناطیس کننده نیازی نیست. با این حال، مصرف مواد شیمیایی، آماده سازی و خشک کردن سطح، زمان نفوذ و ظهور نشانه ها و پاکسازی نهایی می توانند هزینه هر اتصال را افزایش دهند. در آزمون فلورسنت، تجهیزات نور فرابنفش و کنترل روشنایی نیز به هزینه اضافه می شوند.
در MT تهیه یوک، تجهیزات کنترل میدان و ذرات مغناطیسی هزینه اولیه بیشتری دارد، اما بازرسی تعداد زیادی جوش فولاد فرومغناطیسی ممکن است سریع تر و اقتصادی تر تمام شود. در صورت نیاز به مغناطیس زدایی، حذف پوشش یا دسترسی دشوار، هزینه این روش نیز افزایش می یابد. برای محاسبه هزینه تست PT و MT، دستمزد بازرس دارای صلاحیت، طول جوش، تعداد دفعات آزمون، توقف تولید و ثبت نتایج باید لحاظ شوند. بنابراین، قیمت پایین تر یک کیت به معنای کم هزینه تر بودن روش در کل پروژه نیست.
تفاوت در استانداردهای تست MT و PT
در بازرسی جوش، استانداردهای MT و PT مشخص می کنند آزمون چگونه انجام شود، نشانه ها با چه شرایطی مشاهده شوند و نتیجه بر چه اساسی گزارش شود. برای تست MT، استاندارد ISO 17638 الزامات اجرای آزمون ذرات مغناطیسی روی جوش را بیان می کند و مجموعه ISO 9934 به اصول عمومی، مواد و تجهیزات این روش می پردازد. در چارچوب ASTM نیز E709 راهنمای اجرای آزمون مغناطیسی است. این مدارک موضوعاتی مانند آماده سازی سطح، جهت مغناطیس دهی، کنترل شرایط مشاهده و ارزیابی نشانه ها را پوشش می دهند. در پروژه های حساس، دستورالعمل اجرایی باید با جنس قطعه، هندسه اتصال و استاندارد قراردادی هماهنگ باشد.
در روش PT، استاندارد ISO 3452-1 اصول آزمون مایع نافذ، از جمله آماده سازی سطح، زمان نفوذ، پاک کردن نافذ اضافی و ظهور نشانه را مشخص می کند. استاندارد ASTM E165/E165M نیز برای اجرای آزمون نافذ در کاربردهای صنعتی استفاده می شود. تفاوت مهم این است که استاندارد اجرای آزمون لزوما معیار پذیرش جوش نیست؛ برای قضاوت درباره قابل قبول بودن نشانه ها، در نظام ISO از ISO 23278 برای MT و ISO 23277 برای PT استفاده می شود، البته سطح پذیرش باید در مدارک پروژه تعیین شده باشد. در پروژه های تابع ASME نیز بخش پنجم، ماده ۷ برای MT و ماده ۶ برای PT به روش انجام آزمون مربوط هستند و معیار رد یا پذیرش ممکن است در کد ساخت مربوط مشخص شود. بنابراین، در مقایسه تست MT و PT باید استاندارد اجرا، معیار پذیرش، صلاحیت بازرس و ویرایش مورد استناد قرارداد جداگانه کنترل شوند.
تست MT بهتر است یا PT؟
برای پاسخ به این پرسش که تست MT بهتر است یا PT، ابتدا باید جنس قطعه و محل احتمالی ناپیوستگی مشخص شود. اگر جوش روی فولاد کربنی یا فولاد کم آلیاژ فرومغناطیسی قرار دارد و هدف کشف ترک های سطحی یا نزدیک سطح است، MT اغلب انتخاب مناسب تری خواهد بود. این روش امکان بررسی سریع نواحی جوش را فراهم می کند، اما برای آشکارسازی ترک ها باید جهت میدان مغناطیسی نسبت به امتداد عیب درست انتخاب شود. در مقابل، برای جوش فولاد زنگ نزن آستنیتی مانند 304 و 316 یا آلومینیوم، PT کاربرد دارد؛ زیرا این مواد برای بازرسی متداول ذرات مغناطیسی مناسب نیستند. البته سطح باید غیرمتخلخل، تمیز و دارای دهانه عیب باز باشد.
در مقایسه تست MT و PT، اندازه ترک به تنهایی تعیین کننده برتری نیست. مایع نافذ فلورسنت می تواند ترک های بسیار ریز باز به سطح را آشکار کند، در حالی که حساسیت MT به شدت و جهت میدان، نوع ذرات و عمق ناپیوستگی وابسته است. اگر سطح رنگ شده باشد، PT معمولا به برداشتن پوشش نیاز دارد و اجرای MT روی برخی پوشش های نازک فقط با روش تایید شده مجاز است. زمان اجرا، شرایط محیطی، هزینه آماده سازی و معیار پذیرش نیز باید در تصمیم لحاظ شوند. مهم تر اینکه هیچ کدام برای تایید سلامت حجم داخلی جوش کافی نیستند؛ در صورت احتمال عیوب عمقی، روش هایی مانند آزمون فراصوت یا رادیوگرافی باید مطابق الزامات پروژه انتخاب شوند. بنابراین، روش بهتر همان روشی است که برای جنس قطعه، عیب مورد انتظار و دستورالعمل بازرسی اعتبار داشته باشد.
تفاوت تست pt و mtنشان می دهد انتخاب روش بازرسی جوش باید بر اساس جنس قطعه و نوع ناپیوستگی انجام شود. آزمون MT برای فولادهای فرومغناطیسی کاربرد دارد و می تواند ترک های سطحی و عیوب نزدیک سطح را آشکار کند. در مقابل، PT برای مواد غیرمتخلخل مانند استیل آستنیتی مناسب است، اما تنها ناپیوستگی های باز به سطح را نشان می دهد. وضعیت پوشش، پاکیزگی سطح و جهت عیب بر کیفیت نتیجه تاثیر می گذارند.
هزینه تجهیزات معیار کافی نیست؛ زمان آماده سازی، صلاحیت بازرس، روش اجرا و معیار پذیرش اهمیت دارند. هیچ کدام از این دو آزمون جایگزین روش های حجمی برای کشف عیوب داخلی جوش نمی شوند. بنابراین، پیش از اجرای بازرسی باید استاندارد پروژه، مشخصات قطعه و هدف آزمون تعیین شود تا روش انتخابی نتیجه ای قابل اعتماد فراهم کند.
سوالات متداول
بله، تست MT و PT هر دو از روش های بازرسی غیرمخرب هستند و بدون تخریب قطعه، برای شناسایی ناپیوستگی های سطحی و در شرایط مناسب، نزدیک سطح استفاده می شوند.
بله، MT می تواند برخی ترک های نزدیک سطح را در مواد فرومغناطیسی شناسایی کند، اما حساسیت آن به عمق عیب، جهت میدان و روش مغناطیس دهی بستگی دارد.
بله، PT برای شناسایی ترک های باز به سطح در جوش استیل زنگ نزن، به ویژه گریدهای آستنیتی مانند 304 و 316، مناسب است.
در مقایسه تست MT و PT، برای ترک های ریز سطحی هر دو روش می توانند موثر باشند؛ اما جنس قطعه، وضعیت سطح و نوع ترک تعیین می کنند کدام آزمون مناسب تر است.
بله، تست PT و MT را می توان روی قطعات فرومغناطیسی سازگار اجرا کرد، اما ترتیب آزمون ها و پاکسازی میان آنها باید مطابق دستورالعمل معتبر انجام شود.
PT به سطح بدون پوشش نیاز دارد، اما MT در شرایط مشخص روی برخی پوشش های نازک و غیرمغناطیسی با روش تایید شده قابل اجرا است.
خیر، فرق تست MT و PT در قابلیت تشخیص عیوب نزدیک سطح است؛ MT ممکن است برخی عیوب کم عمق را نشان دهد، اما هیچ کدام برای بررسی عیوب عمیق داخلی مناسب نیستند.
بله، MT به تجهیزات مغناطیس دهی و ذرات مخصوص نیاز دارد و PT با مواد نافذ و آشکارساز انجام می شود. اجرای معتبر هر دو به بازرس دارای صلاحیت نیاز دارد.

