
تفاوت سخت کاری سطحی به روش PVD و CVD؛ بررسی تفاوت ها

دسترسی سریع به محتوای این مطلب
تفاوت سخت کاری سطحی به روش PVD و CVD در مکانیزم ایجاد پوشش، دمای عملیاتی، ضخامت لایه، میزان چسبندگی و تاثیر فرایند بر خواص قطعه مشخص می شود. در روش PVD یا رسوب گذاری فیزیکی از فاز بخار (Physical Vapor Deposition)، ماده پوشش دهنده با فرایندهای فیزیکی به سطح قطعه منتقل می شود؛ در مقابل، روش CVD یا رسوب گذاری شیمیایی از فاز بخار (Chemical Vapor Deposition) بر واکنش های شیمیایی مواد پیش ساز در نزدیکی سطح متکی است. هر دو فناوری برای افزایش مقاومت سایشی، کاهش اصطکاک و بهبود عملکرد قطعات صنعتی کاربرد دارند، اما شرایط اجرای یکسانی ندارند. انتخاب میان آنها علاوه بر نوع فولاد و شرایط بهره برداری، به هزینه تولید، ارزش قطعه و حتی عواملی مانند قیمت آهن در برآورد اقتصادی تجهیزات صنعتی وابسته است. در این مقاله مرکزآهن، تفاوت های سخت کاری سطحی به روش PVD و CVD را از جنبه های فنی و اقتصادی بررسی می کنیم تا بتوانید متناسب با جنس قطعه، شرایط کاری و کیفیت مورد انتظار، روش پوشش دهی مناسب را انتخاب کنید.
تفاوت سخت کاری سطحی به روش PVD و CVD
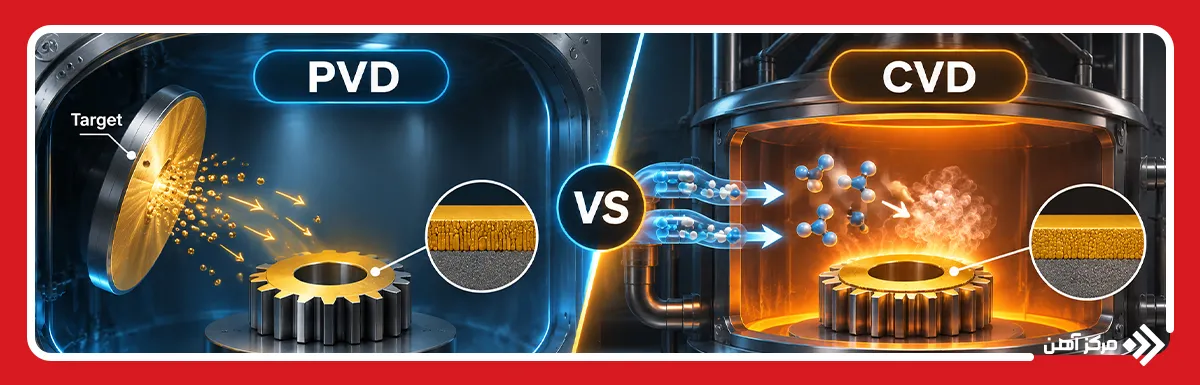
مقایسه سخت کاری سطحی به روش PVD و CVD نشان می دهد که هر دو فناوری به خانواده پوشش های مهندسی سطح تعلق دارند، اما روش تشکیل لایه و ارتباط آن با زیرلایه متفاوت است. در PVD، اتم ها یا ذرات ماده پوشش دهنده از یک منبع جامد جدا شده و در محیط خلأ روی سطح رسوب می کنند. در CVD، گازهای پیش ساز وارد محفظه شده و با انجام واکنش شیمیایی، لایه مورد نظر را روی قطعه تشکیل می دهند.
از دیدگاه مهندسی مواد، اصطلاح سخت کاری برای این فرایندها باید با دقت استفاده شود؛ زیرا PVD و CVD متعارف برخلاف برخی فرایندهای ترموشیمیایی، لزوما سختی خود فولاد زیرلایه را افزایش نمی دهند، بلکه پوششی با خواص مکانیکی متفاوت روی آن ایجاد می کنند. بنابراین مقاومت نهایی سیستم به ترکیب خواص پوشش، کیفیت فصل مشترک و استحکام زیرلایه وابسته است.
در سخت کاری فولاد، انتخاب میان پوشش دهی و تغییر ریزساختار اهمیت زیادی دارد. برای مثال، قطعه ای که زیرلایه نرم و دارای استحکام تسلیم پایین دارد، ممکن است حتی با پوشش بسیار سخت، در اثر بار متمرکز دچار تغییر شکل پلاستیک و شکست لایه شود. به همین دلیل، پیش از انتخاب روش رسوب گذاری باید سختی مغزی، شرایط تماس و مقدار تنش وارد بر سطح بررسی شوند.
تفاوت از نظر مکانیزم رسوب گذاری چگونه است؟
روش PVD: در رسوب گذاری فیزیکی، ماده پوشش دهنده معمولا از یک هدف جامد (Target) به فاز بخار منتقل می شود. این انتقال می تواند با تبخیر قوسی کاتدی (Cathodic Arc Evaporation) یا کندوپاش مگنترونی (Magnetron Sputtering) انجام شود. اتم های آزاد شده پس از عبور از محیط کم فشار به قطعه می رسند و لایه ای متراکم تشکیل می دهند. در تولید پوشش های نیتریدی، گازهای واکنش پذیر مانند نیتروژن نیز به محفظه اضافه می شوند تا ترکیب نهایی پوشش شکل بگیرد.
روش CVD: در این فناوری، مواد پیش ساز به صورت گاز وارد راکتور می شوند و پس از انتقال به سطح گرم قطعه، واکنش شیمیایی انجام می دهند. محصولات جامد واکنش روی زیرلایه رسوب می کنند و فرآورده های گازی از محفظه خارج می شوند. برای مثال، در تولید برخی پوشش های TiC یا TiN از ترکیبات گازی حاوی تیتانیوم به همراه منابع کربن یا نیتروژن استفاده می شود.
تفاوت اصلی در این است که PVD عمدتا بر انتقال فیزیکی ماده از منبع پوشش متکی است، اما CVD بر شیمی واکنش های سطحی و انتقال جرم گازهای پیش ساز تکیه دارد. این اختلاف، رفتار دو فرایند را در پوشش دهی سطوح پیچیده نیز تغییر می دهد.
تفاوت از نظر دمای فرایند چگونه است؟
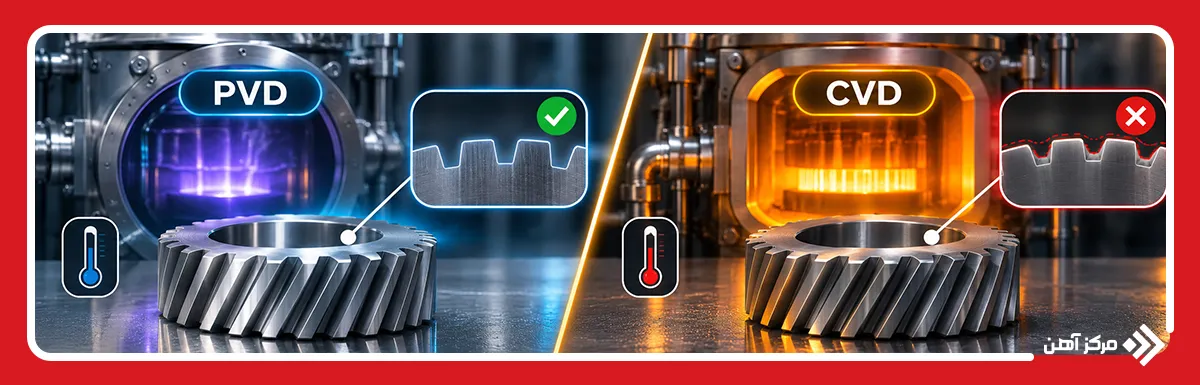
روش PVD: دمای پوشش دهی در بسیاری از فرایندهای صنعتی PVD حدود 200 تا 500 درجه سانتی گراد است. البته دمای دقیق به نوع پوشش، تجهیزات و فناوری رسوب گذاری بستگی دارد و برخی روش های تخصصی می توانند در دماهای پایین تر نیز انجام شوند. این ویژگی امکان پوشش دهی بسیاری از فولادهای ابزار و قطعات دارای عملیات حرارتی قبلی را فراهم می کند، مشروط بر اینکه دمای فرایند به خواص تثبیت شده قطعه آسیب نرساند.
روش CVD: فرایند CVD حرارتی متعارف برای پوشش ابزارهای برشی معمولا در دماهای بالاتر، اغلب حدود 800 تا 1050 درجه سانتی گراد انجام می شود. این محدوده برای بسیاری از فولادهای سخت کاری شده خطر بازپخت ناخواسته، تغییر ریزساختار یا کاهش سختی ایجاد می کند. با این حال، فناوری های جدید مانند PECVD و برخی فرایندهای کم دمای CVD این محدودیت را تا حدودی کاهش داده اند.
در بررسی ارتباط پوشش دهی با عملیات حرارتی فولاد باید دمای رسوب گذاری با دمای تمپر قبلی و پایداری حرارتی ماده مقایسه شود. پایین بودن نسبی دمای PVD یک مزیت مهم است، اما به معنای سازگاری خودکار آن با تمام فولادهای عملیات حرارتی شده نیست.
تفاوت از نظر ضخامت پوشش چگونه است؟
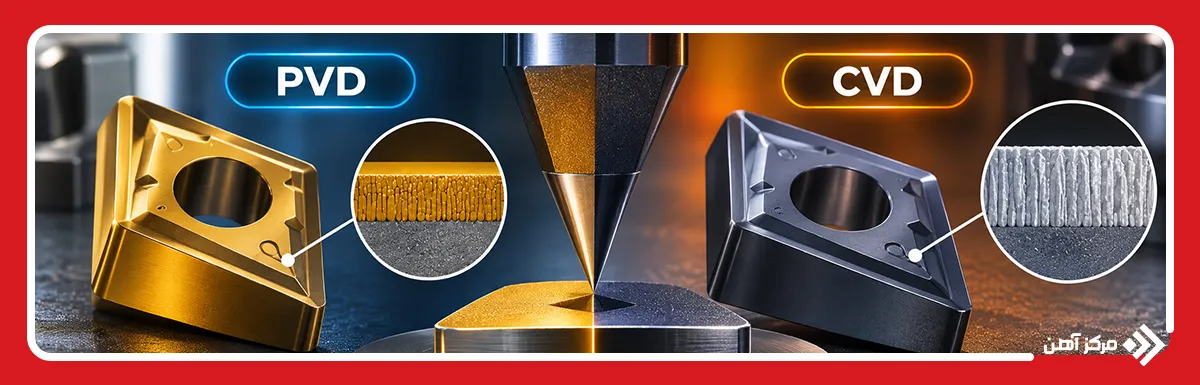
روش PVD: پوشش های سخت صنعتی PVD معمولا ضخامتی در محدوده چند میکرومتر دارند و در بسیاری از کاربردهای ابزارسازی، ضخامت حدود 1 تا 6 میکرومتر متداول است. این مقدار برای لبه های تیز ابزار اهمیت دارد؛ زیرا افزایش ضخامت می تواند شعاع لبه برشی را تغییر دهد و نیروهای برش را افزایش دهد. البته پوشش های ضخیم تر نیز با فناوری های خاص قابل تولید هستند و محدوده ذکر شده یک محدودیت مطلق نیست.
روش CVD: در بسیاری از کاربردهای ابزار برشی، فرایند CVD امکان تولید پوشش های چندلایه با ضخامت بیشتر، مثلا حدود 5 تا 20 میکرومتر را فراهم می کند. با این حال، ضخامت واقعی به ترکیب شیمیایی، نرخ رشد، شرایط فرایند و کاربرد بستگی دارد. CVD در صنایع نیمه رسانا حتی برای تولید لایه های بسیار نازک نیز استفاده می شود.
بنابراین تفاوت بین سخت کاری سطحی به روش PVD و CVD از نظر ضخامت باید در محدوده یک کاربرد مشخص بررسی شود، نه بر اساس تمام فناوری های موجود. در انتخاب پوشش، ضخامت بیشتر همیشه مطلوب نیست؛ زیرا تنش پسماند، احتمال ترک خوردگی و تغییر هندسه عملکردی نیز اهمیت دارند.
تفاوت از نظر سختی سطح چگونه است؟
روش PVD: سختی پوشش های تولیدشده با PVD به ترکیب شیمیایی و ریزساختار بستگی دارد. برای مثال، پوشش های TiN، CrN و AlTiN می توانند سختی قابل توجهی ایجاد کنند، در حالی که برخی پوشش های کربنی نیز ترکیبی از سختی بالا و اصطکاک پایین دارند. کنترل انرژی یون های برخوردکننده و شرایط رشد، امکان اصلاح اندازه دانه ها، تنش پسماند و تراکم ساختار را فراهم می کند.
روش CVD: در این فناوری نیز می توان پوشش های بسیار سخت مانند TiC، TiCN و برخی ساختارهای الماسی تولید کرد. سختی نهایی به فاز تشکیل شده، جهت گیری بلوری، میزان تخلخل و مقدار ناخالصی ها وابسته است. بنابراین نمی توان ادعا کرد که پوشش CVD در تمام شرایط از پوشش PVD سخت تر است.
در سخت کاری سطحی باید میان سختی خود پوشش و مقاومت مجموعه پوشش و زیرلایه تفاوت قائل شد. برای نمونه، یک لایه بسیار سخت روی فولادی با استحکام ناکافی ممکن است تحت فشار موضعی ترک بخورد. ارزیابی فنی معمولا با آزمون هایی مانند نانوفرورفتگی (Nanoindentation) و بررسی رفتار لایه تحت بارگذاری انجام می شود.
تفاوت از نظر مقاومت سایشی چگونه است؟
روش PVD: مقاومت سایشی پوشش های PVD از طریق ایجاد مانع سخت میان سطوح در تماس و کنترل رفتار اصطکاکی بهبود پیدا می کند. این ویژگی در ابزارهایی مانند مته، فرز انگشتی و قالب های شکل دهی اهمیت دارد. برای مثال، پوشش AlTiN می تواند در شرایط برش دارای دمای بالا عملکرد مناسبی ارائه دهد، زیرا ترکیب و ساختار آن به حفظ خواص پوشش در محیط گرم کمک می کند. البته عملکرد آن به سرعت برش، جنس قطعه کار و شرایط روانکاری وابسته است.
روش CVD: پوشش های CVD، به ویژه ساختارهای چندلایه شامل TiCN و Al2O3، در بعضی عملیات تراشکاری با سرعت بالا عملکرد مطلوبی دارند. لایه آلومینا می تواند نقش سد حرارتی را ایفا کند و انتقال گرما به زیرلایه ابزار را کاهش دهد. همچنین ضخامت مناسب پوشش به کنترل سایش سطح آزاد و سطح براده کمک می کند.
فرق سخت کاری سطحی به روش PVD و CVD از نظر مقاومت سایشی را نمی توان تنها با مقایسه عدد سختی مشخص کرد. نوع مکانیزم سایش، شامل سایش خراشان، چسبان، اکسیداسیونی یا خستگی سطحی، تعیین می کند که کدام پوشش عملکرد بهتری داشته باشد.
تفاوت از نظر چسبندگی پوشش چگونه است؟
روش PVD: چسبندگی در این فرایند به تمیزی سطح، انرژی یون های برخوردکننده، وضعیت اکسیدهای سطحی و اختلاف خواص مکانیکی پوشش و زیرلایه وابسته است. پیش از رسوب گذاری، قطعات معمولا تحت شستشوی دقیق و در بسیاری از سامانه ها تحت تمیزکاری یونی قرار می گیرند. این مرحله آلودگی های باقی مانده را کاهش می دهد و شرایط مناسبی برای تشکیل فصل مشترک ایجاد می کند. همچنین استفاده از لایه های واسط مانند کروم یا تیتانیوم می تواند چسبندگی بعضی پوشش ها را بهبود دهد.
روش CVD: تشکیل لایه از طریق واکنش های سطحی می تواند پیوند مناسبی میان پوشش و زیرلایه ایجاد کند. با این حال، چسبندگی مطلوب در CVD تضمین شده نیست؛ زیرا اختلاف ضریب انبساط حرارتی، تشکیل فازهای ترد یا تنش کششی پس از سرد شدن ممکن است باعث ترک یا جدایش شود.
برای بررسی چسبندگی، آزمون هایی مانند خراش (Scratch Test)، فرورفتگی و بررسی مقطع پوشش استفاده می شوند. نتیجه این آزمون ها باید همراه با ضخامت، سختی زیرلایه و نوع شکست تفسیر شود؛ زیرا بار بحرانی خراش به تنهایی معیار مطلق استحکام فصل مشترک نیست.
تفاوت از نظر یکنواختی پوشش چگونه است؟
روش PVD: در بسیاری از سامانه های PVD، انتقال ذرات به سطح تا حد زیادی تحت تاثیر جهت حرکت آنها قرار دارد. به همین دلیل، بخش هایی که دید مستقیم کمتری نسبت به منبع رسوب گذاری دارند ممکن است پوشش نازک تری دریافت کنند. این موضوع در شیارهای عمیق، حفره های باریک و قطعات دارای سطوح پنهان اهمیت دارد. استفاده از نگهدارنده های چرخان، منابع چندگانه و کنترل میدان پلاسما می تواند یکنواختی پوشش را بهبود دهد.
روش CVD: در فرایندهای CVD مناسب، گازهای واکنش دهنده می توانند به نواحی پیچیده هندسی نفوذ کنند و در صورت تامین شرایط واکنش و انتقال جرم، پوشش نسبتا یکنواختی ایجاد کنند. این مزیت به ویژه برای پوشش دهی سطوحی که دسترسی مستقیم به منبع تبخیر ندارند اهمیت دارد.
البته یکنواختی CVD نیز به صورت نامحدود تضمین نمی شود. کاهش غلظت مواد پیش ساز در مسیرهای طولانی، محصولات جانبی واکنش و اختلاف دمای سطح می توانند ضخامت پوشش را تغییر دهند. انتخاب نهایی باید بر اساس نسبت عمق به عرض حفره، شکل قطعه و محدودیت های انتقال جرم انجام شود.
تفاوت از نظر تغییر شکل قطعه چگونه است؟
روش PVD: به دلیل دمای نسبتا پایین در بسیاری از فرایندهای PVD، احتمال تغییر ابعاد ناشی از چرخه حرارتی معمولا کمتر است. این موضوع برای قطعات دقیق مانند اجزای قالب، ابزارهای اندازه گیری و قطعات مکانیکی دارای تلرانس محدود اهمیت دارد. با این حال، تنش پسماند فشاری بالا در پوشش یا گرمایش نامتقارن قطعات نازک ممکن است موجب تغییر شکل موضعی شود.
روش CVD: در CVD حرارتی متعارف، قطعه در معرض دمای بالا قرار می گیرد و سپس سرد می شود. این چرخه می تواند باعث آزاد شدن تنش های باقیمانده، تغییر فاز، بازپخت یا تغییر ابعاد شود. در بعضی قطعات فولادی، حتی ممکن است برای دستیابی مجدد به خواص مطلوب، انجام عملیات حرارتی تکمیلی ضرورت پیدا کند.
در انتخاب سختکاری سطحی به روش pvd برای قطعات دقیق باید بررسی شود که دمای پوشش دهی از محدوده مجاز متالورژیکی قطعه فراتر نرود. همچنین تلرانس هندسی، ضخامت پوشش و مقدار تنش پسماند باید همزمان کنترل شوند؛ زیرا حفظ دمای پایین به تنهایی تضمین کننده ثبات ابعادی نیست.
تفاوت از نظر سازگاری با جنس قطعه چگونه است؟
روش PVD: این فناوری برای بسیاری از فولادهای ابزار، فولادهای زنگ نزن، آلیاژهای تیتانیوم، کاربیدهای سمانته و برخی سرامیک ها قابل استفاده است. محدودیت اصلی، سازگاری دمایی و مکانیکی زیرلایه با شرایط فرایند است. برای مثال، فولادی که در دمای پایین تمپر شده و به کاهش سختی حساس است، ممکن است برای یک چرخه PVD با دمای بالا مناسب نباشد. در مقابل، کاربیدهای سمانته به دلیل پایداری حرارتی مناسب، زیرلایه های متداول پوشش های سخت هستند.
روش CVD: فرایند حرارتی متعارف بیشتر برای قطعاتی مناسب است که بتوانند دمای بالای رسوب گذاری را بدون افت عملکرد تحمل کنند. کاربیدهای سمانته و برخی سرامیک ها از گزینه های مهم هستند. استفاده از CVD روی فولادها نیز ممکن است، اما باید خطر تغییر ریزساختار و نیاز به عملیات تکمیلی بررسی شود.
در هر دو روش، ضریب انبساط حرارتی، واکنش پذیری شیمیایی، شرایط سطح و توان تحمل بار زیرلایه اهمیت دارند. همچنین سازگاری با یک آلیاژ به معنای مناسب بودن تمام پوشش ها برای آن نیست؛ زیرا احتمال تشکیل ترکیبات نامطلوب در فصل مشترک وجود دارد.
تفاوت از نظر مواد پوششی چگونه است؟
روش PVD: این فناوری امکان تولید مجموعه گسترده ای از پوشش های فلزی، نیتریدی، کاربیدی و چندعنصری را فراهم می کند. پوشش هایی مانند TiN، CrN، TiAlN و AlCrN در مهندسی ابزار و قطعات صنعتی کاربرد دارند. کنترل ترکیب هدف، گاز واکنش پذیر و انرژی ذرات می تواند ساختارهای چندلایه یا نانوکامپوزیتی ایجاد کند. در بعضی فناوری ها نیز پوشش های کربنی کم اصطکاک تولید می شوند.
روش CVD: این فرایند برای تولید پوشش هایی مانند TiC، TiN، TiCN، Al2O3 و الماس کاربرد دارد. یکی از مزیت های مهم CVD، امکان تولید برخی فازهای سرامیکی با شرایط رشد کنترل شده است. برای مثال، آلومینای کریستالی در پوشش ابزارهای تراشکاری به دلیل پایداری حرارتی و رفتار مناسب در برابر سایش مورد توجه قرار می گیرد.
در انتخاب ماده پوششی باید علاوه بر سختی، پایداری اکسیداسیونی، واکنش با قطعه کار و ضریب اصطکاک بررسی شود. گاهی پوششی با سختی کمتر اما چقرمگی یا پایداری شیمیایی مناسب تر، عمر ابزار بیشتری ایجاد می کند. بنابراین نوع فناوری رسوب گذاری به تنهایی تعیین کننده کیفیت ماده نهایی نیست.
تفاوت از نظر فشار محفظه چگونه است؟
روش PVD: بیشتر فرایندهای صنعتی PVD در محیط خلأ انجام می شوند. ابتدا فشار محفظه کاهش پیدا می کند تا آلودگی های گازی و اکسیژن کنترل شوند؛ سپس در مرحله رسوب گذاری، گاز فرایندی با فشار مشخص وارد محفظه می شود. فشار عملیاتی می تواند بسته به فناوری، در محدوده تقریبی چند دهم تا چند پاسکال یا مقادیر متفاوت دیگر قرار گیرد. فشار روی مسیر آزاد متوسط ذرات، میزان برخوردهای گازی و انرژی رسیدن آنها به سطح تاثیر می گذارد.
روش CVD: برخلاف PVD، این فناوری الزاما به خلأ زیاد نیاز ندارد. فرایند CVD می تواند در فشار اتمسفری، فشار کاهش یافته یا شرایط تخصصی دیگر اجرا شود. در روش LPCVD، کاهش فشار به کنترل انتقال جرم و برخی ویژگی های یکنواختی کمک می کند، در حالی که APCVD در فشار نزدیک به اتمسفر انجام می شود.
در نتیجه، عبارت «فشار CVD بیشتر از PVD است» یک قاعده همیشگی نیست. فشار واقعی باید با توجه به زیرشاخه فناوری، ترکیب مواد پیش ساز و هدف فرایند مقایسه شود. همچنین فشار اولیه تخلیه محفظه با فشار عملیاتی رسوب گذاری تفاوت دارد.
تفاوت از نظر زمان فرایند چگونه است؟
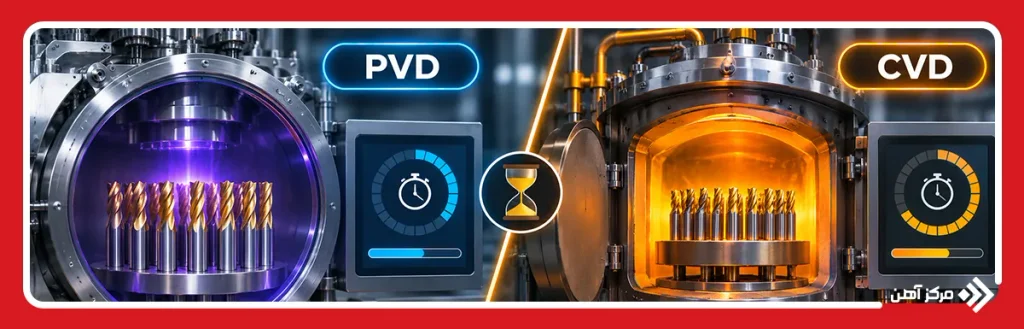
روش PVD: زمان پوشش دهی به نرخ رسوب گذاری، ضخامت هدف و تعداد لایه ها وابسته است. در بسیاری از کاربردهای صنعتی، مرحله اصلی رسوب گذاری چند ساعت طول می کشد، اما زمان آماده سازی قطعات، شستشو، تخلیه محفظه و سرد شدن نیز باید به آن اضافه شود. برای پوشش های چندلایه، تغییر ترکیب گاز یا منبع رسوب گذاری ممکن است زمان چرخه را افزایش دهد. در فناوری کندوپاش، نرخ رشد بعضی پوشش ها کمتر از روش تبخیر قوسی است؛ بنابراین حتی دو فرایند PVD نیز زمان یکسانی ندارند.
روش CVD: مدت فرایند بر اساس دما، سینتیک واکنش شیمیایی، نرخ جریان گاز و ضخامت مورد نظر تعیین می شود. در تولید پوشش های چندلایه ابزار، مراحل رشد لایه های مختلف و چرخه گرمایش و سرمایش می توانند زمان قابل توجهی ایجاد کنند. البته برخی فرایندهای CVD نرخ رشد بالایی دارند و نمی توان آنها را همیشه کندتر از PVD دانست.
در تحلیل زمان تولید باید ظرفیت بارگیری محفظه نیز در نظر گرفته شود. دستگاهی با چرخه طولانی تر ممکن است تعداد بیشتری قطعه را به صورت همزمان پوشش دهد و در نهایت، زمان تولید به ازای هر قطعه را کاهش دهد.
تفاوت از نظر پیچیدگی تجهیزات چگونه است؟
روش PVD: تجهیزات این فناوری معمولا شامل محفظه خلأ، پمپ های تخلیه، منابع تغذیه الکتریکی، هدف های پوشش دهی، سیستم کنترل دما و تجهیزات نگهدارنده و چرخش قطعات هستند. در فناوری کندوپاش، کنترل میدان مغناطیسی و پلاسما اهمیت دارد؛ در حالی که در تبخیر قوسی، پایداری قوس و کنترل قطرات درشت ماده تبخیرشده از موضوعات مهم است. همچنین پایش فشار، ولتاژ بایاس و میزان جریان گاز برای دستیابی به کیفیت تکرارپذیر ضروری است.
روش CVD: تجهیزات این فرایند علاوه بر محفظه واکنش، به سیستم دقیق انتقال و اندازه گیری گازهای پیش ساز، کنترل دمای سطح و مدیریت محصولات جانبی نیاز دارند. بعضی پیش سازها خورنده، سمی، آتش گیر یا حساس به رطوبت هستند؛ بنابراین استفاده از سامانه های تشخیص نشتی، تصفیه گاز خروجی و کنترل ایمنی اهمیت ویژه ای دارد.
مقایسه پیچیدگی این دو فناوری تنها با شمارش تجهیزات امکان پذیر نیست. PVD می تواند از نظر سامانه خلأ و منبع توان پیچیده باشد، در حالی که چالش اصلی CVD ممکن است مدیریت واکنش های شیمیایی و ایمنی مواد فرایندی باشد.
تفاوت از نظر هزینه اجرا چگونه است؟
روش PVD: هزینه پوشش دهی PVD تحت تاثیر قیمت تجهیزات خلأ، مصرف برق، مواد هدف، تعداد قطعات در هر چرخه و میزان آماده سازی سطح قرار دارد. در قطعات دقیق با ابعاد محدود و ارزش افزوده بالا، این روش می تواند از نظر اقتصادی مناسب باشد؛ زیرا کنترل ضخامت و دمای فرایند، احتمال نیاز به اصلاح ابعادی پس از پوشش دهی را کاهش می دهد. با این حال، تجهیزات پیشرفته و عملیات آماده سازی ممکن است هزینه قابل توجهی ایجاد کنند.
روش CVD: هزینه این روش به مصرف انرژی حرارتی، قیمت مواد پیش ساز، مدت چرخه، تجهیزات مدیریت گاز و الزامات ایمنی وابسته است. در تولید انبوه اینسرت های برشی با هندسه استاندارد، ظرفیت بارگیری و تکرارپذیری فرایند می توانند هزینه واحد محصول را کاهش دهند. در مقابل، قطعات حساس به دما ممکن است به عملیات اصلاحی یا بررسی های کیفی بیشتری نیاز پیدا کنند.
برای انتخاب اقتصادی، محاسبه هزینه به ازای هر قطعه کافی نیست. شاخص هایی مانند عمر مفید ابزار، تعداد دفعات تعویض، زمان توقف تولید و مقدار ضایعات نیز باید بررسی شوند. پوششی که هزینه اولیه بیشتری دارد، ممکن است با افزایش عمر ابزار یا کاهش توقف ماشین، هزینه عملیاتی کمتری ایجاد کند.
تفاوت از نظر کاربرد صنعتی چگونه است؟
روش PVD: این فناوری در پوشش دهی مته ها، فرزهای انگشتی، ابزارهای رزوه زنی، قالب های پرس، قطعات اصطکاکی و بعضی تجهیزات دقیق کاربرد گسترده ای دارد. ضخامت نسبتا کم و امکان اجرای فرایند در دمای پایین تر، PVD را برای ابزارهایی مناسب می کند که حفظ هندسه لبه و ویژگی های زیرلایه در آنها اهمیت دارد. در فرزکاری متناوب نیز انتخاب پوشش PVD با چقرمگی و تنش پسماند مناسب می تواند مقاومت لبه در برابر شکست را بهبود دهد.
روش CVD: کاربرد صنعتی مهم این فرایند، پوشش دهی اینسرت های کاربیدی مورد استفاده در تراشکاری و بعضی عملیات ماشین کاری با بار حرارتی بالاست. پوشش های چندلایه دارای TiCN و Al2O3 می توانند در برابر سایش و گرمای تولیدشده هنگام برش عملکرد مناسبی داشته باشند. افزون بر ابزارسازی، CVD در تولید لایه های عملکردی صنایع الکترونیک، نیمه رسانا و برخی پوشش های مقاوم به شرایط خاص استفاده می شود.
در انتخاب سخت کاری سطحی به روش PVD یا CVD باید شرایط واقعی بهره برداری بررسی شوند. برای مثال، ابزار مورد استفاده در فرزکاری ضربه ای ممکن است به پوشش نازک و چقرمه نیاز داشته باشد، در حالی که اینسرت تراشکاری پیوسته در سرعت بالا از پوشش ضخیم تر و پایدار در برابر گرما بهره ببرد. این تفاوت کاربردی نشان می دهد که انتخاب روش رسوب گذاری باید از نوع خرابی مورد انتظار قطعه آغاز شود، نه صرفا از سختی اسمی پوشش.
جدول مقایسه تفاوت سخت کاری سطحی به روش PVD و CVD
جدول زیر مهم ترین ویژگی های فنی این دو فناوری را در کاربردهای متعارف پوشش های سخت صنعتی نشان می دهد. مقادیر عددی تقریبی هستند و با تغییر زیرشاخه فرایند، ماده پوششی و تجهیزات تولید تغییر می کنند.
| معیار مقایسه | روش PVD | روش CVD |
|---|---|---|
| مکانیزم رسوب گذاری | انتقال فیزیکی ماده و تشکیل لایه | واکنش شیمیایی مواد پیش ساز در سطح |
| دمای متداول پوشش سخت | حدود 200 تا 500 درجه سانتی گراد | حدود 800 تا 1050 درجه در CVD حرارتی |
| ضخامت رایج پوشش ابزار | حدود 1 تا 6 میکرومتر | حدود 5 تا 20 میکرومتر |
| سختی پوشش | بالا، وابسته به ماده و ریزساختار | بالا، وابسته به ماده و فاز تشکیل شده |
| مقاومت سایشی | مناسب برای بسیاری از ابزارهای دقیق و متناوب | مناسب برای بسیاری از کاربردهای برش پیوسته و گرم |
| چسبندگی | وابسته به آماده سازی سطح و شرایط یونی | وابسته به واکنش سطحی و تنش های فصل مشترک |
| یکنواختی روی هندسه پیچیده | محدودیت در نواحی دارای دید مستقیم ضعیف | قابلیت پوشش دهی مناسب هندسه های پیچیده در شرایط کنترل شده |
| احتمال تغییر شکل حرارتی | معمولا کمتر | در روش حرارتی متعارف بیشتر |
| سازگاری زیرلایه | بسیاری از فولادهای ابزار و کاربیدها | کاربیدها و مواد مقاوم به دمای فرایند |
| مواد پوششی رایج | TiN، CrN، TiAlN، AlCrN | TiC، TiCN، TiN، Al2O3 |
| فشار محفظه | معمولا خلأ با فشار عملیاتی پایین | از فشار کاهش یافته تا اتمسفری |
| زمان فرایند | وابسته به نرخ رشد و تعداد لایه ها | وابسته به واکنش، ضخامت و چرخه حرارتی |
| پیچیدگی تجهیزات | سیستم خلأ، پلاسما و منابع توان | مدیریت پیش سازها، گازها و دما |
| هزینه اجرا | وابسته به تجهیزات و تعداد قطعات | وابسته به مواد شیمیایی، انرژی و ظرفیت تولید |
| کاربرد شاخص | مته، فرز، قالب و قطعات دقیق | اینسرت تراشکاری و پوشش های مقاوم به حرارت |
سخت کاری سطحی به روش PVD بهتر است یا CVD؟
انتخاب میان PVD و CVD باید بر اساس جنس زیرلایه، نوع بارگذاری، دمای عملکرد و شرایط سایش انجام شود. در قطعات فولادی حساس به حرارت، ابزارهای دارای لبه تیز و تجهیزاتی که حفظ تلرانس ابعادی اهمیت زیادی دارد، PVD اغلب انتخاب مناسب تری است. این روش امکان تولید پوشش های سخت با ضخامت نسبتا کم را فراهم می کند و در بسیاری از کاربردهای فرزکاری، سوراخ کاری و شکل دهی عملکرد مطلوبی دارد. در مقابل، CVD حرارتی متعارف برای بسیاری از اینسرت های کاربیدی مورد استفاده در تراشکاری پیوسته و شرایط دارای دمای بالا انتخاب قابل توجهی است.
امکان تولید پوشش های چندلایه حاوی آلومینا، حفاظت حرارتی و مقاومت مناسب در برابر بعضی مکانیزم های سایش از مزیت های این فناوری محسوب می شود. با این حال، نه تمام پوشش های PVD برای بارگذاری ضربه ای مناسب هستند و نه تمام پوشش های CVD مقاومت حرارتی یکسانی دارند. برای تصمیم گیری نهایی درباره سخت کاری سطحی PVD و CVD، بهتر است ابتدا مکانیزم اصلی خرابی قطعه مشخص شود و سپس عملکرد پوشش های پیشنهادی با آزمون های کاربردی بررسی گردد.
در ابزارهای برشی، مقایسه عمر ابزار، میزان سایش سطح آزاد، لب پریدگی لبه و کیفیت سطح ماشین کاری شده اطلاعات مفیدتری از مقایسه صرف سختی پوشش ارائه می دهد. در قطعات مکانیکی نیز مقاومت در برابر خستگی تماسی، چسبندگی و رفتار اصطکاکی باید ارزیابی شوند. در نهایت، هیچ کدام از این دو فناوری برتری مطلق ندارند؛ زیرا عملکرد موفق پوشش از هماهنگی میان زیرلایه، ترکیب شیمیایی لایه، شرایط رسوب گذاری و محیط بهره برداری حاصل می شود. انتخاب درست زمانی انجام می شود که افزایش عمر قطعه، کیفیت عملکرد و هزینه کل فرایند به صورت همزمان سنجیده شوند.
سوالات متداول
زیرا در PVD انرژی لازم برای آزادسازی و انتقال ماده عمدتا به روش فیزیکی تامین می شود، اما CVD حرارتی متعارف برای پیشبرد واکنش های شیمیایی به دمای بالاتری نیاز دارد.
در پوشش دهی متداول ابزارهای برشی، CVD معمولا لایه های ضخیم تری ایجاد می کند، اما این موضوع به فناوری و شرایط رسوب گذاری وابسته است.
بله، مکانیزم تشکیل فصل مشترک متفاوت است، اما چسبندگی نهایی در هر دو روش به آماده سازی سطح، جنس زیرلایه و تنش های پوشش بستگی دارد.
PVD به دلیل دمای عملیاتی معمولا پایین تر، اغلب برای قطعات حساس به حرارت مناسب تر است، البته باید دمای واقعی فرایند کنترل شود.
زیرا چرخه حرارتی دمای بالای CVD متعارف می تواند باعث آزاد شدن تنش های داخلی، تغییر ریزساختار و تغییر ابعاد قطعه شود.
خیر، سازگاری هر روش به ترکیب فولاد، وضعیت عملیات حرارتی، دمای مجاز، کیفیت سطح و خواص مورد انتظار بستگی دارد.
PVD اغلب برای مته و فرز مناسب است، در حالی که CVD در بسیاری از اینسرت های کاربیدی مخصوص تراشکاری پیوسته و پرسرعت کاربرد دارد.

