
عملیات حرارتی فولاد ST37؛ از آنیل تا سخت کاری

دسترسی سریع به محتوای این مطلب
عملیات حرارتی فولاد ST37 مجموعه ای از فرایندهای گرمایش، نگهداری و سرد کردن کنترل شده است که با هدف تغییر ریزساختار، کاهش تنش های داخلی یا بهبود شرایط ساخت قطعات انجام می شود. این فولاد ساختمانی کم کربن به دلیل شکل پذیری و جوش پذیری مناسب، در تولید ورق، پروفیل و قطعات سازه ای کاربرد دارد؛ اما نباید انتظار داشت که با سرد کردن سریع، مانند فولادهای پرکربن به سختی بالایی در تمام مقطع برسد. نتیجه هر عملیات به ترکیب واقعی فولاد، ضخامت قطعه و وضعیت اولیه آن وابسته است. در ارزیابی اقتصادی، بررسی قیمت آهن در کنار هزینه انرژی کوره، زمان فرایند و بازرسی می تواند به تصمیم گیری کمک کند. انتخاب روش حرارتی باید با نیاز فنی قطعه آغاز شود، نه صرفا با هدف افزایش سختی.
در عملیات حرارتی ST37، آنیل و نرماله کردن می توانند برای اصلاح وضعیت ریزساختار یا بهبود قابلیت ساخت به کار روند و تنش زدایی نیز در شرایط مشخص به کاهش تنش های ناشی از جوشکاری یا شکل دهی کمک می کند. از طرف دیگر، سخت کاری فولاد ST37 با کوئنچ مستقیم محدودیت دارد و برای افزایش سختی موضعی ممکن است به فرایندهای ویژه سطحی نیاز باشد. اگر قطعه از ورق st37 ساخته شده باشد، باید گرید دقیق، گواهی مواد، سابقه نورد و حساسیت ابعادی آن نیز پیش از انتخاب چرخه حرارتی بررسی شود؛ زیرا نام بازاری ST37 به تنهایی تمام ویژگی های متالورژیکی محصول را مشخص نمی کند. در این مقاله مرکزآهن، روش های عملیات حرارتی فولاد ST37، مراحل اجرا، محدوده های دمایی وابسته به روش و مزایا و محدودیت های هر گزینه را بررسی می کنیم تا انتخاب فرایند بر پایه کاربرد واقعی قطعه انجام شود.
عملیات حرارتی فولاد ST37
عملیات حرارتی فولاد ST37 شامل چرخه هایی است که در آنها دما، مدت نگهداری و سرعت سرد شدن برای تغییر وضعیت ساختاری یا کاهش تنش های باقیمانده کنترل می شوند. این فولاد کم کربن معمولا ساختاری متشکل از فریت و پرلیت دارد و پاسخ آن به گرمایش با فولادهای پرکربن تفاوت می کند. برای نمونه، در عملیات حرارتی فولاد CK45 به دلیل کربن بالاتر می توان با سخت کردن و بازپخت، ترکیبی از سختی و چقرمگی به دست آورد؛ اما در ST37 سختی حاصل از کوئنچ مستقیم محدود است. پیش از انتخاب چرخه باید هدف مشخص باشد: کاهش تنش قطعه جوشکاری شده، یکنواخت کردن ریزساختار پس از شکل دهی یا آماده سازی برای ماشین کاری. وضعیت اولیه محصول و ترکیب واقعی ذوب نیز باید از گواهی مواد بررسی شوند.
در اجرای عملیات حرارتی ST37، یک برنامه ثابت برای همه ورق ها و مقاطع مناسب نیست. ضخامت بر زمان رسیدن مغز قطعه به دمای مورد نظر اثر می گذارد و هندسه یا وجود جوش خطر تاب برداشتن را افزایش می دهد. در مقایسه با عملیات حرارتی فولاد مارتنزیتی که برخی گریدهای آن برای افزایش سختی از تشکیل مارتنزیت بهره می برند، انتخاب چرخه برای ST37 اغلب با هدف کنترل ریزساختار و تنش انجام می شود. کوره باید دمای یکنواخت داشته باشد و قطعه روی تکیه گاه مناسب قرار بگیرد. پس از سرد شدن نیز بررسی ابعاد، ظاهر سطح و در صورت نیاز آزمون سختی یا خواص مکانیکی مشخص می کند نتیجه تا چه میزان با خواسته پروژه سازگار است. بنابراین، موفقیت عملیات حرارتی فولاد ST37 به تعریف دقیق هدف و کنترل کل چرخه وابسته است.
روش های عملیات حرارتی فولاد ST37
روش های عملیات حرارتی فولاد ST37 بر اساس نتیجه مورد انتظار انتخاب می شوند، نه صرفا در دسترس بودن کوره یا تجهیزات خنک کاری. اگر قطعه پس از تغییر شکل سرد، برای خمکاری یا ماشین کاری آماده می شود، آنیل می تواند به بازیابی شکل پذیری کمک کند. در مقابل، نرماله کردن برای اصلاح ساختار حاصل از فرآوری قبلی و یکنواخت تر شدن ویژگی های بخش های مختلف قطعه بررسی می شود. در این روش، فولاد از محدوده دگرگونی ساختاری عبور می کند و سپس معمولا در هوا سرد می شود. تنش زدایی هدف متفاوتی دارد: کاهش تنش های باقیمانده بدون انجام عمدی دگرگونی کامل فازی. انتخاب میان این روش ها باید با توجه به وضعیت اولیه ورق، میزان کارسرد و الزامات مکانیکی محصول انجام شود.
در میان انواع عملیات حرارتی فولاد st37، کربن دهی زمانی مطرح می شود که مقاومت سایشی سطح اهمیت بیشتری از سختی تمام ضخامت داشته باشد. در این فرایند، کربن به لایه بیرونی نفوذ می کند تا بتوان پس از عملیات مناسب، سطح سخت تری نسبت به مغز ایجاد کرد. کوئنچ مستقیم و تمپر نیز از نظر فنی قابل بررسی هستند، اما کربن کم این فولاد دستیابی به سختی زیاد در تمام مقطع را محدود می کند. بنابراین، اجرای سخت کاری فولاد ST37 بدون تعیین سختی هدف، عمق لایه و آزمون تایید، تصمیم مناسبی نیست. در عملیات حرارتی ST37 باید هزینه، امکان تغییر ابعاد و وضعیت تحویل اولیه نیز سنجیده شوند. برای قطعات سازه ای، هر تغییر در چرخه تولید باید با مشخصات فنی پروژه سازگار باشد و خواص مورد نیاز پس از عملیات دوباره ارزیابی شوند.
آنیل کردن فولاد ST37
آنیل کردن فولاد ST37 برای کاهش سختی ناشی از کار سرد، بهبود شکل پذیری یا آماده سازی قطعه انجام می شود. در این روش، فولاد گرم می شود، در دمای هدف می ماند و سپس سرد می شود. آنیل کامل با گرمایش بالاتر از محدوده دگرگونی و سرد کردن آهسته در کوره انجام می شود؛ در مقابل، آنیل فرایندی برای قطعات کم کربن کارسرد شده می تواند پایین تر از دمای دگرگونی اجرا شود. بنابراین، نوع آنیل باید پیش از تنظیم کوره مشخص باشد.
در عملیات حرارتی فولاد ST37، وضعیت اولیه قطعه تعیین می کند که آنیل چه نتیجه ای داشته باشد. برای مثال، ورق خمکاری شده ممکن است با آنیل مناسب، بخشی از شکل پذیری ازدست رفته را بازیابد. با این حال، آنیل فولاد ST37 همیشه موجب بهبود تمام خواص مکانیکی نمی شود و ممکن است استحکام ناشی از کارسرد را کاهش دهد. کنترل یکنواختی گرمایش و شیوه قرارگیری قطعه نیز برای محدود کردن تاب برداشتن اهمیت دارد. پس از سرد شدن، سختی و ابعاد قطعه باید با الزامات سفارش مقایسه شوند.
نرماله کردن فولاد ST37
نرماله کردن فولاد ST37 برای اصلاح ریزساختار ناهمگون پس از نورد گرم، آهنگری یا چرخه های حرارتی قبلی انجام می شود. در این روش، قطعه تا دمایی بالاتر از محدوده تبدیل کامل به آستنیت گرم می شود و پس از نگهداری کافی، در هوای ساکن سرد می شود. این سرد شدن نسبت به آنیل کامل سریع تر است و معمولا ساختار فریت و پرلیت ریزتری ایجاد می کند. در نتیجه، خواص قطعه می توانند یکنواخت تر شوند، اما میزان تغییر سختی و استحکام به ساختار اولیه و ترکیب شیمیایی بستگی دارد.
در عملیات حرارتی فولاد ST37، نرماله کردن زمانی اهمیت دارد که قطعه دارای دانه های درشت یا آثار فرآوری قبلی باشد. برای اجرای درست، قطعات باید با فاصله مناسب قرار بگیرند تا هوا به سطوح مختلف برسد. مقاطع ضخیم و بخش های نازک یک سازه ممکن است با سرعت های متفاوت سرد شوند و خطر تغییر شکل داشته باشند. پس از فرایند، کنترل ابعاد و در صورت نیاز بررسی سختی و ریزساختار مشخص می کند که نتیجه مورد انتظار حاصل شده است.
تنش زدایی فولاد ST37
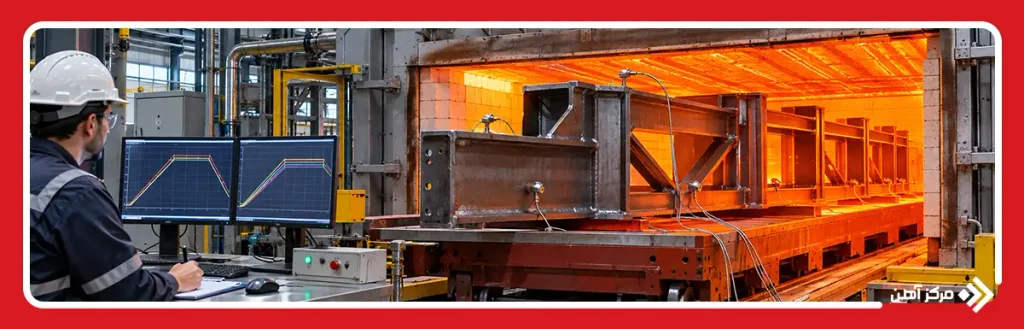
تنش زدایی فولاد ST37 با هدف کاهش تنش های باقیمانده ناشی از جوشکاری، خمکاری یا ماشین کاری انجام می شود. این تنش ها ممکن است بدون تغییر ظاهری وجود داشته باشند و هنگام برش باعث تغییر شکل قطعه شوند. در این روش، قطعه تا دمایی پایین تر از محدوده دگرگونی فازی گرم می شود تا بدون آستنیتی شدن، امکان بازتوزیع تنش ها فراهم شود. دما و مدت نگهداری به ضخامت، هندسه قطعه و الزامات پروژه بستگی دارند.
در عملیات حرارتی فولاد ST37، تنش زدایی برای مجموعه های جوشی دارای قیود زیاد یا قطعات نیازمند دقت ابعادی بررسی می شود؛ اما برای تمام سازه های جوشکاری شده ضرورت ندارد. گرم شدن نابرابر و سرد کردن شتاب زده می توانند تنش تازه یا تابیدگی ایجاد کنند؛ بنابراین کنترل نرخ گرمایش، یکنواختی دما و تکیه گاه قطعه اهمیت دارد. دمای بیش از حد یا زمان طولانی نیز ممکن است خواص مکانیکی را تغییر دهد. پس از اتمام چرخه، ابعاد و در صورت نیاز سختی و وضعیت جوش بررسی می شوند تا انطباق قطعه با مشخصات فنی تایید شود.
کربن دهی و سخت کاری سطحی فولاد ST37
کربن دهی و سخت کاری سطحی فولاد ST37 زمانی مطرح می شود که قطعه به سطح مقاوم در برابر سایش و مغز نسبتا نرم نیاز داشته باشد. چون کربن اولیه این فولاد کم است، کوئنچ مستقیم معمولا سختی بالایی در تمام مقطع ایجاد نمی کند. در کربن دهی، قطعه در محیطی با پتانسیل کربن کنترل شده و در دمای آستنیتی نگهداری می شود تا کربن به لایه های نزدیک سطح نفوذ کند. سپس با سرد کردن سریع و در صورت نیاز تمپر، لایه غنی از کربن سخت تر می شود، در حالی که مغز کم کربن رفتار متفاوتی دارد.
در عملیات حرارتی فولاد ST37، عمق لایه سخت شده به دما، زمان و شرایط فرایند وابسته است. کربن دهی برای قطعات سایشی کوچک می تواند بررسی شود، اما برای هر عضو سازه ای انتخاب مناسبی نیست. احتمال تاب برداشتن، ترک پس از کوئنچ و تغییر ابعاد باید پیش از اجرا ارزیابی شود. برای تایید نتیجه، سختی سطح و عمق موثر لایه اندازه گیری می شوند و ریزساختار نیز در صورت لزوم بررسی می شود.
کوئنچ و تمپر فولاد ST37 و محدودیت های آن
کوئنچ و تمپر فولاد ST37 شامل گرم کردن قطعه تا محدوده آستنیتی، سرد کردن سریع و سپس بازگرمایش در دمای پایین تر از دگرگونی است. هدف کوئنچ، تغییر ریزساختار و هدف تمپر، تنظیم خواص ساختار حاصل و کاهش تنش های ناشی از سرد شدن سریع است. با این حال، کربن کم ST37 باعث می شود سختی قابل دستیابی با کوئنچ مستقیم، در مقایسه با فولادهای مخصوص سخت کاری محدود باشد. میزان تشکیل مارتنزیت نیز به ترکیب شیمیایی، ضخامت قطعه و سرعت سرد شدن بستگی دارد.
در عملیات حرارتی فولاد ST37، انتخاب کوئنچ بدون بررسی کاربرد می تواند خطر تاب برداشتن، ترک یا افت خواص مورد انتظار قطعه سازه ای را افزایش دهد. تمپر ممکن است بخشی از تنش های ایجاد شده را کاهش دهد، اما مشکلات ناشی از هندسه نامناسب یا ترک های کوئنچ را برطرف نمی کند. بنابراین، برای سخت کاری فولاد ST37 ابتدا باید سختی هدف، مشخصات ذوب و امکان استفاده از گرید مناسب تر ارزیابی شوند. اجرای آزمایشی چرخه و آزمون سختی، ریزساختار و ابعاد، پیش از تولید انبوه ضروری است.
مراحل عملیات حرارتی فولاد ST37 چگونه انجام می شود؟
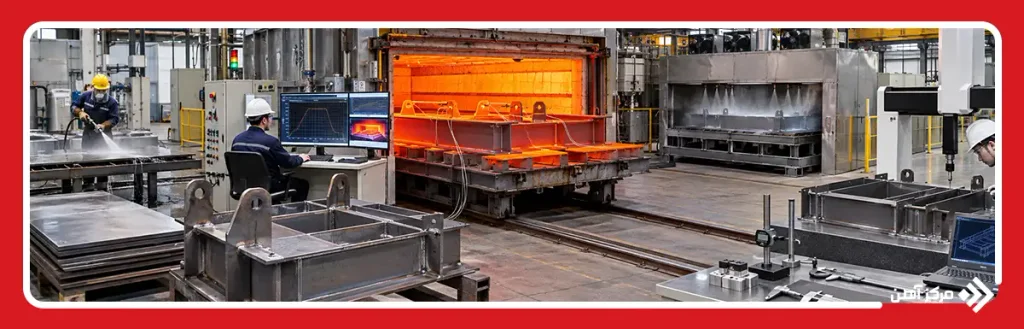
مراحل عملیات حرارتی فولاد ST37 با مشخص کردن هدف قطعه و وضعیت اولیه آن آغاز می شود. پیش از ورود به کوره، مسئول فنی باید گرید واقعی فولاد را از گواهی مواد بررسی کند و مشخص سازد که هدف، آنیل، نرماله کردن، کاهش تنش های باقیمانده یا سخت کاری سطحی است. سپس ابعاد، ضخامت، محل جوش ها و احتمال تغییر شکل ارزیابی می شوند. قطعه باید از آلودگی هایی مانند روغن، پوشش نامناسب و رطوبت پاک شود و روی تکیه گاه هایی قرار بگیرد که در دمای کار تغییر وضعیت ندهند. این تصمیم های اولیه به جلوگیری از اجرای چرخه حرارتی نامتناسب با خواص مورد انتظار کمک می کنند.
در مرحله گرمایش، دمای کوره و در صورت نیاز دمای واقعی قطعه با تجهیزات اندازه گیری کنترل می شود. سرعت بالا رفتن دما باید متناسب با ضخامت و هندسه انتخاب شود تا اختلاف حرارت میان بخش های مختلف، خطر تاب برداشتن را افزایش ندهد. پس از رسیدن مقطع به محدوده تعیین شده، زمان نگهداری طبق برنامه فرایند محاسبه می شود؛ صرف نمایش دمای هدف روی تابلو کوره به معنای گرم شدن یکنواخت تمام قطعه نیست. شیوه سرد کردن نیز بر اساس عملیات انتخاب می شود: در آنیل کامل معمولا سرد شدن آهسته، در نرماله کردن سرد شدن در هوا و در تنش زدایی سرد کردن کنترل شده اهمیت دارد. برای فرایندهای سخت کاری، شرایط سرد کردن و احتمال اعوجاج باید جداگانه ارزیابی شوند. در پایان عملیات حرارتی ST37، قطعه از نظر تغییر ابعاد، وضعیت سطح و خواص تعیین شده در مشخصات فنی کنترل می شود. ثبت نمودار دما و نتایج آزمون، امکان مقایسه نتیجه واقعی با برنامه مصوب را فراهم می کند.
آماده سازی و بررسی قطعه فولادی
آماده سازی قطعه پیش از عملیات حرارتی فولاد ST37 با شناسایی جنس و وضعیت اولیه آن آغاز می شود. ابتدا شماره ذوب و گواهی متریال با نقشه ساخت تطبیق داده می شوند تا استفاده از فولاد اشتباه منتفی شود. سپس ابعاد، ضخامت، محل جوش ها و میزان تغییر شکل اولیه ثبت می شوند. وجود ترک، بریدگی عمیق یا عیب جوش نیز بررسی می شود؛ زیرا عملیات حرارتی جایگزین تعمیر عیوب ساخت نیست.
در مرحله بعد، روغن ماشین کاری، چربی، رنگ نامناسب و آلودگی های سطحی با روش سازگار با قطعه پاک می شوند. این مواد ممکن است هنگام گرم شدن دود ایجاد کنند یا سطح و فضای کوره را آلوده سازند. قطعات بلند و ورق های نازک باید روی تکیه گاه های مناسب قرار بگیرند تا احتمال خمش یا تاب برداشتن کاهش یابد. پیش از بارگذاری، وزن و چیدمان مجموعه، فاصله قطعات از یکدیگر و سلامت تجهیزات نگهدارنده کنترل می شوند. در پایان، مشخصات قطعه و هدف فرایند در برگه عملیات ثبت می شوند تا اجرای چرخه و بازرسی بعدی قابل پیگیری باشد.
گرم کردن فولاد تا دمای مورد نظر
گرم کردن فولاد تا دمای مورد نظر در عملیات حرارتی فولاد ST37 باید مطابق نوع فرایند، ضخامت و شکل قطعه انجام شود. ابتدا کوره و تجهیزات اندازه گیری بررسی می شوند و قطعه با فاصله کافی از دیواره ها قرار می گیرد. سپس دما با نرخ تعیین شده افزایش می یابد تا اختلاف حرارت میان سطح و بخش های داخلی محدود بماند. گرمایش شتاب زده در مجموعه های جوشی یا قطعات دارای ضخامت متفاوت می تواند تنش حرارتی و تغییر شکل ایجاد کند.
در عملیات حرارتی ST37، دمای نمایش داده شده روی کنترلر کوره لزوما دمای واقعی تمام نقاط قطعه نیست. برای قطعات حساس می توان ترموکوپل ها را به نقاط منتخب متصل کرد و یکنواختی گرمایش را سنجید. دمای تنش زدایی با دمای آنیل کامل یا نرماله کردن یکسان نیست و باید از دستورالعمل تایید شده استخراج شود. تماس مستقیم شعله با قطعه و گرمایش موضعی ناخواسته نیز باید کنترل شود تا اکسیداسیون شدید و اختلاف دمای خطرناک ایجاد نشود. پس از رسیدن قطعه به محدوده تعیین شده، مرحله نگهداری آغاز می شود.
نگهداری فولاد در دمای مشخص
نگهداری فولاد در دمای مشخص مرحله ای است که پس از رسیدن مقطع قطعه به دمای هدف آغاز می شود. در عملیات حرارتی فولاد ST37، این زمان برای یکنواخت شدن دما و تکمیل تغییرات مورد انتظار تعیین می شود. در نرماله کردن، نگهداری کافی به آستنیتی شدن مناسب ساختار کمک می کند؛ اما در تنش زدایی، هدف فراهم کردن فرصت کاهش تنش های باقیمانده است. مدت نگهداری را نباید فقط از لحظه رسیدن نمایشگر کوره به دمای تنظیم شده محاسبه کرد، زیرا مغز قطعات ضخیم ممکن است سردتر باشد.
زمان مناسب به ضخامت موثر، هندسه، حجم بار کوره و نوع فرایند وابسته است. برای قطعات حساس، ترموکوپل های نصب شده روی قطعه امکان بررسی رسیدن دما به محدوده تعیین شده را فراهم می کنند. نگهداری بیش از حد در دماهای بالا می تواند باعث درشت شدن دانه ها، اکسید شدن سطح یا کربن زدایی شود. بنابراین، برنامه عملیات حرارتی ST37 باید زمان شروع و پایان نگهداری، محدوده مجاز دما و روش ثبت داده ها را مشخص کند تا نتیجه فرایند قابل ارزیابی باشد.
سرد کردن کنترل شده فولاد
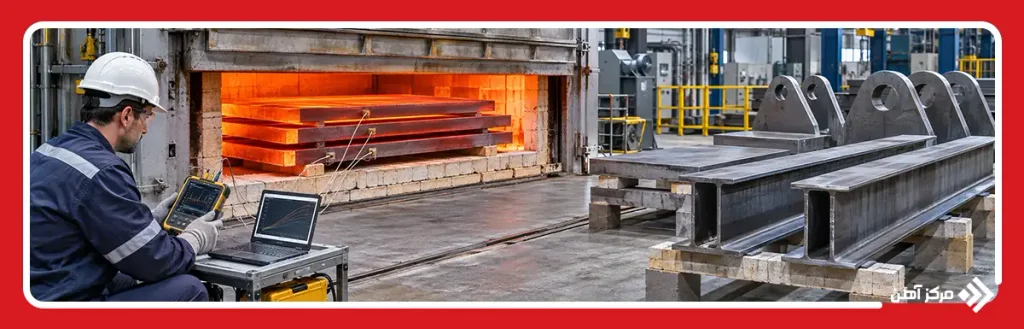
سرد کردن کنترل شده فولاد پس از پایان زمان نگهداری، بر ریزساختار و پایداری ابعادی قطعه تاثیر دارد. در عملیات حرارتی فولاد ST37، سرعت سرد شدن باید با هدف فرایند هماهنگ باشد. هنگام آنیل کامل، قطعه معمولا همراه کوره به آرامی سرد می شود تا ساختاری نرم تر شکل بگیرد. در نرماله کردن، قطعه از کوره خارج می شود و در هوای ساکن خنک می شود؛ بنابراین فاصله میان قطعات برای گردش هوا اهمیت دارد. در تنش زدایی نیز سرد کردن تدریجی از ایجاد اختلاف دمای شدید و تنش های تازه جلوگیری می کند.
برای قطعات جوشکاری شده یا مجموعه هایی با ضخامت متفاوت، خنک شدن نامتقارن می تواند تابیدگی ایجاد کند. به همین دلیل، روش چیدمان و نرخ کاهش دما باید طبق دستورالعمل مشخص شوند. در سخت کاری سطحی پس از کربن دهی ممکن است کوئنچ لازم باشد، اما انتخاب محیط سردکننده به سختی هدف و خطر ترک بستگی دارد. پس از رسیدن قطعه به دمای ایمن، وضعیت ظاهری و تغییر ابعاد بررسی می شود و اطلاعات چرخه سرمایش برای کنترل کیفیت ثبت می شوند.
بررسی کیفیت و خواص قطعه پس از عملیات حرارتی
بررسی کیفیت و خواص قطعه پس از عملیات حرارتی فولاد ST37 با مقایسه نتیجه فرایند و الزامات نقشه آغاز می شود. بازرس ابتدا نمودار ثبت دما، مدت نگهداری و شرایط سرد شدن را کنترل می کند تا انحراف مشخص شود. سپس سطح قطعه از نظر پوسته اکسیدی، ترک و آثار کربن زدایی بررسی می شود. اندازه گیری طول، تختی و تابیدگی نیز نشان می دهد که قطعه تلرانس ابعادی را حفظ کرده است.
نوع آزمون مکانیکی به هدف عملیات بستگی دارد. برای ارزیابی تغییر سختی می توان از آزمون برینل یا ویکرز استفاده کرد و در صورت الزام پروژه، آزمون کشش انجام داد. پس از نرماله کردن، بررسی ریزساختار می تواند یکنواختی فریت و پرلیت را نشان دهد؛ در قطعات کربن دهی شده نیز سختی سطح و عمق لایه باید اندازه گیری شوند. اگر احتمال ترک وجود داشته باشد، بازرس روش آزمون غیرمخرب را طبق دستورالعمل انتخاب می کند. نتایج آزمون ها باید ثبت شوند و مسئول کنترل کیفیت، قطعه را پس از تطبیق با معیار پذیرش تایید کند.
دمای عملیات حرارتی فولاد ST37 چقدر است؟
دمای عملیات حرارتی فولاد ST37 به نوع فرایند و ترکیب واقعی ذوب بستگی دارد و نمی توان یک عدد را برای آنیل، نرماله کردن و تنش زدایی به کار برد. نام ST37 در بازار معمولا به فولاد ساختمانی کم کربن نزدیک به S235JR اشاره دارد، اما پیش از تعیین چرخه باید گواهی مواد بررسی شود. بر اساس راهنمای فنی Ovako برای فولادهای ساختمانی عمومی، نرماله کردن در محدوده تقریبی 900 تا 930 درجه سانتی گراد و با سرد شدن در هوا انجام می شود. همین مرجع برای تنش زدایی، حدود 550 تا 600 درجه سانتی گراد و سرد کردن آهسته تا محدوده مشخص را معرفی می کند. این اعداد نمونه های مستند هستند، نه دستورالعمل ثابت برای همه قطعات.
برای آنیل فولاد ST37 نیز باید میان آنیل نرم و آنیل کامل تفاوت گذاشت. برگه فنی S235JR شرکت Lucefin برای آنیل نرم محدوده 690 تا 720 درجه سانتی گراد را ذکر می کند، در حالی که آنیل کامل به گرمایش متناسب با دماهای دگرگونی و سرد کردن آهسته نیاز دارد. در کربن دهی، دما معمولا بالاتر است و منابع تخصصی برای برخی روش های متداول محدوده نزدیک به 900 تا 950 درجه سانتی گراد را گزارش می کنند؛ این بازه را نباید بدون طراحی فرایند به هر قطعه ST37 تعمیم داد.
در انتخاب دمای عملیات حرارتی فولاد ST37، ضخامت، شکل قطعه، سابقه جوشکاری و خواص مورد انتظار باید هم زمان بررسی شوند. زمان نگهداری از رسیدن دمای واقعی قطعه به محدوده هدف محاسبه می شود. برای کوئنچ و تمپر نیز دمای مناسب باید با آزمون و مشخصات فنی تعیین شود، زیرا کم بودن کربن، سختی پذیری این فولاد را محدود می کند.
عملیات حرارتی فولاد ST37 چه مزایا و معایبی دارد؟
عملیات حرارتی فولاد ST37 اگر با هدف مشخص و چرخه متناسب با وضعیت اولیه قطعه اجرا شود، می تواند کیفیت ساخت را بهبود دهد. آنیل پس از شکل دهی سرد، شکل پذیری را بازیابی می کند و احتمال ترک در مراحل بعدی خمکاری را کاهش می دهد. نرماله کردن می تواند ناهمگنی ریزساختار حاصل از فرآوری قبلی را کمتر کند و رفتار قطعه در ماشین کاری را پیش بینی پذیرتر سازد. در مجموعه های جوشی، تنش زدایی کنترل شده ممکن است احتمال تغییر شکل هنگام ماشین کاری یا بهره برداری را کاهش دهد. مزیت این فرایندها وابسته به نوع عملیات و شرایط اولیه است؛ بنابراین افزایش سختی یا استحکام را نباید نتیجه قطعی همه آنها دانست.
در مقابل، عملیات حرارتی ST37 به انرژی، تجهیزات پایش دما و زمان تولید نیاز دارد. اگر سرعت گرمایش و سرد شدن یا نحوه تکیه گاه گذاری مناسب نباشد، قطعات بلند و ورق های نازک ممکن است تاب بردارند. نگهداری بیش از اندازه در دمای بالا خطر اکسید شدن سطح، کربن زدایی یا رشد دانه را افزایش می دهد و انتخاب نادرست کوئنچ نیز می تواند موجب ترک شود. به دلیل کربن کم این فولاد، سخت کاری مستقیم در تمام مقطع معمولا افزایش سختی محدودی ایجاد می کند. قیمت عملیات حرارتی فولاد ST37 به جرم بار، نوع فرایند، زمان اشغال کوره، نیاز به اتمسفر محافظ و آزمون های پس از عملیات وابسته است. برای بررسی توجیه اقتصادی این فرایند، باید قیمت ورق st37 را نیز در کنار هزینه عملیات حرارتی و اصلاح احتمالی قطعه در نظر گرفت. قبل از سفارش نیز باید هدف مکانیکی و تلرانس ابعادی بررسی شوند.اگر قطعه در شرایط تحویل مشخصات مورد نیاز را دارد، اجرای عملیات اضافه ممکن است توجیه فنی یا اقتصادی نداشته باشد.
عملیات حرارتی فولاد ST37 زمانی نتیجه دارد که روش اجرا با ترکیب شیمیایی، شکل قطعه و هدف تولید هماهنگ باشد. آنیل و نرماله کردن برای اصلاح وضعیت ساختاری و شکل پذیری به کار می روند، اما تنش زدایی به کاهش تنش های باقیمانده ناشی از جوشکاری یا شکل دهی کمک می کند. سخت کاری فولاد ST37 با کوئنچ مستقیم محدودیت دارد و برای ایجاد سطح مقاوم در برابر سایش می توان کربن دهی را بررسی کرد. در عملیات حرارتی ST37، کنترل دمای قطعه، زمان نگهداری و نرخ سرد شدن اهمیت دارد؛ زیرا انتخاب نادرست این پارامترها ممکن است باعث تاب برداشتن یا تغییر خواص شود. قبل از سفارش، گواهی مواد، مشخصات فنی پروژه و آزمون های کنترل کیفیت را بررسی کنید تا عملیات حرارتی فولاد ST37 با نیاز واقعی قطعه و هزینه مناسب اجرا شود.
سوالات متداول
بله، اما سخت کاری فولاد ST37 با کوئنچ مستقیم محدودیت دارد و برای افزایش سختی سطح می توان از کربن دهی و عملیات تکمیلی مناسب استفاده کرد.
آنیل کامل معمولا با سرد کردن آهسته در کوره انجام می شود، اما نرماله کردن فولاد ST37 با سرد شدن در هوا، معمولا ریزساختار ریزتری ایجاد می کند.
خیر، تنش زدایی فولاد ST37 پس از جوشکاری برای تمام قطعات الزامی نیست و ضرورت آن به طراحی، ضخامت، شرایط بهره برداری و استاندارد پروژه بستگی دارد.
بسته به نوع عملیات حرارتی ST37، سختی و استحکام ممکن است افزایش یا کاهش یابند؛ برای مثال، آنیل معمولا باعث نرم تر شدن فولاد کارسرد شده می شود.
بله، گرمایش و سرد کردن غیریکنواخت یا آزاد شدن تنش های داخلی می توانند باعث تاب برداشتن و تغییر ابعاد قطعه شوند.
سرعت سرد شدن نامناسب، اختلاف دمای شدید، تمرکز تنش، عیوب اولیه و انتخاب چرخه حرارتی نادرست می توانند خطر ترک خوردن را افزایش دهند.
با کنترل نمودار دمای عملیات حرارتی فولاد ST37، آزمون سختی، بررسی ابعاد و در صورت نیاز آزمون کشش و ریزساختار می توان کیفیت فرایند را ارزیابی کرد.

