
فولاد 3343 چیست و چه مشخصاتی دارد؟

دسترسی سریع به محتوای این مطلب
فولاد 3343 یکی از گریدهای پرکاربرد فولادهای تندبر است که به دلیل توانایی حفظ سختی در دمای بالا، مقاومت در برابر سایش و پایداری لبه برش، در ساخت ابزارهای ماشین کاری استفاده می شود. این فولاد با داشتن عناصر آلیاژی مانند تنگستن، مولیبدن، کروم و وانادیوم، عملکرد مناسبی در شرایط برش پیوسته و بارگذاری مکانیکی دارد. کیفیت تولید، ساختار متالورژیکی و شرایط عملیات حرارتی از مهم ترین عوامل تعیین کننده عملکرد نهایی آن هستند. از طرفی، بررسی قیمت آهن و هزینه تامین مواد اولیه در کنار طول عمر ابزار، اهمیت اقتصادی این گرید را مشخص می کند. در ادامه این مقاله از مرکزآهن، ترکیب شیمیایی، ویژگی های فنی، کاربردها و نکات خرید فولاد 3343 را به صورت تخصصی بررسی می کنیم.
فولاد 3343 چیست؟
برای درک اینکه فولاد 3343 چیست، باید ابتدا ساختار متالورژیکی و رفتار آن هنگام برش فلزات بررسی شود. فولاد 1.3343 یک فولاد آلیاژی از گروه فولادهای تندبر مولیبدن و تنگستن (Molybdenum-Tungsten HSS) است که با نام HS6-5-2C شناخته می شود. این گرید به دلیل قابلیت سخت شدن ثانویه (Secondary Hardening)، توانایی حفظ خواص مکانیکی در شرایط افزایش دمای لبه برش را دارد. ریزساختار نهایی فولاد تندبر 3343 پس از سخت کاری و تمپر مناسب، عمدتا شامل مارتنزیت تمپر شده، کاربیدهای آلیاژی و مقداری آستنیت باقیمانده است. حضور کاربیدهای سخت M6C و MC در زمینه فلزی، مقاومت در برابر سایش و تغییر شکل موضعی را افزایش می دهد. فولاد خشکه هوایی 3343 برخلاف فولادهای کربنی معمولی می تواند پس از آستنیته شدن، بسته به ابعاد قطعه و شرایط فرایند، با محیط هایی مانند گاز تحت فشار نیز سخت شود. با این حال، انتخاب محیط سرمایش باید براساس هندسه ابزار، ضخامت مقطع و دستورالعمل عملیات حرارتی انجام شود.
ترکیب شیمیایی فولاد 3343
این نوع فولاد ابزار به واسطه ترکیب کنترل شده عناصر کاربیدساز و عناصر موثر بر سختی پذیری، تعادل مناسبی میان مقاومت سایشی، چقرمگی و عملکرد حرارتی ایجاد می کند. در ترکیب شیمیایی فولاد 3343، مقدار هر عنصر بر نوع کاربیدهای تشکیل شده، پایداری آستنیت و پاسخ به عملیات حرارتی تاثیر می گذارد. مقادیر زیر بر اساس محدوده ترکیب گرید HS6-5-2C ارائه شده اند.
| عنصر | درصد وزنی | نقش در ساختار فولاد |
|---|---|---|
| کربن (C) | 0.86 تا 0.94 | تشکیل مارتنزیت سخت و کاربیدهای آلیاژی |
| کروم (Cr) | 3.80 تا 4.50 | افزایش سختی پذیری و مقاومت به اکسیداسیون |
| مولیبدن (Mo) | 4.70 تا 5.20 | تقویت سختی ثانویه و پایداری حرارتی |
| تنگستن (W) | 5.90 تا 6.70 | تشکیل کاربیدهای مقاوم و حفظ سختی گرم |
| وانادیوم (V) | 1.70 تا 2.10 | تشکیل کاربیدهای MC و کنترل رشد دانه |
| سیلیسیم (Si) | حداکثر 0.45 | اکسیژن زدایی و تاثیر بر استحکام زمینه |
| منگنز (Mn) | حداکثر 0.40 | کمک به سختی پذیری و اکسیژن زدایی |
| فسفر (P) | حداکثر 0.03 | ناخالصی کنترل شده برای جلوگیری از تردی |
| گوگرد (S) | حداکثر 0.03 | ناخالصی کنترل شده با تاثیر بر ماشین کاری و چقرمگی |
| آهن (Fe) | باقیمانده | تشکیل زمینه اصلی آلیاژ |
یکی از نکات مهم در تحلیل این ترکیب، اثر همزمان مولیبدن و تنگستن بر رسوب کاربیدها هنگام تمپر است. وانادیوم نیز با تشکیل ذرات بسیار سخت، مقاومت به سایش خراشان را افزایش می دهد. البته افزایش کاربیدهای درشت یا توزیع نامناسب آنها می تواند احتمال لب پریدگی ابزار را بیشتر کند. به همین دلیل، یکنواختی ساختار حاصل از ذوب، انجماد و کار گرم، در کنار درصد عناصر، اهمیت زیادی دارد.
مشخصات فنی فولاد 3343
برای بررسی مشخصات فولاد 3343 باید میان خواص ماده در حالت آنیل شده و شرایط سخت کاری شده تفاوت قائل شد. اگر بخواهیم توضیح دهیم که فولاد تندبر چیست، مهم ترین ویژگی آن توانایی حفظ عملکرد برشی در دماهایی است که فولادهای ابزار کربنی بخش قابل توجهی از سختی خود را از دست می دهند. خواص مکانیکی فولاد 3343 به ریزساختار، اندازه و توزیع کاربیدها، میزان آستنیت باقیمانده و چرخه حرارتی وابسته هستند. مشخصات این گرید در بخش های زیر بررسی شده اند.
سختی و مقاومت به سایش
سختی فولاد 3343 پس از سخت کاری و تمپر مناسب معمولا در محدوده 62 تا 65 راکول C قرار می گیرد و در برخی شرایط می تواند به حدود 66 HRC برسد. سختی کاری باید براساس نوع ابزار انتخاب شود؛ زیرا بیشترین سختی لزوما بهترین عملکرد را ایجاد نمی کند. مقاومت سایشی فولاد 3343 عمدتا از حضور کاربیدهای غنی از وانادیوم، تنگستن و مولیبدن ناشی می شود. این ذرات در برابر جدا شدن تدریجی ماده از سطح ابزار مقاومت می کنند. در ابزارهای برشی، کنترل سایش سطح آزاد و سایش دهانه به حفظ دقت ابعادی و کیفیت سطح قطعه کمک می کند. با این حال، نوع ماده ماشین کاری شده و پارامترهای برش نیز بر سرعت فرسایش اثر دارند.
چقرمگی و مقاومت در برابر ضربه
چقرمگی فولاد 3343 نشان دهنده توانایی جذب انرژی پیش از شکست است و باید همراه با سختی ارزیابی شود. ریزساختار ریزدانه، توزیع یکنواخت کاربیدها و کاهش تنش های پسماند، مقاومت ابزار در برابر ترک خوردگی را بهبود می دهند. در عملیات برش منقطع، دندانه های ابزار تحت بارگذاری چرخه ای و ضربه های موضعی قرار می گیرند. انتخاب صحیح دمای آستنیته و اجرای تمپر مناسب می تواند خطر شکست ترد را کاهش دهد. با این وجود، این فولاد در مقایسه با برخی فولادهای ابزار کم آلیاژ و چقرمه، حساسیت بیشتری به تمرکز تنش دارد. طراحی لبه برش، شعاع گوشه ها و کیفیت سنگ زنی نیز بر دوام آن تاثیر می گذارند.
مقاومت حرارتی و حفظ سختی در دمای بالا
مقاومت حرارتی فولاد 3343 به قابلیت حفظ بخشی از سختی و استحکام در دماهای افزایش یافته مربوط می شود. این خاصیت با عنوان سختی گرم (Red Hardness) شناخته می شود و نتیجه حضور کاربیدهای پایدار و پدیده سخت شدن ثانویه است. فولاد پس از تمپر مناسب می تواند در ناحیه دمایی حدود 500 تا 550 درجه سانتی گراد همچنان عملکرد برشی قابل توجهی داشته باشد؛ هرچند میزان افت سختی به زمان مواجهه و شرایط کاری وابسته است. در سرعت های برش بالا، اصطکاک میان ابزار و قطعه باعث تولید گرمای موضعی می شود. پایداری ریزساختار در این شرایط، تغییر شکل لبه برش را محدود می کند. این ویژگی به معنای مناسب بودن فولاد برای سرویس پیوسته در هر دمای بالا نیست.
چگالی و خواص فیزیکی
چگالی فولاد 3343 حدود 8.1 گرم بر سانتی متر مکعب است و از فولادهای کربنی معمولی بیشتر است. حضور عناصر سنگینی مانند تنگستن و مولیبدن در این اختلاف نقش دارد. رسانایی حرارتی این گرید بسته به شرایط ساخت و مرجع اندازه گیری متفاوت است و مقادیر گزارش شده در دمای محیط عموما در محدوده تقریبی 19 تا 33 وات بر متر کلوین قرار دارند. ضریب انبساط حرارتی آن نیز در محدوده 20 تا 100 درجه سانتی گراد حدود 10.8 تا 11.5 در میلیون بر کلوین گزارش می شود. این مشخصات در طراحی ابزارهایی با تلرانس دقیق، بررسی تغییرات ابعادی هنگام گرم شدن و تحلیل انتقال حرارت اهمیت دارند. برای محاسبات حساس مهندسی باید از داده های گواهی شده همان محصول استفاده شود.
عملیات حرارتی فولاد 3343
عملیات حرارتی فولاد 3343 شامل آنیل، پیش گرم، آستنیته کردن، کوئنچ و تمپر است. آنیل فولاد 3343 معمولا در محدوده 820 تا 860 درجه سانتی گراد همراه با سرمایش کنترل شده داخل کوره انجام می شود تا سختی کاهش یابد و ماشین کاری اولیه آسان تر شود. سختی حالت آنیل شده در برخی مشخصات تحویل حداکثر 248 HB تعیین شده است.
برای سخت کاری، قطعه ابتدا در چند مرحله پیش گرم می شود تا اختلاف دمای سطح و مغز کاهش یابد. دمای سخت کاری فولاد 3343 برای بسیاری از ابزارهای برشی حدود 1180 تا 1230 درجه سانتی گراد انتخاب می شود. پس از نگهداری کنترل شده در دمای آستنیته، سرمایش در روغن، گاز تحت فشار یا حمام گرم مناسب انجام می گیرد.
تمپر فولاد 3343 معمولا در حدود 550 تا 570 درجه سانتی گراد و طی دو یا سه نوبت انجام می شود. این مرحله باعث کاهش تنش ها، تبدیل بخشی از آستنیت باقیمانده و رسوب کاربیدهای ثانویه می شود. انتخاب تعداد دفعات تمپر، زمان نگهداری و دمای آستنیته باید با توجه به ابعاد قطعه و سختی هدف انجام شود.
کاربردهای فولاد 3343
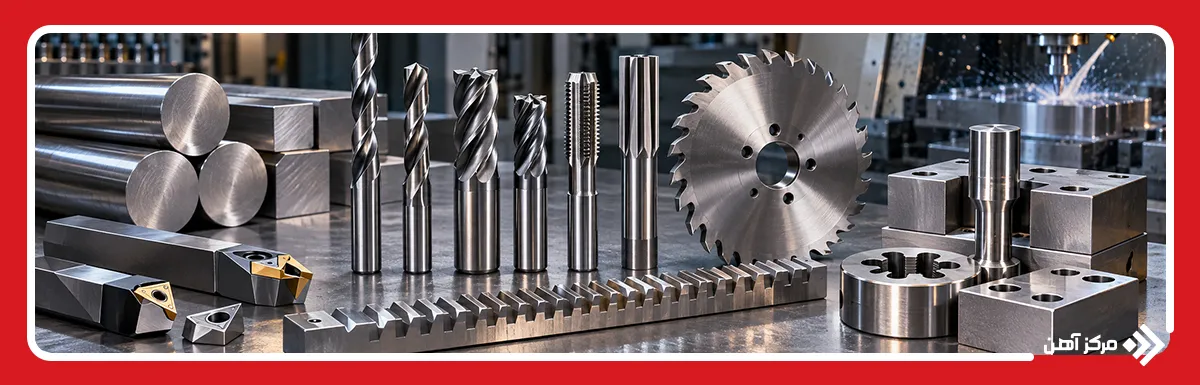
کاربرد فولاد 3343 عمدتا در تجهیزاتی است که لبه برش آنها با تنش تماسی، اصطکاک و افزایش دمای موضعی مواجه می شود. پایداری هندسی و قابلیت سنگ زنی دقیق این گرید، آن را برای ساخت ابزارهای چندلبه و قطعات دارای هندسه پیچیده مناسب می کند. مهم ترین موارد استفاده عبارت اند از:
- مته های مارپیچی صنعتی (Twist Drills)
- فرزهای انگشتی و ابزارهای فرزکاری
- قلاویزها و حدیده های رزوه زنی
- برقوهای پرداخت سوراخ
- تیغه های اره دیسکی و نواری
- ابزارهای بروچ کاری (Broaching Tools)
- تیغچه های تراشکاری و فرم تراشی
- ابزارهای دنده تراشی و هاب
- سنبه های برش و پانچ
- قالب های برش دقیق ورق
- ابزارهای اکستروژن سرد
- تیغه های صنعتی برش چوب
- ابزارهای شکل دهی سرد با سایش بالا
استانداردهای فولاد 3343
استاندارد فولاد 3343 در نظام نام گذاری اروپایی با شماره ماده 1.3343 و نام HS6-5-2C مشخص می شود. معادل فولاد 3343 در سایر کشورها معمولا با نام های نزدیک از نظر ترکیب شیمیایی و کاربرد معرفی می شود. با این حال، یکسان بودن نام تجاری یا قرار گرفتن در خانواده HSS به معنی تطابق کامل محدوده عناصر نیست. برای جایگزینی در کاربردهای حساس باید ترکیب واقعی، شرایط تحویل و الزامات عملکردی بررسی شوند.
| نظام استاندارد | نام یا گرید معادل |
|---|---|
| شماره ماده اروپایی (EN) | 1.3343 |
| EN ISO 4957 | HS6-5-2C |
| DIN آلمان | HS6-5-2C، نام قدیمی S6-5-2 |
| AISI آمریکا | M2 |
| ASTM A600 | M2 |
| JIS G 4403 ژاپن | SKH51 |
| BS بریتانیا، نام قدیمی | BM2 |
| GB چین | W6Mo5Cr4V2 |
| GOST روسیه | R6M5 |
در مقایسه استانداردها باید به این موضوع توجه شود که محدوده کربن HS6-5-2C برابر 0.86 تا 0.94 درصد است، در حالی که محدوده کربن M2 معمولی در ASTM A600 اغلب 0.78 تا 0.88 درصد تعریف می شود. بنابراین، این دو گرید از نظر صنعتی معادل های بسیار نزدیک هستند، اما در تمامی محدوده های ترکیب شیمیایی انطباق کامل ندارند.
مزایا و معایب فولاد 3343
ارزیابی مزایا و محدودیت های این گرید باید براساس شرایط واقعی برش، هندسه قطعه و هزینه ساخت ابزار انجام شود. فولاد 3343 برای کاربردهایی که تعادل میان سختی گرم، چقرمگی و قابلیت تولید اهمیت دارد انتخاب مناسبی محسوب می شود؛ اما در بعضی شرایط، ابزارهای کاربیدی یا فولادهای تندبر پیشرفته عملکرد بهتری دارند.
مزایای فولاد 3343
- حفظ سختی مناسب در دماهای بالای برش
- مقاومت مطلوب در برابر سایش خراشان
- قابلیت دستیابی به سختی بالا پس از عملیات حرارتی
- چقرمگی مناسب در مقایسه با برخی گریدهای تندبر پرآلیاژ
- پایداری قابل قبول لبه برش
- قابلیت ماشین کاری در شرایط آنیل شده
- قابلیت سنگ زنی و ایجاد هندسه دقیق
- امکان استفاده از پوشش های سخت PVD و CVD با فرایند مناسب
- قابلیت تولید در شکل های مختلف مقطع
معایب فولاد 3343
- هزینه بالاتر نسبت به فولادهای ابزار ساده کربنی
- پیچیدگی چرخه سخت کاری و تمپر
- احتمال دکربوره شدن سطح در گرمایش بدون اتمسفر محافظ
- حساسیت به ترک ناشی از سرمایش نامناسب
- دشواری ماشین کاری پس از سخت شدن
- احتمال لب پریدگی در هندسه های تیز و بارگذاری شدید
- مقاومت خوردگی محدود در محیط های خورنده
- سرعت برش اقتصادی پایین تر نسبت به بسیاری از ابزارهای کاربیدی
نکات مهم در خرید فولاد 3343
هنگام خرید فولاد خشکه هوایی 3343، صرفا بررسی نام گرید یا قیمت هر کیلوگرم برای اطمینان از کیفیت کافی نیست. روش تولید، وضعیت تحویل و یکنواختی ریزساختار می توانند تاثیر مستقیمی بر عملکرد ابزار داشته باشند. برای قطعاتی با تلرانس محدود یا تنش کاری بالا، بررسی گواهی کیفیت مواد (Material Test Certificate) و قابلیت ردیابی ذوب اهمیت ویژه ای دارد. مهم ترین نکات خرید عبارت اند از:
- بررسی شماره گرید 1.3343 و نام HS6-5-2C
- دریافت گواهی آنالیز شیمیایی معتبر
- کنترل تطابق ترکیب عناصر با استاندارد سفارش
- بررسی سختی و وضعیت تحویل آنیل شده
- مشخص کردن ابعاد، تلرانس ها و اضافه بار ماشین کاری
- ارزیابی کیفیت سطح و نبود ترک و عیوب نورد
- بررسی میزان دکربوره شدن سطح
- کنترل یکنواختی کاربیدها در کاربردهای حساس
- انتخاب محصول ذوب معمولی یا بازذوب الکتروسرباره ای (ESR)
- بررسی قابلیت ردیابی شماره ذوب
- تعیین الزامات آزمون های متالورژیکی
- استعلام هزینه عملیات حرارتی و سنگ زنی نهایی
- مقایسه قیمت بر اساس کیفیت، شکل مقطع و وزن واقعی
- بررسی شرایط نگهداری و اصالت محصول
فولاد 3343 یکی از گریدهای شناخته شده فولاد تندبر مولیبدن و تنگستن است که برای تولید ابزارهای دقیق برش و شکل دهی فلزات به کار می رود. ترکیب کنترل شده کربن، کروم، مولیبدن، تنگستن و وانادیوم، زمینه تشکیل ریزساختاری سخت و مقاوم در برابر فرسایش را فراهم می کند. عملکرد نهایی این گرید علاوه بر ترکیب شیمیایی، به کیفیت ساخت، توزیع کاربیدها، دمای آستنیته و شرایط تمپر وابسته است. برای انتخاب اقتصادی نیز باید طول عمر ابزار، شرایط ماشین کاری، کیفیت ماده اولیه و هزینه فرایندهای تکمیلی را به صورت همزمان بررسی کرد. در نهایت، انتخاب فولاد 3343 زمانی نتیجه مطلوبی ایجاد می کند که مشخصات محصول با الزامات فنی و شرایط واقعی کار تطابق داشته باشند.
سوالات متداول
فولاد 3343 یک فولاد تندبر مولیبدن و تنگستن از خانواده HSS است که برای ساخت ابزارهای برشی و شکل دهی استفاده می شود.
این فولاد در تولید مته، فرز، قلاویز، برقو، تیغه اره، ابزار بروچ کاری و سنبه های صنعتی کاربرد دارد.
سختی این فولاد پس از سخت کاری و تمپر مناسب معمولا بین 62 تا 65 HRC است و بسته به شرایط فرایند می تواند به حدود 66 HRC برسد.
معادل های رایج آن M2 آمریکا، SKH51 ژاپن و HS6-5-2C اروپا هستند که ممکن است در محدوده بعضی عناصر اختلاف داشته باشند.
دمای سخت کاری متداول این فولاد حدود 1180 تا 1230 درجه سانتی گراد است و مقدار دقیق آن به نوع ابزار و سختی مورد نیاز بستگی دارد.
فولاد 3343 و M2 معادل های صنعتی نزدیک هستند، اما محدوده مجاز کربن آنها در بعضی استانداردهای اروپایی و آمریکایی متفاوت است.
بله، این گرید به دلیل سختی گرم، مقاومت سایشی و پایداری لبه برش، برای تولید بسیاری از ابزارهای ماشین کاری مناسب است.

