
تفاوت استاد بولت و ماشین بولت چیست؟ ۷ تفاوت مهم

دسترسی سریع به محتوای این مطلب
تفاوت استاد بولت و ماشین بولت در طراحی بدنه، نوع رزوه، روش ایجاد نیروی پیش بار، ابعاد و شرایط استفاده از اتصال مشخص می شود. استاد بولت (Stud Bolt) معمولا یک میله رزوه دار بدون سر است که با مهره در یک یا دو انتها بسته می شود، در حالی که ماشین بولت (Machine Bolt) اغلب دارای سر شش گوش یا چهارگوش است و برای اتصال قطعات ماشین آلات و تجهیزات صنعتی استفاده می شود. انتخاب میان این دو اتصال دهنده تنها به ظاهر آنها محدود نیست؛ زیرا عواملی مانند مقاومت کششی، جنس فولاد، شرایط بارگذاری و امکان باز و بسته کردن اتصال نیز اهمیت دارند. هنگام محاسبه هزینه پروژه، علاوه بر بررسی قیمت آهن آلات، باید مشخصات فنی و استاندارد تولید پیچ ها نیز ارزیابی شوند. در ادامه، هفت تفاوت مهم استاد بولت و ماشین بولت را بررسی می کنیم تا بتوانید اتصال دهنده مناسب را بر اساس نیاز فنی پروژه انتخاب کنید.
تفاوت استاد بولت و ماشین بولت
برای بررسی تفاوت استاد بولت و ماشین بولت باید ابتدا عملکرد آنها در یک اتصال مکانیکی را شناخت. هر دو از خانواده اتصال دهنده های رزوه دار (Threaded Fasteners) هستند و می توانند با ایجاد نیروی گیره ای، قطعات مختلف را به یکدیگر متصل کنند. با این حال، نحوه انتقال نیروی سفت کردن، هندسه ناحیه درگیری رزوه و روش نصب آنها یکسان نیست. استاد بولت در بسیاری از اتصالات فلنجی و تجهیزات تحت فشار استفاده می شود، در حالی که ماشین بولت در مجموعه گسترده ای از اتصالات تجهیزات و ماشین آلات کاربرد دارد.
در مقایسه ماشین بولت و استاد بولت باید میان ویژگی های هندسی و مشخصات مکانیکی تفاوت قائل شد. شکل اتصال دهنده به تنهایی تعیین کننده ظرفیت تحمل بار نیست و عواملی مانند کلاس مقاومتی، سطح مقطع موثر رزوه، شرایط تماس و پیش بار اولیه نیز بر عملکرد تاثیر می گذارند. همچنین استاندارد ساخت پیچ با استاندارد طراحی اتصال یکسان نیست؛ برای نمونه، استانداردهای ابعادی پیچ ها، مشخصات متریال و الزامات مونتاژ فلنج هر کدام بخش متفاوتی از کیفیت اتصال را کنترل می کنند.
تفاوت از نظر ساختار
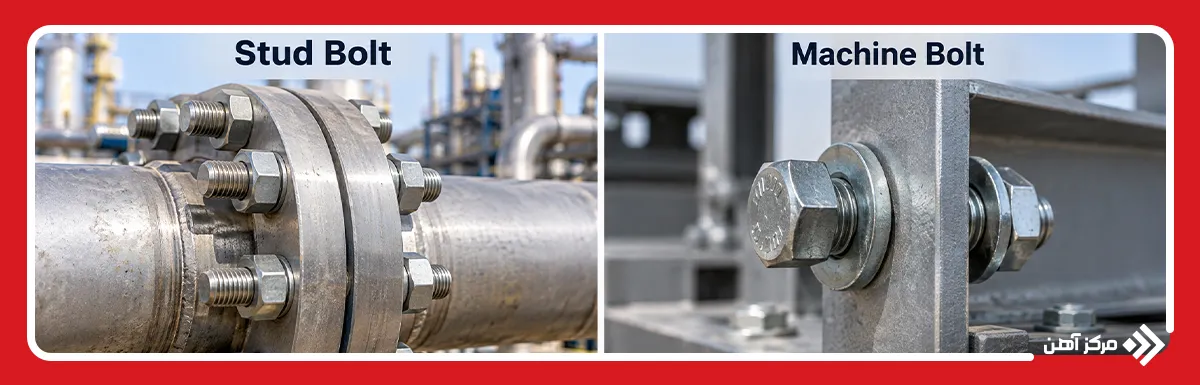
اصلی ترین تفاوت ساختاری این دو اتصال دهنده، وجود سر در ماشین بولت و نبود آن در استاد بولت است. ماشین بولت معمولا از یک سر چندضلعی، بدنه استوانه ای و قسمت رزوه شده تشکیل می شود. سر پیچ سطحی برای اعمال گشتاور توسط آچار فراهم می کند و در تماس با قطعه یا واشر، بخشی از نیروی گیره ای را منتقل می سازد. بسته به نوع طراحی، بدنه ممکن است دارای قسمت صاف بدون رزوه (Shank) باشد که در برخی اتصالات وظیفه تحمل برش یا کنترل موقعیت قطعات را بر عهده دارد. البته طول قسمت صاف، ابعاد سر و نوع رزوه در همه ماشین بولت ها یکسان نیست و باید از روی استاندارد محصول تعیین شود.
در مقابل، استاد بولت فاقد سر یکپارچه است و معمولا به صورت میله ای با رزوه در سراسر طول یا دو انتهای آن تولید می شود. نوع تمام رزوه که با عنوان Fully Threaded Stud شناخته می شود، در بسیاری از اتصالات فلنجی کاربرد دارد. نوع دیگر، استاد دو سر رزوه (Double-End Stud) است که بخشی از طول میانی آن صاف باقی می ماند. در بعضی کاربردها نیز یک انتهای استاد داخل سوراخ رزوه دار قطعه قرار می گیرد و انتهای دیگر برای نصب مهره استفاده می شود. این تفاوت هندسی باعث می شود در طراحی استاد بولت، طول درگیری رزوه، محل قرارگیری مهره و میزان بیرون زدگی انتهای پیچ اهمیت ویژه ای داشته باشند.
تفاوت از نظر جنس و متریال ساخت
هر دو اتصال دهنده می توانند از فولاد کربنی، فولاد آلیاژی یا فولاد زنگ نزن تولید شوند؛ بنابراین جنس ماده اولیه به تنهایی ملاک تشخیص استاد بولت از ماشین بولت نیست. انتخاب متریال بر اساس دمای بهره برداری، میزان بارگذاری، شرایط خوردگی و الزامات استاندارد انجام می شود. برای مثال، فولادهای آلیاژی کروم مولیبدن در تولید برخی استاد بولت های مورد استفاده در تجهیزات تحت فشار کاربرد دارند. گرید ASTM A193 B7 یکی از نمونه های شناخته شده در این گروه است و معمولا همراه با مهره سازگار، مانند ASTM A194 Grade 2H، در اتصالات مشخص به کار می رود. در محیط های خاص نیز ممکن است از گریدهای فولاد زنگ نزن یا آلیاژهای مقاوم به خوردگی استفاده شود.
در ماشین بولت، کلاس های مقاومتی مانند 8.8، 10.9 و 12.9 در سیستم متریک و مطابق استاندارد مربوط به خواص مکانیکی اتصال دهنده ها رایج هستند. این کلاس ها اطلاعاتی درباره مقاومت کششی اسمی و نسبت تنش تسلیم به مقاومت کششی ارائه می دهند؛ اما نباید آنها را مستقیما معادل گریدهای ASTM در نظر گرفت. علاوه بر ترکیب شیمیایی، عملیات حرارتی (Heat Treatment)، سختی، کیفیت سطح و روش تولید رزوه نیز بر عملکرد پیچ تاثیر می گذارند. پوشش هایی مانند گالوانیزه یا پوشش های پایه روی نیز ممکن است برای محافظت در برابر خوردگی انتخاب شوند، ولی باید سازگاری پوشش با کلاس مقاومتی و احتمال تردی هیدروژنی در اتصال دهنده های پرمقاومت بررسی شود.
تفاوت از نظر سایز و ابعاد
ابعاد استاد بولت و ماشین بولت بر اساس قطر اسمی، طول، گام رزوه و استاندارد ساخت تعیین می شوند. در ماشین بولت های متداول شش گوش، طول اسمی معمولا از زیر سر تا انتهای پیچ اندازه گیری می شود؛ زیرا ضخامت سر در طول اسمی بدنه لحاظ نمی شود. استاندارد ASME B18.2.1 الزامات ابعادی انواع مشخصی از پیچ های سر شش گوش و چهارگوش اینچی را پوشش می دهد. در سیستم متریک نیز استانداردهایی مانند ISO 4014 و ISO 4017 برای دسته هایی از پیچ های شش گوش کاربرد دارند. طول قسمت رزوه شده و ابعاد آچارخور باید با توجه به ضخامت اتصال و نوع مهره انتخاب شوند.
در استاد بولت، طول اسمی معمولا به طول کلی میله اشاره دارد و در اتصالات فلنجی باید فضای لازم برای ضخامت دو فلنج، گسکت (Gasket)، مهره ها و میزان بیرون زدگی رزوه فراهم شود. قطر و طول این قطعه ممکن است از چند میلی متر تا ابعاد بزرگ صنعتی متغیر باشد؛ با این حال، اندازه های قابل استفاده تابع طراحی اتصال هستند و نمی توان محدوده ثابتی برای تمام استاد بولت ها تعیین کرد. برای نمونه، یک استاد بولت فلنجی باید به اندازه ای طول داشته باشد که درگیری کافی رزوه با هر دو مهره ایجاد شود. انتخاب طول بیش از اندازه نیز می تواند هزینه، فضای نصب و دشواری کار با ابزارهای کشش دهنده پیچ را افزایش دهد. به همین دلیل، مشخصات ابعادی باید با نقشه مونتاژ کنترل شوند.
تفاوت از نظر مقاومت و تحمل بار
مقاومت مکانیکی استاد بولت و ماشین بولت را نمی توان صرفا بر اساس نوع آنها مقایسه کرد. ظرفیت تحمل کشش به سطح مقطع موثر رزوه (Tensile Stress Area)، مقاومت ماده، کیفیت رزوه و شرایط بارگذاری بستگی دارد. به صورت ساده، ظرفیت کششی اسمی یک اتصال دهنده با حاصل ضرب سطح مقطع موثر در مقاومت کششی ماده ارتباط دارد؛ اما ظرفیت طراحی باید با ضرایب ایمنی و الزامات استاندارد محاسبه شود. بنابراین یک ماشین بولت با کلاس مقاومتی بالا ممکن است از استاد بولتی با جنس ضعیف تر ظرفیت کششی بیشتری داشته باشد. برعکس، استاد بولت ساخته شده از فولاد آلیاژی مناسب نیز می تواند برای بارگذاری های سنگین طراحی شود.
تفاوت مهم تر در عملکرد اتصال تحت نیروهای متغیر و پیش بار اولیه (Preload) مشاهده می شود. در اتصالات تحت فشار، نیروی کششی اولیه پیچ باید فشردگی لازم را در گسکت ایجاد کند و در برابر نیروهای جداکننده مقاومت داشته باشد. در ماشین بولت، گشتاور معمولا از طریق سر پیچ یا مهره اعمال می شود؛ در حالی که در استاد بولت فلنجی امکان اعمال گشتاور به مهره ها و در طراحی های سازگار، استفاده از تجهیزات کشش هیدرولیکی وجود دارد. توزیع تنش، اصطکاک رزوه و زیر مهره، سختی اتصال و تغییرات دما بر میزان نیروی باقی مانده در پیچ تاثیر دارند. از این رو، وجود دو مهره به خودی خود باعث مقاومت بیشتر استاد بولت نمی شود و عملکرد نهایی به محاسبات و مونتاژ صحیح بستگی دارد.
تفاوت از نظر نحوه نصب و اتصال
نصب ماشین بولت معمولا با عبور دادن بدنه آن از سوراخ های هم محور قطعات آغاز می شود. سپس مهره در انتهای رزوه بسته می شود یا خود پیچ مستقیما داخل سوراخ رزوه دار یکی از قطعات قرار می گیرد. برای ایجاد نیروی گیره ای، گشتاور مشخصی توسط آچار دستی یا ابزار کنترل گشتاور اعمال می شود. در این فرایند، تماس زیر سر پیچ و زیر مهره، روانکاری و وضعیت رزوه بر رابطه میان گشتاور و نیروی پیش بار تاثیر دارند. چنانچه اتصال تحت بار دینامیکی قرار داشته باشد، استفاده از روش های مناسب کنترل شل شدگی نیز ضروری است. انتخاب واشر باید بر اساس طراحی و استاندارد اتصال انجام شود.
در نصب استاد بولت فلنجی، میله از سوراخ های دو فلنج عبور می کند و مهره ها در دو انتها قرار می گیرند. ابتدا مهره ها به صورت اولیه بسته می شوند و سپس سفت کردن نهایی با توالی تعیین شده انجام می شود تا فشار وارد شده بر گسکت تا حد امکان یکنواخت باشد. استاندارد ASME PCC-1 دستورالعمل هایی برای مونتاژ اتصالات فلنجی تحت فشار ارائه می دهد که انتخاب روش سفت کردن، روانکاری، کنترل بار پیچ و بازرسی اتصال را در بر می گیرد.
تفاوت از نظر کاربرد در صنایع
کاربرد استاد بولت بیشتر در مجموعه هایی دیده می شود که اتصال قابل باز شدن، کنترل دقیق نیروی گیره ای و سازگاری با شرایط عملیاتی اهمیت دارد. در صنایع نفت، گاز و پتروشیمی، از این قطعه برای اتصال فلنج های خطوط لوله، شیرآلات صنعتی، مبدل های حرارتی و بعضی تجهیزات تحت فشار استفاده می شود. در این کاربردها، انتخاب قطر، طول و گرید استاد بولت باید با کلاس فشار فلنج، دمای سیال و مشخصات گسکت هماهنگ باشد. همچنین در تجهیزات دارای بدنه رزوه دار، مانند بعضی سیلندرها و محفظه های صنعتی، استادهای دو سر رزوه می توانند مونتاژ قطعات را تسهیل کنند. استفاده از این اتصال دهنده در محیط های خورنده یا دمای بالا مستلزم بررسی خواص متریال در شرایط واقعی بهره برداری است.
برای شناخت کاربرد محصول دوم، ابتدا باید مشخص شود ماشین بولت چیست و در چه نوع اتصالاتی استفاده می شود. ماشین بولت نوعی پیچ صنعتی سر دار است که برای اتصال قطعات فلزی و اجزای ماشین آلات با استفاده از مهره یا سوراخ رزوه دار به کار می رود. این قطعه در مونتاژ گیربکس ها، شاسی تجهیزات، پایه موتورهای صنعتی، ماشین آلات تولیدی، قطعات کشاورزی و برخی اتصالات سازه های فلزی کاربرد دارد. تنوع ابعاد سر، طول بدنه و کلاس مقاومتی باعث می شود ماشین بولت برای شرایط مختلف قابل انتخاب باشد. با این حال، نوع اتصال و الزامات طراحی تعیین می کنند که آیا پیچ سر دار گزینه مناسبی است یا باید از اتصال دهنده دیگری استفاده شود.
نکته مهم آن است که استاد بولت و ماشین بولت نباید با رول بولت اشتباه گرفته شوند. رول بولت در اصطلاح رایج بازار به گروهی از مهارهای مکانیکی، به ویژه انکرهای انبساطی، اشاره دارد که برای اتصال قطعات به بتن یا مصالح پایه مناسب طراحی شده اند. این اتصال دهنده ها با مکانیزم گیرایی در داخل سوراخ، نیرو را به مصالح زمینه منتقل می کنند؛ در حالی که استاد بولت فلنجی و ماشین بولت عمدتا برای ایجاد اتصال میان قطعات مکانیکی به کار می روند. بنابراین استفاده از این محصولات به جای یکدیگر بدون بررسی روش انتقال بار، ظرفیت اتصال و مشخصات زیرکار از نظر مهندسی صحیح نیست.
تفاوت از نظر قیمت
تفاوت قیمت استاد بولت و ماشین بولت به جنس ماده اولیه، قطر، طول، کلاس مقاومتی، استاندارد تولید و حجم سفارش وابسته است. استاد بولت های صنعتی با گریدهای خاص، مانند ASTM A193 B7، ممکن است به دلیل الزامات کنترل کیفیت، عملیات حرارتی و آزمون های مکانیکی، قیمت بیشتری نسبت به ماشین بولت های فولادی معمولی داشته باشند. البته چنین مقایسه ای تنها زمانی معتبر است که قطر، طول و سایر مشخصات تا حد امکان مشابه باشند. ماشین بولت های پرمقاومت یا ساخته شده از آلیاژهای خاص نیز ممکن است از استاد بولت های متداول گران تر باشند. بنابراین نمی توان برای این دو محصول یک ترتیب قیمتی ثابت تعیین کرد.
هزینه نهایی اتصال فقط به قیمت خرید پیچ محدود نمی شود و باید مهره، واشر، پوشش محافظ، هزینه نصب و بازرسی را نیز در نظر گرفت. برای مثال، یک استاد بولت فلنجی معمولا به دو مهره نیاز دارد، در حالی که یک ماشین بولت ممکن است با یک مهره یا مستقیما در سوراخ رزوه دار نصب شود. همچنین در اتصالات تحت فشار، هزینه ابزارهای کنترل گشتاور، روانکار و عملیات مونتاژ می تواند سهم قابل توجهی داشته باشد. هنگام مقایسه اقتصادی، باید هزینه کل اتصال (Total Installed Cost) و هزینه های تعمیر و نگهداری بررسی شود، نه صرفا قیمت هر قطعه در زمان خرید.
جدول مقایسه استاد بولت و ماشین بولت
| معیار مقایسه | استاد بولت | ماشین بولت |
|---|---|---|
| ساختار | میله بدون سر با رزوه در دو انتها یا تمام طول | پیچ سر دار با بدنه رزوه شده یا نیمه رزوه |
| جنس و متریال | فولاد کربنی، آلیاژی و زنگ نزن | فولاد کربنی، آلیاژی و زنگ نزن |
| سایز و ابعاد | وابسته به طول کلی، قطر و طول درگیری رزوه | وابسته به طول زیر سر، قطر و ابعاد سر پیچ |
| مقاومت و تحمل بار | تابع گرید، سطح مقطع موثر و پیش بار | تابع گرید، سطح مقطع موثر و پیش بار |
| نحوه نصب | با مهره در دو انتها یا اتصال یک سر به قطعه رزوه دار | با اعمال گشتاور به سر پیچ یا مهره |
| کاربرد در صنایع | فلنج ها، تجهیزات تحت فشار و برخی ماشین آلات | ماشین آلات، تجهیزات مکانیکی و اتصالات عمومی |
| قیمت | وابسته به گرید، طول، پوشش و تعداد مهره | وابسته به کلاس مقاومتی، ابعاد و نوع سر |
این جدول نشان می دهد که تفاوت اصلی دو محصول در ساختار و شیوه استفاده از آنها است. مقاومت، دوام و قیمت نیز به مشخصات فنی محصول بستگی دارند و نباید فقط از روی نام اتصال دهنده درباره آنها قضاوت کرد.
استاد بولت یا ماشین بولت؛ کدام برای اتصال مناسب تر است؟
انتخاب میان استاد بولت و ماشین بولت باید بر اساس طراحی اتصال، شرایط بارگذاری، فضای دسترسی و الزامات تعمیر و نگهداری انجام شود. در اتصالات فلنجی خطوط لوله و تجهیزات تحت فشار، استاد بولت معمولا گزینه متداول تری است؛ زیرا امکان استفاده از مهره در دو انتها و اجرای روش های کنترل شده سفت کردن را فراهم می کند. در برخی اتصالات تحت دمای بالا نیز استفاده از استاد بولت مطابق الزامات استاندارد مورد توجه قرار می گیرد. با این حال، انتخاب نهایی باید با مشخصات فلنج، گسکت و استاندارد طراحی هماهنگ باشد. در مقابل، برای مونتاژ بسیاری از ماشین آلات، اتصال قطعات دارای سوراخ رزوه دار و مجموعه هایی که به دسترسی مستقیم به سر پیچ نیاز دارند، ماشین بولت انتخاب کاربردی تری است. البته این انتخاب زمانی معتبر خواهد بود که کلاس مقاومتی و ابعاد پیچ ظرفیت مورد نیاز اتصال را تامین کنند.
در اتصالاتی که قطعه باید به بتن مهار شود، باید گزینه های دیگری نیز بررسی شوند. برای نمونه، رول بولت هیلتی در برخی کاربردهای مهار تجهیزات و قطعات ساختمانی به کار می رود، اما نوع دقیق انکر باید بر اساس مشخصات فنی محصول و شرایط بتن تعیین شود. در چنین شرایطی، استفاده از استاد بولت یا ماشین بولت معمولی بدون طراحی سیستم مهار، جایگزین مناسبی برای انکر تایید شده نیست. از سوی دیگر، اگر اتصال در معرض ارتعاش، بارگذاری تناوبی یا تغییرات دمایی قرار داشته باشد، کنترل پیش بار، خستگی پیچ (Fatigue) و احتمال شل شدن اتصال اهمیت بیشتری پیدا می کند. در نهایت، بهترین انتخاب محصولی است که علاوه بر تامین ظرفیت مکانیکی، با روش نصب، شرایط محیطی و الزامات استاندارد پروژه سازگاری داشته باشد.
سوالات متداول
استاد بولت معمولا فاقد سر و دارای رزوه در دو انتها یا تمام طول است، اما ماشین بولت سر مشخصی دارد و با مهره یا سوراخ رزوه دار بسته می شود.
مقاومت هر دو به گرید فولاد، قطر موثر رزوه، کیفیت ساخت و شرایط بارگذاری بستگی دارد و هیچ کدام ذاتا مقاوم تر نیستند.
جایگزینی تنها در صورت تایید طراحی اتصال و تطابق مشخصات ابعادی، مکانیکی و استانداردی امکان پذیر است.
زیرا امکان نصب مهره در دو انتها، کنترل نیروی پیش بار و استفاده از روش های مناسب مونتاژ فلنج را فراهم می کند.
قیمت به جنس، گرید، قطر، طول، پوشش و تعداد سفارش بستگی دارد و مقایسه قطعی بدون مشخصات فنی ممکن نیست.

