
انواع فیلر جوشکاری آرگون؛ کاربردها و راهنمای انتخاب

دسترسی سریع به محتوای این مطلب
فیلر جوشکاری آرگون یکی از مواد مصرفی مهم در ایجاد اتصالات فلزی دقیق است که ترکیب شیمیایی، رفتار ذوب و خواص مکانیکی آن بر کیفیت نهایی اتصال تاثیر مستقیم دارد. انتخاب این ماده باید بر اساس جنس فلز پایه، شرایط حرارتی، نوع بارگذاری و مقاومت مورد انتظار در برابر خوردگی انجام شود. استفاده از فیلر نامتناسب می تواند باعث ایجاد ترک های انجمادی، تخلخل، افت استحکام یا تغییر ساختار متالورژیکی ناحیه جوش شود. همچنین، نوع آلیاژ مصرفی و هزینه تامین آن در کنار قیمت آهن بر برآورد اقتصادی پروژه های صنعتی تاثیر می گذارد. در ادامه، مشخصات فنی، دسته بندی آلیاژی، کاربردها و اصول انتخاب فیلر مناسب را بررسی می کنیم.
فیلر جوشکاری آرگون چیست؟
فیلر جوشکاری آرگون (TIG Filler Rod) یک فلز پرکننده مصرفی است که در فرایند جوشکاری با الکترود تنگستن و گاز محافظ (GTAW) برای تامین فلز مورد نیاز حوضچه مذاب استفاده می شود. این ماده معمولا به شکل میله های مستقیم با ترکیب شیمیایی کنترل شده تولید می شود و برخلاف الکترود تنگستن، در طول عملیات ذوب شده و بخشی از فلز جوش را تشکیل می دهد. انرژی لازم برای ذوب از قوس الکتریکی میان الکترود غیرمصرفی و قطعه کار تامین می شود. گاز محافظ نیز با محدود کردن تماس اکسیژن و نیتروژن محیط با حوضچه مذاب، احتمال تشکیل اکسیدها و برخی ناپیوستگی های متالورژیکی را کاهش می دهد. در این فرایند، ترکیب نهایی فلز جوش حاصل اختلاط فلز پایه ذوب شده و فلز پرکننده است.
در جوشکاری آرگون، میزان رقیق شدگی (Dilution) تعیین می کند که چه نسبتی از عناصر آلیاژی فلز پایه وارد حوضچه مذاب شوند. افزایش این نسبت می تواند ترکیب شیمیایی نهایی، ساختار انجمادی و مقاومت اتصال در برابر خوردگی را تغییر دهد. به همین دلیل، انتخاب فیلر صرفا بر مبنای یکسان بودن نام تجاری آلیاژ انجام نمی شود و باید سازگاری متالورژیکی مواد نیز بررسی شود. برای مثال، هنگام اتصال فولاد زنگ نزن به فولاد کربنی، استفاده از فلز پرکننده با کروم و نیکل بالاتر می تواند اثر رقیق شدگی را جبران کند. همچنین، تفاوت سیم جوش و فیلر جوشکاری بیشتر به شکل عرضه و روش تغذیه آن مربوط می شود؛ سیم جوش معمولا به صورت پیوسته تغذیه می شود، اما فیلر میله ای در فرایند TIG اغلب به صورت دستی وارد حوضچه مذاب می شود.
مشخصات فنی فیلر جوشکاری آرگون
مشخصات فنی فیلر مجموعه ای از ویژگی های هندسی، شیمیایی و مکانیکی است که قابلیت استفاده از آن را در شرایط مختلف تعیین می کند. این مشخصات باید مطابق استانداردهای معتبر مانند AWS A5 و الزامات دستورالعمل جوشکاری (WPS) کنترل شوند. در میان انواع جوشکاری، فرایند TIG به دلیل کنترل مستقل حرارت قوس و نرخ افزودن فلز پرکننده، امکان تنظیم دقیق حجم رسوب و هندسه اتصال را فراهم می کند. با این حال، عملکرد مناسب آن مستلزم انتخاب فیلری است که مشخصات واقعی آن با جنس قطعه و شرایط بهره برداری مطابقت داشته باشد.
| مشخصه فنی | توضیحات |
|---|---|
| مشخصه فنی | توضیحات |
| ترکیب شیمیایی | درصد عناصر آلیاژی مانند کربن، کروم، نیکل، مولیبدن، سیلیسیم و منگنز |
| قطر فیلر | قطرهای متداول 1، 1.2، 1.6، 2، 2.4 و 3.2 میلی متر، بسته به محصول |
| طول فیلر | معمولا حدود 900 تا 1000 میلی متر در میله های دستی |
| استاندارد تولید | AWS A5.18، AWS A5.9، AWS A5.10، AWS A5.7 و AWS A5.14 متناسب با آلیاژ |
| استحکام کششی | وابسته به رده فیلر، شرایط آزمون و ترکیب فلز جوش |
| رفتار انجمادی | متاثر از ترکیب آلیاژ، محدوده انجماد و حساسیت به ترک گرم |
| قابلیت ترشوندگی | توانایی فلز مذاب برای گسترش و ایجاد اتصال مناسب با فلز پایه |
| مقاومت به خوردگی | تابع ترکیب شیمیایی فلز جوش، رقیق شدگی و محیط بهره برداری |
| وضعیت سطحی | سطح تمیز، خشک و فاقد آلودگی های روغنی و اکسیدی نامطلوب |
| قابلیت ردیابی | مشخص بودن شماره ذوب، گرید، تولیدکننده و گواهی مواد در کاربردهای حساس |
مقادیر مکانیکی و شیمیایی باید از استاندارد همان گرید و گواهی محصول استخراج شوند؛ زیرا تمام فیلرها دارای مشخصات یکسان نیستند.
انواع فیلر جوشکاری آرگون
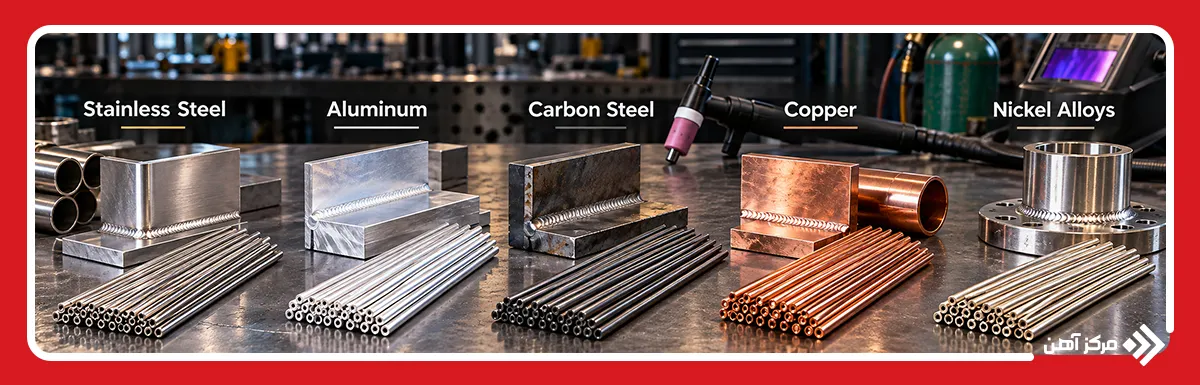
انواع فیلر جوشکاری آرگون بر اساس خانواده آلیاژی، ترکیب عناصر و رفتار فلز جوش پس از انجماد طبقه بندی می شوند. این دسته بندی اهمیت زیادی دارد؛ زیرا دو فیلر با قطر یکسان ممکن است از نظر مقاومت خوردگی، انبساط حرارتی، استحکام و حساسیت به ترک عملکرد کاملا متفاوتی داشته باشند. در انتخاب فیلر علاوه بر جنس فلز پایه، باید ترکیب نهایی فلز جوش پس از رقیق شدگی نیز در نظر گرفته شود.
فیلر جوش استیل
فیلر استیل برای اتصال فولادهای زنگ نزن طراحی شده و ترکیب آن معمولا شامل مقادیر کنترل شده کروم، نیکل و در بعضی گریدها مولیبدن است. فیلر ER308L برای بسیاری از اتصالات استنلس استیل 304 و 304L کاربرد دارد، در حالی که ER316L به دلیل وجود مولیبدن برای اتصال فولادهای زنگ نزن خانواده 316 مناسب است. پسوند L نشان دهنده کربن پایین است که به محدود شدن تشکیل کاربید کروم در شرایط حساس کمک می کند. برای اتصال غیرهمجنس استیل آستنیتی به فولاد کربنی، فیلر ER309L در بسیاری از کاربردها انتخاب می شود. در جوش های حساس، کنترل مقدار فریت دلتا نیز اهمیت دارد؛ زیرا تعادل مناسب فریت و آستنیت می تواند احتمال ترک انجمادی را کاهش دهد.
فیلر جوش آلومینیوم
فیلر آلومینیومی معمولا از آلیاژهای آلومینیوم سیلیسیم یا آلومینیوم منیزیم تولید می شود و انتخاب آن به گرید فلز پایه وابسته است. ER4043 با حدود 5 درصد سیلیسیم، سیالیت مناسبی در حالت مذاب ایجاد می کند و در بسیاری از اتصالات آلیاژهای سری 6xxx حساسیت به ترک انجمادی را کاهش می دهد. در مقابل، ER5356 با حدود 5 درصد منیزیم برای کاربردهایی که استحکام، چقرمگی و تطابق رنگ پس از آنودایز اهمیت دارند، مورد توجه قرار می گیرد. البته فیلر ER5356 برای قرارگیری طولانی مدت در دماهای بالاتر از حدود 65 درجه سانتی گراد، به ویژه در شرایط حساس به خوردگی، محدودیت دارد. برای انتخاب صحیح باید سازگاری آلیاژی، شرایط سرویس و عملیات سطحی قطعه بررسی شود.
فیلر جوش آهن و فولاد کربنی
فیلرهای فولاد کربنی برای اتصال فولادهای ساختمانی، قطعات ماشین سازی و برخی تجهیزات صنعتی استفاده می شوند. گرید ER70S-2 حاوی عناصر اکسیژن زدا مانند زیرکونیوم، تیتانیوم و آلومینیوم است که به کنترل اکسیژن و کاهش تشکیل برخی ناخالصی های اکسیدی در فلز جوش کمک می کنند. گرید ER70S-6 نیز به دلیل مقادیر بالاتر منگنز و سیلیسیم، قابلیت اکسیژن زدایی مناسبی دارد. با این حال، این ویژگی جایگزین تمیزکاری سطح و حذف زنگ زدگی نمی شود. برای فولادهای کم آلیاژ مقاوم به حرارت یا فولادهای دارای استحکام بالاتر، ممکن است فیلرهای خانواده ER80S یا گریدهای اختصاصی کروم مولیبدن مورد نیاز باشند. انتخاب نهایی باید بر اساس استحکام طراحی، ترکیب فولاد و الزامات عملیات حرارتی انجام شود.
فیلر جوش مس
فیلرهای پایه مس برای اتصال مس خالص، برنج، برنز و بعضی آلیاژهای غیرآهنی استفاده می شوند. فیلر ERCu برای کاربردهای مناسب مس خالص طراحی شده است، در حالی که ERCuSi-A حاوی سیلیسیم بوده و در جوشکاری برخی آلیاژهای مس و عملیات خاص اتصال و روکش کاری کاربرد دارد. رسانایی حرارتی بالای مس سبب انتقال سریع حرارت از ناحیه قوس می شود؛ بنابراین، در قطعات ضخیم ممکن است پیش گرم کنترل شده برای دستیابی به نفوذ کافی ضروری باشد. در بعضی آلیاژهای مس، وجود عناصر فرار مانند روی می تواند خطر تخلخل و انتشار بخارات فلزی را افزایش دهد. به همین دلیل، ترکیب دقیق آلیاژ و تهویه مناسب باید پیش از شروع عملیات مشخص شود.
فیلر جوش نیکل و آلیاژهای آن
فیلرهای پایه نیکل برای اتصال آلیاژهای مقاوم به خوردگی، تجهیزات دما بالا و برخی اتصالات غیرهمجنس کاربرد دارند. گرید ERNiCr-3 به دلیل حضور نیکل و کروم برای اتصال بعضی آلیاژهای نیکل و برخی اتصالات ناهمجنس استفاده می شود. فیلر ERNiCrMo-3 نیز با داشتن عناصر کروم و مولیبدن، برای شرایط مشخصی که مقاومت به خوردگی موضعی اهمیت دارد انتخاب می شود. رفتار این فیلرها به پدیده هایی مانند جدایش عناصر حین انجماد، تشکیل فازهای ثانویه و حساسیت به ترک گرم وابسته است. کنترل حرارت ورودی، ترکیب فلز جوش و شرایط سرویس در انتخاب آنها اهمیت ویژه ای دارد. استفاده از فیلرهای پایه نیکل در تجهیزات تحت فشار باید بر اساس کد طراحی و دستورالعمل تایید شده انجام شود.
جدول مقایسه انواع فیلر جوشکاری آرگون
جدول زیر انواع فیلر جوشکاری آرگون را از نظر ترکیب آلیاژی، گریدهای متداول، ویژگی های فنی و کاربردهای صنعتی مقایسه می کند.
| نوع فیلر | گریدهای متداول | ویژگی های اصلی | کاربرد |
|---|---|---|---|
| فیلر جوش استیل | ER308L، ER316L، ER309L | مقاومت بالا در برابر خوردگی، کنترل تشکیل کاربید و کاهش حساسیت به ترک انجمادی | مخازن استیل، خطوط لوله و تجهیزات صنایع غذایی و شیمیایی |
| فیلر جوش آلومینیوم | ER4043، ER5356 | سیالیت مناسب مذاب، امکان کنترل ترک گرم و تامین استحکام متناسب با آلیاژ | قطعات آلومینیومی، تجهیزات حمل و نقل و سازه های سبک |
| فیلر جوش آهن و فولاد کربنی | ER70S-2، ER70S-6 | قابلیت اکسیژن زدایی، استحکام مکانیکی مناسب و کیفیت رسوب مطلوب | سازه های فولادی، ماشین آلات و تجهیزات صنعتی |
| فیلر جوش مس | ERCu، ERCuSi-A | سازگاری با آلیاژهای مس، قابلیت ایجاد اتصال مناسب و رفتار حرارتی وابسته به آلیاژ | لوله های مسی، تجهیزات انتقال حرارت و قطعات صنعتی |
| فیلر جوش نیکل و آلیاژهای آن | ERNiCr-3، ERNiCrMo-3 | مقاومت مناسب در محیط های خورنده، پایداری در دماهای بالا و قابلیت اتصال برخی فلزات غیرهمجنس | تجهیزات پتروشیمی، نیروگاهی و مخازن صنعتی |
نکته فنی: انتخاب گرید نهایی باید بر اساس ترکیب فلز پایه، شرایط بهره برداری و دستورالعمل جوشکاری (WPS) انجام شود؛ زیرا ویژگی های ذکر شده برای تمام گریدهای یک خانواده آلیاژی یکسان نیستند.
کاربرد فیلر در جوشکاری آرگون
فیلر در فرایند TIG امکان کنترل حجم فلز رسوب داده شده، تشکیل پاس ریشه و تکمیل هندسه اتصال را فراهم می کند. کاربرد آن در صنایع مختلف با توجه به الزامات مکانیکی، میزان نفوذ مورد نیاز و حساسیت قطعات به تغییر شکل حرارتی متفاوت است. مهم ترین کاربردهای این مواد عبارتند از:
- ساخت و اتصال خطوط لوله استنلس استیل صنایع غذایی
- جوشکاری مخازن و تجهیزات تحت فشار
- تولید تجهیزات فرایندی صنایع پتروشیمی
- اتصال قطعات آلومینیومی صنایع حمل و نقل
- ساخت مبدل های حرارتی و تجهیزات برودتی
- تعمیر قطعات و مجموعه های آلیاژی نیروگاهی
- اتصال لوله های مسی تجهیزات صنعتی
- تولید قطعات دقیق تجهیزات پزشکی
- ساخت تجهیزات فرآوری مواد شیمیایی
- اجرای پاس ریشه اتصالات لوله های صنعتی
- جوشکاری قطعات نازک صنایع هوافضا
- بازسازی سطوح فلزی با روش روکش کاری
نحوه استفاده از فیلر در جوشکاری آرگون
استفاده صحیح از فیلر با آماده سازی اتصال و تنظیم پارامترهای فرایند آغاز می شود. ابتدا لبه های قطعه مطابق طرح اتصال آماده می شوند و آلودگی هایی مانند چربی، رطوبت، اکسید و مواد خارجی از سطح حذف می شوند. سپس جریان جوشکاری، نوع و قطبیت جریان، قطر الکترود تنگستن و دبی گاز محافظ متناسب با فلز پایه تنظیم می شوند. برای بسیاری از فولادها و آلیاژهای نیکل از جریان مستقیم با قطبیت منفی الکترود (DCEN) استفاده می شود؛ در حالی که جریان متناوب (AC) برای جوشکاری بسیاری از آلیاژهای آلومینیوم رایج است. پس از تشکیل حوضچه مذاب پایدار، نوک فیلر از لبه جلویی حوضچه وارد مذاب می شود. زاویه ورود و فاصله فیلر تا الکترود باید به گونه ای تنظیم شوند که از تماس مستقیم آنها جلوگیری شود و فلز پرکننده در محدوده حفاظت گازی ذوب شود.
در مرحله رسوب گذاری، مقدار فلز افزوده شده باید با سرعت حرکت مشعل و حجم حوضچه مذاب هماهنگ باشد. تغذیه بیش از حد فیلر می تواند باعث برجستگی نامناسب گرده جوش یا ایجاد اتصال ناقص در دیواره ها شود، در حالی که کمبود آن ممکن است موجب ایجاد تقعر بیش از حد یا عدم تامین ضخامت مورد نیاز اتصال شود. برای جوشکاری چندپاسه، دمای بین پاسی (Interpass Temperature) مطابق دستورالعمل کنترل می شود تا از تغییرات نامطلوب ریزساختاری جلوگیری شود. در اتصالات استنلس استیل حساس، استفاده از گاز محافظ پشت جوش (Back Purging) می تواند اکسیداسیون سطح ریشه را محدود کند. پس از اتمام عملیات، ظاهر گرده، ابعاد جوش و در صورت نیاز ناپیوستگی های داخلی با روش های بازرسی مناسب بررسی می شوند.
مزایا و معایب فیلر جوشکاری آرگون
استفاده از فلز پرکننده مستقل در فرایند TIG امکان تنظیم ترکیب شیمیایی و حجم رسوب را فراهم می کند، اما کنترل صحیح آن به مهارت اپراتور و رعایت پارامترهای فنی وابسته است. مزایا و محدودیت های این روش باید در کنار الزامات کیفی و اقتصادی پروژه بررسی شوند.
مزایا:
- کنترل دقیق مقدار فلز پرکننده
- امکان انتخاب ترکیب آلیاژی متناسب با اتصال
- دستیابی به هندسه یکنواخت گرده جوش
- قابلیت استفاده در اتصالات ظریف و حساس
- امکان اجرای پاس ریشه با کنترل مناسب نفوذ
- تولید جوش بدون سرباره ناشی از فلاکس
- قابلیت اتصال بسیاری از فلزات غیرآهنی
- کنترل مستقل حرارت قوس و تغذیه فیلر
معایب:
- سرعت رسوب گذاری پایین تر نسبت به برخی روش های سیم پیوسته
- نیاز به مهارت بالای اپراتور
- حساسیت زیاد به آلودگی سطح فیلر
- دشواری کنترل تغذیه در موقعیت های محدود
- افزایش هزینه نیروی انسانی در تولید انبوه
- نیاز به محافظت مناسب در برابر جریان هوا
- احتمال آلودگی تنگستن در اثر تماس با فیلر
- دشواری اجرای دستی روی برخی قطعات بسیار ضخیم
راهنمای انتخاب فیلر مناسب جوشکاری آرگون
انتخاب فیلر مناسب باید از شناسایی دقیق گرید فلز پایه و شرایط بهره برداری اتصال آغاز شود. در مرحله نخست، ترکیب شیمیایی، ضخامت قطعه، خواص مکانیکی مورد نیاز و نوع محیط خورنده بررسی می شوند. برای فولادهای زنگ نزن، مقاومت در برابر خوردگی و احتمال تشکیل فازهای نامطلوب اهمیت دارد؛ در حالی که در آلیاژهای آلومینیوم باید حساسیت به ترک انجمادی، استحکام و شرایط دمایی بررسی شوند. قطر فیلر جوشکاری آرگون نیز باید با ضخامت قطعه، حجم شیار و نرخ ذوب مورد نیاز هماهنگ باشد. به عنوان راهنمای اولیه، قطرهای 1 تا 1.6 میلی متر برای بسیاری از قطعات نازک و قطرهای 2.4 تا 3.2 میلی متر برای اتصالات ضخیم تر کاربرد دارند؛ با این حال، این مقادیر جایگزین الزامات WPS نیستند. استفاده از فیلر بسیار ضخیم در جریان پایین ممکن است باعث سرد شدن موضعی حوضچه و اختلال در ذوب مناسب شود.
در مرحله بعد، گواهی کیفیت محصول، ترکیب شیمیایی واقعی، استاندارد طبقه بندی و شرایط نگهداری بررسی می شوند. برای اتصالات تحت فشار یا قطعات دارای بارگذاری خستگی، انتخاب فیلر باید با الزامات کد طراحی، آزمون های تایید روش جوشکاری و خواص مورد انتظار فلز جوش هماهنگ باشد. همچنین، هنگام مقایسه قیمت فیلر جوشکاری آرگون باید علاوه بر هزینه خرید هر کیلوگرم، میزان مصرف، ضایعات انتهای میله، بهره وری رسوب گذاری و احتمال تعمیر جوش نیز محاسبه شود. فیلر ارزان تر لزوما هزینه تمام شده اتصال را کاهش نمی دهد؛ زیرا ناسازگاری آلیاژی یا کیفیت نامناسب می تواند باعث افزایش عملیات اصلاحی و بازرسی مجدد شود. برای کاربردهای حساس، انتخاب نهایی باید بر اساس مدارک مهندسی و تایید مسئول فنی جوش انجام شود.
سوالات متداول
فیلر با تعیین ترکیب شیمیایی و ریزساختار فلز رسوبی بر استحکام کششی، چقرمگی و مقاومت اتصال در برابر ترک تاثیر می گذارد.
فیلر فولاد کربنی عمدتا بر تامین خواص مکانیکی و اکسیژن زدایی تمرکز دارد، اما فیلر استیل حاوی کروم و عناصر آلیاژی لازم برای تامین مقاومت خوردگی است.
بله، در روش جوشکاری ذوبی بدون فلز پرکننده (Autogenous Welding)، لبه های فلز پایه مستقیما ذوب و به یکدیگر متصل می شوند.
قطر مناسب بر اساس ضخامت قطعه، ابعاد شیار، شدت جریان و حجم فلز مورد نیاز تعیین می شود و باید با دستورالعمل جوشکاری مطابقت داشته باشد.
فیلرهای ER4043 و ER5356 از گزینه های متداول هستند، اما انتخاب نهایی به گرید آلومینیوم، شرایط سرویس و خواص مورد انتظار اتصال وابسته است.
فیلر نامناسب می تواند باعث ترک گرم، افت مقاومت خوردگی، تغییر خواص مکانیکی و ایجاد ساختارهای متالورژیکی نامطلوب شود.

