
تفاوت سیم جوش و فیلر جوشکاری در چیست؟

دسترسی سریع به محتوای این مطلب
تفاوت سیم جوش و فیلر جوشکاری یکی از موضوعات مهم در انتخاب مواد مصرفی و تعیین روش مناسب اتصال فلزات است. اگرچه هر دو محصول می توانند فلز مورد نیاز برای تشکیل اتصال جوشی را تامین کنند، اما شکل عرضه، شیوه تغذیه، نقش در ایجاد قوس الکتریکی و میزان کنترل فرایند در کاربردهای متداول آنها متفاوت است. این اختلاف به ویژه هنگام مقایسه جوشکاری MIG/MAG با جوشکاری TIG اهمیت پیدا می کند؛ زیرا در روش اول، مفتول مصرفی معمولا به صورت پیوسته وارد قوس می شود، اما در روش دوم، فلز پرکننده مستقل از الکترود تنگستنی به حوضچه مذاب اضافه می شود. شناخت این ویژگی ها علاوه بر بهبود کیفیت اتصال، در مدیریت مصرف مواد، کاهش ضایعات و محاسبه هزینه تولید تاثیر دارد. همچنین بررسی قیمت آهن امروز در کنار مشخصات فنی آلیاژها می تواند به برآورد هزینه پروژه کمک کند. در ادامه این مقاله، تفاوت های این دو محصول را از نظر ساختار، عملکرد، تجهیزات، سرعت، کیفیت و قیمت بررسی می کنیم تا انتخاب مناسب تری داشته باشید.
تفاوت سیم جوش و فیلر جوشکاری
برای بررسی تفاوت بین سیم جوش و فیلر جوشکاری، ابتدا باید مفهوم فلز پرکننده یا Filler Metal مشخص شود. فلز پرکننده اصطلاحی عمومی برای ماده ای است که هنگام جوشکاری به اتصال اضافه می شود؛ بنابراین از نظر فنی، مفتول مصرفی جوشکاری MIG/MAG نیز نوعی فلز پرکننده محسوب می شود. با این حال، در اصطلاح رایج بازار، معمولا سیم جوش به مفتول پیوسته مورد استفاده در فرایند GMAW و فیلر جوشکاری به میله مصرفی فرایند GTAW یا TIG گفته می شود. مبنای مقایسه این مقاله نیز همین دو محصول است. این تفکیک اهمیت زیادی دارد؛ زیرا بعضی تفاوت ها ناشی از ماهیت ماده مصرفی نیستند، بلکه به ویژگی های فرایند جوشکاری مربوط می شوند. در ادامه، هر عامل را به صورت مستقل بررسی می کنیم.
تفاوت از نظر شکل ظاهری
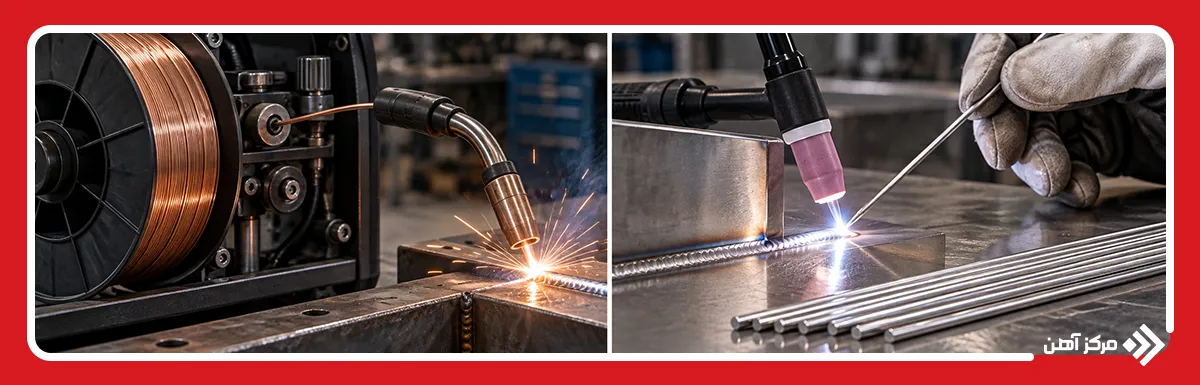
سیم جوش مورد استفاده در فرایند MIG/MAG معمولا یک مفتول فلزی با مقطع دایره ای و قطر یکنواخت است که انعطاف کافی برای عبور از مسیر تغذیه و حرکت در داخل کابل تورچ دارد. سطح این مفتول باید صاف و عاری از آلودگی باشد تا اصطکاک اضافی در لاینر ایجاد نشود. در نمونه های فولاد کربنی، ممکن است از روکش مسی برای بهبود تماس الکتریکی و محافظت سطحی استفاده شود. در مقابل، فیلر TIG عموما به شکل میله های مستقیم و نسبتا صلب تولید می شود. این میله ها در طول های مشخص عرضه می شوند و اپراتور می تواند انتهای آنها را با دقت وارد حوضچه مذاب کند. تفاوت ظاهری این محصولات، نتیجه مستقیم شیوه مصرف آنها در فرایند جوشکاری است.
تفاوت از نظر نحوه عرضه
یکی از تفاوت های سیم جوش و فیلر جوشکاری، نوع بسته بندی و مقدار محصول در هر واحد فروش است. مفتول MIG/MAG معمولا روی قرقره یا داخل بشکه های مخصوص قرار می گیرد تا امکان تغذیه پیوسته در کارگاه و خطوط تولید فراهم شود. وزن بسته بندی با توجه به قطر مفتول، نوع دستگاه و ظرفیت سیستم تغذیه تغییر می کند. بسته های 5 و 15 کیلوگرمی از نمونه های رایج بازار هستند، هرچند ظرفیت های دیگر نیز وجود دارند. در مقابل، میله های فیلر TIG معمولا به صورت بسته های شاخه ای عرضه می شوند. این بسته ها باید بر اساس گرید آلیاژی، قطر و شماره ذوب تفکیک شوند. برای پروژه هایی که کنترل ردیابی مواد یا Traceability اهمیت دارد، حفظ اطلاعات بسته بندی تا زمان مصرف ضروری است.
تفاوت از نظر روش تغذیه
در جوشکاری MIG/MAG، سیستم تغذیه سیم یا Wire Feeder مفتول را با سرعت تنظیم شده از قرقره به سمت تورچ هدایت می کند. غلتک های محرک، لاینر و نازل تماس در این فرایند نقش دارند. سرعت تغذیه یکی از پارامترهای اصلی تنظیم فرایند است و با جریان جوشکاری و نرخ ذوب الکترود ارتباط دارد. تغییر نامناسب این سرعت می تواند باعث ناپایداری قوس، سوختن سیم تا نازل یا اختلال در انتقال فلز شود. در جوشکاری TIG، فیلر معمولا توسط دست دیگر جوشکار به حوضچه اضافه می شود. اپراتور می تواند مقدار فلز ورودی را مستقل از جریان تنظیم کند. البته سیستم های TIG با تغذیه مکانیزه و خودکار فیلر نیز وجود دارند؛ بنابراین تغذیه دستی ویژگی تمام کاربردهای این محصول نیست.
تفاوت از نظر تجهیزات مورد استفاده
در جوشکاری MIG/MAG، تجهیزات اصلی شامل منبع تغذیه، سیستم تغذیه مفتول، تورچ، کابل اتصال، نازل تماس و سامانه گاز محافظ است. در این فرایند، نازل تماس وظیفه انتقال جریان الکتریکی به الکترود مصرفی را بر عهده دارد. اندازه شیار غلتک ها و قطر لاینر باید با مشخصات مفتول سازگار باشند. در مقابل، جوشکاری TIG از تورچ دارای الکترود تنگستن، کولت، نازل سرامیکی، منبع تغذیه مناسب و سیستم گاز محافظ استفاده می کند. در این روش، فیلر جزئی از مدار الکتریکی ایجاد قوس نیست. برخی دستگاه های TIG به کنترل پدالی جریان یا قابلیت پالس نیز مجهز هستند. هنگام بررسی قیمت صنایع مفتولی باید توجه داشت که هزینه خرید ماده مصرفی تنها بخشی از هزینه عملیاتی است و تجهیزات، گاز و قطعات مصرفی نیز بر قیمت تمام شده اتصال تاثیر دارند.
تفاوت از نظر نقش در ایجاد قوس الکتریکی
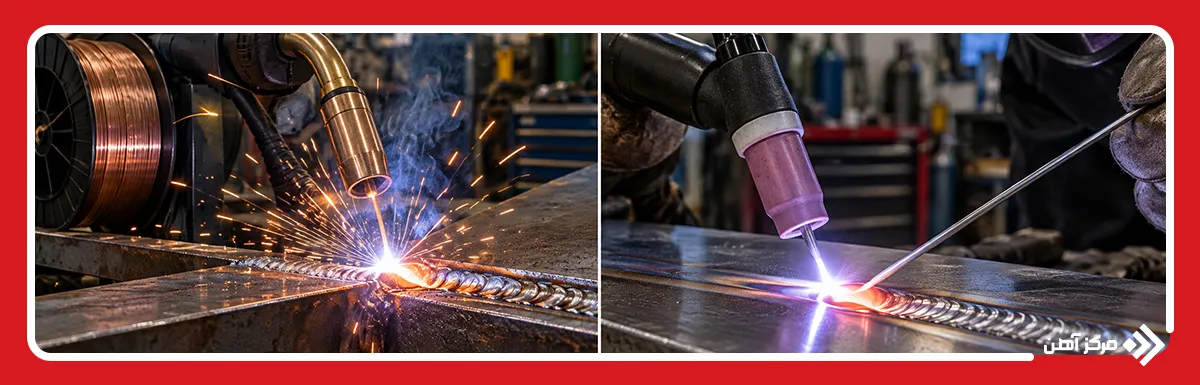
مهم ترین تفاوت فنی این دو محصول در عملکرد آنها هنگام ایجاد قوس است. در فرایند GMAW، سیم جوش نقش الکترود مصرفی را دارد؛ یعنی جریان الکتریکی از طریق مفتول عبور می کند و قوس بین انتهای آن و قطعه کار تشکیل می شود. انرژی قوس، الکترود و بخشی از فلز پایه را ذوب می کند تا اتصال شکل بگیرد. در فرایند TIG، قوس بین الکترود تنگستن غیرمصرفی و قطعه کار برقرار می شود. میله فیلر به صورت مستقل وارد حوضچه می شود و اصولا وظیفه انتقال جریان قوس را ندارد. به همین دلیل، در TIG امکان ذوب لبه های اتصال بدون افزودن فلز پرکننده نیز وجود دارد که به آن جوشکاری خودجوش یا Autogenous Welding گفته می شود. این ویژگی برای برخی قطعات نازک یا اتصالات خاص کاربرد دارد.
تفاوت از نظر ترکیب شیمیایی
ترکیب شیمیایی هر دو محصول باید با جنس فلز پایه، شرایط سرویس و خواص مورد انتظار اتصال هماهنگ باشد. برای مثال، مفتول ER70S-6 در جوشکاری فولادهای کربنی کاربرد دارد و عناصر منگنز و سیلیسیم آن به اکسیژن زدایی فلز جوش کمک می کنند. همین رده آلیاژی در قالب میله فیلر TIG نیز قابل عرضه است. بنابراین نمی توان ادعا کرد که این دو ماده لزوما ترکیب شیمیایی متفاوتی دارند. در فولادهای زنگ نزن، گریدهایی مانند ER308L و ER316L بر اساس ترکیب فلز پایه و الزامات مقاومت به خوردگی انتخاب می شوند. در آلیاژهای آلومینیوم نیز گریدهایی مانند ER4043 و ER5356 کاربرد دارند. انتخاب نهایی باید با توجه به استاندارد ماده مصرفی، ترکیب شیمیایی، خواص مکانیکی و احتمال ترک گرم انجام شود.
تفاوت از نظر سرعت جوشکاری
سرعت پیشروی جوشکاری یا Travel Speed تا حد زیادی به فرایند، ضخامت قطعه، وضعیت اتصال و مهارت اپراتور وابسته است. جوشکاری MIG/MAG به دلیل تغذیه پیوسته الکترود معمولا امکان پیشروی سریع تر در بسیاری از اتصالات تولیدی را فراهم می کند. اپراتور نیازی به توقف مکرر برای افزودن شاخه جدید ندارد و می تواند طول بیشتری از درز را به صورت پیوسته جوش دهد. این ویژگی در تولید قطعات فولادی، ساخت سازه ها و خطوط مونتاژ اهمیت دارد. در مقابل، جوشکاری TIG معمولا با سرعت پایین تری انجام می شود؛ زیرا کنترل طول قوس، حرکت تورچ و افزودن فیلر نیازمند هماهنگی بیشتری است. البته سرعت بالاتر همواره به معنای انتخاب بهتر نیست و باید کیفیت نفوذ، کنترل حرارت و الزامات اتصال نیز بررسی شوند.
تفاوت از نظر نرخ رسوب
نرخ رسوب یا Deposition Rate به جرم فلز جوشی گفته می شود که در واحد زمان روی اتصال رسوب می کند و معمولا با کیلوگرم بر ساعت بیان می شود. در جوشکاری MIG/MAG، نرخ رسوب به قطر مفتول، سرعت تغذیه، جریان، نوع گاز و حالت انتقال فلز وابسته است. سیستم های صنعتی می توانند با استفاده از پارامترهای مناسب، مقدار قابل توجهی فلز را در زمان کوتاه رسوب دهند. در جوشکاری TIG با تغذیه دستی، نرخ رسوب معمولا کمتر است؛ زیرا سرعت افزودن فیلر و ظرفیت حرارتی حوضچه محدودیت ایجاد می کند. البته فناوری های Hot Wire TIG و سامانه های مکانیزه می توانند نرخ رسوب را افزایش دهند. هنگام ارزیابی بهره وری باید نرخ رسوب واقعی را از نرخ ذوب الکترود تفکیک کرد؛ زیرا تمام ماده مصرفی لزوما به فلز جوش مفید تبدیل نمی شود.
تفاوت از نظر کنترل حوضچه مذاب
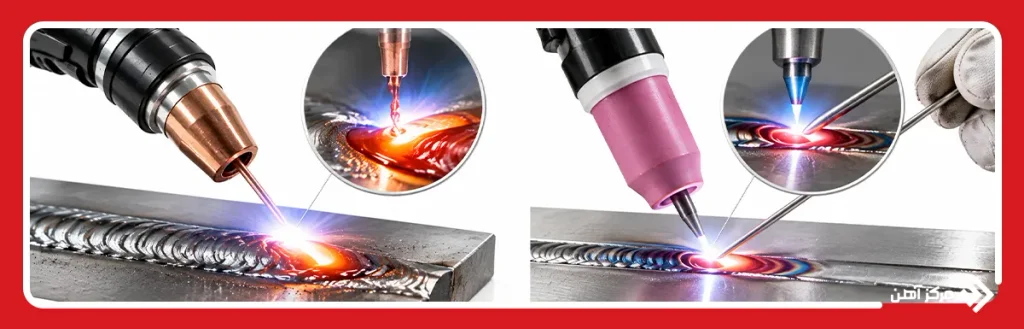
حوضچه مذاب یا Weld Pool ناحیه ای از فلز مایع است که در اثر انرژی قوس ایجاد می شود و پس از انجماد، اتصال را تشکیل می دهد. در جوشکاری TIG، اپراتور می تواند جریان و مقدار فیلر ورودی را تا حد زیادی مستقل از یکدیگر تنظیم کند. این قابلیت برای کنترل شکل گرده، مقدار تقویت ریشه و کاهش احتمال سوختگی لبه ها اهمیت دارد. در جوشکاری MIG/MAG، تغییر سرعت تغذیه سیم معمولا با جریان و شرایط انتقال فلز ارتباط مستقیم دارد؛ بنابراین کنترل مقدار فلز رسوبی کاملا مستقل از پارامترهای قوس نیست. البته دستگاه های پیشرفته پالسی و سامانه های کنترل شکل موج، امکان تنظیم دقیق رفتار حوضچه را فراهم می کنند. برای قطعات نازک، انتخاب انرژی ورودی مناسب و جلوگیری از اعوجاج اهمیت بیشتری از سرعت اجرای اتصال دارد.
تفاوت از نظر میزان پاشش جوش
پاشش جوش یا Spatter به قطرات فلز مذابی گفته می شود که خارج از محدوده اصلی اتصال پرتاب شده و ممکن است به سطح قطعه بچسبند. در فرایند MIG/MAG، مقدار پاشش به حالت انتقال فلز، ترکیب گاز محافظ، پارامترهای الکتریکی و کیفیت تنظیمات دستگاه وابسته است. انتقال اتصال کوتاه با تنظیم نامناسب یا انتقال قطره ای در شرایط نامطلوب می تواند پاشش قابل توجهی ایجاد کند. در مقابل، جوشکاری TIG با فیلر معمولا پاشش بسیار کمی دارد؛ زیرا انتقال قطرات از یک الکترود مصرفی به قوس انجام نمی شود. با این حال، آلودگی سطح، تماس نامناسب فیلر با تنگستن و اختلال در حفاظت گازی می تواند کیفیت اتصال TIG را نیز کاهش دهد. استفاده از فناوری MIG پالسی نیز می تواند میزان پاشش را به شکل محسوسی محدود کند.
تفاوت از نظر کاربرد صنعتی
کاربرد هر محصول به نیازهای تولید و مشخصات اتصال بستگی دارد. در ساخت اسکلت فلزی، قطعات ماشین آلات، شاسی خودرو و خطوط تولید انبوه، استفاده از مفتول پیوسته MIG/MAG به دلیل قابلیت مکانیزاسیون و بهره وری بالا رایج است. در مقابل، فیلر TIG برای ساخت تجهیزات دقیق، لوله های فرایندی حساس، اتصالات استنلس استیل، برخی تجهیزات صنایع غذایی و قطعات هوافضا کاربرد گسترده ای دارد. البته انتخاب فرایند در صنایع حساس باید مطابق دستورالعمل تایید شده جوشکاری انجام شود. در میان انواع جوشکاری، روش هایی مانند FCAW و SAW نیز از الکترودهای مفتولی پیوسته استفاده می کنند، اما شرایط حفاظت، ترکیب مواد مصرفی و مکانیزم تشکیل اتصال در آنها متفاوت است. بنابراین جنس محصول به تنهایی تعیین کننده کاربرد صنعتی نیست و باید مجموعه فرایند، خواص اتصال و الزامات بازرسی بررسی شود.
تفاوت از نظر قیمت
مقایسه قیمت این دو محصول باید بر اساس گرید آلیاژی، قطر، برند، استاندارد تولید و مقدار خرید انجام شود. مفتول جوشکاری معمولی ممکن است به دلیل تولید انبوه و بسته بندی قرقره ای، قیمت هر کیلوگرم اقتصادی تری نسبت به برخی میله های تخصصی TIG داشته باشد؛ اما این موضوع برای تمام آلیاژها صادق نیست. میزان عناصر آلیاژی گران قیمت مانند نیکل و مولیبدن می تواند اختلاف قیمت قابل توجهی ایجاد کند. علاوه بر مبلغ خرید، باید میزان پرت، مصرف گاز محافظ، سرعت تولید و هزینه آماده سازی اتصال در محاسبه لحاظ شود. برای مثال، ممکن است یک ماده مصرفی قیمت واحد بالاتری داشته باشد، اما به دلیل کاهش دوباره کاری و عملیات پرداخت نهایی، هزینه کل تولید را کاهش دهد. معیار اقتصادی مناسب، هزینه هر متر جوش قابل قبول یا هزینه تولید هر قطعه سالم است.
جدول مقایسه سیم جوش و فیلر جوشکاری
برای جمع بندی مقایسه سیم جوش و فیلر جوشکاری، لازم است ویژگی های آنها در شرایط کاربرد متداول بررسی شوند. جدول زیر مفتول الکترود پیوسته MIG/MAG را با میله فیلر مورد استفاده در TIG مقایسه می کند. باید توجه داشت که این اطلاعات بیانگر ویژگی های معمول فرایندها هستند و برای انتخاب ماده مصرفی یک پروژه مشخص، بررسی مدارک فنی سازنده و دستورالعمل جوشکاری ضروری است.
| معیار مقایسه | سیم جوش MIG/MAG | فیلر جوشکاری TIG |
|---|---|---|
| شکل فیزیکی | مفتول پیوسته و انعطاف پذیر | میله مستقیم و نسبتا صلب |
| شکل عرضه | قرقره یا بشکه | بسته شاخه ای |
| روش تغذیه | معمولا مکانیزه و پیوسته | معمولا دستی، گاهی مکانیزه |
| نقش الکتریکی | الکترود مصرفی | فلز پرکننده مستقل از الکترود |
| محل تشکیل قوس | بین سیم و قطعه کار | بین تنگستن و قطعه کار |
| نوع الکترود | مصرفی | تنگستن غیرمصرفی |
| تجهیزات اصلی | فیدر، تورچ و نازل تماس | تورچ TIG، تنگستن و کولت |
| کنترل جریان | مرتبط با تغذیه و شرایط قوس | تا حد زیادی مستقل از افزودن فیلر |
| ترکیب شیمیایی | متناسب با گرید انتخابی | متناسب با گرید انتخابی |
| سرعت جوشکاری | معمولا بیشتر | معمولا کمتر |
| نرخ رسوب | معمولا بالاتر | معمولا پایین تر در روش دستی |
| کنترل حوضچه | مناسب و قابل توسعه با فناوری پالسی | بسیار دقیق در کار دستی ماهرانه |
| میزان پاشش | وابسته به نوع انتقال فلز | معمولا بسیار کم |
| میزان مهارت مورد نیاز | وابسته به نوع اتصال و دستگاه | هماهنگی حرکتی بیشتری نیاز دارد |
| قابلیت اتوماسیون | بسیار رایج | امکان پذیر با تجهیزات تخصصی |
| کاربرد اصلی | تولید انبوه و سازه های فلزی | اتصالات دقیق و حساس |
| شرایط استفاده در ضخامت کم | مناسب با تنظیمات صحیح | مناسب برای کنترل دقیق حرارت |
| نیاز به گاز محافظ | در GMAW ضروری | در GTAW ضروری |
| هزینه تجهیزات | وابسته به سطح مکانیزاسیون | وابسته به تجهیزات کنترل و خنک کاری |
| هزینه مصرفی | وابسته به گرید و وزن خرید | وابسته به گرید و بسته بندی |
| مهم ترین مزیت | بهره وری و پیوستگی تولید | کنترل دقیق افزودن فلز و حوضچه |
| مهم ترین محدودیت | حساسیت به تنظیم تغذیه و انتقال فلز | سرعت پایین تر در اجرای دستی |
نتایج جدول نشان می دهد که هیچ کدام از این دو محصول برتری مطلق ندارند. مهم ترین تفاوت عملکردی، مصرف شدن مفتول به عنوان الکترود در MIG/MAG و اضافه شدن مستقل میله پرکننده در TIG است. همین اختلاف بر نوع تجهیزات، سرعت تولید، رفتار حوضچه و میزان مهارت مورد نیاز تاثیر می گذارد. در مقابل، ویژگی هایی مانند مقاومت کششی فلز جوش، مقاومت به خوردگی و ترکیب شیمیایی را نمی توان فقط از روی شکل عرضه ماده مصرفی تعیین کرد. برای ارزیابی این خواص باید گرید آلیاژی، شرایط جوشکاری، رقیق شدگی با فلز پایه و عملیات حرارتی احتمالی بررسی شود. همچنین در اتصال های چندپاس، وضعیت بین پاسی، تمیزی سطوح و کنترل دمای قطعه نقش مهمی در کیفیت نهایی دارند.
سیم جوش بهتر است یا فیلر جوشکاری؟
برای پاسخ به این سوال که سیم جوش یا فیلر جوشکاری انتخاب بهتری است، ابتدا باید هدف تولید مشخص شود. اگر پروژه شامل تعداد زیادی اتصال تکراری، طول جوش بالا و نیاز به افزایش بهره وری باشد، استفاده از مفتول پیوسته در فرایند MIG/MAG معمولا مزیت اقتصادی دارد. در این شرایط، سیستم تغذیه مکانیزه امکان حفظ سرعت یکنواخت و کاهش توقف های اجرایی را فراهم می کند. برای مثال، در تولید شاسی، سازه های فولادی سبک و قطعات صنعتی سری کاری، سرعت پیشروی و نرخ رسوب بالا می تواند زمان ساخت را کاهش دهد. همچنین در خطوط رباتیک، کنترل هماهنگ سرعت حرکت تورچ و تغذیه مفتول امکان تکرارپذیری مناسبی ایجاد می کند. البته کیفیت اتصال همچنان به انتخاب پارامترهای صحیح، آماده سازی لبه ها و اجرای دستورالعمل تایید شده وابسته است.
در مقابل، اگر قطعه دارای هندسه پیچیده، ضخامت کم یا الزامات دقیق کنترل فلز مذاب باشد، استفاده از فیلر TIG می تواند مناسب تر باشد. این روش به جوشکار اجازه می دهد مقدار فلز پرکننده را با توجه به وضعیت لحظه ای حوضچه تنظیم کند و در شرایط مناسب، گرده ای یکنواخت با پاشش بسیار کم ایجاد کند. چنین قابلیتی برای برخی اتصالات فولاد زنگ نزن، آلیاژهای نیکل، تیتانیوم و قطعات دقیق ارزش زیادی دارد. با این حال، حتی برای صنایع حساس نیز نمی توان بدون بررسی الزامات فنی، TIG را بهترین روش دانست. معیار نهایی انتخاب باید کیفیت قابل قبول اتصال، خواص مکانیکی، میزان اعوجاج، قابلیت بازرسی، زمان تولید و هزینه کل ساخت باشد. بهترین تصمیم زمانی گرفته می شود که ماده مصرفی و فرایند جوشکاری به صورت یک سیستم واحد ارزیابی شوند.
تفاوت سیم جوش و فیلر جوشکاری در کاربرد رایج آنها بیشتر به شکل محصول، روش تغذیه و نقش الکتریکی در فرایند مربوط می شود. مفتول مصرفی MIG/MAG علاوه بر تامین فلز پرکننده، نقش الکترود ایجاد قوس را بر عهده دارد و به صورت پیوسته وارد ناحیه جوشکاری می شود. در مقابل، میله فیلر TIG مستقل از الکترود تنگستن به حوضچه مذاب اضافه می شود و امکان کنترل دقیق مقدار فلز ورودی را فراهم می کند. در پروژه های تولید انبوه، بهره وری و نرخ رسوب بالاتر معمولا از مزیت های سیستم های مفتولی هستند، اما برای برخی اتصالات دقیق و حساس، کنترل فرایند TIG اهمیت بیشتری دارد. ترکیب شیمیایی و کیفیت نهایی اتصال به گرید آلیاژی و شرایط اجرای جوش بستگی دارد و صرفا با نام محصول تعیین نمی شود. بنابراین برای انتخاب صحیح باید مشخصات فلز پایه، روش جوشکاری، الزامات استاندارد، هزینه مواد مصرفی و کیفیت مورد انتظار به صورت همزمان بررسی شوند.
سوالات متداول
برای تولید انبوه معمولا مفتول MIG/MAG و برای جوشکاری دقیق و کنترل شده، میله فیلر TIG انتخاب مناسب تری است.
خیر، جایگزینی مستقیم آنها بدون بررسی سازگاری تجهیزات، گرید آلیاژی و تایید دستورالعمل جوشکاری صحیح نیست.
در شرایط متداول، جوشکاری با مفتول پیوسته MIG/MAG سریع تر از جوشکاری TIG با فیلر دستی انجام می شود.
مفتول MIG/MAG به صورت پیوسته و به عنوان الکترود مصرف می شود، اما میله فیلر TIG مستقل از الکترود وارد حوضچه مذاب می شود.
فیلر TIG معمولا برای اتصالات ظریف مناسب تر است؛ زیرا امکان تنظیم دقیق مقدار فلز افزوده شده را فراهم می کند.
اختلاف قیمت به ترکیب آلیاژی، قطر، استاندارد تولید، کیفیت سطح، برند و نوع بسته بندی بستگی دارد.
بله، جوشکاری TIG با فیلر معمولا پاشش بسیار کمی دارد، اما مقدار پاشش MIG/MAG به شرایط انتقال فلز و تنظیمات دستگاه وابسته است.

