
علت نشتی فلنج چیست؟ ۸ عامل مهم و راهکار رفع آن

دسترسی سریع به محتوای این مطلب
علت نشتی فلنج چیست و چگونه می توان از تکرار آن جلوگیری کرد؟ نشتی در اتصالات فلنجی یکی از مشکلات مهم سیستم های لوله کشی صنعتی است که می تواند باعث هدررفت سیال، کاهش راندمان تجهیزات، آلودگی محیط و حتی بروز حوادث خطرناک شود. این مشکل معمولا زمانی رخ می دهد که فشار تماس بین سطوح آب بند برای مهار فشار سیال کافی نباشد یا یک مسیر نشت در محل اتصال ایجاد شود. انتخاب نامناسب قطعات، کیفیت مونتاژ و شرایط بهره برداری در بروز این مشکل تاثیر دارند. همچنین هزینه تعمیرات و تعویض تجهیزات، در کنار عواملی مانند قیمت آهن آلات، می تواند هزینه نگهداری خطوط لوله را افزایش دهد. در ادامه این مقاله از مرکزآهن، هشت علت اصلی نشتی فلنج، روش های تخصصی تشخیص و راهکارهای اصولی برطرف کردن آن را بررسی می کنیم.
علت نشتی فلنج چیست؟
برای بررسی علت نشتی فلنج، ابتدا باید مکانیزم عملکرد اتصال فلنجی شناخته شود. فلنج قطعه ای مکانیکی است که معمولا برای اتصال لوله ها، شیرآلات و تجهیزات صنعتی با استفاده از پیچ و مهره به کار می رود. در یک اتصال فلنجی پیچ دار (Bolted Flange Joint)، نیروی کششی پیچ ها باعث فشردگی گسکت میان سطوح فلنج می شود و تنش تماسی لازم برای جلوگیری از عبور سیال را ایجاد می کند. زمانی نشتی اتفاق می افتد که تنش موثر گسکت از مقدار مورد نیاز برای حفظ آب بندی کمتر شود یا نقصی پیوسته در سطح تماس ایجاد شود. فشار داخلی سیال با ایجاد نیروی جداکننده میان فلنج ها، بخشی از بار فشاری اتصال را کاهش می دهد. عواملی مانند خزش گسکت، تغییر شکل فلنج، انبساط حرارتی و کاهش پیش بار پیچ ها نیز می توانند این وضعیت را تشدید کنند. بنابراین، نشتی صرفا به خرابی واشر محدود نمی شود و ممکن است نتیجه اختلال در عملکرد مجموعه اتصال باشد.
مهم ترین دلایل نشتی فلنج
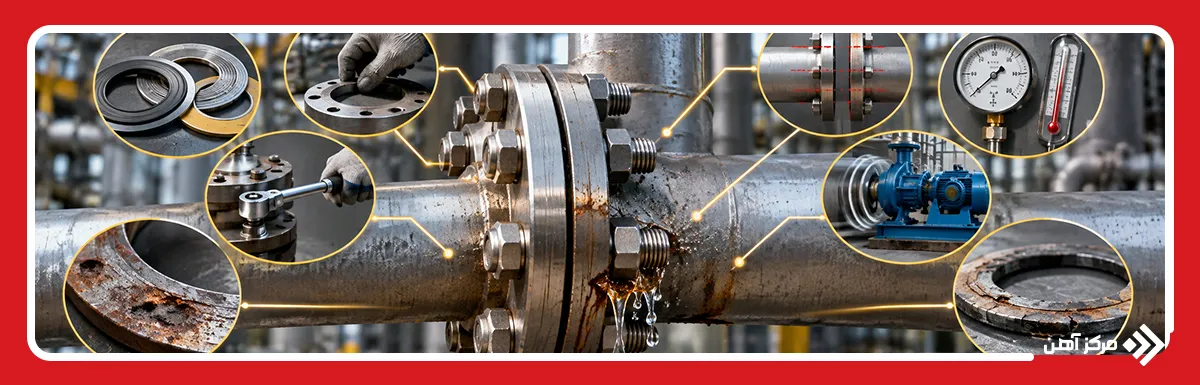
دلایل نشتی فلنج چیست و کدام عوامل بیشترین تاثیر را بر عملکرد اتصال دارند؟ برای پاسخ دقیق باید اجزای اتصال، از گسکت و پیچ ها تا سطوح فلنج و شرایط عملیاتی، به صورت یک سیستم مکانیکی بررسی شوند. در بسیاری از موارد، چند عامل به طور همزمان موجب ایجاد نشتی می شوند؛ برای مثال، انتخاب گسکت نامناسب همراه با بارگذاری غیر یکنواخت پیچ ها می تواند احتمال خرابی زودهنگام اتصال را افزایش دهد. هشت عامل زیر از مهم ترین دلایل نشتی فلنج در خطوط انتقال و تجهیزات صنعتی هستند.
انتخاب گسکت نامناسب
انتخاب گسکت باید با فشار طراحی، دمای کاری، ماهیت سیال، نوع سطح فلنج و میزان بارگذاری اتصال هماهنگ باشد. در میان انواع واشر فلنج، گسکت های تخت، اسپیرال وند (Spiral Wound)، گرافیتی و رینگ جوینت (RTJ) رفتار فشاری و محدودیت های متفاوتی دارند. به عنوان مثال، استفاده از گسکت لاستیکی معمولی در یک اتصال با دمای بالاتر از محدوده مجاز ماده می تواند موجب سخت شدن، تخریب یا از دست رفتن خاصیت بازیابی الاستیک شود. گسکت نامناسب ممکن است تحت فشار بیش از حد نیز دچار خردشدگی یا بیرون زدگی شود. علاوه بر جنس، ابعاد گسکت اهمیت زیادی دارند؛ زیرا قطر داخلی نامناسب می تواند جریان سیال را مختل کند و عرض تماس ناکافی، تنش آب بندی را تغییر دهد. انتخاب صحیح باید بر اساس مشخصات فنی سازنده و الزامات طراحی اتصال انجام شود.
نصب نادرست گسکت
در فرآیند آب بندی فلنج، حتی یک گسکت استاندارد نیز در صورت نصب نادرست نمی تواند عملکرد قابل اطمینانی داشته باشد. قرارگیری خارج از مرکز، تاخوردگی، تماس با ذرات خارجی و آسیب دیدن لبه های گسکت از خطاهای رایج هنگام مونتاژ هستند. در گسکت های اسپیرال وند، جابه جایی حلقه آب بند یا اعمال فشار موضعی نامتقارن می تواند باعث تغییر شکل غیر یکنواخت نوارهای فلزی شود. همچنین باقی ماندن بقایای گسکت قبلی روی سطح فلنج، تماس کامل گسکت جدید را مختل می کند. استفاده خودسرانه از چسب، گریس یا مواد آب بندی روی سطح گسکت نیز ممکن است رفتار اصطکاکی و فشاری آن را تغییر دهد. برای جلوگیری از این مشکلات، گسکت باید پیش از نصب از نظر سلامت ظاهری بررسی شود و بدون کشیدگی، ضربه یا اعمال نیروی جانبی در محل صحیح قرار گیرد.
سفت نشدن صحیح پیچ و مهره ها
پیچ ها وظیفه تامین پیش بار (Bolt Preload) و حفظ تنش فشاری لازم روی گسکت را بر عهده دارند. اگر نیروی سفت کردن کمتر از مقدار طراحی باشد، فشار تماس گسکت برای مهار سیال کافی نخواهد بود. در مقابل، اعمال نیروی بیش از حد ممکن است باعث له شدگی گسکت، تغییر شکل فلنج یا ورود پیچ به ناحیه تسلیم شود. یکی دیگر از مشکلات، توزیع غیر یکنواخت نیروی پیچ ها بر اثر ترتیب نامناسب سفت کردن است. به دلیل برهم کنش الاستیک پیچ ها (Elastic Interaction)، سفت کردن یک پیچ می تواند پیش بار پیچ های مجاور را تغییر دهد. همچنین اصطکاک رزوه ها و سطح زیر مهره باعث می شود گشتاور یکسان لزوما نیروی کششی یکسانی ایجاد نکند. استفاده از روش سفت کردن مرحله ای و ابزار کنترل شده، احتمال این نوع خرابی را کاهش می دهد.
خوردگی و آسیب دیدگی سطح فلنج
سطح نشیمن فلنج (Flange Facing) باید شرایط لازم برای ایجاد تماس پایدار با گسکت را داشته باشد. خوردگی حفره ای (Pitting Corrosion)، خراش شعاعی، فرورفتگی و آسیب های ناشی از ابزار باز کردن اتصال می توانند مسیرهای موضعی برای عبور سیال ایجاد کنند. خراش های شعاعی که از سمت قطر داخلی به طرف قطر خارجی امتداد دارند، از نظر آب بندی اهمیت ویژه ای دارند؛ زیرا ممکن است مسیر پیوسته نشت ایجاد کنند. زبری بیش از حد سطح نیز از تماس مناسب جلوگیری می کند، در حالی که صافی بیش از حد برای بعضی گسکت ها می تواند شرایط نشیمن را نامطلوب کند. انتخاب جنس فلنج و پوشش محافظ باید با محیط خورنده هماهنگ باشد. در بررسی هزینه تعمیر این اتصالات، علاوه بر هزینه ماشین کاری یا تعویض قطعات، قیمت اتصالات جوشی نیز ممکن است بر انتخاب روش بازسازی مجموعه تاثیر بگذارد.
عدم همراستایی فلنج ها
عدم همراستایی (Flange Misalignment) زمانی رخ می دهد که محور دو فلنج، فاصله سطوح یا موقعیت سوراخ های پیچ با یکدیگر تطابق کافی نداشته باشند. این وضعیت ممکن است در اثر خطای نصب، تغییر شکل لوله، نشست ساپورت ها یا تنش های ناشی از جوشکاری ایجاد شود. اگر فاصله میان سطوح فلنج در نقاط مختلف محیط یکسان نباشد، گسکت در یک سمت بیش از حد و در سمت مقابل کمتر از مقدار لازم فشرده می شود. در چنین شرایطی، استفاده از پیچ ها برای کشیدن اجباری فلنج ها به سمت یکدیگر می تواند تنش اضافی در بدنه لوله و اتصال ایجاد کند. این مشکل در نزدیکی پمپ ها و کمپرسورها اهمیت بیشتری دارد؛ زیرا نیروهای منتقل شده از لوله ممکن است بر بدنه و همراستایی تجهیزات نیز تاثیر بگذارند. کنترل موازی بودن سطوح و موقعیت محور اتصال باید پیش از نصب گسکت انجام شود.
تغییرات فشار و دمای سیال
تغییرات فشار و دما می توانند تعادل مکانیکی اتصال فلنجی را بر هم بزنند. هنگام گرم شدن سیستم، پیچ ها، فلنج و گسکت به دلیل تفاوت در ضریب انبساط حرارتی (Thermal Expansion Coefficient) رفتار یکسانی ندارند. این اختلاف ممکن است موجب افزایش یا کاهش نیروی فشاری گسکت شود. در چرخه های مکرر گرم و سرد شدن، تغییر شکل پلاستیک موضعی و ریلکسیشن تنش نیز می توانند پیش بار اولیه را کاهش دهند. افزایش فشار داخلی، نیروی جداکننده بیشتری به اتصال وارد می کند و در صورت ناکافی بودن بار باقیمانده، احتمال نشت افزایش می یابد. ضربه قوچ (Water Hammer) و نوسانات سریع فشار نیز بارگذاری گذرا ایجاد می کنند. برای اتصالات حساس، باید شرایط راه اندازی، توقف اضطراری و تغییرات دمایی در طراحی و برنامه بازرسی لحاظ شوند.
ارتعاشات و تنش های مکانیکی
ارتعاشات ناشی از پمپ ها، کمپرسورها، جریان آشفته سیال و تجهیزات دوار می توانند بارگذاری متناوب به اتصال فلنجی وارد کنند. این نیروها، به ویژه در اتصالات دارای پیش بار ناکافی یا مهار نامناسب، احتمال حرکت نسبی و کاهش پایداری مجموعه را افزایش می دهند. از طرف دیگر، تنش خمشی ناشی از وزن لوله، انبساط محدود شده یا طراحی نامناسب ساپورت ها ممکن است توزیع فشار روی گسکت را تغییر دهد. در شرایط شدید، بارهای سیکلی می توانند باعث خستگی پیچ ها (Bolt Fatigue) و آسیب مکانیکی قطعات شوند. بررسی ارتعاش باید شامل دامنه، فرکانس و منبع تحریک باشد؛ زیرا سفت کردن پیچ ها بدون اصلاح علت ارتعاش، راهکار دائمی محسوب نمی شود. استفاده از ساپورت مناسب، کنترل تنش لوله و اصلاح مشکلات تجهیزات دوار می تواند بارگذاری ناخواسته روی فلنج را کاهش دهد.
فرسودگی و تغییر شکل گسکت
گسکت در طول بهره برداری ممکن است بخشی از ضخامت، انعطاف پذیری یا قابلیت بازیابی فشاری خود را از دست بدهد. خزش (Creep) تغییر شکل وابسته به زمان تحت بار ثابت است و ریلکسیشن تنش (Stress Relaxation) به کاهش تنش در شرایط تغییر شکل تقریبا ثابت اشاره دارد. هر دو پدیده می توانند نیروی موثر آب بندی را کاهش دهند، اما مکانیزم آنها یکسان نیست. تخریب شیمیایی، اکسیداسیون، چرخه های حرارتی و فشردگی بیش از حد نیز بر عمر گسکت تاثیر دارند. در گسکت های الیافی و پلیمری، تغییر خواص ماده ممکن است با شکنندگی، ترک خوردگی یا تغییر ضخامت همراه باشد. در نمونه های فلزی، آثار له شدگی نامتقارن یا آسیب به اجزای آب بند اهمیت بیشتری دارد. بررسی الگوی خرابی گسکت پس از باز کردن اتصال می تواند اطلاعات ارزشمندی درباره علت اصلی نشتی فراهم کند.
روش های تشخیص نشتی فلنج
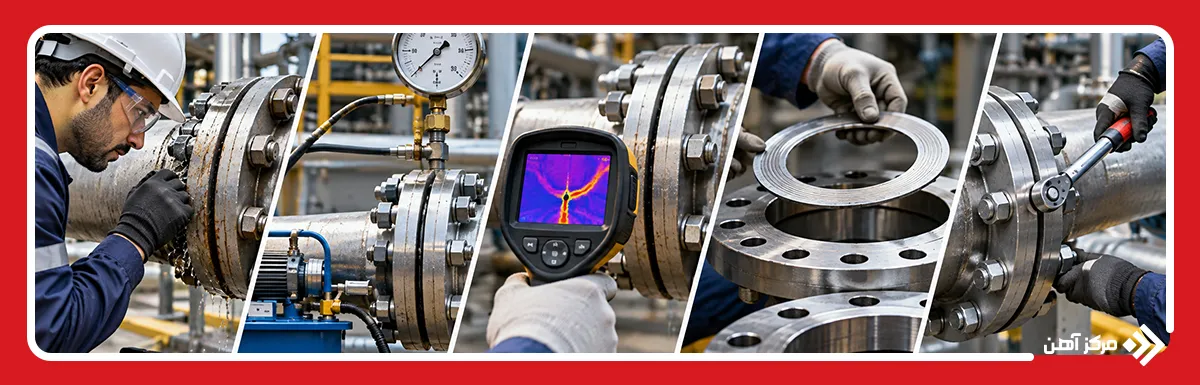
تشخیص دقیق محل و شدت نشتی، نخستین مرحله تصمیم گیری برای تعمیر اتصال است. گاهی خروج سیال به صورت قطرات قابل مشاهده اتفاق می افتد، اما در خطوط گاز یا تجهیزات تحت فشار، نشتی ممکن است بدون نشانه آشکار ظاهری رخ دهد. انتخاب روش بازرسی باید بر اساس نوع سیال، فشار سیستم، خطر اشتعال یا سمیت و میزان حساسیت مورد نیاز انجام شود. همچنین پیش از شروع آزمایش باید مشخصات اتصال با مدارک طراحی و جدول مشخصات فلنج تطبیق داده شود تا کلاس فشاری، جنس، ابعاد و محدودیت های آزمون مشخص باشند. روش های زیر برای شناسایی نشتی کاربرد دارند.
بررسی چشمی اتصالات فلنجی
بازرسی چشمی (Visual Inspection) برای شناسایی نشانه های اولیه نشتی، خوردگی و آسیب مکانیکی استفاده می شود. وجود رطوبت غیرعادی، لکه های روغنی، رسوبات نمکی، تغییر رنگ اطراف گسکت یا آثار خروج سیال می تواند نشان دهنده اختلال در آب بندی باشد. در سیستم هایی که سیال پس از خروج تبخیر می شود، ممکن است فقط رسوبات یا تغییر رنگ باقی بماند. بازرس باید وضعیت پیچ ها، آثار زنگ زدگی، تغییر شکل قابل مشاهده و نشانه های جابه جایی اتصال را نیز بررسی کند. با این حال، نبود آثار ظاهری به معنای سالم بودن قطعی اتصال نیست؛ زیرا نشتی های بسیار کوچک یا خروج گاز ممکن است قابل مشاهده نباشند. بازرسی نزدیک و هرگونه دسترسی به محل نشت باید پس از ارزیابی خطر و با رعایت فاصله ایمن انجام شود.
تست فشار و بررسی افت فشار
آزمون فشار (Pressure Test) برای ارزیابی یکپارچگی سیستم پس از ساخت، تعمیر یا تغییرات اساسی کاربرد دارد. در آزمون هیدرواستاتیک، سیستم با سیال آزمایش مناسب پر می شود و تحت فشار تعیین شده در دستورالعمل مهندسی قرار می گیرد. سپس تغییرات فشار، نشانه های خروج سیال و وضعیت اتصال بررسی می شوند. افت فشار به تنهایی اثبات کننده نشتی فلنج نیست؛ زیرا تغییر دما، وجود هوای محبوس، تغییر حجم سیستم یا نشتی در سایر اجزا نیز می توانند بر نتیجه تاثیر بگذارند. آزمون پنوماتیک به دلیل انرژی ذخیره شده در گاز فشرده خطر بیشتری دارد و فقط باید با روش اجرایی تایید شده انجام شود. فشار آزمون، مدت نگهداری و معیار پذیرش باید بر اساس کد طراحی و دستورالعمل تجهیزات تعیین شوند و نباید به صورت تجربی انتخاب شوند.
استفاده از تجهیزات تشخیص نشتی
برای شناسایی نشتی های کوچک می توان از ابزارهای تخصصی متناسب با سیال و شرایط محیط استفاده کرد. آشکارسازهای گاز قابل حمل (Gas Detectors) برای شناسایی برخی گازهای قابل اشتعال یا سمی به کار می روند، مشروط بر اینکه حسگر برای ماده مورد نظر مناسب باشد. دستگاه های اولتراسونیک می توانند امواج صوتی فرکانس بالای ناشی از جریان آشفته گاز خروجی را شناسایی کنند، اما عملکرد آنها به اختلاف فشار و نویز محیط وابسته است. در کاربردهای حساس، روش های آزمون نشتی با گاز ردیاب مانند هلیوم امکان اندازه گیری نرخ نشت را فراهم می کنند. تصویربرداری نوری گاز (OGI) نیز برای بعضی ترکیبات گازی کاربرد دارد. انتخاب تجهیزات باید بر اساس حد تشخیص، کالیبراسیون و محدودیت های فناوری انجام شود؛ زیرا هیچ دستگاهی برای شناسایی تمام سیالات و شرایط عملیاتی مناسب نیست.
روش های رفع نشتی فلنج
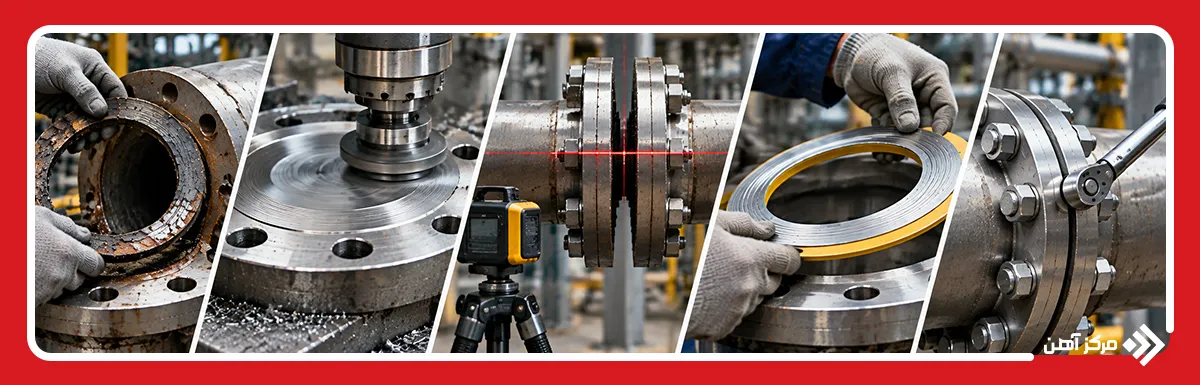
رفع نشتی فلنج باید پس از شناسایی مکانیزم خرابی و تعیین وضعیت ایمن سیستم انجام شود. انتخاب روش تعمیر به شدت نشتی، نوع اتصال، وضعیت اجزای مکانیکی و امکان خارج کردن تجهیزات از سرویس بستگی دارد. در تعمیر اصولی، هدف تنها متوقف کردن خروج سیال نیست؛ بلکه باید توانایی اتصال برای حفظ آب بندی در شرایط فشار و دمای طراحی بازیابی شود. بنابراین پیش از مونتاژ مجدد، اجزای آسیب دیده باید ارزیابی شوند و دستورالعمل تعمیر بر اساس الزامات فنی تجهیزات تدوین شود.
بررسی و تعویض گسکت آسیب دیده
پس از ایزوله کردن سیستم، تخلیه فشار و تایید شرایط ایمن، گسکت قبلی باید بدون آسیب رساندن به سطح فلنج خارج شود. بررسی ظاهری گسکت مصرف شده می تواند نشانه هایی از له شدگی موضعی، فرسایش، تخریب حرارتی یا تماس نامتقارن را آشکار کند. برای مثال، فشردگی بیشتر در یک سمت ممکن است نشان دهنده بارگذاری غیر یکنواخت باشد، در حالی که خوردگی اجزای فلزی می تواند به ناسازگاری ماده با سیال مربوط باشد. گسکت جایگزین باید از نظر جنس، ابعاد، ضخامت، کلاس کاربرد و مشخصات سازنده با طراحی اتصال تطابق داشته باشد. استفاده مجدد از گسکت های فشرده شده، به ویژه نمونه های اسپیرال وند و بسیاری از گسکت های تخت، معمولا توصیه نمی شود. پیش از نصب قطعه جدید، باید علت آسیب قبلی نیز اصلاح شود تا خرابی در مدت کوتاهی تکرار نشود.
اصلاح همراستایی و سطوح فلنج
در صورت مشاهده ناهماهنگی هندسی، ابتدا باید موقعیت لوله، ساپورت ها و تجهیزات متصل ارزیابی شود. کنترل همراستایی شامل اندازه گیری اختلاف ارتفاع محور، فاصله محیطی سطوح و میزان موازی بودن فلنج ها است. ابزارهای مخصوص همراستاسازی می توانند برای اصلاح موقعیت استفاده شوند، اما نباید نیروی اضافی به لوله یا تجهیزات وارد کنند. در صورت وجود آسیب سطحی، امکان ماشین کاری مجدد سطح نشیمن باید بر اساس ابعاد باقیمانده و الزامات استاندارد بررسی شود. هنگام ماشین کاری، هندسه سطح، ارتفاع Raised Face در صورت وجود و زبری مورد نیاز گسکت باید حفظ شود. استفاده از سنجشگر زبری سطح (Profilometer) و ابزارهای اندازه گیری ابعادی می تواند کیفیت اصلاح را مشخص کند. اگر علت ناهماهنگی به تنش لوله مربوط باشد، اصلاح تنها در محل فلنج ممکن است کافی نباشد.
تنظیم صحیح گشتاور پیچ و مهره ها
گشتاور سفت کردن باید بر اساس نیروی پیش بار هدف، مشخصات پیچ، شرایط روانکاری و محدودیت های مکانیکی گسکت و فلنج تعیین شود. رابطه تقریبی T = KFd نشان می دهد که گشتاور (T) به نیروی کششی پیچ (F)، قطر اسمی پیچ (d) و ضریب وابسته به اصطکاک (K) مرتبط است؛ بنابراین انتخاب گشتاور بدون شناخت شرایط اصطکاک می تواند خطای قابل توجهی ایجاد کند. در مونتاژ اتصالات متداول، سفت کردن مرحله ای با الگوی متقاطع به توزیع مناسب تر بار کمک می کند. عبورهای نهایی مطابق روش اجرایی تایید شده برای کاهش اثر برهم کنش الاستیک پیچ ها انجام می شوند. آچار ترکمتر کالیبره یا تجهیزات کشش کنترل شده باید متناسب با حساسیت اتصال انتخاب شوند. همچنین وضعیت رزوه، کیفیت مهره، طول پیچ و شرایط روانکاری باید پیش از مونتاژ تایید شود. مقادیر گشتاور نباید بدون محاسبه یا دستورالعمل معتبر از اتصال دیگری کپی شوند.
تعمیر یا تعویض فلنج آسیب دیده
زمانی که آسیب فلنج از حدود مجاز تعمیر فراتر رود، تعویض آن ممکن است ضروری باشد. ترک در ناحیه گردن، تغییر شکل دائمی، کاهش بیش از حد ضخامت بر اثر خوردگی و آسیب شدید سطح آب بندی از مواردی هستند که به ارزیابی مهندسی نیاز دارند. برای تعمیرات مجاز، روش هایی مانند ماشین کاری در محل یا عملیات جوشکاری تایید شده ممکن است استفاده شوند، مشروط بر اینکه الزامات جنس، عملیات حرارتی و بازرسی رعایت شوند. پیش از تصمیم گیری باید تاثیر تعمیر بر استحکام اتصال، ابعاد استاندارد و قابلیت تحمل بار بررسی شود. در فلنج های جوشی، کنترل کیفیت جوش با روش های آزمون غیرمخرب متناسب با نوع عیب می تواند ضروری باشد. پس از تعویض یا تعمیر، مجموعه باید مطابق روش اجرایی تایید شده مونتاژ و آزمون شود. هدف از این فرآیند، بازگرداندن یکپارچگی مکانیکی اتصال و جلوگیری از ایجاد نقطه ضعف جدید است.
نکات ایمنی مهم هنگام رفع نشتی فلنج
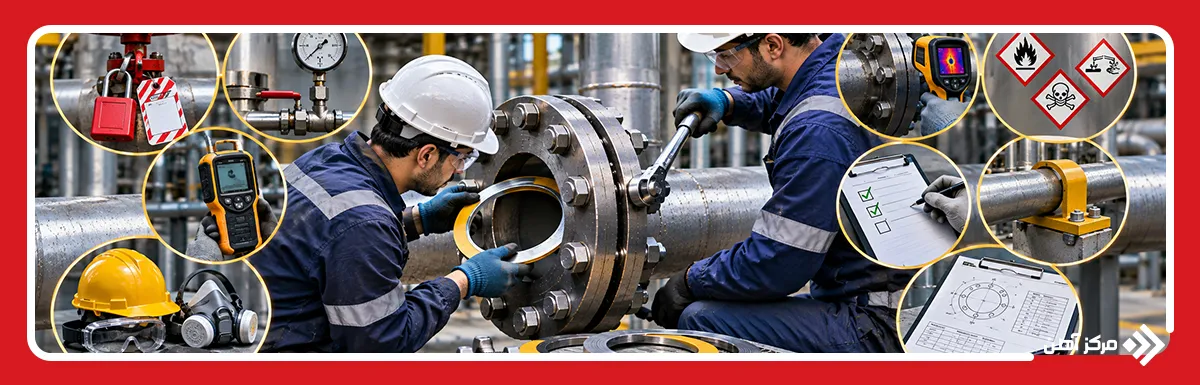
تعمیر نشتی فلنج، به ویژه در خطوط دارای سیال داغ، خورنده، سمی یا قابل اشتعال، فعالیتی پرخطر محسوب می شود. باز کردن اتصال تحت فشار ممکن است باعث پرتاب گسکت، خروج ناگهانی سیال و آسیب شدید به افراد شود. حتی نشتی های کوچک نیز در صورت افزایش فشار یا گسترش خرابی می توانند به حادثه جدی تبدیل شوند. به همین دلیل، اجرای تعمیر باید تحت نظارت افراد صلاحیت دار و مطابق دستورالعمل ایمنی تاسیسات انجام شود. مهم ترین اقدامات ایمنی عبارت اند از:
- ایزوله کردن سیستم: شیرهای مرتبط باید طبق طرح ایزولاسیون بسته شوند و در صورت نیاز از جداسازی مثبت استفاده شود. بسته بودن یک شیر به تنهایی همیشه تضمین کننده حذف خطر نیست.
- تخلیه فشار و انرژی ذخیره شده: پیش از باز کردن پیچ ها، فشار بخش ایزوله باید تخلیه و نبود فشار با روش تایید شده بررسی شود. وجود سیال محبوس یا فشار بین دو شیر نیز باید در نظر گرفته شود.
- قفل و برچسب گذاری تجهیزات: اجرای روش Lockout/Tagout از راه اندازی ناخواسته پمپ ها، باز شدن شیرهای کنترلی یا ورود مجدد انرژی به سیستم جلوگیری می کند.
- کنترل دما و شرایط سیال: اتصال باید به محدوده دمای ایمن برسد و خطر سوختگی، یخ زدگی، تماس شیمیایی و تبخیر ناگهانی سیال بررسی شود.
- شناسایی خطرات مواد: ماهیت سیال، سمیت، قابلیت اشتعال و احتمال کمبود اکسیژن باید مشخص باشد. برای گازهای خطرناک، پایش اتمسفر و برنامه واکنش اضطراری ضروری است.
- استفاده از تجهیزات حفاظت فردی: دستکش، محافظ چشم و صورت، لباس مقاوم شیمیایی و تجهیزات تنفسی باید بر اساس ارزیابی خطر انتخاب شوند. تجهیزات عمومی برای تمام مواد خطرناک کافی نیستند.
- ممنوعیت سفت کردن خودسرانه اتصال تحت فشار: هرگونه سفت کردن پیچ روی اتصال نشتی دار و تحت فشار می تواند باعث ناپایداری گسکت و خروج ناگهانی سیال شود. چنین اقدامی نباید به عنوان راهکار معمول تعمیر استفاده شود.
- بررسی سلامت ابزار و تجهیزات: ابزارهای گشتاور، تجهیزات بلند کردن قطعات، ابزارهای همراستاسازی و وسایل اندازه گیری باید سالم و متناسب با ظرفیت مورد نیاز باشند.
- رعایت ترتیب ایمن باز کردن اتصال: پس از تایید ایزولاسیون و نبود فشار، پیچ ها باید با روش کنترل شده باز شوند و وضعیت فلنج از نظر وجود تنش باقیمانده یا سیال محبوس بررسی شود.
- استفاده از قطعات تایید شده: جایگزینی پیچ، مهره یا گسکت با نمونه های فاقد مشخصات فنی قابل ردیابی ممکن است ظرفیت اتصال را کاهش دهد.
- کنترل کیفیت پس از مونتاژ: صحت قرارگیری گسکت، وضعیت پیچ ها، میزان پیش بار و مدارک مونتاژ باید بررسی شوند. اتصال تعمیر شده باید آزمون و بازرسی مورد نیاز را با موفقیت پشت سر بگذارد.
- ثبت اطلاعات تعمیرات: گزارش علت خرابی، مشخصات قطعات تعویضی، روش سفت کردن و نتایج آزمون باید ثبت شود تا امکان تحلیل نشتی های تکرارشونده فراهم شود.
علت نشتی فلنج معمولا به کاهش تنش موثر آب بندی، آسیب سطح تماس یا بارگذاری نامناسب اجزای اتصال مربوط می شود. انتخاب گسکت نامناسب، نصب غیراصولی، پیش بار نادرست پیچ ها، خوردگی، عدم همراستایی، تغییرات فشار و دما، ارتعاش و فرسودگی گسکت، هشت عامل مهم این مشکل هستند. برای تشخیص دقیق باید از بازرسی چشمی، آزمون های کنترل شده و تجهیزات تخصصی متناسب با شرایط استفاده کرد. همچنین راهکار اصولی رفع نشتی، اصلاح علت خرابی و بازگرداندن شرایط طراحی اتصال است، نه صرفا متوقف کردن موقت خروج سیال. رعایت دستورالعمل مونتاژ، انتخاب قطعات استاندارد و برنامه بازرسی دوره ای می تواند احتمال تکرار نشتی را کاهش دهد و ایمنی و قابلیت اطمینان خطوط لوله را افزایش دهد.
سوالات متداول
بله، حتی نشتی جزئی در خطوط دارای سیالات سمی، قابل اشتعال یا پرفشار می تواند خطرناک باشد و به ارزیابی فوری نیاز دارد.
احتمالا علت اصلی مانند پیش بار نامناسب پیچ ها، آسیب سطح فلنج، عدم همراستایی یا انتخاب نادرست گسکت برطرف نشده است.
چسب آب بندی جایگزین تعمیر اصولی اتصال نیست و استفاده از آن فقط در صورت تایید سازنده و دستورالعمل مهندسی مجاز است.
کاهش پیش بار پیچ ها، ریلکسیشن گسکت، ارتعاش یا چرخه های حرارتی می توانند به تدریج تنش آب بندی را کاهش دهند.
در برخی شرایط، روش های تخصصی تعمیر موقت مهندسی شده وجود دارند، اما اجرای آنها به ارزیابی خطر و تایید فنی نیاز دارد.
هنگامی که ترک، خوردگی شدید، تغییر شکل دائمی یا آسیب غیرقابل تعمیر، استحکام و قابلیت آب بندی فلنج را مختل کرده باشد.
بله، خروج سیال می تواند باعث افت فشار شود، اما میزان آن به نرخ نشتی، ظرفیت سیستم و شرایط بهره برداری بستگی دارد.

