
نحوه جوشکاری ورق استیل؛ معرفی روش ها و نکات مهم

دسترسی سریع به محتوای این مطلب
جوشکاری استیل یکی از فرآیندهای حساس در صنایع ساختمانی و صنعتی است که نیازمند دقت بالا در کنترل حرارت و انتخاب روش مناسب می باشد. در اجرای صحیح جوش ورق استیل، شناخت نوع آلیاژ، ضخامت ورق و شرایط محیطی اهمیت زیادی دارد، زیرا استنلس استیل نسبت به فولادهای کربنی رفتار متفاوتی در برابر حرارت نشان می دهد. در فرآیند جوشکاری ورق استنلس استیل باید از تجهیزات مناسب و گاز محافظ استاندارد استفاده شود تا از اکسید شدن و افت مقاومت به خوردگی جلوگیری گردد. بسیاری از فعالان حوزه فلزات این پرسش را مطرح می کنند که آیا انجام جوش استیل با دستگاه جوش معمولی امکان پذیر است یا خیر؛ پاسخ به این موضوع به نوع الکترود و تنظیمات دستگاه بستگی دارد. همچنین با توجه به نوسانات قیمت آهن و فلزات، انتخاب روش جوشکاری بهینه می تواند در کاهش هزینه های پروژه نقش مؤثری داشته باشد. در ادامه با فرآیند جوشکاری استیل، ویژگی های جوش پذیری انواع استنلس استیل و معرفی روش های مختلف اجرای جوش ورق استیل آشنا می شوید.
نحوه جوشکاری ورق استیل
جوشکاری ورق استیل به دلیل حساسیت این فلز به حرارت و احتمال تغییر شکل، نیازمند دقت بالا و انتخاب روش مناسب است. پیش از شروع جوشکاری، سطح ورق باید از هرگونه چربی، آلودگی و اکسید پاک شود تا اتصال باکیفیتی ایجاد گردد. سپس با توجه به ضخامت ورق و گرید استیل، روش جوشکاری و مواد مصرفی مناسب انتخاب می شود. برای جوشکاری ورق استیل نازک، روش TIG یا جوشکاری آرگون یکی از بهترین گزینه ها محسوب می شود؛ زیرا امکان کنترل دقیق حرارت و حوضچه مذاب را فراهم می کند. در این روش، استفاده از گاز محافظ آرگون، الکترود تنگستن و تنظیم صحیح جریان برق اهمیت زیادی دارد. همچنین ثابت نگه داشتن قطعات با گیره و اجرای خال جوش در فواصل مناسب، احتمال جابه جایی و تاب برداشتن ورق را کاهش می دهد.
پس از آماده سازی قطعات، عملیات جوشکاری با ایجاد قوس الکتریکی و حرکت یکنواخت مشعل در امتداد درز اتصال آغاز می شود. در جوشکاری ورق استیل نازک، کنترل میزان حرارت ورودی اهمیت ویژه ای دارد؛ زیرا حرارت بیش از حد می تواند باعث سوراخ شدن ورق، تغییر رنگ سطح و ایجاد اعوجاج شود. برای جلوگیری از این مشکلات، باید شدت جریان متناسب با ضخامت ورق تنظیم شده و از مکث طولانی مشعل در یک نقطه خودداری شود. استفاده از پشت بند مسی در صورت امکان، اجرای جوش های کوتاه و رعایت ترتیب مناسب جوشکاری نیز به کاهش تغییر شکل کمک می کند. پس از اتمام کار، اتصال باید از نظر ترک، تخلخل، نفوذ مناسب و یکنواختی جوش بررسی شود. در صورت نیاز، تمیزکاری و پسیواسیون ناحیه جوش نیز برای حفظ مقاومت استیل در برابر خوردگی انجام می گیرد.
ویژگی های جوش پذیری ورق استیل
در جوشکاری ورق استنلس استیل شناخت رفتار متالورژیکی هر گرید اهمیت اساسی دارد، زیرا ساختار کریستالی آلیاژ تعیین می کند حین ذوب و انجماد چه تنش هایی ایجاد شود. برای مثال در جوشکاری ورق استیل ۳۰۴ که از نوع آستنیتی است، کنترل حرارت و جلوگیری از تمرکز تنش در ناحیه انجماد اهمیت دارد تا ترک گرم ایجاد نشود. در مقابل، فولادهای مارتنزیتی به دلیل سختی بالا و حساسیت به ترک، معمولاً به پیش گرم و عملیات حرارتی پس از جوش نیاز دارند. فولادهای فریتی نیز در صورت دریافت حرارت زیاد، افت چقرمگی خواهند داشت. انتخاب روش مناسب مانند جوشکاری آرگون استیل برای کنترل حوضچه مذاب یا حتی جوشکاری استیل با دستگاه co2 در پروژه های صنعتی، به ضخامت و شرایط کاری وابسته است. در برخی کارگاه ها از جوشکاری استیل با برق استفاده می شود، اما تنظیم صحیح جریان و توجه به نقطه جوش استیل برای جلوگیری از اعوجاج ضروری است. همچنین در پروژه های ترکیبی نظیر جوش استیل به استیل یا اتصال به فلزات دیگر، مقایسه هزینه ها با قیمت ورق آلومینیوم در تصمیم گیری فنی اثرگذار است.
| نوع استنلس استیل | نمونه گریدها | ویژگی جوشپذیری | الزامات فنی در جوش |
|---|---|---|---|
| آستنیتی | 304، 310، 316 | جوش پذیری بالا | معمولاً بدون نیاز به پیش گرم، استفاده از فیلر هم پایه، کنترل حرارت |
| مارتنزیتی | 410، 416، 420 | جوش پذیری متوسط تا سخت | نیاز به پیش گرم و عملیات حرارتی پس از جوش، کنترل دمای بین پاس |
| فریتی | 405، 409، 430 | جوش پذیری ضعیف تر | محدود کردن حرارت ورودی، استفاده از پاس کم، انتخاب فیلر متناسب با درصد کروم |
انواع روش جوشکاری ورق استیل
انتخاب روش مناسب برای اتصال استنلس استیل به عواملی مانند ضخامت، شرایط بهره برداری و کیفیت مورد انتظار بستگی دارد. در پروژه های ظریف، جوشکاری ورق استیل نازک معمولاً با فرآیندهای کم حرارت انجام می شود تا اعوجاج کاهش یابد. برای مقاطع صنعتی، روش های قوسی مانند TIG و MIG کاربرد گسترده دارند و بسته به بودجه و قیمت ورق آهن، انتخاب فرآیند می تواند بر هزینه نهایی اثر بگذارد. جوش نقطه ای استیل در تولید انبوه قطعات نازک به کار می رود، در حالی که جوشکاری استیل با الکترود بیشتر در کارگاه های عمومی دیده می شود. برخی کاربران از جوشکاری استیل با اینورتر استفاده می کنند که در واقع نوع منبع تغذیه است نه فرآیند مستقل. روشهایی مانند جوش استیل با هوا گاز یا حتی جوشکاری استیل با قلع بیشتر برای لحیم کاری و اتصالات غیر سازه ای مناسب اند. در صنایع سنگین، بررسی بهترین دستگاه برای جوش استیل به توان خروجی، پایداری قوس و امکان کنترل حرارت وابسته است. هر روش مزایا، محدودیت ها و کاربرد تخصصی خود را دارد.
| روش جوشکاری | توضیح کاربرد | مزایا | محدودیت ها |
|---|---|---|---|
| TIG (آرگون) | مناسب ورق های نازک و دقیق | کنترل حرارت بالا، کیفیت ظاهری عالی | سرعت کمتر |
| MIG | کاربرد صنعتی و ضخامت متوسط | سرعت بالا، راندمان مناسب | نیاز به تنظیم دقیق گاز |
| جوش نقطه ای | تولید انبوه ورق نازک | سرعت زیاد، یکنواختی | محدود به اتصالات همپوشان |
| الکترود (SMAW) | کارگاه های عمومی | تجهیزات ساده | کنترل کمتر روی حرارت |
| CO2 (MAG) | پروژه های صنعتی | اقتصادی و سریع | پاشش بیشتر نسبت به TIG |
| زیرپودری | مقاطع ضخیم | نفوذ بالا و یکنواخت | محدود به وضعیت تخت |
| هواگاز | لحیم یا اتصالات سبک | تجهیزات ساده | مناسب اتصال سازه ای نیست |
| اینورتر | نوع دستگاه تغذیه | مصرف انرژی کمتر | وابسته به نوع فرآیند |
| قلع | لحیم کاری سبک | اجرای آسان | مقاومت مکانیکی پایین |
جوش استیل تیگ (TIG)
جوش آرگون استیل یا همان فرآیند TIG یکی از دقیق ترین روش ها برای اتصال استنلس استیل بهویژه در ضخامت های کم و قطعات حساس صنعتی است. در این تکنیک، الکترود تنگستن غیر مصرفی قوس پایداری ایجاد می کند و گاز محافظ، معمولاً آرگون خالص، از حوضچه مذاب در برابر اکسیداسیون محافظت می کند. در پروژه هایی مانند جوشکاری استیل 304 که کنترل ساختار متالورژیکی اهمیت دارد، این روش به دلیل ورودی حرارت قابل تنظیم، کیفیت بالاتری نسبت به بسیاری از فرآیندهای دیگر ارائه می دهد. انتخاب نوع گاز یا ترکیب آن با هلیوم به ضخامت قطعه و شرایط نفوذ مورد نیاز بستگی دارد. در اموزش جوش ارگون استیل تأکید می شود که پاک سازی سطح، تنظیم دقیق آمپر و استفاده از فیلر هم پایه نقش مهمی در دوام اتصال دارند. با توجه به نوسانات قیمت ورق استیل، اجرای صحیح جوش دادن استیل با روش TIG می تواند از دوباره کاری و هزینه های اضافی جلوگیری کند و اتصال یکنواخت، تمیز و مقاومی ایجاد نماید.
جوشکاری استیل نقطه ای
جوشکاری استیل نقطه ای یکی از روش های مقاومتی پرکاربرد برای اتصال ورق های نازک استنلس استیل در صنایع خودروسازی، لوازم خانگی و تجهیزات فلزی سبک به شمار می رود. در این فرآیند، دو الکترود مسی با اعمال فشار و عبور جریان الکتریکی در مدت زمان کوتاه، حرارت موضعی ایجاد کرده و در محل تماس، نقطه ذوب کنترل شده تشکیل می شود. برخلاف جوش استیل با الکترود که مبتنی بر قوس الکتریکی و فلز پرکننده است، در این روش معمولاً نیازی به سیم جوش نیست و اتصال از طریق مقاومت الکتریکی خود قطعه شکل می گیرد. در آموزش جوش استیل تأکید می شود که تنظیم شدت جریان، زمان پالس و میزان فشار الکترودها برای جلوگیری از سوختگی یا ضعف اتصال اهمیت حیاتی دارد. این فرآیند در روش جوشکاری استیل 304 نیز کاربرد دارد، زیرا ساختار آستنیتی این آلیاژ امکان ایجاد اتصال یکنواخت و مقاوم را فراهم می کند، مشروط بر آنکه پارامترها دقیق تنظیم شوند.
جوشکاری استیل میگ (MIG)
در میان انواع نحوه جوشکاری ورق استیل، روش میگ جالب تر است. در این روش یک فیلر بدون روکش در جوش استیل با دستگاه جوش معمولی یک قوس الکتریکی ایجاد می کند و همین قوس الکتریکی روی ورق استیل اثر می گذارد و باعث جوش خوردن می شود. جوش استیل در فرآیند میگ را به صورت نیمه اتوماتیک انجام می دهند تا در پایان کار شاهد یک اتصال با کیفیت و با قدرت بالا باشید.
در این روش جوشکاری ورق استیل از الکتریسیته و گاز آرگون کمک می گیرند. البته جریان الکتریسیته واقعا دقیق و عالی عمل می کند. طوری که جوشکار به راحتی و با ظرافت بالا با الکتریسیته می تواند به راحتی کار جوش را به صورت نقطه انجام دهد. برای همین موضوع است که جوش میگ طرفداران زیادی دارد؛ البته که سرعت آن نیز بسیار بالا است.
جوشکاری استیل با الکترود
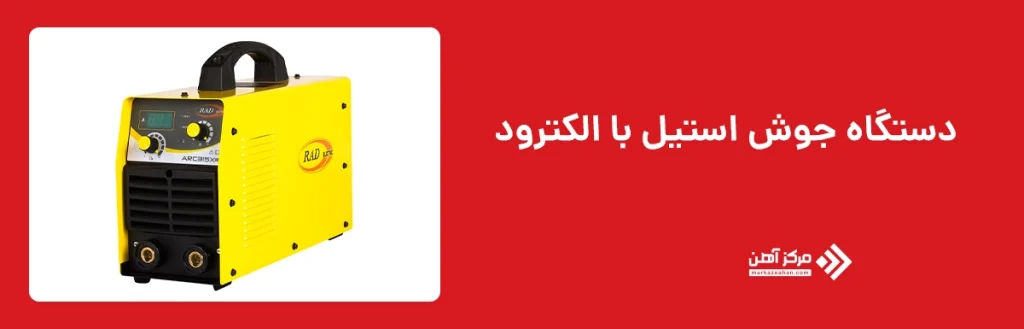
جوشکاری استیل با الکترود یا فرآیند SMAW یکی از روش های رایج در پروژه های کارگاهی و نصب های ساختمانی است که به دلیل سادگی تجهیزات و دسترسی آسان، کاربرد گسترده ای دارد. در این شیوه، الکترود روکش دار علاوه بر تأمین فلز پرکننده، نقش ایجاد گاز محافظ و سرباره را نیز بر عهده دارد تا از اکسید شدن حوضچه مذاب جلوگیری شود. در جوشکاری استنلس استیل انتخاب نوع الکترود اهمیت ویژه ای دارد، زیرا ترکیب شیمیایی آن باید با گرید فلز پایه همخوانی داشته باشد تا از ترک گرم و کاهش مقاومت به خوردگی جلوگیری شود. در آموزش جوشکاری استیل تأکید می شود که تنظیم صحیح آمپر، کنترل طول قوس و پاکسازی کامل سرباره بین پاس ها، نقش تعیین کننده ای در کیفیت اتصال دارد. اگر چه این روش نسبت به TIG کنترل حرارت کمتری فراهم می کند، اما برای قطعات با ضخامت متوسط و شرایط محیطی باز، گزینه ای اقتصادی و قابل اعتماد محسوب می شود.
جوشکاری استیل با ضخامت کم
جوشکاری استیل با ضخامت کم نیازمند کنترل دقیق ورودی حرارت و انتخاب فرآیندی است که کمترین اعوجاج و سوختگی لبه را ایجاد کند. ورق های نازک استنلس استیل به دلیل هدایت حرارتی پایین و ضریب انبساط بالا، مستعد تابیدگی و سوراخ شدن در صورت افزایش آمپر هستند. در چنین شرایطی تنظیم شدت جریان، استفاده از پاس های کوتاه و کنترل فاصله قوس اهمیت زیادی دارد. اگر چه جوشکاری استیل با دستگاه جوش معمولی امکان پذیر است، اما برای جلوگیری از تمرکز حرارت باید از الکترود نازک تر و آمپر پایین استفاده شود و حرکت دست کاملاً یکنواخت باشد. در پروژه های حساس معمولاً روش هایی با کنترل حرارتی دقیق تر ترجیح داده می شوند تا کیفیت ظاهری و ساختاری اتصال حفظ گردد. همچنین تمیزکاری کامل سطح پیش از جوش و خنک سازی تدریجی پس از اتمام کار، نقش مهمی در جلوگیری از تغییر رنگ شدید و کاهش مقاومت به خوردگی دارد.
جوش دادن استیل با هوا برش
در اصطلاح فنی، هوا برش فرآیند جوشکاری محسوب نمی شود، بلکه روشی برای برش فولادهای کربنی با استفاده از شعله اکسی سوخت و اکسیداسیون سریع فلز است. استنلس استیل به دلیل وجود عناصر آلیاژی مانند کروم و نیکل، در برابر اکسیداسیون سریع مقاوم است و به همین دلیل با هوا برش به صورت مؤثر بریده یا جوش داده نمی شود. در برخی کارگاه ها ممکن است از مشعل هواگاز برای گرم کردن موضعی یا انجام لحیم کاری سبک روی قطعات استیل استفاده شود، اما این فرآیند اتصال سازه ای و عمیق ایجاد نمی کند. برای ایجاد یک اتصال مقاوم و استاندارد در استنلس استیل، روش های قوسی با گاز محافظ یا فرآیندهای پیشرفته تر توصیه می شوند. استفاده نادرست از شعله مستقیم می تواند باعث سوختگی سطح، تغییر رنگ شدید، افت مقاومت به خوردگی و حتی تخریب ساختار فلز گردد. بنابراین هوا برش برای جوش دادن استیل انتخاب فنی مناسبی نیست و کاربرد اصلی آن در برش فولادهای ساده کربنی است.
جوشکاری استیل با co2
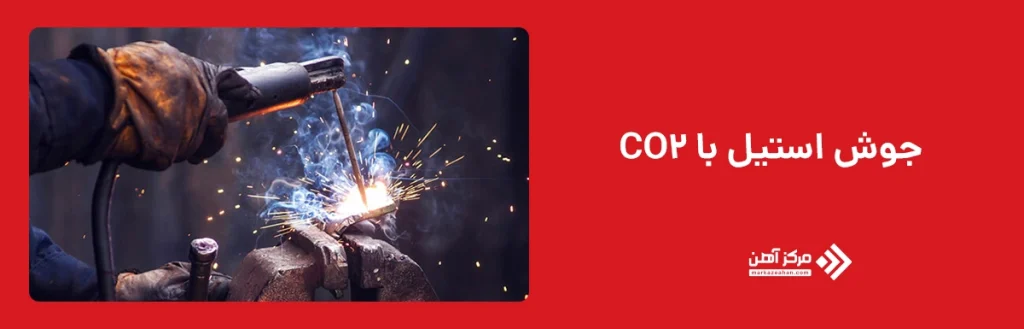
جوشکاری استیل با CO2 در واقع زیرمجموعه ای از فرآیند MIG/MAG محسوب می شود که در آن از گاز دی اکسید کربن یا ترکیب آن با آرگون به عنوان گاز محافظ استفاده می گردد. در جوش استیل با CO2، قوس الکتریکی بین سیم جوش پیوسته و قطعه کار برقرار شده و حوضچه مذاب تحت پوشش گاز محافظ از تماس مستقیم با هوا حفظ می شود. استفاده از CO2 خالص موجب نفوذ بیشتر و اقتصادی تر شدن فرآیند می شود، اما ممکن است پاشش (اسپاتر) و اکسیداسیون سطحی نسبت به آرگون افزایش یابد. به همین دلیل در بسیاری از کاربردهای صنعتی، ترکیب آرگون و درصد کمی CO2 برای ایجاد تعادل میان کیفیت سطح و عمق نفوذ انتخاب می شود. جوشکاری استیل با CO2 معمولاً برای ضخامت های متوسط و پروژه های تولیدی با سرعت بالا مناسب است، اما کنترل دقیق پارامترهایی مانند ولتاژ، سرعت تغذیه سیم و دبی گاز برای جلوگیری از کاهش مقاومت به خوردگی ضروری است.
جوشکاری استیل با اینورتر
جوشکاری استیل با اینورتر از پرکاربرد ترین روش ها برای انجام یک اتصال پیشرفته و دقیق در ورق های استیل است. در این روش، جوشکار با استفاده از دستگاه اینورتر قطعا تمرکز فوق العاده ای خواهد داشت چرا که این وسیله، با تکنولوژی های پیشرفته باعث می شود جوش با کیفیت و قابل اعتماد انجام شود. از طرفی دیگر دستگاه های اینورتر وزن کمی نیز دارند و جوشکار به راحتی می تواند آن را جا به جا کند. در این روش، دستگاه اینورتر جریان برق متناوب را به جریان مستقیم پایدار تبدیل می کند و امکان تنظیم دقیق آمپر و شدت قوس را فراهم می سازد. جوشکار می تواند بسته به نوع الکترود یا فرآیند مورد استفاده، پارامترها را به صورت دیجیتال کنترل کند تا نفوذ و شکل حوضچه مذاب بهینه شود.
همچنین در جوشکاری استیل با اینورتر، شروع قوس نرم تر و پایدارتر انجام می شود که این موضوع از پاشش اضافی و سوختگی لبه ها جلوگیری می کند. مصرف انرژی کمتر و قابلیت کار در شرایط برق ناپایدار نیز از مزایای فنی این سیستم در پروژه های کارگاهی و صنعتی محسوب می شود.
جوشکاری آرگون استیل
جوشکاری آرگون استیل که با نام فرآیند TIG نیز شناخته میشود، یکی از دقیق ترین روش ها برای ایجاد اتصال یکنواخت و تمیز در قطعات استنلس استیل است. در این تکنیک از الکترود تنگستن غیر مصرفی برای ایجاد قوس الکتریکی پایدار استفاده می شود و گاز آرگون به عنوان محافظ، حوضچه مذاب را از تماس با اکسیژن و نیتروژن هوا دور نگه می دارد. در جوشکاری ورق استنلس استیل کنترل ورودی حرارت اهمیت ویژه ای دارد، زیرا افزایش بیش از حد دما می تواند موجب تغییر رنگ شدید، اعوجاج یا کاهش مقاومت به خوردگی شود. این روش امکان تنظیم دقیق آمپر، سرعت حرکت تورچ و افزودن فلز پرکننده متناسب با گرید آلیاژ را فراهم می کند. به همین دلیل در صنایع غذایی، دارویی و ساخت مخازن تحت فشار که کیفیت سطح و استحکام اتصال اهمیت بالایی دارد، جوشکاری آرگون استیل به عنوان گزینه ای حرفه ای و قابل اعتماد شناخته می شود.
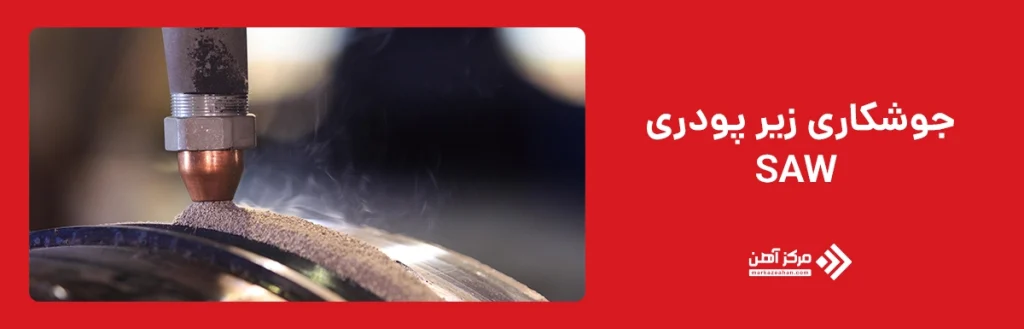
جوشکاری زیر پودری استیل
جوشکاری زیر پودری استیل نیز یکی از انواع نحوه جوشکاری ورق استیل است که در صنعت کاربرد بسیار زیادی دارد و معمولا برای اتصال ورق های ضخیم انتخاب می شود. در این روش شاهد حضور تجهیزات پیشرفته و مخصوص مانند پودر جوشکاری هستیم. این پودرها جنس فلزی دارند که آن ها را زمان جوش دادن روی نقطه مورد نظر می ریزند. سپس در مرحله بعد توسط دستگاه با ایجاد جریان های الکترونیکی متمرکز باعث می شوند فرآیند اتصال بین 2 ورق انجام شود. در حقیقت الکترودها سعی می کنند با بالا بردن حرارت نقطه جوش، پودرهای فلزی را ذوب کنند تا مانند چسب بین قطعه ها شود. برای نمونه، یکی از این پودرها از فلز قلع است. جوشکاری استیل با قلع بسیار رواج دارد.
مراحل جوشکاری ورق استیل
برای دستیابی به اتصالی مقاوم و باکیفیت، رعایت مراحل اصولی در جوشکاری ورق استیل اهمیت زیادی دارد. نحوه جوشکاری ورق استیل با توجه به ضخامت ورق، نوع آلیاژ و تجهیزات مورد استفاده متفاوت است. در جوشکاری ورق های استیل، آماده سازی سطح، انتخاب الکترود مناسب و کنترل حرارت از عوامل مهمی هستند که بر کیفیت نهایی اتصال تاثیر می گذارند. مراحل اصلی این فرایند عبارت اند از:
- بررسی ضخامت و گرید ورق استیل
- انتخاب روش و دستگاه جوشکاری مناسب
- تمیزکاری و آماده سازی سطح ورق
- تنظیم شدت جریان و سایر پارامترهای جوشکاری
- انتخاب الکترود یا سیم جوش متناسب با گرید استیل
- ثابت کردن ورق ها و تنظیم فاصله اتصال
- اجرای خال جوش برای تثبیت قطعات
- اجرای جوش اصلی با کنترل حرارت ورودی
- خنک شدن کنترل شده اتصال در شرایط مناسب
- بررسی کیفیت جوش و تمیزکاری نهایی
نکات مهم در جوشکاری ورق استیل
رعایت نکات فنی در جوشکاری ورق استنلس استیل نقش مهمی در جلوگیری از تاب برداشتن، ترک خوردگی و کاهش مقاومت به خوردگی دارد. در روش هایی مانند جوشکاری ورق استیل با دستگاه جوش معمولی یا جوشکاری ورق استیل با اینورتر، انتخاب صحیح الکترود و تنظیم شدت جریان متناسب با ضخامت ورق ضروری است. همچنین کیفیت جوش ورق استیل تا حد زیادی به کنترل حرارت، تمیزی سطح و مهارت جوشکار بستگی دارد. مهم ترین نکاتی که هنگام انجام این فرایند باید رعایت شوند عبارت اند از:
- انتخاب روش جوشکاری متناسب با ضخامت و گرید استیل
- استفاده از الکترود یا سیم جوش سازگار با آلیاژ ورق
- تنظیم دقیق شدت جریان و کنترل حرارت ورودی
- جلوگیری از افزایش بیش از حد دمای ورق
- تمیزکاری سطح با ابزار مخصوص استیل
- استفاده از گاز محافظ مناسب در روش های گازی
- رعایت سرعت حرکت یکنواخت مشعل یا الکترود
- استفاده از گیره و پشت بند مناسب برای کاهش تغییر شکل
- جلوگیری از آلودگی سطح استیل با ذرات فولاد کربنی
- رعایت نکات ایمنی و استفاده از تجهیزات حفاظت فردی
- بررسی اتصال از نظر ترک، تخلخل و عیوب ظاهری
- پاکسازی آثار حرارتی و پسیواسیون در صورت نیاز
بهترین روش جوشکاری ورق استیل
بهترین روش جوشکاری ورق استیل به ضخامت قطعه، نوع آلیاژ، شرایط بهره برداری و سطح کیفیت مورد انتظار بستگی دارد، اما در اغلب کاربردهای دقیق و صنعتی، فرآیند TIG به دلیل کنترل بالای حرارت و کیفیت ظاهری ممتاز، گزینه برتر محسوب می شود. این روش امکان تنظیم دقیق جریان، کنترل حوضچه مذاب و جلوگیری از اکسیداسیون بیش از حد را فراهم می کند و برای ورق های نازک یا قطعات حساس بسیار مناسب است. در مقابل، برای تولید انبوه یا ضخامت های متوسط، MIG می تواند با سرعت بالاتر و هزینه اجرایی کمتر عملکرد قابل قبولی ارائه دهد. در پروژه های سنگین با مقاطع ضخیم نیز روش هایی مانند زیرپودری کاربرد دارند. بنابراین انتخاب بهترین روش یک تصمیم مطلق نیست، بلکه نتیجه ارزیابی فنی پارامترهایی مانند نفوذ مورد نیاز، میزان اعوجاج مجاز، شرایط محیطی و هزینه های اجرایی است تا اتصال نهایی از نظر استحکام و دوام در بالاترین سطح قرار گیرد.
جوشکاری ورق نازک استیل فرآیندی تخصصی است که انتخاب روش مناسب در آن نقش تعیین کننده ای در کیفیت، دوام و مقاومت به خوردگی اتصال دارد. هر یک از روش ها مانند TIG، MIG، الکترود و مقاومتی بسته به ضخامت، نوع آلیاژ و شرایط کاری کاربرد متفاوتی دارند. کنترل حرارت، انتخاب فیلر مناسب و استفاده از گاز محافظ استاندارد از عوامل کلیدی در دستیابی به جوشی سالم و پایدار هستند. در نهایت، اجرای اصولی و آگاهانه جوشکاری، از بروز عیوب متالورژیکی و هزینه های دوباره کاری جلوگیری می کند.
سوالات متداول
بهترین روش جوشکاری ورق استیل معمولاً جوشکاری TIG (GTAW) است، زیرا کنترل دقیق حرارت، نفوذ مناسب و کیفیت ظاهری بسیار تمیزی ایجاد می کند و برای ورق های نازک ایده آل است. در ضخامت های بالاتر یا پروژه های صنعتی با سرعت اجرای بیشتر، جوشکاری MIG (GMAW) نیز گزینه ای مناسب و اقتصادی محسوب می شود.
روش های جوشکاری ورق استیل شامل TIG (آرگون)، MIG/MAG (از جمله CO₂)، جوشکاری مقاومتی نقطه ای و در کاربردهای پیشرفته، جوشکاری لیزری است. برای ورق های نازک معمولاً TIG بهترین کیفیت را ارائه می دهد، در حالی که MIG سرعت اجرای بالاتری دارد.
تغییر رنگ به دلیل اکسید شدن سطح استیل در اثر حرارت بالای قوس جوش رخ می دهد. تشکیل لایه های اکسیدی با ضخامت های مختلف باعث ایجاد طیف رنگی زرد، آبی یا بنفش روی ناحیه جوش می شود که به آن Heat Tint گفته می شود.
اگر کنترل حرارت، گاز محافظ و تمیزکاری پس از جوش به درستی انجام نشود، لایه اکسیدی می تواند مقاومت به خوردگی را کاهش دهد. انجام عملیات اسیدشویی، پسیو کردن یا پولیش پس از جوشکاری این مشکل را برطرف می کند.
هزینه بر اساس ضخامت و نوع استیل، روش جوشکاری (TIG، MIG یا لیزر)، طول خط جوش، دستمزد اپراتور و هزینه مواد مصرفی مانند گاز آرگون و فیلر محاسبه می شود. کیفیت مورد انتظار و نیاز به پرداخت نهایی نیز در قیمت نهایی مؤثر است.
با کاهش حرارت ورودی، استفاده از جوشکاری منقطع، گیره های نگهدارنده و توزیع متعادل حرارت می توان از تاب برداشتن ورق استیل جلوگیری کرد.
انتخاب الکترود به گرید استیل بستگی دارد؛ برای استیل 304 معمولا الکترود E308L و برای استیل 316 الکترود E316L مناسب است.
بله، با استفاده از روش جوشکاری TIG، تنظیم دقیق جریان، کنترل حرارت و سرعت مناسب جوشکاری می توان ورق استیل نازک را بدون سوراخ شدن جوش داد.


