
چربی زدایی فلزات چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
چربی زدایی فلزات یکی از مهم ترین مراحل آماده سازی سطح در صنایع فلزی است که با هدف حذف روغن های صنعتی، گریس، ترکیبات آلی و آلودگی های چسبیده به سطح قطعات انجام می شود. وجود این آلودگی ها می تواند مانع تماس مستقیم پوشش با بستر فلزی شود و مشکلاتی مانند کاهش چسبندگی رنگ، ایجاد حفره در پوشش، عیوب آبکاری و خوردگی زیرلایه ای را به وجود آورد. انتخاب روش مناسب چربی زدایی به جنس فلز، نوع آلودگی، هندسه قطعه و فرایند نهایی بستگی دارد. در پروژه های ساخت و تولید، علاوه بر بررسی عواملی مانند قیمت آهن و مشخصات مکانیکی مواد اولیه، هزینه آماده سازی سطح و کیفیت عملیات تکمیلی نیز در تعیین هزینه نهایی محصول اهمیت دارند. چربی زدایی می تواند به روش های شیمیایی، حلالی، الکتروشیمیایی یا فراصوت انجام شود و هر روش محدودیت ها و الزامات فنی مشخصی دارد. در ادامه این مقاله، سازوکار چربی زدایی، مراحل اجرا، روش های صنعتی، مواد مصرفی و معیارهای کنترل کیفیت این فرایند را بررسی می کنیم.
چربی زدایی فلزات چیست؟
چربی زدایی فلزات یا Metal Degreasing به مجموعه ای از فرایندهای فیزیکی و شیمیایی گفته می شود که برای جداسازی آلودگی های چرب و آلی از سطح فلز به کار می روند. این آلودگی ها معمولا شامل روغن های برشکاری، روانکارهای شکل دهی، گریس های محافظ، واکس ها، ترکیبات ضد زنگ موقت و باقی مانده مواد پولیش هستند. از دیدگاه شیمی سطح، آلودگی های آلی به دلیل ماهیت آب گریز خود می توانند انرژی سطحی موثر بستر را کاهش دهند و مانع ترشوندگی مناسب توسط محلول های آبی یا پوشش های بعدی شوند. حذف این ترکیبات با سازوکارهایی مانند امولسیون سازی (Emulsification)، حل شدن در حلال، صابونی شدن (Saponification) و جدا شدن مکانیکی انجام می شود. میزان تاثیر هر سازوکار به ترکیب آلودگی، قطبیت مولکولی، ویژگی سطح و شرایط عملیاتی بستگی دارد. برخلاف تصور رایج، یک سطح ظاهرا براق یا بدون لکه لزوما عاری از آلودگی نیست؛ زیرا لایه های بسیار نازک روغن می توانند بدون مشاهده مستقیم، کیفیت عملیات بعدی را مختل کنند.
در مهندسی پوشش، چربی زدایی بخشی از زنجیره آماده سازی سطح (Surface Preparation) محسوب می شود و معمولا پیش از رنگ آمیزی، آبکاری، فسفاته کردن یا اعمال پوشش های تبدیلی انجام می گیرد. برای مثال، انتخاب بهترین رنگ برای فلزات زمانی به عملکرد مطلوب منجر می شود که سطح قطعه از نظر آلودگی آلی، زبری و شرایط شیمیایی با الزامات سیستم پوششی سازگار باشد. چربی زدایی به تنهایی جایگزین زنگ زدایی، اکسیدزدایی یا ایجاد پروفیل سطحی نمی شود و ممکن است پس از آن به عملیات تکمیلی نیاز باشد. در خطوط صنعتی، کیفیت این مرحله بر اساس میزان آلودگی باقی مانده، قابلیت ترشوندگی، ویژگی های پوشش نهایی و معیارهای پذیرش فرایند ارزیابی می شود. همچنین باید میان چربی زدایی و تمیزکاری عمومی تفاوت قائل شد؛ زیرا حذف گرد و غبار، پوسته اکسیدی یا ذرات ساینده همیشه با همان مواد و سازوکار حذف روغن امکان پذیر نیست.
مراحل چربی زدایی فلزات
اجرای صحیح چربی زدایی فلزات به یک توالی کنترل شده از عملیات نیاز دارد که از شناسایی آلودگی آغاز می شود و با تایید پاکیزگی سطح پایان می یابد. انتخاب ترتیب مراحل اهمیت زیادی دارد؛ زیرا انتقال روغن از یک حمام آلوده به حمام بعدی یا باقی ماندن مواد شوینده روی قطعه می تواند نتیجه فرایند را مختل کند. در چربی زدایی صنعتی فلزات، شرایطی مانند دمای محلول، زمان تماس، کیفیت آب و نحوه تخلیه سیال از حفره های قطعه باید مطابق دستورالعمل فرایند تنظیم شوند.
نکته دیگر، تفاوت رفتار آلیاژها در تماس با مواد شوینده است. برای نمونه، پاسخ به پرسش فولاد چیست و شناخت ترکیب و ریزساختار آن، در انتخاب مواد شیمیایی سازگار با قطعه اهمیت دارد؛ زیرا فولادهای کربنی، فولادهای زنگ نزن و فلزات غیرآهنی ممکن است نسبت به یک فرمول پاک کننده واکنش یکسانی نداشته باشند.
مراحل اصلی اجرای چربی زدایی عبارتند از:
- شناسایی جنس فلز و نوع آلودگی: ابتدا جنس بستر، وضعیت پوشش های قبلی و ماهیت آلودگی بررسی می شود. روغن های معدنی، روانکارهای سنتزی و گریس های غلیظ از نظر قابلیت حل شدن و جدا شدن رفتار متفاوتی دارند. اطلاعات تولیدکننده روانکار و آزمون اولیه نمونه می تواند در انتخاب روش موثر باشد.
- حذف آلودگی های حجیم: تجمع گریس، روغن آزاد و براده های فلزی پیش از ورود قطعه به حمام اصلی حذف می شود. استفاده از پاک کردن مکانیکی، تخلیه روغن یا پیش شستشو باعث کاهش بار آلودگی و افزایش عمر محلول شوینده خواهد شد.
- انتخاب ماده و روش چربی زدایی: با توجه به جنس فلز، هندسه قطعه، حساسیت ابعادی و فرایند بعدی، روش قلیایی، حلالی، الکتروشیمیایی یا فراصوت انتخاب می شود. در این مرحله سازگاری ماده شوینده با بستر و الزامات ایمنی نیز باید تایید شود.
- آماده سازی محلول شوینده: غلظت ماده فعال، کیفیت آب، دما و شرایط هم زدن محلول بر اساس مشخصات فنی تعیین می شوند. تغییر خودسرانه غلظت ممکن است به باقی ماندن آلودگی، افزایش کف یا حمله شیمیایی به سطح منجر شود.
- انجام عملیات چربی زدایی: قطعه به روش غوطه وری، پاشش، گردش محلول یا فرایند اختصاصی تحت عملیات قرار می گیرد. زمان تماس باید برای جداسازی آلودگی کافی باشد، اما از محدوده مجاز تماس شیمیایی با بستر تجاوز نکند.
- شستشوی میانی: پس از خروج قطعه از حمام، مواد شوینده و آلودگی های جدا شده با آب مناسب یا سیال تایید شده شسته می شوند. طراحی صحیح این مرحله از انتقال مواد شیمیایی به مراحل بعدی جلوگیری می کند.
- بررسی پاکیزگی سطح: وضعیت قطعه با روش هایی مانند آزمون شکست فیلم آب، اندازه گیری زاویه تماس یا روش های استخراج آلودگی بررسی می شود. نوع آزمون باید متناسب با حساسیت فرایند نهایی انتخاب شود.
- خشک کردن و انتقال به فرایند بعدی: در صورت نیاز، رطوبت با هوای تمیز، خشک کن حرارتی یا روش سازگار دیگری حذف می شود. برای فولادهای مستعد زنگ زدگی، کنترل فاصله زمانی میان شستشو و اعمال پوشش اهمیت ویژه ای دارد.
- ثبت و پایش شرایط فرایند: داده هایی مانند دما، غلظت، زمان تماس، کیفیت شستشو و نتایج بازرسی ثبت می شوند. این اطلاعات برای تشخیص روند کاهش کارایی حمام و ردیابی عیوب پوشش ضروری هستند.
انواع روش های چربی زدایی فلزات
روش های چربی زدایی فلزات بر اساس نوع ماده پاک کننده و انرژی مورد استفاده برای جدا کردن آلودگی طبقه بندی می شوند. در بعضی فرایندها، واکنش های شیمیایی و فعالیت مواد سطح فعال عامل اصلی پاکسازی هستند؛ در برخی دیگر، قدرت حلالیت، جریان الکتریکی یا ارتعاشات فراصوت نقش تعیین کننده دارند. انتخاب روش باید با توجه به ترکیب آلودگی و میزان پاکیزگی مورد نیاز انجام شود، نه صرفا سرعت حذف روغن.
از طرف دیگر، آلودگی های باقی مانده می توانند بر بعضی از انواع خوردگی فلزات تاثیر بگذارند. برای نمونه، وجود رسوبات و مواد باقی مانده در شکاف ها ممکن است شرایط خوردگی موضعی را تشدید کند. با این حال، چربی زدایی نامناسب نیز می تواند در شرایط خاص به سطح آسیب برساند؛ بنابراین سازگاری شیمیایی و کنترل پارامترهای فرایند ضروری است.
چربی زدایی قلیایی
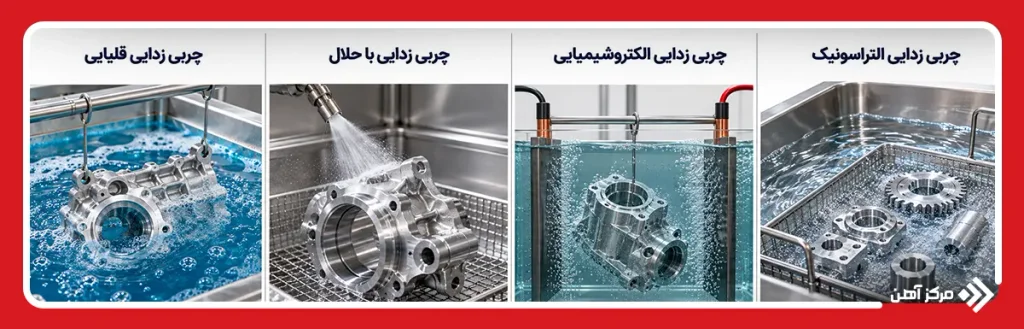
چربی زدایی قلیایی (Alkaline Degreasing) یکی از روش های متداول آماده سازی سطح فلزات است که در آن از محلول های آبی حاوی ترکیبات قلیایی، مواد فعال سطحی و افزودنی های کمکی استفاده می شود. عملکرد این روش بر پایه چند سازوکار همزمان است. مواد فعال سطحی با کاهش کشش بین سطحی به جدا شدن روغن کمک می کنند و عوامل قلیایی می توانند برخی ترکیبات چرب قابل صابونی شدن را به مواد محلول یا پراکنده در آب تبدیل کنند. در مقابل، روغن های معدنی عمدتا از طریق امولسیون سازی، پراکندگی و جدا شدن از بستر حذف می شوند و نمی توان انتظار داشت همه آنها مستقیما وارد واکنش صابونی شدن شوند.
در خطوط آبکاری فلزات، چربی زدایی قلیایی معمولا یکی از مراحل اولیه آماده سازی قطعه است. این عملیات می تواند در حمام غوطه وری یا تجهیزات پاششی انجام شود. دما، غلظت، زمان تماس و شدت گردش محلول بر سرعت پاکسازی تاثیر دارند. برای فولادهای کربنی، فرمول های قلیایی مناسبی در دسترس هستند؛ اما فلزاتی مانند آلومینیوم و روی ممکن است در برابر محلول های شدیدا قلیایی دچار حمله شیمیایی شوند.
یکی از چالش های مهم این روش، تجمع روغن و محصولات تجزیه شده در حمام است. اگر ظرفیت نگهداری آلودگی محلول کاهش یابد، احتمال بازنشست روغن روی قطعات افزایش پیدا می کند. استفاده از سیستم های جداسازی روغن، پایش غلظت و تعویض کنترل شده حمام به حفظ کیفیت کمک می کند.
چربی زدایی با حلال
چربی زدایی با حلال (Solvent Degreasing) بر قابلیت انحلال آلودگی های آلی در مواد شیمیایی سازگار متکی است. در این روش، مولکول های حلال به لایه روغنی نفوذ می کنند و با تضعیف برهم کنش های میان آلودگی و سطح، امکان جدا شدن آن را فراهم می سازند. حلال های مورد استفاده ممکن است شامل ترکیبات هیدروکربنی، الکل های مناسب یا فرمول های صنعتی اختصاصی باشند. انتخاب آنها به ماهیت روانکار، سرعت تبخیر، نقطه اشتعال، سازگاری با قطعه و الزامات زیست محیطی وابسته است.
این روش برای قطعاتی که دارای روغن های سنگین، واکس های محافظ یا آلودگی های دشوار برای شستشوی آبی هستند کاربرد دارد. همچنین در بعضی خطوط تولید که ورود آب محدودیت ایجاد می کند، استفاده از حلال های مناسب می تواند مفید باشد. با این حال، حلالیت بالای روغن لزوما به معنی پاکیزگی کامل نیست؛ زیرا تبخیر حلال آلوده یا شستشو با سیال اشباع ممکن است باعث باقی ماندن رسوب آلی روی سطح شود.
در آماده سازی قطعات پیش از فسفاته کاری، اگر از حلال استفاده شود، باید اطمینان حاصل کرد که هیچ فیلم آلی مانع تماس محلول فسفاته با فلز نشده است. در غیر این صورت، تشکیل لایه تبدیلی ممکن است غیریکنواخت باشد.
برخی حلال ها اشتعال پذیر، سمی یا دارای محدودیت های زیست محیطی هستند. استفاده از تجهیزات تهویه، کنترل انتشار بخار و انتخاب جایگزین های کم خطرتر باید بخشی از طراحی فرایند باشد. همچنین حلال های نامناسب ممکن است به قطعات پلیمری، آب بندها و پوشش های موجود آسیب وارد کنند.
چربی زدایی الکتروشیمیایی
چربی زدایی الکتروشیمیایی (Electrolytic Degreasing) روشی است که در آن قطعه فلزی داخل محلول الکترولیت مناسب قرار می گیرد و با اعمال جریان الکتریکی، فرایند جدا شدن آلودگی تقویت می شود. در این روش، واکنش های الکترودی باعث تشکیل حباب های گاز در مجاورت سطح می شوند. ایجاد، رشد و جدا شدن این حباب ها می تواند نیروی موضعی لازم برای گسستن اتصال روغن و ذرات آلودگی به بستر را فراهم کند.
در چربی زدایی کاتدی، قطعه به عنوان کاتد عمل می کند و واکنش های کاهشی می توانند باعث تولید هیدروژن شوند. در حالت آندی، واکنش های اکسایشی و تولید اکسیژن نقش اصلی را دارند. هر کدام از این روش ها مزایا و محدودیت هایی دارند و انتخاب آنها به جنس فلز، حساسیت سطح و شرایط پوشش دهی وابسته است.
برای مثال، در فولادهای پر استحکام، تولید هیدروژن در سطح قطعه ممکن است خطر جذب هیدروژن و تردی هیدروژنی را افزایش دهد. به همین دلیل، استفاده از چربی زدایی کاتدی باید با الزامات فنی قطعه و دستورالعمل های معتبر سازگار باشد.
پارامترهایی مانند چگالی جریان، ترکیب الکترولیت، زمان عملیات و فاصله الکترودها بر کیفیت پاکسازی تاثیر دارند. اعمال جریان بیش از حد می تواند باعث تولید شدید گاز، تغییرات سطحی یا افزایش مصرف انرژی شود. این روش معمولا برای تکمیل پاکسازی سطوح رسانا پیش از فرایندهای حساس آبکاری کاربرد دارد.
چربی زدایی التراسونیک
چربی زدایی التراسونیک یا فراصوت (Ultrasonic Cleaning) با استفاده از امواج صوتی فرکانس بالا در یک محیط مایع انجام می شود. این امواج در شرایط مناسب باعث ایجاد پدیده کاویتاسیون (Cavitation) می شوند؛ یعنی حباب های بسیار کوچک بخار یا گاز در مایع تشکیل شده و سپس فرو می ریزند. این فرایند جریان های موضعی و تنش های برشی ایجاد می کند که می توانند آلودگی را از سطح قطعه جدا کنند.
مزیت مهم روش فراصوت، امکان پاکسازی نواحی دشوار مانند شیارهای باریک، رزوه ها، حفره ها و هندسه های پیچیده است. البته دستیابی امواج و محلول به تمام نواحی قطعه به نحوه چیدمان، طراحی سبد و وجود حباب های محبوس بستگی دارد. بنابراین، قرارگیری نامناسب قطعات در حمام می تواند نواحی کم اثر ایجاد کند.
کارایی چربی زدایی فراصوت تحت تاثیر فرکانس، توان واقعی منتقل شده به مایع، دما، ترکیب شوینده و زمان تماس قرار دارد. فرکانس های پایین تر عموما کاویتاسیون شدیدتری ایجاد می کنند، در حالی که فرکانس های بالاتر برای بعضی قطعات ظریف و پاکسازی دقیق مناسب تر هستند. با این وجود، انتخاب فرکانس باید بر اساس آزمون عملی و حساسیت سطح انجام شود.
در قطعات حساس، کاویتاسیون شدید ممکن است به پوشش های ضعیف، لبه های ظریف یا سطوح مستعد فرسایش آسیب برساند. همچنین استفاده از حلال های اشتعال پذیر در تجهیزات فراصوت معمولی خطرناک است و تنها باید از سامانه هایی استفاده شود که برای آن سیال و شرایط کاری طراحی و تایید شده اند.
مقایسه روش های چربی زدایی فلزات
| روش | سازوکار اصلی | کاربرد مناسب | محدودیت مهم |
|---|---|---|---|
| قلیایی | امولسیون سازی و واکنش شیمیایی | خطوط رنگ و آبکاری | احتمال حمله به بعضی فلزات |
| حلالی | حل کردن آلودگی های آلی | روغن ها و واکس های مقاوم | مخاطرات حلال و احتمال باقی ماندن رسوب |
| الکتروشیمیایی | واکنش الکترودی و اثر حباب های گاز | آماده سازی دقیق سطوح رسانا | خطر جذب هیدروژن یا آسیب سطحی |
| التراسونیک | کاویتاسیون و جریان های موضعی | قطعات پیچیده و دقیق | محدودیت هندسی و احتمال فرسایش موضعی |
در کاربردهای حساس، ترکیب چند روش می تواند عملکرد بهتری نسبت به استفاده از یک روش مستقل داشته باشد. برای نمونه، پیش شستشوی قلیایی می تواند بخش عمده روغن را حذف کند و عملیات فراصوت آلودگی باقی مانده در نواحی دشوار را کاهش دهد. انتخاب چنین ترکیبی باید بر اساس کیفیت مورد نیاز و هزینه کل فرایند انجام شود.
مواد مورد استفاده در چربی زدایی فلزات
انتخاب مواد چربی زدایی فلزات به ساختار شیمیایی آلودگی، جنس بستر و الزامات عملیات بعدی بستگی دارد. یک فرمول صنعتی ممکن است از چند ماده با عملکرد مکمل تشکیل شود؛ برای مثال، ماده قلیایی شرایط شیمیایی محلول را تنظیم کند، سورفکتانت به جداسازی روغن کمک کند و عامل کمپلکس کننده اثر یون های سختی آب را کاهش دهد. ترکیب نهایی باید از نظر پایداری محلول، قابلیت شستشو، خوردگی و سازگاری با سیستم تصفیه پساب ارزیابی شود.
مهم ترین گروه های مواد مورد استفاده عبارتند از:
- سدیم هیدروکسید در فرمول های قلیایی سازگار
- سدیم کربنات
- سدیم متاسیلیکات
- فسفات ها در فرمول های مجاز
- سورفکتانت های آنیونی
- سورفکتانت های غیریونی
- عوامل امولسیون کننده روغن
- مواد ترکننده سطح
- عوامل کمپلکس کننده یون های فلزی
- بازدارنده های خوردگی سازگار با بستر
- مواد ضد کف صنعتی
- حلال های هیدروکربنی مناسب
- الکل های صنعتی سازگار
- ترکیبات شوینده کم کف برای سیستم های پاششی
- پاک کننده های مخصوص آلومینیوم
- پاک کننده های مخصوص فولاد زنگ نزن
- افزودنی های کنترل رسوب
- آب تصفیه شده یا دیونیزه
- ترکیبات محافظ موقت پس از شستشو
- فرمول های آماده پاک کننده صنعتی
انتخاب محلول چربی زدایی فلزات نباید تنها بر اساس قدرت پاک کنندگی اولیه انجام شود. سازگاری با تجهیزات، قابلیت جداسازی روغن، ایمنی کارکنان و الزامات دفع پسماند نیز در ارزیابی فنی و اقتصادی محلول اهمیت دارند.
عوامل موثر بر کیفیت چربی زدایی فلزات
کیفیت چربی زدایی به برهم کنش میان ویژگی های آلودگی، ماده شوینده و انرژی اعمال شده به سطح وابسته است. روغن هایی که دارای افزودنی های فشارپذیر، ترکیبات قطبی یا محصولات اکسیداسیون هستند ممکن است نسبت به روغن های ساده معدنی، رفتار پاکسازی پیچیده تری داشته باشند. از سوی دیگر، زبری سطح و هندسه قطعه بر میزان نگهداری آلودگی اثر می گذارند؛ زیرا روغن می تواند در شیارها، حفره ها و نواحی کم جریان تجمع پیدا کند. دمای محلول معمولا با کاهش گرانروی روغن و تغییر سرعت انتقال جرم بر پاکسازی تاثیر می گذارد، اما افزایش بیش از حد آن ممکن است موجب تبخیر سریع، ناپایداری بعضی افزودنی ها یا آسیب به بستر شود. همچنین سختی آب می تواند با بعضی مواد شوینده واکنش دهد و تشکیل رسوب یا کاهش فعالیت سورفکتانت ها را به همراه داشته باشد. به همین دلیل، کنترل غلظت، دما، زمان تماس و کیفیت آب باید به صورت همزمان انجام شود.
عامل مهم دیگر، وضعیت نگهداری حمام و نحوه انتقال قطعات میان مراحل است. با افزایش بار آلودگی، ترکیب شیمیایی محلول به تدریج تغییر می کند و ممکن است ظرفیت امولسیون سازی یا جداسازی روغن کاهش یابد. در سیستم های پاششی، فشار نازل، زاویه برخورد و میزان پوشش سطح تعیین می کنند که سیال تا چه اندازه به نواحی آلوده دسترسی داشته باشد. در سیستم های غوطه وری نیز گردش محلول و فاصله میان قطعات بر یکنواختی تمیزکاری اثر دارند. برای کنترل فرایند می توان از روش هایی مانند تیتراسیون قلیائیت، اندازه گیری هدایت الکتریکی، پایش آلودگی روغنی و آزمون های پاکیزگی سطح استفاده کرد. با این حال، هیچ یک از این شاخص ها به تنهایی جایگزین بررسی کیفیت قطعه نهایی نیستند و معیار پذیرش باید بر اساس حساسیت پوشش یا فرایند بعدی تعریف شود.
مزایا و معایب چربی زدایی فلزات
چربی زدایی یکی از عملیات کلیدی در بهبود کیفیت سطح است، اما کارایی آن به تناسب روش انتخابی با ویژگی های قطعه بستگی دارد. اجرای صحیح این فرایند می تواند قابلیت ترشوندگی و یکنواختی عملیات بعدی را افزایش دهد، در حالی که استفاده نادرست از مواد شیمیایی یا شرایط عملیاتی ممکن است هزینه تولید را بالا ببرد یا به سطح آسیب وارد کند. بنابراین، ارزیابی مزایا و محدودیت ها باید هم از دیدگاه فنی و هم از نظر اقتصادی انجام شود.
مزایای چربی زدایی فلزات
- بهبود قابلیت ترشوندگی سطح
- افزایش احتمال دستیابی به چسبندگی مناسب پوشش
- کاهش عیوب ناشی از آلودگی روغنی
- بهبود یکنواختی آبکاری
- افزایش قابلیت اطمینان فرایندهای پوشش دهی
- کاهش احتمال ایجاد حفره و نواحی بدون پوشش
- بهبود کیفیت ظاهری قطعات
- افزایش تکرارپذیری عملیات آماده سازی
- کاهش دوباره کاری ناشی از آلودگی سطح
- آماده سازی مناسب برای پوشش های تبدیلی
- امکان پاکسازی هندسه های پیچیده با روش مناسب
- بهبود شرایط بازرسی سطح
معایب و محدودیت های چربی زدایی فلزات
- مصرف آب و انرژی در بعضی روش ها
- نیاز به کنترل مداوم محلول های شیمیایی
- تولید پساب و پسماند آلوده
- هزینه تجهیزات و نگهداری حمام
- احتمال خوردگی یا لکه دار شدن فلزات حساس
- خطر جذب هیدروژن در بعضی روش های الکتروشیمیایی
- احتمال باقی ماندن مواد شوینده
- نیاز به تجهیزات تهویه و ایمنی
- محدودیت استفاده از بعضی حلال ها
- احتمال بازنشست آلودگی روی قطعات
- حساسیت فرایند به هندسه و چیدمان قطعات
- افزایش هزینه تولید در صورت طراحی نامناسب خط
کاربرد چربی زدایی فلزات در صنایع مختلف
چربی زدایی فلزات در صنایعی کاربرد دارد که کیفیت سطح بر عملکرد قطعه یا دوام پوشش تاثیر مستقیم می گذارد. در تولید انبوه، این عملیات معمولا به عنوان بخشی از خط آماده سازی خودکار طراحی می شود، اما در ساخت قطعات دقیق و کم تیراژ ممکن است از تجهیزات آزمایشگاهی یا نیمه صنعتی استفاده شود. میزان پاکیزگی مورد نیاز در همه صنایع یکسان نیست؛ برای مثال، سطح یک قطعه پیش از رنگ پودری ممکن است معیار پذیرش متفاوتی نسبت به قطعه مورد استفاده در سامانه های خلاء یا تجهیزات الکترونیکی حساس داشته باشد.
مهم ترین کاربردهای این فرایند عبارتند از:
- آماده سازی بدنه خودرو پیش از رنگ آمیزی
- پاکسازی قطعات فولادی پیش از آبکاری
- تولید قطعات لوازم خانگی
- آماده سازی پروفیل های فلزی برای رنگ پودری
- پاکسازی قطعات ماشین کاری شده
- تولید تجهیزات صنایع هوافضا
- آماده سازی قطعات پیش از فسفاته کردن
- پاکسازی تجهیزات صنایع نفت و گاز
- تولید اتصالات و قطعات هیدرولیکی
- آماده سازی قطعات الکترونیکی فلزی
- تولید تجهیزات پزشکی فلزی
- تمیزکاری ابزارهای دقیق صنعتی
- آماده سازی سطوح پیش از پوشش های تبدیلی
- تولید قطعات صنایع ریلی
- پاکسازی تجهیزات صنایع غذایی
- تولید قطعات و مجموعه های مکانیکی
- آماده سازی سطوح برای بعضی فرایندهای اتصال
- تمیزکاری قطعات پیش از کنترل کیفیت نهایی
نکات مهم در چربی زدایی فلزات
یکی از مهم ترین نکات در اجرای چربی زدایی، توجه به سازگاری شیمیایی میان ماده شوینده و فلز پایه است. استفاده از یک فرمول واحد برای تمام قطعات می تواند مشکلات جدی ایجاد کند؛ زیرا آلیاژهای آلومینیوم، منیزیم، روی و فولادهای پر استحکام نسبت به تغییرات pH و شرایط الکتروشیمیایی حساسیت متفاوتی دارند. برای قطعاتی که دارای پوشش قبلی، آب بند پلیمری یا اتصالات چند فلزی هستند نیز باید مقاومت تمام اجزای مجموعه بررسی شود. همچنین وجود حفره های کور و مجاری باریک ممکن است باعث محبوس شدن محلول شود؛ بنابراین جهت قرارگیری قطعه و روش تخلیه سیال اهمیت دارد. در مواردی که سطح باید از آلودگی یونی نیز پاک شود، چربی زدایی به تنهایی کافی نیست و ممکن است شستشوی نهایی با آب با خلوص کنترل شده ضروری باشد. استفاده از آزمون های مقدماتی روی نمونه های واقعی تولید، احتمال انتخاب نادرست ماده و شرایط عملیاتی را کاهش می دهد.
نکته دیگر، مدیریت ایمنی و جلوگیری از آلودگی مجدد سطح پس از شستشو است. کارکنان باید با خطرات مواد قلیایی خورنده، بخارات حلال و پسماندهای شیمیایی آشنا باشند و تجهیزات حفاظت فردی متناسب با برگه اطلاعات ایمنی مواد (SDS) انتخاب شود. در سیستم های حلالی، تهویه و کنترل منابع اشتعال اهمیت ویژه ای دارد. در خطوط آبی نیز باید امکان تماس مواد ناسازگار، پاشش شیمیایی و تخلیه کنترل نشده پساب بررسی شود. پس از تایید پاکیزگی، استفاده از دستکش تمیز، سبدهای فاقد روغن و تجهیزات انتقال مناسب مانع آلودگی مجدد می شود. برای قطعات مستعد زنگ زدگی سریع (Flash Rust)، زمان انتقال به مرحله بعد و شرایط رطوبتی محیط باید کنترل شود. برنامه نگهداری تجهیزات، کالیبراسیون ابزارهای اندازه گیری و ثبت نتایج بازرسی نیز برای حفظ ثبات کیفیت ضروری هستند.
سوالات متداول
چربی زدایی عمدتا برای حذف روغن و آلودگی های آلی انجام می شود، در حالی که اسیدشویی برای حذف اکسیدها، زنگ و پوسته های سطحی کاربرد دارد.
با آزمون شکست فیلم آب، بررسی ترشوندگی و در کاربردهای حساس با اندازه گیری آلودگی باقی مانده می توان کیفیت پاکسازی را ارزیابی کرد.
بله، حذف لایه های روغنی می تواند تماس بهتر رنگ با بستر را فراهم کند، اما چسبندگی نهایی به سایر مراحل آماده سازی سطح نیز وابسته است.
بله، انتخاب ماده ناسازگار، شستشوی ناقص یا خشک کردن نامناسب ممکن است باعث خوردگی یا لکه دار شدن بعضی فلزات شود.
روش فراصوت با پارامترهای کنترل شده یا شوینده های ملایم و سازگار می تواند مناسب باشد، اما انتخاب نهایی به جنس و هندسه قطعه بستگی دارد.
زمان مجاز ثابت نیست و باید بر اساس جنس فلز، رطوبت محیط، احتمال آلودگی مجدد و دستورالعمل خط تولید تعیین شود؛ انتقال سریع معمولا مطلوب تر است.

